

Los equipos de embalaje de alta velocidad no fallan sin aviso. Fallan después de meses de descuidos pequeños que se acumulan: un rodamiento al que nunca se engrasa, una correa que no se ha vuelto a tensar, un sensor que nadie limpia, una barra selladora cuyo Teflón se agrietó y se dejó puesto. La función de un plan de mantenimiento preventivo para equipos de embalaje de alta velocidad es detectar ese deterioro durante una parada programada, mucho antes de que se convierta en una avería imprevista y costosa. Para los ingenieros de planta y responsables de mantenimiento que operan líneas de varios turnos, una rutina escrita y cumplida es la palanca más fiable para sostener la disponibilidad.
SunAura Packaging Machines pone en marcha líneas de embalaje para clientes de alimentación, cosmética y farmacia, y las líneas que mantienen la eficiencia durante una década son casi siempre las que cuentan con un programa de conservación disciplinado. Este artículo ofrece un plan práctico que usted puede adaptar a sus propios equipos, ordenado por intervalos.
Por qué el mantenimiento preventivo se amortiza
El mantenimiento correctivo —arreglar algo después de que se rompa— sale caro por tres motivos: el envío urgente de repuestos, las horas extra de personal y la producción perdida en una franja que usted no había previsto. Una línea que se detiene un viernes por la noche cuesta mucho más que una que se revisa un martes por la mañana según lo programado. El mantenimiento preventivo cambia pequeñas ventanas de trabajo planificadas por grandes pérdidas imprevistas. En una línea de alta velocidad, una sola parada no programada de ocho horas puede costar más que todo un año de mantenimiento planificado. La diferencia no deja lugar a dudas.
El mantenimiento preventivo también protege la calidad. Una barra selladora desgastada que empieza a fugar, un sensor descalibrado que empieza a leer mal o una correa vitrificada que empieza a patinar producen defectos antes de producir un fallo. Una línea que al responsable de producción le parece “correcta” puede estar enviando en silencio un índice de rechazo creciente. Las rondas de inspección que se describen a continuación detectan esa deriva antes de que llegue al cliente.
La seguridad es la primera regla del mantenimiento
Ninguna tarea de mantenimiento justifica una lesión. Antes de cualquier inspección que vaya más allá de un recorrido visual, aplique el bloqueo y etiquetado (LOTO) y confirme que la máquina está desenergizada. Las barras selladoras y los túneles de retractilado conservan el calor mucho después de cortar la corriente; los ejes servo pueden desplazarse bajo carga; las líneas de aire comprimido pueden accionarse. Verifique que no quede energía residual antes de meter las manos. Incluya el bloqueo como paso de la lista de verificación escrita para que nunca se salte por ahorrar dos minutos. Auditores y aseguradoras esperan cada vez más esta disciplina, y es, sencillamente, la forma correcta de tratar una máquina que funciona a alta velocidad muchas horas al día.
El principio: inspeccionar, limpiar, lubricar, ajustar y sustituir según programa
Toda tarea de mantenimiento es una de cinco acciones. Inspeccionar significa mirar y medir. Limpiar significa retirar polvo, residuos de film y restos de producto. Lubricar significa aplicar la grasa o el aceite correctos en el punto correcto y con el intervalo correcto. Ajustar significa volver a tensar, realinear o recalibrar. Sustituir significa cambiar un elemento de desgaste antes de que falle. Un buen plan asigna cada acción al intervalo adecuado: diario para limpieza y comprobaciones visuales, semanal para lubricación y ajuste, mensual para inspección a fondo, trimestral para calibración y anual para la revisión de los componentes principales.
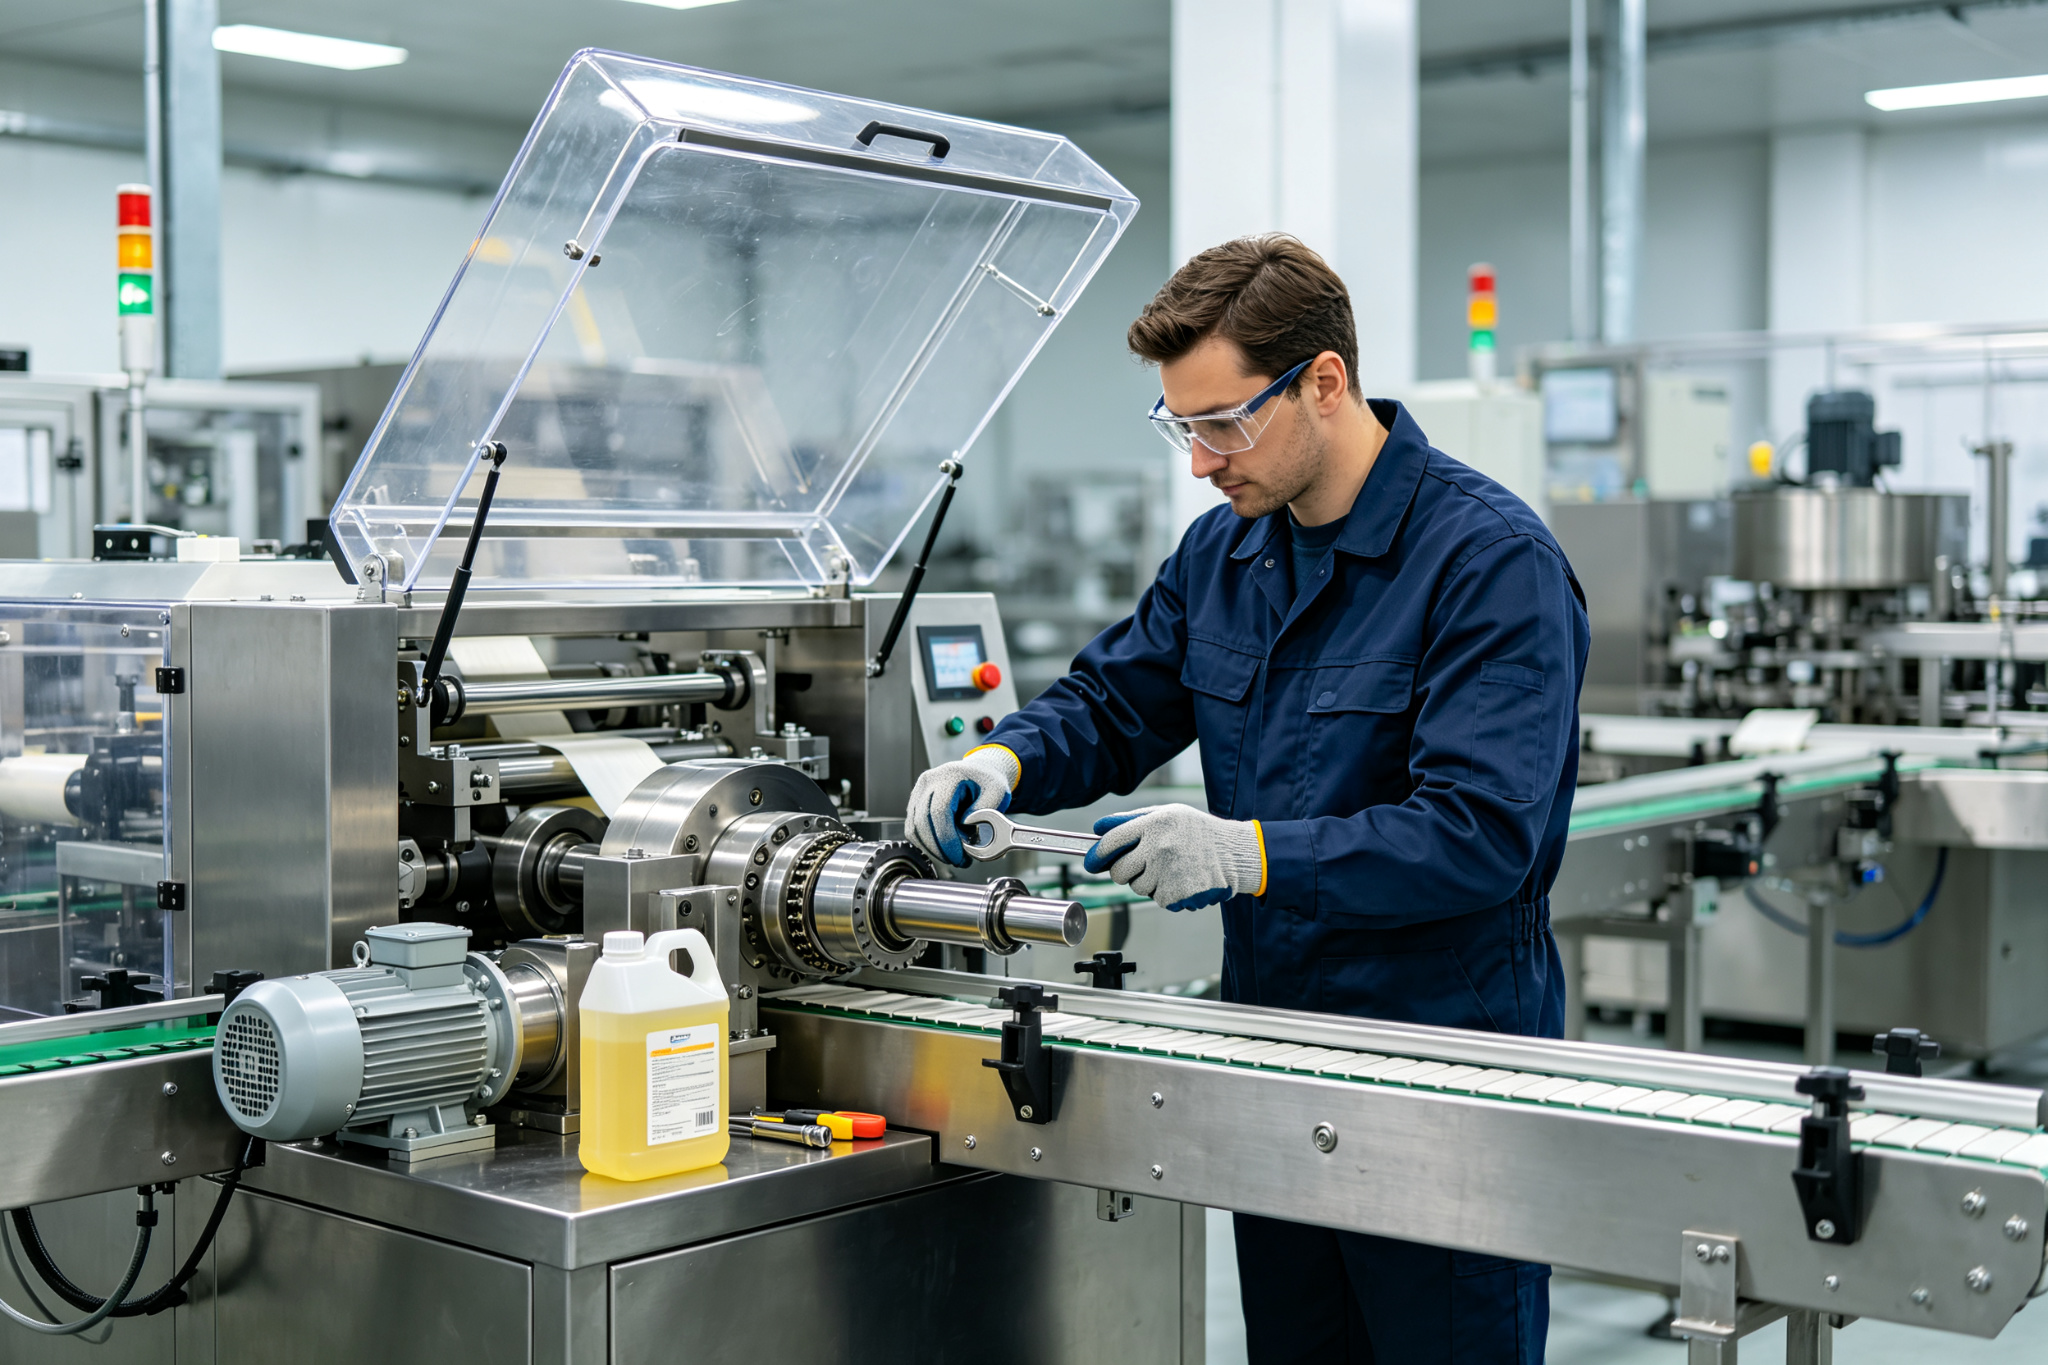
Mantenimiento diario (inicio y fin de cada turno)
Las tareas diarias son rápidas pero no negociables. Frenan los deterioros más lentos y detectan los problemas evidentes antes de arrancar.
- Recorrido visual. Busque protecciones sueltas, fugas de aire, goteos de aceite, acumulación de polvo de film y cualquier rastro de atasco de producto. Escuche si hay ruidos anómalos en el arranque.
- Limpie las zonas de sellado y conformado. El polvo de film, los restos de adhesivo y los residuos de producto se acumulan rápido y provocan defectos. Cepille o aspire las barras selladoras, el formador y las zonas de plegado.
- Compruebe los dispositivos de seguridad. Pruebe la parada de emergencia y las protecciones enclavadas. Una protección que anula su enclavamiento es un fallo de seguridad a la espera de una auditoría.
- Registre los contadores de arranque y las alarmas. Anote cualquier código de fallo que muestre el HMI en el relevo de turno para que los fallos recurrentes no se pierdan entre turnos.
- Compruebe la presión de aire y purgue el filtro. El aire comprimido a baja presión o con humedad provoca un funcionamiento neumático irregular. Purgue el filtro del compresor y confirme la presión de línea en la máquina.
Mantenimiento semanal
Las tareas semanales atienden desgastes y ajustes que cambian en días, no en horas.
- Lubrique según el plano de engrase. Cada máquina tiene puntos de lubricación señalizados. Use la grasa especificada; nunca sustituya un producto que deba ser apto para contacto con alimentos por otro que no lo sea. Engrasar en exceso daña tanto como engrasar de menos.
- Inspeccione y ajuste la tensión de las correas. Las correas de accionamiento se estiran y patinan. Compruebe la marcha con la tensión prescrita y sustituya cualquier correa vitrificada, agrietada o deshilachada.
- Revise el recorrido del film y el compensador (dancer). Confirme que el freno de desbobinado actúa con suavidad, que el compensador se mueve libremente y que no hay rodillos ni rodamientos desgastados.
- Inspeccione las mordazas de sellado y el Teflón. En las selladoras, busque tela de Teflón rayada o con ampollas; una superficie dañada produce sellos débiles o irregulares. Sustitúyala a la primera señal de daño, no cuando aparezcan los defectos.
- Limpie y verifique los sensores. Las fotocélulas y los sensores de proximidad cubiertos de polvo pierden sensibilidad. Límpielos y confirme que disparan correctamente.
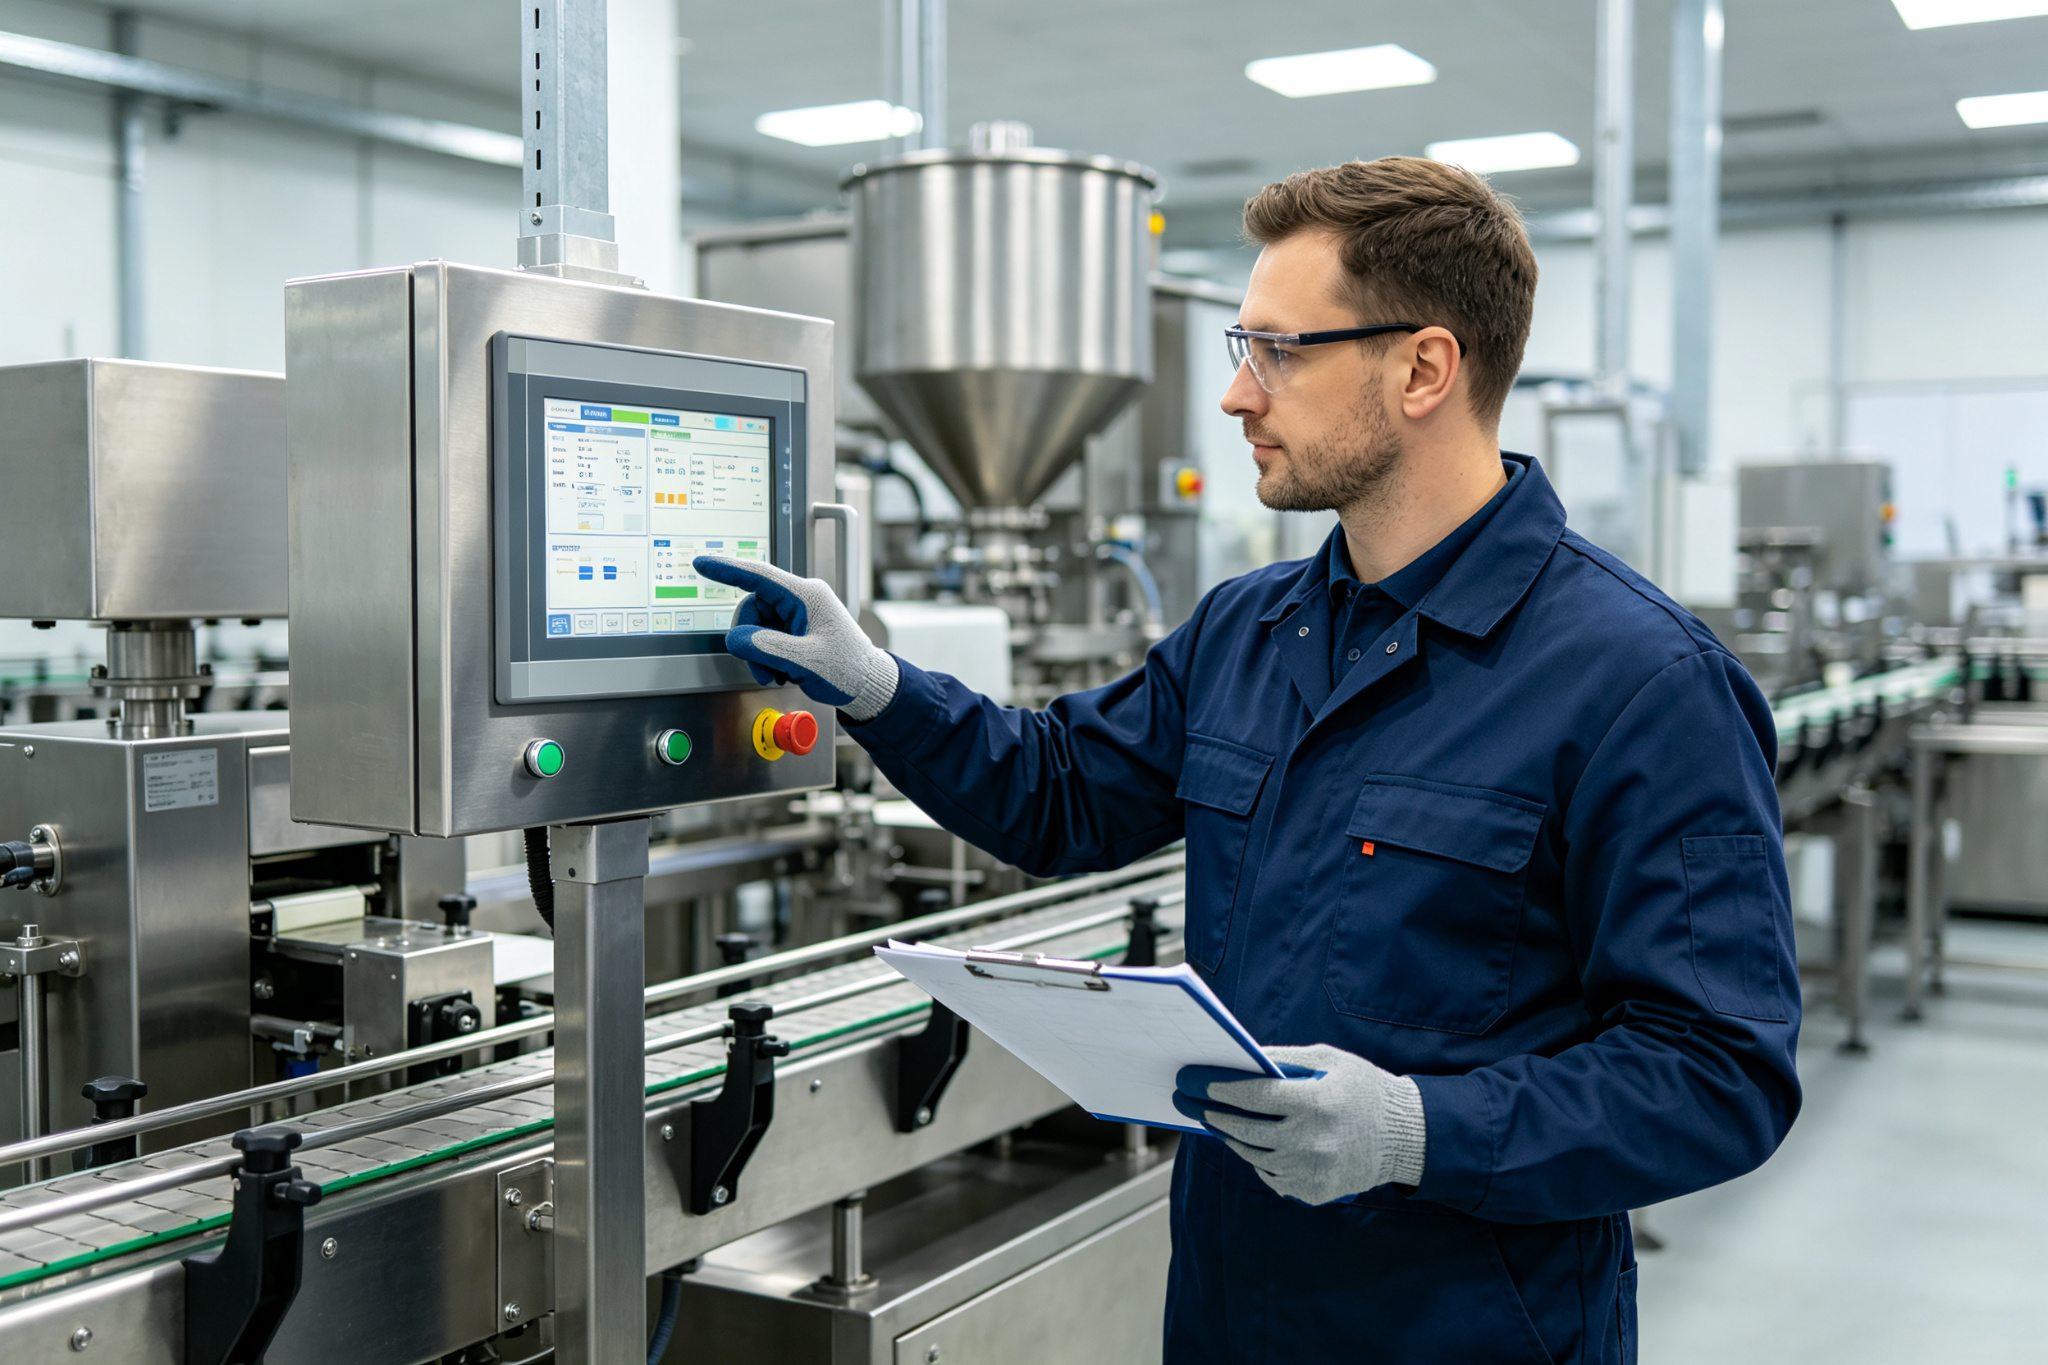
Mantenimiento mensual
Las tareas mensuales requieren la máquina parada y, a menudo, con las protecciones cerradas.
- Inspeccione rodamientos y guías lineales. Compruebe si hay holgura al tacto y escuche ruidos bajo carga. Un rodamiento lineal con holgura provoca errores de posicionamiento que ninguna limpieza corrige.
- Compruebe el estado del armario eléctrico. Confirme que ventiladores y filtros están limpios, que las puertas cierran bien y que no hay sobrecalentamiento. Un armario caliente envejece rápido la electrónica.
- Inspeccione cadenas, piñones y lamas de transportador. Busque alargamiento de cadena y desgaste de piñones; una cadena desgastada salta y genera errores en el paso de producto.
- Verifique los elementos de transferencia de producto. Revise empujadores, paletas, ventosas y guías de agrupación; son las piezas que realmente tocan el producto.
- Analice el registro de alarmas. Extraiga el historial de alarmas del HMI y busque patrones. Un fallo que aparece dos veces por semana es una cita de mantenimiento que pide ser programada.
Mantenimiento y calibración trimestrales
En el trabajo trimestral entran la medición y la calibración.
- Calibre sensores y controladores de temperatura. En selladoras y túneles de retractilado, compare las lecturas de los termopares con una sonda de referencia. Un sensor descalibrado que lee de más deja que el controlador sobrecaliente el film. Recalibre o sustituya los sensores fuera de tolerancia.
- Verifique los circuitos de seguridad. Compruebe que cada parada de emergencia y cada enclavamiento de protección corta realmente la energía tal como está diseñado. También es un requisito de auditoría en la mayoría de plantas reguladas.
- Compruebe el estado de servos y reductores. Escuche ruidos, busque fugas de aceite y revise las temperaturas de motor durante un periodo de funcionamiento. Los variadores servo rara vez fallan de golpe; primero se quejan durante meses.
- Apriete fijaciones y compruebe la puesta a tierra. La vibración afloja pernos con el paso de los meses; una comprobación trimestral del par de apriete en los montajes críticos evita que se pierda la alineación.
Mantenimiento mayor anual
Las tareas anuales son las revisiones a fondo que encajan con una parada de vacaciones planificada.
- Sustituya los elementos de desgaste de forma proactiva. Cambie correas, mangueras y juego de hilo sellador al final de su vida recomendada, no después del fallo, y hágalo en una franja en la que la línea ya está parada.
- Inspeccione y limpie el interior del armario de control. El polvo y el refrigerante se cuelan en los armarios a lo largo del año; limpie los contactos y confirme que todos los conectores están bien asentados.
- Revise y actualice el stock de repuestos. Contraste los fallos reales del último año con la lista de stock. Una pieza que nunca necesitó se puede reducir; una que tuvo que pedir de urgencia debe añadirse.
- Recalibre la línea en su conjunto. Realinee los transportadores, vuelva a comprobar el paso de producto y confirme que las recetas de cambio de formato siguen cargando bien después de un año de ediciones.
- Pida al proveedor una inspección anual cuando el contrato la incluya. Una mirada nueva sobre la máquina ve lo que su equipo ya aprendió a ignorar.
Modos de fallo habituales y la tarea de mantenimiento que los evita
Ayuda saber qué está previniendo. Los sellos débiles o con fugas remiten a Teflón desgastado, desalineación de mordazas o temperatura de sellado descalibrada, todo ello detectado en las comprobaciones semanales y trimestrales. Los atascos y el producto torcido remiten a correas vitrificadas, paletas desgastadas o sensores sucios, detectados en la limpieza semanal. Un fallo prematuro del servo remite a armarios sobrecalentados, conectores sueltos o arrastre de rodamientos ignorado, detectado en la inspección mensual de armario y rodamientos. Los defectos de film y de bobinado remiten a un compensador desgastado, rodillos fatigados o un desbobinado mal tensado, detectados en la comprobación semanal del recorrido. En casi todos los casos, la avería se anunció con una deriva lenta que el intervalo adecuado detecta antes de que llegue a producción.
Lleve un registro de fallos sencillo junto al de mantenimiento. Cuando se produzca una reparación, anote qué se rompió, cuántas horas había trabajado la máquina y qué síntoma apareció primero. Al cabo de un año, ese registro le dirá qué elementos de desgaste merecen intervalos más cortos y cuáles se están manteniendo en exceso. El plan de mantenimiento debe ser un documento vivo, afinado con sus propios datos y no copiado a ciegas de un manual.
Forme al equipo que hace el trabajo
Un plan sobre el papel no sirve de nada si a los operarios y técnicos que ejecutan el trabajo nunca se les ha mostrado cómo hacerlo. Programe una sesión práctica breve cuando se ponga en marcha una línea nueva: muestre cada punto de lubricación, explique cómo leer el historial de alarmas del HMI y recorra el procedimiento de bloqueo. Forme a dos personas en cada máquina para que una baja o una rotación de personal no deje el plan sin cubrir. Cuando el mantenimiento se trata como responsabilidad de todos y no como una ocurrencia tardía de un especialista, la línea se mantiene sana; cuando se deja en manos de un único técnico sobrecargado, el plan deja de cumplirse sin que nadie lo note.
Construir el plan: por horas, no solo por calendario
Las máquinas de alta velocidad se desgastan de forma distinta según el ciclo de trabajo. Una línea a tres turnos se desgasta mucho más rápido que una a un turno. Programe preferentemente por horas reales de funcionamiento cuando el HMI de la máquina las registre —lubricar cada X horas, inspeccionar cada Y horas—, porque los intervalos de calendario ignoran lo duro que trabaja realmente la máquina. Un CMMS, o incluso una hoja de cálculo sencilla que registre las horas de marcha frente a los intervalos de las tareas, lo automatiza. El plan debe estar a la vista de todos los operarios, no enterrado en el cajón del escritorio de un ingeniero.
Repuestos: el facilitador del mantenimiento
Un plan sin repuestos es un plan para esperar entregas. Tenga en estantería los elementos de desgaste que realmente fallan: hilos selladores, tiras de Teflón, correas, ventosas, sensores, termopares y fusibles. Disponer de los repuestos adecuados convierte una reparación de emergencia de seis horas en un cambio de treinta minutos. Para ver con detalle cómo el programa de mantenimiento protege la línea, la misma disciplina alimenta el cálculo del coste total de propiedad de las líneas de embalaje automáticas, porque las paradas y el coste de repuestos son dos de las partidas más pesadas a lo largo de la vida útil. En el caso concreto del retractilado, nuestra guía de solución de problemas de las retractiladoras recoge los elementos de desgaste que hay que vigilar en selladoras y túneles.
Cómo se aplica a sus equipos SunAura Packaging Machines
SunAura Packaging Machines entrega cada máquina con un manual de operación y mantenimiento, un plano de engrase señalizado y una lista de repuestos recomendados. El plan anterior es el marco general; el manual de su máquina le da los intervalos y las referencias exactas. En equipos servo como una cartonera servo, el HMI puede informar de las horas de funcionamiento y del historial de alarmas, de modo que el plan se guíe por el uso real. En envolvedoras flow pack como la envolvedora flow pack de cinco servomotores, el recorrido del film y el conjunto de sellado son el foco semanal. En el paletizado de fin de línea con un robot paletizador colaborativo, el foco pasa a ser el guiado de cables, los útiles y los escáneres de seguridad. Esté donde esté la máquina en su línea, el principio es el mismo: inspeccionar, limpiar, lubricar, ajustar y sustituir según un plan escrito.
Cuando se amplía o modifica una línea, incorpore el equipo nuevo al programa de mantenimiento desde el primer día; nuestra guía sobre cómo integrar maquinaria de embalaje nueva en líneas de producción existentes explica por qué importa ese traspaso. Y cuando especifique una máquina nueva, la carga de mantenimiento es un criterio de compra, no una ocurrencia tardía: la guía de compra de cartoneras para fabricantes farmacéuticos y cosméticos señala expresamente el acceso para servicio y el soporte de repuestos.
Un calendario de mantenimiento de una página para empezar hoy
- Diario: recorrido visual, limpiar la zona de sellado, probar la parada de emergencia, purgar el filtro de aire, anotar alarmas.
- Semanal: lubricar, comprobar correas, inspeccionar Teflón y sensores, revisar el compensador.
- Mensual: inspeccionar rodamientos y guías, limpiar ventiladores del armario, revisar el registro de alarmas.
- Trimestral: calibrar termopares, probar los circuitos de seguridad, comprobar el estado de los servos.
- Anual: sustituir elementos de desgaste, limpieza a fondo del armario, actualizar repuestos, realinear la línea.
El mantenimiento preventivo convierte una línea de embalaje de una fuente de sorpresas en un activo predecible. No es un trabajo vistoso, pero en una línea de alta velocidad marca la diferencia entre cumplir el plan de envíos y tener que explicar un pedido perdido. SunAura Packaging Machines apoya a sus clientes con manuales, repuestos y servicio posventa; si desea una copia del plan recomendado para su máquina concreta o quiere hablar de un contrato de servicio, comuníquese con nuestro equipo a través de la página de contacto.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografía completa ›