

La mayoría de los fallos de una línea de embalaje no son mecánicos. La máquina nunca se averió; fue la distribución la que falló. Después de años viendo a clientes comprar máquina de embalaje tras máquina de embalaje, atornillarlas a la solera de la fábrica y luego preguntarse por qué la eficiencia global de los equipos (OEE) se queda en un 45 %, el equipo de ingeniería de SunAura Packaging Machines puede asegurarle que una gran máquina atrapada en una mala distribución rinde menos que una máquina mediocre bien situada. La distribución marca la diferencia entre una línea que genera dinero y una que genera excusas.
Este artículo repasa los errores de distribución que vemos en plantas reales, los casos de fallo que hay detrás y las comprobaciones de ingeniería que los evitan. Ya sea que diseñe una línea desde cero, integre una nueva envolvedora en una planta existente o elija por primera vez un fabricante de maquinaria de embalaje, los costes de equivocarse con la distribución se acumulan durante años.
Por qué la distribución de una línea de embalaje es un problema de diseño y no de colocación
Una línea de embalaje es un sistema acoplado. Una envolvedora flow pack, una pesadora verificadora, una encajonadora y una paletizadora no son islas independientes; comparten flujo de material, mano de obra, servicios e inactividad. Cuando cada máquina se dimensiona según el rendimiento de su folleto pero nadie equilibra el conjunto, la línea funciona a la velocidad de la estación más lenta y espera en todas las demás. En la práctica, una envolvedora de 120 paquetes por minuto (ppm) que alimenta una encajonadora dimensionada para 80 ppm no produce 120 ppm. Produce 80 ppm, con 40 ppm de producto embalsado y un operador frustrado cada dos horas.
Las decisiones de distribución también hipotecan su futuro. Una vez soldados los transportadores, vertidas las fosas en el suelo y dimensionadas las acometidas eléctricas, cambiar la superficie ocupada significa volver a cortar el edificio. Por eso quienes se arrepienten de una línea casi nunca se arrepienten de la marca de la máquina que compraron; se arrepienten de dónde se colocó y de cómo se enlazó.
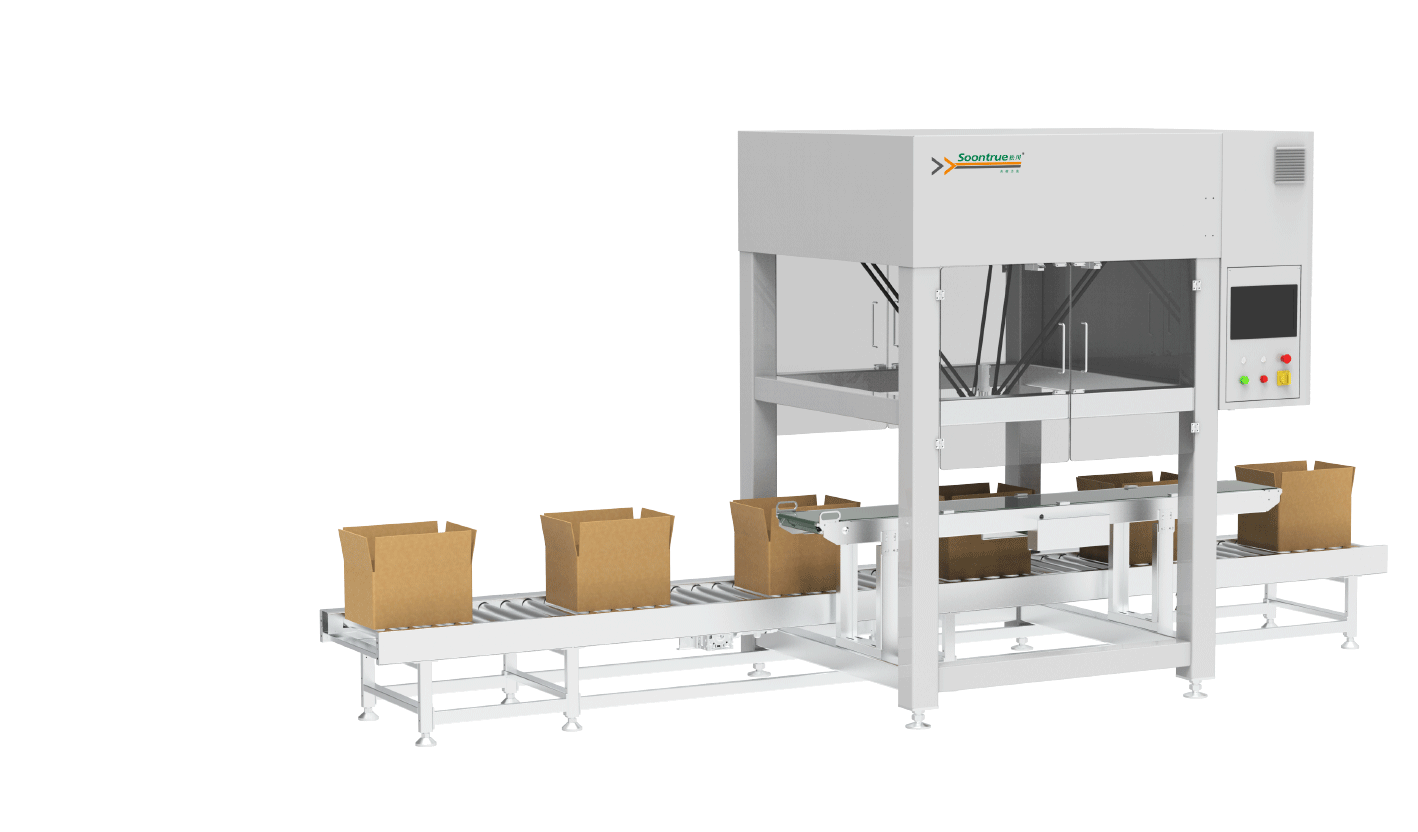
Error 1: falta de espacio para mantenimiento y operación alrededor de las máquinas
El fallo más frecuente que encontramos en auditorías es una línea tan apretada que un técnico de mantenimiento no puede abrir una protección, sacar un rollo de film o llegar a un reductor. Las plantas optimizan la superficie en la fase de cotización y luego descubren en la primera semana que la envolvedora necesita 900 mm de lado abierto para cambiar los útiles de conformado, y que justo ahí hay una pared.
Caso real de avería: una planta de confitería instaló una envolvedora flow pack horizontal a 600 mm de una columna estructural porque el plano parecía ajustado en el CAD. En producción, cada cambio de film obligaba a dos operarios a inclinar el carro del rollo y maniobrar en el hueco. Un cambio de film de 15 minutos se convirtió en 45. Con tres rollos por turno y tres turnos, son dos horas y 15 minutos de funcionamiento perdido al día, o unas 12 000 unidades menos a la semana, todo por 300 mm de holgura que faltaban.
La solución: reserve como mínimo 900 mm en el lado del operador para el cambio de film y de producto, 750 mm en el lado no operador para mantenimiento y un radio de giro completo alrededor de cualquier protección que abra hacia fuera. SunAura Packaging Machines marca estas zonas en el plano general (GA) antes de cortar el acero, porque añadir holgura después de la instalación es caro y a menudo imposible.
Error 2: velocidades de línea desequilibradas sin pulmón
A los ingenieros de planta les encanta comparar rendimientos nominales. Arman una hoja de cálculo con “máquina A a 150 ppm, máquina B a 140 ppm” y declaran la línea equilibrada. La velocidad nominal se mide con la máquina vacía, con producto ideal, film nuevo y un operador descansado. La velocidad real en producción es del 65 al 80 % de la nominal, y cada estación se degrada a un ritmo distinto.
Cuando dos estaciones tienen velocidades teóricas parecidas pero ninguna acumulación entre ellas, la máquina aguas arriba debe pararse cada vez que la de aguas abajo tiene un hipo. Un empalme, un paquete rechazado, un mal avance de etiqueta: cualquiera de estos eventos provoca una parada de toda la línea. Sin acumulación, una parada de 20 segundos en la encajonadora detiene la envolvedora otros 20 segundos, con todo el tiempo de cambio de formato y el desperdicio que implica el rearranque.
Caso real de avería: una línea de panadería hacía pasar una envolvedora flow pack directamente a una encajonadora de carga superior con una placa de transferencia corta y sin acumulación en el transportador. La envolvedora estaba dimensionada para 120 ppm y la encajonadora para 110 ppm. La envolvedora se disparaba con cada fallo de recogida de la encajonadora. El OEE medido de la envolvedora era del 58 %, porque estaba inactiva cada vez que la encajonadora ciclaba. Añadir 3 metros de transportador acumulador entre ambas estaciones elevó el OEE combinado al 81 % sin tocar ninguna de las dos máquinas.
Si está dimensionando equipos, nuestra guía sobre el coste total de propiedad de las líneas de embalaje automáticas explica por qué conviene descontar las cifras nominales antes de equilibrar una línea.
Error 3: producto que retrocede y transportadores en zigzag
Cuando una línea se reacondiciona dentro de una sala existente, los transportadores suelen serpentear para encajar con las puertas disponibles. El producto va a la izquierda, luego a la derecha y después vuelve sobre sus pasos. Cada cambio de dirección es un punto donde el producto puede atascarse, un rincón donde se acumula el polvo de film y una fuente de ruido que los operarios aprenden a ignorar.
Caso real de avería: un fabricante de snacks llevaba el producto por un codo de 90°, lo devolvía en un retorno de 180° y luego llegaba a la encajonadora. Los atascos en el codo ocurrían 11 veces por turno, cada uno con una parada y un desatasco manual. Peor aún, el transportador largo introducía un retraso de producto de 90 segundos entre la envolvedora y la pesadora verificadora, así que un defecto de film pasaba sin control durante 135 unidades antes de que alguien lo viera en el rechazo. Redirigir el recorrido a un transportador recto de 6 metros eliminó tanto los atascos como el punto ciego de calidad.
Evite los retrocesos. Lleve el material en un único flujo lógico, desde la materia prima hasta el palé acabado, sin cruzar pasillos de personal. Cuando integre maquinaria de embalaje en líneas de producción existentes, el primer ejercicio en CAD casi siempre consiste en eliminar un bucle, no en añadir una máquina.
Error 4: fin de línea subdimensionado (encajonado y paletizado)
Los compradores gastan de más en la cabecera de la línea y de menos en la cola. La envolvedora lleva el modelo servo; la encajonadora, la opción más barata; el paletizado se deja en manos de dos operarios y una transpaleta manual. Ahí es donde la distribución sangra dinero.
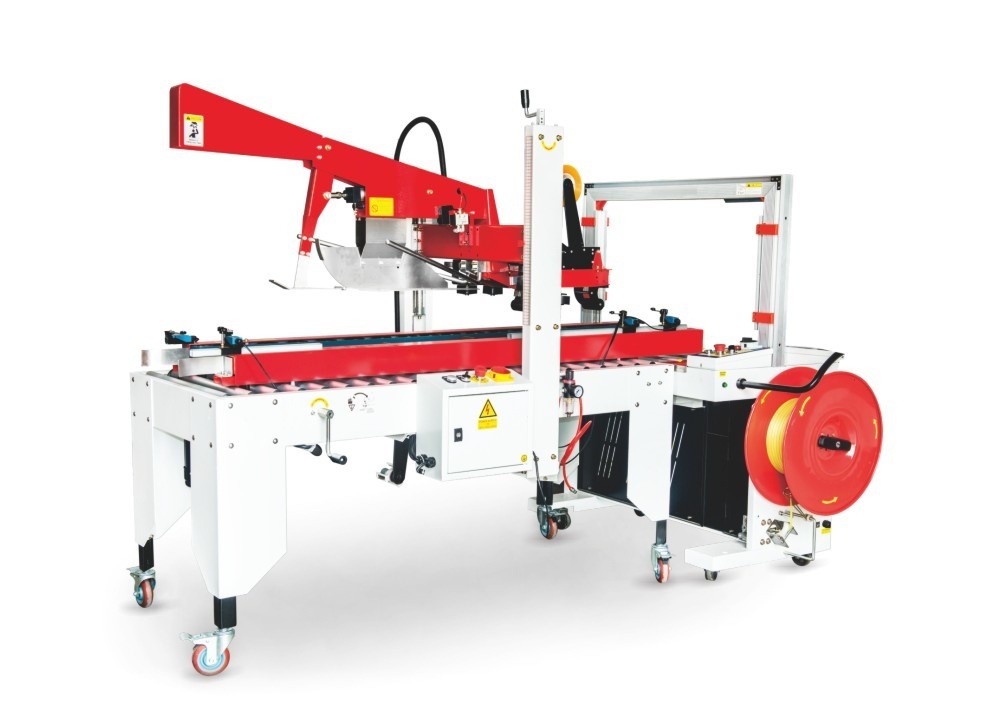
Caso real de avería: una planta hacía pasar tres envolvedoras a una única estación manual de encajonado. Seis operarios encajaban a mano en dos turnos de 8 horas, con un coste laboral que el controlador de gestión aceptaba como “normal”. Cuando modelamos un robot paletizador colaborativo aguas arriba y una encajonadora automática para alimentarlo, la amortización resultó inferior a 14 meses. El coste real del fin de línea manual nunca fueron los salarios; fueron la irregularidad, el absentismo y las paradas de la línea cada vez que faltaba una de las seis personas.
Nuestra guía de selección de sistemas de paletizado de fin de línea explica cómo dimensionar bien esta estación. Un binomio bien especificado de selladora de cajas automática y paletizadora debe seguir el ritmo de la línea aguas arriba más rápida, no el de la persona más lenta.
Error 5: ignorar la ergonomía y la ubicación de los puestos manuales
La distribución también tiene que ver con la persona que opera la línea. Una mesa de alimentación manual a altura de pie sin reposapiés, una bobina de film a 1,6 metros del suelo, un contenedor de rechazos al que el operario tiene que estirarse: parecen detalles menores hasta que aparecen el absentismo y las reclamaciones por lesiones. La mejor línea automatizada sigue necesitando a alguien que cargue film, retire rechazos y gestione los cambios de formato.
Sitúe los puestos manuales a una altura de entre 750 mm y 1050 mm, dentro de un radio de alcance de 500 mm para los elementos de uso frecuente y con espacio suficiente para trabajar sentado o alternando postura sentado y de pie. Coloque el HMI de modo que el operador pueda vigilar la entrada mientras toca la pantalla. Estas reglas son baratas en un plano GA y caras en una línea en marcha.
Error 6: tratar los servicios como algo secundario
El aire comprimido, el desagüe, la alimentación eléctrica y la extracción se colocan habitualmente al final, cuando las máquinas ya están dibujadas. Una envolvedora necesita aire limpio y seco a una presión concreta; un túnel de retractilado necesita un circuito eléctrico dedicado y ventilación; una cartonera necesita desagüe para la limpieza CIP si toca el producto. Si la toma de aire está a 20 metros con tres racores rápidos, cada válvula neumática pierde presión y sellados que deberían durar 0,35 segundos se convierten en 0,5 segundos de deriva.
Caso real de avería: una línea de retractilado se colocó junto a una pared porque “encajaba”, pero el conducto de extracción obligatorio tenía que recorrer 12 metros hasta la perforación más cercana en cubierta. El túnel no podía evacuar bien, el calor se acumulaba y el film se retractilaba en exceso. Hizo falta una semana de tiempo de ingeniería para darse cuenta de que el problema era el conducto y no la máquina. Dibuje los servicios antes de fijar la superficie ocupada; el proveedor de la máquina debe entregar un esquema neumático, eléctrico y de servicios junto con el plano GA.
Error 7: no dejar espacio para el crecimiento de SKU y los cambios de formato
Una línea diseñada para un solo SKU muere cuando llega el segundo. La distribución debe reservar una zona de cambio de formato, un lugar donde preparar los recambios de tamaño y suficiente ancho de transportador para admitir el envase más grande previsible. Si su próximo producto es una caja familiar 40 mm más alta que la actual, puede que el riel bajo de la envolvedora tenga que subir 50 mm; si no hay altura libre suficiente, la línea no lo admite.
Aquí es donde un proveedor llave en mano demuestra su valor. SunAura Packaging Machines diseña el GA en torno a una hoja de ruta de producto a tres años, no solo al pedido de hoy, y documenta las holguras de cambio de formato en el plano para que los futuros SKU sean un cambio de receta y no una obra civil.
Error 8: ignorar las cargas en solera, el drenaje y la facilidad de limpieza
Una línea de embalaje pesa mucho más de lo que la gente supone. Una envolvedora flow pack servo sobre su bastidor pesa entre 1,2 y 1,8 toneladas; una encajonadora con pórtico, entre 2,5 y 4 toneladas; una paletizadora cargada con un almacén lleno de cartón se acerca a las 6 toneladas. Las soleras de edificios antiguos suelen estar calculadas para industria ligera, no para cargas puntuales concentradas. Sin una comprobación estructural, la maquinaria pesada acaba sobre un refuerzo y, en pocos meses, el bastidor se torsiona, los transportadores se desalinean y los rodamientos trabajan calientes.
El drenaje y la facilidad de limpieza importan tanto como el peso. Las líneas de alimentación y farmacia necesitan pendientes en el suelo, medias cañas en las esquinas y equipos elevados sobre patas de acero inoxidable para que el lavado a presión llegue por debajo. Una máquina apoyada plana sobre la solera, sin holgura, atrapa restos de producto, atrae plagas y suspende su propia auditoría GMP. Lo mismo vale para el drenaje: una envolvedora que produce condensado o un sistema CIP sin un desagüe cercano en el suelo obligan a los operarios a cruzar pasillos con mangueras, lo que es a la vez un riesgo de resbalón y un riesgo de contaminación. SunAura Packaging Machines entrega con cada línea los planos de centro de gravedad y de carga puntual para que el contratista civil pueda dimensionar la solera y el drenaje antes de que llegue el acero.
Las cuentas del coste del fallo: por qué los errores de distribución salen caros
| Error de distribución | Consecuencia típica | Pérdida diaria estimada (turno de 8 horas) |
|---|---|---|
| Holgura de mantenimiento insuficiente | Cambios de film o de pieza más lentos | 60–110 minutos de marcha |
| Sin pulmón entre estaciones | Paradas de toda la línea con cada incidencia | Pérdida de OEE del 5–12 % |
| Transportador con retroceso | Atascos y retraso en la detección de calidad | 2–6 atascos por turno |
| Fin de línea subdimensionado | Cuello de botella de personal, paradas por absentismo | 2–4 operarios retenidos |
| Ergonomía deficiente | Rotación de personal y recuperación lenta | Oculto, 3–8 % de la producción |
En una línea que produce 80 paquetes por minuto, una hora perdida por turno con un valor de producto de 0,60 $ por paquete son 2 880 $ de margen de contribución perdidos al día, unos 86 400 $ al mes. Una corrección de distribución que cueste entre 15 000 y 40 000 $ se amortiza en días. El motivo de que estos errores persistan es que la pérdida es invisible hasta que alguien pone un cronómetro en la planta.
Cómo un proveedor llave en mano evita estos errores
Comprar por piezas —una envolvedora a un proveedor, una encajonadora a otro, la integración subcontratada a un integrador local— es precisamente cómo se consolidan los errores de distribución. Cada proveedor optimiza su propia máquina; nadie se responsabiliza de la interfaz. Un fabricante de maquinaria de embalaje llave en mano asume la línea completa, equilibra las velocidades, dimensiona la acumulación, dispone los servicios y valida el GA como un único sistema.
Cuando esté listo para especificar una línea, nuestra lista de comprobación de RFQ para comprar maquinaria de embalaje automática recoge los datos de distribución e interfaces que debe incluir toda oferta. También puede comparar este enfoque en nuestro análisis de montaje propio frente a comprar líneas de embalaje llave en mano, y ver cómo la titularidad de la distribución cambia el riesgo del proyecto. Para hablar de su propia distribución en planta, contacte con el equipo de ingeniería de SunAura Packaging Machines o explore la gama completa en nuestra página de soluciones de embalaje page.
Conclusion
La distribución de una línea de embalaje no es decoración de interiores. Es la decisión de ingeniería que determina si su equipo de capital recupera su coste o se convierte en un cuello de botella carísimo. Los casos de fallo anteriores no son exóticos; son los errores que SunAura Packaging Machines corrige en casi todos los proyectos de rescate que asumimos. Holguras, equilibrio de velocidades, acumulación, flujo recto del material, fin de línea bien dimensionado, puestos ergonómicos, servicios dibujados y altura libre para crecer: fíjelos en el plano GA antes de comprar, y evitará pagarlos en la planta durante la próxima década.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografía completa ›