

ادخل إلى خط تعبئة يُشغّل اثني عشر صنفًا وراقبه ورديةً كاملة، وسترى النمط جليًا. فالماكينة نفسها نادرًا ما تكون العائق؛ العائق هو الزمن الواقع بين منتج وآخر: عشرون دقيقة في البحث عن قطعة التبديل الصحيحة، وعشر دقائق لإعادة ضبط دليل التوجيه، وصناديق تجريبية تُهدر حتى يستقيم رأس اللصق. ففي خطوط مرحلة التغليف النهائي متعددة الأصناف، يلتهم زمن تبديل المقاس بهدوء حصةً من الطاقة الإنتاجية المتاحة أكبر مما يدركه معظم المديرين، ولا يُقاس منها تقريبًا شيء.
هذا دليل عملي لتقليص ذلك الزمن. فهو يطبّق منهج SMED — تبديل القالب في دقيقة واحدة، المنهج المنهجي لتحويل عمليات التبديل من أعمال داخلية طويلة إلى أعمال خارجية قصيرة في معظمها — على ماكينات نهاية الخط: ماكينات لصق الكراتين، وماكينات تشكيل الكراتين، ماكينات التغليف بالانكماش الحراري ذات اللحام الجانبي المستمر، وماكينات تعبئة العلب الكرتونية، وماكينات التحزيم بالأشرطة. والهدف ليس التنظير، بل إبقاء كل تبديل دون عشر دقائق، وفي الخطوط حسنة الإعداد دون خمس.
لماذا يُعد زمن تبديل المقاس طاقةً مخفية
يضرّ تبديل المقاس مرتين: أولًا يتوقف الخط ببساطة فلا يُنتج شيئًا، وثانيًا تأتي مرحلة الإحماء بعد التبديل — حين تُشغَّل الصناديق الأولى بينما يضبط المشغّل الإعدادات — بطيئة عادةً ومُولّدة للهدر. واضرب ذلك في كل صنف وكل وردية، تتراكم الساعات المفقودة. فالخط الذي يبدّل المقاس ست مرات في الوردية بواقع عشرين دقيقة لكل مرة يخسر ساعتَي إنتاج في الوردية قبل أن تُحصى عبوة مرفوضة واحدة.
جديرٌ بك إجراء الحساب على خطك، لأن نتيجته كثيرًا ما تُفاجئ الناس. اسرد عدد مرات التبديل في الوردية، وقِس بضعة تبديلات تمثيلية بأمانة، ثم عمّم الحساب على أسبوع. وفي معظم المصانع متعددة الأصناف تبلغ النتيجة 15–25% من زمن الإنتاج الاسمي. تلك طاقة دفعت ثمنها سلفًا في الماكينات والطاقم ولا تحصل عليها قط، واستردادها كثيرًا ما يكون أرخص من شراء ماكينة أسرع — وهي نقطة نبسطها في دليلنا حول الطاقة الإنتاجية الحقيقية لا الكتالوجية.
فكرة SMED في فقرة
يقسّم منهج SMED كل ما يُنجز أثناء تبديل المقاس إلى فئتين. المهام الداخلية لا يمكن إنجازها إلا والماكينة متوقفة — كتبديل قطعة فعليًا مثلًا. المهام الخارجية يمكن إنجازها والماكينة ما زالت تُشغّل المنتج السابق — كجمع الأدوات وتجهيز القطع مسبقًا واسترجاع الإعدادات. ثم يعمل المنهج بأربع خطوات: فصل العمل الخارجي عن الداخلي، وتحويل أكبر قدر من العمل الداخلي إلى خارجي، وتبسيط ما يبقى داخليًا، وتبسيط العمل الخارجي أيضًا. ومع التطبيق الصادق، تهبط عمليات التبديل التي كانت تستغرق نصف ساعة إلى دقائق معدودة روتينيًا. والانضباط واحد سواء أكانت الماكينة ماكينة انكماش حراري أم ماكينة تعبئة علب كرتونية؛ وحدها الضبطات المحدّدة تتغيّر.
الخطوة 1: المراقبة وفصل الخارجي عن الداخلي
لا تستطيع تحسين تبديل لم تراقبه. اختر تغيير منتج تمثيليًا، وقف إلى جانب المشغّل بدفتر، وسجّل كل حركة بزمنها — بما في ذلك المشي والانتظار، وهما عادةً أكبر ما يُفاجئك. ثم صنّف كل حركة داخلية أو خارجية. وفي معظم عمليات التبديل غير المحسَّنة، لا يجمع المشغّلون الأدوات والقطع إلا بعد توقف الماكينة، فيتحوّل عمل كان يمكن إنجازه خارجيًا إلى زمن داخلي ميت.
المكسب الأول شبه مجاني: جهّز حقيبة تبديل ومنطقة تجهيز. فكل ما يحتاجه المنتج التالي — قطع التبديل، والفيلم أو الشريط اللاصق، ومقاس المخزن الصحيح — يُجمع ويُصفّ بينما المنتج الحالي ما زال دائرًا. وعربة مدولبة بسيطة لكل خط، تُملأ وفق قائمة تبديل، تُلغي معظم المشي والبحث. وفي هذه المرحلة وحدها كثيرًا ما ينخفض زمن التبديل بمقدار الثلث دون أن تُمسّ الماكينة.
الخطوة 2: تحويل العمل الداخلي إلى خارجي
من هنا تأتي المكاسب الأكبر، وكثيرًا ما تمسّ تصميم الماكينة. والهدف جعل الضبطات التي كانت تتطلب ماكينة متوقفة مفتوحة أمورًا تُجهَّز مسبقًا.
- استخدم قطع تبديل مضبوطة مسبقًا قابلة للتبادل بدل أدلة تُعاد مواضعها. فدليل التوجيه الذي يُدار يدويًا مع كل منتج بطيء ويصعب تكراره. أمّا قطعة التبديل المخصّصة المميّزة بلون، التي تستقر مقابل محدّد صلب، فتُستبدل في ثوانٍ وتكون متطابقة في كل مرة. وهذه أكثر استثمارات تبديل المقاس فاعلية على مناولة الصناديق والعلب الكرتونية.
- جهّز الفيلم والشريط اللاصق وفراغات العلب الكرتونية مسبقًا إلى جانب الماكينة بالعروض التي يحتاجها المنتج التالي، فيغدو التحميل تبديلًا سريعًا لا بحثًا.
- انقل الإعدادات إلى خارج الماكينة. فالماكينات العاملة بالسيرفو تخزّن الوصفات، واستدعاء وصفة محفوظة يُغني عن الضبط اليدوي. وحيث لا توجد محركات سيرفو، تتيح التدريجات المعايرة والمحدّدات الصلبة للمشغّل ضبط موضع دون تجربة وخطأ.
- وحّد المثبّتات واستغنِ عن الأدوات. تحلّ المشابك سريعة الفك ومسامير التموضع محل البراغي ومفاتيح الربط؛ وحيث تبقى مثبّتات، استخدم مقاسًا واحدًا على امتداد الخط لتكفي أداة واحدة لكل شيء.
وعند تحديد مواصفات ماكينة جديدة لخط متعدد الأصناف، ينبغي أن يكون أداء تبديل المقاس شرطًا مكتوبًا لا فكرة لاحقة — اطلب من الصانع زمن التبديل بين أكثر منتجين تكرارًا لديك، وقائمة قطع التبديل التي يحتاجها كلٌّ منهما. والماكينات المصمّمة للتبديل السريع، كوحدات تعبئة العلب العاملة بالسيرفو وماكينات التغليف ذات الحركة المستمرة، تسترد علاوتها المتواضعة سريعًا على الخطوط عالية التنوّع.
الخطوة 3: تبسيط العمل الداخلي المتبقي
بعد التحويل يبقى جوهرٌ من عمل داخلي حقيقي. بسّطه بتقديم الوظيفة على الشكل: محدّدات صلبة ومسامير تموضع بدل الضبط بالقياس، وتثبيت بحركة واحدة، وتسلسل واضح مانع للخطأ. ومبدآن ينجزان معظم العمل.
Poka-yoke، أي منع الخطأ. صمّم قطع التبديل بحيث لا تركَّب إلا بالاتجاه والموضع الصحيحين — بمسامير غير متماثلة، ومقاسات مختلفة لليمين واليسار. فإذا استحال تركيب قطعة على نحو خاطئ، لن يضيّع المشغّل وقتًا في تصحيحها ولن يُشغّل إعدادًا رديئًا. لا ضبط بلا مرجع. ينبغي أن يحمل كل دليل متحرك تدريجًا أو مؤشرًا أو محدّدًا مرتبطًا بالوصفة، فيُضبط الموضع بقراءة رقم لا بتشغيل صناديق تجريبية. والهدف إزالة «الإحساس» الذي يجعل التبديل متوقفًا على مشغّل خبير واحد.
الخطوة 4: تبسيط العمل الخارجي
العمل الخارجي مجاني بمعنى أنه يجري بالتوازي، لكنه مع ذلك يجب أن يكون موثوقًا. وحّده بورقة تبديل لكل صنف تُحفظ عند الخط: القطع والمواد الاستهلاكية ورقم الوصفة وملاحظة إعداد من سطر واحد. واخزن قطع التبديل حيث تُستخدم، مُعنونةً ومعلّقة على لوح ظلّي، فيبدو غياب أي قطعة جليًا. ولوحة جدولة مرئية تُظهر المنتجين التاليين تتيح للمشغّل التجهيز مسبقًا دون توجيه. والهدف تبديلٌ يتبع التسلسل القصير ذاته في كل مرة، بغض النظر عمّن يُشغّل الخط.
ما الذي يتغيّر فعليًا على كل ماكينة
خطوات SMED ثابتة؛ أمّا الضبطات فمحدّدة. ومعرفة متغيّرات كل ماكينة تعين على تحديد قطع التبديل والوصفات.
| الماكينة | أبرز المتغيّرات المطلوب ضبطها | أفضل رافعة SMED |
|---|---|---|
| ماكينة تشكيل الكراتين | مقاس الصندوق، عرض المخزن، موضع لصق القاعدة | قطع تبديل مضبوطة مسبقًا، محدّدات صلبة |
| ماكينة لصق الكراتين | ارتفاع الصندوق وعرضه، رأس اللصق، طوّايات الألسنة | براغي عرض سريعة، إعدادات مُستدعاة |
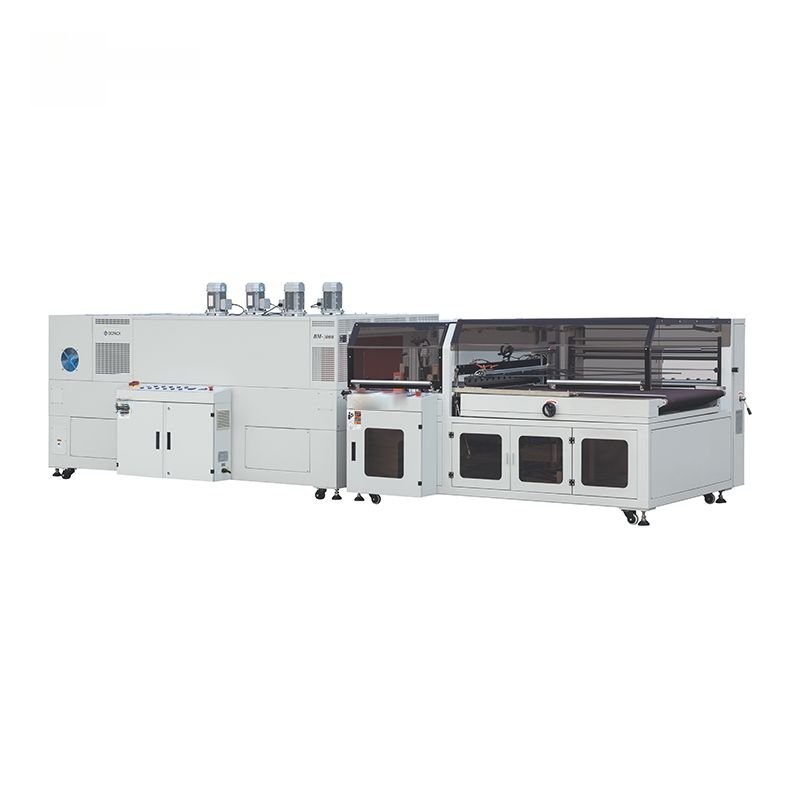
| ماكينة التغليف باللحام الجانبي | عرض الفيلم، ارتفاع اللحام، حرارة النفق/سرعته | وصفة سيرفو، فيلم مُجهّز مسبقًا |
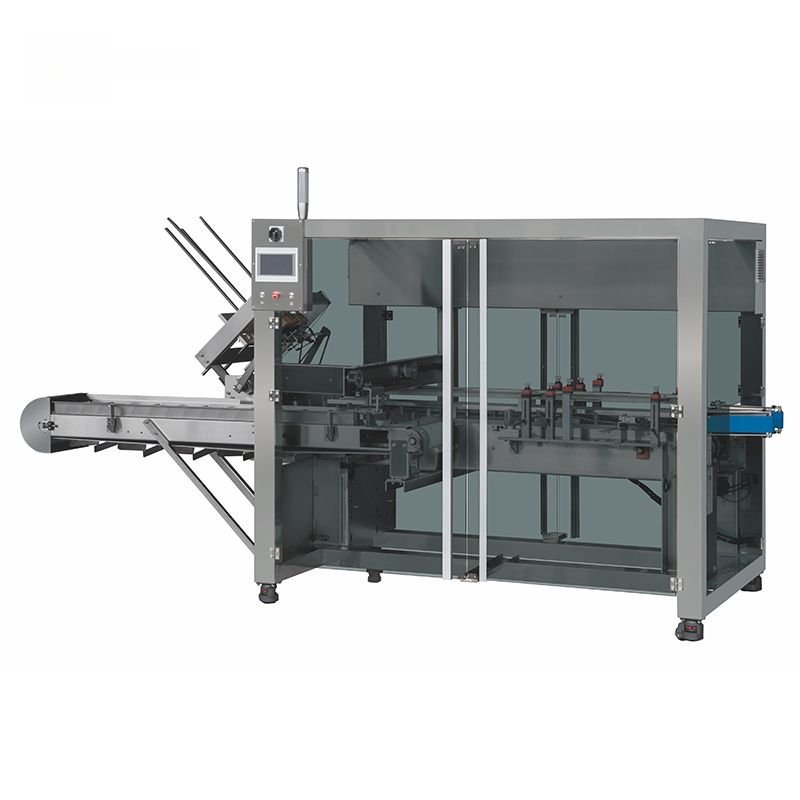
| ماكينة تعبئة العلب الكرتونية | خطوة السطل، مخزن العلب، آلة الإدراج | قطع تبديل مخصّصة، استدعاء الوصفة |
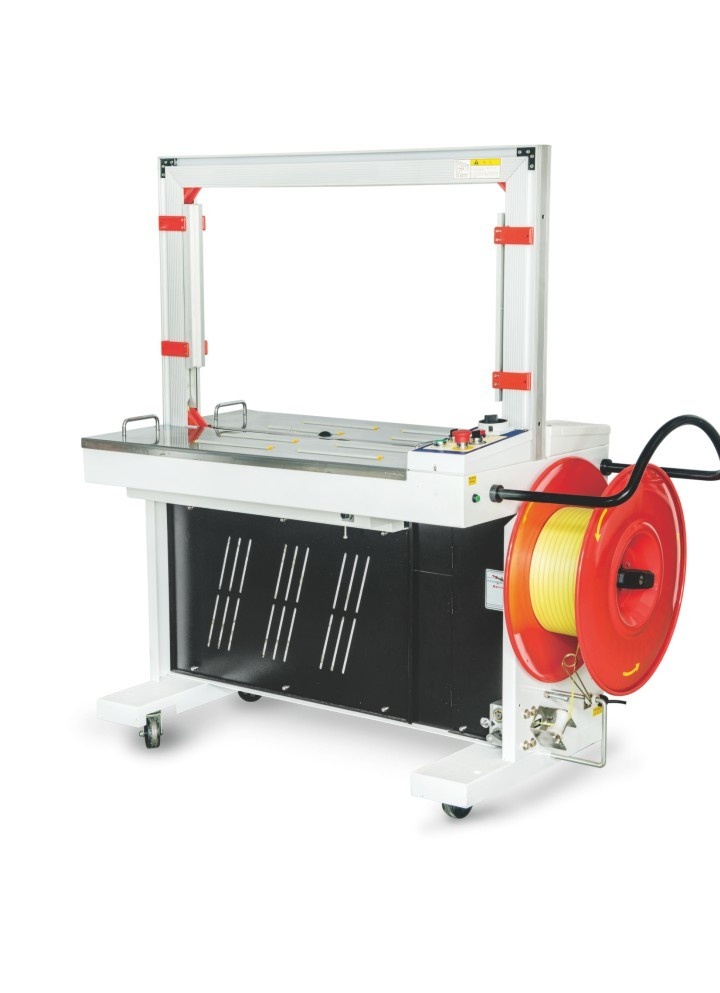
| ماكينة التحزيم بالأشرطة | عرض الشريط، فتحة القوس، الشدّ | شدّ مخزَّن، أدلة مضبوطة مسبقًا |
على سبيل المثال، في ماكينة لصق الكراتين القابلة للطيّ عالية السرعة يُعد الارتفاع والعرض اللذان يتكيّفان مع كل صندوق أكثر الضبطات تكرارًا؛ وتركيب عجلات يدوية معايرة بمؤشرات ومحدّد لكل مقاس صندوق يحوّل التجربة المقاسة إلى ضبط سريع. أمّا في ماكينة اللحام الأوتوماتيكية من نوع L، فارتفاع قضيب اللحام وتغذية الفيلم هما المتغيّران المتكرران، ويُلغي منحنى سيرفو مخزَّن معظم هدر مرحلة الإحماء.
الوصفات والإعدادات ومشكلة أول صندوق سليم
أسرع تبديل ميكانيكي يُفسَد إن أُهدرت الصناديق العشرة الأولى في ضبط الحرارات والمواضع. وأمران يحلّان ذلك: أولًا، التقاط وصفة مُثبتة لكل صنف — كل موضع سيرفو، وحرارة النفق، وزمن اللحام، والشدّ — واستدعاؤها بدل اشتقاقها من جديد. وثانيًا، في العمليات الحرارية كنفق الانكماش، إدراك أن الحرارة لا تتغيّر لحظيًا؛ فحين يحتاج المنتج التالي إعدادًا مختلفًا، ابدأ الضبط مبكرًا أو رتّبه بحيث يكون النفق جاهزًا عند بدء التبديل. وإعدادات النفق واللحام هي السبب الأشيع لأن يظل إحماء «التبديل السريع» بطيئًا.
مثال عملي: من 22 دقيقة إلى 6
الأرقام أدناه تمثّل تبديلات المقاس التي نراها على خطوط الصناديق والانكماش متعددة الأصناف، وتُظهر أين يذهب الزمن فعلًا. فقد هبط الإجمالي من نحو 22 دقيقة إلى نحو 6 دون زيادة سرعة الماكينة — لمجرّد إعادة تنظيم العمل وإضافة قطع مضبوطة مسبقًا.
| النشاط | قبل | بعد | ما الذي تغيّر |
|---|---|---|---|
| البحث عن القطع والفيلم والأدوات | 6 | 0 (external) | تُجهَّز على عربة أثناء التشغيل |
| ضبط أدلة التوجيه يدويًا | 7 | 1.5 | قطع تبديل مضبوطة مسبقًا على محدّدات صلبة |
| ضبط الحرارات/الشدّ | 4 | 1 | وصفة مخزَّنة، تسخين مسبق مبكر للنفق |
| تشغيل صناديق تجريبية | 5 | 2 | تدريجات معايرة، قطع مانعة للخطأ |
| إجمالي الزمن الداخلي | 22 | ~6 |
لاحظ أن أكبر كتلة منفردة كانت البحث عن القطع — عملًا لم يكن يومًا ضروريًا على ماكينة متوقفة. وهكذا تبدو معظم عمليات التبديل غير المحسَّنة: الضبط الميكانيكي ليس المشكلة، بل التحضير والتجربة والخطأ. وجديرٌ بالتسجيل أيضًا أن المشغّل أبلغ بعد التغيير عن تفاوت أقل بكثير بين الدفعات — فما إن صارت المواضع تُضبط مقابل محدّدات صلبة ووصفات، حتى ظهر أول صندوق سليم فورًا تقريبًا، ولم تعد النتيجة تتوقف على من أنجز التبديل. وهذه القابلية للتكرار لا تقل قيمةً عن الدقائق الموفّرة، لأنها تجعل الإنتاج اليومي قابلًا للتنبؤ وتتيح تدريب طاقم جديد سريعًا بدل الاعتماد على يد خبيرة واحدة.
أخطاء تبديل المقاس الشائعة
- الشراء على أساس السرعة لا على أساس التبديل. فماكينة سريعة تستغرق نصف ساعة للتبديل تُنتج على خط متعدد الأصناف أقل من ماكينة أبطأ قليلًا تبدّل في خمس دقائق.
- ترك الإعدادات حبيسة رأس مشغّل واحد. ف«الإحساس» غير الموثّق يصنع مخاطرة يوم يغيب فيه ذلك المشغّل، ولا يمكن تكراره ولا تدريسه.
- إضافة أصناف دون قطع تبديل. فكل منتج جديد يُرتجل عند الخط يُآكل التسلسل المعياري ويُطيل كل تبديل.
- إغفال زمن الإحماء الحراري. فالتغييرات الميكانيكية تنتهي سريعًا، ثم ينتظر الخط نفقًا باردًا أو ساخنًا — تأخير يُخطأ فيُحسب مشكلة ميكانيكية.
- تشديد مستهدفات التبديل دون توفير القطع. فطلب الإسراع من المشغّلين دون تجهيز مضبوط مسبقًا لا يُنتج إلا إعدادات متسرّعة غير موثوقة.
الحفاظ على المكاسب
يعود زمن التبديل للارتفاع تدريجيًا مع بلى القطع وإضافة أصناف جديدة وتراخي الانضباط. حافظ على المكاسب بثلاث عادات: أبقِ زمن التبديل مرئيًا على الخط وأعد قياسه دوريًا؛ وتعامل مع كل صنف جديد كمحفّز لصنع قطعة تبديله ووصفته قبل أول تشغيل له، بدل الارتجال؛ وصُن قطع التبديل وأسطح التموضع، إذ تُتلف المحدّدات البالية قابلية التكرار بصمت. ويرتبط ذلك ارتباطًا وثيقًا بـ الصيانة الوقائية — فالأدلة البالية ذاتها التي تضرّ بالتكرار تُسبّب العيوب أيضًا.
تسلسل تحسين تبديل المقاس
- قِس تبديلًا حقيقيًا واسرد كل حركة، بما فيها المشي والانتظار.
- قسّم الحركات إلى داخلية وخارجية، وجهّز القطع والمواد الاستهلاكية مسبقًا.
- حوّل العمل الداخلي إلى خارجي بقطع تبديل مضبوطة مسبقًا ومحدّدات صلبة ووصفات.
- اجعل العمل الداخلي المتبقي مانعًا للخطأ فلا يُضبط على نحو خاطئ.
- وحّد العمل الخارجي بأوراق لكل صنف وعربة تجهيز.
- أعد القياس، والتقط الوصفة، وأعد التوقيت دوريًا لتثبيت المكسب.
عائد هذا العمل سريع على نحو غير مألوف لأنه يسترد طاقة تملكها سلفًا. وفي الخطوط التي تُشغّلها SunAura Packaging Machines، فإن المصانع التي تعامل تبديل المقاس كعملية مصمَّمة ومقاسة — لا كمهارة مشغّل — هي التي تُشغّل أكبر عدد من الأصناف بأعلى إنتاج فعّال. وإذا كنت بصدد تحديد مواصفات خط جديد متعدد الأصناف، فأخبرنا بتشكيلة منتجاتك وتكرار التبديل الحالي؛ لنستطيع تهيئة قطع التبديل السريع ونظام الوصفات من البداية بدل إضافتها لاحقًا.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›