

Khi người mua hình dung một dây chuyền đóng gói, họ thường hình dung những chiếc máy: máy tạo thùng bật thùng lên, máy dán kín dán thùng lại, robot xếp pallet. Các máy là nơi công việc nhìn thấy được diễn ra, và chúng thường nhận ngân sách cùng sự chú ý. Nhưng bước chân lên một dây chuyền thực sự chạy tốt và thứ gắn kết nó lại kém hào nhoáng hơn nhiều — đó là các băng tải và hệ thống xử lý sản phẩm giữa những chiếc máy. Một máy tạo thùng nhanh nạp vào một băng tải chậm là một đống thùng. Một máy đóng gói nhận sản phẩm sai nhịp là một vụ kẹt. Một máy xếp pallet bị đói vì một khoảng trống trong đoạn tích trữ là một con robot đứng yên. Tại SunAura Packaging Machines, chúng tôi coi logistics dây chuyền là một mảnh kỹ thuật theo đúng nghĩa của nó, và những dự án vận hành thử nhanh nhất là những dự án các băng tải đã được đặc tả trước khi các máy được đặt hàng, chứ không phải sau đó.
Cẩm nang này giải thích cách chọn các băng tải và thiết bị xử lý di chuyển sản phẩm qua một dây chuyền đóng gói: sự khác biệt giữa băng tải đai, con lăn, xích tấm và băng nhựa mô-đun; tại sao tích trữ và đệm lại quyết định một dây chuyền có dừng hay không; sản phẩm được căn chỉnh, quay, gộp và tách dòng như thế nào; và cách tính cỡ chiều cao chuyển tiếp, tốc độ và điều khiển để các máy trao sản phẩm một cách sạch sẽ. Chúng ta sẽ xem xét các hệ thống logistics tích hợp, bộ nạp sản phẩm ngẫu nhiên và các tế bào xử lý tự động thay cho việc bưng bê thủ công giữa các trạm. Nếu bạn đang bố trí một dây chuyền cuối mới hoặc đang cố hiểu tại sao một bộ máy vốn có năng lực lại cứ dừng, các mục dưới đây đi theo cùng logic mà các kỹ sư ứng dụng của chúng tôi sử dụng.
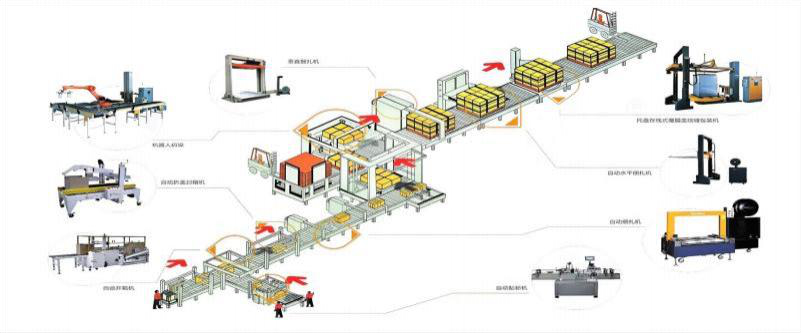
Tại sao băng tải là dây chuyền, chứ không phải khoảng trống giữa các máy
Một dây chuyền đóng gói là một chuỗi các quy trình, mỗi quy trình có thời gian chu trình riêng, và hệ thống băng tải phải hấp thụ sự khác biệt giữa chúng. Máy tạo thùng có thể tạo ra một thùng mỗi hai giây từng đợt; máy đóng gói có thể làm việc liên tục; máy dán kín và máy đai index theo các khoảng cố định; máy xếp pallet tạm dừng trong khi nó xây một lớp và dừng hẳn khi một pallet hoàn thành được thay ra. Nếu không có tích trữ — các đoạn băng tải có thể chứa sản phẩm và nhả ra theo yêu cầu — mỗi một khoảng tạm dừng đó lan ngược lên phía trước, dừng những máy vốn có thể tiếp tục chạy. Đây là nguyên tắc trung tâm của logistics dây chuyền: băng tải tồn tại không chỉ để di chuyển sản phẩm mà để tách rời các máy, sao cho một dừng ngắn tại một trạm không trở thành một dừng trên toàn dây chuyền.
Bao nhiêu tích trữ là đủ phụ thuộc vào các máy. Một máy xếp pallet tạm dừng ba mươi giây trong khi đổi lớp cần đủ đệm phía trước để chứa ba mươi giây thùng; một việc thay mất hai phút cần hoặc một làn tích trữ hai phút hoặc một máy phía trên được phép dừng mà không hại gì. Các dây chuyền có đệm đầy đủ chạy gần với sản lượng định mức hơn vì các xáo trộn nhỏ được hấp thụ thay vì khuếch đại. Các dây chuyền không đệm — các máy bắt vít sát nhau với băng tải chuyển tiếp ngắn — trông gọn gàng và kinh tế trên bản vẽ bố cục rồi dừng liên tục trên sàn.
Các loại băng tải và mỗi loại thuộc về đâu
Băng tải đai
Băng tải đai phẳng di chuyển sản phẩm liên tục và nhẹ nhàng, làm chúng là lựa chọn mặc định cho sản phẩm rời hoặc bất quy tắc, bao bì sơ cấp, và bất kỳ tải nào cần một bề mặt ổn định, liên tục. Chúng phù hợp cho khung nạp vào máy bọc và máy đóng gói nơi vị trí sản phẩm quan trọng, và đai nghiêng có thể nâng hoặc hạ sản phẩm giữa các tầng. Một đai cho lực kéo tốt và có thể mang sản phẩm lên độ nghiêng khiêm tốn bằng các vách chắn hoặc bề mặt bám, nhưng nó kém khoan dung hơn con lăn cho tải cứng nặng và cho tích trữ, nơi các thùng nên trượt hoặc dừng chứ không kéo trên một đai đang chuyển động.
Băng tải con lăn
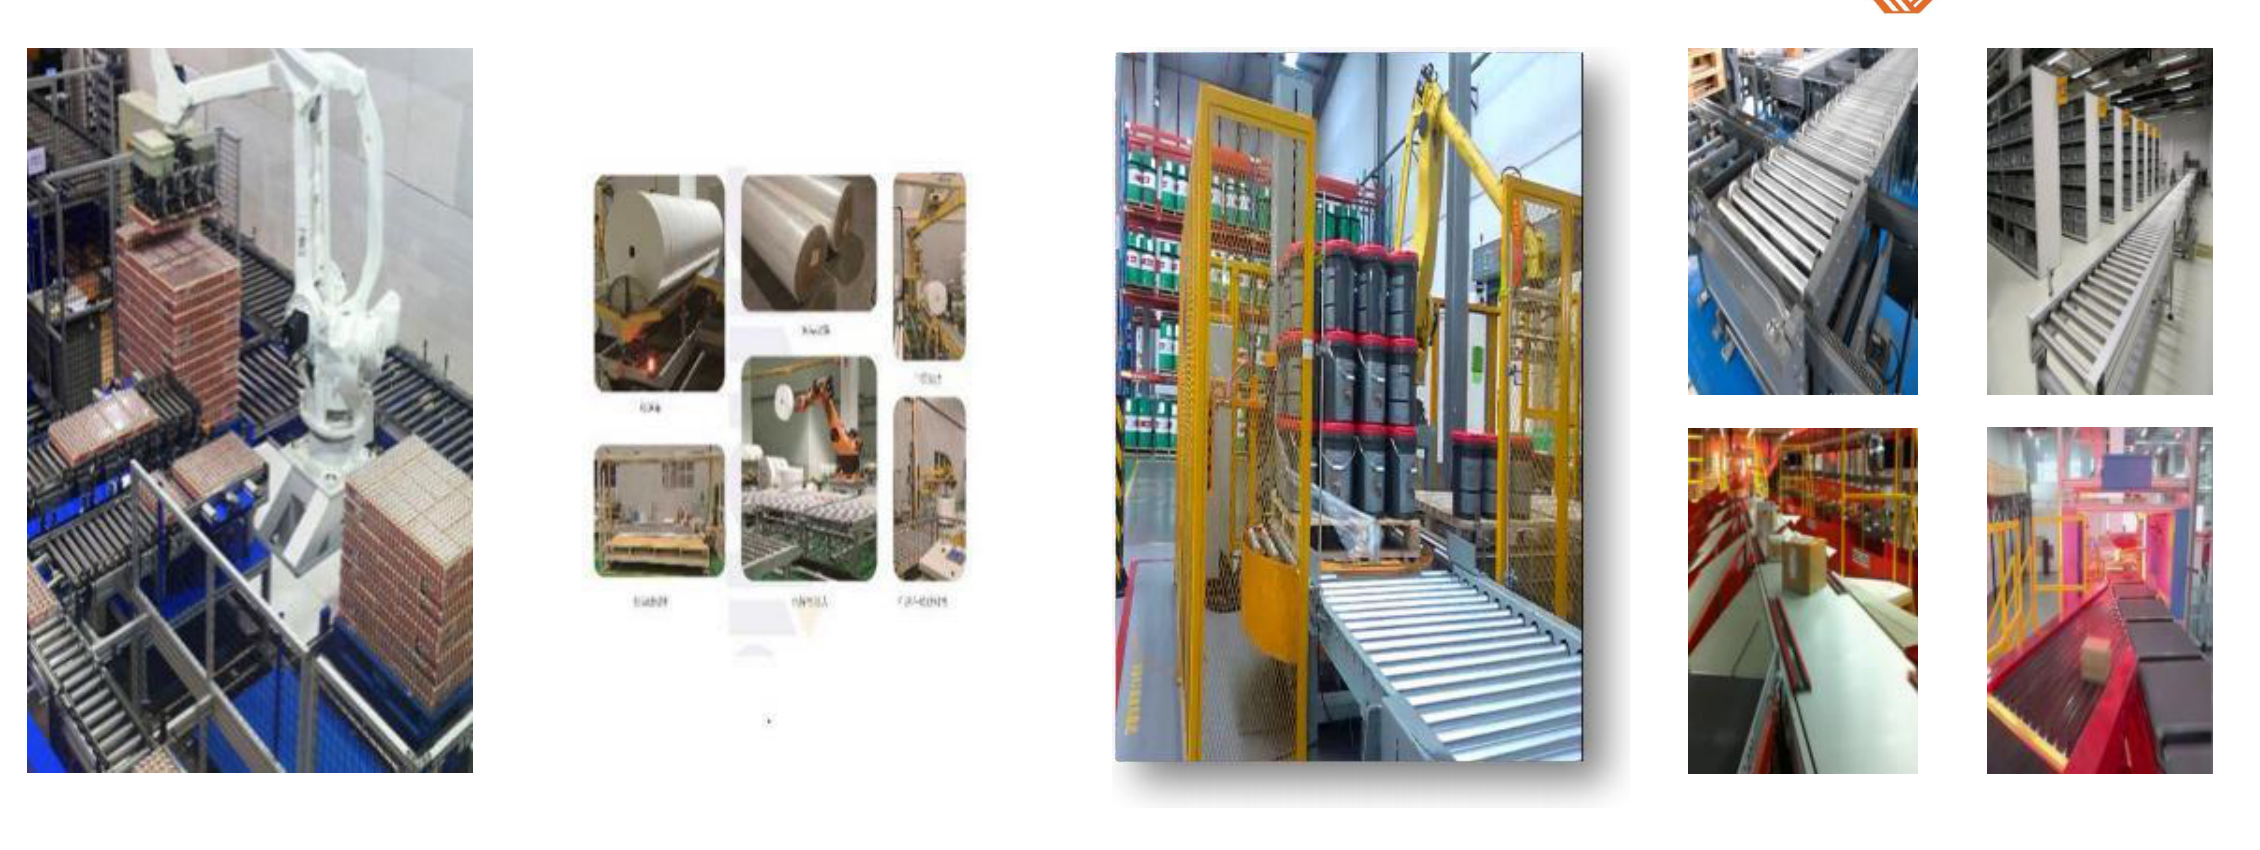
Băng tải con lăn — trọng lực hoặc có động lực — là con ngựa chiến cho thùng, hộp và tải pallet. Các thùng di chuyển trên con lăn, có thể tích trữ với truyền động phù hợp (tích trữ áp suất không sử dụng các vùng dừng độc lập), và chuyển tiếp sạch sẽ giữa các đoạn. Băng tải con lăn có động lực xử lý chuyển động đều đặn của các thùng đã dán kín về phía khâu đai và xếp pallet, trong khi băng tải con lăn nặng hoặc xích di chuyển toàn bộ pallet. Đối với một trung tâm phân phối hoặc bất kỳ dây chuyền nào xử lý thùng đồng nhất, băng tải con lăn là tiêu chuẩn bởi chúng kết hợp năng lực, tích trữ và độ bền tại một chi phí hợp lý.
Băng tải xích tấm và băng nhựa mô-đun
Băng tải xích tấm và băng tải đai nhựa mô-đun sử dụng các tấm xích hoặc mô-đun đai khóa vào nhau, cho một bề mặt phẳng, chắc chắn, dẫn động tích cực có thể quay góc, mang sản phẩm nặng hoặc nóng, và chịu được rửa áp lực và môi trường khắc nghiệt. Chúng phổ biến trong các nhà máy thực phẩm và đồ uống, nơi đai có thể được làm sạch, và trên các dây chuyền cần sản phẩm được giữ ở vị trí cố định hoặc di chuyển qua các đoạn cong. Đai mô-đun cũng xử lý được các đường cong bên mà đai phẳng không thể, điều hữu ích tại các nhà máy nơi dây chuyền phải uốn quanh cột hoặc thiết bị sẵn có.
Băng tải xích và băng tải chuyên dụng
Tải pallet và sản phẩm rất nặng di chuyển trên băng tải xích, bàn xoay và xe chuyển tải; xử lý chuyên dụng — chẳng hạn xử lý cuộn và cuộn tròn trong dòng quấn màng của chúng tôi — sử dụng gối tựa, khối V và con lăn có động lực phối hợp với tải hình trụ. Lựa chọn luôn đi theo tải: một băng tải phù hợp với một kiện 300 g bọc màng chảy không phù hợp với một pallet 1.000 kg, và đặc tả sai loại là nguồn dự đoán được nhất của hao mòn sớm.
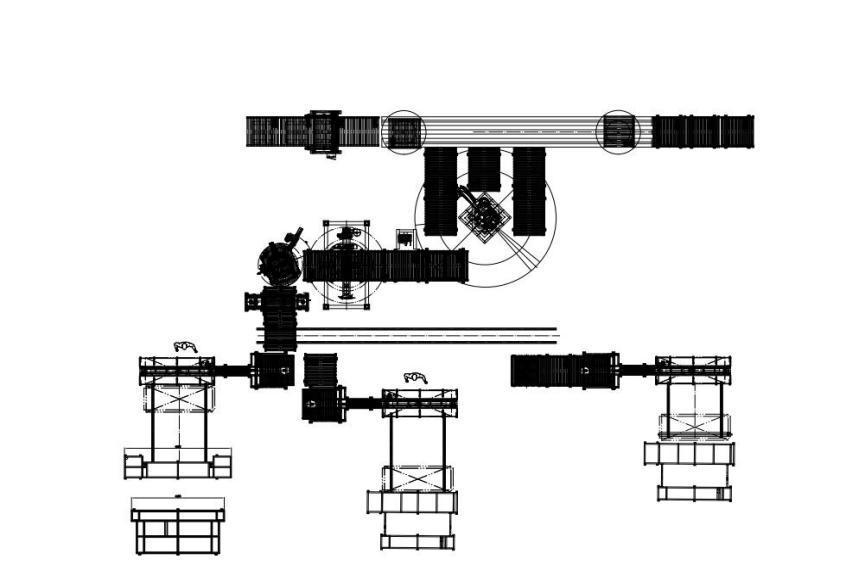
Căn chỉnh, nạp và tách dòng sản phẩm
Đưa sản phẩm lên băng tải là một vấn đề; trình bày nó cho một máy ở đúng hướng và đúng nhịp là một vấn đề khác. Sản phẩm đến từ các quy trình phía trên theo hàng, lô hoặc thứ tự ngẫu nhiên, và hệ thống xử lý phải quay, gộp, giãn cách và căn chỉnh chúng trước khi chúng đến một máy bọc, máy đóng gói hoặc máy đóng carton. Bộ nạp căn chỉnh sản phẩm ngẫu nhiên WX160 được chế tạo chính xác cho việc này: nó nhận sản phẩm theo một dòng ngẫu nhiên và sắp xếp chúng ở khoảng cách và hướng mà máy phía dưới yêu cầu, loại bỏ người vận hành mà nếu không sẽ phải đặt chúng bằng tay. Đối với sản phẩm bất quy tắc hoặc tinh tế, loại trạm nạp này có thể quan trọng đối với sản lượng của dây chuyền ngang bằng chính chiếc máy mà nó cung cấp.
Một số thao tác xử lý lặp lại trên các dự án. Gộp dòng đưa hai dây chuyền thành một — ví dụ hai máy bọc nạp vào một máy đóng carton duy nhất. Phân dòng tách một dây chuyền thành hai trạm đóng gói. Quay xoay thùng hoặc sản phẩm để nhãn hoặc đường nối đối đúng hướng. Tách dòng tách một cục thành từng món riêng lẻ ở một nhịp đặt trước. Mỗi thao tác là một mảnh nhỏ của tự động hóa, nhưng khi bất kỳ thao tác nào bị thiếu, một người vận hành xuất hiện tại điểm đó, và thông lượng của dây chuyền trở nên bị giới hạn bởi xử lý thủ công. Quyết định sớm thao tác nào trong số này sẽ được tự động hóa — dựa trên chi phí lao động và tốc độ yêu cầu — là một phần của việc tính cỡ toàn dây chuyền chứ không phải chỉ các máy.

Hệ thống logistics tích hợp và tế bào tự động
Đối với nhiều dự án, các băng tải và thiết bị xử lý được cung cấp như một hệ thống tích hợp chứ không phải một bộ sưu tập các đoạn rời. Hệ thống logistics dây chuyền sản xuất tự động kết hợp các băng tải, chuyển tải, tích trữ và điều khiển cần thiết để di chuyển sản phẩm qua một dây chuyền hoàn chỉnh, với các vùng và tín hiệu đã được phối hợp sẵn với các máy. Tương tự, hệ thống đóng gói tự động kho hàng mở rộng xử lý vào dòng phân phối, và hệ thống băng tải và đóng gói vải không dệt cho thấy một hệ thống xử lý được may đo cho một sản phẩm cụ thể mềm, nhẹ và khó điều khiển trên một băng tải thông thường như thế nào.
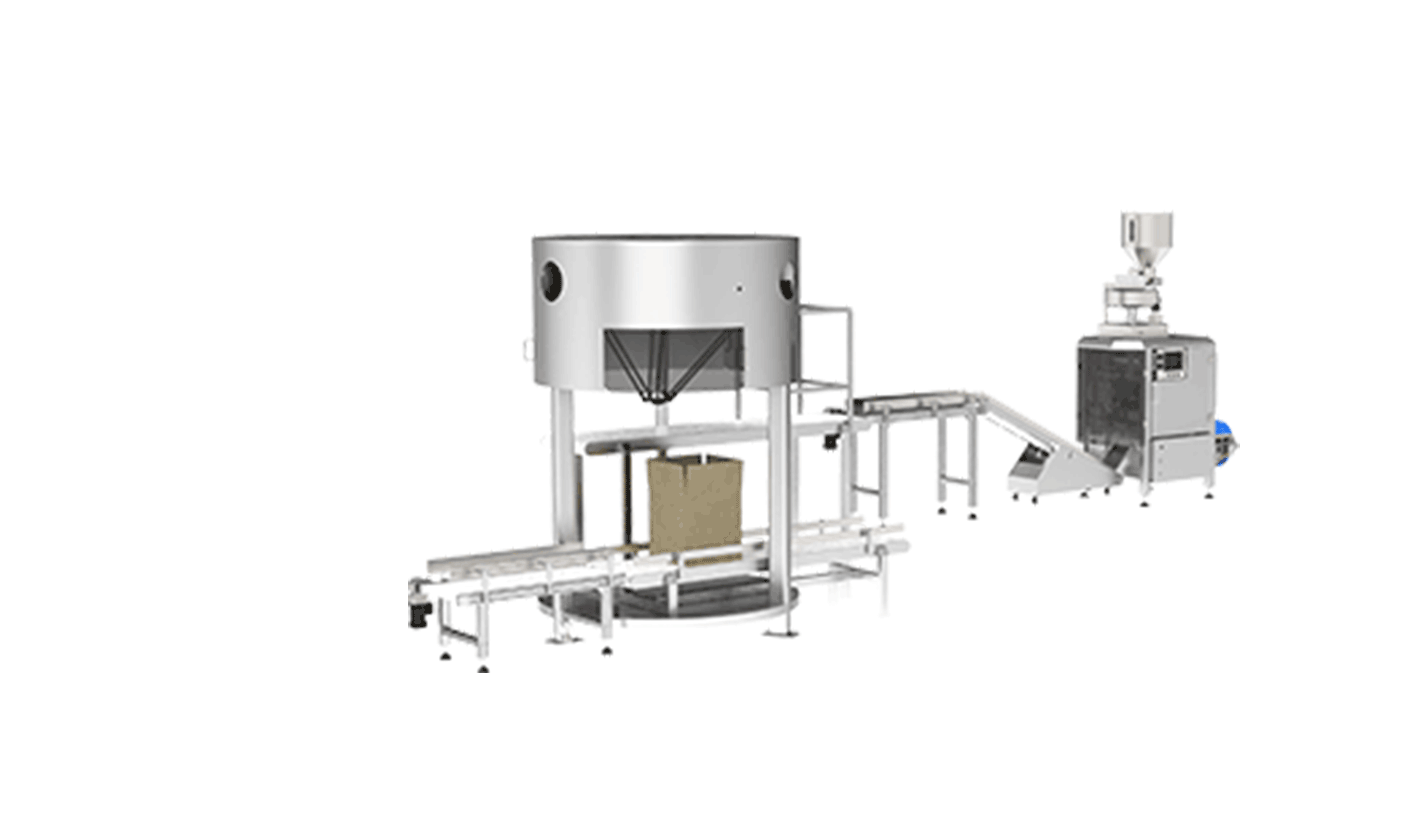
Các tế bào xử lý tích hợp ngày càng sử dụng robot cho những bước vốn là thủ công — chọn sản phẩm từ một đai, đặt chúng vào thùng, hoặc chuyển tiếp giữa các băng tải. Giải pháp đóng thùng đóng gói dọc kết hợp một robot nhện phía trên một chiếc thùng với các băng tải nạp cả hai, để sản phẩm di chuyển từ đai vào hộp mà không được xử lý bằng tay. Nơi một sản phẩm khó để băng tải định hướng hoặc một bước thay đổi giữa các lô, một robot cung cấp sự linh hoạt mà xử lý cố định không thể, và nó chia sẻ cùng hệ thống điều khiển với các băng tải xung quanh nó.
Tốc độ, chuyển tiếp và bài toán phối hợp
Một băng tải di chuyển sản phẩm ở tốc độ sai gây ra các lỗi dễ bị chẩn đoán nhầm là vấn đề máy. Sản phẩm phải vào một máy bọc hoặc máy đóng gói ở nhịp của máy; nếu băng tải chạy quá nhanh, sản phẩm bó lại; quá chậm, máy chờ đợi. Tại các chuyển tiếp giữa các băng tải — đặc biệt giữa một đai và con lăn, hoặc qua một góc — sản phẩm nhỏ hoặc không ổn định có thể mắc, nghiêng hoặc rơi, đó là lý do tấm chuyển tiếp, đoạn mũi dẫn và tốc độ đai phối hợp được đặc tả chứ không phải ứng biến. Chiều cao phải thẳng hàng để các thùng trao nhau mà không có một bậc làm nghiêng chúng, và các đoạn cong phải được tính cỡ theo sản phẩm để các hộp không kẹt vào ray ngoài.
Hệ thống điều khiển giữ mọi thứ lại với nhau. Trong một dây chuyền hiện đại, mắt ảnh và cảm biến vùng phát hiện vị trí sản phẩm, biến tần phối hợp tốc độ băng tải với máy, và tín hiệu bắt tay báo cho mỗi đoạn biết khi nào nhả hàng. Tích trữ áp suất không, index đến máy đóng gói, và gộp hai làn đều là bài toán điều khiển cũng như cơ khí. Đặc tả các băng tải với kiến trúc điều khiển của chúng ngay từ đầu — thay vì thêm cảm biến và đi dây sau khi các đoạn đã lắp — là sự khác biệt giữa một dây chuyền chạy được và một dây chuyền liên tục được điều chỉnh.
Môi trường, vệ sinh và độ bền
Các băng tải chạy qua cùng môi trường như các máy và phải được đặc tả tương ứng. Trong các nhà máy thực phẩm, đai nhựa mô-đun, khung thép không gỉ và bề mặt truy cập được hỗ trợ việc làm sạch và kiểm tra; trong các xưởng nghiền nhiều bụi, ổ bi kín và biến tần chống bột mịn; trong kho lạnh và tủ đông, đai và biến tần phải chịu được nhiệt độ thấp và ngưng tụ; trong các tế bào rửa áp lực, cùng nguyên tắc bảo vệ mà chúng tôi đề cập trong cẩm nang về môi trường cuối dây chuyền lạnh và ẩm áp dụng cho mọi đoạn băng tải. Một băng tải bị đặc tả thấp thông số cho môi trường là một chi phí bảo trì lặp đi lặp lại — đai chạy lệch ray, ổ bi hỏng, biến tần ngắt — trước lâu khi các máy xung quanh nó cho thấy hao mòn.
Các lỗi băng tải và xử lý thường gặp
- Không có tích trữ. Mỗi khoảng tạm dừng ở máy xếp pallet hoặc máy dán kín dừng cả dây chuyền thay vì được đệm lại.
- Đặt hàng máy trước khi bố trí. Chiều cao và đường dẫn chuyển tiếp sau đó bị ép quanh thiết bị không thể di chuyển.
- Dùng đai nơi con lăn tích trữ tốt hơn. Các thùng kéo và kẹt thay vì phân vùng sạch sẽ.
- Bỏ qua trạm nạp. Một máy nhanh được nạp bằng tay và chạy theo nhịp của người vận hành.
- Tốc độ không khớp tại các chuyển tiếp. Sản phẩm bó, nghiêng hoặc chờ đợi thay vì vào đúng nhịp.
- Đặc tả thấp thông số cho môi trường. Rửa áp lực, bụi và lạnh đánh bại các băng tải tiêu chuẩn một cách dự đoán được.
- Bắt vít cảm biến về sau. Lắp thêm điều khiển đắt hơn và kém tin cậy hơn so với thiết kế nó từ đầu.
Câu hỏi thường gặp
Tôi cần bao nhiêu tích trữ băng tải?
Đủ để hấp thụ khoảng tạm dừng định routine dài nhất phía trước mỗi máy — đổi lớp và thay pallet tại máy xếp pallet, các chu trình ngắn tại máy dán kín, và các đợt từ máy tạo thùng. Tính từ thời lượng tạm dừng của máy và tốc độ sản phẩm của dây chuyền thay vì dùng một chiều dài cố định; khi nghi ngờ, thêm tích trữ thường rẻ hơn so với thời gian dừng mà nó ngăn chặn.
Băng tải nên là đai hay con lăn cho thùng đã dán kín?
Băng tải con lăn có động lực nói chung phù hợp với thùng đã dán kín vì chúng tích trữ tốt và chuyển tiếp sạch sẽ; đai phù hợp với bao bì sơ cấp, sản phẩm bất quy tắc và độ dốc. Nhiều dây chuyền dùng cả hai — đai cho sản phẩm rời trước khi đóng gói, con lăn cho thùng sau khi dán kín.
Tôi có thể tự động hóa việc nạp sản phẩm trên một dây chuyền sẵn có không?
Có, thường là được. Một bộ nạp căn chỉnh hoặc một trạm chọn robot có thể thay thế một điểm xử lý thủ công mà không cần thay thế các máy, với điều kiện bố cục băng tải và điều khiển có thể chứa nó. Một đánh giá hiện trường về tốc độ hiện tại và các điểm chuyển tiếp xác định điều gì vừa vặn.
Các băng tải được điều khiển cùng các máy như thế nào?
Mắt ảnh, cảm biến vùng và biến tần kết nối với hệ thống điều khiển của dây chuyền, với các tín hiệu bắt tay nhả và giữ sản phẩm khi mỗi máy sẵn sàng. Tích trữ áp suất không, gộp dòng và index đều được xử lý thông qua các tín hiệu này thay vì bởi người vận hành.
Một hệ thống băng tải có cần cấu tạo cấp thực phẩm không?
Đối với sản phẩm thực phẩm chưa đóng gói hoặc để hở, có — đai nhựa mô-đun, khung thép không gỉ hoặc hoàn thiện phù hợp và bề mặt truy cập được để làm sạch. Đối với thùng đã dán kín ở phía dưới, cấu tạo công nghiệp thường đủ, điều này kiểm soát chi phí.
Kết luận
Các băng tải và hệ thống xử lý là nơi độ tin cậy thực sự của một dây chuyền đóng gói được quyết định, bởi chúng di chuyển sản phẩm và — quan trọng hơn — tách rời các máy để những khoảng dừng nhỏ vẫn nhỏ. Phối hợp loại băng tải với tải, cung cấp đủ tích trữ, tự động hóa các điểm căn chỉnh và nạp, và đặc tả tốc độ, chuyển tiếp và điều khiển như một hệ thống tích hợp biến một bộ máy có năng lực thành một dây chuyền duy trì được sản lượng định mức của nó. Được đặc tả sớm và được bảo vệ khỏi môi trường thực tế, logistics dây chuyền thầm lặng mang toàn bộ vận hành.
Nếu bạn đang quy hoạch một dây chuyền cuối mới hoặc muốn loại bỏ các điểm bưng bê và nạp bằng tay khỏi một dây chuyền sẵn có, SunAura Packaging Machines có thể thiết kế băng tải và hệ thống xử lý xoay quanh sản phẩm, máy móc và thông lượng của bạn. Hãy cho đội ngũ ứng dụng của chúng tôi biết sản phẩm, bố cục và tốc độ đích của bạn, hoặc khám phá thiết bị xử lý và logistics trong trung tâm sản phẩm, bao gồm máy đóng bó thứ cấp SP260 và toàn bộ dòng hệ thống đóng gói tích hợp.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Xem tiểu sử đầy đủ ›