

Lorsque les acheteurs imaginent une ligne d’emballage, ils imaginent généralement les machines : l’encaisseuse qui clique les boîtes ouvertes, la fermeuse qui les scelle au ruban, le robot qui empile les palettes. Les machines sont là où le travail visible se produit, et elles ont tendance à recevoir le budget et l’attention. Mais marchez sur une ligne qui fonctionne réellement bien et la chose qui la lie ensemble est bien moins glamour — les convoyeurs et systèmes de manutention produit entre les machines. Une encaisseuse rapide alimentant un convoyeur lent est une pile de boîtes. Un emballeur qui reçoit les produits au mauvais pas est un bourrage. Un palettiseur affamé par un trou dans l’accumulation est un robot inactif. Chez SunAura Packaging Machines, nous traitons la logistique de ligne comme une pièce d’ingénierie à part entière, et les projets qui sont mis en service le plus rapidement sont ceux où les convoyeurs ont été spécifiés avant que les machines ne soient commandées, pas après.
Ce guide explique comment choisir les convoyeurs et équipements de manutention qui déplacent le produit à travers une ligne d’emballage : la différence entre les convoyeurs à bande, à rouleaux, à lattes et plastique modulaire ; pourquoi l’accumulation et la mise en mémoire décident si une ligne s’arrête ; comment les produits sont alignés, tournés, fusionnés et singulisés ; et comment dimensionner les hauteurs de transfert, vitesses et automatismes afin que les machines se passent le produit proprement. Nous examinerons les systèmes de logistique intégrés, les alimentateurs de produits aléatoires et les cellules de manutention automatisée qui remplacent le port manuel entre les stations. Si vous disposez une nouvelle fin de ligne ou essayez de comprendre pourquoi un ensemble de machines par ailleurs capables continue de s’arrêter, les sections ci-dessous suivent la même logique que nos ingénieurs applications utilisent.
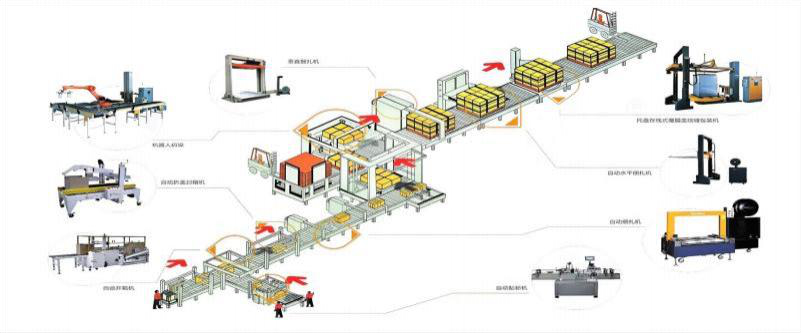
Pourquoi le convoyeur est la ligne, pas l’espace entre elle
Une ligne d’emballage est une série de processus, chacun avec son propre temps de cycle, et le système de convoyage doit absorber les différences entre eux. L’encaisseuse peut produire une caisse toutes les deux secondes par rafales ; l’emballeur peut travailler en continu ; la fermeuse et la cercleuse indexent à intervalles fixes ; le palettiseur fait une pause pendant qu’il construit une couche et s’arrête complètement pendant qu’une palette finie est échangée. Sans accumulation — sections de convoyeur qui peuvent tenir le produit et le libérer à la demande — chacune de ces pauses se propage en amont, arrêtant les machines qui pourraient sinon continuer à fonctionner. C’est le principe central de la logistique de ligne : les convoyeurs existent non seulement pour déplacer le produit mais pour découpler les machines, afin qu’un court arrêt à une station ne devienne pas un arrêt sur toute la ligne.
Combien d’accumulation est suffisante dépend des machines. Un palettiseur qui fait une pause de trente secondes pendant qu’il change de couche nécessite assez de mémoire en amont pour tenir trente secondes de caisses ; un échange de palette qui prend deux minutes nécessite soit une voie d’accumulation de deux minutes, soit une machine en amont qu’on autorise à s’arrêter sans dommage. Les lignes avec une mémoire adéquate fonctionnent plus près de leur production nominale parce que les petites perturbations sont absorbées plutôt qu’amplifiées. Les lignes sans mémoire — machines boulonnées près les unes des autres avec de courts convoyeurs de transfert — semblent compactes et économiques sur un dessin de disposition et s’arrêtent constamment au sol.
Types de convoyeurs et où chacun appartient
Convoyeurs à bande
Les convoyeurs à bande plate déplacent les produits en continu et doucement, ce qui en fait le défaut pour les produits en vrac ou irréguliers, les packs primaires, et toute charge qui nécessite une surface stable et continue. Ils conviennent à l’alimentation des fardeleuses et emballeurs où la position du produit importe, et les bandes inclinées peuvent élever ou abaisser le produit entre les niveaux. Une bande donne une bonne traction et peut transporter des produits sur des pentes modestes avec des nervures ou surfaces gripantes, mais elle est moins indulgente que les rouleaux pour les charges lourdes et rigides et pour l’accumulation, où les caisses devraient glisser ou s’arrêter plutôt que de tirer contre une bande en mouvement.
Convoyeurs à rouleaux
Les convoyeurs à rouleaux — par gravité ou motorisés — sont les bêtes de somme pour les caisses, boîtes et charges de palettes. Les caisses roulent sur les rouleaux, peuvent s’accumuler avec le bon entraînement (l’accumulation à zéro pression utilise des zones qui s’arrêtent indépendamment), et se transfèrent proprement entre les sections. Les convoyeurs à rouleaux motorisés gèrent le mouvement régulier des caisses scellées vers le cerclage et la palettisation, tandis que les convoyeurs à rouleaux lourds ou à chaîne déplacent les palettes complètes. Pour un centre de distribution ou toute ligne gérant des caisses uniformes, les convoyeurs à rouleaux sont la norme parce qu’ils combinent capacité, accumulation et durabilité à un coût raisonnable.
Convoyeurs à lattes et plastique modulaire
Les convoyeurs à lattes et à bande plastique modulaire utilisent des lattes imbriquées ou modules de bande, donnant une surface plate, robuste et à entraînement positif qui peut tourner les coins, transporter des produits lourds ou chauds, et tolérer le lavage et les environnements exigeants. Ils sont courants dans les usines alimentaires et boissons, où la bande peut être nettoyée, et dans les lignes qui nécessitent que les produits soient tenus en positions fixes ou déplacés à travers des courbes. Les bandes modulaires gèrent aussi les chemins à flexion latérale qu’une bande plate ne peut pas, ce qui aide dans les usines où la ligne doit contourner des colonnes ou équipements existants.
Convoyeurs à chaîne et spéciaux
Les charges de palettes et produits très lourds se déplacent sur des convoyeurs à chaîne, plateaux tournants et chariots de transfert ; la manutention spécialisée — telle que la manutention de bobines et rouleaux dans notre gamme de fardelage — utilise des selles, blocs en V et rouleaux motorisés adaptés aux charges cylindriques. Le choix suit toujours la charge : un convoyeur qui convient pour un pack flow-pack de 300 g ne convient pas pour une palette de 1 000 kg, et spécifier le mauvais type est la source la plus prévisible d’usure prématurée.
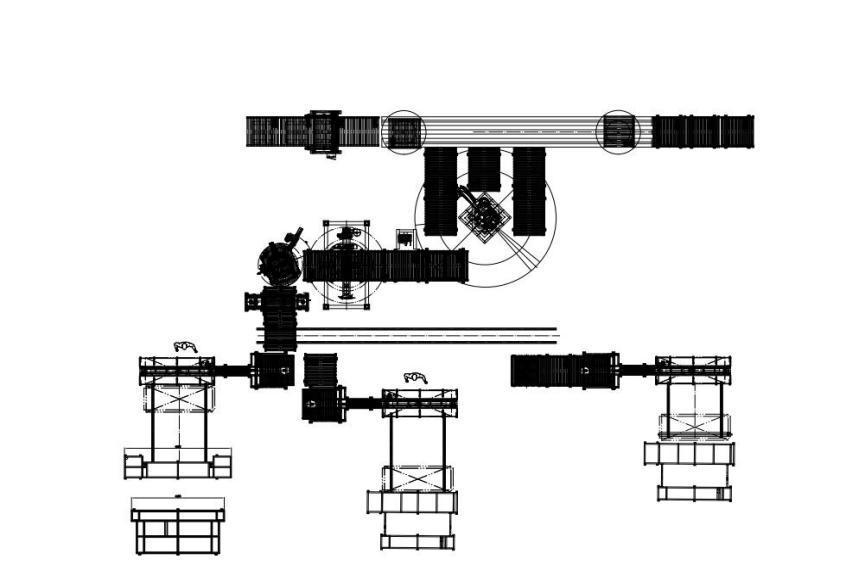
Aligner, alimenter et singulariser le produit
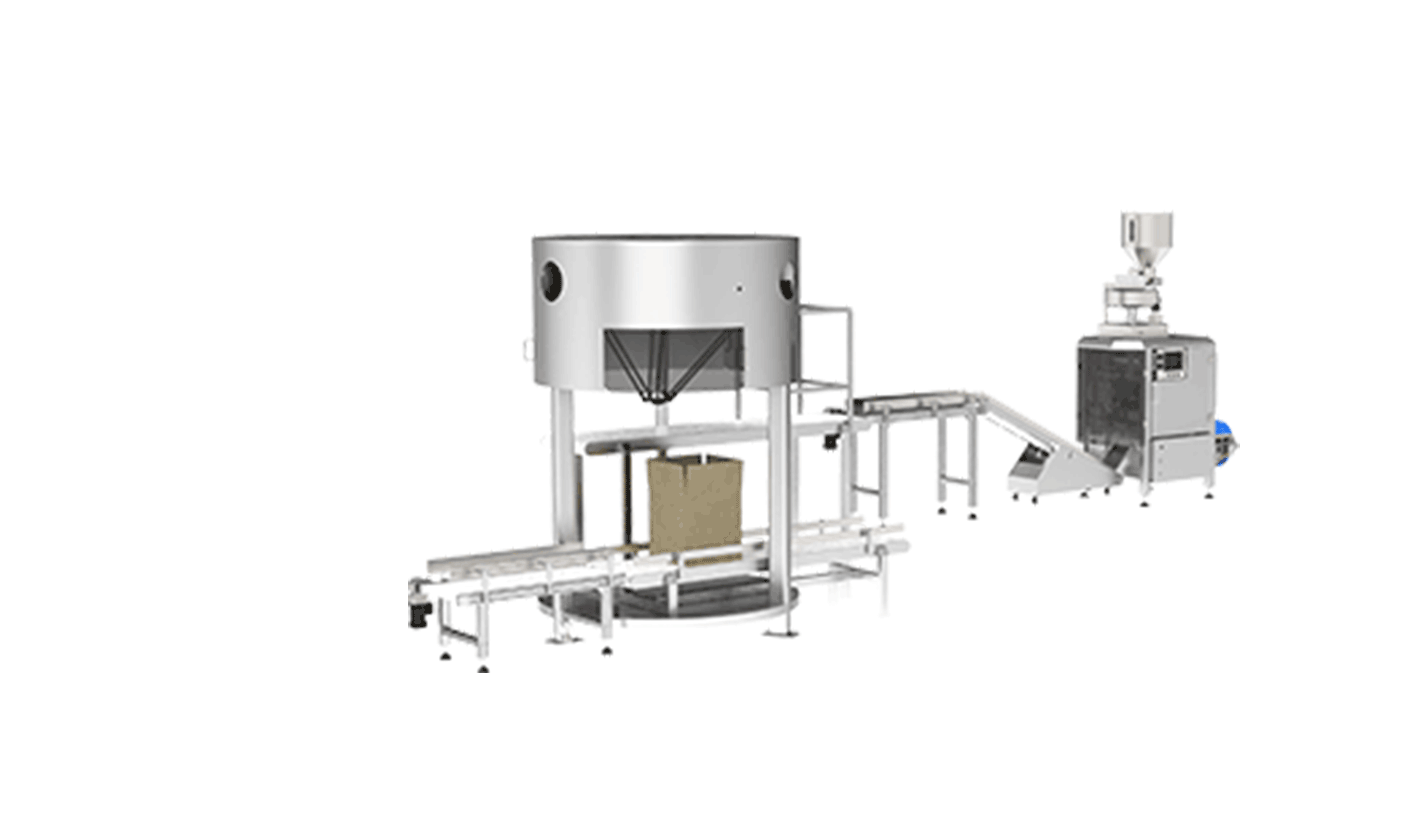
Faire entrer le produit sur un convoyeur est un problème ; le présenter à une machine dans la bonne orientation et le bon pas en est un autre. Les produits arrivent des processus en amont en rangées, lots ou ordre aléatoire, et le système de manutention doit les tourner, fusionner, espacer et aligner avant qu’ils n’atteignent une fardeleuse, emballeuse ou encartonneuse. Le feeder alignant WX160 pour produits aléatoires est construit exactement pour cela : il reçoit les produits dans un flux aléatoire et les arrange à l’espacement et l’orientation que la machine en aval requiert, éliminant l’opérateur qui les placerait sinon à la main. Pour les produits irréguliers ou délicats, ce type de station d’alimentation peut être aussi important pour la production de la ligne que la machine qu’elle alimente.
Plusieurs opérations de manutention reviennent à travers les projets. La fusion amène deux lignes en une — par exemple, deux fardeleuses alimentant une seule encartonneuse. La division sépare une ligne en deux stations d’emballage. Le tournage fait tourner les caisses ou produits afin que les étiquettes ou joints fassent face au bon sens. La singularisation sépare une motte en articles individuels à un pas défini. Chacune est une petite pièce d’automation, mais lorsque l’une manque, un opérateur apparaît à ce point, et le débit de la ligne devient borné par la manutention manuelle. Décider tôt lesquelles de ces opérations automatiser — basé sur le coût de main-d’œuvre et la vitesse requise — fait partie du dimensionnement de toute la ligne plutôt que seulement les machines.

Systèmes de logistique intégrés et cellules automatisées
Pour de nombreux projets, les convoyeurs et équipements de manutention sont fournis comme un système intégré plutôt qu’une collection de sections. Le système de logistique de ligne de production automatisée combine les convoyeurs, transferts, accumulation et contrôle nécessaires pour déplacer le produit à travers une ligne complète, avec les zones et signaux déjà adaptés aux machines. De même, le système d’emballage automatisé d’entrepôt étend la manutention dans le flux de distribution, et le système de convoyage et emballage non tissé montre comment un système de manutention est adapté à un produit spécifique qui est souple, léger et difficile à contrôler sur un convoyeur générique.
Les cellules de manutention intégrées utilisent de plus en plus des robots pour les étapes qui étaient manuelles — prendre les produits depuis une bande, les placer dans les caisses, ou transférer entre les convoyeurs. La solution d’emballage de caisses verticale combine un robot araignée au-dessus d’une caisse avec les convoyeurs qui alimentent les deux, afin que les produits se déplacent de la bande vers la boîte sans être manipulés. Là où un produit est difficile pour un convoyeur à orienter ou une étape varie entre les lots, un robot offre une flexibilité que la manutention fixe ne peut pas, et il partage le même système de contrôle que les convoyeurs autour de lui.
Vitesses, transferts et le problème d’appariement
Un convoyeur qui déplace le produit à la mauvaise vitesse cause des pannes qui sont faciles à mal diagnostiquer comme des problèmes de machine. Le produit doit entrer dans une fardeleuse ou emballeuse au pas de la machine ; si le convoyeur fonctionne trop vite, les produits se regroupent ; trop lent, la machine attend. Aux transferts entre convoyeurs — surtout entre une bande et des rouleaux, ou à travers un coin — les produits petits ou instables peuvent s’accrocher, basculer ou tomber, c’est pourquoi les plaques de transfert, sections de nez courbe et vitesses de bande adaptées sont spécifiées plutôt qu’improvisées. Les hauteurs doivent s’aligner afin que les caisses se passent sans marche qui les fait basculer, et les courbes doivent être dimensionnées pour le produit afin que les boîtes ne bourrent pas contre le rail extérieur.
Le système de contrôle maintient cela ensemble. Dans une ligne moderne, les cellules photoélectriques et capteurs de zone détectent la position du produit, les variateurs de fréquence adaptent la vitesse du convoyeur à la machine, et les signaux de handshaking disent à chaque section quand libérer. L’accumulation à zéro pression, l’indexation vers un emballeur, et la fusion de deux voies sont toutes des problèmes de contrôle autant que mécaniques. Spécifier les convoyeurs avec leur architecture de contrôle dès le départ — plutôt que d’ajouter des capteurs et câblage après que les sections sont installées — est la différence entre une ligne qui fonctionne et une qui est continuellement ajustée.
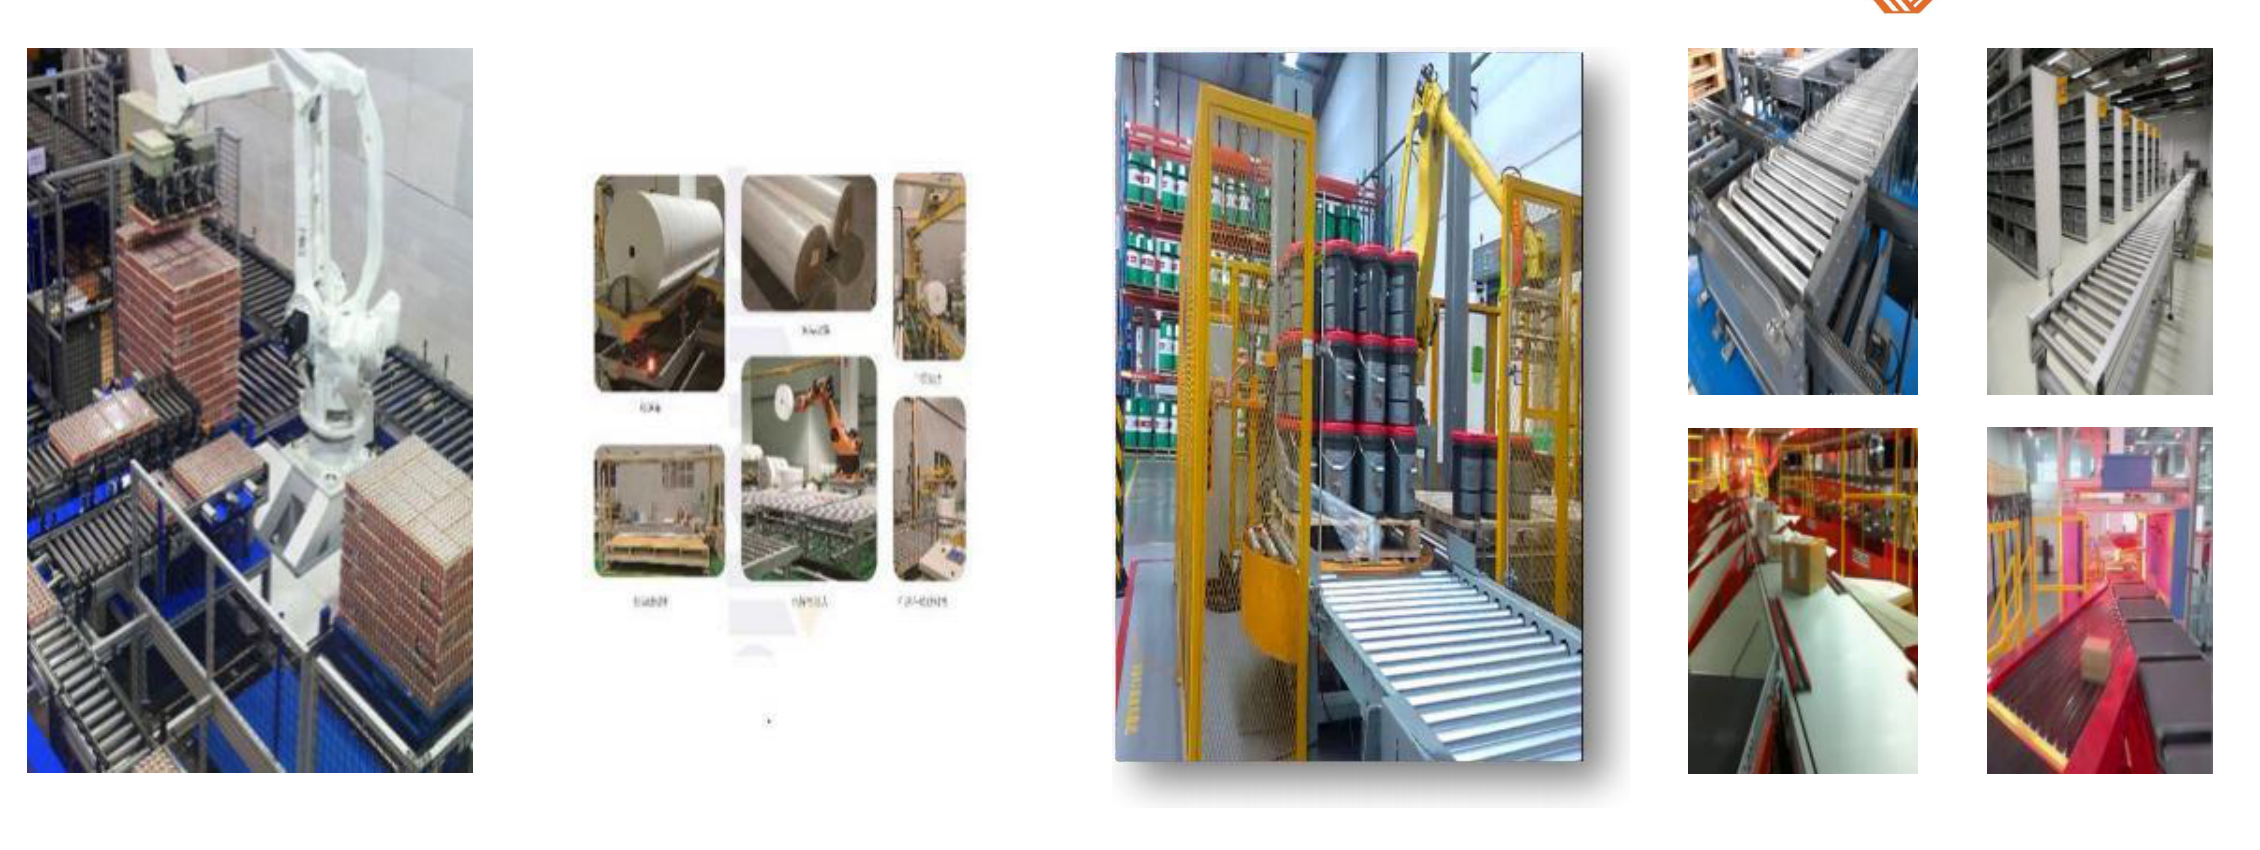
Environnement, hygiène et durabilité
Les convoyeurs traversent les mêmes environnements que les machines et doivent être spécifiés en conséquence. Dans les usines alimentaires, les bandes plastiques modulaires, bâtis inox et surfaces accessibles soutiennent le nettoyage et l’inspection ; dans les minoteries poussiéreuses, les roulements et entraînements scellés résistent à la poussière fine ; dans les entrepôts frigorifiques et congélateurs, les bandes et entraînements doivent tolérer la basse température et la condensation ; dans les cellules de lavage, les mêmes principes de protection que nous couvrons dans notre guide des environnements de fin de ligne froids et humides s’appliquent à chaque section de convoyeur. Un convoyeur sous-spécifié pour l’environnement est un coût de maintenance récurrent — bandes qui dévient mal, roulements qui échouent, entraînements qui disjonctent — bien avant que les machines autour ne montrent de l’usure.
Erreurs courantes de convoyeur et manutention
- Pas d’accumulation. Chaque pause au palettiseur ou à la fermeuse arrête toute la ligne au lieu d’être mise en mémoire tampon.
- Commander les machines avant la disposition. Les hauteurs et chemins de transfert sont ensuite forcés autour d’équipement qui ne peut pas bouger.
- Utiliser une bande là où les rouleaux accumulent mieux. Les caisses tirent et bourrent au lieu de se zoner proprement.
- Ignorer la station d’alimentation. Une machine rapide est chargée à la main et fonctionne au rythme de l’opérateur.
- Vitesses inadaptées aux transferts. Les produits se regroupent, basculent ou attendent plutôt qu’entrer au pas.
- Sous-spécifier pour l’environnement. Le lavage, la poussière et le froid vainquent les convoyeurs standard de manière prévisible.
- Boulonner des capteurs plus tard. Rénovation du contrôle est plus coûteuse et moins fiable que de le concevoir dans.
Questions fréquentes
De combien d’accumulation de convoyeur ai-je besoin ?
Assez pour absorber la plus longue pause de routine en amont de chaque machine — changements de couche et échanges de palette au palettiseur, courts cycles à la fermeuse, et rafales de l’encaisseuse. Calculez à partir de la durée de pause de la machine et du taux de produit de la ligne plutôt qu’en utilisant une longueur fixe ; en cas de doute, l’accumulation supplémentaire est généralement moins chère que les arrêts qu’elle prévient.
Les convoyeurs devraient-ils être à bande ou à rouleaux pour les caisses scellées ?
Les convoyeurs à rouleaux motorisés conviennent généralement aux caisses scellées parce qu’ils accumulent bien et se transfèrent proprement ; les bandes conviennent aux packs primaires, produits irréguliers et pentes. De nombreuses lignes utilisent les deux — bandes pour produit en vrac avant emballage, rouleaux pour caisses après scellage.
Puis-je automatiser l’alimentation produit sur une ligne existante ?
Oui, souvent. Un feeder alignant ou une station de prise robotisée peut remplacer un point de manutention manuel sans remplacer les machines, à condition que la disposition et les automatismes du convoyeur puissent l’accommoder. Une revue de site des vitesses actuelles et points de transfert détermine ce qui convient.
Comment les convoyeurs sont-ils contrôlés aux côtés des machines ?
Les cellules photoélectriques, capteurs de zone et variateurs de fréquence se connectent au système de contrôle de la ligne, avec des signaux de handshaking qui libèrent et tiennent le produit à mesure que chaque machine est prête. L’accumulation à zéro pression, la fusion et l’indexation sont toutes gérées via ces signaux plutôt que par l’opérateur.
Un système de convoyeur nécessite-t-il une construction qualité alimentaire ?
Pour le produit alimentaire non emballé ou exposé, oui — bandes plastiques modulaires, bâtis inox ou finis adaptés et surfaces accessibles pour le nettoyage. Pour les caisses scellées en aval, la construction industrielle est souvent suffisante, ce qui contrôle le coût.
Conclusion
Les convoyeurs et systèmes de manutention sont où la véritable fiabilité d’une ligne d’emballage est décidée, parce qu’ils déplacent le produit et — plus important — découplent les machines afin que les petits arrêts restent petits. Faire correspondre le type de convoyeur à la charge, fournir assez d’accumulation, automatiser les points d’alignement et d’alimentation, et spécifier les vitesses, transferts et automatismes comme un seul système intégré transforme un ensemble de machines capables en une ligne qui soutient sa production nominale. Spécifiés tôt et protégés contre l’environnement réel, la logistique de ligne porte discrètement toute l’opération.
Si vous planifiez une nouvelle fin de ligne ou voulez éliminer le port manuel et les points d’alimentation d’une existante, SunAura Packaging Machines peut concevoir les convoyeurs et le système de manutention autour de vos produits, machines et débit. Dites à notre équipe applications votre produit, disposition et taux cible, ou explorez l’équipement de manutention et logistique dans le hub produits, incluant l’emballeur de faisceau secondaire SP260 et la gamme complète de systèmes d’emballage intégrés.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›