

Gdy kupujący wyobrażają sobie linię pakującą, zwykle wyobrażają sobie maszyny: zakuwarkę klikającą otwarte pudełka, zamykarkę oklejającą je taśmą, robot układający palety. Maszyny są miejscem, gdzie dzieje się widoczna praca i zwykle dostają budżet oraz uwagę. Ale wejdź na linię, która naprawdę dobrze działa, a rzecz, która ją spaja, jest znacznie mniej efektowna — przenośniki i systemy obsługi produktu między maszynami. Szybka zakuwarka zasilająca wolny przenośnik to stos pudełek. Pakowarka odbierająca produkty w złym podziale to zacięcie. Paletyzator głodowany przez lukę w akumulacji to robot stojący bezczynnie. W SunAura Packaging Machines traktujemy logistykę linii jako samodzielny element inżynieryjny, a projekty, które uruchamiają się najszybciej, to te, gdzie przenośniki zostały dobrane przed zamówieniem maszyn, a nie po.
Ten przewodnik wyjaśnia, jak wybrać przenośniki i urządzenia obsługowe, które przemieszczają produkt przez linię pakującą: różnicę między przenośnikami taśmowymi, rolkowymi, płytkowymi i modularnymi z tworzywa; dlaczego akumulacja i buforowanie decydują o tym, czy linia się zatrzyma; jak produkty są ustawiane, zawracane, scalane i oddzielane; oraz jak wymiarować wysokości transferu, prędkości i sterowanie, aby maszyny czysto przekazywały produkt. Przyjrzymy się zintegrowanym systemom logistycznym, zasilaczom losowym produktu i zautomatyzowanym komórkom obsługi, które zastępują ręczne przenoszenie między stacjami. Jeśli układasz nową końcową linię lub próbujesz zrozumieć, dlaczego skądinąd zdolny zestaw maszyn ciągle się zatrzymuje, poniższe sekcje podążają tę samą logikę, której używają nasi inżynierowie aplikacyjni.
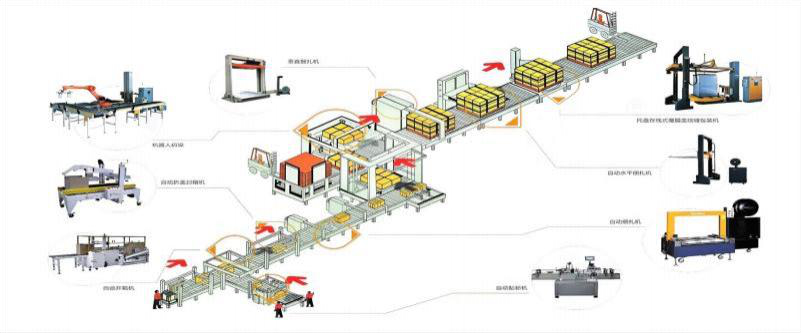
Dlaczego przenośnik jest linią, a nie przestrzenią między nią
Linia pakująca to seria procesów, każdy z własnym czasem cyklu, a system przenośników musi absorbować różnice między nimi. Zakuwarka może produkować karton co dwie sekundy w seriach; pakowarka może pracować ciągle; zamykarka i spinarka taktują w ustalonych odstępach; paletyzator pauzuje, podczas gdy buduje warstwę, i zatrzymuje się całkowicie, podczas gdy gotowa paleta jest wymieniana. Bez akumulacji — sekcji przenośnika, które mogą trzymać produkt i uwalniać go na żądanie — każda z tych pauz rozchodzi się w górę linii, zatrzymując maszyny, które skądinąd mogłyby dalej pracować. To centralna zasada logistyki linii: przenośniki istnieją nie tylko po to, aby poruszać produkt, ale aby oddzielać maszyny, tak aby krótkie zatrzymanie na jednej stacji nie stało się zatrzymaniem w całej linii.
Ile akumulacji wystarczy, zależy od maszyn. Paletyzator pauzujący przez trzydzieści sekund podczas zmiany warstwy potrzebuje wystarczającego bufora w górę linii, aby pomieścić trzydzieści sekund kartonów; wymiana palety trwająca dwie minuty potrzebuje albo dwuminutowego pasa akumulacji, albo maszyny w górze linii, której wolno się zatrzymać bez szkody. Linie z odpowiednim buforem pracują bliżej swojej znamionowej wydajności, ponieważ małe zakłócenia są absorbowane, a nie wzmacniane. Linie bez bufora — maszyny przykręcone blisko siebie z krótkimi przenośnikami transferowymi — wyglądają kompaktowo i ekonomicznie na rysunku układu i ciągle zatrzymują się na hali.
Typy przenośników i gdzie każdy pasuje
Przenośniki taśmowe
Płaskie przenośniki taśmowe przemieszczają produkty ciągle i delikatnie, co czyni je domyślnymi dla luźnych lub nieregularnych produktów, opakowań podstawowych i dowolnego ładunku wymagającego stabilnej, ciągłej powierzchni. Pasują do wejścia do owijarek i pakowarek, gdzie pozycja produktu ma znaczenie, a taśmowe pochyłości mogą podnosić lub opuszczać produkt między poziomami. Taśma daje dobrą przyczepność i może przenosić produkty po umiarkowanych pochyłościach z przegrodami lub powierzchniami chwytnymi, ale jest mniej wybaczająca niż rolki dla ciężkich, sztywnych ładunków i dla akumulacji, gdzie kartony powinny ślizgać się lub zatrzymywać, a nie przeciągać po ruchomej taśmie.
Przenośniki rolkowe
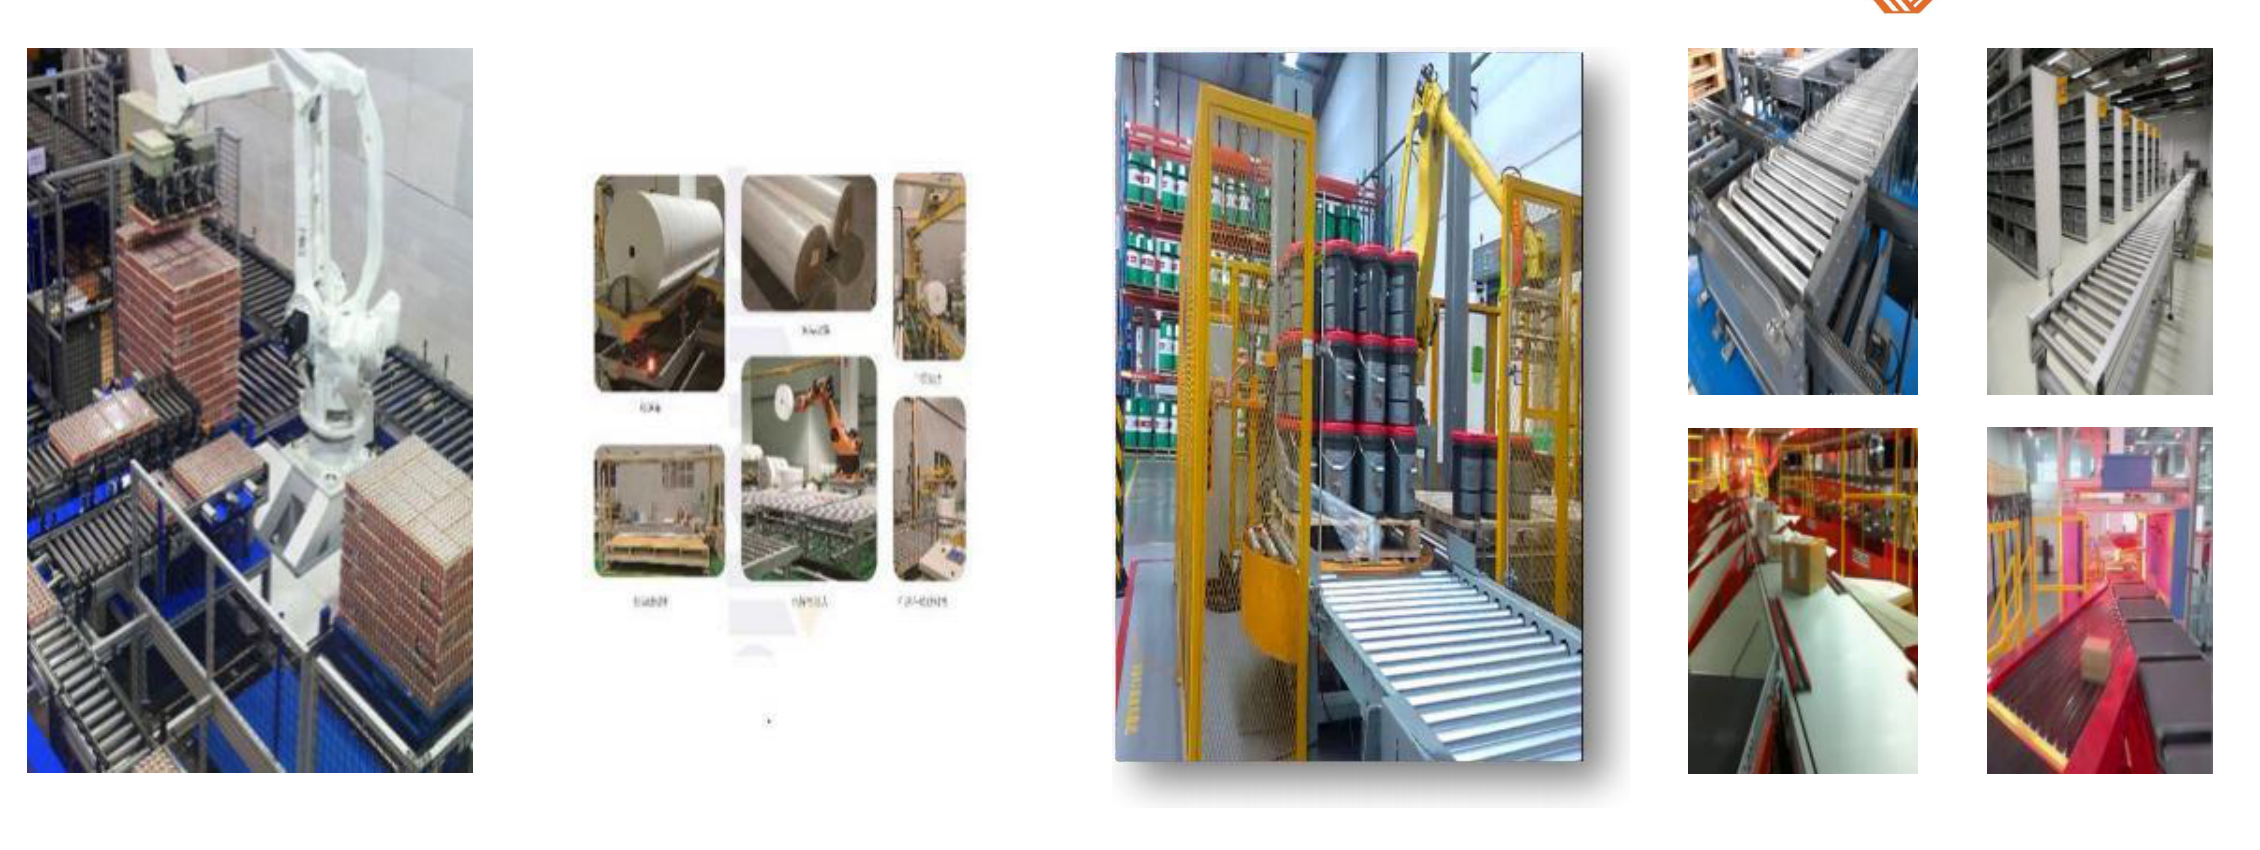
Przenośniki rolkowe — grawitacyjne lub zasilane — są końmi roboczymi dla kartonów, pudełek i ładunków paletowych. Kartony jadą na rolkach, mogą akumulować z odpowiednim napędem (akumulacja zerowego ciśnienia używa stref, które zatrzymują się niezależnie) i transferują czysto między sekcjami. Zasilane przenośniki rolkowe obsługują stały ruch zamkniętych kartonów w kierunku spinania i paletyzacji, podczas gdy ciężkie przenośniki rolkowe lub łańcuchowe przemieszczają kompletne palety. Dla centrum dystrybucji lub dowolnej linii obsługującej jednolite kartony, przenośniki rolkowe są standardem, ponieważ łączą przepustowość, akumulację i trwałość przy rozsądnym koszcie.
Przenośniki płytkowe i modularne z tworzywa
Przenośniki płytkowe i taśmowe modularne z tworzywa używają zazębiających się płyt lub modułów taśmy, dając płaską, wytrzymałą, pozytywnie napędzaną powierzchnię, która może skręcać zakręty, przenosić ciężkie lub gorące produkty i tolerować mycie oraz wymagające środowiska. Są powszechne w zakładach spożywczych i napojów, gdzie taśma może być czyszczona, oraz w liniach wymagających utrzymywania produktów w ustalonych pozycjach lub przemieszczania przez krzywe. Taśmy modularne obsługują też ścieżki side-flexing, jakich płaska taśma nie może, co pomaga w fabrykach, gdzie linia musi wyginać się wokół kolumn lub istniejącego urządzenia.
Przenośniki łańcuchowe i specjalne
Ładunki paletowe i bardzo ciężkie produkty przemieszczają się na przenośnikach łańcuchowych, obrotnicach i wózkach transferowych; specjalistyczna obsługa — jak obsługa krążków i rolek w naszej gamie owijania — używa siodeł, klocków V-owych i zasilanych rolek dopasowanych do cylindrycznych ładunków. Wybór zawsze idzie za ładunkiem: przenośnik właściwy dla opakowania flow-pack 300 g nie jest właściwy dla palety 1000 kg, a dobranie złego typu jest najbardziej przewidywalnym źródłem przedwczesnego zużycia.
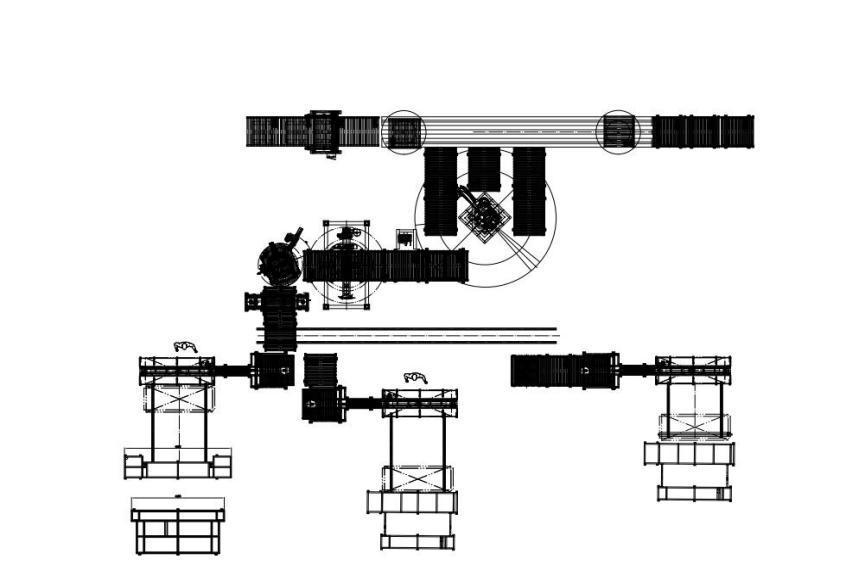
Ustawianie, zasilanie i singletonizacja produktu
Dostanie produktu na przenośnik to jeden problem; przedstawienie go maszynie w poprawnej orientacji i podziale to inny. Produkty docierają z procesów górnych w rzędach, partiach lub losowej kolejności, a system obsługi musi je zawracać, scalać, rozstawiać i ustawiać, zanim dotrą do owijarki, pakowarki lub kartoniarki. Zasilacz ustawiający produkt losowy WX160 jest zbudowany dokładnie do tego: odbiera produkty w losowym strumieniu i układa je w odstępach i orientacji, jakich wymaga maszyna dolna, usuwając operatora, który w przeciwnym razie umieszczałby je ręcznie. Dla nieregularnych lub delikatnych produktów ten rodzaj stacji zasilającej może być tak samo ważny dla wydajności linii, jak maszyna, którą zasila.
Kilka operacji obsługi powtarza się w projektach. Scalanie łączy dwie linie w jedną — na przykład dwie owijarki zasilające jedną kartoniarkę. Dzielenie rozdziela jedną linię na dwie stacje pakowania. Zawracanie obraca kartony lub produkty, tak aby etykiety lub szwy zwracały się właściwą stroną. Singletonizacja oddziela bryłę w pojedyncze sztuki w ustalonym podziale. Każda jest małym elementem automatyzacji, ale gdy której brakuje, w tym punkcie pojawia się operator, a przepustowość linii staje się ograniczona przez obsługę ręczną. Wczesne zdecydowanie, które z tych operacji zautomatyzować — na podstawie kosztu pracy i wymaganej prędkości — jest częścią wymiarowania całej linii, a nie tylko maszyn.

Zintegrowane systemy logistyczne i zautomatyzowane komórki
Dla wielu projektów przenośniki i urządzenia obsługowe są dostarczane jako zintegrowany system, a nie zbiór sekcji. Zautomatyzowany system logistyki linii produkcyjnej łączy przenośniki, transfery, akumulację i sterowanie potrzebne do przemieszczania produktu przez kompletną linię, ze strefami i sygnałami już dopasowanymi do maszyn. Podobnie zautomatyzowany system pakowania magazynu rozszerza obsługę w przepływ dystrybucyjny, a system przenoszenia i pakowania wyrobów włókninowych pokazuje, jak system obsługi jest dopasowany do konkretnego produktu, który jest miękki, lekki i trudny do kontrolowania na ogólnym przenośniku.
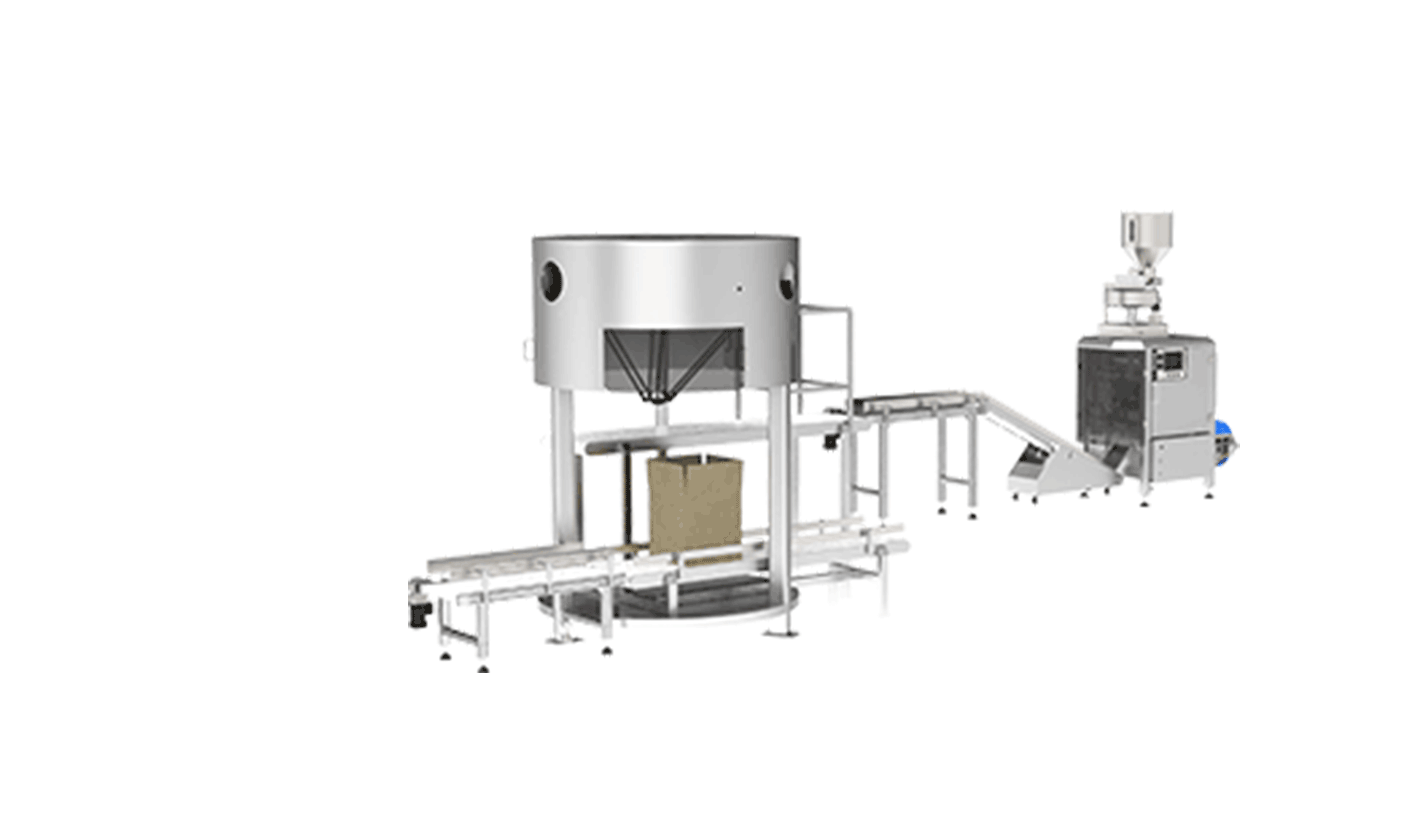
Zintegrowane komórki obsługi coraz częściej używają robotów dla kroków, które były ręczne — pobierania produktów z taśmy, umieszczania ich w kartonach lub transferu między przenośnikami. Rozwiązanie pakowania kartonów dla opakowań pionowych łączy robota „pająka” nad kartonem z przenośnikami, które zasilają oba, tak aby produkty przemieszczały się z taśmy do pudełka bez obsługi. Tam, gdzie produkt jest trudny do ustawienia dla przenośnika lub krok różni się między partiami, robot zapewnia elastyczność, jakiej stała obsługa nie może, i dzieli ten sam system sterowania, co przenośniki wokół niego.
Prędkości, transfery i problem dopasowania
Przenośnik przemieszczający produkt z złą prędkością powoduje usterki, które łatwo błędnie zdiagnozować jako problemy maszyny. Produkt musi wchodzić do owijarki lub pakowarki w podziale maszyny; jeśli przenośnik jedzie za szybko, produkty się zbierają; za wolno, maszyna czeka. Na transferach między przenośnikami — szczególnie między taśmą a rolkami lub przez zakręt — małe lub niestabilne produkty mogą się zaczepiać, przewracać lub spadać, dlatego płyty transferowe, sekcje nosowe i dopasowane prędkości taśmy są dobierane, a nie improwizowane. Wysokości muszą się wyrównywać, aby kartony przekazywały się bez stopnia, który je przewraca, a krzywe muszą być wymiarowane do produktu, tak aby pudełka nie zaciynały się o szynę zewnętrzną.
System sterowania trzyma to razem. W nowoczesnej linii fotokomórki i czujniki strefowe wykrywają pozycję produktu, napędy o zmiennej prędkości dopasowują prędkość przenośnika do maszyny, a sygnały handshake mówią każdej sekcji, kiedy uwolnić. Akumulacja zerowego ciśnienia, taktowanie do pakowarki i scalanie dwóch torów są wszystkimi problemami sterowania tak samo, jak mechanicznymi. Dobranie przenośników wraz z architekturą sterowania od początku — zamiast dodawania czujników i okablowania po zainstalowaniu sekcji — to różnica między linią, która działa, a taką, która jest ciągle regulowana.
Środowisko, sanityzacja i trwałość
Przenośniki pracują w tych samych środowiskach co maszyny i muszą być odpowiednio dobrane. W zakładach spożywczych taśmy modularne z tworzywa, ramy nierdzewne i dostępne powierzchnie wspierają czyszczenie i inspekcję; w zakurzonych młynach uszczelnione łożyska i napędy opierają się drobnemu pyłowi; w chłodniach i zamrażarkach taśmy i napędy muszą tolerować niską temperaturę i kondensację; w komórkach mycia te same zasady ochrony, które opisujemy w naszym przewodniku po zimnych i mokrych środowiskach końcowej linii, stosują się do każdej sekcji przenośnika. Przenośnik niedobrawny do środowiska to powtarzający się koszt konserwacji — taśmy źle prowadzące się, łożyska zawodzące, napędy wyłączające się — długo zanim maszyny wokół niego wykażą zużycie.
Typowe błędy przenośników i obsługi
- Brak akumulacji. Każda pauza na paletyzatorze lub zamykarce zatrzymuje całą linię zamiast być buforowana.
- Zamawianie maszyn przed układem. Wysokości i ścieżki transferowe są wtedy wymuszane wokół urządzenia, którego nie można poruszyć.
- Używanie taśmy tam, gdzie rolki akumulują lepiej. Kartony przeciągają się i zacinają zamiast czysto strefować.
- Ignorowanie stacji zasilającej. Szybka maszyna jest ładowana ręcznie i pracuje w tempie operatora.
- Niedopasowane prędkości na transferach. Produkty zbierają się, przewracają lub czekają zamiast wchodzić w podziale.
- Niedobrawny do środowiska. Mycie, pył i zimno przewidywalnie pokonują standardowe przenośniki.
- Przykręcanie czujników później. Doposażanie sterowania jest kosztowniejsze i mniej niezawodne niż zaprojektowanie go w.
Często zadawane pytania
Ile akumulacji przenośników potrzebuję?
Wystarczająco, aby wchłonąć najdłuższą rutynową pauzę w górze linii od każdej maszyny — zmiany warstw i wymiany palety na paletyzatorze, krótkie cykle na zamykarce i serie z zakuwarki. Oblicz z czasu pauzy maszyny i wydajności produktu linii, zamiast używać stałej długości; gdy wątpliwisz, dodatkowa akumulacja jest zwykle tańsza niż przestoje, którym zapobiega.
Czy przenośniki powinny być taśmowe czy rolkowe dla zamkniętych kartonów?
Zasilane przenośniki rolkowe generalnie pasują do zamkniętych kartonów, ponieważ dobrze akumulują i transferują czysto; taśmy pasują do opakowań podstawowych, nieregularnych produktów i pochyłości. Wiele linii używa obu — taśmy dla luźnego produktu przed pakowaniem, rolki dla kartonów po zamknięciu.
Czy mogę zautomatyzować zasilanie produktem na istniejącej linii?
Tak, często. Zasilacz ustawiający lub stacja pobierania robotyczna może zastąpić punkt obsługi ręcznej bez wymiany maszyn, pod warunkiem że układ przenośników i sterowanie mogą to pomieścić. Przegląd stanowiska obecnych prędkości i punktów transferowych determinuje, co pasuje.
Jak sterowane są przenośniki obok maszyn?
Fotokomórki, czujniki strefowe i napędy o zmiennej prędkości łączą się z systemem sterowania linii, z sygnałami handshake, które uwalniają i trzymają produkt, gdy każda maszyna jest gotowa. Akumulacja zerowego ciśnienia, scalanie i taktowanie są obsługiwane przez te sygnały, a nie przez operatora.
Czy system przenośników wymaga konstrukcji spożywczej?
Dla nieopakowanego lub odsłoniętego produktu spożywczego, tak — taśmy modularne z tworzywa, ramy nierdzewne lub odpowiednio wykończone i dostępne powierzchnie do czyszczenia. Dla zamkniętych kartonów w dole linii konstrukcja przemysłowa jest często wystarczająca, co kontroluje koszt.
Podsumowanie
Przenośniki i systemy obsługi są miejscem, gdzie decyduje się o realnej niezawodności linii pakującej, ponieważ przemieszczają produkt i — co ważniejsze — oddzielają maszyny, tak aby małe zatrzymania pozostały małe. Dopasowanie typu przenośnika do ładunku, zapewnienie wystarczającej akumulacji, zautomatyzowanie punktów ustawiania i zasilania oraz dobranie prędkości, transferów i sterowania jako jednego zintegrowanego systemu zamienia zestaw zdolnych maszyn w linię, która utrzymuje swoją znamionową wydajność. Dobrane wcześnie i zabezpieczone przed rzeczywistym środowiskiem, logistyka linii cicho przenosi całą operację.
Jeśli planujesz nową końcową linię lub chcesz usunąć ręczne punkty przenoszenia i zasilania z istniejącej, SunAura Packaging Machines może zaprojektować przenośniki i system obsługi wokół Twoich produktów, maszyn i wydajności. Powiedz naszemu zespołowi aplikacyjnemu o swoim produkcie, układzie i docelowej stopie, albo poznaj urządzenia obsługi i logistyki w centrum produktów, w tym pakowarkę wiązek wtórnych SP260 i pełną gamę zintegrowanych systemów pakujących.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›