

Quando os compradores imaginam uma linha de embalagem, eles geralmente imaginam as máquinas: o montador de caixas abrindo caixas com clique, o selador as fechando com fita, o robô empilhando paletes. As máquinas são onde o trabalho visível acontece, e tendem a receber o orçamento e a atenção. Mas caminhe por uma linha que realmente funciona bem e a coisa que a amarra é muito menos glamorosa — os transportadores e os sistemas de manuseio de produto entre as máquinas. Um montador rápido alimentando um transportador lento é uma pilha de caixas. Um empacotador que recebe produtos no passo errado é um atolamento. Um paletizador que passa fome por uma lacuna na acumulação é um robô parado ocioso. Na SunAura Packaging Machines, tratamos a logística de linha como uma peça de engenharia em seu próprio mérito, e os projetos que comissionam mais rápido são aqueles onde os transportadores foram especificados antes das máquinas serem pedidas, não depois.
Este guia explica como escolher os transportadores e equipamentos de manuseio que movem o produto através de uma linha de embalagem: a diferença entre transportadores de correia, rolo, lâmina e plástico modular; por que a acumulação e o buffer decidem se uma linha para; como os produtos são alinhados, girados, mesclados e singulados; e como dimensionar alturas de transferência, velocidades e controles para que as máquinas entreguem produto de forma limpa. Veremos sistemas de logística integrados, alimentadores de produto aleatório e as células de manuseio automatizadas que substituem o transporte manual entre estações. Se você está disposto um novo fim de linha ou tentando entender por que um conjunto de máquinas, de resto capaz, continua parando, as seções abaixo seguem a mesma lógica que nossos engenheiros de aplicação usam.
Por que o transportador é a linha, não o espaço entre ela
Uma linha de embalagem é uma série de processos, cada um com seu próprio tempo de ciclo, e o sistema de transportadores tem que absorver as diferenças entre eles. O montador pode produzir uma caixa a cada dois segundos em rajadas; o empacotador pode trabalhar continuamente; o selador e o encolhedor indexam em intervalos fixos; o paletizador pausa enquanto constrói uma camada e para completamente enquanto um pallet acabado é trocado. Sem acumulação — seções de transportador que podem segurar produto e liberá-lo sob demanda — cada uma dessas pausas se propaga a montante, parando máquinas que, de outra forma, poderiam continuar operando. Este é o princípio central da logística de linha: os transportadores existem não apenas para mover produto, mas para desacoplar as máquinas, para que uma parada curta em uma estação não se torne uma parada em toda a linha.
Quanta acumulação é suficiente depende das máquinas. Um paletizador que pausa por trinta segundos enquanto troca de camada precisa de buffer suficiente a montante para segurar trinta segundos de caixas; uma troca de pallet que leva dois minutos precisa de uma pista de acumulação de dois minutos ou de uma máquina a montante que pode parar sem prejuízo. Linhas com buffer adequado operam mais próximas de sua saída nominal porque pequenas perturbações são absorvidas em vez de amplificadas. Linhas sem buffer — máquinas parafusadas próximas umas das outras com transportadores de transferência curtos — parecem compactas e econômicas em um desenho de leiaute e param constantemente no piso.
Tipos de transportador e onde cada um pertence
Transportadores de correia
Transportadores de correia plana movem produtos continuamente e suavemente, tornando-os o padrão para produtos soltos ou irregulares, embalagens primárias, e qualquer carga que precise de uma superfície estável e contínua. Servem à entrada de envelopadoras e empacotadores onde a posição do produto importa, e correias inclinadas podem subir ou descer produto entre níveis. Uma correia dá boa tração e pode carregar produtos em inclinações modestas com rasgos ou superfícies de aderência, mas é menos tolerante do que rolos para cargas pesadas e rígidas e para acumulação, onde as caixas devem deslizar ou parar em vez de arrastar contra uma correia em movimento.
Transportadores de rolo
Transportadores de rolo — por gravidade ou motorizados — são os cavalos de batalha para caixas, boxes e cargas de pallet. As caixas rolam sobre rolos, podem acumular com o acionamento certo (acumulação de pressão zero usa zonas que param independentemente), e transferem de forma limpa entre seções. Transportadores de rolo motorizados lidam com o movimento estável de caixas seladas em direção ao arqueamento e à paletização, enquanto transportadores de rolo pesado ou de corrente movem paletes completos. Para um centro de distribuição ou qualquer linha lidando com caixas uniformes, os transportadores de rolo são o padrão porque combinam capacidade, acumulação e durabilidade a um custo sensato.
Transportadores de lâmina e plástico modular
Transportadores de lâmina e de correia de plástico modular usam lâminas intertravadas ou módulos de correia, dando uma superfície plana, robusta e acionada positivamente que pode fazer curvas, carregar produtos pesados ou quentes, e tolerar lavagem e ambientes exigentes. São comuns em plantas de alimentos e bebidas, onde a correia pode ser limpa, e em linhas que precisam de produtos mantidos em posições fixas ou movidos através de curvas. Correias modulares também lidam com caminhos de flexão lateral que uma correia plana não consegue, o que ajuda em fábricas onde a linha precisa contornar colunas ou equipamento existente.
Transportadores de corrente e especiais
Cargas de pallet e produtos muito pesados movem-se em transportadores de corrente, mesas giratórias e carros de transferência; manuseio especializado — como o manuseio de bobinas e rolos em nossa gama de envelopamento — usa selas, blocos V e rolos motorizados casados com cargas cilíndricas. A escolha sempre segue a carga: um transportador que é certo para um pack flow-wrap de 300 g não é certo para um pallet de 1.000 kg, e especificar o tipo errado é a fonte mais previsível de desgaste prematuro.
Alinhando, alimentando e singularizando produto
Colocar produto em um transportador é um problema; apresentá-lo a uma máquina na orientação e no passo corretos é outro. Os produtos chegam de processos a montante em fileiras, lotes ou ordem aleatória, e o sistema de manuseio deve girar, mesclar, espaçar e alinhá-los antes de alcançarem uma envelopadora, empacotadora ou cartonadora. O alimentador alinhador de produto aleatório WX160 é construído exatamente para isso: ele recebe produtos em um fluxo aleatório e os arranja no espaçamento e na orientação que a máquina a jusante exige, removendo o operador que, de outra forma, os colocaria à mão. Para produtos irregulares ou delicados, este tipo de estação de alimentação pode ser tão importante para a saída da linha quanto a máquina que ela alimenta.
Várias operações de manuseio se repetem em projetos. Mesclagem une duas linhas em uma — por exemplo, duas envelopadoras alimentando uma única cartonadora. Divisão separa uma linha em duas estações de empacotamento. Giro rotaciona caixas ou produtos para que rótulos ou emendas fiquem virados para o lado certo. Singularização separa um aglomerado em itens individuais a um passo definido. Cada uma é uma pequena peça de automação, mas quando qualquer uma está faltando, um operador aparece naquele ponto, e o throughput da linha passa a ser limitado pelo manuseio manual. Decidir cedo quais dessas operações automatizar — com base no custo da mão de obra e na velocidade requerida — é parte do dimensionamento da linha inteira em vez de apenas das máquinas.

Sistemas de logística integrada e células automatizadas
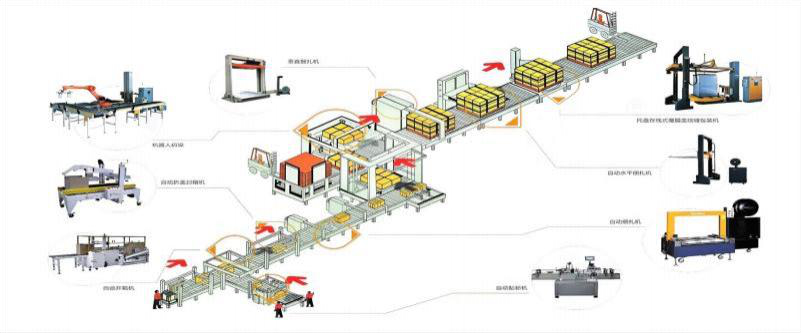
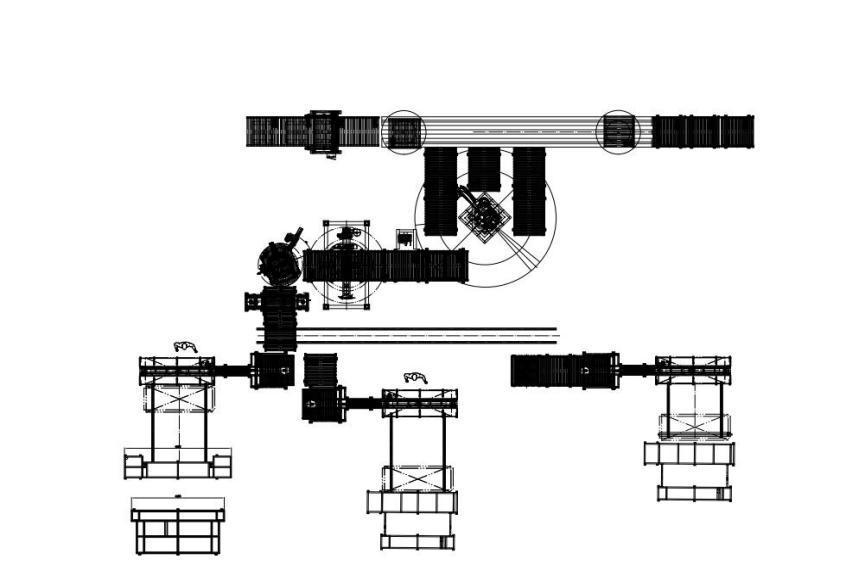
Para muitos projetos, os transportadores e equipamentos de manuseio são fornecidos como um sistema integrado em vez de uma coleção de seções. O sistema de logística automatizada de linha de produção combina os transportadores, transferências, acumulação e controle necessários para mover produto através de uma linha completa, com as zonas e os sinais já casados com as máquinas. Da mesma forma, o sistema automatizado de embalagem de depósito estende o manuseio ao fluxo de distribuição, e o sistema de transporte e embalagem de não tecido mostra como um sistema de manuseio é adaptado a um produto específico que é macio, leve e difícil de controlar em um transportador genérico.
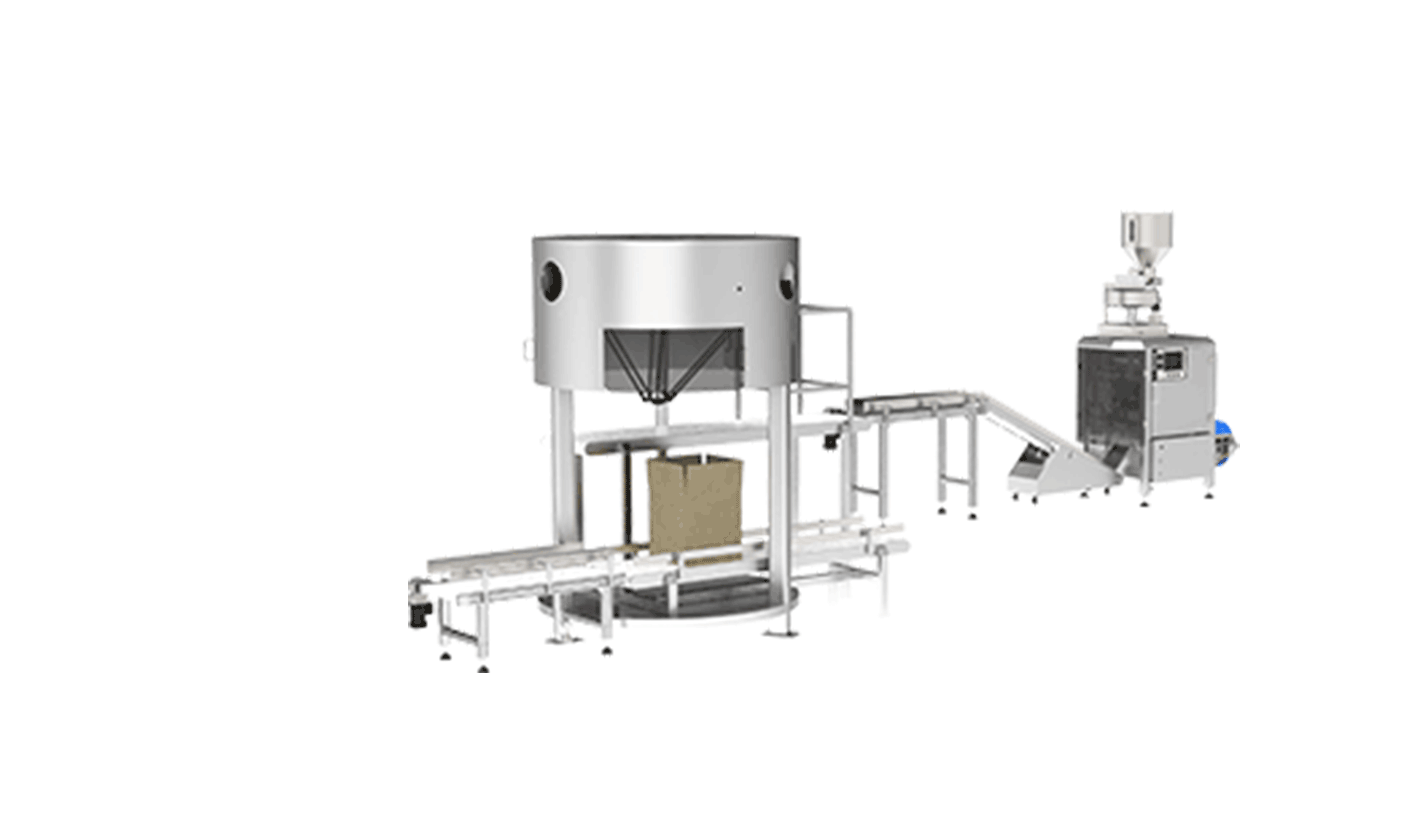
Células de manuseio integradas usam cada vez mais robôs para as etapas que eram manuais — pegar produtos de uma correia, colocá-los em caixas, ou transferir entre transportadores. A solução vertical de empacotamento de caixas combina um robô spider sobre uma caixa com os transportadores que alimentam ambos, para que os produtos se movam da correia para a caixa sem serem manuseados. Onde um produto é difícil de orientar por um transportador ou uma etapa varia entre lotes, um robô oferece uma flexibilidade que o manuseio fixo não tem, e compartilha o mesmo sistema de controle dos transportadores ao redor.
Velocidades, transferências e o problema do casamento
Um transportador que move produto na velocidade errada causa falhas que são fáceis de diagnosticar erroneamente como problemas de máquina. O produto deve entrar em uma envelopadora ou empacotador no passo da máquina; se o transportador roda rápido demais, os produtos se aglomeram; lento demais, a máquina espera. Nas transferências entre transportadores — especialmente entre uma correia e rolos, ou através de uma curva — produtos pequenos ou instáveis podem prender, tombar ou cair, e é por isso que placas de transferência, seções nariz e velocidades de correia casadas são especificadas em vez de improvisadas. As alturas devem alinhar para que as caixas se entreguem sem um degrau que as tombe, e as curvas devem ser dimensionadas para o produto para que as caixas não atolem contra o trilho externo.
O sistema de controle mantém isso junto. Em uma linha moderna, olhos fotoelétricos e sensores de zona detectam a posição do produto, acionamentos de velocidade variável casam a velocidade do transportador com a máquina, e sinais de handshake dizem a cada seção quando liberar. Acumulação de pressão zero, indexação a um empacotador, e fusão de duas pistas são todos problemas de controle tanto quanto mecânicos. Especificar os transportadores com sua arquitetura de controle desde o início — em vez de adicionar sensores e fiação depois que as seções são instaladas — é a diferença entre uma linha que roda e uma que é continuamente ajustada.
Ambiente, saneamento e durabilidade
Os transportadores percorrem os mesmos ambientes que as máquinas e devem ser especificados em conformidade. Em plantas de alimentos, correias de plástico modular, estruturas em inox e superfícies acessíveis suportam a limpeza e a inspeção; em moinhos empoeirados, mancais e acionamentos selados resistem ao pó fino; em câmaras frias e freezers, as correias e os acionamentos devem tolerar baixa temperatura e condensação; em células de lavagem, os mesmos princípios de proteção que cobrimos em nosso guia sobre ambientes frios e úmidos de fim de linha aplicam-se a cada seção de transportador. Um transportador subespecificado para o ambiente é um custo de manutenção recorrente — correias que rastreiam mal, mancais que falham, acionamentos que desarmam — muito antes de as máquinas ao redor mostrarem desgaste.
Erros comuns de transportador e manuseio
- Sem acumulação. Cada pausa no paletizador ou selador para a linha inteira em vez de ser bufferizada.
- Pedir máquinas antes do leiaute. As alturas e os caminhos de transferência são então forçados ao redor de equipamento que não pode se mover.
- Usar uma correia onde rolos acumulam melhor. As caixas arrastam e atolam em vez de fazerem zonas de forma limpa.
- Ignorar a estação de alimentação. Uma máquina rápida é carregada à mão e opera no ritmo do operador.
- Velocidades incompatíveis nas transferências. Os produtos se aglomeram, tombam ou esperam em vez de entrarem no passo.
- Especificar insuficientemente para o ambiente. Lavagem, pó e frio derrotam transportadores padrão de forma previsível.
- Parafusar sensores depois. Adaptar o controle depois é mais caro e menos confiável do que projetá-lo dentro.
Perguntas frequentes
Quanta acumulação de transportador eu preciso?
O suficiente para absorver a pausa rotineira mais longa a montante de cada máquina — trocas de camada e trocas de pallet no paletizador, ciclos curtos no selador, e rajadas do montador. Calcule a partir da duração da pausa da máquina e da taxa de produto da linha em vez de usar um comprimento fixo; em caso de dúvida, a acumulação extra geralmente é mais barata do que o tempo parado que previne.
Os transportadores devem ser de correia ou rolo para caixas seladas?
Transportadores de rolo motorizados geralmente atendem a caixas seladas porque acumulam bem e transferem de forma limpa; as correias atendem a embalagens primárias, produtos irregulares e inclinações. Muitas linhas usam ambos — correias para produto solto antes do empacotamento, rolos para caixas após a selagem.
Posso automatizar a alimentação de produto em uma linha existente?
Sim, frequentemente. Um alimentador alinhador ou uma estação robótica de pick pode substituir um ponto de manuseio manual sem substituir as máquinas, desde que o leiaute dos transportadores e os controles possam acomodá-lo. Uma revisão do local nas velocidades e pontos de transferência atuais determina o que cabe.
Como os transportadores são controlados junto com as máquinas?
Olhos fotoelétricos, sensores de zona e acionamentos de velocidade variável conectam-se ao sistema de controle da linha, com sinais de handshake que liberam e seguram produto conforme cada máquina fica pronta. Acumulação de pressão zero, fusão e indexação são todas tratadas por meio desses sinais em vez de pelo operador.
Um sistema de transportador precisa de construção grau alimentício?
Para produto alimentício desembalado ou exposto, sim — correias de plástico modular, estruturas em inox ou com acabamento adequado e superfícies acessíveis para limpeza. Para caixas seladas a jusante, a construção industrial frequentemente é suficiente, o que controla o custo.
Conclusão
Os transportadores e sistemas de manuseio é onde a confiabilidade real de uma linha de embalagem é decidida, porque eles movem produto e — mais importante — desacoplam as máquinas para que pequenas paradas permaneçam pequenas. Casar o tipo de transportador com a carga, fornecer acumulação suficiente, automatizar os pontos de alinhamento e alimentação, e especificar velocidades, transferências e controles como um sistema integrado, transforma um conjunto de máquinas capazes em uma linha que sustenta sua saída nominal. Especificados cedo e protegidos contra o ambiente real, a logística de linha carrega silenciosamente toda a operação.
Se você está planejando um novo fim de linha ou quer remover os pontos de transporte e alimentação manual de um existente, a SunAura Packaging Machines pode projetar os transportadores e o sistema de manuseio em torno dos seus produtos, máquinas e throughput. Diga à nossa equipe de aplicações o seu produto, leiaute e taxa-alvo, ou explore os equipamentos de manuseio e logística no hub de produtos, incluindo o empacotador de feixe secundário SP260 e a gama completa de sistemas integrados de embalagem.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografia completa ›