

Кратко. Экспортёр потребительских товаров из Бразилии заказал у нас в цехе в Циндао кастомную линию концевой упаковки, и в ноябре 2026 года эта линия прошла финальные предотгрузочные заводские приёмочные испытания (FAT) перед обрешёткой и морским фрахтом. Объём охватывал подачу коробов и вход к формированию, станцию ленточного уплотнения коробов, накопление и буферизацию, стретч-обмотку для длительного морского рейса и роботизированное паллетирование готовых экспортных грузов. Мы прогнали станции вместе на нашем тестовом полу, зафиксировали результаты по циклу и слоям, зарегистрировали проявившиеся дефекты, устранили их в тестовом боксе и повторно прогнали затронутые участки до подписания заказчиком приёмки. В этом описании разбирается, как устроена линия, как планировались FAT, что мы нашли и изменили во время прогона, что покрывают приёмочные протоколы, чем кастомная экспортная линия отличается от серийной машины, какие вопросы покупателю стоит задать до подписания испытаний и какая поддержка сохраняется после отгрузки оборудования из цеха. Приведённые ниже цифры — планировочные диапазоны и наблюдения по данному конкретному прогону, а не гарантированные цикловые показатели для другого завода; реальная производительность зависит от вашего продукта, геометрии коробов, схемы укладки на паллете и образцовой установки, работающей с вашими собственными грузами.
Автор: Tom Xu, специалист по интеграции и вводу в эксплуатацию концевых линий. Tom Xu девять лет проектировал, подключал и вводил в эксплуатацию ячейки уплотнения коробов, обвязки, стретч-обмотки и паллетирования для заказчиков из пищевой, напитковой, бытовой химии и дистрибуции в Латинской Америке, на Ближнем Востоке, в Юго-Восточной Азии и Африке, и отслеживал целостность слоёв, закрытие лентой, прижатие плёнки обмотки и синхронизацию конвейеров более чем на 90 станциях концевой линии до и после отгрузки.
Заказ и что на самом деле нужно экспортёру в конце линии
Заказчик — экспортёр из Бразилии, который пакует ряд картонных товаров на деревянные паллеты для внутренней дистрибуции и зарубежного фрахта. Он пришёл к нам не за одной отдельно стоящей машиной. Он пришёл потому, что упаковочный конец его завода достиг состояния, когда ручное закрытие, ручная укладка и рыхлые грузы стали узким местом, и ему нужна была связанная последовательность, которая забирает заполненные и закрытые коробы из упаковочной зоны, проводит их через уплотнение и обмотку и укладывает в стабильные паллеты, готовые к погрузке в грузовик или контейнер.
Для экспортной отгрузки конец линии решает две задачи сразу. Первая — завершить упаковку: чисто закрыть короб, чтобы он не вскрылся в пути, удержать груз вместе, чтобы при перемещении грузовиком или контейнером он не сместился, и собрать паллет, сохраняющий форму при многократных перегрузках. Вторая — сделать всю последовательность предсказуемой: входной темп совпадает с упаковочной стороной, буфер поглощает короткие остановки, станции не мешают друг другу заклиниванием, а готовые паллеты выходят ровным ритмом, а не рывками. Машина, которая быстро работает в одиночку, но конфликтует со следующей станцией на линии, не решает проблему покупателя.
Мы видим это на полу, когда завод покупает отдельно одну уплотняющую машину и отдельно один обмотчик, а затем обнаруживает, что конвейеры не стыкуются, скорости не совпадают, и никто не отвечает за передачу между двумя. Кастомная интегрированная линия этого избегает: станции раскладываются как единая последовательность до изготовления, конвейеры и буферы подбираются под реальный темп, а средства управления и ограждения выполняются единообразно по всем ячейкам. Этот бразильский заказ был спроектирован именно так: станции были специфицированы, спроектированы и испытаны как единый комплект концевой линии, а не как набор независимых машин, свинченных вместе после поставки.
Что заказчик указал до того, как мы резали сталь
До постройки любой рамы спецификация должна была зафиксировать факты, от которых зависит размер станции. Это те же вопросы, которые возникают по каждому заказу концевой линии, независимо от места назначения.
Факты по продукту: семейство коробов, идущее на линии, габариты коробов и самый тесный и самый свободный короб в диапазоне, брутто-вес на короб, квадратные или прямоугольные коробы, насколько полно и плотно набит пакет, и нет ли короба, сидящего не по квадрату. Факты по темпу: коробов в минуту, которые выдаёт упаковочная сторона, паллетов в час на разгрузке, пиковый и средний темп, и какой всплеск должна поглощать линия, когда вышестоящая упаковочная сторона делает паузу. Факты по грузу: тип и опорная площадь паллета, высота паллета при заполнении, число слоёв на паллете, схема слоя, используются ли прокладочные или верхние листы, и насколько стабилен груз после обмотки. Факты по площадке: доступная длина и ширина пола, высота потолка, уровень пола, как линия подаётся и разгружается, и где должны стоять ограждения и доступные ворота. Коммерческие факты: напряжение и частота в сети завода-получателя, доступные средства управления и отчётность, ожидания по запчастям и кто будет обучать местных операторов.
Для этого бразильского заказа электрообъём был подогнан под местную сеть: машины подключены к сети 220 V / 60 Hz, на которой работает завод, и рейтинговая табличка упаковщика коробов отражает эту однофазную сборку 60 Hz. Частота важнее, чем покупатели иногда предполагают. Машина, рассчитанная и настроенная на сеть 50 Hz, не всегда ведёт себя одинаково на 60 Hz: скорость конвейера, проскальзывание привода и синхронизация цикла смещаются, поэтому электрорейтинг должен соответствовать стране назначения, а не по умолчанию сети цеха.
Компоновка линии, станция за станцией
Принятая компоновка идёт слева направо от упаковочной зоны до разгрузки стретч-обмотанного паллета. Коробы входят на аккумулирующий конвейер, сглаживающий короткие всплески упаковочной стороны, переходят в станцию уплотнения коробов, где закрываются и заклеиваются верхние клапаны, проходят короткую буферную секцию, подаются в ячейку стретч-обмотки, а затем в ячейку паллетирования, которая набирает слой и выдаёт готовый обмотанный паллет на выходной роликовый путь.
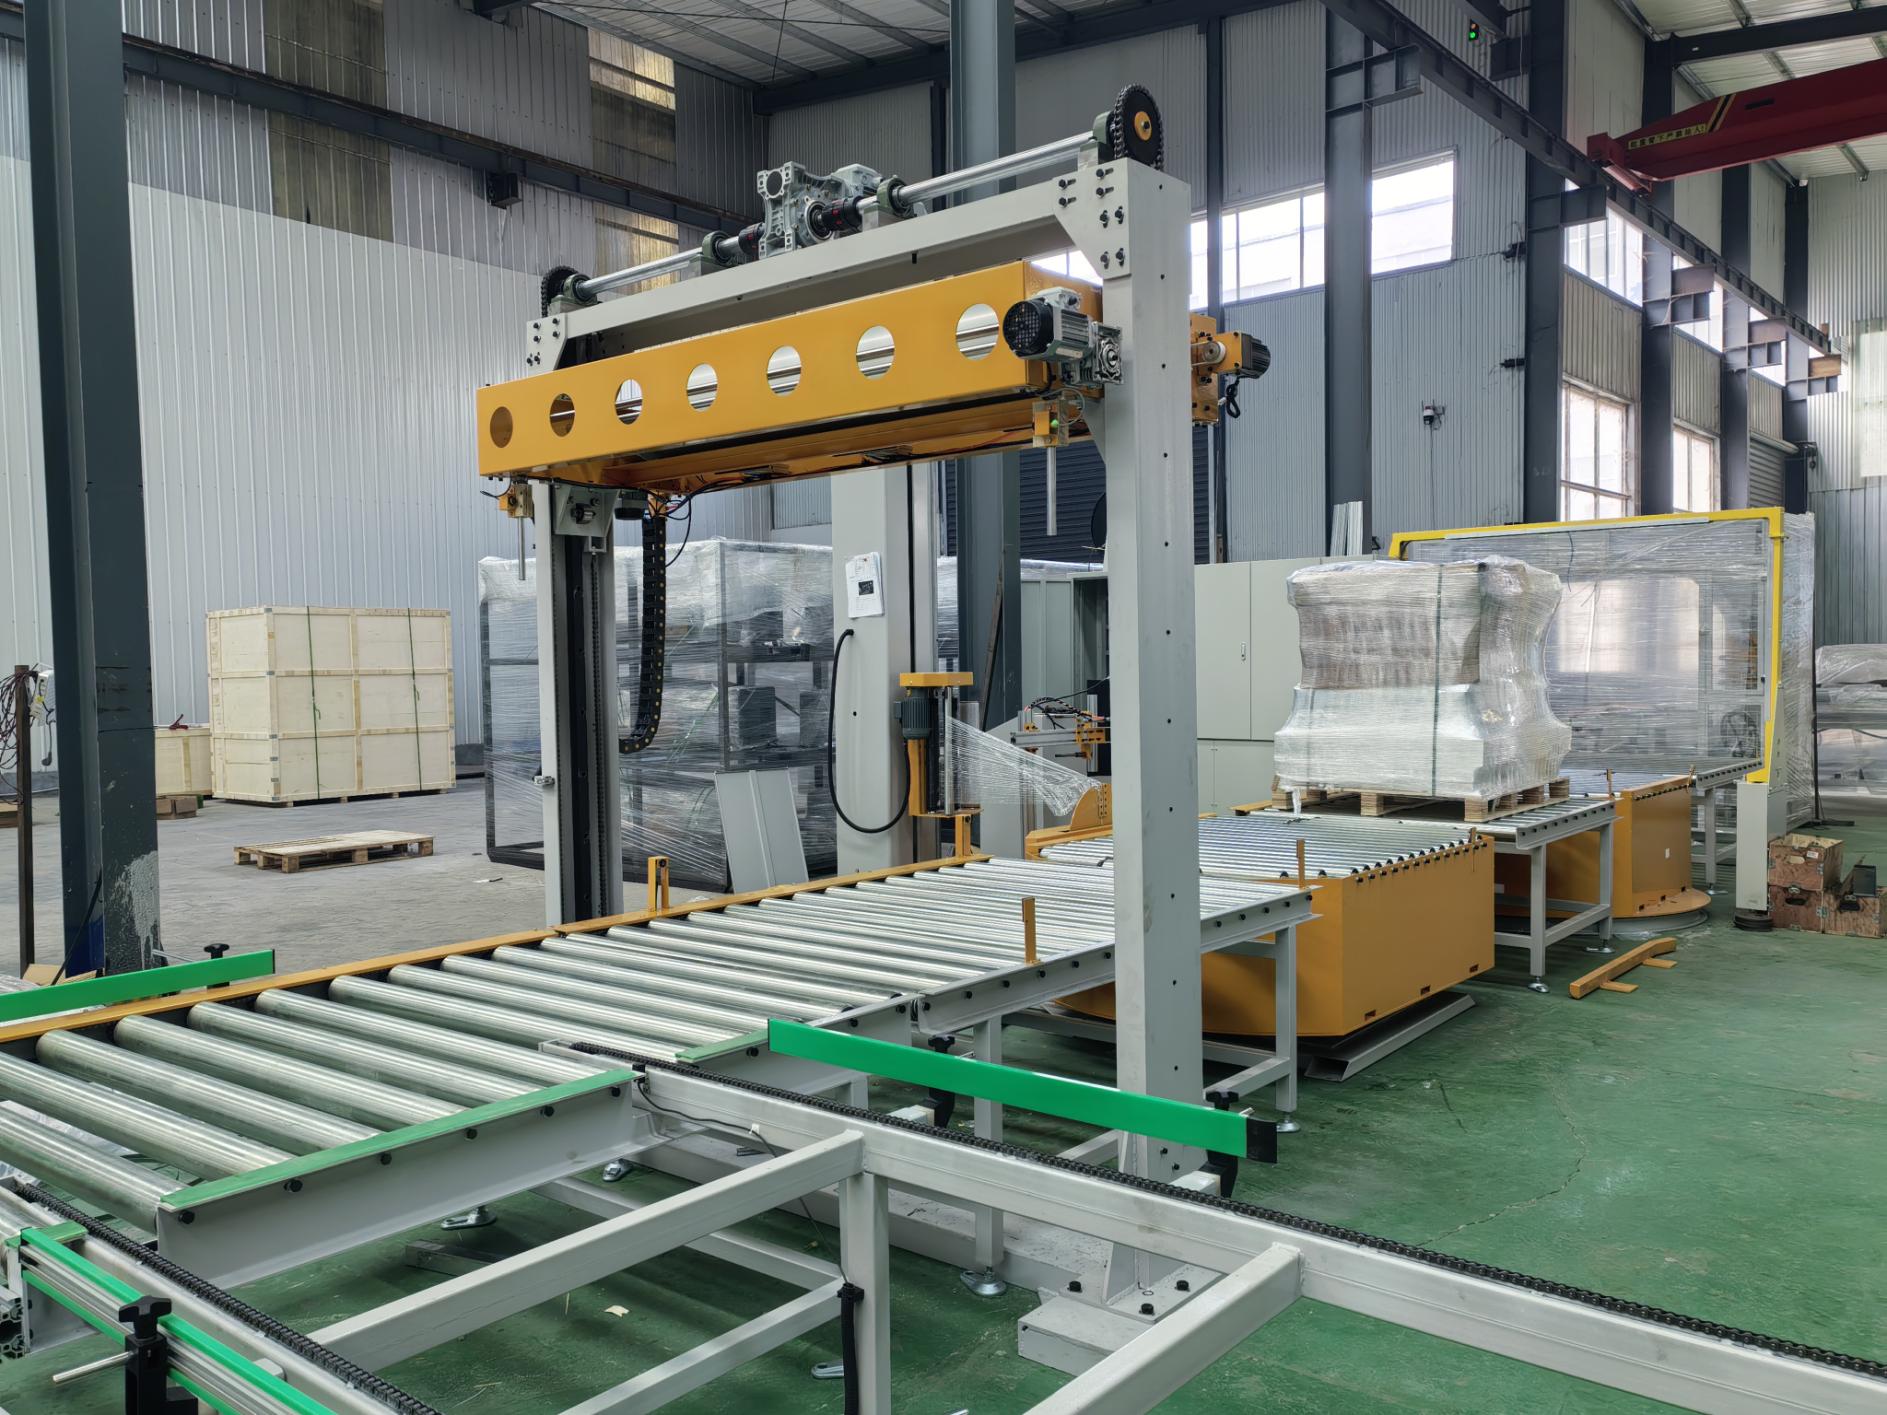
Станции стоят на общей роликовой конвейерной системе, чтобы путь короба оставался ровным и единообразным между ячейками. Там, где две ячейки встречаются, сделана короткая передающая секция, а не жёсткий стык впритык, что снижает перекос короба при передаче. Ограждение следует рабочей зоне: стационарные периметральные панели вокруг ячеек паллетирования и обмотки, доступные ворота, останавливающие соответствующую ячейку при открытии, и световые занавесы или блокировки там, где оператор тянется в рабочий контур. Компоновка безопасности выполнена по практике машинной безопасности типа ISO: ограждения, аварийные остановы и блокировки проверены до подачи питания.
Накопление и входная буферизация
Первый конвейер после упаковочной стороны — аккумулирующий, а не односкоростная подающая линия. Его задача — дать коробам скапливаться в коротком буфере, когда сторона уплотнения или паллетирования делает паузу, и плавно выпустить их, когда линия снова готова. Без этой секции минутная остановка в ячейке обмотки сразу обратно забьёт коробы в упаковочную зону; с ней упаковочная сторона может некоторое время продолжать движение, пока нижестоящая ячейка разгребает очередь. Длина буфера подбирается под всплеск, о котором сообщил завод, а не под общий стандарт. Слишком короткий — накопление не даёт эффекта; слишком длинный — линия жжёт площадь пола и деньги на конвейере, который никогда не заполняется.
Подача коробов и вход к формированию, где коробы выходят на линию
Коробы на этой линии подаются закрытыми или полуформованными с упаковочной стороны; станция, которая укладывает продукт в короб, стоит выше нашего объёма. На нашем конце линии коробы входят на конвейер в известной ориентации, а станция уплотнения считывает высоту короба и клапаны перед тем как закрыть их. Там, где завод использует плоские заготовки и формирует собственные коробы, перед уплотнителем стоит станция-формирователь, которая раскрывает заготовку, складывает дно и подаёт квадратный короб на линию. Конфигурация подачи для этого заказа исходит из того, что коробы приходят квадратными и ориентированными, что позволяет станции уплотнения сосредоточиться на закрытии клапанов и ленте, а не на выправлении деформированной заготовки.
Уплотнение коробов: станция на ленте ZYFC-05
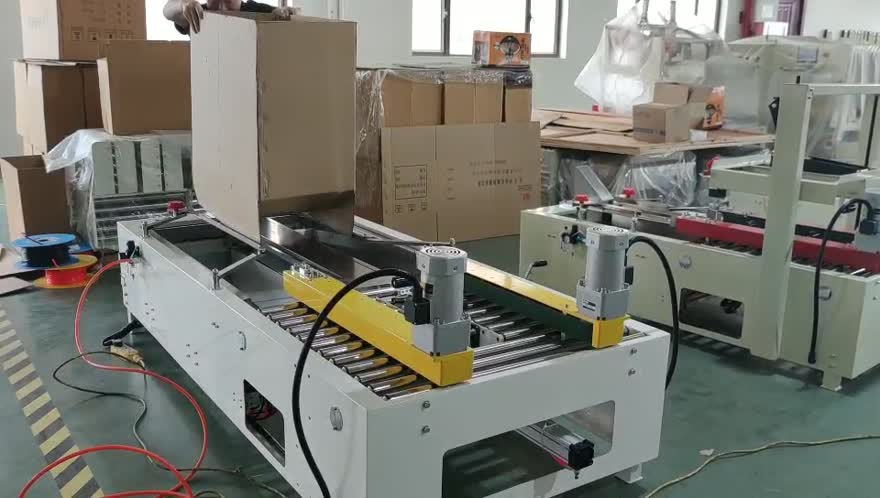
Станция уплотнения на этой линии — автоматический упаковщик коробов ZYFC-05 с ленточной закрывающей головкой. Коробы идут по роликовому входу, верхние клапаны складываются сборкой закрытия клапанов, ленточная головка укладывает полосу на верхний шов и притягивает её по обеим сторонам, и запечатанный короб выходит в сторону буфера. Ленточное уплотнение выбрано здесь потому, что коробы идут регулярного RSC-формата, геометрия клапанов единообразна, а лента даёт быструю чистую верхнюю печать, хорошо читаемую на экспортной таре.
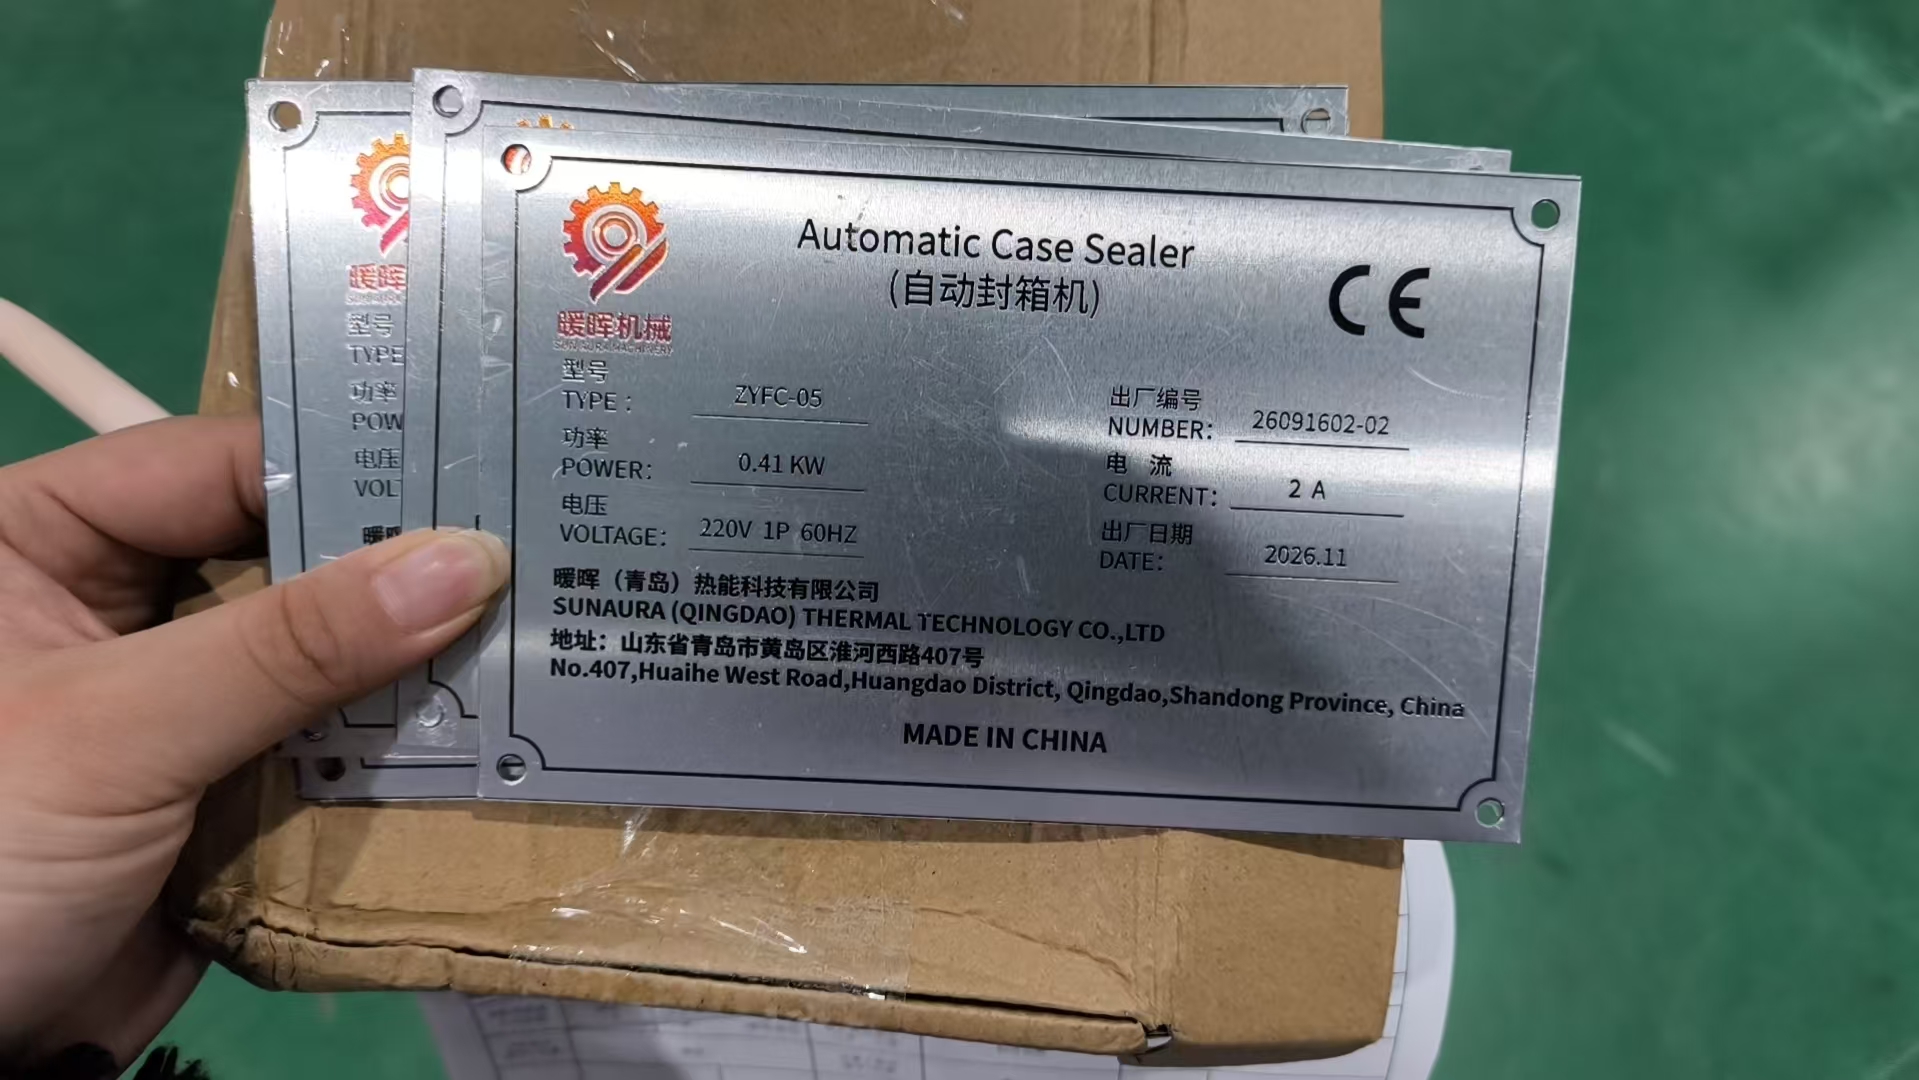
Рейтинговая табличка уплотнителя — постоянный документ того, под что машина была собрана. На этом агрегате на табличке указано тип ZYFC-05, мощность 0.41 kW, напряжение 220 V однофазное 60 Hz, ток 2 A, серийный номер 26091602-02, дата сборки 2026.11, маркировка CE и данные изготовителя SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. Табличка остаётся на машине на протяжении отгрузки и срока службы, чтобы завод, сервисный техник и любой будущий перепродавец могли сопоставить электрорейтинг и идентичность сборки с агрегатом.
Со стороны уплотнителя приёмочные проверки охватывают квадратность клапанов перед головкой, контакт клея ленты по всему шву, перехлёст ленты на обоих концах короба, длину отреза так, чтобы полоса заканчивалась вровень, а не хвостом или коротким язычком, и выходит ли короб прямо, а не уезжает к одной направляющей. Выбор ленты и настройка ленточной головки — отдельная тема; наше руководство по полуавтоматическим, линейным и адаптивным уплотнителям коробов разбирает, когда лента, горячий клей или холодный клей подходят для разных картонных и закрывающих задач.
Почему для этого прогона закрытием выбрана лента
Ленточное уплотнение подходит регулярным коробам, повторяющим один и тот же формат, где клапанный стык плоский и короб проходит короткое или среднее расстояние. Оно работает быстро, головка проста в обслуживании, а изношенная лента быстро меняется на полу. Там, где короб тяжёлый, неправильной формы или нуждается в защитной от вскрытия или полностью клеевой заклейке, горячий или клеевой способ закрытия часто подходит лучше. На этой линии диапазон коробов лежал в благоприятной для ленты зоне, поэтому уплотнитель был специфицирован с ленточной головкой, а не с клеевой системой.
Накопление, буферизация и передача к обмотке
После уплотнения коробы проходят короткую буферную секцию перед ячейкой обмотки. Эта секция решает две задачи. Она разводит коробы по шагам, чтобы ячейка обмотки получала их ровным шагом, и даёт станции обмотки небольшую очередь, если сторона паллетирования удерживает цикл. Конвейеры здесь используют приводные или гравитационные ролики в зависимости от секции, с направляющими, удерживающими короб по центру при движении. Передача между запечатанными коробами и входом обмотки — одно из мест, которые мы тщательно наблюдаем на любых FAT: короб, пришедший слегка перекошенным, обмотается слегка перекошенным, а слегка перекошенный короб на паллете — начало нестабильного груза.
Стретч-обмотка для длительного морского рейса
Ячейка обмотки наносит стретч-плёнку вокруг готового или набираемого паллетного груза до выхода с завода. Морской фрахт проводит груз через вибрацию, штабельное давление, изменения влажности и многократные перегрузки между фабрикой и финальным складом, поэтому обмотка должна прижимать коробы к паллету и защищать слой во время этого перемещения, а не только выглядеть опрятно во дворе. Прогон обмотки проверяет процент растяжения плёнки, перехлёст верхней и нижней полотнины, покрытие углов, насколько плотно плёнка прижимает верхний слой, и смещается ли груз после завершения цикла обмотчика.
Тип и толщина плёнки следуют грузу: более лёгкие регулярные коробы обматываются одной толщиной и уровнем растяжения, тяжёлые или острокромочные грузы нуждаются в более тяжёлой полотнине и большей угловой защите. Станция обмотки на этой линии была настроена под вес картона и высоту паллета заказчика, с рисунком обмотки, закрывающим основание, бока и верхний свес. Характеристики плёнки и данные рынка упаковочных плёнок отслеживаются отраслевыми исследовательскими источниками, такими как отчёты рынка упаковочных плёнок Smithers; покупатели заводов могут использовать эти отчёты для сравнения категорий плёнки, а не оценивать полотнину в отрыве.
Паллетирование готового экспортного груза
Ячейка паллетирования берёт обмотанные или ожидающие коробы и укладывает их в согласованную схему слоя на паллете. Этот заказ был построен вокруг шарнирного робота-манипулятора на защищённом пьедестале, с захватом, подходящим к геометрии картона, обслуживающего входной конвейер и одну или две позиции паллет. Манипулятор берёт короб, позиционирует его в слой, возвращается за следующим и набирает штабель до согласованной высоты перед тем как готовый паллет разгрузится на выходной путь.
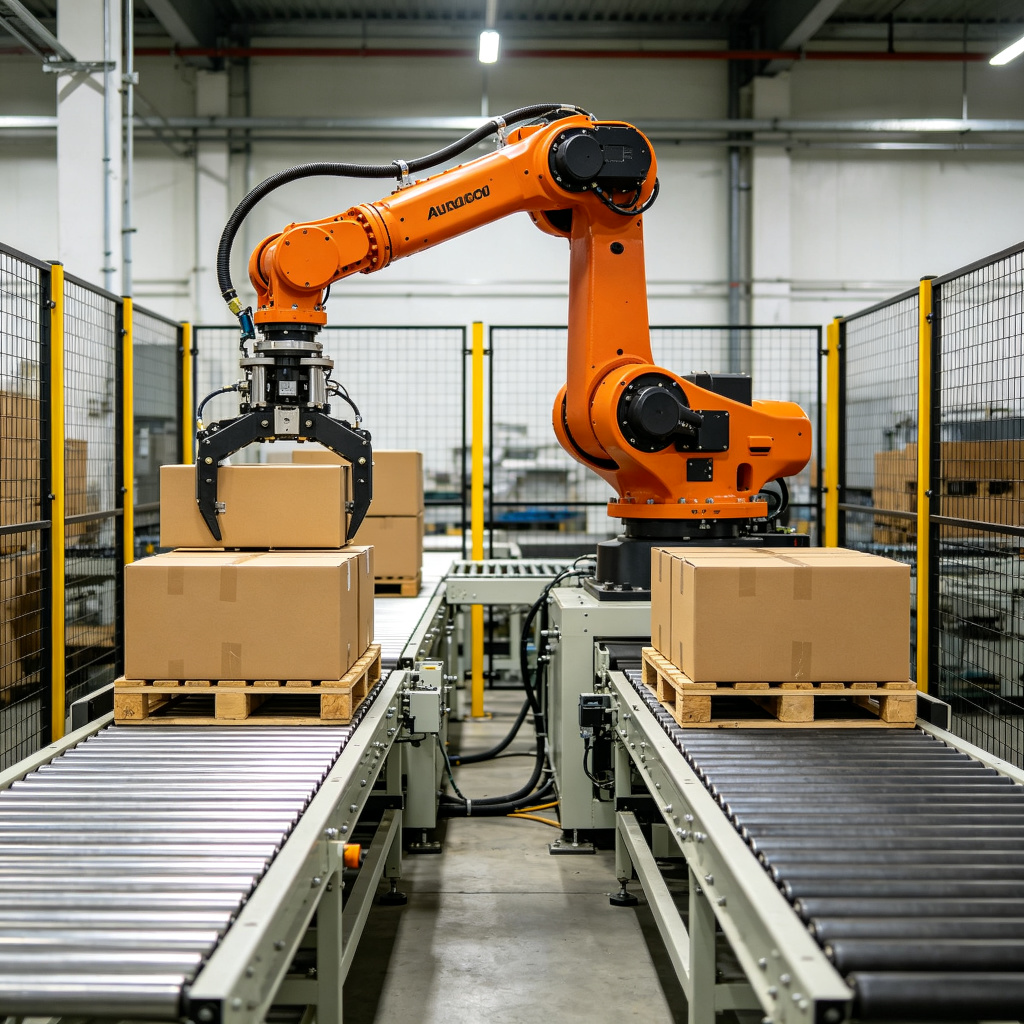
Со стороны паллетирования приёмочные проверки охватывают повторяемость схемы слоя, ориентацию коробов внутри каждого слоя, выравнивание зазоров между слоями, центрирование паллета, стабильность достижения манипулятором каждой позиции паллета и как ячейка обращается с пустым паллетом или прокладочным листом, если схема его требует. Давление захвата и точка захвата настроены под картон, чтобы короб удерживался плотно, не раздавливая клапан или боковину. Уровень внедрения промышленных роботов и тренды применений документируются источниками вроде темы промышленной робототехники Statista, которые дают рыночный контекст, а не гарантию цикла для конкретной ячейки.
Почему здесь выбран пьедестал робота, а не портал на фиксированной раме
Для этой линии ожидалось, что диапазон продукта со временем немного расширится, заказчику нужна была одна ячейка, способная обслуживать пару позиций подачи, а груз был регулярным, но не прикованным к одной жёсткой схеме. Это указывает на шарнирный манипулятор, а не на портал по фиксированным рельсам: запястье и захват могут ориентировать короб, пьедестал можно разложить так, чтобы доставать до более чем одной станции, а смены схемы делаются в программе, а не перестройкой рамы. Там, где завод ведёт узкий диапазон тяжёлых регулярных коробов стабильно высоким объёмом, портал или обычная слоеукладочная машина часто держит тяжёлый слой жёстче; выбор платформы следует фактам груза, изложенным в спецификации ранее.
Как на нашем тестовом полу планировалась неделя FAT
Заводские приёмочные испытания — последний шанс прогнать всю линию вместе до выхода с цеха. Как только машина обрешётована и стоит на контейнере, смена длины конвейера, регулировка направляющей или перенастройка схемы обмотки обходится в несколько раз дороже, чем в боксе, а завод ждёт на другом конце. FAT по этой бразильской линии был запланирован в три прохода, а не один длинный прогон.
Первый проход — сухая проверка по отдельным станциям. Каждая ячейка запитана и проверена в ручном пошаговом режиме самостоятельно: конвейеры движутся в нужном направлении, приводы достигают заданной скорости, ограждения и блокировки останавливают соответствующую ячейку при открытии, аварийные остановы отключают питание там, где должны, и средства управления проводят каждый исполнительный механизм по диапазону без продукта. Этот проход выявляет вопросы электропроводки, ориентации и безопасности до того, как какой-либо короб коснётся линии, когда проблему ещё легко отнести к одной ячейке.
Второй проход — нагруженный прогон по станциям. Коробы представительных для заказчика габаритов и весов подавались через секции уплотнения, обмотки и паллетирования по одному, затем короткими партиями. Мы наблюдали закрытие клапанов, шов ленты, прямолинейность выхода короба, прижатие обмотки и раскладку слоя на каждой станции и фиксировали, где короб сидел вне линии или слой вне центра. Этот проход отделяет неисправность станции от неисправности передачи: если уплотнитель выдаёт прямой короб, но вход обмотки перекашивает его, проблема в передающей секции, а не в уплотнителе.
Третий проход — прогон связанной линии. Все станции работали вместе непрерывной партией по планируемому среднему темпу, с короткими паузами и всплеском, введённым для проверки накопления и буферизации. Это тот проход, который показывает, действительно ли последовательность сбалансирована: заполняется ли и разгребается ли буфер, успевает ли ячейка обмотки, выдаёт ли паллетайзер в ритме и не становится ли какая-либо станция узким местом, сдерживающим остальные. Связанный прогон также отрабатывает блокировки и последовательность стоп-старт, которой операторы завода будут пользоваться каждый день.
Всю неделю результаты заносились против согласованных в спецификации приёмочных критериев: испытанные габариты и веса коробов, наблюдаемые цикл и ритм, проверенная схема слоя, испытанные средства безопасности, и любой дефект зарегистрирован со станцией, симптомом, причиной и принятым действием. FAT, который лишь смотрит, как линия час работает, и признаёт её годной, не даёт заводу большой защиты; ценность в зафиксированных проверках и повторном прогоне после каждой правки.
Что мы нашли и исправили во время прогона
Почти никакая кастомная линия не уходит из бокса без горстки регулировок. Цель FAT — вывести эти регулировки на наш пол, исправить их там и повторно прогнать затронутую секцию, а не отправлять заказчику список того, что нужно исправить после поставки. В таблице ниже перечислены виды вопросов, возникших на этом прогоне, симптом, который мы видели, действие, принятое в боксе, и как проверялся повторный прогон. Конкретные цифры следуют этому продукту и этой компоновке; воспринимайте их как примеры того, что FAT должно выявлять, а не как гарантированный исход для другого заказа.
| Станция | Наблюдаемый симптом | Действие в боксе | Результат повторной проверки |
|---|---|---|---|
| Уплотнитель коробов | Полоса ленты закончилась чуть короткой на одном размере короба, оставив маленький язычок на конце шва | Отрегулировал длину отреза ленты и давление головки под эту высоту короба; проверил закрытие клапанов перед головкой | Повторно прогнал размер короба; шов закрыт вровень с обоих концов, нет хвостового язычка |
| Передача от уплотнения к обмотке | Несколько коробов вошли во вход обмотки перекошенными после буферной секции | Отцентровал направляющие передачи и отрегулировал короткую секцию шага так, чтобы коробы приходили к ячейке обмотки по квадрату | Повторно прогнал партию; коробы вошли в ячейку обмотки по центру, нет бокового увода |
| Стретч-обмотка | Верхний слой слегка приподнялся по углам после завершения цикла обмотки | Поднял перехлёст верхней полотнины и настроил растяжение плёнки так, чтобы верхние коробы удерживались вниз на протяжении цикла | Повторно обмотал паллет; углы остались внизу, груз удержан после отпускания плёнки |
| Ячейка паллетирования | Один слой сидел в нескольких миллиметрах вне центра на паллете для более тяжёлого размера короба | Исправил точку захвата и смещение слоя в программе под эту геометрию короба | Повторно собрал слой; коробы выровнены по кромкам паллета в согласованном допуске |
| Буфер накопления | Буфер заполнялся слишком быстро, когда ячейка обмотки делала паузу, отталкивая коробы в сторону упаковочной стороны | Задал тайминг выпуска и скорость конвейера так, чтобы буфер поглощал короткую паузу, не доходя до упаковочной подачи | Ввёл контролируемую паузу; буфер разгрёбся без слива коробов выше по потоку |
| Ограждения и блокировки | Одни доступные ворота останавливали только свою ячейку; проверил, что соседняя ячейка обмотки удерживается безопасно | Проверил проводку блокировок и подтвердил, что каждые ворота останавливают рабочую зону, которую охраняют | Открыл каждые ворота; соответствующая ячейка остановилась, нет неожиданного движения в защищённой зоне |
Это обычные регулировки, которых ожидает команда ввода в эксплуатацию: направляющая, сидящая на волосок мимо, длина отреза, требующая корректировки под конкретный короб, натяжение обмотки, которое читается иначе, как только проходят реальные коробы. Закономерность, на которую стоит обратить внимание: большинство из них проявилось на передаче между станциями, а не внутри одной машины. Уплотнитель, идеально закрывающий короб, всё равно может подать перекошенный короб в следующую ячейку, если передающая секция сбита, поэтому проход связанной линии так же важен, как проход по отдельным станциям.
Приёмочные протоколы и что на самом деле покрывает подписание
Подписание FAT — не подпись на чистой машине. Это запись о том, что было испытано, против каких критериев, с каким результатом и какие открытые пункты остаются до отгрузки. Для этой линии приёмочный комплект охватывал проверки по станциям, результаты прогона связанной линии, испытания средств безопасности, соответствие электрорейтинга сети назначения, записи слоя и схемы, и список любых пунктов, которые будут завершены после прибытия.
Протоколы, которые завод должен ожидать на экспортной линии, включают: испытанный диапазон коробов и веса, наблюдаемые цикл и ритм при планируемом темпе, схему паллета и число слоёв, настройку плёнки обмотки и параметры перехлёста, давление и точки захвата, результаты испытаний безопасности и ограждений, серийные данные и детали рейтинговой таблички каждой машины, список запчастей, руководства по эксплуатации и обслуживанию, электрические схемы и документацию средств управления, и контакт по вводу в эксплуатацию, отвечающий за сопровождение. Покупатель, проводящий собственную приёмочную проверку, может использовать структурированный чек-лист FAT и SAT для ячеек формирования, уплотнения, обмотки и паллетирования, чтобы убедиться, что ни один пункт этого списка не пропущен на полу.
Здесь стоит разделить FAT и SAT. Заводские приёмочные испытания проходят у нас в цехе, на нашем полу, с нашим питанием и нашими тестовыми коробами. Площадочные приёмочные испытания проходят на заводе после монтажа, на реальной производственной линии, с реальным продуктом и реальным выше- и нижестоящим оборудованием. Некоторые пункты можно проверить только на площадке: как линия стыкуется с существующим конвейером завода, как она идёт против фактического упаковочного темпа, как операторы взаимодействуют со средствами управления в своём рабочем процессе, и подходит ли компоновка под проходы и доступ завода. FAT закрывает то, что можно закрыть в боксе; SAT подтверждает, что линия работает там, где реально будет идти.
Чем кастомная экспортная линия отличается от серийной машины
Серийная машина построена под фиксированную раму, фиксированную длину конвейера и фиксированный диапазон скорости, продаётся по стандартной конфигурации. Кастомная концевая линия разложена под продукт покупателя, темп, площадь пола и сеть назначения, а станции, конвейеры, буферы и ограждения подобраны под этот объём. Различия проявляются в нескольких конкретных местах.
Длина и компоновка конвейеров следуют полу завода. Секции входа, буфера, обмотки и паллетирования расположены так, чтобы линия вписывалась в доступную опорную площадь и подавала и разгружала в правильном направлении, а не заставляла завод перестраиваться вокруг стандартной рамы. Буферизация подобрана под сообщённый всплеск, а не под общую длину. Электрическая сборка соответствует сети назначения: напряжение, частота, тип вилки или клемм и местные стандарты заданы под страну отгрузки машины. Средства управления и отчётность подобраны под то, что завод может обслуживать, а ограждение следует фактической рабочей зоне и точкам доступа.
Компромисс относительно серийной машины — срок поставки и глубина проектирования. Кастомной линии нужны обзор компоновки, подписание спецификации, изготовление, интеграция и последовательность FAT, что занимает больше времени, чем заказ стандартного агрегата со склада. Окупается это тем, что линия подходит под реальную задачу: конвейер достаёт туда, куда нужно, буфер поглощает реальный всплеск, обмотка удерживает реальный груз, а паллетайзер набирает реальную схему. Там, где продукт и темп покупателя лежат в диапазоне серийной машины, серийный агрегат часто бывает более быстрым и дешёвым путём; там, где компоновка, продуктовый микс или сеть назначения выходят за этот диапазон, кастомный объём оправдывает свою стоимость.
Выше- и нижестоящий интерфейс и данные, которые выдаёт линия
Концевая линия не работает в изоляции. Она принимает коробы с упаковочной стороны и разгружает паллеты в складскую или контейнерную зону, и передачи на обоих концах должны быть согласованы до постройки линии. Вышестоящий уровень: вопрос, как прибывают коробы, стабильной подачей или всплесками, в какой ориентации, с каким темпом, и может ли упаковочная сторона делать паузу, когда буфер концевой линии полон. Нижестоящий уровень: вопрос, как уходят готовые паллеты, ручной тележкой, погрузчиком в зону складирования или на грузовик в контейнер, и какой зазор и доступ нужен этой разгрузке.
Со стороны данных современная линия может передавать состояние работы, счётчики циклов, сигналы тревоги станций и производственные счётчики обратно в систему завода. Как эти данные перемещаются, зависит от средств управления: базовые сигнальные выходы для статуса и тревог, или сетевое подключение вроде связи формата OPC UA к WMS или MES для счётчиков, темпов и деталей неисправностей. Выбор следует тому, что завод реально использует на площадке; линия, отправляющая подробную телеметрию заводу, у которого нет системы её чтения, добавляет стоимость без выгоды. Наш обзор связанных машин концевой линии, интеграции OPC UA, WMS и MES разбирает, как специфицировать интерфейс без излишней инженерии ячейки.
Бюджетные диапазоны и срок поставки кастомной концевой линии
Покупатели, спрашивающие цифру по кастомной линии, обычно нуждаются в бюджетном диапазоне больше, чем в единственной цене, потому что итоговая цифра меняется вместе со станциями, темпом, уровнем автоматизации и ограждением. Базовая секция концевой линии с ручной или полуавтоматической обработкой коробов, стандартным уплотнителем и ручной или простой конфигурацией обмотки сидит в нижнем бюджетном диапазоне. Средняя интегрированная линия с накоплением, автоматическим уплотнением, стретч-обмоткой и роботизированной или паллетирующей ячейкой — в середине. Высокопроизводительная линия с многостанционным обслуживанием, более тяжёлыми полезными нагрузками, продвинутым управлением схемой, связанной отчётностью и полным ограждением — в верхнем диапазоне. Это планировочные диапазоны для обсуждения, а не котировки; твёрдая цифра следует спецификации, образцам продукта и обзору компоновки.
Срок поставки имеет ту же форму. Стандартная машина отгружается за недели; кастомная интегрированная линия проходит подтверждение компоновки, изготовление, интеграцию и неделю FAT, что охватывает более длительное окно сборки, с неделей FAT как одним из финальных ворот перед обрешёткой. Покупателям, планирующим дату запуска, стоит зафиксировать вехи срока поставки рано в проекте, а не предполагать, что применим график поставки стандартной машины. Для представления того, как стоимость оборудования соотносится с окупаемостью, руководство по стоимости и бюджету линии концевой упаковки разбивает бюджетные диапазоны по конфигурациям, а калькулятор ROI и срока окупаемости упаковочной линии показывает, как изменения производительности и труда отражаются на сроке окупаемости.
Пять ловушек, в которые попадают покупатели на экспортных упаковочных линиях
По наблюдениям за отправкой и работой этих ячеек повторяющиеся ошибки на экспортных заказах группируются в пяти областях, и большинство из них легче избежать до FAT, чем после поставки.
1. Спецификация темпа машины, а не темпа линии. Уплотнитель может выполнять быстрый цикл в одиночку, но линия движется не быстрее самой медленной связанной станции, и буфер должен балансировать остальные. Закупка по пиковому темпу одной машины завышает то, что реально выдаёт секция концевой линии, и недоразмеряет передачи.
2. Игнорирование сети электропитания назначения. Машина, настроенная на одну частоту или напряжение, не переносится чисто на другую. Подключение агрегата к сети назначения, рейтинг таблички под соответствие и проверка поведения привода и конвейера на правильной сети — пункты FAT, которые следует подтвердить до отгрузки, а не диагностировать после прибытия.
3. Недоразмер буфера накопления. Без достаточной длины буфера и тайминга выпуска короткие паузы ниже по потоку обратно забивают коробы в упаковочную зону и создают заклинивания на передаче. Размер буфера должен следовать сообщённому всплеску с запасом на случайную длинную паузу, а не на средний прогон.
4. Восприятие обмотки как косметического шага. Стретч-обмотка на экспортном грузе удерживает коробы на паллете через вибрацию, штабель и перегрузки. Толщина плёнки, уровень растяжения, перехлёст и угловое покрытие должны быть настроены под реальный груз; лёгкая обмотка, выглядящая опрятно во дворе, может не выдержать длительный морской рейс.
5. Оставление площадочного интерфейса на период после прибытия. Вышестоящая подача, нижестоящая разгрузка, зазор пола, место питания и подключения управления должны быть согласованы в спецификации. Выяснить в день монтажа, что конвейер не достаёт до упаковочной стороны завода, или что путь разгрузки перекрыт колонной, — дорогой тип проблемы для исправления на площадке.
После отгрузки: монтаж, SAT, обучение и запчасти
Подписание FAT закрывает приёмку со стороны цеха, но линия должна работать на заводе после обрешётки, морского фрахта и монтажа. После прибытия ячейки распакованы, выровнены, подключены к сети завода и стыкуются с существующим конвейером и путями разгрузки. Затем площадочный приёмочный проход ведёт линию против реального продукта и реального выше- и нижестоящего оборудования, подтверждая цикл, схему, прижатие обмотки и обращение операторов на производственном полу.
Обучение охватывает операторов, ведущих линию каждый день: как подавать коробы, переходить между размерами коробов, менять рулон ленты или рулон плёнки, безопасно устранять заклинивание, читать тревоги станций и какие проверки выполнять в начале смены. Обучение обслуживанию охватывает изнашиваемые детали для осмотра, приводы и подшипники, которые нужно держать чистыми, и настройки, которые не следует регулировать без контакта по вводу в эксплуатацию. Запчасти перечислены в приёмочном комплекте, чтобы завод держал расходники и изнашиваемые предметы, которые быстрее всего останавливают линию при отсутствии.
Поддержка после передачи следует гарантии и сервисному соглашению: контакт по вводу в эксплуатацию, знающий линию, канал запчастей, на котором хранятся изнашиваемые предметы, и канал удалённой или площадочной помощи при неисправности станции. Для экспортных заказчиков доступность запчастей и местный отклик важны не меньше самой машины, потому что линия, ожидающая одной заменяемой детали, стоит в производстве. Региональный ввод в эксплуатацию и поддержка запчастей для упаковочных линий по Латинской Америке планируется нашей сервисной командой с заказчиками до сборки, чтобы путь поддержки существовал ещё до прибытия оборудования на завод.
Планирование экспортного перемещения до обрешётки
Как только подписание FAT зафиксировано, линия переходит в стадию подготовки к отгрузке, и у этой стадии свой чек-лист, отдельный от испытания машины. Рамы и конвейеры обрешётованы или поставлены на полозья так, чтобы рабочие поверхности, приводы и ленточные головки были защищены от штабелирования и влаги во время морского транзита. Рыхлые части, запчасти и оснастка упакованы в помеченные ящики, совпадающие со списком деталей, чтобы приёмная команда могла определить, что куда идёт, когда начинается монтаж.
Планирование нагрузки важно для линии, отгружаемой секциями. Длинные конвейеры, пьедестал паллетирования и рама обмотки упакованы так, чтобы вписаться в контейнер, с самыми тяжёлыми элементами внизу, а поверхности, несущие направляющие или подшипники, защищены от контакта. Приёмная сторона должна знать последовательность ящиков до прибытия контейнера: какая секция снимается первой, на каком полозе стоит электрический шкаф, и какие ящики держат расходники и запчасти. Эта последовательность не даёт монтажу превратиться в поиск по контейнеру на причале.
Документация идёт с отгрузкой в бумажной и цифровой форме. Упаковочный список связывает каждый ящик с машиной или секцией, руководства и схемы совпадают с серийными номерами на рейтинговых табличках, и приёмочные протоколы FAT включены, чтобы площадочная команда видела, что было испытано и что отрегулировано в боксе. Для заказа, идущего в Бразилию, коммерческие и технические документы должны соответствовать тому, что ожидают таможня и приёмный завод, чтобы растаможка не задержала линию после швартовки судна. Мы согласовываем комплект документов с заказчиком до обрешётки, а не собираем его в последний день погрузки.
Есть и временной момент, который стоит поднять рано в проекте. Даты запуска производства обычно лежат ниже по потоку от монтажа, ввода в эксплуатацию и обучения операторов, а не от даты отправки судна. Линия, прибывшая первого числа месяца, всё ещё нуждается в распаковке, выравнивании, подключении к сети завода, проходе SAT, любых финальных настройках и проходе обучения, прежде чем пойдёт в производство на целевом темпе. Планирование запуска вокруг этой площадочной последовательности, а не вокруг прибытия контейнера, избавляет от разрыва, когда оборудование уже достигло завода, но линия ещё не производит.
Ссылки и фоновые источники
Рыночный и нормативный контекст этой статьи взят из публичных отраслевых исследований и органов по стандартизации; специфические для машины цифры и наблюдения взяты из этого прогона на тестовом полу. Покупатели могут использовать следующие источники для сравнения рынков упаковочного оборудования, категорий плёнок, внедрения роботов и практики машинной безопасности против своей собственной спецификации.
- Исследования рынка PMMI по упаковочному и перерабатывающему оборудованию — отраслевые рыночные данные и секторный контекст для упаковочного оборудования.
- Отчёты рынка упаковочных плёнок Smithers — фон по категориям и характеристикам плёнки для стретч- и шринк-полотнин.
- Тема промышленной робототехники Statista — уровень внедрения и тренды применений промышленных роботов.
- ISO 13849-1 детали систем управления, относящиеся к безопасности — практика машинной безопасности, на которую ссылались при обзоре конструкции ограждений и блокировок.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Полная биография ›