

موجز سريع. طلب مصدّر سلع استهلاكية مقيم في البرازيل خط تعبئة نهاية خط مخصص من ورشتنا في تشينغداو، وفي نوفمبر 2026 خضع هذا الخط لاختبار القبول النهائي في المصنع (FAT) قبل التعبئة في الصناديق والشحن البحري. غطّى النطاق تغذية الكراتين ومدخل التشكيل، ومحطة إغلاق الكراتين بالشريط، والتراكم والتخزين المؤقت، واللف بالفيلم الممدد للرحلة البحرية الطويلة، والتعبئة الروبوتية للأحمال التصديرية النهائية. شغّلنا المحطات معًا على أرض الاختبار لدينا، وسجّلنا نتائج الدورة والطبقات، ووثّقنا العيوب التي ظهرت، وأصلحناها في الحوض، وأعدنا تشغيل الأقسام المتأثرة قبل أن يوقّع العميل على القبول. يمرّ هذا الوصف على ما يبدو عليه الخط، وكيف خُطّط اختبار FAT، وما وجدناه وغيّرناه خلال الجولة التجريبية، وما تغطيه سجلات القبول، وكيف يختلف خط التصدير المخصص عن آلة الكتالوج، والأسئلة التي ينبغي للمشتري طرحها قبل التوقيع على الاختبار، والدعم الذي يبقى بعد مغادرة المعدات للورشة. الأرقام الواردة أدناه هي نطاقات تخطيطية وملاحظات من هذه الجولة التجريبية تحديدًا، وليست ضمانات دورة لمصنع آخر؛ والأداء الفعلي يتبع منتجك، وهندسة الكرتون، ونمط رص المنصة، والمنصة المرجعية التي تشغّل بضائعك الخاصة.
إعداد: Tom Xu، أخصائي تكامل وتشغيل خطوط نهاية الخط. أمضى Tom تسع سنوات في تخطيط توصيل الأسلاك وتشغيل خلايا إغلاق الكراتين والربط واللف الممدد والتعبئة على المنصات لعملاء الأغذية والمشروبات والكيماويات المنزلية والتوزيع في أمريكا اللاتينية والشرق الأوسط وجنوب شرق آسيا وأفريقيا، وتابع سلامة الطبقات وإغلاق الشريط وتماسك الفيلم وضبط توقيت الناقلات في أكثر من 90 محطة من محطات نهاية الخط قبل الشحن وبعده.
الطلب وما يحتاجه المصدّر في نهاية الخط فعليًا
العميل مصدّر مقيم في البرازيل يعبّئ مجموعة من السلع المغلفة في كراتين على منصات نقالة خشبية للتوزيع المحلي والشحن الخارجي. لم يأتِ إلينا بحثًا عن آلة واحدة قائمة بذاتها. بل جاء لأن نهاية التعبئة في مصنعه بلغت مرحلة صار فيها الإغلاق اليدوي والرص اليدوي والأحمال غير المتماسكة هي العنق الحرج، وكان بحاجة إلى تسلسل متصل يأخذ الكراتين المعبأة والمغلقة من منطقة التعبئة، ويمرّرها عبر الإغلاق واللف، ويكدّسها في منصات مستقرة جاهزة للشاحنة أو الحاوية.
في الشحنة التصديرية، تحمل نهاية الخط مهمتين في آن واحد. الأولى إنهاء العبوة: إغلاق الكرتون نظيفًا حتى لا ينفتح أثناء النقل، وتماسك الحمل معًا حتى لا يتبدّد عند نقله بشاحنة أو حاوية، وبناء منصة تحافظ على شكلها خلال عمليات المناولة المتعددة. الثانية جعل التسلسل كله قابلًا للتنبؤ: تتطابق سرعة التغذية مع جانب التعبئة، ويمتص المخزن المؤقت التوقفات القصيرة، ولا تعيق المحطات بعضها بعضًا بالانحشار، وتخرج المنصات النهائية بإيقاع مطرد لا على دفعات متقطعة. الآلة التي تعمل بسرعة في عزلة ولكنها تتنازع مع المحطة التالية على الخط لا تحلّ مشكلة المشتري.
نرى هذا على أرض الواقع عندما يشتري مصنع ماكينة إغلاق واحدة وآلة لف منفصلة، ثم يكتشف أن الناقلات لا تصطف على خط واحد، وأن السرعات غير متطابقة، ولا أحد يملك مسؤولية التسليم بين الاثنتين. يتجنّب الخط المتكامل المخصص ذلك عبر تخطيط المحطات كتسلسل واحد قبل التصنيع، وتحجيم الناقلات والمخازن المؤقتة حسب السرعة الفعلية، وجعل أنظمة التحكم والحماية متسقة عبر الخلايا. حُدد نطاق هذا الطلب البرازيلي على هذا الأساس: حُددت المحطات ورُسمت واختُبرت كحزمة واحدة لنهاية الخط، لا ككومة من الآلات المستقلة تُربط معًا بعد التسليم.
ما حدّده العميل قبل أن نقطع الفولاذ
قبل بناء أي إطار، كان لا بد أن يثبّت المواصف الحقائق التي يُبنى عليها تحجيم المحطات. هذه هي الأسئلة نفسها التي تطرح في كل طلب من طلبات نهاية الخط، بغض النظر عن الوجهة.
الحقائق المتعلقة بالمنتج: عائلة الكراتين التي تعمل على الخط، وأبعاد الكرتون، وأضيق كرتون وأوسع كرتون في النطاق، والوزن الإجمالي لكل كرتون، وهل الكراتين مربعة أم مستطيلة، ومدى امتلاء العبوة وتماسكها، وهل يوجد أي كرتون جالس على غير توازن. الحقائق المتعلقة بالسرعة: عدد الكراتين في الدقيقة الذي يستطيع جانب التعبئة توفيره، والمنصات في الساعة المطلوبة عند المخرج، والسرعة الذروية والمتوسطة، وكمية الاندفاع الذي يجب أن يمتصه الخط عند توقف جانب التعبئة العلوي مؤقتًا. الحقائق المتعلقة بالحمل: نوع المنصة ومساحة قاعدتها، وارتفاع المنصة عند امتلائها، وعدد الطبقات لكل منصة، ونمط الطبقة، وهل تُستخدم أوراق فاصلة أم ألواح علوية، ومدى ثبات الحمل بعد اللف. الحقائق المتعلقة بالموقع: الطول والعرض المتاحان للأرضية، وارتفاع السقف، واستواء الأرضية، وكيفية تغذية الخط وإخراجه، وأين يجب أن تقف وسائل الحماية وبوابات الدخول. الحقائق التجارية: الجهد والتردد في شبكة مصنع الوجهة، وأنظمة التحكم والتقارير المتاحة، وتوقعات قطع الغيار، ومن سيُدرب المشغّلين المحليين.
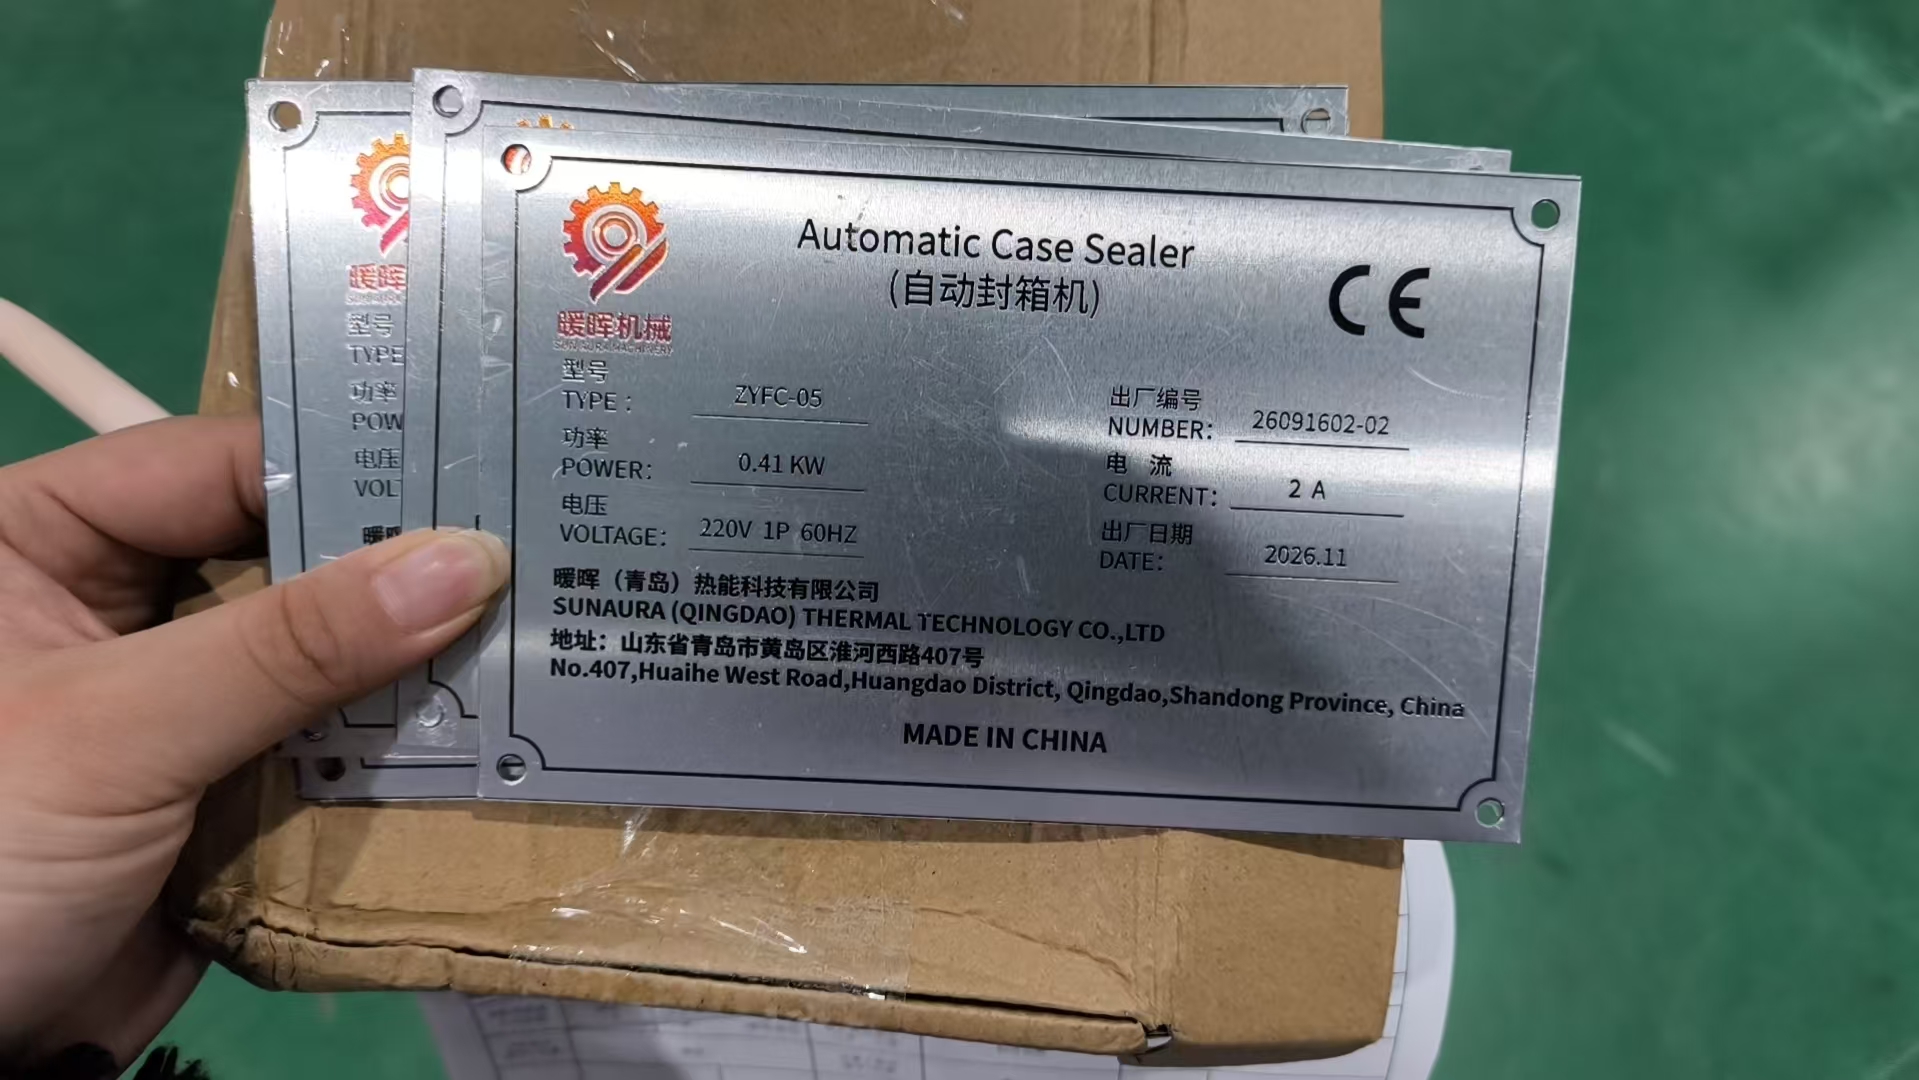
بالنسبة لهذا الطلب البرازيلي، حُدد النطاق الكهربائي حسب الشبكة المحلية: وُصلت الآلات على مصدر 220 V / 60 Hz الذي يعمل به المصنع، وتعكس لوحة بيانات ماكينة إغلاق الكراتين هذا البناء أحادي الطور بتردد 60 Hz. التردد أهم مما يفترض المشترون أحيانًا. الآلة المحجّمة والمضبوطة لمصدر 50 Hz لا تتصرف دائمًا بالطريقة نفسها على 60 Hz؛ فتتغير سرعة الناقل، وانزلاق محرك الأقراص، وتوقيت الدورة، ولذلك يجب أن يطابق التصنيف الكهربائي بلد الوجهة بدل الافتراض الافتراضي لمصدر الورشة.
تخطيط الخط، محطة تلو الأخرى
يمتد التخطيط المقبول من اليسار إلى اليمين من منطقة التعبئة حتى مخرج المنصة المغلفة بالفيلم الممدد. تدخل الكراتين على ناقل تراكمي يهدّئ الدفعات القصيرة القادمة من جانب التعبئة، ثم تنتقل إلى محطة إغلاق الكراتين حيث تُطوى الرفوف العلوية ويُلصق الشريط، وتكمل عبر قسم مخزن مؤقت قصير، وتُغذى إلى خلية اللف الممدد، ثم تنتقل إلى خلية التعبئة على المنصات التي تبني الطبقة وتُخرج منصة ملفوفة نهائية إلى مسار الدحرجة الخارجي.
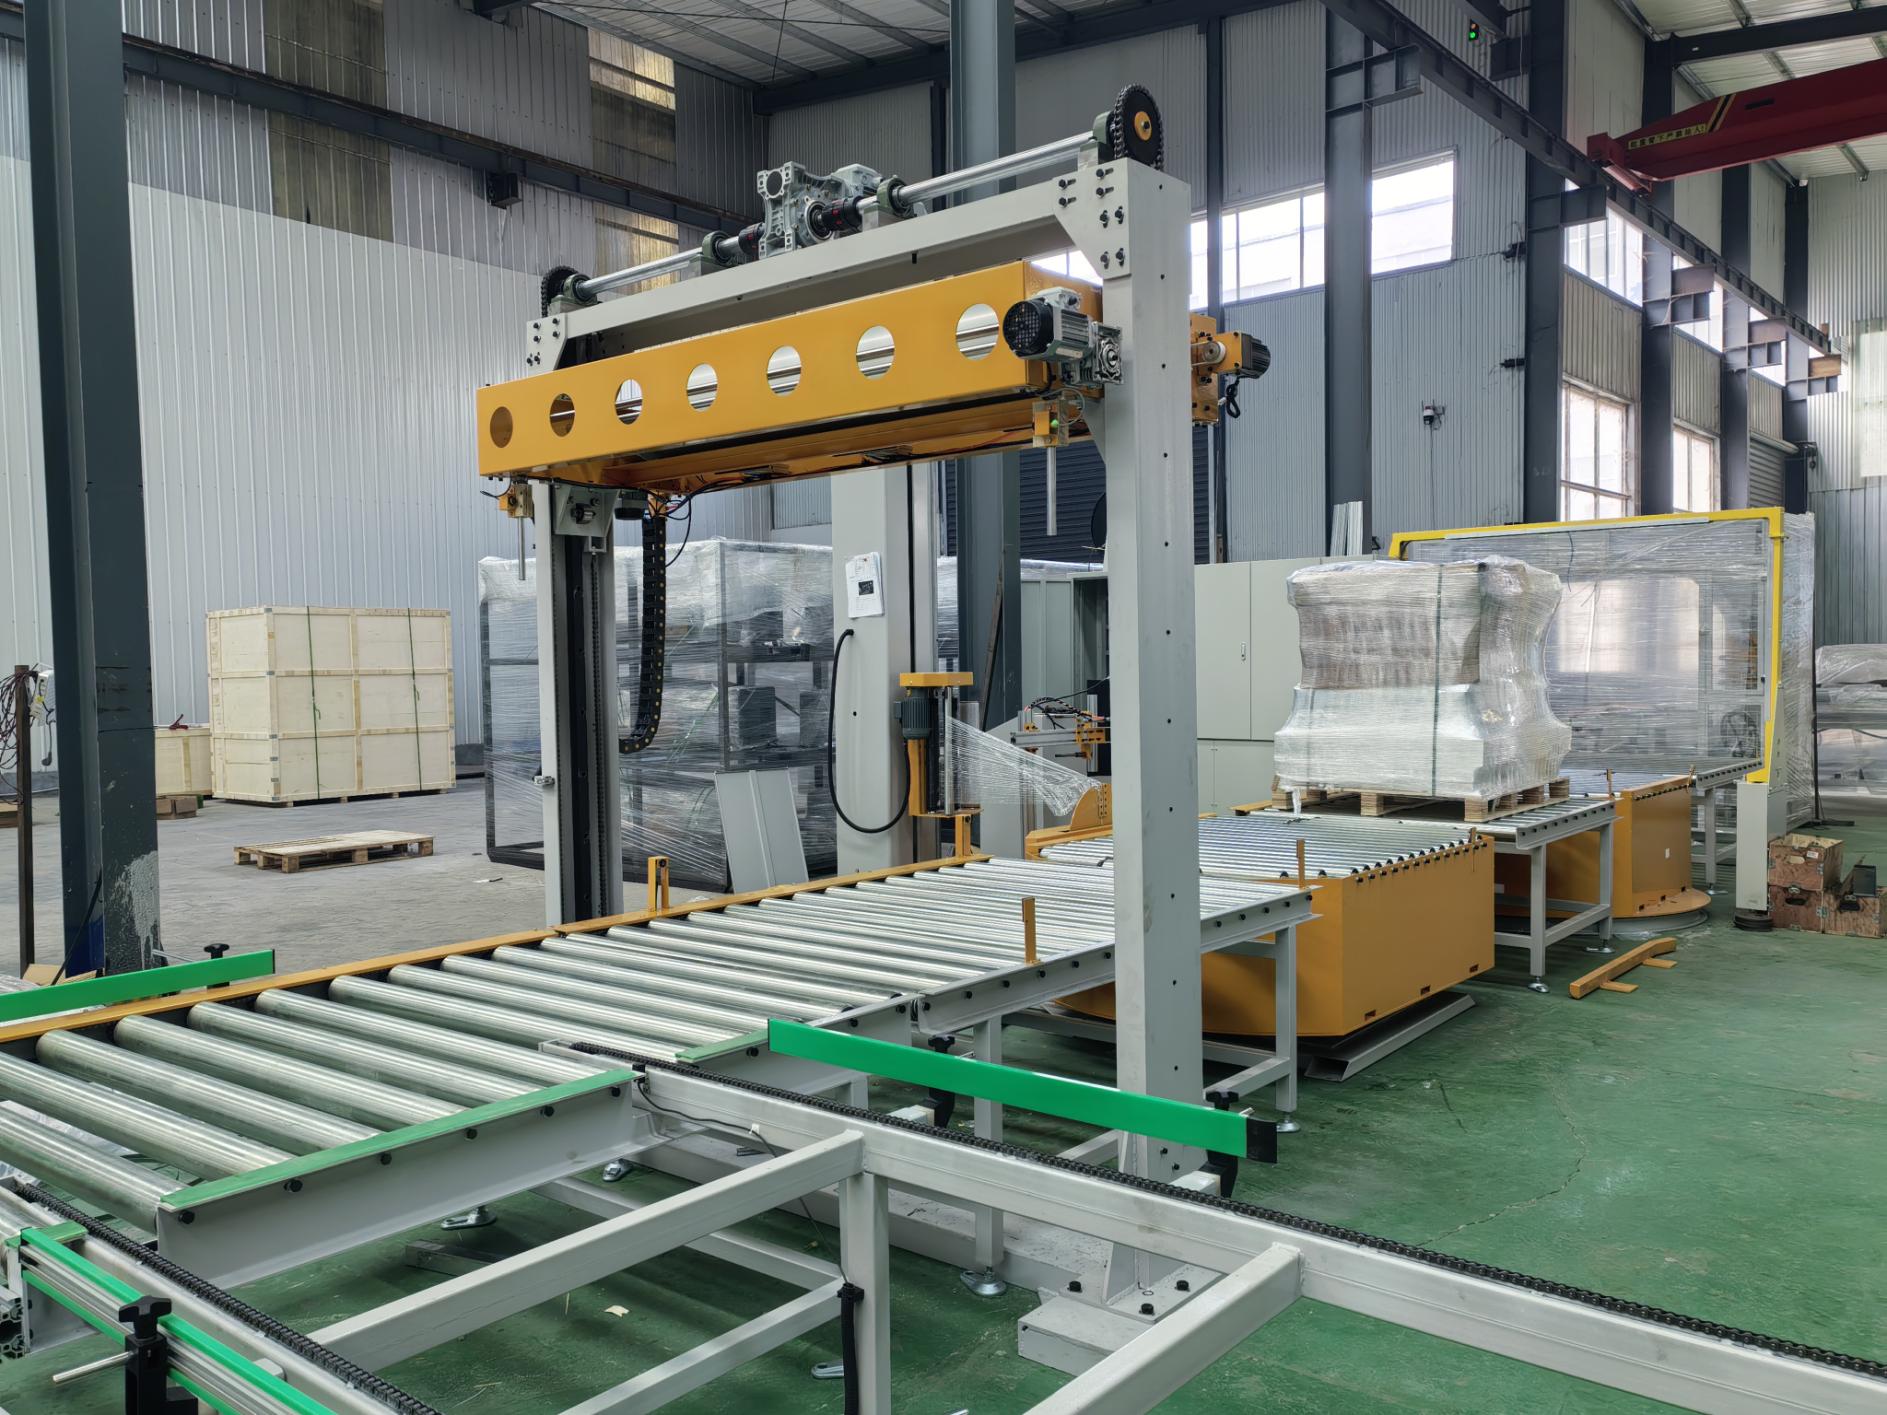
تقف المحطات على نظام ناقل دحرجة مشترك حتى يبقى مسار الكرتون مستويًا ومتسقًا عبر الخلايا. عند التقاء خليتين، يوجد قسم نقل قصير بدل الوصل الصلب المباشر، مما يقلل انحراف الكرتون عند التسليم. تتبع وسيلة الحماية منطقة العمل: ألواح محيطية ثابتة حول خلايا التعبئة واللف، وبوابات دخول توقف الخلية المعنية عند فتحها، وستائر ضوئية أو حواجز متداخلة حيث يمدّ المشغّل يده إلى حدود العمل. رُسم تخطيط السلامة وفق ممارسة سلامة الماكينات على طراز ISO، مع مراجعة وسائل الحماية وزر الطوارئ والمتداخلات قبل التغذية بالتيار.
التراكم وتخزين التغذية المؤقت
الناقل الأول بعد جانب التعبئة ناقل تراكمي، لا خط تغذية أحادي السرعة. وظيفته السماح للكراتين بالتراكم في مخزن مؤقت قصير عند توقف جانب الإغلاق أو التعبئة مؤقتًا، ثم إطلاقها بسلاسة عندما يعود الخط جاهزًا. بدون هذا القسم، تتسبب توقفة مدتها دقيقة في خلية اللف باندفاع الكراتين مباشرة إلى منطقة التعبئة؛ ومعه يستطيع جانب التعبئة الاستمرار في الحركة لفترة قصيرة بينما تُفرغ الخلية السفلية طابورها. يُحجَّم طول المخزن المؤقت حسب الاندفاع الذي يبلغ عنه المصنع، لا حسب معيار عام. قصير جدًا فلا يفيد التراكم شيئًا؛ وطويل جدًا فيستهلك مساحة أرضية ومالًا لحمل ناقل لا يمتلئ أبدًا.
تغذية الكراتين والتشكيل حيث تصل الكراتين إلى الخط
تُغذى الكراتين على هذا الخط مغلقة أو نصف مشكَّلة من جانب التعبئة؛ والمحطة التي تضع المنتج داخل الكرتون تقع في المنبع خارج نطاق عملنا. عند طرف نهاية الخط لدينا، تدخل الكراتين الناقل في اتجاه معروف، وتقرأ محطة الإغلاق ارتفاع الكرتون ورفوفه قبل طيّها. حيث يستخدم المصنع فراغات مسطحة ويشكّل كراتينه بنفسه، تقف محطة تشكيل أمام ماكينة الإغلاق لفتح الفراغ، وطيّ القاع، وتغذية كرتون مربّع إلى الخط. يفترض إعداد التغذية لهذا الطلب وصول الكراتين مربّعة وموجَّهة، مما يبقي محطة الإغلاق مركّزة على طي الرفوف والشريط بدل تصحيح فراغ مشوّه.
إغلاق الكراتين: محطة الشريط ZYFC-05
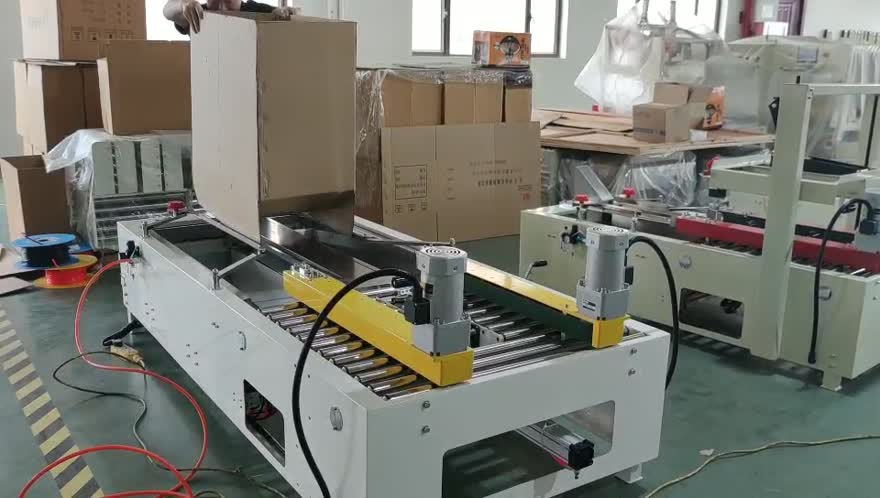
محطة الإغلاق على هذا الخط ماكينة إغلاق كراتين أوتوماتيكية طراز ZYFC-05 برأس إغلاق بالشريط. تسير الكراتين على ناقل الدحرجة الداخل، وتطوي مجموعة طي الرفوف الرفوف العلوية للأسفل، ثم يضع رأس الشريط الشريط على الدرز العلوي ويسحبه على الجانبين، ويخرج الكرتون المغلق باتجاه المخزن المؤقت. إغلاق بالشريط هو طريقة الإغلاق المختارة هنا لأن الكراتين تعمل بتنسيق RSC عادي منتظم، وهندسة الرفوف متسقة، ويعطي الشريط ختمًا علويًا سريعًا ونظيفًا يظهر جيدًا على الكرتون التصديري.
لوحة بيانات ماكينة الإغلاق هي السجل الدائم لصمود الماكينة التي بُنيت لحمله. على هذه الوحدة، تقرأ اللوحة الطراز ZYFC-05، والقدرة 0.41 kW، والجهد 220 V أحادي الطور 60 Hz، والتيار 2 A، والرقم التسلسلي 26091602-02، وتاريخ البناء 2026.11، مع علامة CE وبيانات الشركة المصنعة SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. تبقى اللوحة على الماكينة طوال الشحن والعمر التشغيلي حتى يتمكن المصنع وفني الخدمة وأي مشترٍ لاحق من مطابقة التصنيف الكهربائي وهوية البناء للوحدة.
من جانب ماكينة الإغلاق، تغطي فحوصات القبول توازن الرفوف أمام الرأس، وتماسك لاصق الشريط على طول الدرز كاملًا، وتداخل الشريط عند طرفي الكرتون، وطول القص حتى ينتهي الشريط بمستوٍ بدل أن يمتد أو يترك لسانًا قصيرًا، وما إذا كان الكرتون يخرج مستقيمًا بدل أن ينحرف إلى أحد السكك. اختيار الشريط وضبط رأس الشريط موضوع منفصل؛ ويمرّ دليل الشراء لدينا حول ماكينات إغلاق الكراتين شبه الآلية والخطية والتكيفية بالحالات التي يناسب فيها الشريط أو اللاصق الساخن أو الغراء البارد مهام الكراتين والإغلاق المختلفة.
لماذا كان الشريط طريقة الإغلاق لهذه الجولة
يناسب إغلاق الشريط الكراتين المنتظمة التي تكرر التنسيق نفسه، حيث يكون وصلة الرف مسطحة وتقطع الكرتون مسافة قصيرة إلى متوسطة. يعمل بسرعة، والرأس بسيط الصيانة، وبكرة الشريط البالية تبديل سريع على الأرضية. حيث يكون الكرتون ثقيلًا أو غير منتظم، أو يحتاج إلى إغلاق واضح العبث أو ملصق بالغراء بالكامل، فغالبًا ما يكون اللاصق الساخن أو إغلاق الغراء أنسب. على هذا الخط وقع نطاق الكراتين ضمن النطاق الملائم للشريط، ولذلك حُددت ماكينة الإغلاق برأس شريط بدل نظام غراء.
التراكم والتخزين المؤقت والتسليم إلى اللف
بعد الإغلاق، تعبر الكراتين قسم مخزن مؤقت قصير قبل خلية اللف. يقوم هذا القسم بمهمتين. يباعد بين الكراتين حتى تستقبلها خلية اللف بإيقاع منتظم، ويمنح محطة اللف طابورًا صغيرًا إذا احتفظ جانب التعبئة بدورة. تستخدم النواقل هنا بكرات محرّكة أو بكرات جاذبة حسب القسم، مع دلائل تبقي الكرتون في المنتصف أثناء حركته. التسليم بين الكراتين المغلقة ومدخل اللف هو أحد المواضع التي نراقبها عن كثب في أي اختبار FAT: الكرتون الذي يصل مائلًا قليلًا يُلف مائلًا قليلًا، والكرتون المائل قليلًا على المنصة هو بداية حمل غير مستقر.
اللف الممدد لرحلة بحرية طويلة
تضع خلية اللف الفيلم الممدد حول حمل المنصة النهائي أو قيد البناء قبل أن يغادر المصنع. يعرّض الشحن البحري الحمل للاهتزاز وضغط التكديس وتغيرات الرطوبة وعمليات إعادة مناولة متعددة بين المصنع والمستودع النهائي، ولذلك يجب أن يثبّت اللف الكراتين على المنصة ويحمي الطبقة خلال تلك الحركة، لا أن يبدو مرتبًا في الساحة فحسب. تتحقق جولة اللف من نسبة تمدد الفيلم، وتداخل الشبكة العلوية والسفلية، وتغطية الزوايا، ومدى تماسك الفيلم للطبقة العلوية للأسفل، وما إذا كان الحمل يتبدّد عند انتهاء دورة اللف.
نوع الفيلم وسمكه يتبعان الحمل: الكراتين المنتظمة الأخف تُلف بسمك ومستوى تمدد واحد، والأحمال الثقيلة أو ذات الحواف الحادة تحتاج شبكة أثقل وحماية زوايا أكبر. ضُبطت محطة اللف على هذا الخط حسب وزن كرتون العميل وارتفاع المنصة، مع ضبط نمط اللف لتغطية القاعدة والجوانب وحافة التعلق العلوية. يُتابع أداء الفيلم وبيانات سوق أفلام التعبئة من مصادر بحث صناعية مثل تقارير سوق أفلام التعبئة لدى Smithers؛ ويستطيع مشترو المصانع استخدام تلك التقارير لمقارنة فئات الفيلم بدل تسعير الشبكة بمعزل.
التعبئة على المنصة للحمل التصديري النهائي
تأخذ خلية التعبئة على المنصات الكراتين الملفوفة أو المنتظرة وتكدّسها في نمط الطبقة المتفق عليه على المنصة. بُني هذا الطلب حول ذراع روبوتية مفصلية على قاعدة محمية، مع قابض يناسب هندسة الكرتون، يخدم ناقل تغذية وموضع منصة واحدًا أو اثنين. يلتقط الذراع كرتونًا، ويضعه في الطبقة، ويعود لالتقاط التالي، ويبني الرز بالارتفاع المتفق عليه قبل أن تُخرج المنصة النهائية إلى المسار الخارجي.
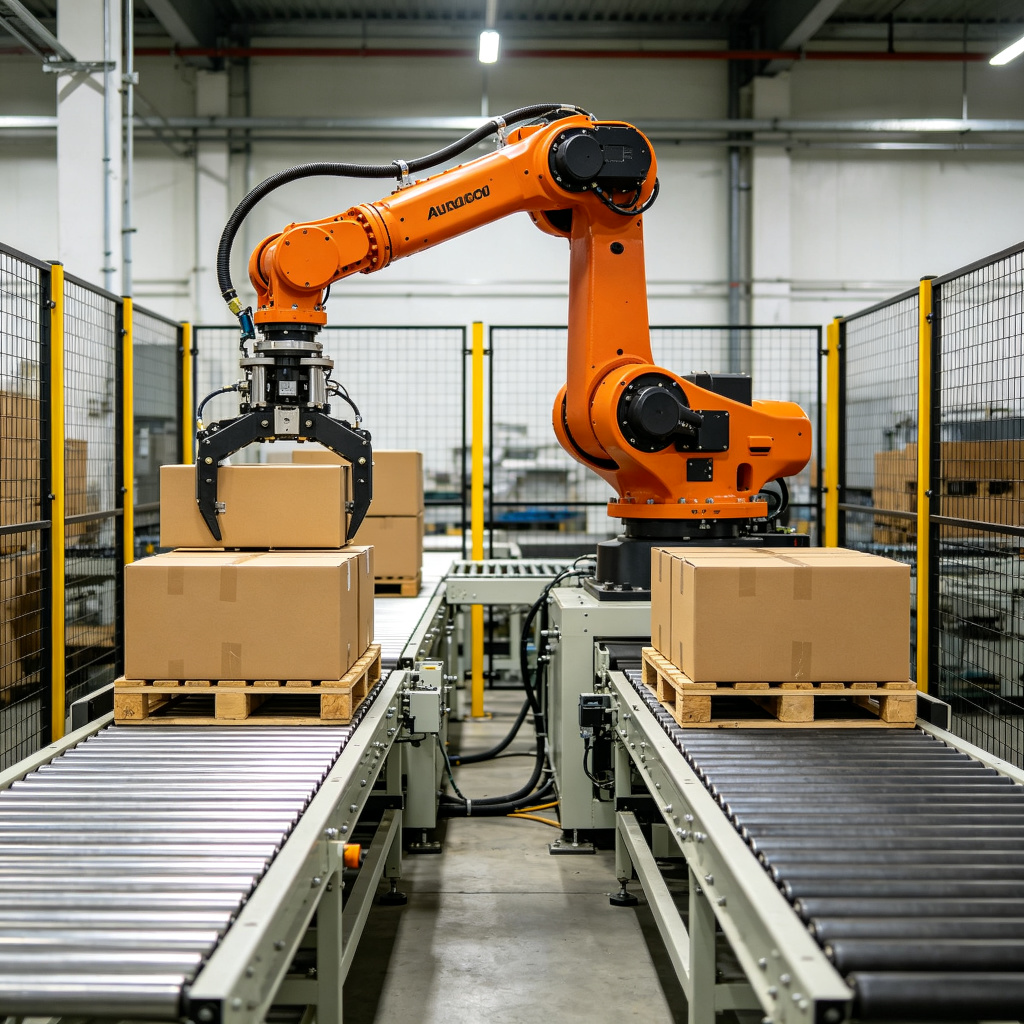
من جانب التعبئة على المنصات، تغطي فحوصات القبول تكرارية نمط الطبقة، واتجاه الكرتون داخل كل طبقة، ومحاذاة الفجوات بين الطبقات، وتوسيط المنصة، وما إذا كان الذراع يصل إلى كل موضع منصة بثبات، وكيف تتعامل الخلية مع منصة فارغة أو ورقة فاصلة إذا استدعى النمط ذلك. يُضبط ضغط القابض ونقطة الالتقاط على الكرتون حتى يُمسك الكرتون بثبات دون سحق الرف أو الجانب. تُوثّق معدّات تبني الروبوتات الصناعية واتجاهات تطبيقها من مصادر مثل موضوع الروبوتات الصناعية لدى Statista، وهو ما يعطي سياق السوق لا ضمان دورة لخلية بعينها.
لماذا اختيرت قاعدة الذراع الروبوتية على جسر الإطار الثابت هنا
في هذا الخط، كان من المتوقع أن يتسع نطاق المنتج قليلًا مع الوقت، وأراد العميل خلية واحدة تخدم موضعي تغذية، وكان الحمل منتظمًا ولكنه غير مقيَّد بنمط صلب واحد. يشير ذلك إلى ذراع مفصلية بدل جسر متحرك على سكة ثابتة: يستطيع المعصم والقابض توجيه الكرتون، ويمكن تخطيط القاعدة لتصل إلى أكثر من محطة واحدة، وتُجرى تغييرات النمط في البرنامج بدل إعادة بناء إطار. حيث يدير المصنع نطاقًا ضيقًا من الكراتين الثقيلة المنتظمة بإنتاج عالٍ مطرد، غالبًا ما يحمل الجسر أو آلة الطبقة التقليدية الطبقة الثقيلة بصلابة أكبر؛ ويتبع اختيار المنصة الحقائق الخاصة بالحمل التي وضعها المواصف سابقًا.
كيف خُطط أسبوع اختبار FAT على أرض الاختبار لدينا
اختبار القبول في المصنع هو الفرصة الأخيرة لتشغيل الخط كله معًا قبل مغادرته الورشة. بمجرد أن تُعبأ الماكينة في صندوق وتُحمَّل على حاوية، فإن تغيير طول ناقل أو ضبط دليل أو إعادة ضبط نمط اللف يكلف عدة أضعاف ما يكلفه في الحوض، والمصنع ينتظر في الطرف الآخر. جُدول اختبار FAT على هذا الخط البرازيلي بثلاث جولات بدل جولة واحدة طويلة.
الجولة الأولى كانت فحصًا جافًا لكل محطة على حدة. حُرّكت كل خلية واختُبرت بالتدريج بمفردها: سارت النواقل في الاتجاه الصحيح، وبلغت محركات الأقراص السرعة المحددة، وعطلت وسائل الحماية والمتداخلات الخلية المعنية عند فتحها، وقطعت أزرار الطوارئ التيار حيث ينبغي، وحرّكت أنظمة التحكم كل مشغّل عبر نطاقه بلا منتج. تلتقط هذه الجولة مشكلات التوصيل والاتجاه والسلامة قبل أن يمس أي كرتون الخط، عندما تظل المشكلة سهلة التتبع إلى خلية واحدة.
الجولة الثانية كانت تشغيلًا حمَّلًا محطة تلو الأخرى. غُذّيت كراتين بالأبعاد والأوزان التمثيلية للعميل عبر أقسام الإغلاق واللف والتعبئة واحدة تلو الأخرى، ثم بدفعات قصيرة. راقبنا طي الرف ودرز الشريط واستقامة خروج الكرتون وتماسك اللف ووضع الطبقة على كل محطة، وسجّلنا موضع أي كرتون جالس خارج الخط أو طبقة خارج المركز. تفصل هذه الجولة عطل المحطة عن عطل التسليم: إذا أرسلت ماكينة الإغلاق كرتونًا مستقيمًا ولكن مدخل اللف أماله، فالمشكلة في قسم النقل لا في ماكينة الإغلاق.
الجولة الثالثة كانت جولة تشغيل الخط المتصل. عملت كل المحطات معًا على دفعة مستمرة بالسرعة المتوسطة المخططة، مع إدخال توقفات قصيرة واندفاع لاختبار التراكم والتخزين المؤقت. هذه هي الجولة التي تظهر ما إذا كان التسلسل متوازنًا فعلًا: ما إذا كان المخزن المؤقت يمتلئ ويُفرغ، وما إذا كانت خلية اللف تواكب، وما إذا كانت ماكينة التعبئة تُخرج بالإيقاع، وما إذا أصبحت أي محطة العنق الحرج الذي يكبح البقية. يجري التشغيل المتصل أيضًا تمرينًا على المتداخلات وتسلسل الإيقاف والتشغيل الذي سيستخدمه مشغّلو المصنع يوميًا.
طوال الأسبوع، سُجلت النتائج مقابل معايير القبول المتفق عليها في المواصف: أبعاد الكراتين وأوزانها المختبرة، والدورة والإيقاع الملاحظان، ونمط الطبقة المفحوص، وأجهزة السلامة المختبرة، وأي عُطل سُجل مع محطته وأعراضه وسببه والإجراء المتخذ. اختبار FAT الذي يراقب الخط يعمل لمدة ساعة فقط ويُعلنه جيدًا لا يمنح المصنع حماية تُذكر؛ والقيمة في الفحوصات المسجلة وإعادة التشغيل بعد كل إصلاح.
ما وجدناه وأصلحناه خلال الجولة التجريبية
لا يكاد يوجد خط مخصص يغادر الحوض دون حفنة من الضبط. هدف اختبار FAT إبراز تلك الضبطات على أرضنا، وإصلاحها هناك، وإعادة تشغيل القسم المتأثر بدل إرسال العميل قائمة بأشياء يصححها بعد التسليم. يسرد الجدول أدناه أنواع المشكلات التي ظهرت في هذه الجولة التجريبية، والعَرَض الذي رأيناه، والإجراء المتخذ في الحوض، وكيف فُحصت إعادة التشغيل. الأرقام المحددة تتبع هذا المنتج وهذا التخطيط؛ اعتمدها أمثلة لما ينبغي أن يبرزه اختبار FAT، لا كنتائج مضمونة لطلب آخر.
| المحطة | العَرَض الملاحظ | الإجراء في الحوض | نتيجة إعادة الفحص |
|---|---|---|---|
| ماكينة إغلاق الكراتين | انتهى شريط الإغلاق قصيرًا قليلًا على مقاس كرتون واحد، تاركًا لسانًا صغيرًا عند طرف الدرز | ضبط طول قص الشريط وضغط الرأس حسب ارتفاع ذلك الكرتون؛ فحص طي الرفوف أمام الرأس | أُعيد تشغيل مقاس الكرتون؛ أُغلق الدرز بمستوى عند الطرفين، بلا لسان ممتد |
| النقل من الإغلاق إلى اللف | دخلت بضعة كراتين مدخل اللف مائلة بعد قسم المخزن المؤقت | توسيط دلائل النقل وضبط قسم المسافة القصيرة حتى تصل الكراتين مربعة إلى خلية اللف | أُعيد تشغيل دفعة؛ دخلت الكراتين خلية اللف في المنتصف، بلا انحراف جانبي |
| اللف الممدد | ارتفعت الطبقة العلوية قليلًا عند الزوايا بعد انتهاء دورة اللف | رفع تداخل الشبكة العلوية وضبط تمدد الفيلم حتى تُثبَّت الكراتين العلوية للأسفل خلال الدورة | أُعيد لف منصة؛ بقيت الزوايا منخفضة، وتماسك الحمل بعد تحرير الفيلم |
| خلية التعبئة على المنصات | جلست طبقة واحدة على بعد بضعة ملليمترات خارج المركز على المنصة لمقاس الكرتون الأثقل | تصحيح موضع الالتقاط وإزاحة الطبقة في البرنامج لهندسة ذلك الكرتون | أُعيد بناء الطبقة؛ اصطفت الكراتين مع حواف المنصة ضمن التسامح المتفق عليه |
| مخزن التراكم المؤقت | امتلأ المخزن المؤقت بسرعة كبيرة عند توقف خلية اللف، فاندفعت الكراتين باتجاه جانب التعبئة | ضبط توقيت الإطلاق وسرعة الناقل حتى يمتص المخزن المؤقت التوقف القصير دون الوصول إلى تغذية التعبئة | أُدخل توقف مضبوط؛ أُفرغ المخزن المؤقت دون فيضان كراتين إلى المنبع |
| وسائل الحماية والمتداخلات | بوابة دخول واحدة أوقفت خلتها فقط؛ فُحص التأكد من بقاء خلية اللف المجاورة آمنة | مراجعة توصيل المتداخلات والتأكد من أن كل بوابة توقف منطقة العمل التي تحميها | فُتحت كل بوابة؛ توقفت الخلية المعنية، ولا حركة غير متوقعة في منطقة الحماية |
هذه هي الضبطات المعتادة التي يتوقعها فريق التشغيل: دليل جالس منحرفًا قليلًا، وطول قص يحتاج تعديلًا خاصًا بالكرتون، وشد للف يقرأ بشكل مختلف بمجرد مرور كراتين حقيقية. النمط الجدير بالملاحظة هو أن معظمها ظهر عند التسليم بين المحطات، لا داخل آلة واحدة. ماكينة الإغلاق التي تُغلق الكرتون بإتقان قد تغذي مع ذلك خلية تالية بكرتون مائل إذا كان قسم النقل منحرفًا، ولهذا السبب تهم جولة الخط المتصل بقدر جولة المحطة الواحدة.
سجلات القبول وما يغطيه التوقيع على القبول فعلًا
توقيع القبول في اختبار FAT ليس توقيعًا على ماكينة نظيفة. إنه سجل لما اختُبر، وضد أي معايير، وبأي نتيجة، وما هي البنود المفتوحة المتبقية قبل الشحن. بالنسبة لهذا الخط، غطّت حزمة القبول الفحوصات محطة تلو الأخرى، ونتائج جولة الخط المتصل، واختبارات أجهزة السلامة، ومطابقة التصنيف الكهربائي لمصدر الوجهة، وسجلات الطبقة والنمط، وقائمة أي بنود تُنجز بعد الوصول.
تشمل السجلات التي ينبغي أن يتوقعها المصنع في خط تصديري: نطاق الكراتين والأوزان المختبرة، والدورة والإيقاع الملاحظان بالسرعة المخططة، ونمط المنصة وعدد الطبقات، وإعداد فيلم اللف وإعدادات التداخل، وضغط القابض وإعدادات الالتقاط، ونتائج اختبار السلامة والحماية، وتفاصيل الرقم التسلسلي ولوحة البيانات لكل ماكينة، وقائمة قطع الغيار، وأدلة التشغيل والصيانة، والمخططات الكهربائية ووثائق التحكم، ومرجع التشغيل المسؤول عن المتابعة. يستطيع المشتري الذي يجري جولة قبوله الخاصة استخدام قائمة تحقق FAT وSAT لخلايا التشكيل والإغلاق واللف والتعبئة على المنصات المنظمة للتأكد من عدم تجاوز أي بند في تلك القائمة على الأرضية.
يجدر فصل اختبار FAT عن اختبار SAT هنا. يقع اختبار القبول في المصنع في ورشتنا، على أرضنا، بمصدرنا وكراتين الاختبار لدينا. ويقع اختبار قبول الموقع في المصنع بعد التركيب، على خط الإنتاج الحقيقي، بالمنتج الحقيقي ومعدات المنبع والمصب الحقيقية. بعض البنود لا يمكن فحصها إلا في الموقع: كيف يرتبط الخط بناقل المصنع القائم، وكيف يعمل ضد سرعة التعبئة الفعلية، وكيف يتفاعل المشغّلون مع أنظمة التحكم في سير عملهم، وما إذا كان التخطيط يتناسب مع ممرات المصنع ودخوله. يخلص اختبار FAT ما يمكن إخلاؤه في الحوض؛ ويؤكد اختبار SAT أداء الخط في المكان الذي سيعمل فيه فعلًا.
كيف يختلف خط التصدير المخصص عن آلة الكتالوج
آلة الكتالوج مبنية على إطار ثابت وطول ناقل ثابت ونطاق سرعة ثابت، تُباع من تكوين قياسي. أما خط نهاية الخط المخصص فيُخطّط حسب منتج المشتري وسرعته ومساحة أرضه ومصدر الوجهة، وتُحجَّم المحطات والنواقل والمخازن المؤقتة ووسائل الحماية حسب ذلك النطاق. تظهر الاختلافات في مواضع ملموسة قليلة.
طول الناقل وتخطيطه يتبعان أرضية المصنع. تُرتَّب أقسام التغذية والمخزن المؤقت واللف والتعبئة حتى يتناسب الخط مع المساحة المتاحة ويُغذى ويُخرج في الاتجاه الصحيح، بدل إجبار المصنع على إعادة ترتيب حول إطار قياسي. يُحجَّم التخزين المؤقت حسب الاندفاع المُبلَّغ، لا طول عام. يطابق البناء الكهربائي شبكة الوجهة: يُضبط الجهد والتردد ونوع القابس أو الطرف والمعايير المحلية حسب البلد الذي تُشحن إليه الماكينة. تُطابق أنظمة التحكم والتقارير ما يستطيع المصنع صيانته، وتتبع وسائل الحماية منطقة العمل ونقاط الدخول الفعلية.
المقايضة مقابل آلة الكتالوج هي مهلة التنفيذ وعمق الهندسة. يحتاج الخط المخصص إلى مراجعة تخطيط، وتوقيع على المواصف، وتصنيع، وتكامل، وتسلسل اختبار FAT، وهو ما يستغرق وقتًا أطول من طلب وحدة قياسية من الرف. العائد هو أن الخط يلائم المهمة الحقيقية: يصل الناقل إلى حيث يحتاج، ويمتص المخزن المؤقت الاندفاع الحقيقي، ويثبّت اللف الحمل الحقيقي، وتبني ماكينة التعبئة النمط الحقيقي. حيث يقع منتج المشتري وسرعته ضمن نطاق آلة قياسية، غالبًا ما تكون وحدة الكتالوج المسار الأسرع والأرخص؛ وحيث يقع التخطيط أو مزيج المنتجات أو مصدر الوجهة خارج ذلك النطاق، يكسب النطاق المخصص تكلفته.
واجهة المنبع والمصب، والبيانات التي يبلّغ عنها الخط
خط نهاية الخط لا يعزل نفسه. يستقبل الكراتين من جانب التعبئة ويُخرج المنصات إلى المستودع أو منطقة الحاوية، ويجب الاتفاق على التسليمين عند الطرفين قبل بناء الخط. في المنبع، السؤال هو كيف تصل الكراتين: تغذية مطردة أم دفعات، وأي اتجاه، وأي سرعة، وهل يستطيع جانب التعبئة التوقف عند امتلاء مخزن نهاية الخط المؤقت. في المصب، السؤال هو كيف تغادر المنصات النهائية: بعربة يد، أم برافعة شوكية إلى منطقة تجهيز، أم على شاحنة أو حاوية، وما الخلوص والدخول الذي يحتاجه ذلك المخرج.
من جانب البيانات، يستطيع الخط الحديث إبلاغ نظام المصنع بحالة التشغيل، وعدّ الدورات، وتنبيهات المحطات، وعدّادات الإنتاج. تعتمد حركة تلك البيانات على أنظمة التحكم: مخرجات إشارة أساسية للحالة والتنبيهات، أم اتصال شبكي مثل اتصال على طراز OPC UA إلى WMS أو MES للعدادات والسرعات وتفاصيل الأعطال. يتبع الاختيار ما يستخدمه المصنع فعلًا في الموقع؛ فالخط الذي يرسل قياسًا عن بُعد تفصيليًا إلى مصنع بلا نظام يقرؤه يضيف تكلفة بلا منفعة. يغطي استعراضنا حول آلات نهاية الخط المتصلة وتكامل OPC UA وWMS وMES كيف يُحدَّد نطاق الواجهة دون مبالغة في هندسة الخلية.
نطاقات الميزانية ومهلة التنفيذ لخط نهاية خط مخصص
المشترون الذين يسألون عن رقم لخط مخصص يحتاجون عادةً إلى نطاق ميزانية أكثر من سعر واحد، لأن الرقم النهائي يتغير مع المحطات والسرعة ومستوى الأتمتة ووسائل الحماية. يقع قسم نهاية خط أساسي بمناولة كراتين يدوية أو شبه آلية، وماكينة إغلاق قياسية، وإعداد لف يدوي أو بسيط، في النطاق الميزاني الأدنى. يقع خط متكامل متوسط المدى بالتراكم والإغلاق الأوتوماتيكي واللف الممدد وخلية تعبئة روبوتية، في المنتصف. يقع خط عالي السعة بخدمة محطات متعددة، وأحمال ثقيلة، وتحكم متقدم في النمط، وتقارير متصلة، وحماية كاملة، في النطاق الأعلى. هذه نطاقات تخطيطية للنقاش، لا عروض سعر؛ يتبع الرقم المؤكد المواصف وعينات المنتج ومراجعة التخطيط.
تتبع مهلة التنفيذ الشكل نفسه. تُشحن آلة قياسية في غضون أسابيع؛ ويمر خط نهاية الخط المتكامل المخصص عبر تأكيد التخطيط والتصنيع والتكامل واختبار FAT، وهو ما يمتد على نافذة بناء أطول، مع أسبوع اختبار FAT كأحد البوابات النهائية قبل التعبئة في الصناديق. ينبغي للمشترين الذين يخططون لتاريخ إطلاق أن يثبّتوا معالم مهلة التنفيذ مبكرًا في المشروع بدل افتراض تطبيق جدول تسليم آلة قياسية. للاطلاع على كيفية اصطفاف تكلفة المعدات مع العائد، يفصل دليل تكلفة وميزانية خط تعبئة نهاية الخط نطاقات الميزانية حسب التكوين، وتُظهر حاسبة العائد على الاستثمار وفترة الاسترداد لخطوط التعبئة كيف تتغذى تغييرات الإنتاجية والعمالة في فترة استرداد.
خمس مطبات يقع فيها المشترون في خطوط التعبئة التصديرية
بعد متابعة شحن هذه الخلايا وتشغيلها، تميل الأخطاء المتكررة في الطلبات التصديرية إلى التجمع في خمس مناطق، ومعظمها أسهل تجنبًا قبل اختبار FAT منه بعد التسليم.
1. تحديد سرعة الماكينة لا سرعة الخط. تستطيع ماكينة الإغلاق إدارة دورة سريعة في عزلة، ولكن الخط لا يتحرك إلا بقدر أبطأ محطة متصلة، ويجب أن يوازن المخزن المؤقت البقية. الشراء حسب السرعة الذروية لآلة واحدة يبالغ فيما يقدمه قسم نهاية الخط فعلًا، ويحجّم التسليمات بأقل من اللازم.
2. تجاهل مصدر الكهرباء في الوجهة. الآلة المضبوطة على تردد أو جهد واحد لا تنتقل نظيفة إلى آخر. توصيل الوحدة بشبكة الوجهة، وتصنيف اللوحة للمطابقة، وفحص سلوك محرك الأقراص والناقل على المصدر الصحيح، هي بنود FAT ينبغي تأكيدها قبل الشحن، لا تشخيصها بعد الوصول.
3. تحجيم مخزن التراكم المؤقت بأقل من اللازم. بدون طول تخزين مؤقت وتوقيت إطلاق كافيين، تندفع التوقفات القصيرة في المصب بالكراتين إلى منطقة التعبئة وتنشئ انحشارًا عند التسليم. ينبغي أن يتبع تحجيم المخزن المؤقت الاندفاع المُبلَّغ، مع هامش للتوقف الطويل العرضي لا للتشغيل المتوسط.
4. معاملة اللف كخطوة تجميلية. اللف الممدد على حمل تصديري يثبّت الكراتين على المنصة خلال الاهتزاز والتكديس وإعادة المناولة. يجب ضبط سمك الفيلم ومستوى التمدد والتداخل وتغطية الزوايا على الحمل الحقيقي؛ فاللف الخفيف الذي يبدو مرتبًا في الساحة قد يفشل في رحلة بحرية طويلة.
5. ترك واجهة الموقع حتى بعد الوصول. ينبغي الاتفاق على تغذية المنبع ومخرج المصب وخلوص الأرضية وموقع التيار ووصلات التحكم في المواصف. اكتشاف يوم التركيب أن الناقل لا يصل إلى جانب تعبئة المصنع، أو أن مسار المخرج مسدود بعمود، هو النوع المكلف من المشكلات الذي يُصلح في الموقع.
بعد الشحن: التركيب واختبار SAT والتدريب وقطع الغيار
يغلق توقيع اختبار FAT قبول جانب الورشة، ولكن يجب أن يعمل الخط في المصنع بعد التعبئة في الصناديق والشحن البحري والتركيب. بعد الوصول، تُفكّ الخلايا وتُستوى وتُوصل بمصدر المصنع وتُربط بمسارات الناقل والمخرج القائمة. ثم تجري جولة قبول الموقع الخط ضد المنتج الحقيقي ومعدات المنبع والمصب الحقيقية، مؤكدة الدورة والنمط وتماسك اللف ومناولة المشغّل على أرض الإنتاج.
يغطي التدريب المشغّلين الذين يديرون الخط يوميًا: كيفية تغذية الكراتين، والتبديل بين مقاسات الكراتين، واستبدال بكرة الشريط أو بكرة الفيلم، وإزالة الانحشار بأمان، وقراءة تنبيهات المحطة، والفحوصات التي تُجرى في بداية الوردية. يغطي تدريب الصيانة قطع التآكل التي تُفحص، ومحركات الأقراص والمحامل التي تُبقى نظيفة، والإعدادات التي لا ينبغي ضبطها دون مرجع التشغيل. تُدرج قطع الغيار في حزمة القبول حتى يحتفظ المصنع بالمستهلكات وقطع التآكل التي توقف الخط أسرع ما يمكن عند نفادها.
يتبع الدعم بعد التسليم اتفاق الضمان والخدمة: مرجع التشغيل الذي يعرف الخط، وقناة القطع التي تخزّن قطع التآكل، وقناة للمساعدة عن بُعد أو في الموقع عند عُطل محطة. بالنسبة لعملاء التصدير، يهم توفر قطع الغيار والاستجابة المحلية بقدر الماكينة نفسها، لأن الخط المنتظر قطعة قابلة للاستبدال واحدة يتوقف في الإنتاج. يخطط فريق الخدمة لدينا مع العملاء لدعم التشغيل الإقليمي وقطع الغيار لخطوط التعبئة في أنحاء أمريكا اللاتينية قبل البناء، حتى يوجد مسار الدعم قبل وصول المعدات إلى المصنع.
تخطيط خطوة التصدير قبل التعبئة في الصناديق
بمجرد تسجيل توقيع قبول FAT، ينتقل الخط إلى مرحلة تجهيز الشحن، ولهذه المرحلة قائمة تحقق خاصة منفصلة عن اختبار الماكينة. تُعبأ الإطارات والنواقل في صناديق أو تُركَّب على زلاجات حتى تُحمى أسطح العمل ومحركات الأقراص ورؤوس الشريط من التكديس والرطوبة خلال العبور البحري. تُعبأ الأجزاء المنفصلة وقطع الغيار والأدوات في صناديق معلمة تطابق قائمة القطع، حتى يتمكن فريق الاستلام من تحديد ما يذهب أين يبدأ التركيب.
تخطيط الحمل يهم لخط يُشحن على أقسام. تُعبأ النواقل الطويلة وقاعدة التعبئة وإطار اللف لتناسب الحاوية، مع وضع القطع الأثقل في الأسفل وحماية الأسطح التي تحمل دلائل أو محامل من التلامس. ينبغي أن يعرف طرف الاستلام تسلسل الصناديق قبل وصول الحاوية: أي قسم يُنزل أولًا، وأي زلاجة تحمل اللوحة الكهربائية، وأي صناديق تحمل المستهلكات وقطع الغيار. يمنع ذلك التسلسل تحول التركيب إلى بحث داخل الحاوية على الرصيف.
تسافر الوثائق مع الشحنة بالشكل الورقي والرقمي معًا. تربط قائمة التعبئة كل صندوق بماكينة أو قسم، وتطابق الأدلة والمخططات الأرقام التسلسلية على لوحات البيانات، وتُرفق سجلات قبول اختبار FAT حتى يتمكن فريق الموقع من رؤية ما اختُبر وما أُصلح في الحوض. بالنسبة لطلب متجه إلى البرازيل، ينبغي أن تتوافق الوثائق التجارية والفنية مع ما تتوقعه الجمارك ومصنع الاستلام، حتى لا يعيق التخليص الخط بعد رسو السفينة. ننسّق مجموعة الوثائق مع العميل قبل التعبئة في الصناديق بدل تجميعها في اللحظة الأخيرة يوم التحميل.
توجد أيضًا نقطة توقيت يجدر إثارتها مبكرًا في المشروع. تواريخ إطلاق الإنتاج تقع عادة في منبع التركيب والتشغيل وتدريب المشغّلين، لا في منبع تاريخ السفينة. الخط الذي يصل في الأول من الشهر ما زال يحتاج إلى فك الصناديق والاستواء والوصول بمصدر المصنع وجولة SAT وأي ضبط نهائي وجولة تدريب قبل أن ينتج بالإنتاج المستهدف. تخطيط الإطلاق حول ذلك التسلسل الموقعي بدل حول وصول الحاوية، يتفادى الفجوة التي تكون فيها المعدات قد وصلت المصنع ولكن الخط لم ينتج بعد.
المراجع والمصادر الخلفية
يستند السياق السوقي والمعياري لهذا المقال إلى أبحاث صناعية عامة وهيئات معايير؛ أما الأرقام والملاحظات الخاصة بالماكينة فتأتي من هذه الجولة على أرض الاختبار. يستطيع المشترون استخدام المصادر التالية لمقارنة أسواق آلات التعبئة وفئات الأفلام وتبني الروبوتات وممارسة سلامة الماكينات مقابل مواصفاتهم الخاصة.
- أبحاث سوق PMMI لآلات التعبئة والتجهيز — بيانات السوق الصناعي وسياق القطاع لمعدات التعبئة.
- تقارير سوق أفلام التعبئة لدى Smithers — خلفية فئة وأداء الفيلم للشبكات الممددة والمنكمشة.
- موضوع الروبوتات الصناعية لدى Statista — تبني الروبوتات الصناعية واتجاهات تطبيقها.
- ISO 13849-1 الأجزاء المتعلقة بالسلامة في أنظمة التحكم — ممارسة سلامة الماكينات المشار إليها عند مراجعة تصميم الحماية والمتداخلات.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
السيرة الكاملة ›