

要点。ブラジルを拠点とする消費財輸出業者が、青島の当社工場に特注のエンドオブライン包装ラインを発注し、2026年11月、そのラインは木箱梱包と海上輸送に先立つ最終の出荷前工場受入試験(FAT)を受けました。対象範囲は、ケースの搬入とケース成形供給、テープによる封函ステーション、アキュムレーションと緩衝、長距離航海を想定したストレッチ包装、完成した輸出パレットのロボットパレタイジングです。各ステーションをテストフロアで連結して運転し、サイクルと段積みの結果を記録し、現れた不具合をログに残して試験ベイで整改し、顧客の承認署名を得る前に該当セクションを再運転しました。本稿では、ラインの構成、FAT の計画方法、試運転で確認し変更した事項、受入記録の内容、特注輸出ラインとカタログ機の違い、試験承認前に購入者が確認すべき質問、設備が工場を出た後も続くサポートについて順に解説します。後述の数値は、この特定の試運転から得た計画範囲と所見であり、他工場向けのサイクル保証ではありません。実際の性能は、貴社の製品、ケース形状、パレットパターン、および自社貨物を稼働させるレファレンス導入事例に従います。
執筆: Tom Xu、エンドオブライン統合・試運転調整スペシャリスト。Tom は 9 年間にわたり、ラテンアメリカ、中東、東南アジア、アフリカの食品、飲料、家庭用化学品、流通顧客向けに、封函、結束、ストレッチ包装、パレタイジングセルのレイアウト、配線、試運転調整を手がけ、90 を超えるエンドオブラインステーションの出荷前後で、段積みの安定性、テープ閉鎖、包装フィルムの押さえ込み、コンベヤのタイミングを確認してきました。
受注内容と、エンドオブラインを担当する輸出業者が実際に必要とするもの
顧客はブラジルを拠点とする輸出業者で、各種カートン製品を木製パレットに積み、国内流通と海外輸送に供しています。単体の独立機械を求めて当社に来たわけではありません。来訪の理由は、同工場の包装工程末端で手作業による閉函、手積み、荷崩れしやすい積荷がボトルネックとなり、充填・閉函済みのケースを包装エリアから受け取り、封函と包装を経て、トラックやコンテナに載せられる安定したパレットへと積み上げる、一連の連結された流れが必要になったためです。
輸出貨物において、エンドオブラインは二つの役割を同時に担います。一つ目はパッケージを完成させることです。輸送中に開かないようケースをきれいに閉じ、トラックやコンテナの移動で荷がずれないよう一体に保持し、複数回のハンドリングを経ても形状を保つパレットを構築します。二つ目は、一連の流れを予測可能にすることです。供給レートは包装側に見合い、緩衝部は短時間の停止を吸収し、各ステーションが互いに詰まらず、完成パレットは断続的な塊ではなく安定したテンポで排出されます。単体では速く動いても、次のステーションと衝突する機械は購入者の課題を解決しません。
これは、封函機と包装機を別々に購入した工場でよく見られます。その後、コンベヤの位置が合わない、速度が一致しない、二機間の受け渡しの責任者がいない、と気づきます。特注統合ラインはそれを回避します。製作前に各ステーションを一連の流れとしてレイアウトし、コンベヤとバッファを実際のレートに合わせて寸法決めし、制御と防護を各セルで統一します。今回のブラジル向け受注もそのようにスコープ設定されました。各ステーションは、納入後に独立機械を寄せ集めてボルト留めするのではなく、一つのエンドオブラインパッケージとして仕様策定、図面化、試験されています。
鋼材を切り出す前に顧客が指定した事項
フレームを組む前に、ステーション寸法を決める事実を仕様書に固定する必要がありました。これらは仕向地に関わらず、すべてのエンドオブライン受注で問われる項目と同じです。
製品事項: ラインを流れるケース群、ケース寸法、範囲内で最も小さいケースと最も大きいケース、ケースあたりの総重量、ケースが正方形か長方形か、包装の充実度と堅さ、変形しているケースの有無。レート事項: 包装側が供給できる毎分ケース数、排出側で必要な毎時パレット数、ピークレートと平均レート、上流の包装側が一時停止した際にラインが吸収すべき変動量。積荷事項: パレット種別と床占有面積、満載時のパレット高さ、パレットあたりの段数、段積みパターン、スリップシートや天面シートの使用有無、包装後の積荷の安定性。現場事項: 利用可能な床の長さと幅、天井高さ、床の水平度、ラインの搬入・搬出方向、防護とアクセスゲートの配置位置。商務事項: 仕向地工場の電圧と周波数、利用可能な制御とレポーティング、予備部品の方針、現地オペレータの訓練担当者。
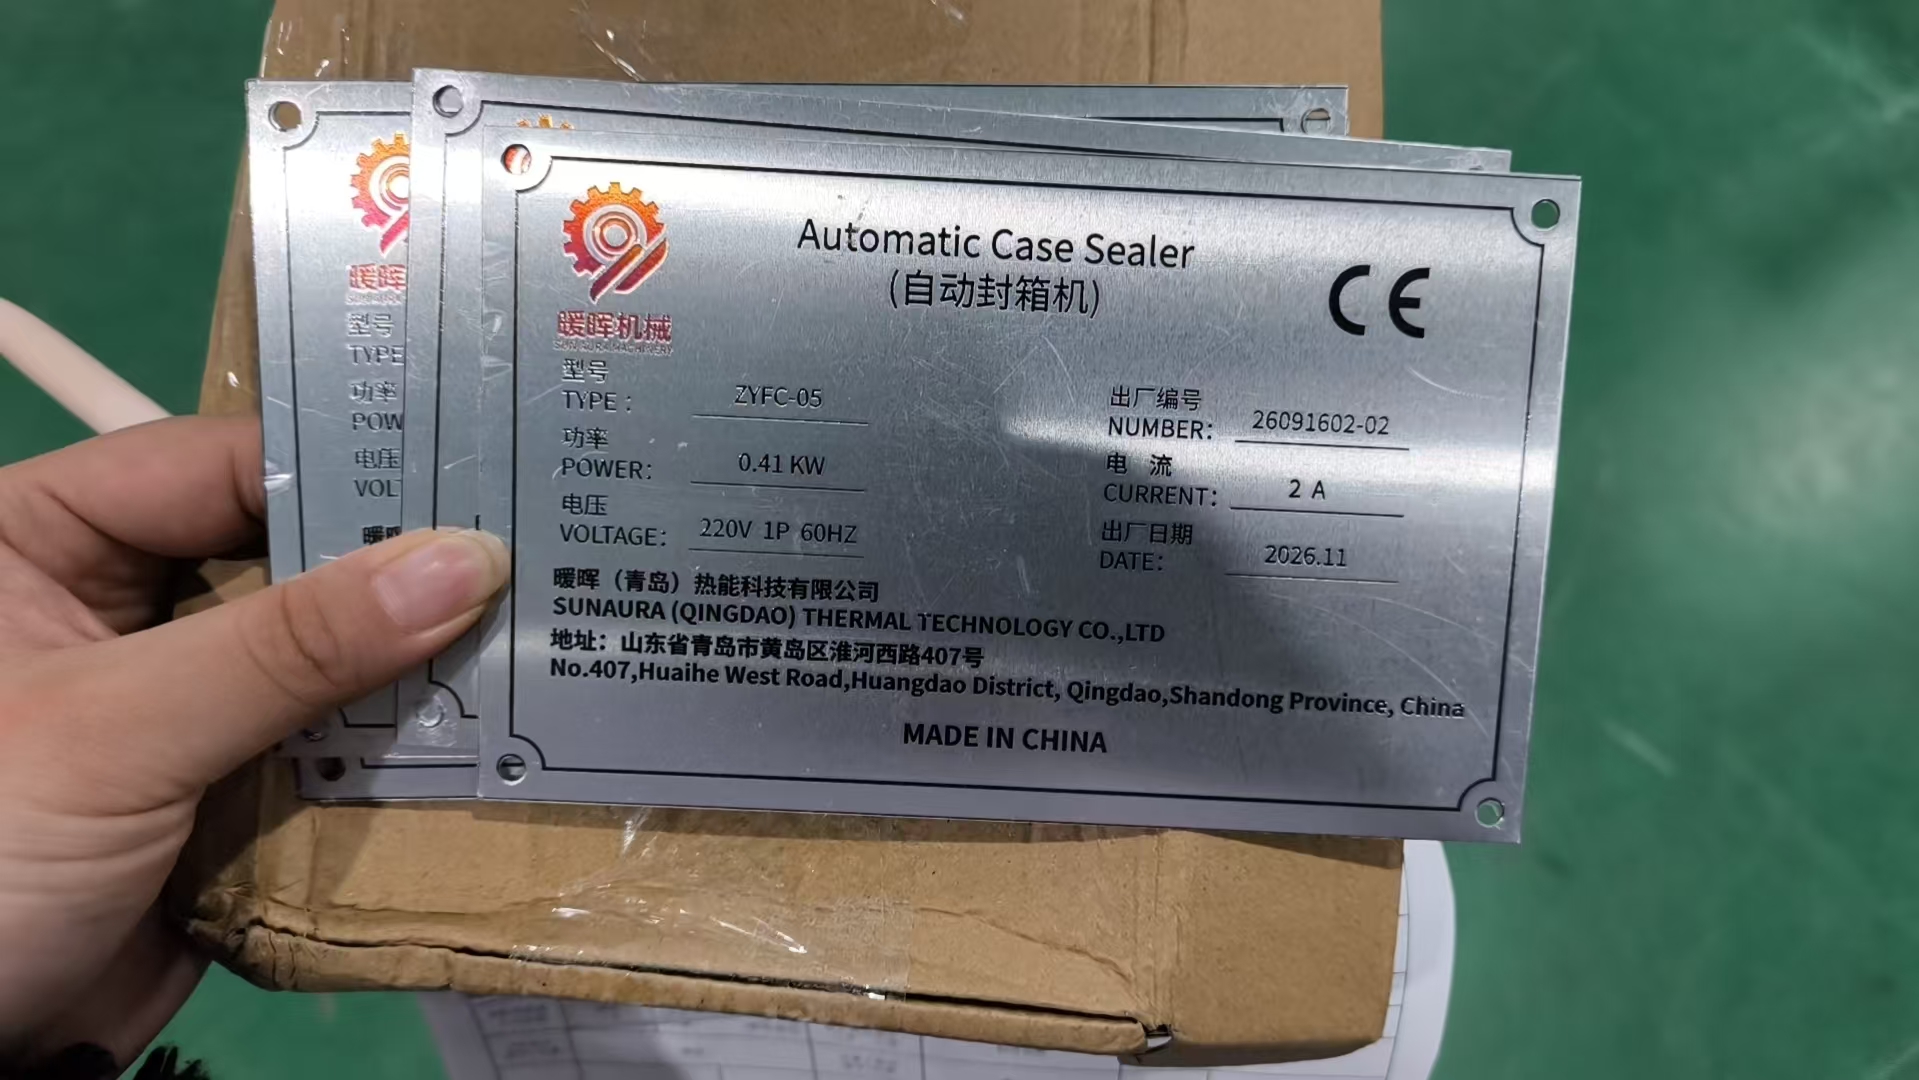
今回のブラジル向け受注では、電気仕様を現地系統に合わせました。各機械は同工場で使用する 220 V / 60 Hz 電源向けに配線され、封函機の定格銘板もその単相 60 Hz 仕様を反映しています。周波数は購入者が思う以上に重要です。50 Hz 電源向けに寸法決め・調整された機械が、60 Hz で必ずしも同じ挙動を示すとは限りません。コンベヤ速度、駆動のすべり、サイクルタイミングがすべて変わるため、電気定格は工場出荷電源に既定せず、仕向国に合わせる必要があります。
ラインレイアウト: ステーション別の構成
承認されたレイアウトは、包装エリアからストレッチ包装済みパレットの排出部まで左から右へ流れます。ケースは包装側の短い変動を平準化するアキュムレーションコンベヤで進入し、天面フラップを閉じてテープを貼る封函ステーションへ移り、短いバッファセクションを経てストレッチ包装セルに入り、その後、段を構築して包装済み完成パレットを排出ローラトラックへ送り出すパレタイジングセルへ向かいます。
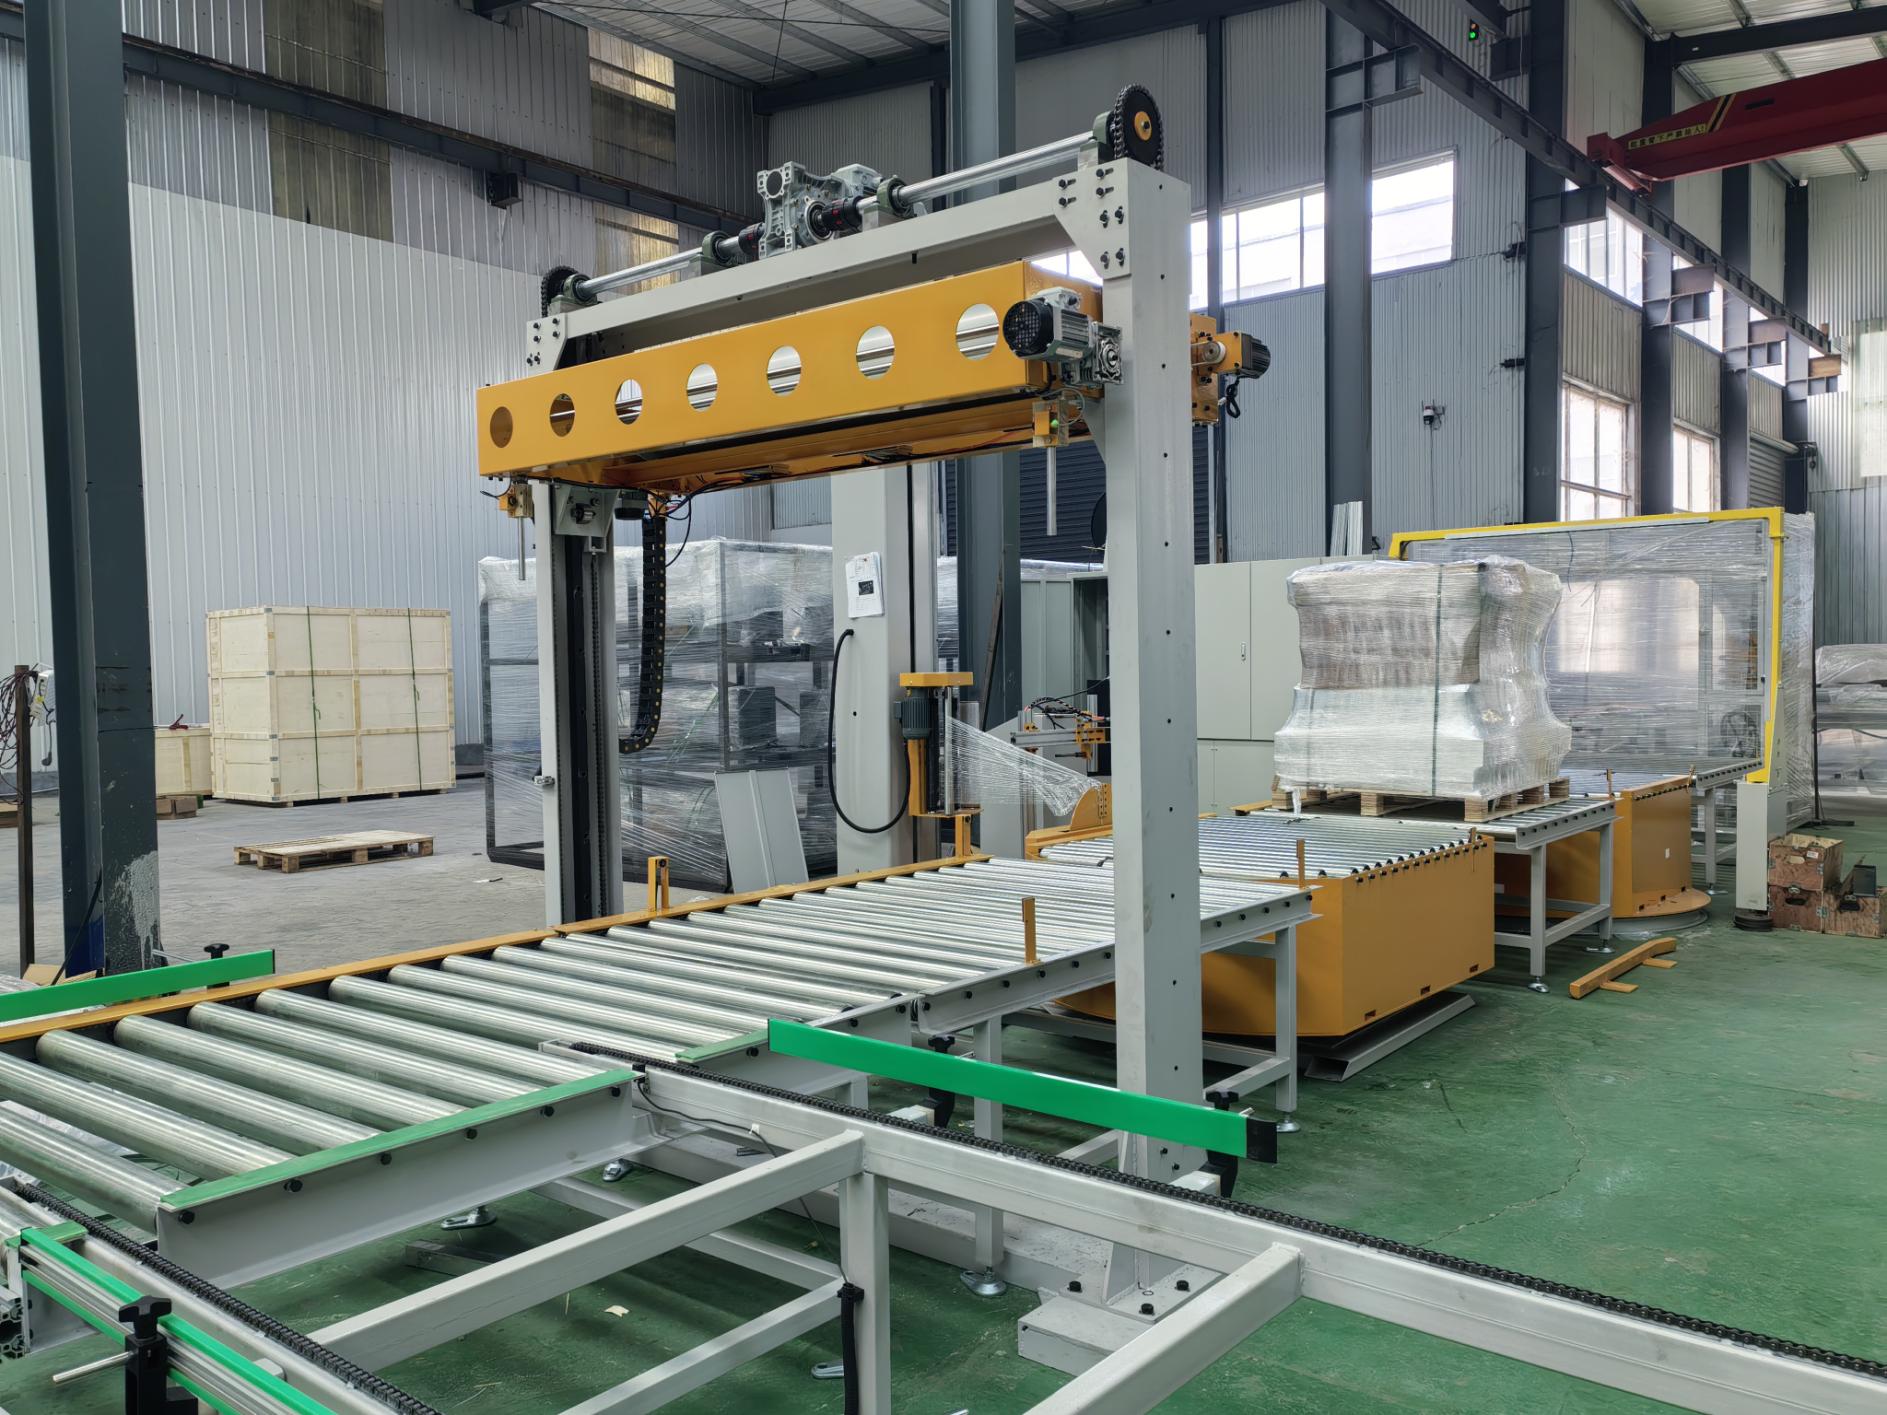
各ステーションは共通のローラコンベヤシステム上に載り、セル間を通るケースの経路が水平かつ一定に保たれます。二つのセルの接続部には、硬い突合せ継ぎ目ではなく短いトランスファセクションを設け、受け渡し時のケースの位置ずれを減らしています。防護は作業エリアに沿って配置されます。パレタイジングセルと包装セルの周囲には固定式の周囲パネル、開けると該当セルを停止させるアクセスゲート、オペレータが作業域に手を入れる箇所にはライトカーテンまたはインターロック付き隔壁を設置しています。安全レイアウトは ISO 系の機械安全実務に沿って作図され、防護、非常停止、インターロックは通電前に確認されます。
アキュムレーションと搬入バッファリング
包装側の後にある最初のコンベヤは、単一速度の供給ラインではなくアキュムレーション用です。その役割は、封函側またはパレタイジング側が一時停止した際にケースを短いバッファに溜め、ラインが再び準備できたときに円滑に放出することです。このセクションがなければ、包装セルで 1 分停止しただけでケースは包装エリアまで逆戻りします。あれば、下流セルが滞留を処理する短い時間、包装側は動き続けられます。バッファ長は汎用規格ではなく、工場から報告される変動量に合わせて寸法決めします。短すぎればアキュムレーションが機能せず、長すぎれば満たされることのないコンベヤが床面積とコストを浪費します。
ケースの搬入と成形供給: ケースがラインに載る箇所
本ラインのケースは、包装側から閉函済みまたは半成形の状態で供給されます。製品をケースに入れるステーションは当社スコープの上流側にあります。当社のエンドオブラインでは、ケースは既知の向きでコンベヤに入り、封函ステーションがフラップを閉じる前にケース高さとフラップを読み取ります。工場が平らなブランクを使用して自社でケースを成形する場合は、封函機の前にケース成形ステーションを配置し、ブランクを開いて底部を折り、直角に整ったケースをラインへ送り込みます。今回の供給構成は、ケースが直角に整い向きを揃えて到着することを前提としており、封函ステーションは変形したブランクの矯正ではなく、フラップの閉じとテープ貼りに専念できます。
封函: ZYFC-05 テープ式ステーション
本ラインの封函ステーションは、テープ閉鎖ヘッドを備えた ZYFC-05 自動封函機です。ケースはローラインフィードを進み、フラップ閉じ組立品が天面フラップを折り下げ、テープヘッドがテープ片を天面の継ぎ目に載せて両側面へ引き下ろし、封函済みのケースはバッファへ向かって排出されます。ここでテープ封函が選ばれたのは、ケースが定形 RSC 形式を繰り返し、フラップ形状が一定であり、テープが輸出カートン上で速くきれいな天面シールを得られるためです。
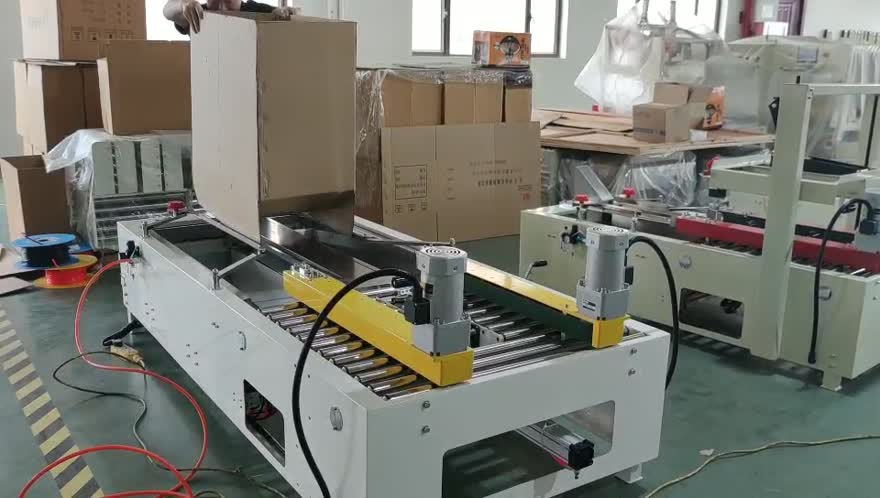
封函機の定格銘板は、機械が何を担うよう製作されたかの恒久記録です。本機の銘板には、形式 ZYFC-05、電力 0.41 kW、電圧 220 V 単相 60 Hz、電流 2 A、製造番号 26091602-02、製造日 2026.11、CE マーク、ならびに SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China のメーカー詳細が記載されています。銘板は出荷時から耐用年数を通じて機械に残り、工場、技術者、将来の転売先が電気定格と製造識別を本体と照合できるようにします。
封函機側の受入確認項目は、ヘッド前でのフラップの直角出し、継ぎ目全体へのテープ粘着面の接触、ケース両端でのテープ重なり、テープ片が後引きや短いタブを残さず面一で切れる切断長、ケースが片レールへ寄らずまっすぐ排出されるか、です。テープの選定とテープヘッドの設定は別の論点です。当社の半自動・インライン・アダプティブ式封函機購入ガイドでは、テープ、ホットメルト、コールドグルーがそれぞれどのカートンと閉鎖用途に適するかを解説しています。
今回のラインでテープ閉鎖を選んだ理由
テープ封函は、同一形式を繰り返す定形ケースで、フラップの継ぎ目が平らで、ケースの移動距離が短距離から中距離の用途に適します。高速で稼働し、ヘッドの保守は簡単で、摩耗したテープロールは現場で素早く交換できます。ケースが重い、不定形、または不正開封防止や全面接着閉鎖を必要とする場合は、ホットメルトまたはグルー閉鎖が適することが多いです。本ラインのカートン範囲はテープ適合帯内に収まっていたため、封函機にはグルーシステムではなくテープヘッドを指定しました。
アキュムレーション、バッファリングと包装への受け渡し
封函後、ケースは包装セルの前で短いバッファセクションを通過します。このセクションは二つの役割を持ちます。包装セルが一定ピッチでケースを受け取れるよう間隔を整え、パレタイジング側がサイクルを保持した際に包装ステーションへ小さな待ち行列を提供します。ここのコンベヤはセクションにより駆動ローラまたはフリーローラを使用し、移動中のケースを中央に保つガイドを備えます。封函済みケースと包装インフィードの受け渡しは、どの FAT でも重点的に確認する箇所の一つです。わずかに傾いて到着したケースはわずかに傾いたまま包装され、パレット上で傾いたケースは不安定な積荷の始まりです。
長距離の海上輸送向けストレッチ包装
包装セルは、積荷が工場を出る前に、完成または構築途中のパレット積荷へストレッチフィルムを巻き付けます。海上輸送では、工場から最終倉庫までの間に振動、段積み圧、湿度変化、複数回の再ハンドリングが積荷に加わるため、包装はフィルムヤードで見た目を整えるだけでなく、その移動の間、ケースをパレットに保持し、段を保護する必要があります。包装試運転では、フィルム伸張率、上下ウェブの重なり、コーナー被覆、トップ段を押さえるフィルムの締まり、包装サイクル終了時に積荷がずれるかを確認します。
フィルム種別と厚みは積荷に従います。軽い定形カートンはある厚みと伸張レベルで包装され、重いものや角の立った積荷はより厚いウェブと多めのコーナー保護を要します。本ラインの包装ステーションは、顧客のカートン重量とパレット高さに合わせて調整され、包装パターンは底面、側面、天面の張り出しを覆うよう設定されています。フィルム性能と包装フィルム市場データは、Smithers の包装フィルム市場レポートなどの業界調査資料で追跡されています。工場の購入担当者は、これらのレポートでフィルムカテゴリをベンチマークでき、ウェブ単体の価格だけを見積もるのではなく比較できます。
完成輸出積荷のパレタイジング
パレタイジングセルは、包装済みまたは待機中のケースを受け取り、取り決めた段積みパターンでパレット上に積み上げます。今回の受注は、防護付きペデスタル上の多関節ロボットアームを中心に構成され、カートン形状に合ったグリッパーを備え、1 本のインフィードコンベヤと 1〜2 のパレット位置を担当します。アームはケースを取り、段の中へ位置決めし、次のケースへ戻り、完成パレットがアウトフィードトラックへ排出される前に、取り決めた高さまで積み上げます。
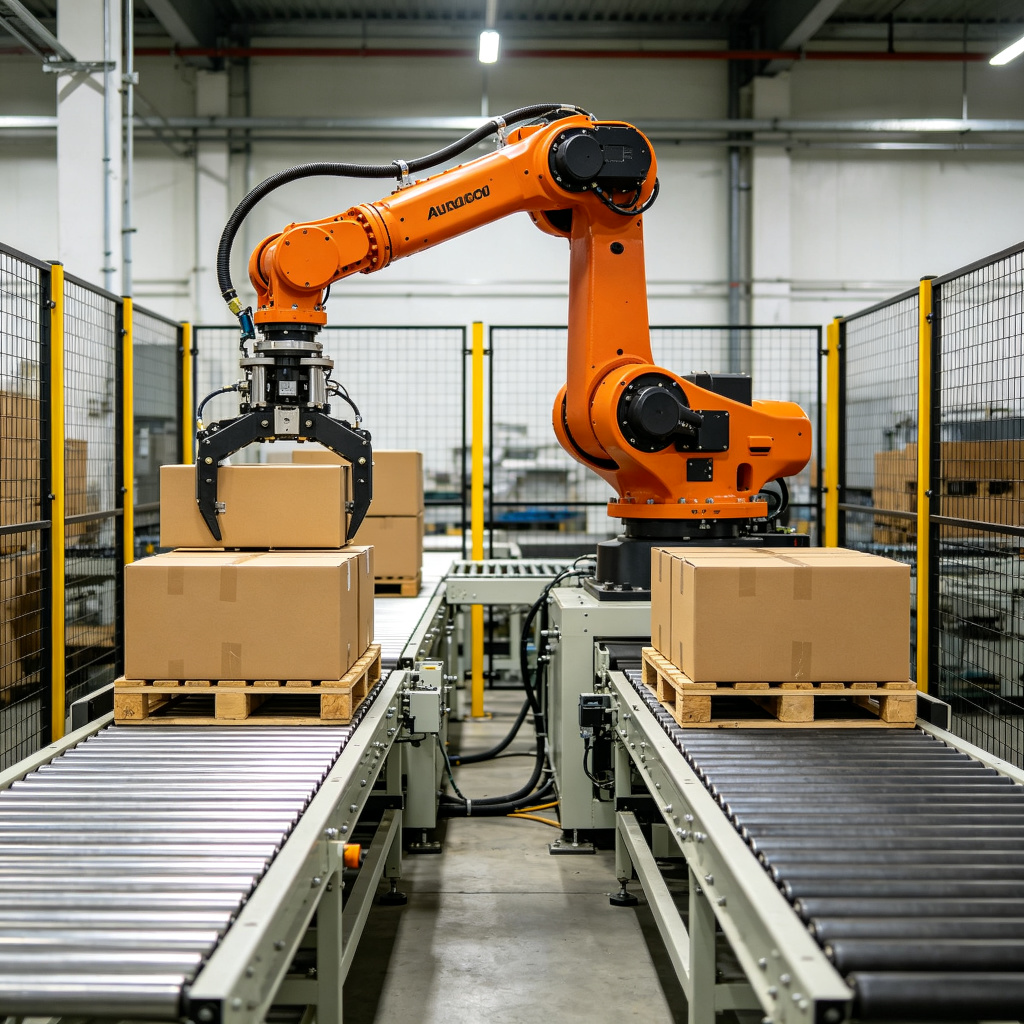
パレタイジング側の受入確認項目は、段パターンの繰り返し精度、各段内でのケース向き、段間の隙間整合、パレット中心合わせ、アームが各パレット位置に一貫して到達するか、パターンで必要とされる場合の空パレットやスリップシートの取り扱い、です。グリッパー圧とピックポイントはカートンに合わせて調整され、フラップや側面を潰さずにケースをしっかり保持します。産業用ロボットの普及と応用動向は、Statista の産業用ロボットトピックなどの資料でまとめられており、特定セルのサイクル保証ではなく市場背景を提供します。
ここで固定式ガントリーではなくロボットペデスタルを選んだ理由
本ラインでは、製品範囲が将来的にやや広がる見込み、顧客が複数の供給位置を担当できる一つのセルを希望、積荷は定形だが単一の固定パターンに縛られない、という条件でした。そのため固定レールのガントリーではなく多関節アームが適します。手首とグリッパーはケースの向きを揃えられ、ペデスタルは複数ステーションへ到達できる配置が可能で、パターン変更はフレームの再製作ではなくプログラム上で行えます。工場が狭い範囲の重い定形ケースを安定した大量で処理する場合は、ガントリーまたは従来の段積み機の方が重い段をより硬く保持できることが多く、プラットフォーム選択は前段で仕様書に記載した積荷事項に従います。
テストフロアでの FAT 週間の計画
工場受入試験は、ラインが工場を出る前に全体を連結して運転できる最後の機会です。機械が木箱に入りコンテナに積まれた後は、コンベヤ長の変更、ガイド調整、包装パターンの再調整にかかるコストが試験ベイでの数倍になり、向こう側の工場は待たされています。今回のブラジル向けラインの FAT は、一度の長時間運転ではなく、三つのパスで計画されました。
第一パスは、無負荷かつ単一ステーションの確認です。各セルを単独で通電しインチングしました。コンベヤが正しい方向へ動くか、駆動が設定速度に達するか、防護とインターロックが開いた際に該当セルを停止させるか、非常停止が所定箇所で電源を遮断するか、制御が各アクチュエータを無負荷で可動域全体に動かすかを確認しました。このパスは、ケースがラインに触れる前に、配線、向き、安全上の問題を拾い上げ、問題がまだ単一セルに追跡しやすい段階で対処するものです。
第二パスは、負荷を載せたステーション別運転です。顧客の代表寸法・重量のケースを封函、包装、パレタイジングの各セクションへ 1 個ずつ、次に小ロットで流しました。各ステーションでフラップ閉じ、テープ継ぎ目、ケース排出の直進性、包装の押さえ込み、段の配置を監視し、ケースがラインから外れた箇所や段が中心からずれた箇所を記録しました。このパスはステーション故障と受け渡し故障を分離します。封函機がまっすぐなケースを送り出したのに包装インフィードで傾いたなら、問題は封函機ではなくトランスファセクションにあります。
第三パスは、連結ラインの試運転です。全ステーションが計画平均レートで連続ロットにより一緒に稼働し、アキュムレーションとバッファリングを試すため短い停止と変動を加えました。このパスで、一連の流れが実際にバランスするかを確認します。バッファが溜まっては処理されるか、包装セルが追いつくか、パレタイザがテンポ通り排出するか、どのステーションが残りを拘束するボトルネックになるか、です。連結運転では、オペレータが日々使用するインターロックと停止・起動シーケンスも動作させます。
週間を通じ、結果は仕様書で合意した受入基準に対して記録されました。試験したケース寸法と重量、観察したサイクルとテンポ、段パターンの確認、安全装置の試験、ならびに不具合は、ステーション、症状、原因、講じた措置とともに記録されました。ラインを 1 時間監視しただけで合格とする FAT は、工場にほとんど保護を提供しません。価値は、記録された確認と各整改後の再運転にあります。
試運転で発見し整改した事項
特注ラインが、数点の調整なしに試験ベイを出ることはほとんどありません。FAT の目的は、そうした調整を当社フロアで表面化させ、そこで整改し、納入後に顧客へ直すべき項目リストを送るのではなく、該当セクションを再運転することです。下の表には、今回の試運転で出た問題の種類、観察した症状、ベイで講じた措置、再確認の方法を記載しています。具体的な数値は本製品と本レイアウトに基づくもので、他受注の保証結果として扱わず、FAT が表面化させるべき項目の例としてご覧ください。
| ステーション | 観察された症状 | ベイでの措置 | 再確認結果 |
|---|---|---|---|
| 封函機 | あるケースサイズでテープ片がやや短く仕上がり、継ぎ目端に小さなタブが残った | そのケース高さ向けにテープ切断長とヘッド圧を調整。ヘッド前のフラップ閉じを確認 | 該当ケースサイズを再運転。継ぎ目が両端とも面一で閉じ、後引きタブなし |
| 封函〜包装トランスファ | バッファセクション後、数ケースが傾いて包装インフィードに入った | トランスファガイドを中央合わせし、短いピッチセクションを調整してケースが包装セルへ直角に到着するようにした | ロットを再運転。ケースは中央を保って包装セルに入り、片寄りなし |
| ストレッチ包装 | 包装サイクル終了後、トップ段がコーナーでわずかに浮いた | トップウェブの重なりを上げ、フィルム伸張を調整してサイクルを通して上部ケースを押さえ込むようにした | パレットを再包装。コーナーは押さえられ、フィルム解除後も積荷を保持 |
| パレタイジングセル | 重いケースサイズで、一段がパレット上で数 mm 中心からずれた | そのケース形状向けにプログラム上のピック配置と段オフセットを修正 | 段を再構築。ケースは合意公差内でパレット縁に整合 |
| アキュムレーションバッファ | 包装セルが停止した際、バッファが過早に満杯となり、ケースを包装側へ押し戻した | 放出タイミングとコンベヤ速度を設定し、短い停止を包装供給部まで達しない範囲で吸収させた | 管理された停止を導入。バッファは上流へケースを溢さず処理 |
| 防護とインターロック | あるアクセスゲートが自セルのみを停止させた。隣接包装セルが安全に停止するか確認 | インターロック配線を見直し、各ゲートが防護する作業域を停止させることを確認 | 各ゲートを開放。該当セルが停止し、防護域内に予期せぬ動きなし |
これらは試運転調整チームが想定する通常の調整です。わずかにずれたガイド、ケース別の細かい調整を要する切断長、実ケースを流すと読みが変わる包装張力。注目すべき傾向として、その多くが単一機械内部ではなくステーション間の受け渡しで現れました。ケースを完璧に閉じる封函機でも、トランスファセクションがずれていれば傾いたケースを次のセルへ送り出します。だからこそ、単一ステーションパスと同様に連結ラインパスが重要です。
受入記録と承認署名が実際にカバーする範囲
FAT の承認署名は、きれいな機械へのサインではありません。何をどの基準で試験し、どの結果となり、出荷前に残る未解決項目は何かを記録したものです。本ラインの受入パッケージは、ステーション別の確認、連結試運転結果、安全装置試験、仕向地電源への電気定格整合、段とパターンの記録、到着後に完了する項目リストをカバーしました。
輸出ラインで工場が期待すべき記録は次の通りです。試験済みケース範囲と重量、計画レートで観察したサイクルとテンポ、パレットパターンと段数、包装フィルムの設定と重なり値、グリッパー圧とピック設定、安全・防護試験結果、各機械の製造番号と銘板詳細、予備部品リスト、取扱・保全マニュアル、電気回路図と制御ドキュメント、フォローアップを担当する試運転窓口。自社で受入立ち会いを行う購入者は、構造化された成形・封函・包装・パレタイジングセル向け FAT ・ SAT チェックリストを使い、このリストの項目が現場で飛ばされていないか確認できます。
ここで FAT と SAT を分けておく価値があります。工場受入試験は、当社工場の当社フロアで、当社電源と試験ケースを使って行われます。現地受入試験は、据付後の工場で、実際の生産ライン、実製品、実際の上下流設備を相手に行われます。現場でしか確認できない項目もあります。ラインが工場既存のコンベヤとどう接続するか、実際の包装レートに対しどう動くか、オペレータが自社ワークフローの中で制御とどう関わるか、レイアウトが工場の通路とアクセスに収まるか、です。FAT はベイで確認できる事項をクリアし、SAT はラインが実際に稼働する場所での性能を確認します。
特注輸出ラインがカタログ機と異なる点
カタログ機は固定フレーム、固定コンベヤ長、固定速度帯で製作され、標準構成で販売されます。特注エンドオブラインラインは、購入者の製品、レート、床面積、仕向地電源に合わせてレイアウトされ、ステーション、コンベヤ、バッファ、防護がそのスコープに合わせて寸法決めされます。違いはいくつかの具体的な箇所に現れます。
コンベヤ長とレイアウトは工場の床に従います。インフィード、バッファ、包装、パレタイジングの各セクションは、ラインが利用可能な占有面積に収まり、正しい方向で搬入・搬出されるよう配置され、工場が標準フレームに合わせて配置をやり直すのを強いません。バッファリングは汎用長ではなく報告された変動量に合わせて寸法決めします。電気仕様は仕向地系統に合います。電圧、周波数、プラグまたは端子形式、現地規格は機械の出荷先国に設定されます。制御とレポーティングは工場が保守できる内容に合わせられ、防護は実際の作業域とアクセスポイントに沿います。
カタログ機に対するトレードオフは、リードタイムと設計深度です。特注ラインは、レイアウトレビュー、仕様承認、製作、統合、FAT シーケンスを要し、棚から標準機を発注するより時間がかかります。見返りは、ラインが実際の業務に適合することです。コンベヤは必要な箇所へ届き、バッファは実際の変動を吸収し、包装は実際の積荷を保持し、パレタイザは実際のパターンを構築します。購入者の製品とレートが標準機の範囲内に収まる場合、カタログ機が速く安い経路となることが多く、レイアウト、製品構成、仕向地電源がその範囲外にある場合、特注スコープはそのコストに見合います。
上流・下流インターフェースとラインが報告するデータ
エンドオブラインラインは単独で動作しません。包装側からケースを受け取り、倉庫またはコンテナエリアへパレットを排出し、両端の受け渡しはライン製作前に合意される必要があります。上流では、ケースがどのように到着するかが論点です。安定供給か変動供給か、向き、レート、エンドオブラインバッファが満杯のとき包装側が停止できるか。下流では、完成パレットがどう出ていくかが論点です。ハンドトラック、フォークリフトによるステージングエリア移送、トラックまたはコンテナへの積載、その排出に必要なクリアランスとアクセス、です。
データ面では、現代のラインは運転状態、サイクル数、ステーションアラーム、生産数を工場システムへ報告できます。データの流れ方は制御に従います。状態とアラーム用の基本信号出力、または OPC UA 系通信などのネットワーク接続で WMS または MES へ数量、レート、故障詳細を送ります。選択は現場で工場が実際に使用するものに従います。詳細なテレメトリを読むシステムを持たない工場へ詳細データを送るラインは、利益なしにコストを加えるだけです。連結エンドオブライン機械、OPC UA、WMS、MES 統合の概要では、セルを過剰設計せずにインターフェースをスコープ設定する方法を解説しています。
特注エンドオブラインラインの予算帯とリードタイム
特注ラインの金額を尋ねる購入者は、単一価格より予算帯を必要とすることが多いです。最終額はステーション数、レート、自動化レベル、防護によって変動するためです。ケース取り扱いが手動または半自動の基本的なエンドオブラインセクション、標準封函機、手動または簡素な包装構成は、下位予算帯に位置します。アキュムレーション、自動封函、ストレッチ包装、ロボットまたはパレタイジングセルを備えた中規模の統合ラインは中間、多ステーション供給、重い可搬重量、高度なパターン制御、連結レポーティング、完全防護を備えた高能力ラインは上位帯です。これらは議論用の計画範囲であり見積ではありません。確定額は仕様書、製品サンプル、レイアウトレビューの後に決まります。
リードタイムも同じ形状です。標準機は数週間で出荷されます。特注統合ラインは、レイアウト確定、製作、統合、FAT を経て、より長い製作期間を要し、FAT 週間は木箱梱包前の最終ゲートの一つです。立ち上げ日を計画する購入者は、標準機の納入スケジュールが当てはまると前提せず、プロジェクト初期にリードタイムのマイルストーンを固定すべきです。設備コストと回収の関係については、エンドオブライン包装ラインのコスト・予算ガイドが構成別の予算帯を分解し、包装ライン ROI と回収期間計算ツールが処理量と人工の変化が回収期間へどう反映されるかを示します。
輸出包装ラインで購入者が陥る五つの落とし穴
これらのセルの出荷と稼働を見てきた経験から、輸出受注で繰り返される誤りは五つの領域に集中し、その多くは納入後より FAT 前に回避しやすいです。
1. 機械単体のレートで仕様を決め、ライン全体のレートを見落とす。封函機は単体で速いサイクルを回せても、ラインは最も遅い連結ステーションの速さでしか動かず、バッファが残りをバランスさせる必要があります。単体機械のピークレートで購入すると、エンドオブラインセクションの実際の供給能力を過大評価し、受け渡し部を過小寸法にします。
2. 仕向地の電源を無視する。一方の周波数または電圧に調整された機械は、別の系統へ円滑に移せません。仕向地系統に合わせた配線、整合する定格銘板、正しい電源での駆動とコンベヤ挙動の確認は、出荷前に確認すべき FAT 項目であり、到着後に診断するものではありません。
3. アキュムレーションバッファを過小寸法にする。バッファ長と放出タイミングが不足すると、下流の短い停止がケースを包装エリアへ逆流させ、受け渡し部で詰まりを生じます。バッファ寸法は報告された変動量に従い、平均運転ではなく、時折の長い停止に備えた余裕を持たせるべきです。
4. 包装を外観上の工程として扱う。輸出積荷のストレッチ包装は、振動、段積み、再ハンドリングを通してケースをパレットに保持します。フィルム厚、伸張レベル、重なり、コーナー被覆は実際の積荷に合わせて調整する必要があります。ヤードできれいに見える薄い包装は、長い航海で失敗することがあります。
5. 現場インターフェースを到着後まで先送りする。上流供給、下流排出、床のクリアランス、電源位置、制御接続は仕様書で合意されるべきです。据付当日にコンベヤが工場の包装側へ届かない、排出経路が柱で塞がっていると気づくのは、現場で直すには高くつく問題です。
出荷後: 据付、SAT、訓練、予備部品
FAT の承認署名は工場側の受入を締めますが、ラインは木箱梱包、海上輸送、据付を経て工場で性能を発揮する必要があります。到着後、各セルは開梱、水平出し、工場電源への接続、既存コンベヤと排出経路への連結が行われます。その後の現地受入パスで、実製品と実際の上下流設備に対しラインを運転し、サイクル、パターン、包装押さえ込み、オペレータの取り扱いを生産フロアで確認します。
訓練はラインを日々操作するオペレータを対象とします。ケースの供給方法、ケースサイズ間の段取り替え、テープロールまたはフィルムロールの交換、安全な詰まり解除、ステーションアラームの読み方、シフト始業時に行う確認項目です。保全訓練は、点検すべき摩耗部品、清掃を保つ駆動部とベアリング、試運転窓口なしに調整すべきでない設定を扱います。予備部品は受入パッケージに記載され、工場は切れた際にラインを最も早く停止させる消耗品と摩耗品を保有します。
引き渡し後のサポートは保証とサービス契約に従います。ラインを熟知した試運転窓口、摩耗品を在庫する部品チャネル、ステーション故障時のリモートまたは現地支援の経路です。輸出顧客にとって、予備部品の入手可能性と現地対応は機械自体と同じくらい重要です。単一の交換部品を待つラインは生産を停止するからです。ラテンアメリカ全域の包装ライン向け地域の試運転・予備部品サポートは、当社サービスチームが製作前に顧客と計画し、設備が工場に到着する前にサポート経路を用意します。
木箱梱包前の輸送手配
FAT の承認記録が残ると、ラインは出荷準備段階へ移ります。この段階には機械試験とは別のチェックリストがあります。フレームとコンベヤは木箱梱包またはスキッド固定され、作業面、駆動部、テープヘッドが海上輸送中の段積みと湿気から保護されます。遊動部品、予備部品、冶工具は部品リストに一致する表示付きケースに梱包され、受入チームが据付開始時に何がどこに入るか特定できるようにします。
分割して出荷するラインでは、積荷計画が重要です。長尺コンベヤ、パレタイジングペデスタル、包装フレームはコンテナに収まるよう梱包され、最も重い部材は下部へ、ガイドやベアリングを載せる面は接触から保護されます。受入側はコンテナ到着前に梱包順序を把握しておくべきです。どのセクションが最初に降ろされるか、どのスキッドが電気盤を運ぶか、どのケースに消耗品と予備部品が入るか、です。この順序があれば、ドック上でコンテナを探し回る据付になりません。
ドキュメントは紙とデジタルの両形態で積荷に同行します。梱包リストは各木箱を機械またはセクションに結び付け、マニュアルと回路図は銘板の製造番号と一致し、FAT の受入記録も含まれ、現地チームがベイで何が試験され何が調整されたかを確認できます。ブラジル向け受注では、商務・技術書類が税関と受入工場の期待に沿うよう整えられ、船着き後に通関でラインが待たされないようにします。書類一式は、積込日に駆け込みで組み立てるのではなく、木箱梱包前に顧客と調整します。
プロジェクト初期に早めに上げておくべきタイミングの論点もあります。生産立ち上げ日は、船積日の下流ではなく、据付、試運転調整、オペレータ訓練の下流に位置します。月初に到着したラインでも、開梱、水平出し、工場電源への接続、SAT 運転、最終調整、訓練パスを終えて目標レートで生産するまでに時間を要します。コンテナ到着ではなく現地シーケンスを基準に立ち上げを計画すれば、設備は工場に着いたもののラインはまだ生産していないという空白を避けられます。
参考文献と背景資料
本稿の市場・規格の背景は公開された業界調査と規格機関の資料に基づき、機械固有の数値と所見は今回のテストフロアでの試運転によるものです。購入者は以下の資料を使い、包装機械市場、フィルムカテゴリ、ロボット普及、機械安全実務を自社仕様と照合してベンチマークできます。
- PMMI の包装・加工機械市場調査 — 包装設備の業界市場データと部門背景。
- Smithers 包装フィルム市場レポート — ストレッチ・シュリンクウェブ向けのフィルムカテゴリと性能の背景。
- Statista 産業用ロボットトピック — 産業用ロボットの普及と応用動向。
- ISO 13849-1 制御システムの安全関連部部品 — 防護とインターロック設計の確認時に参照する機械安全実務。

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
プロフィールを見る ›