

Krótko. Eksporter dóbr konsumpcyjnych z Brazylii zamówił w naszym zakładzie w Qingdao dostosowaną linię końcową pakowania, a w listopadzie 2026 linia ta przeszła końcowy fabryczny test akceptacyjny (FAT) przed wysyłką, przed zabudowaniem w skrzynie i transportem morskim. Zakres obejmował podawanie i składanie kartonów, stanowisko zamykania kartonów taśmą, akumulację i buforowanie, owijanie stretch na długą podróż morską oraz robotyczną paletyzację gotowych ładunków eksportowych. Uruchomiliśmy stanowiska razem na naszej hali testowej, zarejestrowaliśmy wyniki cykli i warstw, odnotowaliśmy pojawiające się usterki, usunęliśmy je w hali i powtórzyliśmy przebieg w objętych nimi sekcjach przed podpisaniem protokołu przez klienta. Niniejsze sprawozdanie prowadzi przez to, jak linia jest zbudowana, jak zaplanowano FAT, co znaleźliśmy i zmieniliśmy podczas próby, co obejmują dokumenty akceptacyjne, czym różni się dostosowana linia eksportowa od maszyny katalogowej, jakie pytania powinien zadać kupujący przed zatwierdzeniem testu oraz jakie wsparcie pozostaje po opuszczeniu przez urządzenie zakładu. Poniższe wartości to zakresy planistyczne i obserwacje z tej konkretnej próby, a nie gwarancje cyklu wycenione dla innego zakładu; rzeczywista wydajność zależy od produktu, geometrii kartonu, wzoru ułożenia palety i instalacji referencyjnej pracującej na własnych towarach.
Opracował Tom Xu, specjalista ds. integracji i uruchomienia linii końcowej. Tom od dziewięciu lat projektuje, instaluje i uruchamia komory zamykania kartonów, bandowania, owijania stretch i paletyzacji dla klientów z branży spożywczej, napojów, chemii gospodarczej i dystrybucji w Ameryce Łacińskiej, na Bliskim Wschodzie, w Azji Południowo-Wschodniej i Afryce, oraz obserwował integralność warstw, zamknięcie taśmą, docisk folii i synchronizację przenośników na ponad 90 stanowiskach linii końcowej przed i po wysyłce.
Zamówienie i to, czego eksporterowi naprawdę potrzeba na końcu linii
Klient to eksporter z Brazylii, który pakuje gamę kartonowych produktów na drewniane palety do dystrybucji krajowej i frachtu zagranicznego. Nie zwrócił się do nas o jedną samodzielną maszynę. Zgłosił się, ponieważ koniec pakowania w jego zakładzie osiągnął punkt, w którym ręczne zamykanie, ręczne układanie i luźne ładunki były wąskim gardłem, i potrzebował połączonego ciągu, który odbiera wypełnione i zamknięte kartony z obszaru pakowania, przesyła je przez zamykanie i owijanie oraz układa w stabilne palety gotowe pod ciężarówkę lub kontener.
W przesyłce eksportowej koniec linii pełni jednocześnie dwie funkcje. Pierwsza to dokończenie opakowania: szczelnie zamknąć karton, by nie otworzył się w transporcie, utrzymać ładunek w całości, by przejazd ciężarówką lub kontenerem go nie przesunął, i zbudować paletę, która zachowa kształt przy wielokrotnym przeładunku. Druga to uczynienie całego ciągu przewidywalnym: tempo podawania pasuje do strony pakowania, bufor pochłania krótkie postoje, stanowiska nie blokują się wzajemnie, a gotowe palety wychodzą równomiernym rytmem, a nie porcjami. Maszyna, która szybko pracuje w izolacji, ale kłóci się z kolejnym stanowiskiem na linii, nie rozwiązuje problemu kupującego.
Widzimy to na hali, gdy zakład kupuje oddzielnie jedną maszynę do zamykania i jedną owijarkę, po czym odkrywa, że przenośniki nie są wyrównane, prędkości nie pasują i nikt nie odpowiada za przekaz między dwiema. Dostosowana linia zintegrowana tego unika, układając stanowiska jako jeden ciąg jeszcze przed produkcją, dobierając przenośniki i bufory do rzeczywistego tempa oraz utrzymując spójne sterowanie i osłony we wszystkich komorach. To brazylijskie zamówienie zostało opisane w ten sposób: stanowiska zostały określone, narysowane i przetestowane jako jeden pakiet linii końcowej, a nie jako stos niezależnych maszyn skręcanych po dostawie.
Co klient określił przed cięciem stali
Zanim zbudowano jakąkolwiek ramę, specyfikacja musiała ustalić fakty decydujące o doborze stanowisk. To te same pytania, które pojawiają się przy każdym zamówieniu linii końcowej, bez względu na kierunek.
Fakty o produkcie: rodzina kartonów pracujących na linii, wymiary kartonu oraz najciaśniejszy i najluźniejszy karton z zakresu, ciężar brutto na karton, czy kartony są kwadratowe czy prostokątne, jak pełne i zwarte jest opakowanie i czy któryś karton stoi nieprostopadle. Fakty o tempie: kartony na minutę, jakie strona pakowania jest w stanie dostarczyć, palety na godzinę wymagane na wyjściu, tempa szczytowe i średnie oraz ile nagłego przyrostu linia musi pochłonąć, gdy strona pakowania powyżej linii przystanie. Fakty o ładunku: typ i powierzchnia stopy palety, wysokość palety po wypełnieniu, liczba warstw na paletę, wzór warstwy, czy stosowane są przekładki lub folie górne oraz jak stabilny jest ładunek po owinięciu. Fakty o miejscu: dostępna długość i szerokość hali, wysokość stropu, poziom podłogi, jak linia wchodzi i wychodzi oraz gdzie mają stanąć osłony i bramki dostępu. Fakty handlowe: napięcie i częstotliwość w docelowym zakładzie, dostępne sterowanie i raportowanie, oczekiwane części zamienne oraz kto przeszkoli lokalnych operatorów.
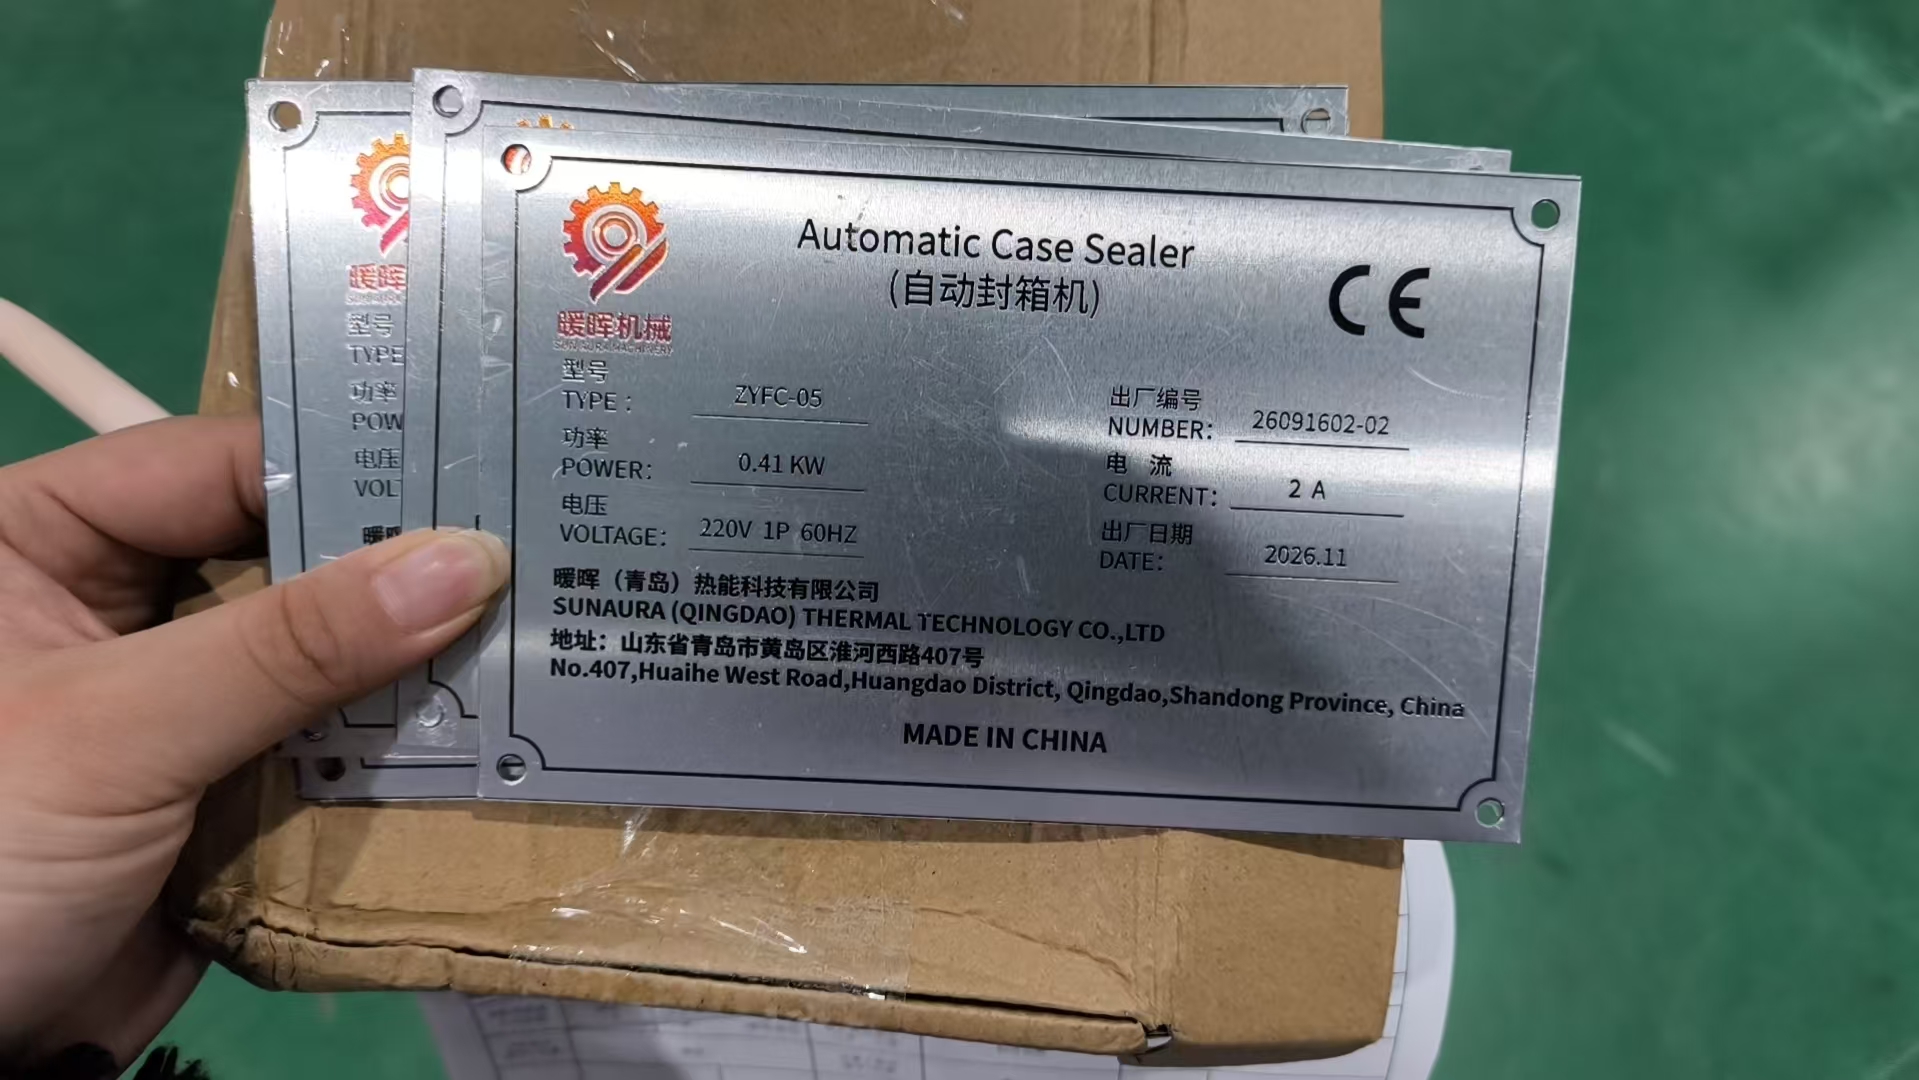
W przypadku tego brazylijskiego zamówienia zakres elektryczny dobrano do lokalnej sieci: maszyny przystosowano do zasilania 220 V / 60 Hz, w jakim pracuje zakład, a tabliczka znamionowa zamykarki odzwierciedla tę monofazową konstrukcję 60 Hz. Częstotliwość ma większe znaczenie, niż kupujący czasem zakładają. Maszyna dobrana i nastrojona pod zasilanie 50 Hz nie zawsze zachowuje się tak samo na 60 Hz; zmieniają się prędkość przenośnika, poślizg napędu i synchronizacja cyklu, dlatego ocena elektryczna musi odpowiadać krajowi przeznaczenia, a nie domyślnie zasilaniu warsztatowemu.
Układ linii, stanowisko po stanowisku
Zatwierdzony układ biegnie od lewej do prawej, od obszaru pakowania do wyjścia palety owiniętej stretch. Kartony wchodzą na przenośnik akumulacyjny, który wygładza krótkie nawały ze strony pakowania, przechodzą do stanowiska zamykania kartonów, gdzie górne klapki są zamykane i klejone taśmą, dalej przez krótki odcinek bufora, zasilają komorę owijania stretch, a następnie trafiają do komory paletyzacji, która buduje warstwę i wyprowadza gotową owiniętą paletę na wyjściowy tor rolkowy.
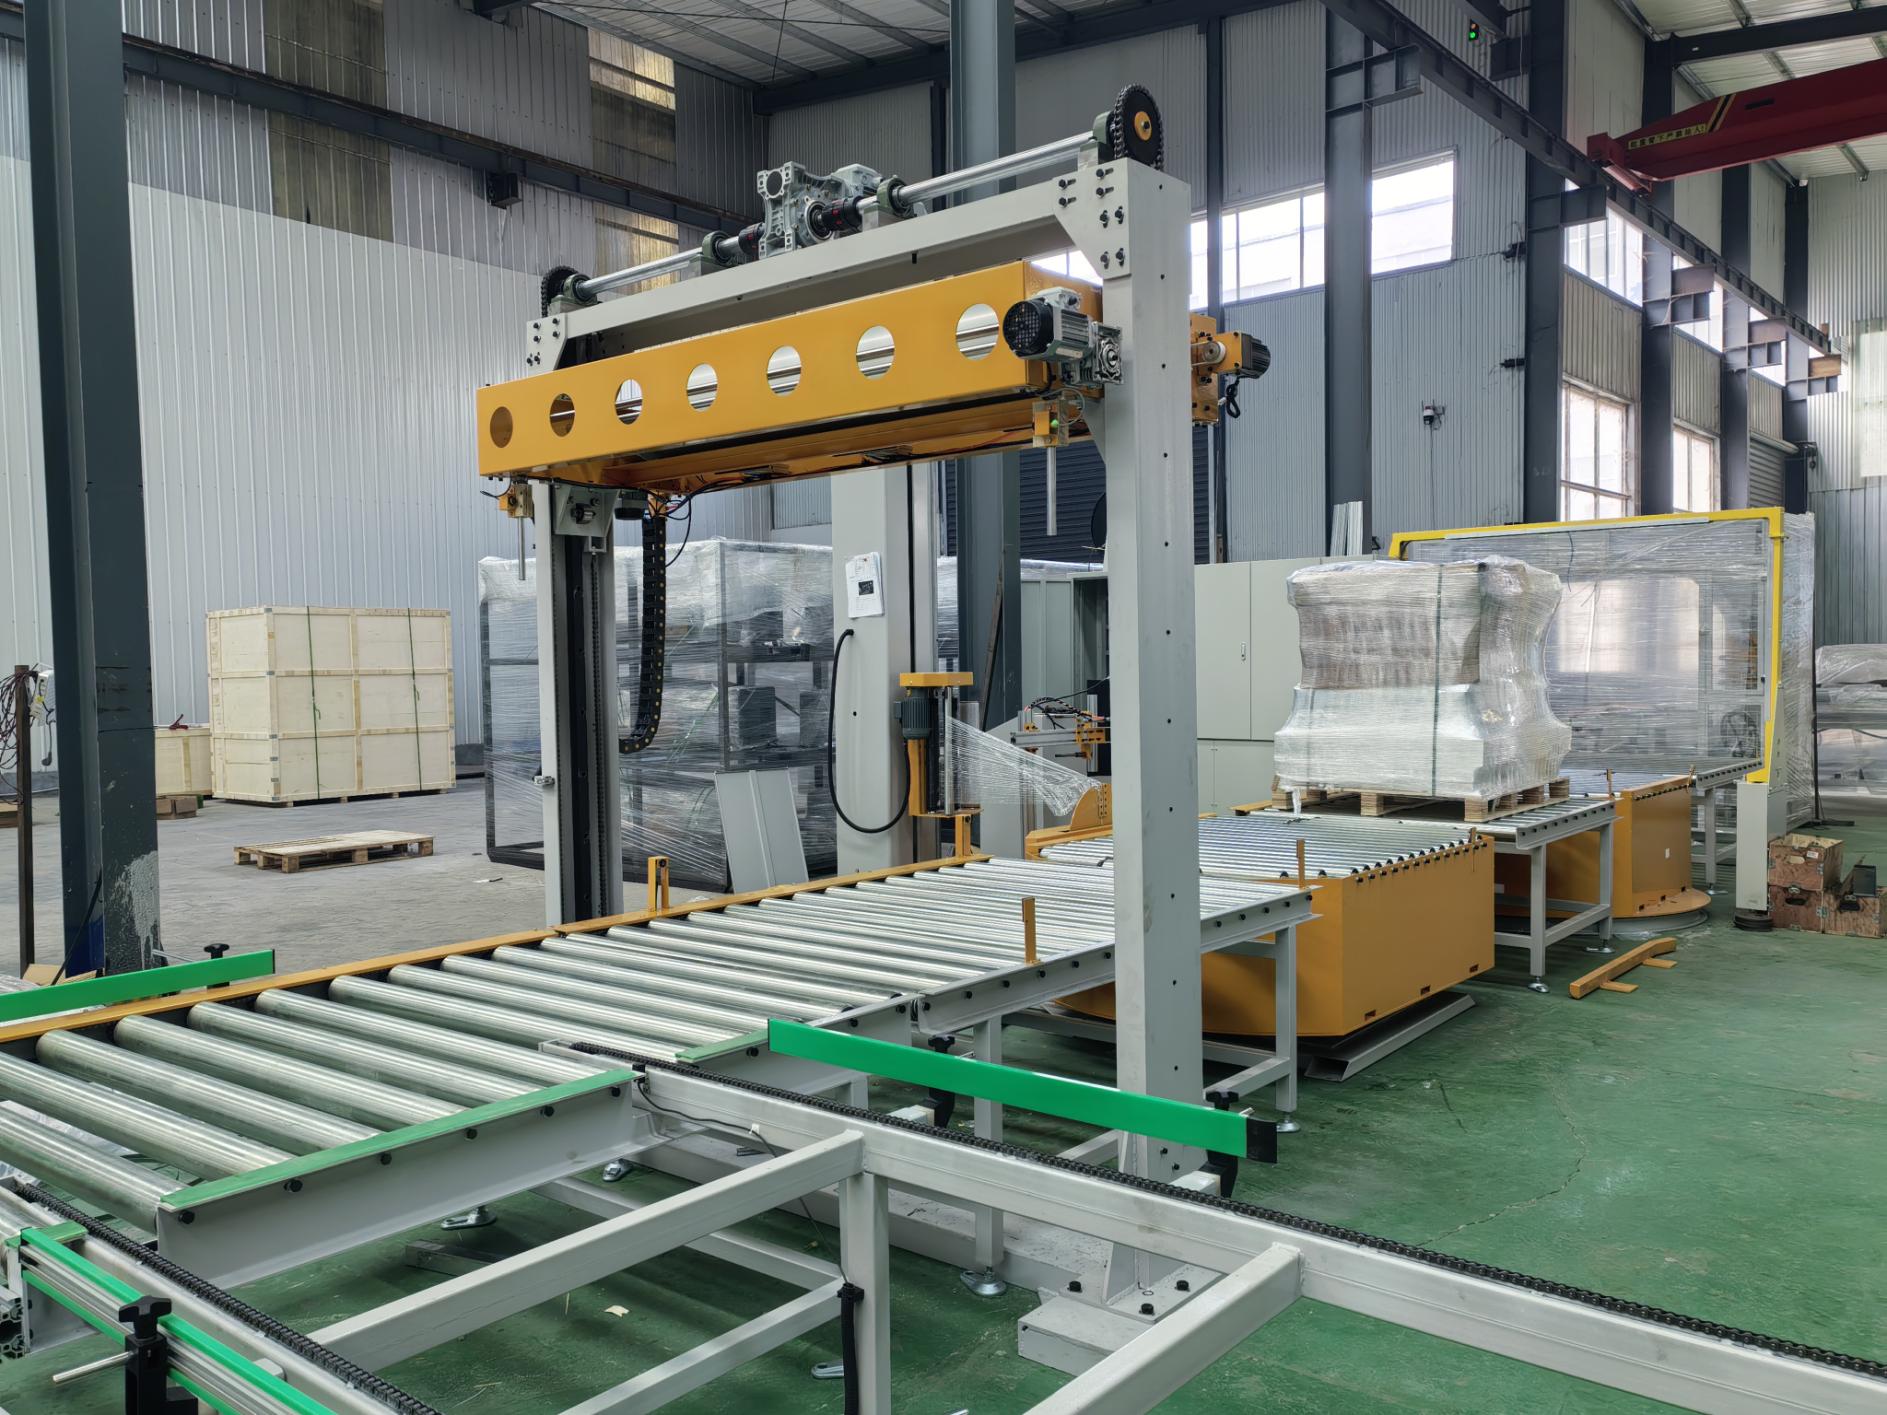
Stanowiska stoją na wspólnym systemie przenośników rolkowych, więc ścieżka kartonu pozostaje pozioma i spójna między komorami. Tam, gdzie spotykają się dwie komory, znajduje się krótki odcinek transferowy zamiast sztywnego złącza stykowego, co ogranicza niewyrównanie kartonu przy przekazie. Osłony podążają za strefą pracy: stałe panele obwodowe wokół komór paletyzacji i owijania, bramki dostępu zatrzymujące daną komorę po otwarciu oraz kurtyny świetlne lub blokowane bariery w miejscach, gdzie operator sięga w obrys roboczy. Układ bezpieczeństwa został narysowany zgodnie z praktyką bezpieczeństwa maszyn typu ISO, z osłonami, zatrzymaniami awaryjnymi i blokadami sprawdzonymi przed podaniem napięcia.
Akumulacja i buforowanie podawania
Pierwszy przenośnik za stroną pakowania jest akumulacyjny, a nie jednobiegowa linia podająca. Jego zadaniem jest pozwolić kartonom nagromadzić się w krótkim buforze, gdy strona zamykania lub paletyzacji przystanie, i płynnie je uwolnić, gdy linia będzie gotowa ponownie. Bez tego odcinka minutowy postój w komorze owijania cofa kartony prosto w obszar pakowania; z nim strona pakowania może przez krótki czas pracować dalej, podczas gdy komora poniżej linii opróżnia kolejkę. Długość bufora dobiera się do zgłaszanego przez zakład nagłego przyrostu, a nie do ogólnego standardu. Za krótki i akumulacja nic nie daje; za długi i linia marnuje powierzchnię hali i pieniądze na przenośnik, który nigdy się nie wypełnia.
Podawanie i składanie kartonów, miejsca gdzie kartony wchodzą na linię
Kartony na tej linii są podawane ze strony pakowania zamknięte lub częściowo uformowane; stanowisko wkładania produktu do kartonu leży powyżej naszego zakresu. Na naszym końcu linii kartony wchodzą na przenośnik w znanej orientacji, a stanowisko zamykania odczytuje wysokość kartonu i klapki przed ich zamknięciem. Tam, gdzie zakład używa płaskich wykrojów i sam formuje kartony, przed zamykarką stanęłoby stanowisko składające, aby otworzyć wykrój, złożyć spód i podać wyprostowany karton na linię. Konfiguracja podawania dla tego zamówienia zakłada, że kartony docierają wyprostowane i zorientowane, co utrzymuje stanowisko zamykania skupione na zamknięciu klapek i taśmie, a nie na korekcie zdeformowanego wykroju.
Zamykanie kartonów: stanowisko taśmowe ZYFC-05
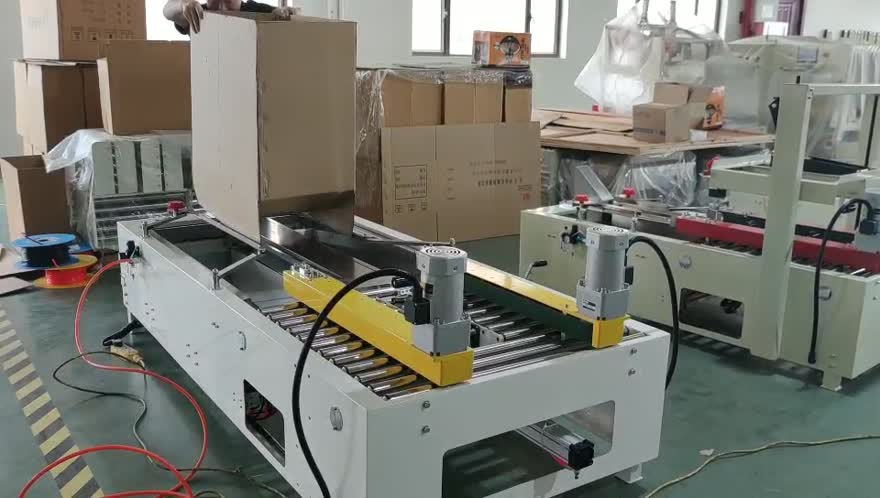
Stanowisko zamykania na tej linii to automatyczna zamykarka kartonów ZYFC-05 z głowicą zamknięcia taśmą. Kartony przechodzą przez rolkowy wlot, górne klapki są składane w dół przez zespół zamykania klapek, głowica taśmowa układa pasek na górnym szwie i przyciska go po obu stronach, a zamknięty karton wychodzi w kierunku bufora. Zamknięcie taśmą wybrano tutaj, ponieważ kartony pracują w regularnym formacie typu RSC, geometria klapek jest spójna, a taśma daje szybkie i czyste górne zamknięcie, dobrze widoczne na kartonie eksportowym.
Tabliczka znamionowa zamykarki to trwały zapis tego, do czego maszyna była zbudowana. Na tym egzemplarzu tabliczka podaje typ ZYFC-05, moc 0.41 kW, napięcie 220 V jednofazowe 60 Hz, prąd 2 A, numer seryjny 26091602-02 i datę produkcji 2026.11, z oznakowaniem CE oraz danymi producenta SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. Tabliczka pozostaje na maszynie przez transport i okres eksploatacji, aby zakład, technik i ewentualny przyszły nabywca mogli dopasować ocenę elektryczną i tożsamość konstrukcyjną do egzemplarza.
Po stronie zamykarki kontrole akceptacyjne obejmują wyprostowanie klapek przed głowicą, kontakt kleju taśmy wzdłuż całego szwu, zakładkę taśmy na obu końcach kartonu, długość cięcia tak, by pasek kończył się równo, a nie pozostawiał luźnego ogonka lub krótkiej zakładki, oraz czy karton wychodzi prosto, nie zbaczając na jedną szynę. Wybór taśmy i ustawienie głowicy to oddzielny temat; nasz przewodnik zakupu o zamykarkach kartonów półautomatycznych, inline i adaptacyjnych opisuje, kiedy taśma, hot melt lub klej zimny pasują do różnych kartonów i rodzajów zamknięcia.
Dlaczego taśma była zamknięciem dla tego przebiegu
Zamykanie taśmą pasuje do regularnych kartonów powtarzających ten sam format, gdzie złącze klapek jest płaskie, a karton pokonuje krótki lub średni dystans. Pracuje szybko, głowicę jest prosto utrzymywać, a zużyta rolka taśmy to szybka wymiana na hali. Tam, gdzie karton jest ciężki, nieregularny lub wymaga zamknięcia plombowanego albo w pełni klejonego, często lepszym dopasowaniem jest hot melt lub klej. Na tej linii zakres kartonów mieścił się w pasującym do taśmy paśmie, dlatego zamykarkę określono z głowicą taśmową, a nie układem klejowym.
Akumulacja, buforowanie i przekaz do owijania
Po zamknięciu kartony przechodzą krótki odcinek bufora przed komorą owijania. Odcinek ten pełni dwie funkcje. Rozstawia kartony, by komora owijania przyjmowała je równym odstępem, i daje stanowisku owijania małą kolejkę, gdy strona paletyzacji trzyma cykl. Przenośniki tu używają rolek napędzanych lub grawitacyjnych zależnie od odcinka, z prowadnicami utrzymującymi karton na środku w ruchu. Przekaz między zamkniętymi kartonami a wlotem owijania to jedno z miejsc, które uważnie obserwujemy w każdym FAT: karton, który dotarł lekko przechylony, zostanie owinięty lekko przechylony, a lekko przechylony karton na palecie to początek niestabilnego ładunku.
Owijanie stretch na długą podróż morską
Komora owijania nakłada folię stretch na ładunek na palecie, gotowy lub w trakcie budowy, zanim opuści zakład. Fracht morski wystawia ładunek na drgania, nacisk układania, zmiany wilgotności i wielokrotny przeładunek między fabryką a magazynem docelowym, dlatego folia musi trzymać kartony przy palecie i chronić warstwę podczas tego ruchu, a nie tylko wyglądać porządnie na placu. Próba owijania sprawdza procent rozciągnięcia folii, zakładkę górnej i dolnej warstwy folii, pokrycie narożników, jak mocno folia dociska górną warstwę oraz czy ładunek przesuwa się po zakończeniu cyklu owijarki.
Rodzaj i grubość folii zależą od ładunku: lżejsze regularne kartony owija się jedną grubością i poziomem rozciągnięcia, ciężkie lub o ostrych krawędziach ładunki wymagają mocniejszej folii i większej ochrony narożników. Stanowisko owijania na tej linii nastrojono pod wagę kartonu i wysokość palety klienta, z wzorem owijania obejmującym podstawę, boki i górny przewis. Wydajność folii i dane rynkowe folii opakowaniowych śledzą źródła badań branżowych, takie jak raporty rynkowe folii opakowaniowych Smithers; nabywcy zakładowi mogą używać tych raportów do porównywania kategorii folii, zamiast wyceniać folię w izolacji.
Paletyzacja gotowego ładunku eksportowego
Komora paletyzacji przyjmuje owinięte lub czekające kartony i układa je w uzgodnionym wzorze warstwy na palecie. To zamówienie zbudowano wokół przegubowego ramienia robota na osłoniętym cokole, z chwytakiem dopasowanym do geometrii kartonu, obsługującego przenośnik wlotowy i jedną lub dwie pozycje palet. Ramię podnosi karton, ustawia go w warstwie, wraca po następny i buduje stos do uzgodnionej wysokości, zanim gotowa paleta wyjedzie na tor wylotowy.
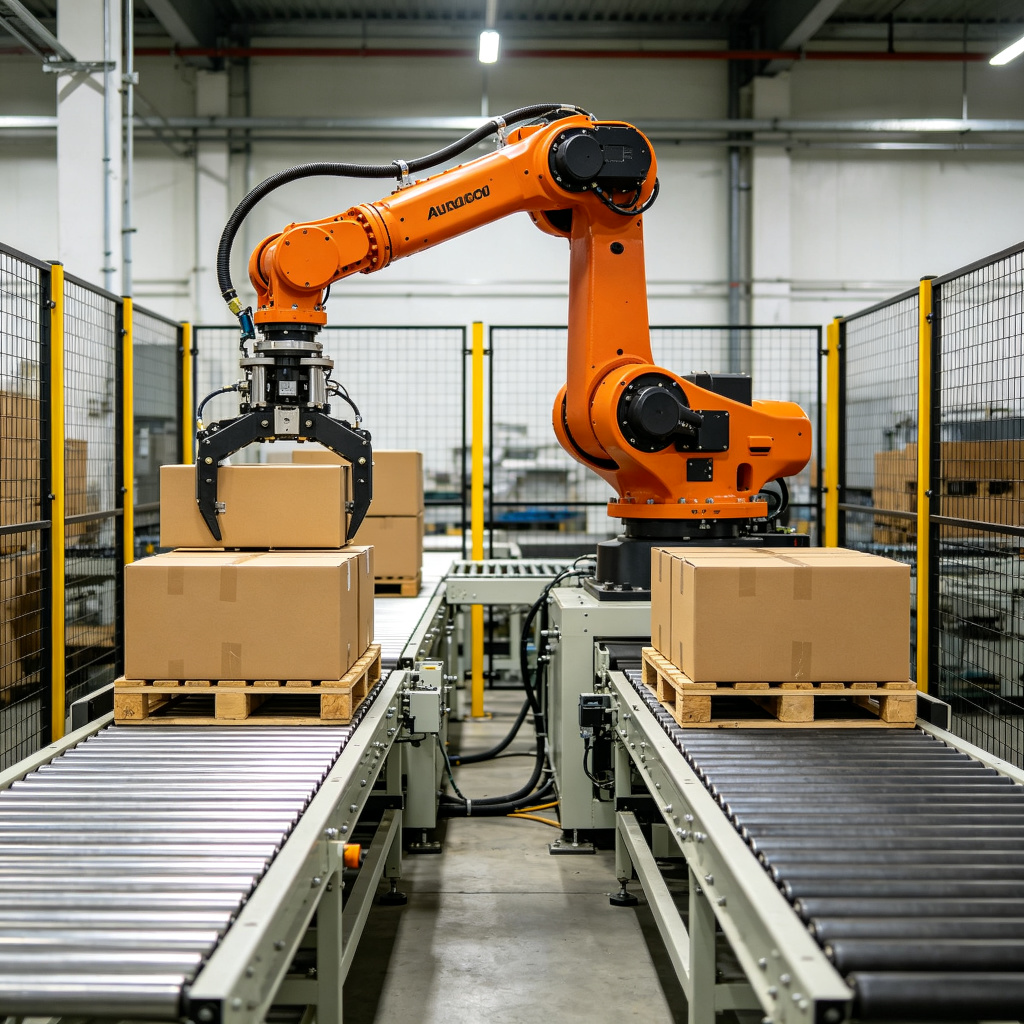
Po stronie paletyzacji kontrole akceptacyjne obejmują powtarzalność wzoru warstwy, orientację kartonu w każdej warstwie, wyrównanie szczelin między warstwami, wyśrodkowanie palety, czy ramię konsekwentnie sięga każdej pozycji palety oraz jak komora obsługuje pustą paletę lub przekładkę, jeśli wzór jej wymaga. Ciśnienie chwytaka i punkt pobrania nastrojono do kartonu, by karton trzymać pewnie bez zgniatania klapki lub boku. Wykorzystanie robotów przemysłowych i trendy zastosowań dokumentują źródła takie jak tematyka robotyki przemysłowej Statista, która daje kontekst rynkowy, a nie gwarancję cyklu dla konkretnej komory.
Dlaczego wybrano cokół robota zamiast bramowej ramy stałej
Na tej linii oczekiwano, że zakres produktów z czasem się nieco poszerzy, klient chciał jednej komory obsługującej kilka pozycji podawania, a ładunek był regularny, ale nie przywiązany do jednego sztywnego wzoru. To wskazuje na ramię przegubowe zamiast bramy na stałych szynach: przegub i chwytak mogą zorientować karton, cokół można rozłożyć tak, by sięgał więcej niż jednego stanowiska, a zmiany wzoru wprowadza się w programie, a nie przez przebudowę ramy. Tam, gdzie zakład prowadzi wąski zakres ciężkich regularnych kartonów w stałej wysokiej wydajności, brama lub konwencjonalna maszyna warstwowa często trzyma ciężką warstwę sztywniej; wybór platformy podąża za faktami ładunku określonymi we wcześniejszej specyfikacji.
Jak zaplanowano tydzień FAT na naszej hali testowej
Fabryczny test akceptacyjny to ostatnia szansa na uruchomienie całej linii razem przed opuszczeniem zakładu. Gdy maszyna jest już zabudowana w skrzyni i załadowana na kontener, zmiana długości przenośnika, regulacja prowadnicy czy ponowne nastrojenie wzoru owijania kosztuje kilkakrotnie więcej niż w hali, a zakład czeka na drugim końcu. FAT tej brazylijskiej linii zaplanowano w trzech przebiegach, a nie jednym długim uruchomieniu.
Pierwszy przebieg to sucha kontrola stanowisko po stanowisku. Każda komora była zasilana i uruchamiana powoli osobno: przenośniki poruszały się we właściwym kierunku, napędy osiągały ustawioną prędkość, osłony i blokady zatrzymywały właściwą komorę po otwarciu, zatrzymania awaryjne odcinały zasilanie tam, gdzie powinny, a sterowanie prowadziło każdy siłownik przez jego zakres bez produktu. Ten przebieg wychwytuje problemy okablowania, orientacji i bezpieczeństwa, zanim jakikolwiek karton dotrze na linię, gdy usterkę jeszcze łatwo przypisać jednej komorze.
Drugi przebieg to obciążona próba stanowisko po stanowisku. Kartony o reprezentatywnych wymiarach i wagach klienta przechodziły przez sekcje zamykania, owijania i paletyzacji po jednym, a następnie krótkimi partiami. Obserwowaliśmy zamknięcie klapek, szew taśmy, prostoliniowość wyjścia kartonu, docisk folii i ułożenie warstwy na każdym stanowisku oraz zapisywaliśmy, gdzie karton stanął poza linią lub warstwa leżała niescentrowana. Ten przebieg izoluje usterkę stanowiska od usterki przekazu: jeśli zamykarka wysyła prosty karton, ale wlot owijania go przechyla, problem leży w sekcji transferowej, nie w zamykarce.
Trzeci przebieg to próba połączonej linii. Wszystkie stanowiska pracowały razem w ciągłej partii w planowanym średnim tempie, z krótkimi postojami i wprowadzonym nagłym przyrostem do testu akumulacji i buforowania. To przebieg, który pokazuje, czy ciąg rzeczywiście się bilansuje: czy bufor napełnia się i opróżnia, czy komora owijania nadąża, czy paletyzator wyprowadza w rytmie oraz czy jakieś stanowisko staje się wąskim gardłem wstrzymującym resztę. Połączony przebieg sprawdza też blokady i sekwencję stop i start, z której operatorzy zakładu będą korzystać na co dzień.
Przez cały tydzień wyniki odnotowywano względem kryteriów akceptacyjnych uzgodnionych w specyfikacji: testowane wymiary i wagi kartonów, obserwowane cykl i rytm, sprawdzony wzór warstwy, przetestowane urządzenia bezpieczeństwa oraz każda usterka zapisana ze stanowiskiem, objawem, przyczyną i podjętym działaniem. FAT, który tylko patrzy, jak linia działa przez godzinę i uznaje to za dobre, nie daje zakładowi dużej ochrony; wartość leży w zapisanych kontrolach i powtórnej próbie po każdej poprawce.
Co znaleźliśmy i poprawiliśmy podczas próby
Prawie żadna dostosowana linia nie opuszcza hali bez garści poprawek. Celem FAT jest wyniesienie tych poprawek na naszą halę, poprawienie ich tam i powtórne uruchomienie objętej sekcji, zamiast wysyłania klientowi listy rzeczy do skorygowania po dostawie. Poniższa tabela wymienia rodzaje problemów, które pojawiły się w tej próbie, obserwowany objaw, działanie podjęte w hali oraz sposób sprawdzenia powtórnej próby. Konkretne liczby dotyczą tego produktu i tego układu; traktuj je jako przykłady tego, co FAT powinien wychwycić, a nie jako gwarantowane wyniki dla innego zamówienia.
| Stanowisko | Obserwowany objaw | Działanie w hali | Wynik ponownej kontroli |
|---|---|---|---|
| Zamykarka kartonów | Pasek taśmy skończył się lekko krótko na jednym rozmiarze kartonu, pozostawiając małą zakładkę na końcu szwu | Skorygowano długość cięcia taśmy i nacisk głowicy dla tej wysokości kartonu; sprawdzono zamknięcie klapek przed głowicą | Powtórzono rozmiar kartonu; szew zamknięty równo na obu końcach, bez luźnej zakładki |
| Przekaz zamykanie do owijania | Kilka kartonów weszło w wlot owijania przechylonych za odcinkiem bufora | Wyśrodkowano prowadnice transferowe i dostrojono krótki odcinek odstępu, by kartony docierały prosto do komory owijania | Powtórzono partię; kartony wchodziły do komory wyśrodkowane, bez zbaczania na bok |
| Owijanie stretch | Górna warstwa lekko podniosła się na narożnikach po zakończeniu cyklu owijania | Zwiększono zakładkę górnej folii i dostrojono rozciągnięcie folii, by górne kartony były dociskane przez cały cykl | Ponownie owinięto paletę; narożniki pozostały dociśnięte, ładunek trzymał po zwolnieniu folii |
| Komora paletyzacji | Jedna warstwa leżała o kilka milimetrów niescentrowana na palecie dla cięższego rozmiaru kartonu | Skorygowano w programie miejsce pobrania i przesunięcie warstwy dla tej geometrii kartonu | Odbudowano warstwę; kartony wyrównane do krawędzi palety w uzgodnionej tolerancji |
| Bufor akumulacyjny | Bufor napełniał się zbyt szybko, gdy komora owijania przystanęła, cofając kartony w stronę pakowania | Ustalono czas zwolnienia i prędkość przenośnika, by bufor pochłonął krótki postój bez sięgania do wlotu pakowania | Wprowadzono kontrolowany postój; bufor opróżnił się bez przelewania kartonów w górę linii |
| Osłony i blokady | Jedna bramka zatrzymywała tylko własną komorę; sprawdzono, czy sąsiednia komora owijania pozostaje bezpiecznie zatrzymana | Przejrzano okablowanie blokad i potwierdzono, że każda bramka zatrzymuje strzeżoną strefę pracy | Otwarto każdą bramkę; właściwa komora zatrzymana, bez nieoczekiwanego ruchu w strefie osłonionej |
To zwykłe poprawki, jakich spodziewa się zespół uruchomieniowy: prowadnica odsunięta o włos, długość cięcia wymagająca indywidualnej korekty pod karton, napięcie folii czytające się inaczej, gdy przechodzą prawdziwe kartony. Wzorzec wart odnotowania jest taki, że większość pojawiła się przy przekazie między stanowiskami, a nie wewnątrz pojedynczej maszyny. Zamykarka idealnie zamykająca karton może nadal podawać przechylony karton do następnej komory, jeśli odcinek transferowy jest rozregulowany, dlatego przebieg połączonej linii ma znaczenie takie samo jak przebieg stanowiskowy.
Dokumenty akceptacyjne i co faktycznie obejmuje podpisanie protokołu
Podpisanie protokołu FAT to nie podpis na czystej maszynie. To zapis tego, co przetestowano, względem jakich kryteriów, z jakim wynikiem i jakie pozycje otwarte pozostają przed wysyłką. Dla tej linii pakiet akceptacyjny obejmował kontrole stanowisko po stanowisku, wyniki próby połączonej, testy urządzeń bezpieczeństwa, dopasowanie oceny elektrycznej do zasilania docelowego, zapisy warstwy i wzoru oraz listę pozycji, które zostaną ukończone po przybyciu.
Dokumenty, jakich zakład powinien oczekiwać przy linii eksportowej, obejmują: testowany zakres i wagi kartonów, obserwowane cykl i rytm w planowanym tempie, wzór palety i liczbę warstw, ustawienia folii owijającej i zakładki, ciśnienie chwytaka i ustawienia pobrania, wyniki testów bezpieczeństwa i osłon, dane seryjne i tabliczkowe każdej maszyny, listę części zamiennych, instrukcje obsługi i konserwacji, schematy elektryczne i dokumentację sterowania oraz kontakt uruchomieniowy odpowiedzialny za dalsze kroki. Kupujący przeprowadzający własny przegląd akceptacyjny może użyć strukturalnej listy kontrolnej FAT i SAT dla komór składania, zamykania, owijania i paletyzacji, by upewnić się, że nic z tej listy nie zostanie pominięte na hali.
Warto tu rozdzielić FAT i SAT. Fabryczny test akceptacyjny odbywa się w naszym zakładzie, na naszej hali, z naszym zasilaniem i naszymi kartonami testowymi. Test akceptacyjny na miejscu odbywa się w zakładzie po instalacji, na prawdziwej linii produkcyjnej, z prawdziwym produktem i prawdziwym wyposażeniem powyżej i poniżej linii. Niektóre pozycje można sprawdzić tylko na miejscu: jak linia łączy się z istniejącym przenośnikiem zakładu, jak pracuje względem rzeczywistego tempa pakowania, jak operatorzy obsługują sterowanie w swoim przepływie pracy oraz czy układ pasuje do alejek i dostępu zakładu. FAT rozstrzyga to, co można rozstrzygnąć w hali; SAT potwierdza wydajność tam, gdzie linia będzie faktycznie działać.
Czym dostosowana linia eksportowa różni się od maszyny katalogowej
Maszyna katalogowa zbudowana jest do stałej ramy, stałej długości przenośnika i stałego zakresu prędkości, sprzedawana ze standardowej konfiguracji. Dostosowana linia końcowa jest układana pod produkt, tempo, powierzchnię hali i zasilanie docelowe kupującego, a stanowiska, przenośniki, bufory i osłony dobierane są do tego zakresu. Różnice ujawniają się w kilku konkretnych miejscach.
Długość i układ przenośnika podążają za halą zakładu. Sekcje wlotu, bufora, owijania i paletyzacji są rozłożone tak, by linia pasowała do dostępnej powierzchni i wchodziła oraz wychodziła we właściwym kierunku, zamiast wymuszać na zakładzie przestawianie się wokół standardowej ramy. Bufor dobiera się do zgłaszanego nagłego przyrostu, a nie do ogólnej długości. Konstrukcja elektryczna pasuje do sieci docelowej: napięcie, częstotliwość, styl wtyczki lub zacisków i normy lokalne ustawia się pod kraj wysyłki. Sterowanie i raportowanie dopasowuje się do tego, co zakład potrafi utrzymywać, a osłony podążają za rzeczywistą strefą pracy i punktami dostępu.
Kompromis wobec maszyny katalogowej to czas realizacji i głębokość inżynierii. Dostosowana linia wymaga przeglądu układu, zatwierdzenia specyfikacji, produkcji, integracji i sekwencji FAT, co trwa dłużej niż zamówienie standardowej jednostki z magazynu. Oplata się to tym, że linia pasuje do prawdziwego zadania: przenośnik sięga, gdzie trzeba, bufor pochłania rzeczywisty przyrost, owijanie trzyma prawdziwy ładunek, a paletyzator buduje prawdziwy wzór. Tam, gdzie produkt i tempo kupującego mieszczą się w zakresie standardowej maszyny, jednostka katalogowa bywa szybszą i tańszą drogą; tam, gdzie układ, mieszanka produktów lub zasilanie docelowe wychodzą poza ten zakres, dostosowany zakres uzasadnia swój koszt.
Interfejs powyżej i poniżej linii oraz dane, jakie linia raportuje
Linia końcowa nie pracuje w izolacji. Odbiera kartony ze strony pakowania i wyprowadza palety do magazynu lub strefy kontenerowej, a przekazy na obu końcach muszą być uzgodnione przed zbudowaniem linii. Powyżej linii pytanie brzmi, jak docierają kartony: równomierne podawanie czy nawały, jaka orientacja, jakie tempo i czy strona pakowania może przystanąć, gdy bufor linii końcowej jest pełny. Poniżej linii pytanie brzmi, jak opuszczają gotowe palety: ręcznym wózkiem, wózkiem widłowym na strefę przeładunku czy na ciężarówkę lub kontener, i jakiego prześwitu i dostępu wymaga to wyjście.
Po stronie danych nowoczesna linia może raportować stan pracy, liczniki cykli, alarmy stanowisk i liczbę produkcji do systemu zakładowego. Sposób ruchu tych danych zależy od sterowania: podstawowe wyjścia sygnałowe dla statusu i alarmów albo połączenie sieciowe, takie jak komunikacja w stylu OPC UA do WMS lub MES, dla liczb, temp i szczegółów usterek. Wybór podąża za tym, czego zakład rzeczywiście używa na miejscu; linia wysyłająca szczegółową telemetrię do zakładu, który nie ma systemu, by ją odczytać, dodaje koszt bez korzyści. Nasze omówienie połączonych maszyn linii końcowej, integracji OPC UA, WMS i MES opisuje, jak określić zakres interfejsu bez przeszacowania komory.
Zakresy budżetowe i czas realizacji dostosowanej linii końcowej
Kupujący pytający o liczbę dla dostosowanej linii zwykle potrzebują raczej zakresu budżetowego niż jednej ceny, bo ostateczna kwota zmienia się ze stanowiskami, tempem, poziomem automatyzacji i osłonami. Podstawowa sekcja linii końcowej z ręcznym lub półautomatycznym obsługiwaniem kartonów, standardową zamykarką i ręcznym lub prostym układem owijania leży w dolnym zakresie budżetu. Średniozaawansowana zintegrowana linia z akumulacją, automatycznym zamykaniem, owijaniem stretch i komorą robotyczną lub paletyzującą leży w środku. Wysokowydajna linia z obsługą wielu stanowisk, cięższymi obciążeniami, zaawansowanym sterowaniem wzorem, połączonym raportowaniem i pełnymi osłonami leży w górnym zakresie. To zakresy planistyczne do dyskusji, a nie oferty; stanowcza liczba wynika ze specyfikacji, próbek produktu i przeglądu układu.
Czas realizacji ma ten sam kształt. Standardowa maszyna wysyłana jest w tygodniach; dostosowana zintegrowana linia przechodzi potwierdzenie układu, produkcję, integrację i FAT, co obejmuje dłuższe okno budowy, z tygodniem FAT jako jedną z ostatnich bramek przed zabudowaniem w skrzynie. Kupujący planujący datę uruchomienia powinni ustalić punkty milowe czasu realizacji wcześnie w projekcie, zamiast zakładać harmonogram dostawy maszyny standardowej. Aby zobaczyć, jak koszt urządzenia odnosi się do zwrotu, przewodnik po koszcie i budżecie końcowej linii pakowania rozbija zakresy budżetowe według konfiguracji, a kalkulator ROI i okresu zwrotu linii pakowania pokazuje, jak zmiany wydajności i pracy wpływają na okres zwrotu.
Pięć pułapek, w jakie wpadają kupujący na eksportowych liniach pakowania
Po obserwowaniu wysyłek i pracy tych komór powtarzające się błędy w zamówieniach eksportowych skupiają się zwykle w pięciu obszarach, a większość łatwiej uniknąć przed FAT niż po dostawie.
1. Określanie tempa maszyny, a nie tempa linii. Zamykarka może pracować szybkim cyklem w izolacji, ale linia porusza się tylko tak szybko, jak najwolniejsze połączone stanowisko, a bufor musi bilansować resztę. Kupowanie pod szczytowe tempo pojedynczej maszyny zawyża to, co sekcja linii końcowej faktycznie dostarcza, i zaniża zakres przekazów.
2. Pomijanie docelowego zasilania elektrycznego. Maszyna nastrojona pod jedną częstotliwość lub napięcie nie przechodzi czysto na drugie. Podłączenie jednostki do sieci docelowej, dopasowanie tabliczki i sprawdzenie zachowania napędu oraz przenośnika na właściwym zasilaniu to pozycje FAT, które należy potwierdzić przed wysyłką, a nie diagnozować po przybyciu.
3. Za mały bufor akumulacyjny. Bez wystarczającej długości bufora i czasu zwolnienia krótkie postoje poniżej linii cofają kartony do obszaru pakowania i tworzą zatory przy przekazie. Dobór bufora powinien podążać za zgłaszanym przyrostem, z marginesem na okazjonalny długi postój, a nie średni przebieg.
4. Traktowanie owijania jako etapu kosmetycznego. Folia stretch na ładunku eksportowym trzyma kartony przy palecie przez drgania, układanie i przeładunek. Grubość folii, poziom rozciągnięcia, zakładka i pokrycie narożników muszą być nastrojone pod rzeczywisty ładunek; lekkie owinięcie wyglądające porządnie na placu może zawieźć na długiej morskiej trasie.
5. Odkładanie interfejsu miejsca na czas po przybyciu. Podawanie powyżej linii, wyjście poniżej linii, prześwit podłogowy, lokalizacja zasilania i połączenia sterowania powinny być uzgodnione w specyfikacji. Odkrycie w dniu instalacji, że przenośnik nie sięga strony pakowania zakładu albo że ścieżka wyjścia jest zablokowana przez słup, to kosztowny rodzaj problemu do naprawienia na miejscu.
Po wysyłce: instalacja, SAT, szkolenie i części zamienne
Podpisanie protokołu FAT zamyka akceptację po stronie zakładu, ale linia musi pracować w zakładzie po zabudowaniu w skrzynie, frachcie morskim i instalacji. Po przybyciu komory są rozpakowywane, poziomowane, podłączane do zasilania zakładu i wiązane z istniejącymi ścieżkami przenośnika i wyjścia. Próba akceptacyjna na miejscu uruchamia potem linię na prawdziwym produkcie i prawdziwym wyposażeniu powyżej oraz poniżej linii, potwierdzając cykl, wzór, docisk folii i obsługę przez operatora na hali produkcyjnej.
Szkolenie obejmuje operatorów prowadzących linię na co dzień: jak podawać kartony, przestawiać między rozmiarami, wymieniać rolkę taśmy lub folii, bezpiecznie usuwać zator, odczytywać alarmy stanowisk oraz jakie kontrole wykonywać na początku zmiany. Szkolenie konserwacyjne obejmuje części zużywalne do przeglądu, napędy i łożyska do utrzymania w czystości oraz ustawienia, których nie należy zmieniać bez kontaktu uruchomieniowego. Części zamienne są wymienione w pakiecie akceptacyjnym, by zakład trzymał materiały eksploatacyjne i zużywalne, które najszybciej zatrzymają linię, gdy zabraknie.
Wsparcie po przekazaniu podąża za gwarancją i umową serwisową: kontakt uruchomieniowy znający linię, kanał części magazynujący pozycje zużywalne oraz kanał pomocy zdalnej lub na miejscu, gdy stanowisko ulegnie usterce. Dla klientów eksportowych dostępność części zamiennych i lokalna reakcja liczą się tak samo jak sama maszyna, bo linia czekająca na jedną wymienną część staje w produkcji. Regionalne wsparcie uruchomieniowe i części zamienne dla linii pakowania w Ameryce Łacińskiej nasz zespół serwisowy planuje z klientami przed budową, by ścieżka wsparcia istniała, zanim urządzenie dotrze do zakładu.
Planowanie ruchu eksportowego przed zabudowaniem w skrzynie
Gdy protokół FAT jest zapisany, linia przechodzi w etap przygotowania do wysyłki, a etap ten ma własną listę kontrolną, oddzielną od testu maszyny. Ramy i przenośniki są zabudowywane w skrzynie lub układane na płozech, by powierzchnie robocze, napędy i głowice taśmowe były chronione przed układaniem i wilgocią w transporcie morskim. Luźne części, części zamienne i oprzyrządowanie pakowane są w oznaczone skrzynie zgodne z listą części, by zespół odbiorczy rozpoznał, co gdzie idzie po rozpoczęciu instalacji.
Planowanie ładunku liczy się w przypadku linii wysyłanej w sekcjach. Długie przenośniki, cokół paletyzacji i rama owijarki są pakowane tak, by zmieściły się w kontenerze, z najcięższymi elementami nisko i powierzchniami niosącymi prowadnice lub łożyska chronionymi przed kontaktem. Strona odbiorcza powinna znać kolejność skrzyń przed przybyciem kontenera: która sekcja schodzi pierwsza, która płoza niesie panel elektryczny i które skrzynie trzymają materiały eksploatacyjne oraz części zamienne. Ta kolejność chroni instalację przed przeszukiwaniem kontenera na doku.
Dokumentacja podróżuje z wysyłką w formie papierowej i cyfrowej. Lista pakowa wiąże każdą skrzynię z maszyną lub sekcją, instrukcje i schematy odpowiadają numerom seryjnym na tabliczkach znamionowych, a dokumenty akceptacyjne FAT są dołączone, by zespół na miejscu widział, co przetestowano i co poprawiono w hali. W przypadku zamówienia kierowanego do Brazylii dokumenty handlowe i techniczne powinny odpowiadać oczekiwaniom cel i zakładu odbiorczego, by odprawa nie wstrzymała linii po cumowaniu statku. Zestaw dokumentów uzgadniamy z klientem przed zabudowaniem, zamiast składać go na ostatnią chwilę w dniu załadunku.
Jest też punkt terminowy, który warto podnieść wcześnie w projekcie. Datę uruchomienia produkcji wyznacza zwykle etap poniżej instalacji, uruchomienia i szkolenia operatorów, a nie data wysyłki. Linia, która przybywa pierwszego dnia miesiąca, nadal wymaga rozpakowania, poziomowania, podłączenia do zasilania zakładu, próby SAT, ewentualnych końcowych nastaw i przebiegu szkoleniowego, zanim ruszy produkcja w docelowym tempie. Planowanie uruchomienia wokół tej sekwencji na miejscu, a nie wokół przybycia kontenera, pozwala uniknąć luki, w której urządzenie dotarło do zakładu, ale linia jeszcze nie produkuje.
Referencje i źródła tła
Kontekst rynkowy i normatywny tego artykułu opiera się na publicznych badaniach branżowych i organach normalizacyjnych; dane i obserwacje specyficzne dla maszyny pochodzą z tej próby na hali testowej. Kupujący mogą użyć poniższych źródeł do porównania rynków maszyn pakujących, kategorii folii, wykorzystania robotów i praktyki bezpieczeństwa maszyn z własną specyfikacją.
- Badania rynku PMMI dotyczące maszyn pakujących i przetwórczych — branżowe dane rynkowe i kontekst segmentu dla wyposażenia pakującego.
- Raporty rynku folii opakowaniowych Smithers — tło kategorii i wydajności folii stretch i shrink.
- Tematyka robotyki przemysłowej Statista — wykorzystanie robotów przemysłowych i trendy zastosowań.
- ISO 13849-1 części systemów sterowania związane z bezpieczeństwem — praktyka bezpieczeństwa maszyn przywoływana przy przeglądzie projektu osłon i blokad.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Pełny profil ›