

En bref. Un exportateur de produits de consommation basé au Brésil a commandé une ligne d’emballage de fin de ligne sur mesure auprès de notre atelier de Qingdao, et en novembre 2026 cette ligne a passé la réception finale en usine avant expédition (FAT) avant le caissage et le transport maritime. Le périmètre couvrait l’alimentation et la mise en forme des caisses, un poste de fermeture au ruban adhésif, l’accumulation et le tampon, le filmage étirable pour une longue traversée océanique, puis la palettisation robotisée des charges d’export finies. Nous avons fait tourner les postes ensemble sur notre banc d’essai, relevé les résultats de cycle et de couche, consigné les défauts apparus, les avons corrigés dans la halle et relancé les sections concernées avant que le client ne signe la réception. Ce compte rendu présente la ligne, la façon dont la FAT a été planifiée, ce que nous avons trouvé et modifié pendant l’essai, ce que couvrent les documents de réception, en quoi une ligne d’export sur mesure diffère d’une machine de catalogue, les questions qu’un acheteur doit poser avant de valider un essai, et l’assistance qui reste mobilisée après la sortie de l’atelier. Les chiffres ci-dessous sont des fourchettes de planification et des observations de cet essai précis, et non des garanties de cycle pour une autre usine ; la performance réelle dépend de votre produit, de la géométrie des caisses, du motif de palette et d’une installation de référence fonctionnant avec vos propres marchandises.
Par Tom Xu, spécialiste de l’intégration et de la mise en service de fin de ligne. Tom a passé neuf ans à concevoir, câbler et mettre en service des cellules de fermeture de caisses, de cerclage, de filmage étirable et de palettisation pour des clients de l’agroalimentaire, des boissons, des produits chimiques ménagers et de la distribution en Amérique latine, au Moyen-Orient, en Asie du Sud-Est et en Afrique, et a vérifié l’intégrité des couches, la fermeture au ruban, le maintien du film et le synchronisme des convoyeurs sur plus de 90 postes de fin de ligne avant et après l’expédition.
La commande et ce dont un exportateur a réellement besoin en bout de ligne
Le client est un exportateur établi au Brésil qui conditionne une gamme de marchandises cartonnées sur palettes bois pour la distribution intérieure et le fret outre-mer. Il ne nous a pas sollicités pour une seule machine autonome. Il est venu parce que le bout de sa ligne de conditionnement avait atteint le point où la fermeture manuelle, l’empilage à la main et les charges non arrimées formaient le goulot, et il lui fallait une séquence connectée qui reprend les caisses remplies et closes depuis la zone de conditionnement, les fait passer par la fermeture et le filmage, puis les empile en palettes stables prêtes pour un camion ou un conteneur.
Pour un envoi à l’export, la fin de ligne assure deux tâches à la fois. La première est de finir le colis : fermer proprement la caisse pour qu’elle ne s’ouvre pas en cours de route, tenir la charge ensemble pour qu’un déplacement en camion ou en conteneur ne la déplace pas, et construire une palette qui conserve sa forme lors des manipulations successives. La seconde est de rendre toute la séquence prévisible : le débit d’entrée correspond au côté conditionnement, le tampon absorbe les arrêts courts, les postes ne se bloquent pas les uns les autres, et les palettes finies sortent à cadence régulière plutôt que par à-coups. Une machine rapide isolément mais qui se heurte au poste suivant sur la ligne ne résout pas le problème de l’acheteur.
Nous le constatons sur le banc lorsqu’une usine achète une machine de fermeture et une filmeuse séparément, puis découvre que les convoyeurs ne s’alignent pas, que les vitesses ne correspondent pas et que personne ne porte la main sur le transfert entre les deux. Une ligne intégrée sur mesure évite cela en disposant les postes en une seule séquence avant fabrication, en dimensionnant les convoyeurs et les tampons au débit réel, et en rendant les commandes et la protection cohérentes d’une cellule à l’autre. Cette commande brésilienne a été définie de cette façon : les postes ont été spécifiés, dessinés et testés comme un seul ensemble de fin de ligne, et non comme un empilement de machines indépendantes boulonnées après livraison.
Ce que le client a spécifié avant la coupe de l’acier
Avant que tout cadre ne soit construit, la spécification devait fixer les faits qui déterminent le dimensionnement des postes. Ce sont les mêmes questions qui reviennent sur toute commande de fin de ligne, quelle que soit la destination.
Les faits produit : la famille de caisses qui circule sur la ligne, les dimensions de caisse et la caisse la plus étroite comme la plus large de la gamme, le poids brut par caisse, si les caisses sont carrées ou rectangulaires, à quel point le conditionnement est plein et ferme, et si une caisse part de travers. Les faits débit : caisses par minute que le côté conditionnement peut livrer, palettes par heure requises à la sortie, débits de pointe et moyens, et l’amplitude de fluctuation que la ligne doit absorber lorsque le conditionnement en amont fait une pause. Les faits charge : type et empreinte de palette, hauteur de palette pleine, nombre de couches par palette, motif de couche, usage d’intercalaires ou de feuilles de couverture, et stabilité de la charge une fois filmée. Les faits site : longueur et largeur de sol disponibles, hauteur sous plafond, planéité du sol, façon dont la ligne entre et sort, et emplacement des protections et des portes d’accès. Les faits commerciaux : tension et fréquence sur place, commandes et rapports disponibles, attentes en pièces de rechange, et qui formera les opérateurs locaux.
Pour cette commande brésilienne, le périmètre électrique a été calé sur le réseau local : les machines ont été câblées pour l’alimentation 220 V / 60 Hz de l’usine, et la plaque signalétique du ferme-caisses reflète cette construction monophasée 60 Hz. La fréquence compte plus que les acheteurs ne l’imaginent parfois. Une machine dimensionnée et réglée pour une alimentation 50 Hz ne se comporte pas toujours pareil en 60 Hz : vitesse des convoyeurs, glissement des entraînements et synchronisme des cycles se décalent, donc la valeur électrique doit correspondre au pays de destination plutôt que de reprendre par défaut l’alimentation de l’atelier.
Agencement de la ligne, poste par poste
L’agencement retenu va de gauche à droite, de la zone de conditionnement vers la sortie des palettes filmées. Les caisses entrent sur un convoyeur d’accumulation qui lisse les courtes poussées du conditionnement, passent au poste de fermeture où les rabats supérieurs sont repliés et scellés au ruban, traversent une courte section de tampon, alimentent la cellule de filmage, puis vont vers la cellule de palettisation qui construit la couche et évacue une palette filmée finie sur un rouleau de sortie.
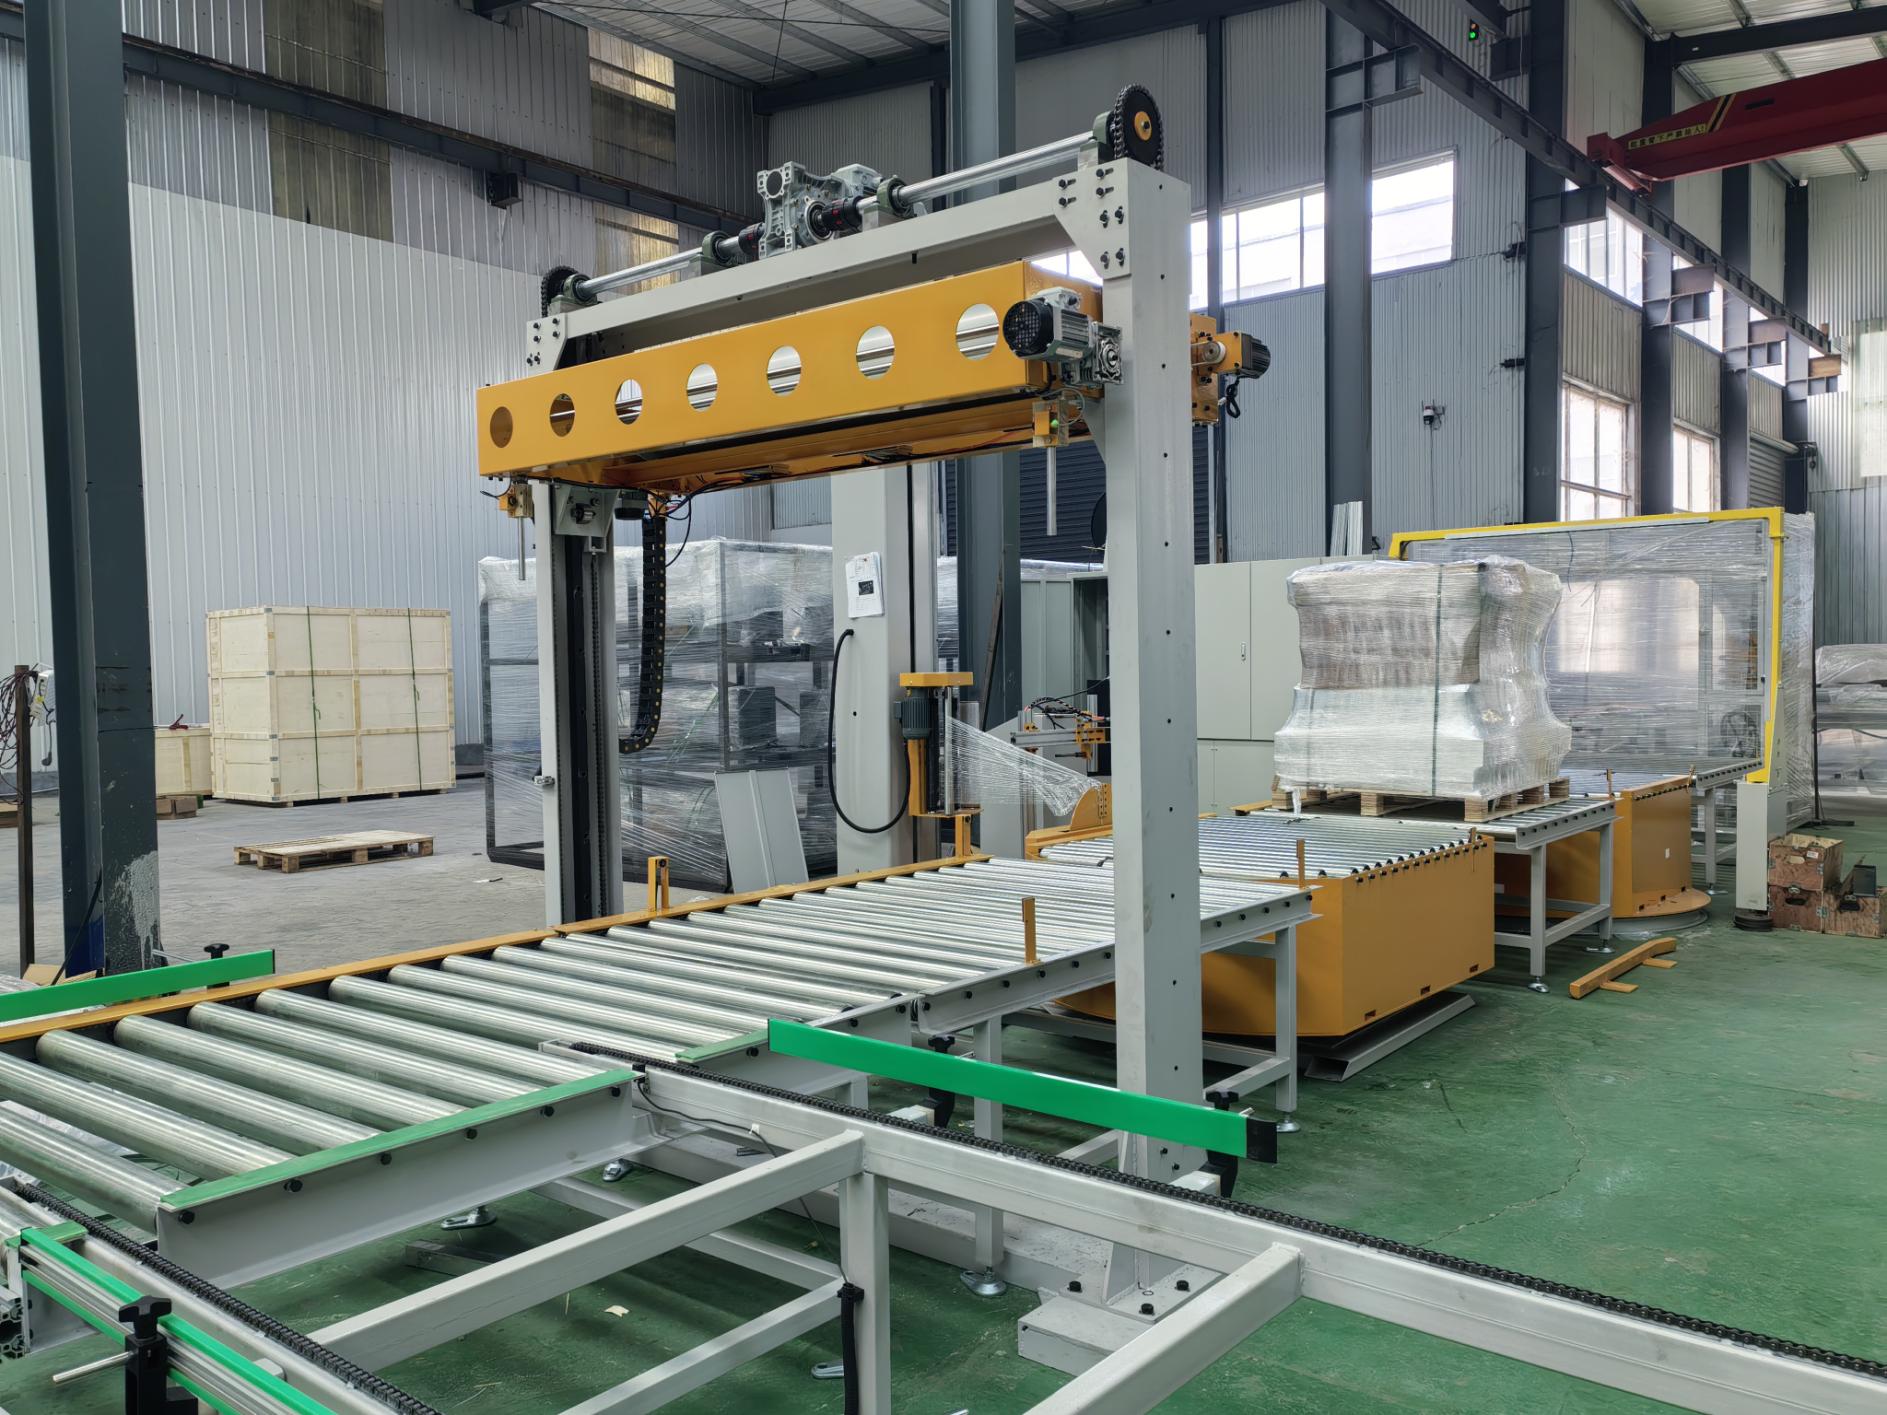
Les postes reposent sur un système commun de convoyeurs à rouleaux, de sorte que le trajet des caisses reste plan et régulier d’une cellule à l’autre. À la jonction de deux cellules, une courte section de transfert remplace un raccord dur bout à bout, ce qui réduit les défauts d’alignement au transfert. La protection suit la zone de travail : panneaux périphériques fixes autour des cellules de palettisation et de filmage, portes d’accès qui arrêtent la cellule concernée dès l’ouverture, et rideaux lumineux ou barrières verrouillées là où un opérateur atteint dans l’enveloppe de travail. L’agencement de sécurité est dessiné selon la pratique de sécurité machine de type ISO, protections, arrêts d’urgence et verrouillages revus avant mise sous tension.
Accumulation et tampon d’alimentation
Le premier convoyeur après le conditionnement est un convoyeur d’accumulation, pas une ligne d’alimentation à vitesse unique. Son rôle est de laisser les caisses s’empiler dans un court tampon lorsque la fermeture ou la palettisation fait une pause, puis de les relâcher en douceur quand la ligne est de nouveau prête. Sans cette section, un arrêt d’une minute à la cellule de filmage repousse les caisses directement dans la zone de conditionnement ; avec elle, le conditionnement peut continuer de circuler pendant une courte fenêtre pendant que la cellule en aval vide sa file. La longueur du tampon est dimensionnée à la fluctuation déclarée par l’usine, et non à une norme générique. Trop courte, l’accumulation ne sert à rien ; trop longue, la ligne brûle de la place au sol et de l’argent avec un convoyeur qui ne se remplit jamais.
Alimentation des caisses et mise en forme, point d’entrée sur la ligne
Les caisses de cette ligne sont alimentées closes ou semi-formées depuis le conditionnement ; le poste qui place le produit dans la caisse est en amont de notre périmètre. À notre bout de ligne, les caisses entrent sur le convoyeur dans une orientation connue, et le poste de fermeture mesure la hauteur et les rabats avant de les refermer. Là où une usine utilise des panneaux plats et forme elle-même ses caisses, un poste de formage se placerait avant le fermeur pour ouvrir le panneau, replier le fond et introduire une caisse équarrie sur la ligne. L’alimentation de cette commande part du principe que les caisses arrivent équarries et orientées, ce qui concentre le poste de fermeture sur la fermeture des rabats et le ruban plutôt que sur la correction d’un panneau déformé.
Fermeture de caisses : le poste scellé au ruban ZYFC-05
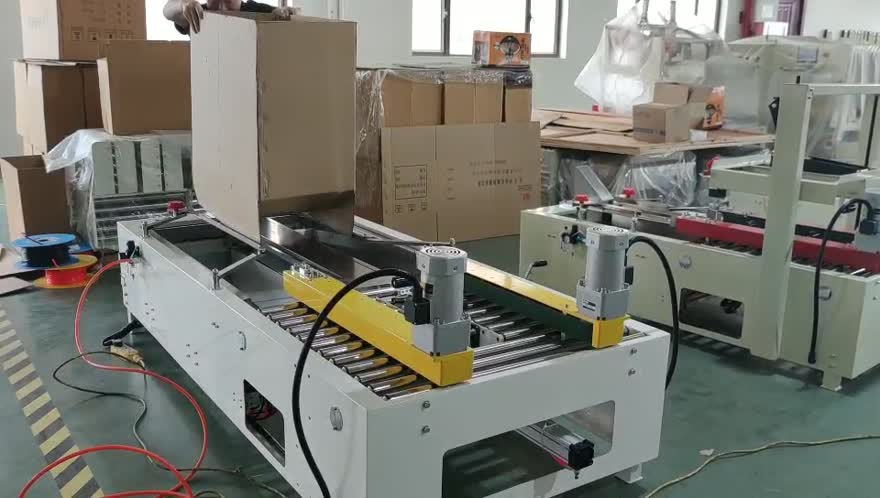
Le poste de fermeture de cette ligne est un ferme-caisses automatique ZYFC-05 avec tête de scellage au ruban. Les caisses passent sur l’alimentation à rouleaux, les rabats supérieurs sont rabattus par l’ensemble de fermeture des rabats, la tête de ruban dépose la bande sur le joint supérieur et la tire sur les deux côtés, puis la caisse fermée sort vers le tampon. La fermeture au ruban a été retenue ici parce que les caisses suivent un format RSC régulier, que la géométrie des rabats est constante, et que le ruban donne un scellage supérieur rapide et propre, bien lisible sur un carton d’export.
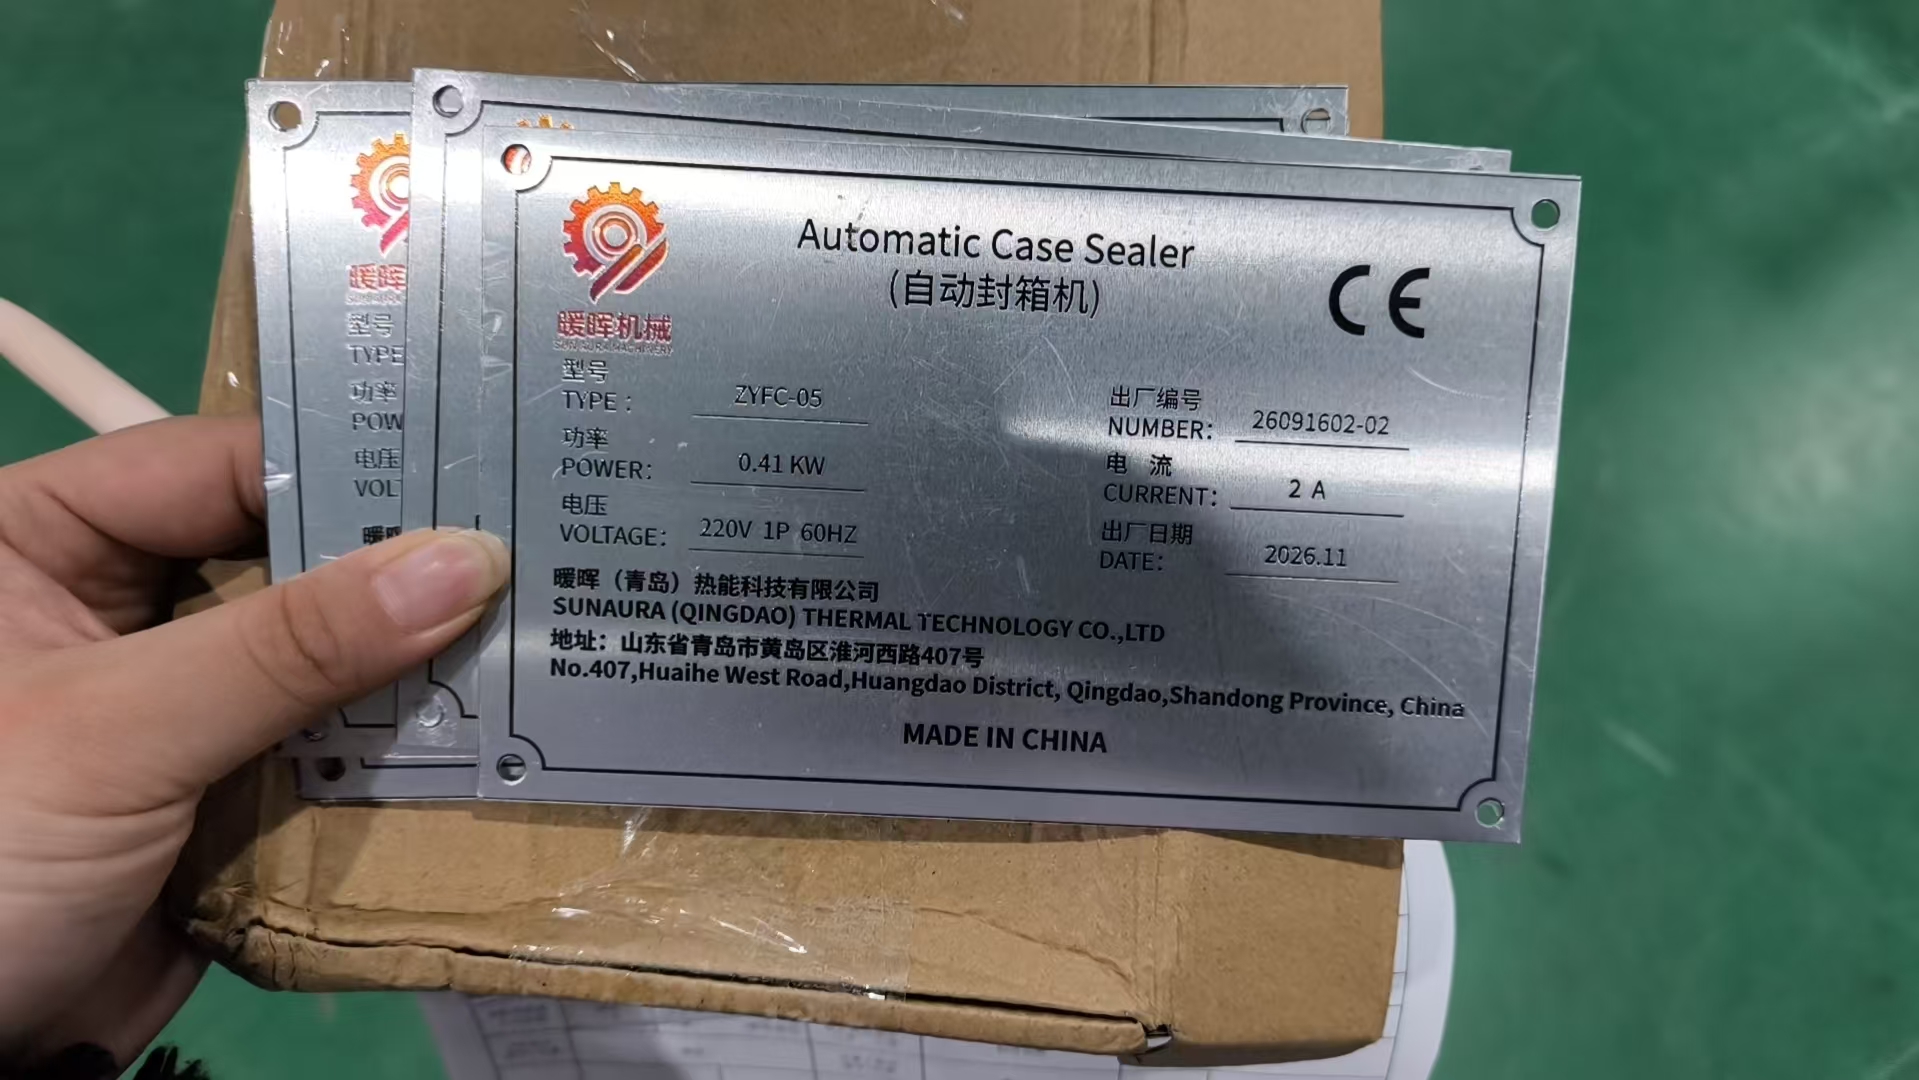
La plaque signalétique du fermeur est le relevé permanent de ce pour quoi la machine a été construite. Sur cet appareil, la plaque porte le type ZYFC-05, la puissance 0.41 kW, la tension 220 V monophasé 60 Hz, le courant 2 A, le numéro de série 26091602-02 et la date de fabrication 2026.11, avec le marquage CE et les coordonnées du fabricant SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. La plaque reste sur la machine pendant le transport et toute la durée de service, afin que l’usine, un technicien et tout futur reventeur puissent faire correspondre la valeur électrique et l’identité de fabrication à l’appareil.
Côté fermeur, les contrôles de réception couvrent l’équerrage des rabats avant la tête, le contact adhésif sur tout le joint, le recouvrement du ruban aux deux extrémités de la caisse, la longueur de coupe pour que la bande finisse à fleur sans dépasser ni laisser un petit onglet, et que la caisse sorte droite sans dériver vers un rail. Le choix du ruban et le réglage de la tête font l’objet d’un autre sujet ; notre guide d’achat sur les ferme-caisses semi-automatique, en ligne et adaptatifs explique quand le ruban, le hotmelt ou la colle froide conviennent aux différents cartons et travaux de fermeture.
Pourquoi le ruban a été le scellage retenu pour cet essai
La fermeture au ruban convient aux caisses régulières qui répètent le même format, là où le joint des rabats est plan et où la caisse parcourt une distance courte à moyenne. Elle va vite, la tête est simple à entretenir, et un rouleau de ruban usé se change rapidement au sol. Là où une caisse est lourde, irrégulière, ou exige un scellage avec preuve d’effraction ou une fermeture entièrement collée, un scellage hotmelt ou colle est souvent mieux adapté. Sur cette ligne, la gamme de cartons se situait dans la zone propice au ruban, donc le fermeur a été spécifié avec une tête ruban plutôt qu’un système colle.
Accumulation, tampon et transfert vers le filmage
Après fermeture, les caisses traversent une courte section de tampon avant la cellule de filmage. Cette section remplit deux rôles. Elle espace les caisses pour que la cellule de filmage les reçoive à pas régulier, et elle donne au poste de filmage une petite file d’attente si la palettisation retient un cycle. Les convoyeurs utilisent ici des rouleaux motorisés ou gravitaires selon la section, avec des guides qui centrent la caisse pendant le déplacement. Le transfert entre caisses fermées et entrée de filmage est l’un des points que nous surveillons de près sur toute FAT : une caisse arrivant légèrement de biais sera filmée légèrement de biais, et une caisse légèrement de biais sur la palette est le début d’une charge instable.
Filmage étirable pour une longue traversée océanique
La cellule de filmage applique le film étirable autour de la charge palettisée finie ou en cours de construction, avant qu’elle ne quitte l’usine. Le fret maritime soumet une charge aux vibrations, à la pression d’empilage, aux variations d’humidité et aux manipulations multiples entre l’usine et l’entrepôt final, donc le film doit retenir les caisses sur la palette et protéger la couche pendant ce mouvement, plutôt que de seulement paraître soigné dans la cour. L’essai de filmage vérifie le pourcentage d’étirage du film, le recouvrement des bandes haute et basse, la couverture des angles, la force avec laquelle le film maintient la couche supérieure, et si la charge se déplace à la fin du cycle de filmeuse.
Type et jauge de film suivent la charge : des cartons réguliers légers se filment à une jauge et un niveau d’étirage, les charges lourdes ou à arêtes vives exigent une bande plus lourde et une protection d’angles accrue. Le poste de filmage de cette ligne a été réglé selon le poids des cartons et la hauteur de palette du client, avec le motif de filmage défini pour couvrir la base, les côtés et le surplomb supérieur. Les performances du film et les données du marché des films d’emballage sont suivies par des sources d’étude sectorielle telles que les rapports de marché sur les films d’emballage de Smithers ; les acheteurs d’usine peuvent utiliser ces rapports pour benchmarker les catégories de film plutôt que de chiffrer une bande isolément.
Palettisation de la charge d’export finie
La cellule de palettisation reprend les caisses filmées ou en attente et les empile selon le motif de couche convenu sur la palette. Cette commande a été bâtie autour d’un bras robotique articulé sur socle protégé, avec un préhenseur adapté à la géométrie des cartons, desservant un convoyeur d’entrée et une ou deux positions de palette. Le bras prend une caisse, la positionne dans la couche, revient pour la suivante, et construit l’empilement jusqu’à la hauteur convenue avant que la palette finie ne sorte sur le convoyeur de sortie.
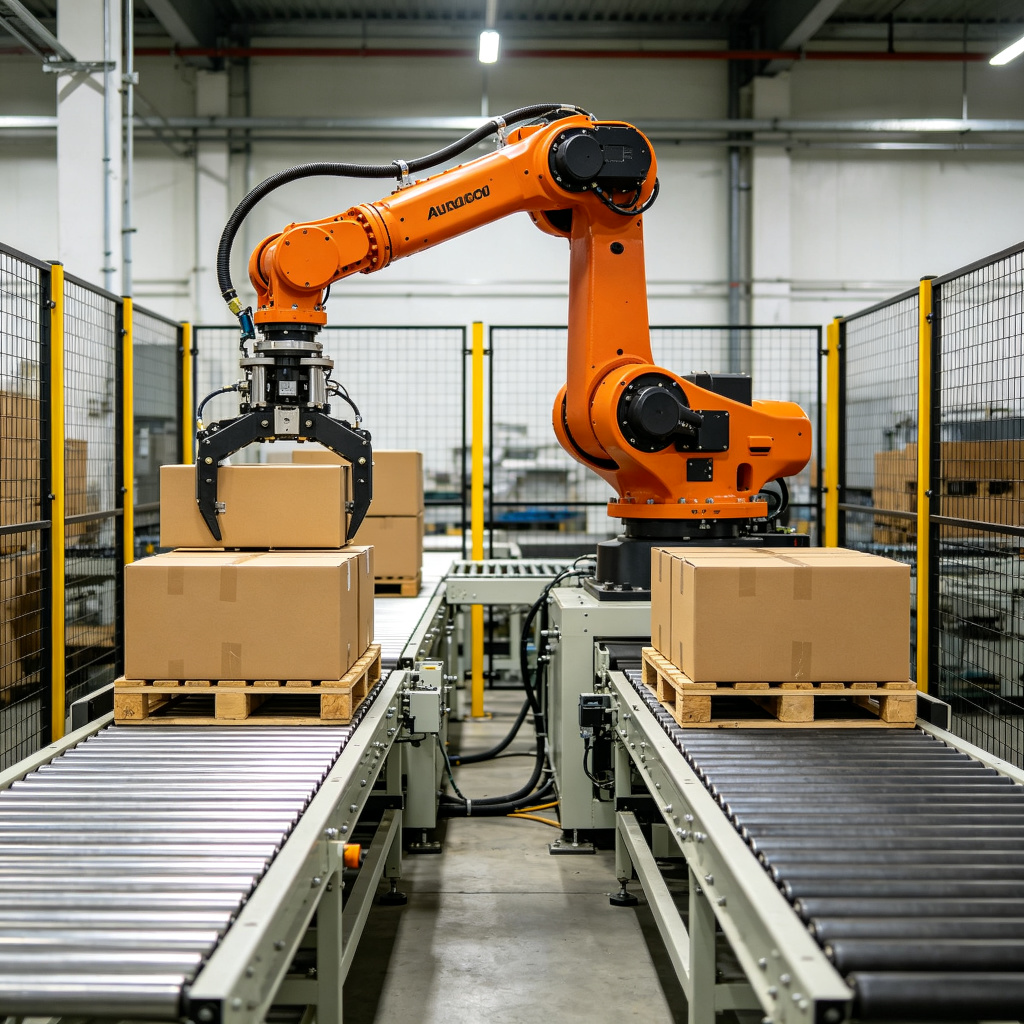
Côté palettisation, les contrôles de réception couvrent la répétabilité du motif de couche, l’orientation des caisses dans chaque couche, l’alignement des interstices entre couches, le centrage de la palette, la régularité avec laquelle le bras atteint chaque position de palette, et la façon dont la cellule traite une palette vide ou un intercalaire si le motif l’exige. La pression du préhenseur et le point de prise sont réglés sur le carton afin que la caisse soit tenue fermement sans écraser rabat ni flanc. L’adoption des robots industriels et les tendances d’application sont documentées par des sources telles que le thème Robotique industrielle de Statista, qui fournit un contexte de marché plutôt qu’une garantie de cycle pour une cellule donnée.
Pourquoi un socle robotique a été retenu ici plutôt qu’un portique à cadre fixe
Pour cette ligne, la gamme de produits devait s’élargir un peu avec le temps, le client voulait une cellule capable de desservir plusieurs positions d’alimentation, et la charge était régulière mais pas verrouillée sur un seul motif rigide. Cela oriente vers un bras articulé plutôt qu’un portique sur rails fixes : le poignet et le préhenseur peuvent orienter une caisse, le socle peut être disposé pour atteindre plusieurs postes, et les changements de motif se font dans le programme plutôt qu’en reconstruisant un cadre. Là où une usine fait tourner une gamme étroite de caisses régulières lourdes à volume élevé constant, un portique ou une machine à couche conventionnelle tient souvent la couche lourde plus rigidement ; le choix de la plate-forme suit les faits de charge posés plus haut dans la spécification.
Comment la semaine de FAT a été planifiée sur notre banc d’essai
La réception en usine est la dernière occasion de faire tourner l’ensemble de la ligne avant qu’elle ne quitte l’atelier. Une fois une machine caissée et chargée sur un conteneur, modifier une longueur de convoyeur, régler un guide ou reprendre un réglage de motif de filmage coûte plusieurs fois le prix en halle, et l’usine attend de l’autre côté. La FAT sur cette ligne brésilienne a été organisée en trois passes plutôt qu’un seul long essai.
La première passe était un contrôle à sec, poste par poste. Chaque cellule a été mise sous tension et déplacée en point par point : les convoyeurs allaient dans le bon sens, les entraînements atteignaient la vitesse réglée, les protections et verrouillages arrêtaient la cellule concernée à l’ouverture, les arrêts d’urgence coupaient l’alimentation là où ils devaient, et la commande déplaçait chaque actionneur sur sa plage sans produit. Cette passe capte les problèmes de câblage, d’orientation et de sécurité avant qu’une caisse ne touche la ligne, lorsqu’un défaut reste facile à rattacher à une seule cellule.
La deuxième passe était un essai chargé, poste par poste. Des caisses des dimensions et poids représentatifs du client ont été introduites une à une dans les sections fermeture, filmage et palettisation, puis par petits lots. Nous avons observé la fermeture des rabats, le joint du ruban, la rectitude de sortie des caisses, le maintien du film et le placement des couches sur chaque poste, et relevé où une caisse sortait de ligne ou une couche se plaçait de biais. Cette passe isole un défaut de poste d’un défaut de transfert : si le fermeur envoie une caisse droite mais que l’entrée de filmage la déforme, le problème vient de la section de transfert, pas du fermeur.
La troisième passe était l’essai ligne connectée. Tous les postes tournaient ensemble sur un lot continu au débit moyen planifié, avec de courtes pauses et une fluctuation introduite pour tester l’accumulation et le tampon. C’est la passe qui montre si la séquence s’équilibre réellement : si le tampon se remplit et se vide, si la cellule de filmage tient la cadence, si le palettiseur sort à rythme régulier, et si un poste devient le goulot qui retient les autres. L’essai connecté exerce aussi les verrouillages et la séquence arrêt/démarrage que les opérateurs de l’usine utiliseront au quotidien.
Tout au long de la semaine, les résultats ont été consignés contre les critères de réception convenus dans la spécification : dimensions et poids de caisses testés, cycle et cadence observés, motif de couche vérifié, dispositifs de sécurité testés, et tout défaut relevé avec son poste, son symptôme, sa cause et l’action prise. Une FAT qui ne regarde la ligne tourner qu’une heure et la déclare bonne apporte peu de protection à l’usine ; la valeur tient dans les contrôles relevés et le relance après chaque correction.
Ce que nous avons trouvé et corrigé pendant l’essai
Presque aucune ligne sur mesure ne quitte la halle sans une poignée de réglages. Le but de la FAT est de faire apparaître ces réglages sur notre banc, de les corriger sur place et de relancer la section touchée plutôt que d’envoyer au client une liste de choses à reprendre après livraison. Le tableau ci-dessous liste les types de problèmes apparus sur cet essai, le symptôme observé, l’action menée en halle et la façon dont la vérification de relance a été conduite. Les chiffres précis suivent ce produit et cet agencement ; traitez-les comme des exemples de ce qu’une FAT doit faire remonter, et non comme des résultats garantis pour une autre commande.
| Poste | Symptôme observé | Action en halle | Résultat de la re-vérification |
|---|---|---|---|
| Ferme-caisses | La bande de ruban finissait légèrement trop courte sur une taille de caisse, laissant un petit onglet en bout de joint | Longueur de coupe et pression de tête ajustées pour cette hauteur de caisse ; fermeture des rabats avant la tête vérifiée | Taille de caisse relancée ; joint fermé à fleur aux deux extrémités, sans onglet dépassant |
| Transfert fermeture vers filmage | Quelques caisses entraient de biais dans l’alimentation de filmage après la section de tampon | Guides de transfert recentrés et courte section de pas réglée pour que les caisses arrivent d’équerre à la cellule de filmage | Lot relancé ; les caisses entraient centrées dans la cellule de filmage, sans dérive latérale |
| Filmage étirable | La couche supérieure se soulevait légèrement aux angles après la fin du cycle de filmage | Recouvrement de la bande supérieure relevé et étirage du film réglé pour que les caisses du dessus soient maintenues pendant le cycle | Palette refilmée ; angles restés abaissés, charge tenue après relâchement du film |
| Cellule de palettisation | Une couche se plaçait de quelques millimètres de biais sur la palette pour la taille de caisse la plus lourde | Placement de prise et décalage de couche corrigés dans le programme pour cette géométrie de caisse | Couche reconstruite ; caisses alignées sur les bords de palette dans la tolérance convenue |
| Tampon d’accumulation | Le tampon se remplissait trop vite quand la cellule de filmage faisait une pause, repoussant les caisses vers le conditionnement | Calage du relâchement et vitesse de convoyeur réglés pour que le tampon absorbe l’arrêt court sans atteindre l’alimentation conditionnement | Pause contrôlée introduite ; tampon vidé sans renvoyer de caisses en amont |
| Protections et verrouillages | Une porte d’accès n’arrêtait que sa propre cellule ; vérification que la cellule de filmage adjacente restait en sécurité | Câblage des verrouillages revu et confirmation que chaque porte arrête la zone de travail qu’elle protège | Chaque porte ouverte ; cellule concernée arrêtée, aucun mouvement inattendu dans la zone protégée |
Ce sont les réglages ordinaires qu’une équipe de mise en service attend : un guide qui tient d’un cheveu de travers, une longueur de coupe qui mérite un réglage propre à la caisse, une tension de filmage qui se lit différemment une fois les vraies caisses passées. Le schéma à noter est que la plupart sont apparus au transfert entre postes, et non à l’intérieur d’une seule machine. Un fermeur qui referme parfaitement une caisse peut encore alimenter une caisse de biais vers la cellule suivante si la section de transfert est hors calage, ce qui explique pourquoi la passe ligne connectée compte autant que la passe poste par poste.
Documents de réception et ce que couvre réellement la levée de réserve
La réception FAT n’est pas une signature sur une machine propre. C’est un relevé de ce qui a été testé, contre quels critères, avec quel résultat, et quels points restent ouverts avant expédition. Pour cette ligne, le dossier de réception couvrait les contrôles poste par poste, les résultats de l’essai connecté, les essais des dispositifs de sécurité, la concordance de la valeur électrique avec l’alimentation de destination, les relevés de couche et de motif, et la liste des points à achever après arrivée.
Les documents que l’usine doit attendre sur une ligne d’export comprennent : la gamme et les poids de caisses testés, le cycle et la cadence observés au débit planifié, le motif de palette et le nombre de couches, le réglage du film et les paramètres de recouvrement, la pression du préhenseur et les réglages de prise, les résultats des essais sécurité et protection, les détails de numéro de série et de plaque signalétique de chaque machine, la liste des pièces de rechange, les manuels d’exploitation et de maintenance, les schémas électriques et la documentation de commande, et le contact de mise en service qui suit le dossier. Un acheteur qui conduit sa propre visite de réception peut utiliser une checklist FAT et SAT pour les cellules de mise en forme, fermeture, filmage et palettisation pour s’assurer qu’aucun point de cette liste n’est sauté sur le banc.
Il vaut ici de séparer FAT et SAT. La réception en usine se déroule dans notre atelier, sur notre sol, avec notre alimentation et nos caisses d’essai. La réception sur site se déroule à l’usine après installation, sur la vraie ligne de production, avec le vrai produit et le vrai matériel amont et aval. Certains points ne peuvent être vérifiés que sur place : comment la ligne se raccorde au convoyeur existant de l’usine, comment elle tourne contre le débit réel de conditionnement, comment les opérateurs interagissent avec les commandes dans leur propre flux, et si l’agencement convient aux allées et accès de l’usine. La FAT lève ce qui peut l’être en halle ; la SAT confirme la performance là où la ligne fonctionnera réellement.
En quoi une ligne d’export sur mesure diffère d’une machine de catalogue
Une machine de catalogue est construite sur un cadre fixe, une longueur de convoyeur fixe et une bande de vitesse fixe, vendue en configuration standard. Une ligne de fin de ligne sur mesure est agencée selon le produit, le débit, la place au sol et l’alimentation de destination de l’acheteur, et les postes, convoyeurs, tampons et protections sont dimensionnés à ce périmètre. Les différences apparaissent sur quelques points concrets.
Longueur de convoyeur et agencement suivent le sol de l’usine. Les sections entrée, tampon, filmage et palettisation sont disposées pour que la ligne tienne dans l’empreinte disponible et entre et sorte dans le bon sens, plutôt que de forcer l’usine à se réorganiser autour d’un cadre standard. Le tampon est dimensionné à la fluctuation déclarée, et non à une longueur générique. La construction électrique correspond au réseau de destination : tension, fréquence, type de branchement ou de borne et normes locales sont calés sur le pays d’expédition. La commande et le reporting sont adaptés à ce que l’usine peut maintenir, et la protection suit la zone de travail et les points d’accès réels.
Le compromis face à une machine de catalogue tient au délai et à la profondeur d’ingénierie. Une ligne sur mesure passe par la revue d’agencement, la signature de la spécification, la fabrication, l’intégration et la séquence FAT, ce qui prend plus de temps que de commander un appareil standard sur étagère. Le retour est que la ligne convient au vrai travail : le convoyeur atteint là où il doit, le tampon absorbe la vraie fluctuation, le filmage tient la vraie charge, et le palettiseur construit le vrai motif. Là où le produit et le débit d’un acheteur entrent dans la gamme d’une machine standard, un appareil de catalogue est souvent la voie la plus rapide et la moins chère ; là où l’agencement, le mix produit ou l’alimentation de destination sortent de cette gamme, le périmètre sur mesure justifie son coût.
Interface amont et aval, et les données que la ligne remonte
Une ligne de fin de ligne ne tourne pas isolément. Elle reçoit les caisses du conditionnement et sort les palettes vers l’entrepôt ou la zone conteneur, et les transferts aux deux extrémités doivent être convenus avant la construction de la ligne. En amont, la question est l’arrivée des caisses : alimentation régulière ou à-coups, orientation, débit, et si le conditionnement peut marquer une pause quand le tampon de fin de ligne est plein. En aval, la question est la sortie des palettes finies : par transpalette manuel, chariot vers une zone de stockage, ou sur camion et conteneur, et quelle marge et quel accès cette évacuation exige.
Côté données, une ligne moderne peut remonter à un système d’usine l’état de marche, les compteurs de cycle, les alarmes de poste et les compteurs de production. La façon dont ces données circulent dépend de la commande : sorties de signal simples pour statut et alarmes, ou connexion réseau telle qu’une communication de type OPC UA vers un WMS ou un MES pour compteurs, débits et détails de défaut. Le choix suit ce que l’usine utilise réellement sur place ; une ligne qui envoie une télémétrie fine à une usine dépourvue de système pour la lire ajoute du coût sans bénéfice. Notre vue d’ensemble sur les machines de fin de ligne connectées, OPC UA, intégration WMS et MES expose comment le périmètre d’interface est défini sans surdimensionner la cellule.
Fourchettes budgétaires et délai pour une ligne de fin de ligne sur mesure
Les acheteurs qui réclament un chiffre pour une ligne sur mesure ont généralement besoin d’une fourchette budgétaire plus que d’un prix unique, car le chiffre final évolue avec les postes, le débit, le niveau d’automatisation et la protection. Une section de fin de ligne simple avec manutention manuelle ou semi-automatique des caisses, un fermeur standard et un filmage manuel ou simple se situe dans la fourchette budgétaire basse. Une ligne intégrée de milieu de gamme avec accumulation, fermeture automatique, filmage étirable et cellule robotisée ou de palettisation se situe au centre. Une ligne à haute capacité avec desserte multiposte, charges utiles plus lourdes, contrôle de motif avancé, reporting connecté et protection complète se situe dans la fourchette haute. Ce sont des plages de planification pour discussion, pas des devis ; un chiffre ferme suit la spécification, les échantillons produit et une revue d’agencement.
Le délai suit la même forme. Une machine standard part en semaines ; une ligne intégrée sur mesure traverse confirmation d’agencement, fabrication, intégration et FAT, ce qui ouvre une fenêtre de construction plus longue, la semaine de FAT étant l’une des dernières portes avant caissage. Les acheteurs planifiant une date de lancement doivent fixer les jalons de délai tôt dans le projet, plutôt que de supposer qu’un calendrier de livraison de machine standard s’applique. Pour voir comment le coût des équipements s’aligne sur le retour, le guide des coûts et du budget d’une ligne d’emballage de fin de ligne décompose les fourchettes budgétaires par configuration, et le calculateur de ROI et de délai de retour d’une ligne d’emballage montre comment les variations de débit et de main-d’œuvre alimentent un délai de remboursement.
Cinq pièges que les acheteurs rencontrent sur les lignes d’emballage d’export
Après avoir vu ces cellules expédier et tourner, les erreurs récurrentes sur les commandes d’export se regroupent dans cinq domaines, et la plupart sont plus faciles à éviter avant la FAT qu’après livraison.
1. Spécifier le débit de la machine, pas celui de la ligne. Un fermeur peut tenir un cycle rapide isolément, mais la ligne ne va qu’aussi vite que le poste connecté le plus lent, et le tampon doit équilibrer le reste. Acheter sur le débit de pointe d’une seule machine surestime ce que livre réellement la section de fin de ligne et sous-dimensionne les transferts.
2. Ignorer l’alimentation électrique de destination. Une machine réglée sur une fréquence ou une tension ne se transpose pas proprement à une autre. Câbler l’appareil sur le réseau de destination, évaluer la plaque en conséquence et vérifier le comportement des entraînements et convoyeurs sur la bonne alimentation sont des points FAT à confirmer avant expédition, et non à diagnostiquer après arrivée.
3. Sous-dimensionner le tampon d’accumulation. Sans longueur de tampon et calage de relâchement suffisants, de courtes pauses en aval repoussent les caisses dans le conditionnement et créent des bouchons au transfert. Le dimensionnement du tampon doit suivre la fluctuation déclarée, avec une marge pour l’arrêt long occasionnel plutôt que pour le fonctionnement moyen.
4. Traiter le filmage comme une étape cosmétique. Le film étirable d’une charge d’export retient les caisses sur la palette à travers vibrations, empilage et manipulations. Jauge de film, niveau d’étirage, recouvrement et couverture des angles doivent être réglés sur la charge réelle ; un filmage léger qui paraît soigné dans la cour peut lâcher sur une longue traversée maritime.
5. Laisser l’interface site jusqu’à l’arrivée. Alimentation amont, évacuation aval, marge au sol, emplacement de l’alimentation électrique et raccordements de commande doivent être convenus dans la spécification. Découvrir le jour de l’installation que le convoyeur n’atteint pas le conditionnement de l’usine, ou que le trajet d’évacuation est bloqué par une colonne, est le genre de problème coûteux à résoudre sur site.
Après expédition : installation, SAT, formation et pièces de rechange
La levée de réserve FAT clôt la réception côté atelier, mais la ligne doit fonctionner à l’usine après caissage, fret maritime et installation. À l’arrivée, les cellules sont décaissées, nivelées, raccordées à l’alimentation de l’usine et reliées aux convoyeurs et trajets d’évacuation existants. La passe de réception sur site fait ensuite tourner la ligne contre le vrai produit et le vrai équipement amont et aval, et confirme le cycle, le motif, le maintien du film et la conduite opérateur sur le sol de production.
La formation couvre les opérateurs qui font tourner la ligne au quotidien : comment alimenter les caisses, changer de taille de caisse, remplacer un rouleau de ruban ou de film, dégager un bouchon en sécurité, lire les alarmes de poste, et quels contrôler à la prise de poste. La formation maintenance couvre les pièces d’usure à inspecter, les entraînements et roulements à tenir propres, et les réglages qui ne doivent pas être touchés sans le contact de mise en service. Les pièces de rechange figurent au dossier de réception afin que l’usine tienne en stock les consommables et pièces d’usure qui arrêtent le plus vite la ligne si elles venaient à manquer.
L’assistance après mise en main suit la garantie et le contrat de service : le contact de mise en service qui connaît la ligne, le canal pièces qui détient les pièces d’usure en stock, et un canal d’aide à distance ou sur site en cas de défaut d’un poste. Pour les clients d’export, la disponibilité des pièces de rechange et la réponse locale comptent autant que la machine elle-même, car une ligne qui attend une seule pièce de rechange s’arrête en production. La mise en service régionale et l’assistance pièces de rechange pour les lignes d’emballage en Amérique latine sont planifiées par notre équipe service avec les clients avant construction, afin que le chemin d’assistance existe avant que l’équipement n’arrive à l’usine.
Planifier le mouvement d’export avant caissage
Une fois la réception FAT relevée, la ligne passe à l’étape de préparation du chargement, et cette étape a sa propre checklist séparée de l’essai machine. Les cadres et convoyeurs sont caissés ou calés sur traîneaux afin que les surfaces de travail, entraînements et têtes adhésives soient protégés de l’empilage et de l’humidité pendant le transit maritime. Les pièces détachées, pièces de rechange et outillage sont emballés en caisses marquées correspondant à la liste des pièces, afin que l’équipe réception identifie où va chaque élément au démarrage de l’installation.
La planification de chargement compte pour une ligne expédiée en sections. Les longs convoyeurs, le socle de palettisation et le cadre de filmeuse sont emballés pour tenir dans le conteneur, les pièces les plus lourdes en bas, et les surfaces portant guides ou roulements protégées du contact. Le côté réception doit connaître la séquence des caisses avant l’arrivée du conteneur : quelle section sort en premier, quel traîneau porte l’armoire électrique, et quelles caisses tiennent consommables et pièces de rechange. Cette séquence évite que l’installation ne devienne une fouille dans le conteneur sur le quai.
La documentation voyage avec l’envoi en version papier et numérique. La liste de colisage rattache chaque caisse à une machine ou section, les manuels et schémas correspondent aux numéros de série sur les plaques signalétiques, et les documents de réception issus de la FAT sont joints afin que l’équipe sur site voie ce qui a été testé et ce qui a été réglé en halle. Pour une commande à destination du Brésil, les documents commerciaux et techniques doivent correspondre à ce qu’attendent la douane et l’usine réceptrice, afin que le dédouanement ne retienne pas la ligne après l’accostage du navire. Nous coordonnons le jeu de documents avec le client avant le caissage plutôt que de l’assembler à la dernière minute le jour du chargement.
Il y a aussi un point de calendrier à soulever tôt dans le projet. Les dates de lancement de production se situent généralement après installation, mise en service et formation des opérateurs, et non après la date d’expédition. Une ligne arrivant le premier du mois a encore besoin de décaissage, nivelage, raccordement à l’alimentation usine, passe SAT, réglages finaux éventuels et passe de formation avant de produire au débit cible. Planifier le lancement autour de cette séquence sur site plutôt que autour de l’arrivée du conteneur évite l’écart où l’équipement a atteint l’usine mais la ligne ne produit pas encore.
Références et sources d’arrière-plan
Le contexte de marché et de normes de cet article s’appuie sur des recherches sectorielles publiques et des organismes de normalisation ; les chiffres et observations propres à la machine viennent de cet essai sur le banc d’essai. Les acheteurs peuvent utiliser les sources suivantes pour benchmarker les marchés de machines d’emballage, les catégories de film, l’adoption des robots et la pratique de sécurité machine face à leur propre spécification.
- Études de marché PMMI sur les machines d’emballage et de conditionnement — données de marché sectoriel et contexte de branche pour l’équipement d’emballage.
- Rapports de marché sur les films d’emballage de Smithers — contexte de catégorie et de performance pour les bandes étirables et rétractables.
- Thème Robotique industrielle de Statista — adoption et tendances d’application des robots industriels.
- ISO 13849-1 parties des systèmes de commande liées à la sécurité — pratique de sécurité machine citée lors de la revue de la conception des protections et verrouillages.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Voir la biographie complète ›