

Когда покупатели представляют упаковочную линию, они обычно представляют машины: формирователь, кликающий коробками, открывающий их, заканчиватель, заклеивающий их, робот, штабелирующий палеты. Машины — там, где происходит видимая работа, и они склонны получать бюджет и внимание. Но зайдите на линию, которая реально работает хорошо, и то, что её связывает, куда менее заметно — конвейеры и системы обработки продукции между машинами. Быстрый формирователь, питающий медленный конвейер, — это куча коробов. Упаковщик, принимающий продукт с неправильным шагом, — это заклинивание. Палетизатор, голодающий из-за разрыва в накоплении, — это робот, стоящий вхолостую. В SunAura Packaging Machines мы рассматриваем линейную логистику как самостоятельную инженерную задачу, и проекты, которые вводятся в эксплуатацию быстрее всего, — это те, где конвейеры были специфицированы до заказа машин, а не после.
Это руководство объясняет, как выбирать конвейеры и обрабатывающее оборудование, перемещающие продукт через упаковочную линию: разницу между ленточными, роликовыми, пластинчатыми и модульно-пластиковыми конвейерами; почему накопление и буферизация решают, остановится ли линия; как продукция выравнивается, поворачивается, сливается и разделяется поштучно; и как рассчитывать высоты передачи, скорости и управление, чтобы машины передавали продукт чисто. Мы рассмотрим интегрированные логистические системы, фидеры случайного продукта и автоматизированные обрабатывающие ячейки, заменяющие ручную переноску между станциями. Если вы компонуете новую пост-пак или пытаетесь понять, почему в остальном работоспособный набор машин постоянно останавливается, разделы ниже следуют той же логике, которую используют наши инженеры по применению.
Почему конвейер — это линия, а не пространство между ней
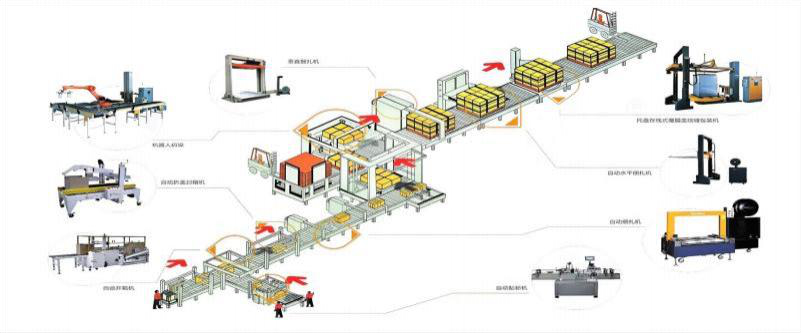
Упаковочная линия — это ряд процессов, каждый со своим тактом, и конвейерная система должна поглощать различия между ними. Формирователь может выдавать короб каждые две секунды рывками; упаковщик может работать непрерывно; заканчиватель и стреппинг-машина индексируют с фиксированными интервалами; палетизатор паузирует, пока наращивает слой, и полностью останавливается, пока меняется готовая палета. Без накопления — секций конвейера, которые могут удерживать продукт и выпускать его по требованию — каждая из этих пауз распространяется вышестояще, останавливая машины, которые в остальном могли бы продолжать работать. Это центральный принцип линейной логистики: конвейеры существуют не только для перемещения продукта, но и для развязки машин, чтобы короткая остановка на одной станции не стала остановкой по всей линии.
Сколько накопления достаточно, зависит от машин. Палетизатор, паузирующий тридцать секунд при смене слоя, нуждается в достаточном буфере вышестояще для удержания тридцати секунд коробов; смена палеты, занимающая две минуты, нуждается либо в двухминутной накопительной ветке, либо в вышестоящей машине, которой разрешено останавливаться без вреда. Линии с адекватным буфером работают ближе к своему рейтингу выпуска, потому что малые возмущения поглощаются, а не усиливаются. Линии без буфера — машины, привинченные близко друг к другу с короткими передающими конвейерами — выглядят компактно и экономично на компоновочном чертеже и постоянно останавливаются на полу.
Типы конвейеров и где каждое место
Ленточные конвейеры
Плоские ленточные конвейеры перемещают продукт непрерывно и бережно, делая их выбором по умолчанию для россыпных или нестандартных продуктов, первичных упаковок и любого груза, которому нужна стабильная непрерывная поверхность. Они подходят для входа в обёртчики и упаковщики, где важна позиция продукта, а наклонные ленты могут поднимать или опускать продукт между уровнями. Лента даёт хорошее сцепление и может нести продукты вверх по умеренным уклонам с планками или сцепляющими поверхностями, но она менее прощающая, чем ролики, для тяжёлых жёстких грузов и для накопления, где короба должны скользить или останавливаться, а не тащиться о движущуюся ленту.
Роликовые конвейеры
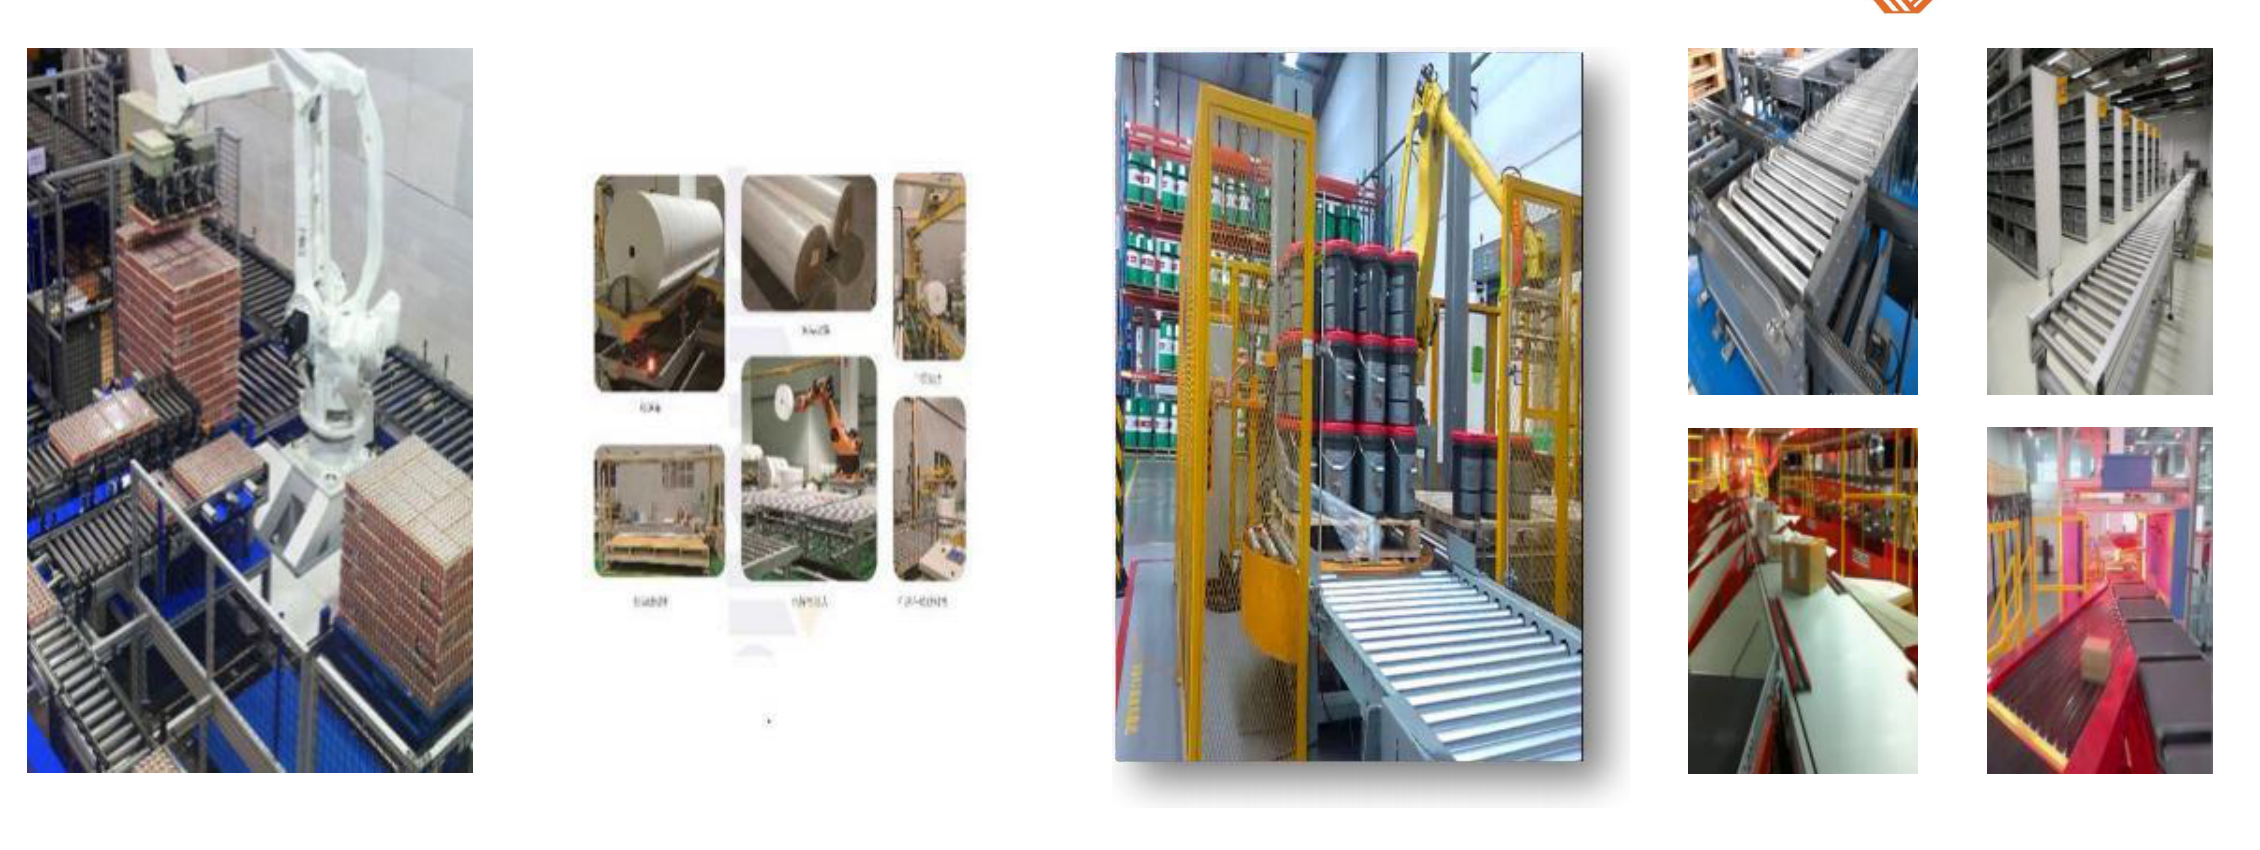
Роликовые конвейеры — гравитационные или приводные — это рабочие лошадки для коробов, ящиков и палетированных грузов. Короба едут на роликах, могут накапливаться при правильном приводе (нулевое давление использует зоны, которые останавливаются независимо), и чисто передаются между секциями. Приводные роликовые конвейеры обрабатывают устойчивое перемещение запечатанных коробов к стреппингу и палетизации, а тяжёлые роликовые или цепные конвейеры перемещают полные палеты. Для распределительного центра или любой линии, обрабатывающей однородные короба, роликовые конвейеры — стандарт, потому что они сочетают грузоподъёмность, накопление и долговечность по разумной цене.
Пластинчатые и модульно-пластиковые конвейеры
Пластинчатые конвейеры и модульно-ленточные конвейеры используют взаимосцепляющие пластины или модули ленты, давая плоскую прочную положительно приводимую поверхность, которая может проходить повороты, нести тяжёлые или горячие продукты и переносить мойку и тяжёлые среды. Они распространены на заводах напитков и продуктов питания, где ленту можно мыть, и на линиях, где продукты нужно удерживать в фиксированных позициях или перемещать через повороты. Модульные ленты также обрабатывают боково-изгибающиеся пути, которые плоская лента не может, что помогает на заводах, где линия должна огибать колонны или существующее оборудование.
Цепные и специальные конвейеры
Палетированные грузы и очень тяжёлые продукты перемещаются на цепных конвейерах, поворотных столах и передающих тележках; специализированная обработка — такая как обработка рулонов и мотков в нашем ряду обмотки — использует седла, V-блоки и приводные ролики, согласованные с цилиндрическими грузами. Выбор всегда следует за грузом: конвейер, подходящий для 300 г flow-wrap упаковки, не подходит для палеты 1 000 кг, и спецификация неправильного типа — наиболее предсказуемый источник преждевременного износа.
Выравнивание, подача и поштучное разделение продукта
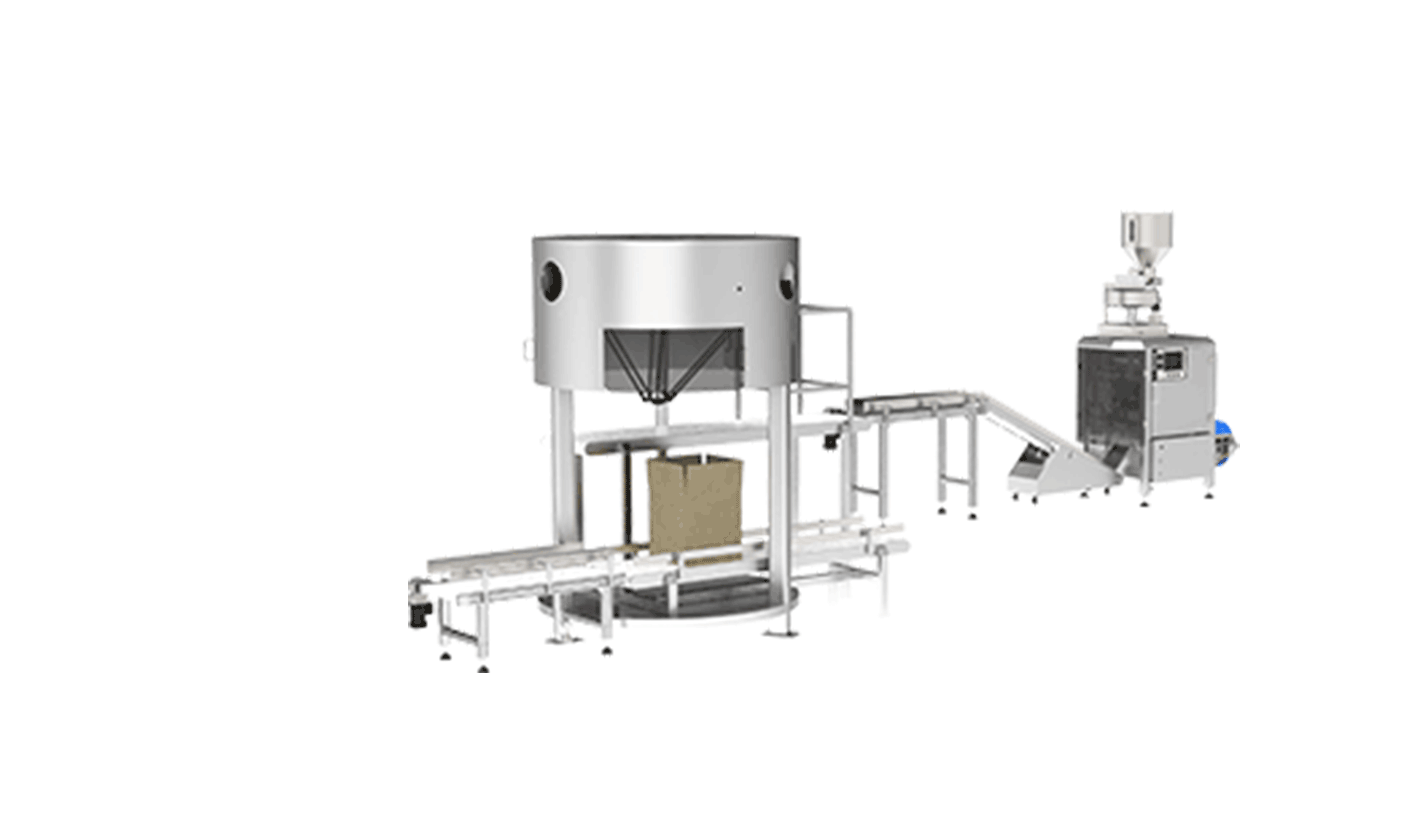
Подать продукт на конвейер — одна проблема; представить его машине в правильной ориентации и шаге — другая. Продукты прибывают из вышестоящих процессов рядами, партиями или случайном порядке, и обрабатывающая система должна повернуть, слить, развести и выровнять их до того, как они достигнут обёртчика, упаковщика или картонировщика. Выравнивающий фидер случайного продукта WX160 построен именно для этого: он принимает продукты в случайном потоке и выстраивает их на шаге и ориентации, которые требует нижестоящая машина, убирая оператора, который в остальном размещал бы их вручную. Для нестандартных или деликатных продуктов такой подающий станция может быть так же важна для выпуска линии, как и машина, которую она питает.
Несколько обрабатывающих операций повторяются через проекты. Слияние объединяет две линии в одну — например, два обёртчика питают один картонировщик. Разделение делит одну линию на две упаковочные станции. Поворот вращает короба или продукты, чтобы этикетки или швы смотрели в правильную сторону. Поштучное разделение отделяет ком в отдельные предметы с заданным шагом. Каждая — небольшая часть автоматизации, но когда любой отсутствует, в этой точке появляется оператор, и производительность линии ограничивается ручной обработкой. Решение рано, какие из этих операций автоматизировать — на основе стоимости рабочей силы и требуемой скорости — является частью расчёта всей линии, а не только машин.

Интегрированные логистические системы и автоматизированные ячейки
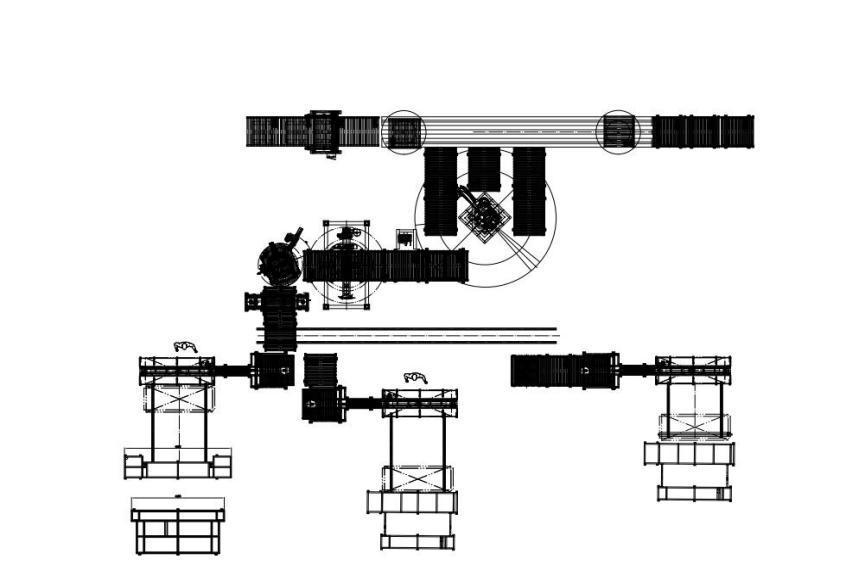
Для многих проектов конвейеры и обрабатывающее оборудование поставляются как интегрированная система, а не набор секций. Автоматизированная логистическая система производственной линии объединяет конвейеры, передачи, накопление и управление, необходимые для перемещения продукта через полную линию, с зонами и сигналами, уже согласованными с машинами. Аналогично, автоматизированная складская упаковочная система расширяет обработку в распределительный поток, а система конвейерной транспортировки и упаковки нетканых материалов показывает, как обрабатывающая система адаптирована под специфический продукт, который мягкий, лёгкий и трудноконтролируемый на общем конвейере.
Интегрированные обрабатывающие ячейки всё чаще используют роботов для шагов, которые были ручными — захват продуктов с ленты, размещение их в короба или передача между конвейерами. Решение для упаковки вертикальной продукции в короба объединяет пау-робота над коробом с конвейерами, которые питают оба, так что продукты движутся с ленты в коробку без обработки. Там, где продукту трудно на конвейере ориентироваться или шаг варьируется между партиями, робот обеспечивает гибкость, которую фиксированная обработка не может, и он разделяет ту же систему управления, что и конвейеры вокруг него.
Скорости, передачи и проблема сопоставления
Конвейер, перемещающий продукт с неправильной скоростью, вызывает неисправности, которые легко ошибочно диагностировать как проблемы машины. Продукт должен входить в обёртчик или упаковщик на шаге машины; если конвейер бежит слишком быстро, продукты собираются в кучу; слишком медленно — машина ждёт. На передачах между конвейерами — особенно между лентой и роликами или через угол — малые или неустойчивые продукты могут зацепиться, опрокинуться или упасть, поэтому передающие плиты, носовые секции и согласованные скорости ленты специфицируются, а не импровизируются. Высоты должны совпадать, чтобы короба передавались без ступеньки, которая их опрокидывает, а повороты должны быть рассчитаны на продукт, чтобы коробки не заклинивали о внешний рельс.
Система управления удерживает это вместе. В современной линии фотоэлементы и зонные датчики обнаруживают позицию продукта, приводы с переменной скоростью согласовывают скорость конвейера с машиной, а сигналы стыковки сообщают каждой секции, когда выпускать. Нулевое давление накопления, индексация к упаковщику и слияние двух дорожек — всё это проблемы управления в той же мере, что и механические. Спецификация конвейеров с их архитектурой управления с самого начала — а не добавление датчиков и проводки после установки секций — это разница между линией, которая работает, и линией, которую постоянно регулируют.
Среда, санитария и долговечность
Конвейеры работают через те же среды, что и машины, и должны быть специфицированы соответствующе. На пищевых заводах модульно-пластиковые ленты, нержавеющие рамы и доступные поверхности поддерживают очистку и инспекцию; на пыльных мельницах герметичные подшипники и приводы сопротивляются мелкодисперсной пыли; на холодных складах и в морозильниках ленты и приводы должны переносить низкую температуру и конденсат; в моечных ячейках те же принципы защиты, которые мы рассматриваем в нашем руководстве по холодным и влажным пост-пак средам, применяются к каждой секции конвейера. Конвейер, недоспецифицированный под среду, — это повторяющаяся стоимость обслуживания — ленты, которые плохо ведутся, подшипники, которые отказывают, приводы, которые срабатывают — задолго до того, как машины вокруг него покажут износ.
Распространённые ошибки конвейеров и обработки
- Нет накопления. Каждая пауза на палетизаторе или заканчивателе останавливает всю линию вместо буферизации.
- Заказ машин до компоновки. Высоты и пути передачи затем вынужденно обходят оборудование, которое не может двигаться.
- Использование ленты там, где ролики лучше накапливают. Короба тащатся и заклинивают вместо чистого зонирования.
- Игнорирование подающей станции. Быстрая машина загружается вручную и работает в темпе оператора.
- Несогласованные скорости на передачах. Продукты собираются в кучу, опрокидываются или ждут вместо входа на шаге.
- Недоспецификация под среду. Мойка, пыль и холод предсказуемо одолевают стандартные конвейеры.
- Привинчивание датчиков поздно. Дооборудование управления более затратно и менее надёжно, чем проектирование его изначально.
Часто задаваемые вопросы
Сколько накопления конвейера мне нужно?
Достаточно, чтобы поглотить самую длинную рутинную паузу вышестояще каждой машины — смены слоя и смены палеты на палетизаторе, короткие циклы на заканчивателе и рывки от формирователя. Рассчитывайте из длительности паузы машины и скорости продукта линии, а не используйте фиксированную длину; когда сомневаетесь, лишнее накопление обычно дешевле, чем простои, которые оно предотвращает.
Какими должны быть конвейеры для запечатанных коробов — ленточными или роликовыми?
Приводные роликовые конвейеры обычно подходят для запечатанных коробов, потому что они хорошо накапливают и чисто передают; ленты подходят для первичных упаковок, нестандартных продуктов и уклонов. Многие линии используют оба — ленты для россыпного продукта до упаковки, ролики для коробов после запечатывания.
Могу ли я автоматизировать подачу продукта на существующей линии?
Да, часто. Выравнивающий фидер или роботизированная станция захвата могут заменить точку ручной обработки без замены машин, при условии что компоновка конвейера и управление могут это вместить. Обследование площадки текущих скоростей и точек передачи определяет, что подходит.
Как конвейеры управляются вместе с машинами?
Фотоэлементы, зонные датчики и приводы с переменной скоростью подключаются к системе управления линии, с сигналами стыковки, которые выпускают и удерживают продукт по готовности каждой машины. Нулевое давление накопления, слияние и индексация всё обрабатываются через эти сигналы, а не оператором.
Нужна ли конвейерной системе пищевая конструкция?
Для неупакованного или открытого пищевого продукта да — модульно-пластиковые ленты, нержавеющие или соответствующе обработанные рамы и доступные поверхности для очистки. Для запечатанных коробов нижестояще промышленной конструкции часто достаточно, что контролирует стоимость.
Заключение
Конвейеры и обрабатывающие системы — там, где решается реальная надёжность упаковочной линии, потому что они перемещают продукт и — что важнее — развязывают машины, чтобы малые остановки оставались малыми. Сопоставление типа конвейера с грузом, обеспечение достаточного накопления, автоматизация точек выравнивания и подачи, и спецификация скоростей, передач и управления как одной интегрированной системы превращает набор работоспособных машин в линию, которая поддерживает свой рейтинг выпуска. Специфицированные рано и защищённые от фактической среды, линейная логистика тихо несёт всю операцию.
Если вы планируете новую пост-пак или хотите убрать точки ручной переноски и подачи из существующей, SunAura Packaging Machines может спроектировать конвейеры и обрабатывающую систему вокруг ваших продуктов, машин и производительности. Расскажите нашей команде по применению ваш продукт, компоновку и целевую скорость, или изучите обрабатывающее и логистическое оборудование в центре продукции, включая вторичный bundle-упаковщик SP260 и полный ряд интегрированных упаковочных систем.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Полная биография ›