

Зайдите на упаковочную линию, где идёт дюжина SKU, и последите за ней смену — картина не вызовет сомнений. Сама машина редко бывает ограничением. Ограничение — время между продуктами: двадцать минут на поиски нужной сменной части, десять минут на перестановку направляющей, пробные короба, уходящие в брак, пока лентопротяжную головку выравнивают по шву. На многоменклатурных линиях финальной упаковки переналадка тихо съедает большую долю доступного производства, чем думает большинство руководителей, и почти никто её не измеряет.
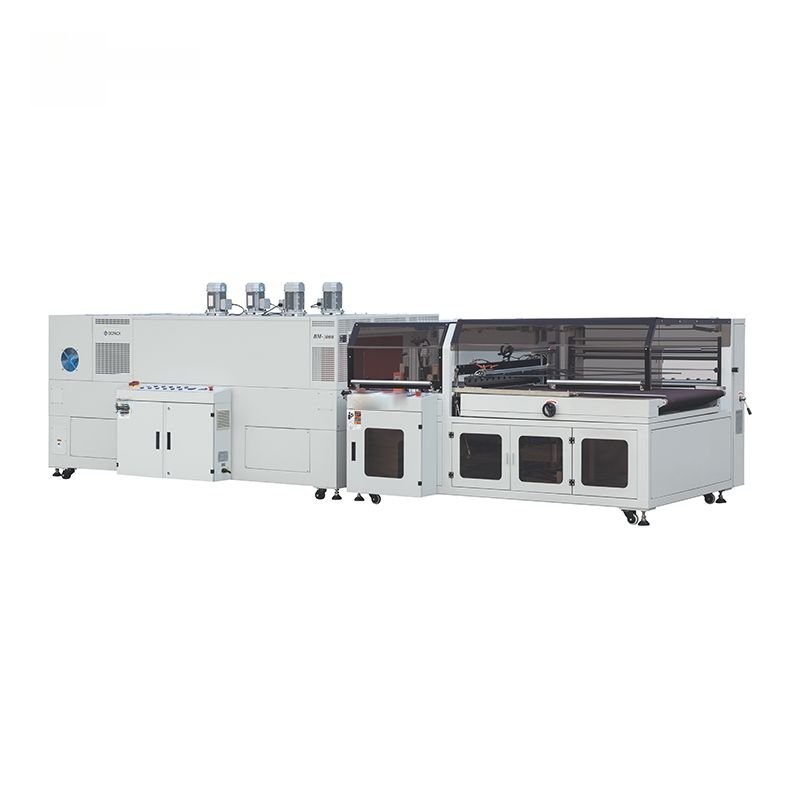
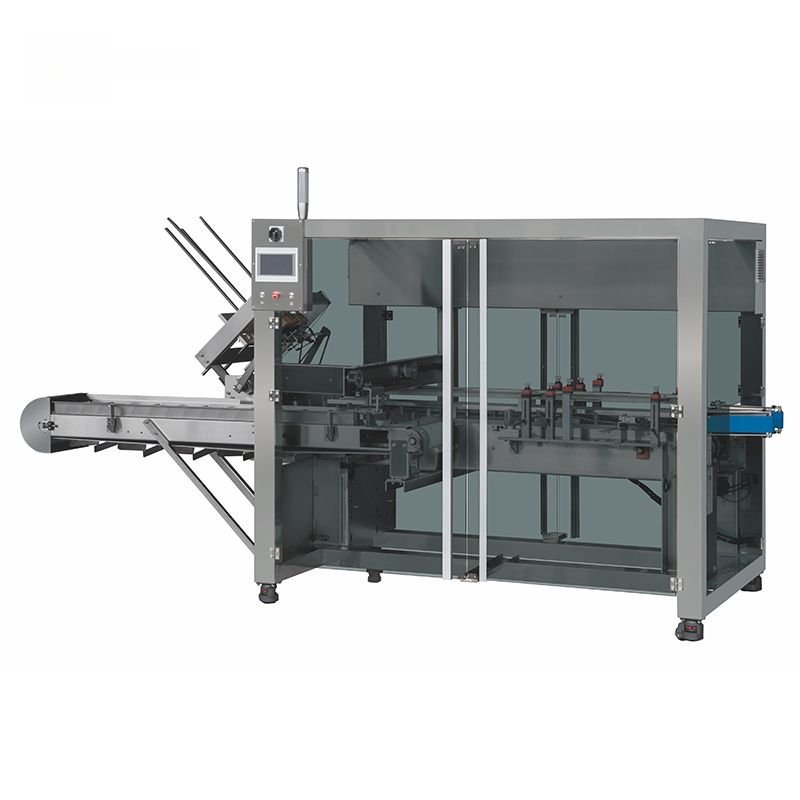
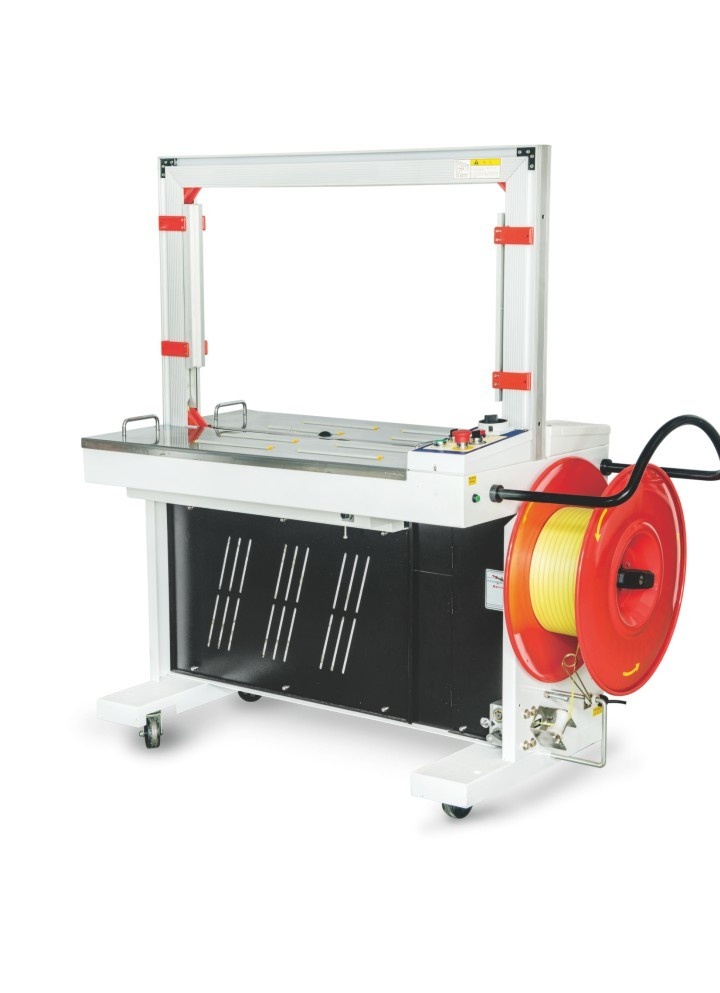
Это практический сборник приёмов, который это время сокращает. Он прикладывает метод SMED — быструю переналадку, системный подход к превращению долгих внутренних работ в короткие, по большей части внешние, — к машинам в конце линии: заклейщикам коробов, эректорам, непрерывным термоусадочным машинам с боковой запайкой, картонажным и стреппинг-машинам. Цель — не теория, а реальная переналадка меньше чем за десять минут, а на хорошо подготовленных линиях — меньше чем за пять.
Почему время переналадки — скрытая мощность
Переналадка бьёт дважды. Сначала линия просто стоит и ничего не выпускает. Затем разгон после неё — первые короба, пока оператор подкручивает настройки, — обычно идёт медленно и даёт брак. Умножьте это на каждый SKU, каждую смену, и потерянное время складывается. Линия, которая переналаживается шесть раз за смену по двадцать минут, теряет два часа производства за смену ещё до счёта хотя бы одного бракованного изделия.
Арифметику стоит посчитать на своей линии: результат обычно удивляет. Перечислите число переналадок за смену, честно засеките несколько типичных и перемножьте на неделю. На большинстве многоменклатурных заводов выходит 15–25 % номинального времени производства. Это мощность, за которую вы уже заплатили машинами и персоналом, но никогда не получаете. Вернуть её часто дешевле, чем купить более быструю машину, — эту мысль мы развиваем в нашем материале о реальной, а не каталоговой производительности.
Идея SMED в одном абзаце
SMED делит всё, что делается при переналадке, на две категории. Внутренние задачи выполняются только на остановленной машине — например, когда физически меняют оснастку. Внешние задачи можно делать, пока машина ещё идёт на предыдущем продукте: собрать инструмент, заранее выложить оснастку, вызвать настройки. Далее метод работает в четыре приёма: отделить внешнюю работу от внутренней, перевести как можно больше внутренней во внешнюю, упростить оставшуюся внутреннюю и упростить также внешнюю. При честном применении переналадки, занимавшие полчаса, регулярно укладываются в считанные минуты. Дисциплина одинакова и для термоупаковщика, и для картонажной машины — меняются лишь конкретные регулировки.
Шаг 1. Наблюдайте и отделяйте внешнее от внутреннего
Не улучшить переналадку, за которой не наблюдали. Возьмите типовую смену продукта, встаньте рядом с оператором с блокнотом и запишите каждое действие со временем — включая хождение и ожидание, которые обычно и удивляют сильнее всего. Затем пометьте каждое действие как внутреннее или внешнее. В большинстве неотлаженных переналадок операторы собирают инструмент и оснастку только после остановки машины, превращая работу, которая могла бы быть внешней, в мёртвое внутреннее время.
Первый выигрыш почти бесплатен: соберите комплект для переналадки и зону подготовки. Всё, что нужно следующему продукту, — сменные части, плёнка или лента, магазин нужного размера — собирают и раскладывают, пока текущий продукт ещё идёт. Простая тележка на колёсах, одна на линию, укомплектованная по списку переналадки, убирает большую часть хождения и поиска. Уже на этом этапе переналадки часто сокращаются на треть, не трогая саму машину.
Шаг 2. Переведите внутреннюю работу во внешнюю
Здесь лежит основной выигрыш, и обычно он упирается в конструкцию машины. Цель — сделать так, чтобы регулировки, которым раньше требовались остановленная и вскрытая машина, готовились заранее.
- Ставьте предустановленные взаимозаменяемые сменные части вместо переставляемых направляющих. Направляющая, которую под каждый продукт подкручивают вручную, работает медленно и плохо повторяется. Специальная сменная часть с цветовой маркировкой, садящаяся на жёсткий упор, меняется за секунды и всякий раз встаёт одинаково. Это самая эффективная инвестиция в переналадку на участках работы с коробами и картонными пачками.
- Заранее подавайте плёнку, ленту и заготовки пачек к машине в ширинах, которые нужны следующему продукту, чтобы загрузка стала быстрой заменой, а не поиском.
- Вынесите настройки из машины. Сервоприводные машины хранят рецепты: выбор сохранённого рецепта заменяет ручное подкручивание. Там, где сервопривода нет, калиброванные шкалы и жёсткие упоры позволяют оператору задать положение без проб и ошибок.
- Унифицируйте крепёж и уходите от инструмента. Быстросъёмные зажимы и установочные штифты приходят на смену болтам и гаечным ключам; где крепёж остаётся, держите один типоразмер на всю линию, чтобы обходиться одним инструментом.
Задавая новую машину под многоменклатурную линию, впишите показатель переналадки в требования письменно, а не по остаточному принципу: спросите у изготовителя время перехода между двумя самыми частыми вашими продуктами и перечень сменных частей для каждого. Машины, спроектированные под быстрый переход, — сервокартонажные и непрерывные упаковщики — на линиях с широкой номенклатурой быстро отбивают свою небольшую наценку.
Шаг 3. Упростите оставшуюся внутреннюю работу
После перевода остаётся ядро действительно внутренней работы. Упрощайте её по функции, а не по форме: жёсткие упоры и штифты вместо размерной подстройки, зажим одним движением, понятная последовательность, защищённая от ошибок. Большую часть делают два принципа.
Пока-ёкэ, или защита от ошибки. Сконструируйте сменные части так, чтобы они вставали только в правильном положении и ориентации: асимметричные штифты, разный размер для левой и правой стороны. Если часть нельзя поставить неверно, оператор не тратит время на исправление и никогда не выводит линию на плохую настройку. Ни одной регулировки без ориентира. У каждой подвижной направляющей должна быть шкала, указатель или упор, привязанный к рецепту, чтобы положение задавали по цифре, а не прогоном пробных коробов. Цель — убрать «на глаз», из-за чего переналадка зависит от одного опытного оператора.
Шаг 4. Упростите внешнюю работу
Внешняя работа бесплатна в том смысле, что идёт параллельно, но она всё равно должна быть надёжной. Стандартизируйте её листком переналадки под каждый SKU, который лежит у линии: части, расходники, номер рецепта и одна строка примечания по настройке. Храните сменные части там, где их берут, с бирками и на теневом щите, чтобы пропажа была сразу видна. Визуальное табло с двумя следующими продуктами позволяет оператору готовить оснастку заранее без подсказки. Цель — переналадка, которая всякий раз идёт по одной и той же короткой последовательности, кто бы ни вёл линию.
Что именно меняется на каждой машине
Шаги SMED неизменны, регулировки — свои для каждой машины. Зная переменные, проще задать сменные части и рецепты.
| Машина | Основные настраиваемые параметры | Лучший рычаг SMED |
|---|---|---|
| Эректор коробов | Размер короба, ширина магазина, положение нижнего шва | Предустановленные сменные части, жёсткие упоры |
| Заклейщик коробов | Высота и ширина короба, лентопротяжная головка, подгибчики створок | Быстрые винты по ширине, вызов сохранённых настроек |
| Машина с боковой запайкой | Ширина плёнки, высота шва, температура и скорость тоннеля | Серворецепт, заранее поданная плёнка |
| Картонажная машина | Шаг бункера, магазин пачек, укладчик | Специальные сменные части, вызов рецепта |
| Стреппинг-машина | Ширина ленты, просвет арки, натяжение | Сохранённое натяжение, предустановленные направляющие |
Например, на высокоскоростном заклейщике со складыванием створок чаще всего подстраивают высоту и ширину под каждый короб; если поставить калиброванные маховики с указателями и упор под каждый размер, размерная примерка превращается в быструю установку. На автоматическом L-образном запайщикеповторяющиеся переменные — высота запайной планки и подача плёнки, и сохранённый сервопрофиль убирает большую часть отходов при разгоне.
Рецепты, настройки и проблема первого годного короба
Самая быстрая механическая переналадка всё равно насмарку, если первые десять коробов уходят в брак при подборе температур и положений. Исправляют это два приёма. Первый — записать проверенный рецепт под каждый SKU: все позиции сервоприводов, температуру тоннеля, время запайки и натяжение — и вызывать его, а не выводить заново. Второй, для тепловых процессов вроде термотоннеля, — помнить, что температура меняется не мгновенно: если следующему продукту нужна другая уставка, начинайте прогрев заранее или подготовьте его так, чтобы к началу переналадки тоннель уже был готов. Настройки тоннеля и запайки — самая частая причина, по которой «быстрая» переналадка всё равно медленно выходит на режим.
Разобранный пример: с 22 минут до 6
Цифры ниже типичны для переналадок, которые мы видим на многоменклатурных линиях с коробами и термоусадкой, и показывают, куда на самом деле уходит время. Сумма упала примерно с 22 минут до 6 без повышения скорости машин — исключительно за счёт перестройки работы и предустановленных частей.
| Операция | До | После | Что изменилось |
|---|---|---|---|
| Поиск оснастки, плёнки и инструмента | 6 | 0 (external) | Разложено на тележке во время работы |
| Ручная подстройка направляющих | 7 | 1.5 | Предустановленные сменные части на жёстких упорах |
| Выставление температур и натяжения | 4 | 1 | Сохранённый рецепт, ранний прогрев тоннеля |
| Прогон пробных коробов | 5 | 2 | Калиброванные шкалы, части с защитой от ошибки |
| Суммарное внутреннее время | 22 | ~6 |
Заметьте: самый крупный отдельный блок — поиск оснастки, работа, которую никогда не требовалось делать на остановленной машине. Большинство неотлаженных переналадок выглядят именно так: дело не в механической подстройке, а в подготовке и пробах на глаз. Стоит отметить и другое: после изменений оператор сообщил о куда меньшем разбросе между запусками — как только положения стали задаваться по жёстким упорам и рецептам, первый годный короб появлялся почти сразу, и результат перестал зависеть от того, кто вёл переналадку. Эта повторяемость ценна не меньше сэкономленных минут: она делает дневной выпуск предсказуемым и позволяет быстро обучить новых людей вместо опоры на одного опытного работника.
Типичные ошибки переналадки
- Покупка под скорость, а не под переналадку. Быстрая машина с получасовой переналадкой даёт на многоменклатурной линии меньше, чем чуть более медленная с пятиминутной.
- Настройки живут в голове одного оператора. Незаписанное «на глаз» создаёт риск в день, когда этого оператора нет, и его нельзя ни повторить, ни передать обучением.
- Добавление SKU без сменных частей. Каждый новый продукт, который импровизируют прямо у линии, размывает стандартную последовательность и удлиняет любую переналадку.
- Игнорирование времени прогрева. Механические переходы заканчиваются быстро, а потом линия ждёт холодный или перегретый тоннель — задержку принимают за механическую неисправность.
- Завышенные нормативы переналадки без оснастки. Требовать от операторов работать быстрее без предустановленной оснастки — значит лишь получить спешные, ненадёжные настройки.
Как удержать результат
Время переналадки подползает вверх, когда части изнашиваются, появляются новые SKU и падает дисциплина. Удерживают его три привычки: держите переналадку на виду у линии и периодически перезасекайте; считайте каждый новый SKU поводом изготовить под него сменную часть и рецепт до первого запуска, а не импровизировать; обслуживайте сменные части и установочные поверхности, поскольку изношенные упоры тихо убивают повторяемость. Это тесно связано с грамотным плановым техническим обслуживанием — те же изношенные направляющие, что портят повторяемость, дают и брак.
Последовательность улучшения переналадки
- Засеките реальную переналадку и перечислите каждое действие, включая хождение и ожидание.
- Разделите действия на внутренние и внешние; готовьте оснастку и расходники заранее.
- Переведите внутреннюю работу во внешнюю предустановленными частями, жёсткими упорами и рецептами.
- Защитите оставшуюся внутреннюю работу от ошибки, чтобы её нельзя было задать неверно.
- Стандартизируйте внешнюю работу листками под каждый SKU и тележкой подготовки.
- Снова замерьте, сохраните рецепт и периодически перепроверяйте время, чтобы удержать выигрыш.
Окупаемость этой работы непривычно быстрая, потому что вы возвращаете мощность, которая у вас уже есть. На линиях, которые сдаёт SunAura Packaging Machines, больше всего SKU при самой высокой эффективной отдаче ведут те заводы, что относятся к переналадке как к спроектированному и измеряемому процессу, а не к умению одного оператора. Если задаёте новую многоменклатурную линию, сообщите ваш ассортимент и текущую частоту переналадок — мы заложим систему быстросъёмных частей и рецептов сразу, а не будем дооснащать потом.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›