

Resumo. Uma exportadora de bens de consumo sediada no Brasil encomendou uma linha de embalagem de fim de linha customizada em nossa oficina de Qingdao e, em novembro de 2026, essa linha passou pelo teste de aceitação de fábrica (FAT) final pré-embarque, antes do engradamento e do frete marítimo. O escopo cobriu a alimentação de entrada e a montagem das caixas, uma estação de vedação de caixas com fita, acumulação e buffer, estiramento de filme para uma longa viagem oceânica e paletização robótica das cargas de exportação acabadas. Colocamos as estações para rodar juntas em nosso piso de testes, registramos os resultados de ciclo e de camadas, lançamos em registro os defeitos que apareceram, os corrigimos no cais e repetimos a marcha nas seções afetadas antes da aprovação pelo cliente. Este relato percorre como a linha é constituída, como o FAT foi planejado, o que encontramos e alteramos durante a marcha de prova, o que os registros de aceitação cobrem, como uma linha de exportação customizada difere de uma máquina de catálogo, as perguntas que um comprador deve fazer antes de aprovar um teste e o suporte que permanece após o equipamento sair da oficina. Os valores abaixo são faixas de planejamento e observações desta marcha de prova específica, não garantias de ciclo cotadas para outra planta; o desempenho real segue seu produto, a geometria da caixa, o padrão de pallet e a instalação de referência rodando com suas próprias mercadorias.
Por Tom Xu, Especialista em Integração e Comissionamento de Fim de Linha. Tom dedicou nove anos ao layout, à fiação e ao comissionamento de células de vedação de caixas, arquetamento, estiramento de filme e paletização para clientes de alimentos, bebidas, produtos químicos domésticos e distribuição na América Latina, Oriente Médio, Sudeste Asiático e África, e acompanhou a integridade das camadas, o fechamento por fita, a retenção do filme e o sincronismo dos transportadores em mais de 90 estações de fim de linha antes e depois do embarque.
O pedido e o que um exportador realmente precisa no fim da linha
O cliente é uma exportadora sediada no Brasil que embala uma variedade de produtos em caixas de papelão sobre pallets de madeira para distribuição doméstica e frete ao exterior. Não nos procurou por uma única máquina independente. Procurou-nos porque a extremidade de embalagem de sua planta havia chegado ao ponto em que o fechamento manual, o empilhamento manual e as cargas soltas eram o gargalo, e precisava de uma sequência conectada que recebesse as caixas já fechadas da área de embalagem, as enviasse pela vedação e pelo envolvimento e as empilhasse em pallets estáveis, prontos para um caminhão ou contêiner.
Para um embarque de exportação, o fim de linha exerce duas funções ao mesmo tempo. A primeira é concluir a embalagem: fechar a caixa de forma limpa para que não se abra no trânsito, manter a carga unida para que uma movimentação de caminhão ou contêiner não a desloque e construir um pallet que preserve a forma por múltiplos manuseios. A segunda é tornar toda a sequência previsível: a taxa de alimentação combina com o lado de embalagem, o buffer absorve paradas curtas, as estações não travam umas às outras e os pallets acabados saem em cadência estável, em vez de em rajadas. Uma máquina que corre rápido isoladamente, mas conflita com a estação seguinte na linha, não resolve o problema do comprador.
Vemos isso no piso quando uma planta compra uma máquina de vedação e uma envelopadora separadamente e só então descobre que os transportadores não alinham, as velocidades não combinam e ninguém responde pela transferência entre as duas. Uma linha integrada customizada evita isso ao dispor as estações como uma única sequência antes da fabricação, dimensionar os transportadores e buffers para a taxa real e manter os controles e as proteções consistentes entre as células. Este pedido do Brasil foi dimensionado dessa forma: as estações foram especificadas, desenhadas e testadas como um único pacote de fim de linha, não como um amontoado de máquinas independentes aparafusadas após a entrega.
O que o cliente especificou antes de cortarmos o aço
Antes de qualquer armação ser construída, a especificação precisava fixar os fatos que definem o dimensionamento das estações. São as mesmas questões que surgem em todo pedido de fim de linha, independentemente do destino.
Os fatos do produto: a família de caixas que trafega na linha, as dimensões da caixa e a caixa mais justa e mais folgada da faixa, o peso bruto por caixa, se as caixas são quadradas ou retangulares, quão cheio e firme é o empacotamento e se alguma caixa fica fora de esquadro. Os fatos de taxa: caixas por minuto que o lado de embalagem consegue entregar, pallets por hora necessários na descarga, taxas de pico e médias, e quanto de pico a linha precisa absorver quando o lado de embalagem a montante pausa. Os fatos da carga: tipo e área de contato do pallet, altura do pallet cheio, quantas camadas por pallet, padrão de camada, se são usadas folhas deslizantes ou folhas superiores e quão estável fica a carga após o envolvimento. Os fatos do local: comprimento e largura de piso disponíveis, altura do teto, nível do piso, como a linha alimenta e descarrega e onde devem ficar as proteções e os portões de acesso. Os fatos comerciais: tensão e frequência na planta de destino, controles e relatórios disponíveis, expectativas de peças de reposição e quem treinará os operadores locais.
Para este pedido do Brasil, o escopo elétrico foi definido conforme a rede local: a fiação das máquinas foi adequada ao suprimento de 220 V / 60 Hz em que a planta opera, e a placa de identificação da seladora reflete essa construção monofásica de 60 Hz. A frequência pesa mais do que os compradores às vezes supõem. Uma máquina dimensionada e ajustada para um suprimento de 50 Hz nem sempre se comporta da mesma forma em 60 Hz; a velocidade do transportador, o escorregamento do acionamento e o sincronismo do ciclo todos mudam, de modo que a classificação elétrica deve corresponder ao país de destino, em vez de tomar por padrão o suprimento da oficina.
O layout da linha, estação por estação
O layout aprovado percorre da esquerda para a direita, da área de embalagem até a descarga do pallet envolto em filme stretch. As caixas entram em um transportador de acumulação que suaviza rajadas curtas do lado de embalagem, seguem para a estação de vedação de caixas onde as abas superiores são fechadas e coladas com fita, prosseguem por uma curta seção de buffer, alimentam a célula de estiramento de filme e seguem para a célula de paletização que constrói a camada e descarrega o pallet acabado e envolto em uma pista de rolos de saída.
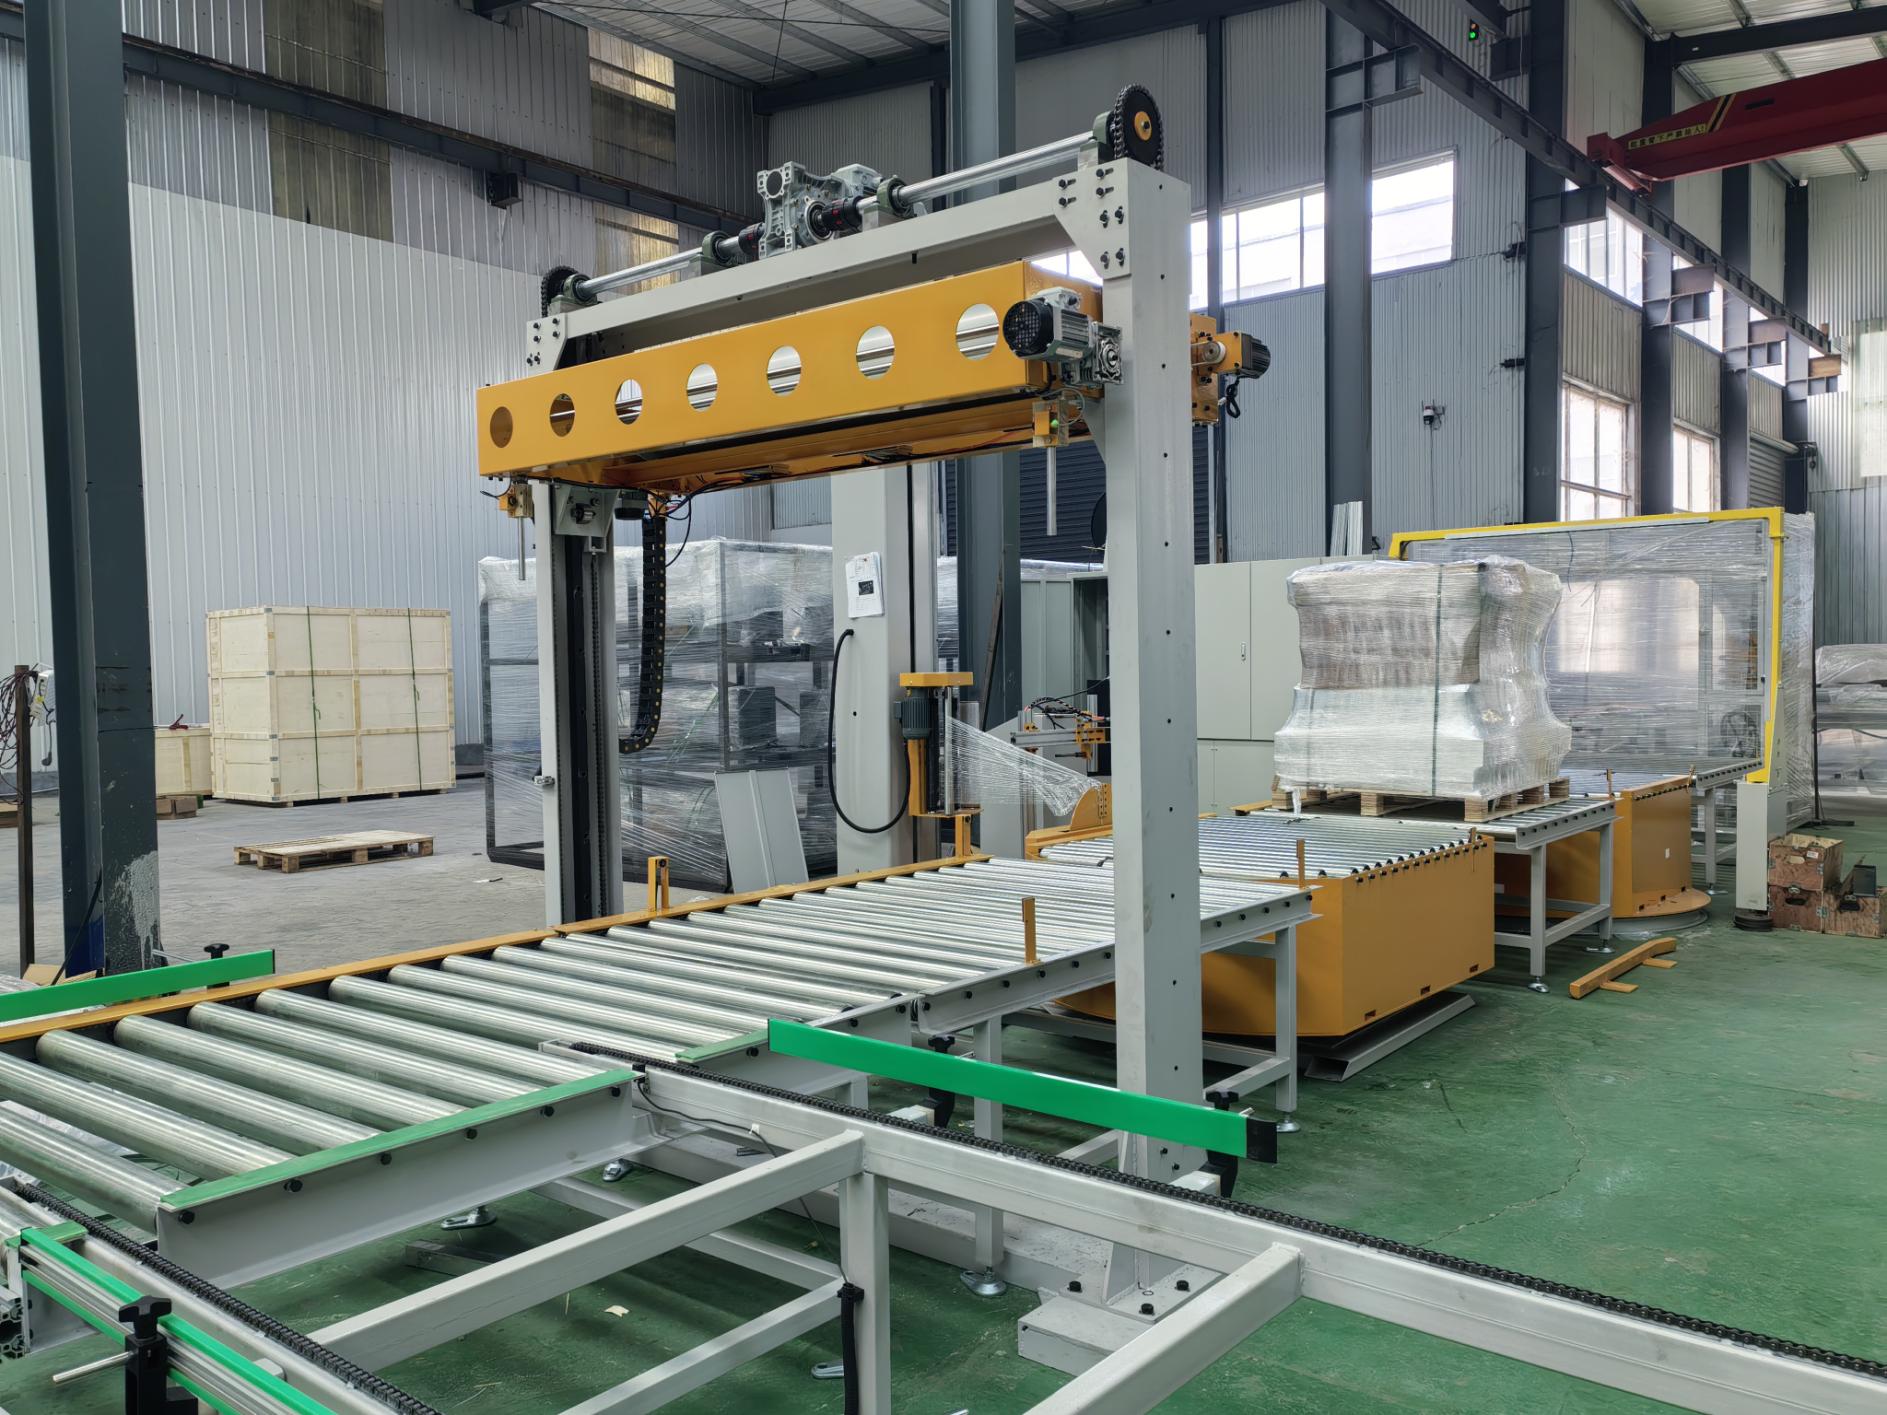
As estações ficam sobre um sistema comum de transportador de rolos, de modo que o percurso da caixa permanece nivelado e consistente entre as células. Onde duas células se encontram, há uma curta seção de transferência em vez de uma junta rígida topo a topo, o que reduz o desalinhamento da caixa na passagem. As proteções acompanham a zona de trabalho: painéis fixos de perímetro ao redor das células de paletização e de envolvimento, portões de acesso que interrompem a célula pertinente quando abertos e cortinas de luz ou barreiras intertravadas onde um operador alcança o envelope de trabalho. O layout de segurança foi desenhado conforme a prática de segurança de máquinas tipo ISO, com proteções, paradas de emergência e intertravamentos revisados antes da energização.
Acumulação e buffer de alimentação
O primeiro transportador após o lado de embalagem é de acumulação, não uma linha de alimentação de velocidade única. Sua função é deixar as caixas se acumularem em um curto buffer quando o lado de vedação ou paletização pausa, e liberá-las de forma suave quando a linha estiver pronta novamente. Sem esta seção, uma parada de um minuto na célula de envolvimento recoloca as caixas diretamente na área de embalagem; com ela, o lado de embalagem pode continuar se movimentando por uma janela curta enquanto a célula a jusante esvazia sua fila. O comprimento do buffer é dimensionado para o pico relatado pela planta, não para um padrão genérico. Curto demais e a acumulação não faz nada; longo demais e a linha desperdiça espaço de piso e dinheiro carregando um transportador que nunca se enche.
Alimentação de entrada e montagem de caixas, onde as caixas entram na linha
As caixas desta linha são alimentadas fechadas ou semimontadas pelo lado de embalagem; a estação que coloca o produto na caixa fica a montante do nosso escopo. No nosso fim de linha, as caixas entram no transportador em orientação conhecida, e a estação de vedação lê a altura da caixa e as abas antes de fechá-las. Onde uma planta usa cortes planos e monta suas próprias caixas, uma estação montadora ficaria à frente da seladora para abrir o corte, dobrar o fundo e alimentar uma caixa esquadrada na linha. A configuração de alimentação deste pedido parte do princípio de que as caixas chegam esquadradas e orientadas, o que mantém a estação de vedação focada no fechamento das abas e na fita, em vez de corrigir um corte deformado.
Vedação de caixas: a estação com fita ZYFC-05
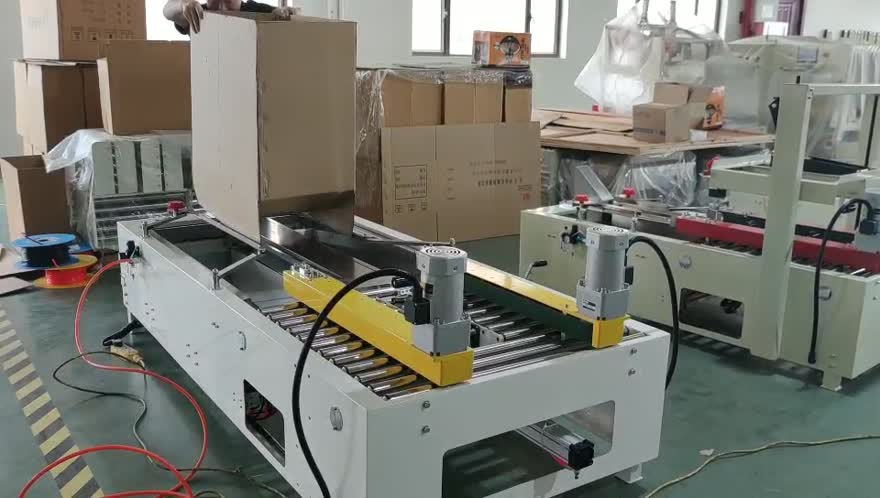
A estação de vedação desta linha é uma seladora automática de caixas ZYFC-05 com cabeçote de fechamento por fita. As caixas percorrem a alimentação de rolos, as abas superiores são dobradas para baixo pelo conjunto de fechamento de abas, o cabeçote de fita deposita a tira sobre a junta superior e a puxa pelos dois lados, e a caixa selada sai em direção ao buffer. A vedação por fita foi o fechamento escolhido aqui porque as caixas trafegam em um formato regular tipo RSC, a geometria das abas é consistente e a fita oferece um selo superior rápido e limpo, que apresenta bem em uma caixa de exportação.
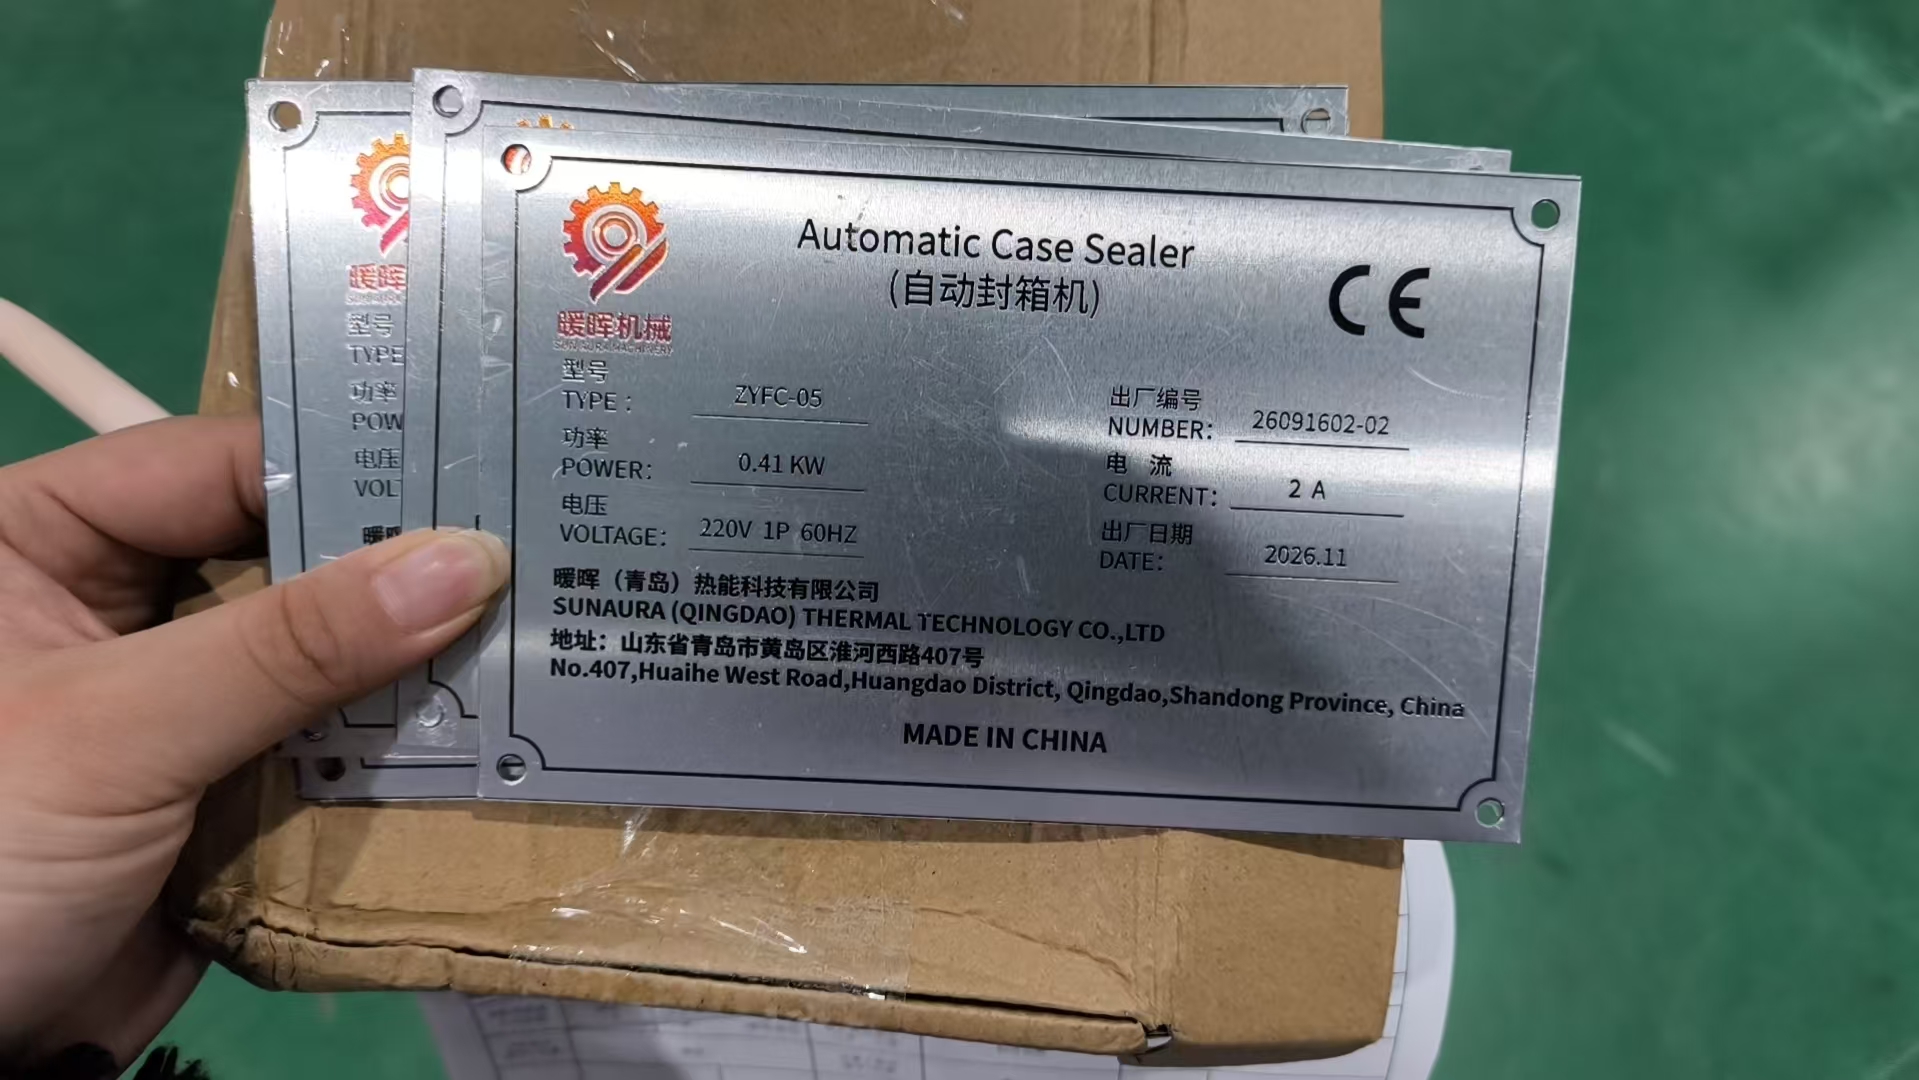
A placa de identificação da seladora é o registro permanente do que a máquina foi construída para suportar. Nesta unidade, a placa indica tipo ZYFC-05, potência 0.41 kW, tensão 220 V monofásico 60 Hz, corrente 2 A, número de série 26091602-02 e data de fabricação 2026.11, com a marcação CE e os dados do fabricante SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. A placa permanece na máquina durante o embarque e a vida útil, para que a planta, um técnico e qualquer revendedor futuro possam casar a classificação elétrica e a identidade de fabricação com a unidade.
No lado da seladora, as verificações de aceitação cobrem o esquadro das abas antes do cabeçote, o contato adesivo da fita ao longo de toda a junta, a sobreposição da fita em ambas as extremidades da caixa, o comprimento de corte para que a tira termine rente em vez de deixar uma ponta solta ou uma aba curta, e se a caixa sai reta em vez de derivar para uma das trilhas. A escolha da fita e a configuração do cabeçote são um tópico separado; nosso guia de compra sobre seladoras de caixas semiautomáticas, inline e adaptativas percorre quando fita, hot melt ou cola fria se adequam a diferentes trabalhos de caixa e fechamento.
Por que a fita foi o fechamento para esta marcha
A vedação por fita se adequa a caixas regulares que repetem o mesmo formato, onde a junta das abas é plana e a caixa percorre uma distância curta ou média. Ela corre rápido, o cabeçote é simples de manter e um rolo de fita desgastado é uma troca rápida no piso. Onde uma caixa é pesada, irregular ou precisa de um fechamento inviolável ou totalmente colado, um fechamento hot melt ou cola costuma ser o ajuste melhor. Nesta linha, a faixa de cartões ficou dentro da faixa favorável à fita, de modo que a seladora foi especificada com cabeçote de fita em vez de sistema de cola.
Acumulação, buffer e a transferência para o envolvimento
Após a vedação, as caixas cruzam uma curta seção de buffer antes da célula de envolvimento. Esta seção exerce duas funções. Ela espaça as caixas para que a célula de envolvimento as receba em passo estável, e dá à estação de envolvimento uma pequena fila caso o lado de paletização segure um ciclo. Os transportadores aqui usam rolos tracionados ou por gravidade conforme a seção, com guias que mantêm a caixa centrada ao se mover. A transferência entre as caixas seladas e a alimentação de envolvimento é um dos pontos que observamos de perto em qualquer FAT: uma caixa que chega ligeiramente inclinada é envolvida ligeiramente inclinada, e uma caixa ligeiramente inclinada em um pallet é o começo de uma carga instável.
Estiramento de filme para uma longa viagem oceânica
A célula de envolvimento aplica filme stretch ao redor da carga sobre o pallet, acabada ou em construção, antes de deixar a planta. O frete marítimo submete uma carga a vibração, pressão de empilhamento, mudanças de umidade e múltiplos re-manuseios entre a fábrica e o depósito final, de modo que o filme precisa manter as caixas presas ao pallet e proteger a camada durante esse movimento, em vez de apenas parecer arrumado no pátio. A marcha de prova de envolvimento verifica a porcentagem de estiramento do filme, a sobreposição do tecido superior e inferior, a cobertura dos cantos, o quão firmemente o filme segura a camada superior e se a carga se desloca quando o ciclo da envelopadora termina.
O tipo e a espessura do filme seguem a carga: cartões regulares mais leves são envolvidos em uma espessura e nível de estiramento, cargas pesadas ou de arestas vivas precisam de um tecido mais pesado e mais proteção de cantos. A estação de envolvimento desta linha foi ajustada para o peso do cartão e a altura do pallet do cliente, com o padrão de envolvimento definido para cobrir a base, os lados e o balanço superior. O desempenho do filme e os dados de mercado de filmes de embalagem são acompanhados por fontes de pesquisa setorial como relatórios de mercado de filmes de embalagem da Smithers; os compradores de planta podem usar esses relatórios para comparar categorias de filme, em vez de precificar um tecido isoladamente.
Paletização da carga de exportação acabada
A célula de paletização recebe as caixas envolvidas ou em espera e as empilha no padrão de camada acordado sobre o pallet. Este pedido foi construído em torno de um braço robótico articulado sobre pedestal protegido, com uma garra adequada à geometria do cartão, atendendo a um transportador de alimentação e uma ou duas posições de pallet. O braço pega uma caixa, posiciona-a na camada, retorna pela próxima e constrói a pilha até a altura acordada antes de o pallet acabado descarregar na pista de saída.
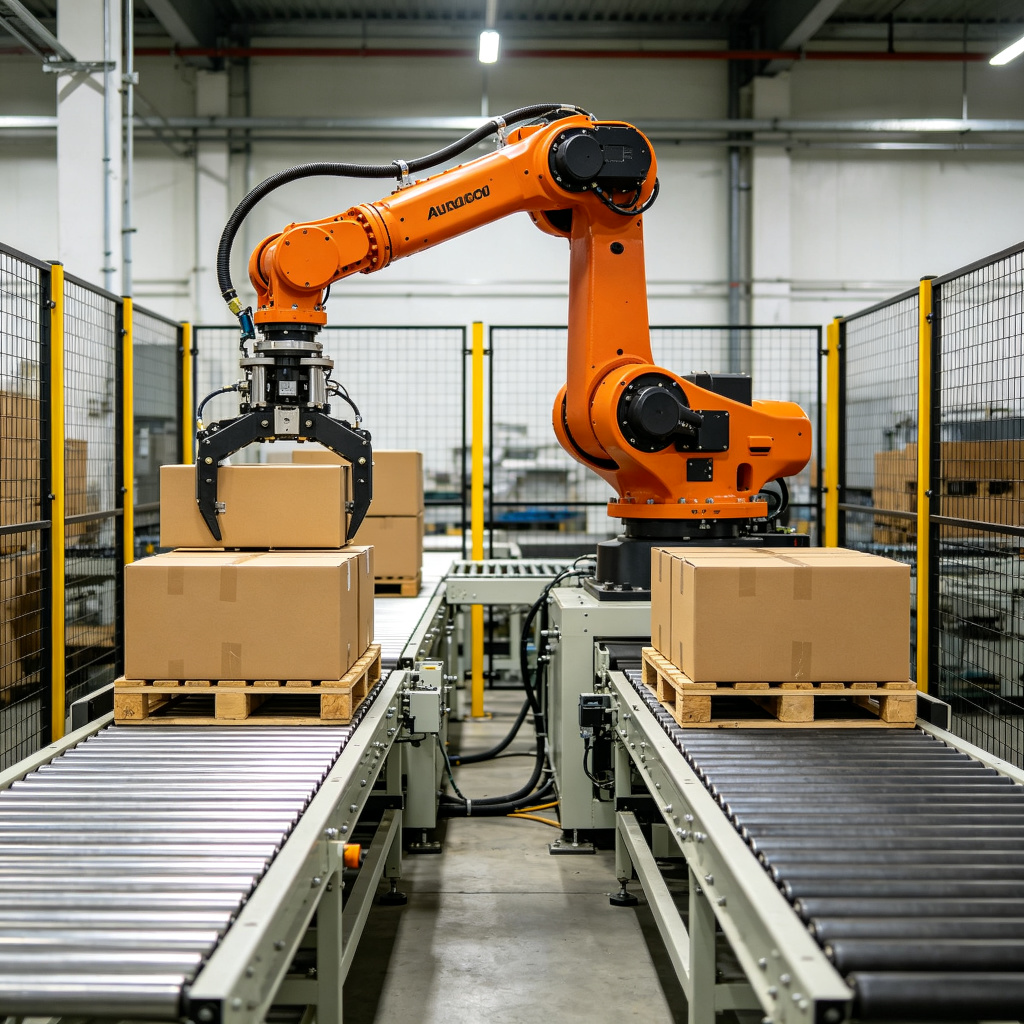
No lado da paletização, as verificações de aceitação cobrem a repetibilidade do padrão de camada, a orientação da caixa dentro de cada camada, o alinhamento de folgas entre camadas, o centramento do pallet, se o braço alcança cada posição de pallet de forma consistente e como a célula lida com um pallet vazio ou uma folha deslizante, caso o padrão exija uma. A pressão da garra e o ponto de pegada são ajustados ao cartão, para que a caixa seja mantida firmemente sem esmagar a aba ou a lateral. A adoção de robôs industriais e as tendências de aplicação são documentadas por fontes como tópico de robótica industrial da Statista, que oferece contexto de mercado, não uma garantia de ciclo para uma célula específica.
Por que um pedestal robótico foi escolhido em vez de um pórtico de armação fixa
Para esta linha, esperava-se que a faixa de produtos se ampliasse um pouco ao longo do tempo, o cliente queria uma única célula que pudesse atender a algumas posições de alimentação, e a carga era regular, mas não travada a um único padrão rígido. Isso aponta para um braço articulado em vez de um pórtico de trilho fixo: o punho e a garra podem orientar uma caixa, o pedestal pode ser disposto para alcançar mais de uma estação, e as mudanças de padrão são feitas no programa em vez de reconstruir uma armação. Onde uma planta opera uma faixa estreita de caixas pesadas regulares em volume estável alto, um pórtico ou máquina de camada convencional muitas vezes segura a camada pesada com mais rigidez; a escolha da plataforma segue os fatos de carga que a especificação definiu antes.
Como a semana de FAT foi planejada em nosso piso de testes
O teste de aceitação de fábrica é a última chance de colocar a linha inteira para rodar junta antes de sair da oficina. Uma vez que uma máquina foi engradada e embarcada em um contêiner, alterar o comprimento de um transportador, ajustar uma guia ou reajustar um padrão de envolvimento custa várias vezes o que custa no cais, e a planta está esperando na outra ponta. O FAT desta linha brasileira foi programado em três passagens, em vez de uma marcha longa.
A primeira passagem foi uma verificação seca, estação por estação. Cada célula foi energizada e acionada em movimento lento por conta própria: os transportadores se moveram na direção correta, os acionamentos alcançaram a velocidade definida, as proteções e os intertravamentos interromperam a célula pertinente quando abertos, as paradas de emergência cortaram a energia onde deveriam, e os controles moveram cada atuador por sua faixa sem produto. Esta passagem captura problemas de fiação, orientação e segurança antes que qualquer caixa toque a linha, quando um problema ainda é fácil de rastrear até uma única célula.
A segunda passagem foi uma marcha carregada, estação por estação. Caixas com as dimensões e pesos representativos do cliente foram alimentadas pelas seções de vedação, envolvimento e paletização uma a uma e depois em lotes curtos. Observamos o fechamento das abas, a junta de fita, a reta de saída da caixa, a retenção do filme e a colocação da camada em cada estação, e registramos onde uma caixa ficou fora da linha ou uma camada ficou descentrada. Esta passagem isola uma falha de estação de uma falha de transferência: se a seladora envia uma caixa reta, mas a alimentação de envolvimento a inclina, o problema é a seção de transferência, não a seladora.
A terceira passagem foi a marcha de prova da linha conectada. Todas as estações rodaram juntas em um lote contínuo na taxa média planejada, com pausas curtas e um pico introduzido para testar a acumulação e o buffer. Esta é a passagem que mostra se a sequência realmente se equilibra: se o buffer enche e esvazia, se a célula de envolvimento acompanha, se a paletizadora descarrega em cadência e se alguma estação se torna o gargalo que segura as demais. A marcha conectada também exercita os intertravamentos e a sequência de parada e partida que os operadores da planta usarão no dia a dia.
Ao longo da semana, os resultados foram registrados contra os critérios de aceitação acordados na especificação: dimensões e pesos de caixa testados, ciclo e cadência observados, padrão de camada verificado, dispositivos de segurança testados e qualquer defeito registrado com sua estação, sintoma, causa e a ação tomada. Um FAT que apenas observa a linha rodar por uma hora e a considera aprovada não oferece muita proteção à planta; o valor está nas verificações registradas e na repetição da marcha após cada correção.
O que encontramos e corrigimos durante a marcha de prova
Quase nenhuma linha customizada sai do cais sem um punhado de ajustes. O objetivo do FAT é trazer esses ajustes à tona em nosso piso, corrigi-los ali e repetir a marcha na seção afetada, em vez de enviar ao cliente uma lista de coisas a corrigir após a entrega. A tabela abaixo lista os tipos de problemas que surgiram nesta marcha de prova, o sintoma que observamos, a ação tomada no cais e como a repetição da marcha foi verificada. Os números específicos seguem este produto e este layout; trate-os como exemplos do que um FAT deve trazer à tona, não como resultados garantidos para outro pedido.
| Estação | Sintoma observado | Ação no cais | Resultado da reverificação |
|---|---|---|---|
| Seladora de caixas | A tira de fita terminou ligeiramente curta em um tamanho de caixa, deixando uma pequena aba na extremidade da junta | Ajustado o comprimento de corte da fita e a pressão do cabeçote para aquela altura de caixa; verificado o fechamento das abas antes do cabeçote | Repetido o tamanho de caixa; junta fechou rente em ambas as extremidades, sem aba solta |
| Transferência vedação para envolvimento | Algumas caixas entraram na alimentação de envolvimento inclinadas após a seção de buffer | Centralizadas as guias de transferência e ajustada a seção de passo curto para que as caixas cheguem esquadradas à célula de envolvimento | Repetido um lote; caixas entraram na célula de envolvimento centradas, sem deriva lateral |
| Envolvimento stretch | A camada superior se levantou ligeiramente nos cantos após o término do ciclo de envolvimento | Aumentada a sobreposição do tecido superior e ajustado o estiramento do filme para que as caixas superiores fiquem retidas ao longo do ciclo | Reenvolvido um pallet; cantos permaneceram para baixo, carga segura após o filme liberar |
| Célula de paletização | Uma camada ficou alguns milímetros descentrada no pallet para o tamanho de caixa mais pesado | Corrigidas a posição de pegada e o deslocamento da camada no programa para aquela geometria de caixa | Reconstruída a camada; caixas alinhadas às bordas do pallet dentro da tolerância acordada |
| Buffer de acumulação | O buffer encheu rápido demais quando a célula de envolvimento pausou, recolocando caixas em direção ao lado de embalagem | Definidos o sincronismo de liberação e a velocidade do transportador para que o buffer absorva a pausa curta sem alcançar a alimentação de embalagem | Introduzida uma pausa controlada; buffer esvaziou sem transbordar caixas a montante |
| Proteções e intertravamentos | Um portão de acesso interrompia apenas sua própria célula; verificado se a célula de envolvimento adjacente permanecia segura | Revistada a fiação dos intertravamentos e confirmado que cada portão interrompe a zona de trabalho que protege | Aberto cada portão; célula pertinente parou, sem movimento inesperado na zona protegida |
Esses são os ajustes habituais que uma equipe de comissionamento espera: uma guia que fica um fio de cabelo fora, um comprimento de corte que precisa de um ajuste específico da caixa, uma tensão de filme que lê diferente quando caixas reais trafegam. O padrão que vale destacar é que a maioria apareceu na transferência entre estações, não dentro de uma única máquina. Uma seladora que fecha uma caixa perfeitamente ainda pode alimentar uma caixa inclinada à próxima célula se a seção de transferência estiver fora de alinhamento, e é por isso que a passagem de linha conectada importa tanto quanto a passagem estação por estação.
Registros de aceitação e o que a aprovação realmente cobre
A aprovação do FAT não é uma assinatura em uma máquina limpa. É um registro do que foi testado, contra quais critérios, com qual resultado e quais itens pendentes permanecem antes do embarque. Para esta linha, o pacote de aceitação cobriu as verificações estação por estação, os resultados da marcha conectada, os testes dos dispositivos de segurança, a correspondência da classificação elétrica com o suprimento de destino, os registros de camada e padrão e a lista de quaisquer itens que serão concluídos após a chegada.
Os registros que a planta deve esperar em uma linha de exportação incluem: a faixa e os pesos de caixa testados, o ciclo e a cadência observados na taxa planejada, o padrão de pallet e a contagem de camadas, a configuração do filme de envolvimento e as definições de sobreposição, a pressão da garra e as configurações de pegada, os resultados dos testes de segurança e proteções, os dados de série e placa de cada máquina, a lista de peças de reposição, os manuais de operação e manutenção, os esquemas elétricos e a documentação de controles e o contato de comissionamento que detém o acompanhamento. Um comprador que conduz sua própria verificação de aceitação pode usar uma lista de verificação FAT e SAT para células de montagem, vedação, envolvimento e paletização estruturada para garantir que nada dessa lista seja ignorado no piso.
Vale separar FAT de SAT aqui. O teste de aceitação de fábrica acontece em nossa oficina, em nosso piso, com nossa energia e nossas caixas de teste. O teste de aceitação no local acontece na planta após a instalação, na linha de produção real, com o produto real e os equipamentos reais a montante e a jusante. Alguns itens só podem ser verificados no local: como a linha se conecta ao transportador existente da planta, como corre contra a taxa real de embalagem, como os operadores interagem com os controles em seu próprio fluxo de trabalho e se o layout cabe nos corredores e acessos da planta. O FAT libera o que pode ser liberado no cais; o SAT confirma que a linha se desempenha onde realmente operará.
Como uma linha de exportação customizada difere de uma máquina de catálogo
Uma máquina de catálogo é construída em uma armação fixa, um comprimento de transportador fixo e uma faixa de velocidade fixa, vendida a partir de uma configuração padrão. Uma linha de fim de linha customizada é disposta conforme o produto, a taxa, o espaço de piso e o suprimento de destino do comprador, e as estações, transportadores, buffers e proteções são dimensionados para esse escopo. As diferenças aparecem em alguns pontos concretos.
O comprimento e o layout do transportador seguem o piso da planta. As seções de alimentação, buffer, envolvimento e paletização são arranjadas para que a linha caiba na área disponível e alimente e descarregue na direção correta, em vez de obrigar a planta a se reorganizar em torno de uma armação padrão. O buffer é dimensionado para o pico relatado, não para um comprimento genérico. A construção elétrica corresponde à rede de destino: tensão, frequência, estilo de plugue ou terminais e normas locais são definidos para o país para o qual a máquina embarca. Os controles e os relatórios são casados com o que a planta consegue manter, e as proteções acompanham a zona de trabalho real e os pontos de acesso.
A troca em relação a uma máquina de catálogo é o prazo e a profundidade de engenharia. Uma linha customizada precisa de revisão de layout, aprovação de especificação, fabricação, integração e a sequência de FAT, o que leva mais tempo do que pedir uma unidade padrão de prateleira. O retorno é que a linha se ajusta ao trabalho real: o transportador alcança onde precisa, o buffer absorve o pico real, o envolvimento segura a carga real e a paletizadora constrói o padrão real. Onde o produto e a taxa do comprador ficam dentro da faixa de uma máquina padrão, uma unidade de catálogo costuma ser a rota mais rápida e barata; onde o layout, a mistura de produtos ou o suprimento de destino caem fora dessa faixa, o escopo customizado justifica seu custo.
Interface a montante e a jusante, e os dados que a linha reporta
Uma linha de fim de linha não funciona isoladamente. Ela recebe caixas do lado de embalagem e descarrega pallets no depósito ou na área de contêiner, e as transferências em ambas as extremidades precisam ser acordadas antes da linha ser construída. A montante, a questão é como as caixas chegam: alimentação estável ou em rajadas, qual orientação, qual taxa, e se o lado de embalagem pode pausar quando o buffer de fim de linha estiver cheio. A jusante, a questão é como os pallets acabados saem: por carrinho manual, empilhadeira para uma área de espera, ou para um caminhão ou contêiner, e qual folga e acesso essa descarga exige.
No lado de dados, uma linha moderna pode reportar estado de operação, contagens de ciclo, alarmes de estação e contagens de produção para um sistema da planta. Como esses dados trafegam depende dos controles: saídas de sinal básicas para status e alarmes, ou uma conexão de rede como comunicação estilo OPC UA a um WMS ou MES para contagens, taxas e detalhes de falha. A escolha segue o que a planta realmente usa no local; uma linha que envia telemetria detalhada a uma planta que não tem sistema para lê-la acrescenta custo sem benefício. Nossa visão geral sobre máquinas de fim de linha conectadas, OPC UA, integração WMS e MES cobre como a interface é dimensionada sem superengenharia da célula.
Faixas de orçamento e prazo para uma linha de fim de linha customizada
Compradores que pedem um número para uma linha customizada geralmente precisam de uma faixa de orçamento mais do que de um preço único, porque o valor final varia com estações, taxa, nível de automação e proteções. Uma seção básica de fim de linha com manuseio de caixas manual ou semiautomático, uma seladora padrão e uma configuração de envolvimento manual ou simples fica na faixa inferior de orçamento. Uma linha integrada de faixa intermediária com acumulação, vedação automática, envolvimento stretch e uma célula robótica ou de paletização fica no meio. Uma linha de alta capacidade com atendimento multiestação, cargas mais pesadas, controle avançado de padrão, relatórios conectados e proteção completa fica na faixa superior. São faixas de planejamento para discussão, não cotações; um número firme segue a especificação, as amostras de produto e uma revisão de layout.
O prazo segue a mesma forma. Uma máquina padrão embarca em semanas; uma linha integrada customizada percorre confirmação de layout, fabricação, integração e FAT, o que abrange uma janela de construção mais longa, com a semana de FAT como um dos portões finais antes do engradamento. Compradores que planejam uma data de lançamento devem fixar os marcos de prazo no início do projeto, em vez de presumir que o cronograma de entrega de uma máquina padrão se aplica. Para uma visão de como o custo do equipamento se alinha ao retorno, o guia de custo e orçamento de linha de embalagem de fim de linha detalha as faixas de orçamento por configuração, e a calculadora de ROI e período de retorno da linha de embalagem mostra como as mudanças de vazão e mão de obra retroalimentam um período de retorno.
Cinco armadilhas que compradores encontram em linhas de embalagem de exportação
Após observar essas células embarcarem e operarem, os erros recorrentes em pedidos de exportação costumam se agrupar em cinco áreas, e a maioria é mais fácil de evitar antes do FAT do que após a entrega.
1. Especificar a taxa da máquina, não a taxa da linha. Uma seladora pode rodar um ciclo rápido isoladamente, mas a linha só se move tão rápido quanto a estação conectada mais lenta, e o buffer precisa equilibrar as demais. Comprar pela taxa de pico de uma única máquina superestima o que a seção de fim de linha realmente entrega e subdimensiona as transferências.
2. Ignorar o suprimento elétrico de destino. Uma máquina ajustada para uma frequência ou tensão não transfere de forma limpa para outra. Fiar a unidade na rede de destino, classificar a placa para corresponder e verificar o comportamento do acionamento e do transportador no suprimento correto são itens de FAT que devem ser confirmados antes do embarque, não diagnosticados após a chegada.
3. Subdimensionar o buffer de acumulação. Sem comprimento de buffer e sincronismo de liberação suficientes, pausas curtas a jusante recolocam caixas na área de embalagem e criam travamentos na transferência. O dimensionamento do buffer deve seguir o pico relatado, com uma margem para a pausa longa ocasional em vez da marcha média.
4. Tratar o envolvimento como uma etapa cosmética. O filme stretch em uma carga de exportação mantém as caixas presas ao pallet por vibração, empilhamento e re-manuseio. Espessura do filme, nível de estiramento, sobreposição e cobertura de cantos precisam ser ajustados à carga real; um envolvimento leve que parece arrumado no pátio pode falhar em uma longa viagem marítima.
5. Deixar a interface do local para depois da chegada. Alimentação a montante, descarga a jusante, folga de piso, localização da energia e conexões de controle devem ser acordadas na especificação. Descobrir no dia da instalação que o transportador não alcança o lado de embalagem da planta, ou que o caminho de descarga está bloqueado por uma coluna, é o tipo de problema caro de corrigir no local.
Após o embarque: instalação, SAT, treinamento e peças de reposição
A aprovação do FAT encerra a aceitação do lado da oficina, mas a linha precisa se desempenhar na planta após o engradamento, o frete marítimo e a instalação. Após a chegada, as células são desengradadas, niveladas, conectadas ao suprimento da planta e amarradas aos caminhos existentes de transportador e descarga. A passagem de aceitação no local então coloca a linha para rodar com o produto real e os equipamentos reais a montante e a jusante, confirmando ciclo, padrão, retenção do filme e manuseio pelo operador no piso de produção.
O treinamento cobre os operadores que rodam a linha no dia a dia: como alimentar caixas, trocar entre tamanhos de caixa, substituir um rolo de fita ou de filme, desobstruir um travamento com segurança, ler os alarmes de estação e quais verificações executar no início de um turno. O treinamento de manutenção cobre as peças de desgaste a inspecionar, os acionamentos e rolamentos a manter limpos e as configurações que não devem ser ajustadas sem o contato de comissionamento. As peças de reposição são listadas no pacote de aceitação, para que a planta mantenha os consumíveis e itens de desgaste que mais rapidamente parariam a linha se faltarem.
O suporte após a entrega segue a garantia e o contrato de serviço: o contato de comissionamento que conhece a linha, o canal de peças que estoque os itens de desgaste e um canal de ajuda remota ou no local quando uma estação falha. Para clientes de exportação, a disponibilidade de peças de reposição e a resposta local pesam tanto quanto a própria máquina, porque uma linha à espera de uma única peça substituível fica parada na produção. O suporte regional de comissionamento e peças de reposição para linhas de embalagem na América Latina é planejado por nossa equipe de serviço com os clientes antes da construção, para que o caminho de suporte exista antes de o equipamento chegar à planta.
Planejando a mudança de exportação antes do engradamento
Assim que a aprovação do FAT é registrada, a linha entra na etapa de preparação de embarque, e essa etapa tem sua própria lista de verificação, separada do teste da máquina. As armações e transportadores são engradados ou colocados em patins para que as superfícies de trabalho, acionamentos e cabeçotes de fita sejam protegidos contra empilhamento e umidade durante o trânsito marítimo. Peças soltas, peças de reposição e ferramental são embalados em caixas marcadas que correspondem à lista de peças, para que a equipe de recebimento identifique o que vai onde quando a instalação começar.
O planejamento da carga importa para uma linha que embarca em seções. Transportadores longos, o pedestal de paletização e a armação de envolvimento são embalados para caber no contêiner, com as peças mais pesadas na parte inferior e as superfícies que carregam guias ou rolamentos protegidas de contato. O lado receptor deve conhecer a sequência dos engradados antes da chegada do contêiner: qual seção sai primeiro, qual patim carrega o painel elétrico e quais caixas guardam consumíveis e peças de reposição. Essa sequência evita que a instalação vire uma busca pelo contêiner no cais.
A documentação viaja com o embarque em formato papel e digital. A lista de embalagem amarra cada engradado a uma máquina ou seção, os manuais e esquemas correspondem aos números de série das placas de identificação, e os registros de aceitação do FAT são incluídos para que a equipe do local veja o que foi testado e o que foi ajustado no cais. Para um pedido com destino ao Brasil, os documentos comerciais e técnicos devem corresponder ao que a alfândega e a planta receptora esperam, para que o desembaraço não retenha a linha após o atraque do navio. Coordenamos o conjunto de documentos com o cliente antes do engradamento, em vez de montá-lo na última hora no dia do carregamento.
Há também um ponto de prazo que vale levantar cedo no projeto. As datas de lançamento da produção geralmente ficam a jusante da instalação, do comissionamento e do treinamento de operadores, não a jusante da data de embarque. Uma linha que chega no dia primeiro do mês ainda precisa ser desengradada, nivelada, conectada ao suprimento da planta, passar pelo SAT, qualquer ajuste final e uma passagem de treinamento antes de produzir na taxa alvo. Planejar o lançamento em torno dessa sequência no local, em vez da chegada do contêiner, evita o intervalo em que o equipamento chegou à planta, mas a linha ainda não está produzindo.
Referências e fontes de contexto
O contexto de mercado e normas deste artigo recorre a pesquisa setorial pública e organismos de normas; os valores e observações específicos de máquina vêm desta marcha de prova no piso de testes. Os compradores podem usar as seguintes fontes para comparar os mercados de máquinas de embalagem, categorias de filme, adoção de robôs e prática de segurança de máquinas contra a própria especificação.
- Pesquisa de mercado da PMMI sobre máquinas de embalagem e processamento — dados de mercado setorial e contexto de segmento para equipamentos de embalagem.
- Relatórios de mercado de filmes de embalagem da Smithers — contexto de categoria e desempenho de filme para tecidos stretch e shrink.
- Tópico de robótica industrial da Statista — adoção de robôs industriais e tendências de aplicação.
- ISO 13849-1 partes de sistemas de comando relacionadas à segurança — prática de segurança de máquinas referida na revisão do projeto de proteções e intertravamentos.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Ver biografia completa ›