

Paletyzacja to proces, który zakłady automatyzują najczęściej jako pierwszy i najczęściej chcą przestać wykonywać ręcznie. Podnoszenie kartonów, worków lub wiązek przez całą zmianę, schylanie się i układanie ich warstwa po warstwie to praca powtarzalna, fizycznie ciężka i coraz trudniejsza do obsadzenia, a jeden pominięty karton na ręcznie ułożonej palecie wystarczy, by ładunek przesunął się w naczepie. Dla linii o średniej wydajności, które nie uzasadniają dużej klasycznej paletyzarki, standardowym rozwiązaniem stał się robot paletyzujący współpracujący: kompaktowa cela robotyczna z czujnikami siły, która układa kartony na paletach według zapisanych schematów, pracuje obok ludzi bez pełnej klatki bezpieczeństwa i przenosi się między liniami wraz ze zmianą produkcji. SunAura Packaging Machines dostarcza trzy takie cele – WP-20, WP-40 i WP-50 – a niniejszy przewodnik wyjaśnia, jak działają, czym się różnią i jak dobrać odpowiedni model.
Jeśli Państwo układają kartony ręcznie, prowadzą linię o wydajności od około pięciu do dwunastu pobrań na minutę albo mają trudności z obsadzeniem stanowisk paletowych na wszystkich zmianach, poniższe rozdziały opisują budowę robota, jego model bezpieczeństwa, obliczenia nośności i schematów układania, wymagane rozmieszczenie oraz pytania, które przesądzają o doborze celi do linii.
Czym jest cela paletyzująca z robotem współpracującym
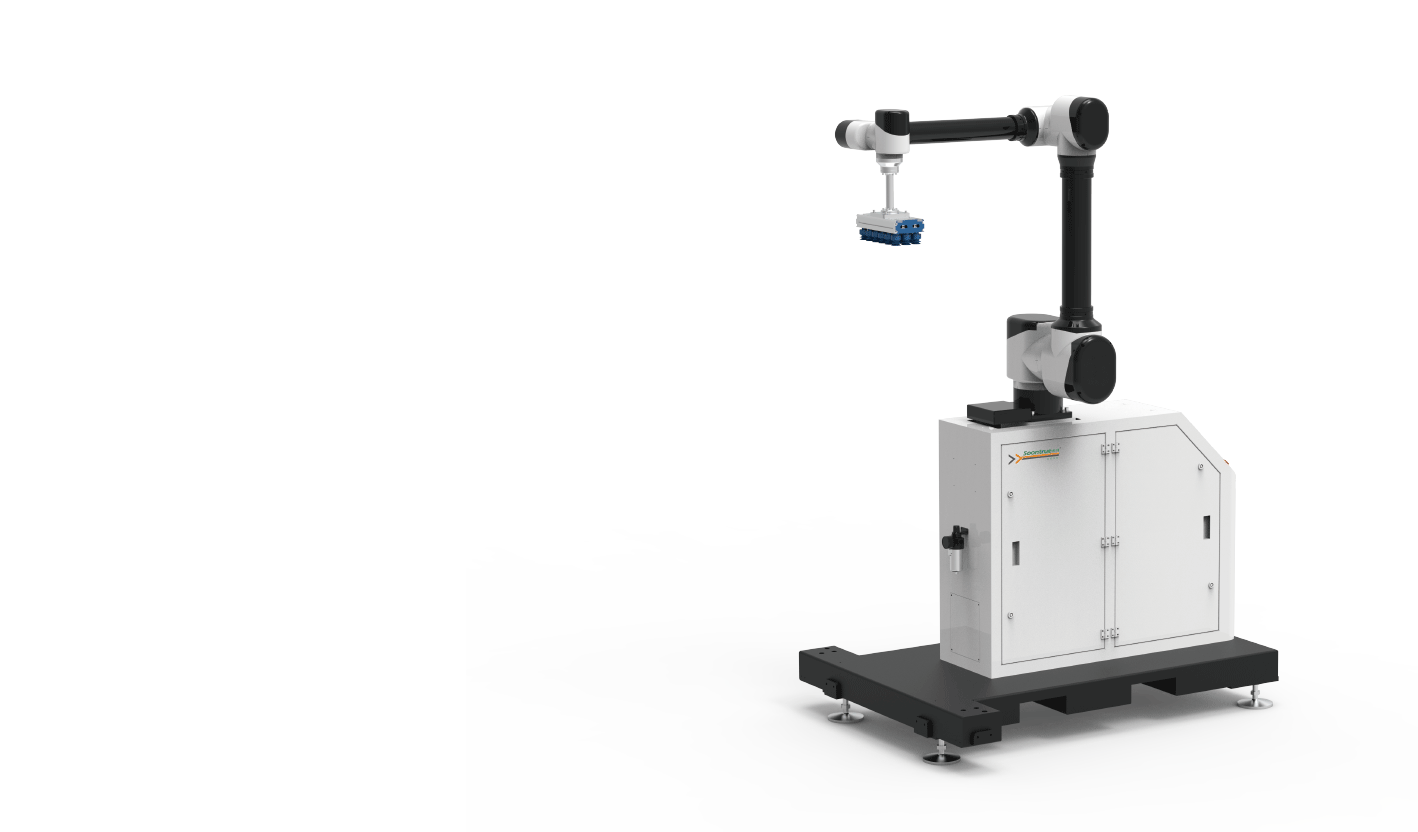
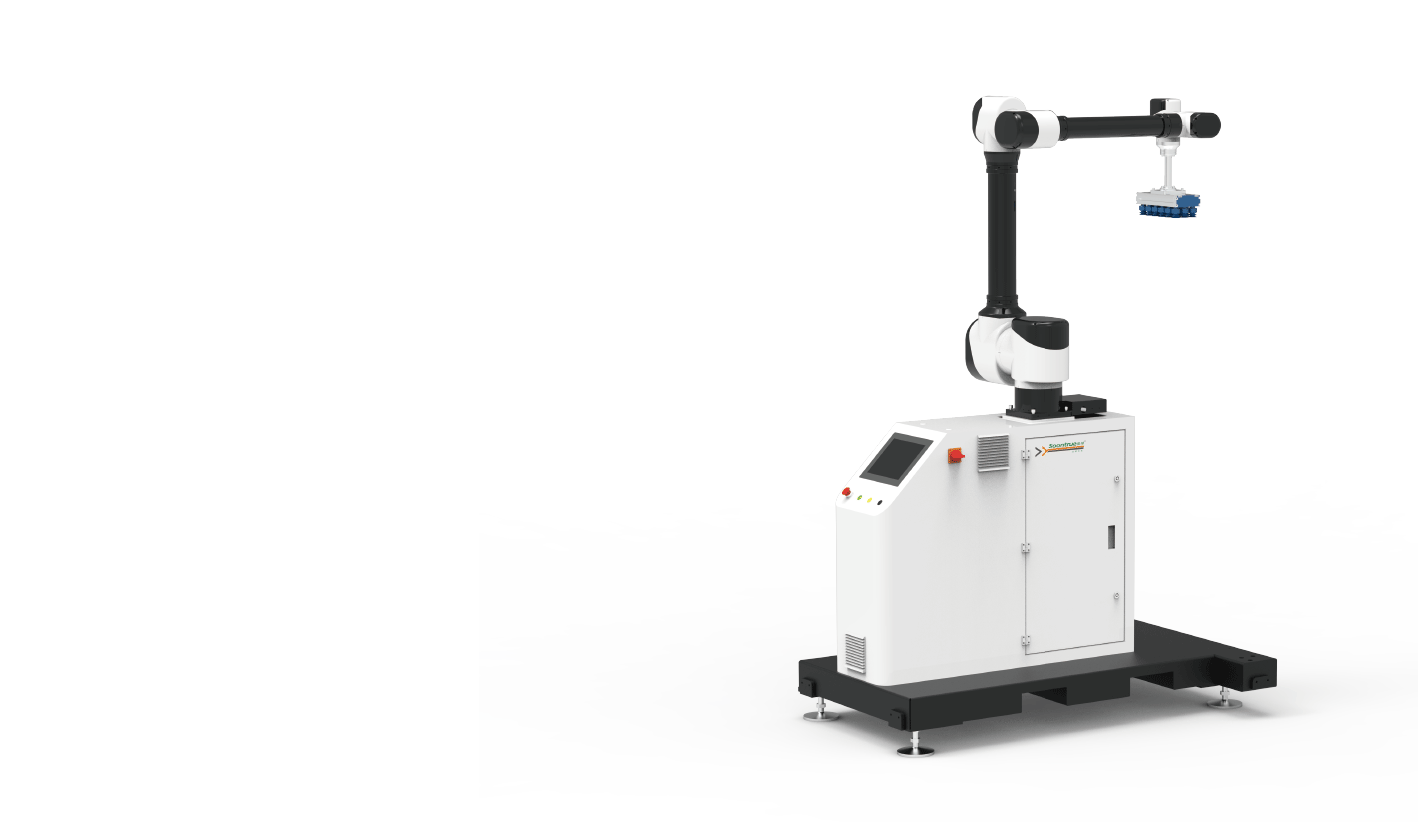
Cela paletyzująca łączy wieloosiowego robota z kolumną podnoszącą lub stałą podstawą, chwytakiem dopasowanym do produktu, przenośnikiem podającym kartony oraz jednym lub dwoma stanowiskami paletowymi. Kartony dopływają przenośnikiem, robot pobiera jedną lub kilka sztuk naraz i odkłada je zgodnie ze schematem warstwy, a cela podnosi się w miarę narastania palety. Schematy są przechowywane jako receptury: po wprowadzeniu podstawowych parametrów, takich jak wymiary kartonu i palety, robot samodzielnie buduje każdą warstwę, a przejście z jednego produktu na inny polega na wyborze receptury, a nie na przezbrojeniu mechanicznym. Cała jednostka jest kompaktowa – WP-20 zajmuje około 3,4 × 1,7 m wraz z kolumną podnoszącą – i można ją przestawić wózkiem widłowym, co odpowiada zakładom produkującym różne wyroby na różnych liniach.
Trzy cele z potwierdzonymi danymi technicznymi
SunAura Packaging Machines publikuje dane techniczne potwierdzone w zakładzie produkcyjnym; trzy modele pokrywają zakres nośności i wydajności potrzebny liniom o średniej wydajności:
| Parametr | WP-20 | WP-40 | WP-50 |
|---|---|---|---|
| Maks. nośność (z chwytakiem) | 30 kg | 45 kg | 45 kg |
| Zasięg | — | 1780 mm | 1780 mm |
| Wydajność paletyzacji | 8–12 pobrań/min | ≤8 pobrań/min | ≤6 pobrań/min |
| Maks. wysokość palety | ≤2600 mm | ≤2550 mm | ≤2450 mm |
| Powtarzalność | — | ±0.05 mm | ±0.04 mm |
| Moc zainstalowana | 3 kW | 3.5 kW | 3.5 kW |
| Zużycie powietrza | 200 L/min | 240–460 L/min | 240–460 L/min |
| Masa netto | 600 kg | ≈650 kg | ≈650 kg |
| Maks. wymiary palety | 1200×1200 mm | 1200×1200 mm | 1200×1100 mm |
Model WP-20 – robot paletyzujący współpracujący jest najszybszą celą i sprawdza się przy lżejszych kartonach w najwyższych tempach; model WP-40 przenosi cięższe kartony przy zasięgu 1780 mm; a WP-50 opiera się na uproszczonej konstrukcji z komunikacją EtherCAT i stopniem ochrony IP54, przeznaczonej do cięższej i wolniejszej pracy. Jak zawsze przy planowaniu należy przyjmować wydajność osiągalną przy rzeczywistym kartonie i schemacie, a nie wartość maksymalną – to zasada opisana w przewodniku SunAura Packaging Machines poświęconym rzeczywistej wydajności.
Obliczenie nośności, które pomijają kupujący
Najczęstszym błędem w specyfikacji jest przyjęcie nośności znamionowej jako masy kartonu. Wartość nośności obejmuje chwytak, więc robot o nośności 30 kg z chwytakiem o masie 5 kg ma do dyspozycji 25 kg na produkt. Jeśli robot pobiera kilka kartonów w jednym cyklu – a właśnie tak osiąga się wyższą wydajność efektywną – ich łączna masa wraz z chwytakiem musi mieścić się w granicy znamionowej. Obliczenie wygląda więc następująco: masa kartonu × liczba kartonów w jednym pobraniu + masa chwytaka ≤ nośność znamionowa, przy czym sprawdzenia dokonuje się w najdalszym punkcie schematu, gdzie udźwig robota jest najniższy. Linia pakująca kartony 18 kg po dwa naraz wymaga celi klasy 45 kg, choć każdy karton jest znacznie lżejszy niż 30 kg; SunAura Packaging Machines przelicza to na rzeczywistych kartonach klienta, zamiast przyjmować nazwę modelu jako regułę.
Rodzaj chwytaka wynika z produktu. Chwytaki próżniowe obsługują zamknięte kartony i gładkie wiązki; chwytaki mechaniczne lub widłowe – worki, tace otwarte od góry i powierzchnie porowate; a chwytaki specjalne – produkty mieszane lub nietypowe. Worki z ziarnem, cementem lub karmą dla zwierząt odkształcają się przy podnoszeniu i wymagają chwytaków zaprojektowanych do tego celu, natomiast sztywne kartony RSC dobrze współpracują z próżnią. Chwytak wpływa również na zużycie powietrza, dlatego w danych technicznych zużycie sprężonego powietrza podaje się obok mocy.
Model bezpieczeństwa, czyli co naprawdę oznacza „współpracujący”
Robot współpracujący wykorzystuje pomiar siły i momentu obrotowego do wykrywania kontaktu i zatrzymania, dzięki czemu może pracować obok ludzi bez w pełni zamkniętej klatki, jakiej wymaga robot konwencjonalny; „współpracujący” nie oznacza jednak braku zabezpieczeń w każdym układzie. Ocena ryzyka obejmuje konkretne zastosowanie: limity prędkości i siły, chwytak i przenoszony produkt – robot przenoszący ciężki karton nie jest nieszkodliwy przy kontakcie – a także strefy, w których operatorzy podchodzą po odbiór palety. Tam, gdzie ludzie często wchodzą do celi, skanery zmniejszają prędkość robota przy zbliżaniu i zatrzymują go z bliska; tam, gdzie wymiana palet trzyma ludzi z dala, można zastosować kurtyny świetlne lub stałe osłony, a WP-50 można zamówić z opcjonalnymi drzwiami ochronnymi lub kurtynami świetlnymi.

Efektem praktycznym jest cela zajmująca znacznie mniej powierzchni niż konwencjonalny robot w klatce, pozwalająca operatorom odbierać pełne palety i dostarczać puste bez ogrodzenia, przy zachowaniu wymagań bezpieczeństwa maszynowego. SunAura Packaging Machines przeprowadza ocenę ryzyka dla rzeczywistego rozmieszczenia podczas uruchomienia, ponieważ robot bezpieczny w jednej konfiguracji – wolna praca, lekkie kartony, strefa skanera – nie jest automatycznie bezpieczny przy szybszej pracy z cięższym produktem.
Schematy układania, stanowiska paletowe i obsługa pustych palet
Schematy paletyzacji to obszar, w którym robot pokazuje swoją elastyczność. Schematy wiązane, w których kartony zachodzą na siebie między pozycjami, dają najstabilniejsze ładunki i są generowane automatycznie po wprowadzeniu wymiarów kartonu i palety; robot przechowuje schematy dla każdego produktu i przywołuje je w kilka sekund. Cele są konfigurowane z jednym lub dwoma stanowiskami paletowymi – WP-20 i WP-40 mogą odkładać na obie strony – a dwa stanowiska pozwalają robotowi przejść od razu na pustą paletę, gdy pełna jest odbierana, co eliminuje przestój na wymianę. Można dołożyć automatyczne podajniki pustych palet, aby cela dłużej pracowała bezobsługowo, natomiast ręczne stawianie palet wystarcza w mniejszych zakładach. Przy produkcji mieszanej, gdzie wysokość palety i schemat zmieniają się z każdym zamówieniem, zapisane receptury zastępują nieregularne stosy powstające przy ręcznym układaniu – a to główna przyczyna przesuwania się ładunków i odrzuceń przy przyjęciu towaru.
Rozmieszczenie, media i integracja
Cela wymaga równej posadzki, przenośnika podającego kartony w stałej orientacji oraz miejsca na odbiór palet wózkiem widłowym lub ręcznym wózkiem paletowym; układy dwupaletowe planuje się tak, aby wózek mógł dojechać do jednego stanowiska, gdy robot pracuje na drugim. Zasilanie to 380 V trójfazowo dla WP-20 i 220 V dla WP-50, a chwytaki pneumatyczne wymagają sprężonego powietrza o ciśnieniu 0,5–0,7 MPa; linia poprzedzająca musi podawać kartony co najmniej tak szybko, jak robot je pobiera, z krótkim odcinkiem buforowym, aby robot nigdy nie czekał. Zasady integracji są zgodne z szerszymi wytycznymi SunAura Packaging Machines dotyczącymi przenośników i transportu produktu, a cela często stoi za automatyczną zamykarką, skąd zapaletyzowane ładunki trafiają do owijarki – to układ opisany w przewodniku po rozmieszczeniu linii końcowej oraz doborze owijarek do palet.
Robot współpracujący a paletyzarka konwencjonalna
Kupujący porównują czasem celę współpracującą z szybką paletyzarką konwencjonalną, a granicę wyznacza wydajność i różnorodność produkcji. Maszyny konwencjonalne paletyzują szybciej i sprawdzają się przy jednym produkcie w dużej serii, są jednak większe, bardziej sztywne i mniej elastyczne w zakresie schematów. Cele współpracujące rezygnują z maksymalnej prędkości na rzecz kompaktowości, mobilności, elastyczności receptur i mniejszych wymagań w zakresie osłon, dzięki czemu pasują do linii o średniej wydajności i wielu SKU, jakie faktycznie pracują w większości zakładów – często przy niższym całkowitym koszcie instalacji. Dla linii powyżej około dwunastu pobrań na minutę przy jednym produkcie rozważa się szybką celę konwencjonalną lub robotyczną; poniżej tej granicy, a także wszędzie tam, gdzie zmieniają się produkty i rozmieszczenie, wygrywa cela współpracująca – porównanie SunAura Packaging Machines prowadzi indywidualnie dla każdego przypadku.
Przykładowy scenariusz rozmieszczenia
Wartość celi widać najlepiej na konkretnym układzie. Wyobraźmy sobie zakład produkujący artykuły gospodarstwa domowego, w którym dwie linie wchodzą do jednej wspólnej strefy paletyzacji: kartony z artykułami higienicznymi i środkami czyszczącymi są zamykane na końcu każdej linii i transportowane do jednej celi WP-40. Robot ma dwa stanowiska paletowe, więc gdy układa jedną paletę, wózek widłowy odbiera gotową i stawia pustą, a linia nie zatrzymuje się na wymianę. Kartony różnych produktów mają różne schematy, każdy zapisany jako receptura i przywoływany przy zmianie produktu, a strefa wyznaczona przez skaner zmniejsza prędkość robota, gdy zbliża się wózek widłowy. W dniu, w którym druga linia produkuje cięższy wyrób, ta sama cela go obsłuży, ponieważ nośność 45 kg obejmuje oba przypadki, a w weekend celę przestawia się wózkiem widłowym, aby paletyzować trzecią linię w innej hali – to elastyczność, której nie zapewni stała paletyzarka konwencjonalna.
Scenariusz ten pokazuje też dyscyplinę planowania: przenośnik podający musi ustawiać każdy karton w ten sam sposób, bufor przed robotem musi pomieścić tyle kartonów, ile potrzeba na wymianę palety, a trasy wózków widłowych nie mogą przecinać strefy pracy robota. Zakłady, które przemyślą to przed instalacją, wchodzą do produkcji w kilka dni; te, które improwizują, tygodniami walczą z kartonami ustawionymi w złą stronę i zablokowanymi wyjazdami.
Konserwacja i realny zwrot z inwestycji
Cela współpracująca wymaga niewiele konserwacji w porównaniu z paletyzarką konwencjonalną – mało jest regulacji mechanicznych i nie ma układów formowania warstw do ustawiania. Praktyczne przeglądy obejmują chwytak i jego przyssawki lub palce, układ próżniowy, jeśli jest zamontowany, kolumnę podnoszącą z prowadnicami oraz skanery bezpieczeństwa i obwody awaryjne, testowane według harmonogramu, ponieważ to ich sprawne działanie czyni otwarty układ bezpiecznym. Przeguby samego robota są uszczelnione i zaprojektowane na długą żywotność, a panel HMI rejestruje usterki do diagnostyki. Zwrot liczy się w pracy ręcznej, której zakłady coraz trudniej obsadzają, w powtarzalnych schematach, które nie pozwalają ładunkom się przesuwać i być odrzucanymi, oraz w braku urazów przeciążeniowych typowych dla ręcznego układania; w ruchu dwu- lub trzyzmianowym sama oszczędność na robociźnie zwykle uzasadnia celę w ciągu pierwszych lat, obok niższego całkowitego kosztu instalacji niż w przypadku konwencjonalnej maszyny w klatce.
Najczęściej zadawane pytania
Ile kartonów na minutę obsłuży?
Od 6 do 12 pobrań na minutę w zależności od modelu, przy czym cykle wielokrotnego pobierania zwiększają efektywną liczbę kartonów; rzeczywistą wartość potwierdzamy dla masy kartonu, schematu i wysokości palety u Państwa.
Czy robot może bezpiecznie pracować obok operatorów?
Tak, w granicach ocenionych limitów siły i prędkości, z wykorzystaniem pomiaru siły oraz – w razie potrzeby – skanerów lub kurtyn świetlnych; ocenę bezpieczeństwa przeprowadza się dla konkretnego chwytaka i produktu.
Jak przebiega zmiana schematu układania?
Schematy to zapisane receptury generowane na podstawie wymiarów kartonu i palety i przywoływane z panelu HMI, dzięki czemu zmiana produktu zajmuje sekundy, a nie wymaga regulacji mechanicznej.
Czy robot układa również worki, a nie tylko kartony?
Tak, z chwytakiem dostosowanym do worków lub tac; obsługę worków specyfikuje się osobno, ponieważ napełnione worki się odkształcają i nie nadają się do chwytaków próżniowych.
Jakie media są wymagane?
Równa posadzka, zasilanie 220 lub 380 V w zależności od modelu, sprężone powietrze do chwytaków pneumatycznych oraz dostęp dla wózka widłowego do wymiany palet.
Podsumowanie
Robot paletyzujący współpracujący daje liniom o średniej wydajności kompaktową, przestawną celę opartą na recepturach, która układa kartony i worki bez pełnej klatki – zastępuje ręczne podnoszenie, którego zakłady nie są w stanie obsadzić, oraz nieregularne stosy powodujące przesuwanie się ładunków. Dobrana według rzeczywistej nośności – kartony plus chwytak, sprawdzanej przy pełnym wysięgu – wydajności pobierania, układu zabezpieczeń i jednego lub dwóch stanowisk paletowych, gama WP-20, WP-40 i WP-50 pokrywa zakres od szybkich lekkich kartonów po cięższą, wolniejszą pracę i naturalnie sytuuje się za zamykarką, a przed owijarką w zrównoważonej linii końcowej.
Jeśli chcą Państwo zakończyć ręczne układanie palet, zachęcamy do kontaktu z inżynierami aplikacyjnymi SunAura Packaging Machines i przekazania mas kartonów, wymiarów oraz wydajności linii, albo do zapoznania się z celami w katalogu produktów, wraz z trzema robotami współpracującymi oraz przenośnikami i owijarkami dopełniającymi linię. Tam, gdzie cela zastępuje ręczne układanie na dwóch lub trzech zmianach, sama oszczędność na robociźnie zwykle pokrywa jej koszt w ciągu pierwszych lat, a powtarzalne, wiązane schematy ograniczają odrzucenia ładunków, które do klienta docierają przesunięte. SunAura Packaging Machines dobiera każdą celę do rzeczywistych mas kartonów i wydajności pobierania, potwierdzając chwytaki, skanery i stanowiska paletowe dla konkretnego rozmieszczenia, dzięki czemu kupujący otrzymuje linię szybko wchodzącą do produkcji, a nie maszynę dopasowaną wyłącznie do nazwy modelu.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Pełny profil ›