

Większość problemów końca linii nie zaczyna się u zamykarki kartonów ani pakowarki. Zaczyna się na palecie. Ładunek, który opuszcza owijarkę luźny w jednym rogu, ogony folii ciągnące się po podłodze albo stos przechylony o trzy stopnie, zanim dotrze do rampy, wygenerują zwroty, odrzucone przyjęcia i okazjonalne wypadki przy pracy — niezależnie od tego, jak dobrze pracowała każda maszyna powyżej. A jednak owijarka palet bywa często ostatnią maszyną określaną w linii i tą, której poświęca się najmniej uwagi inżynierskiej. Nabywcy traktują ją jako towar commodity, porównują wyłącznie średnicę stołu obrotowego i cenę, i o niedopasowaniu przekonują się miesiące po rozruchu.
Istnieją trzy rodziny maszyn owijających palety folią stretch, które nie są wymienne: owijarka stołowa (wirnikowa), która obraca ładunek, podczas gdy wózek folii wjeżdża i zjeżdża po maszcie; owijarka ramieniowa, która utrzymuje ładunek w bezruchu, podczas gdy ramię z folią obraca się wokół niego; oraz owijarka orbitalna (pierścieniowa), w której poziome pierścień z folią przechodzi wokół długich lub nieregularnych produktów. Czwarta, specjalizowana grupa owija walce i krążki promieniowo. Wybór między nimi to przede wszystkim kwestia stabilności ładunku, przepustowości, powierzchni i kształtu produktu — a nie tego, jaką maszynę akurat ma na magazynie handlowiec.
Ten przewodnik prowadzi przez każdą rodzinę: zasadę działania, gdzie się sprawdza, a gdzie zawodzi, oraz parametry, które naprawdę trzeba umieścić na karcie specyfikacji. Napisany jest z perspektywy maszyn, które uruchamiamy na halach produkcyjnych, a nie z katalogowych deklaracji — bo to w szczelinie między jednym a drugim żyje większość problemów z owijaniem.
Zacznij od ładunku, a nie od maszyny
Zanim porównasz typy maszyn, zapisz fizyczne fakty o owijanych ładunkach. Użyteczny profil ładunku obejmuje poniższe punkty.
- Stopa i wysokość. Maksymalna i minimalna długość, szerokość i wysokość w milimetrach, łącznie z ewentualnym zwisem poza paletę. Ładunek wystający poza krawędzie palety zmienia, która średnica stołu jest użyteczna i jak blisko można przyłożyć folię w narożach.
- Masa ładunku i środek ciężkości. Palaeta 1 200 kg butelkowanego produktu z nisko położonym środkiem ciężkości zachowuje się zupełnie inaczej niż palaeta 250 kg pustych, lekkich kartonów, które mogą się przewrócić pod wpływem przyspieszenia.
- Stabilność przed owinięciem. Czy produkt to zwarta, zazębiona kolumna, którą niemal można podnieść bez folii? A może luźne pojedyncze kartony, worki wybrzuszające się albo śliskie wielosztuki termokurczliwe, które ślizgają się po sobie?
- Typ palety. Drewniana, plastikowa, z płyty prasowanej lub metalowa; wjazd dwukierunkowy lub czterokierunkowy; i czy spód jest na tyle płaski, by stać na stole bez kołysania.
- Przepustowość i układ. Palety na godzinę w skali zmiany, szczyt vs średnia, i czy ładunki napływają strumieniem ciągłym, czy partiami ustawiającymi się w kolejce.
- Oczekiwania względem folii i docisku. Wymagana siła docisku, czy odbiorca wymaga określonego układu owinięcia lub przykrycia górnego, oraz jakakolwiek ekspozycja na obsługę zewnętrzną lub kontenery morskie.
Połowa maszyn, o które prosimy o rekonfigurację, była kupiona pod średni ładunek, ale nie obsługuje największego lub najmniej stabilnego — a to ten ładunek faktycznie powoduje uszkodzenia. Określaj specyfikację pod ładunek najgorszego przypadku, a nie typowy.

Owijarki stołowe: domyślne, z wyraźnymi limitami
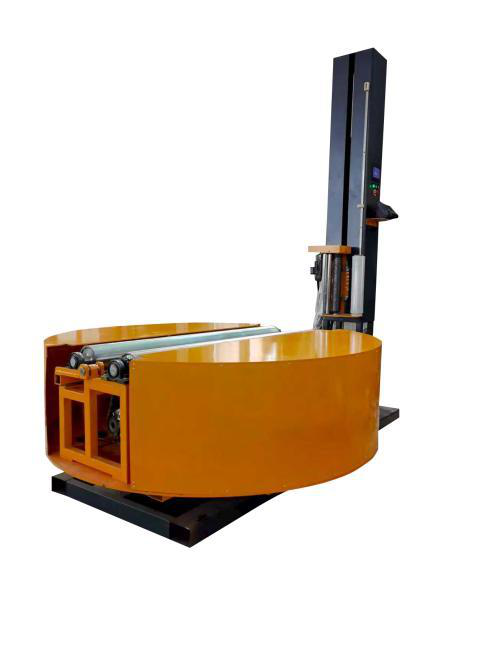
Owijarka stołowa (lub stretch) to maszyna, którą wyobraża sobie większość nabywców. Palaeta stoi na obrotowej platformie, zwykle o średnicy 1 500 mm lub 1 650 mm, a wózek folii porusza się w górę i w dół po stałym maszcie. Na dole folia jest zakotwiczana do palety; gdy stół się obraca, wózek wspina się, owija korpus i wraca, by dodać wzmocnienie u góry, przed folia zostanie przecięta, a ogon dociśnięty.
Gdzie owijarki stołowe działają dobrze
Maszyny stołowe to właściwy wybór domyślny dla stabilnych, względnie jednolitych ładunków, które znoszą obrót: zamknięte kartony z towarem sypkim, worki na paletach mniej więcej kwadratowych, produkty w wiązkach i większość ogólnej paletyzacji przy umiarkowanych prędkościach. To najtańsza rodzina, najbardziej kompaktowa w stopie dla standardowej palety i najprostsza w obsłudze i utrzymaniu. Dobrze wyregulowana maszyna z zasilanym wózkiem wstępnego rozciągu konsekwentnie rozciąga folię cast o 200–300 %, co wprost przekłada się na niższy koszt folii na paletę.
Dla standardowych ładunków rzędu około 20–40 palet na godzinę, bez wymogu owijania w biegu, owijarka stołowa jest zwykle właściwym wyborem ekonomicznym. Nasza standardowa owijarka stołowa palet obejmuje dokładnie ten zakres, z regulowaną prędkością obrotu, liczbą zwojów górnych i dolnych oraz napędem z miękkim startem, który szarpie lżejsze ładunki.
Gdzie zawodzą
Limity biorą się stąd, że sam ładunek musi przyspieszać, obracać się i zatrzymywać. Bardzo wysokie, górą obciążone lub niestabilne ładunki mogą się przewrócić lub przesunąć, gdy stół rusza i zatrzymuje — zwłaszcza przy wyższych prędkościach obrotu potrzebnych dla przepustowości. Wyjątkowo ciężkie ładunki wymagają przewymiarowanego napędu i stołu, a ładunki zwisające poza platformę mogą uderzyć w maszt lub ramę. Lekkie, kruche produkty mogą być ściągnięte z osi przez napięcie folii podczas pierwszego obrotu.
Przepustowość to drugi sufit. Maszyna stołowa owija jedną nieruchomą paletę naraz, a każdy cykl obejmuje załadunek, ustaloną liczbę obrotów i rozładunek. Nawet szybkie cykle rzadko przekraczają 40–50 palet na godzinę w realnej pracy, a większość zakładów pracuje znacznie poniżej katalogowej wartości z powodu czasu poświęconego na ustawienie palety wózkiem widłowym lub paletowym ręcznym.
Dla niestabilnych ładunków, które nadal wymagają obrotu, owijarka stołowa z dociskiem górnym (platą) przytrzymuje ładunek z góry, gdy się obraca. To standardowe rozwiązanie dla lekkich, puszystych lub łatwo rozdzielających się produktów, takich jak puste opakowania, towary piankowe lub worki, które inaczej unosiłyby się pod napięciem folii. Plata dodaje czasu cyklu i kroku regulacji wysokości, ale zamienia wiele ładunków, które inaczej nie byłyby owijalne na stole, w stabilne palety.

Owijarki ramieniowe: gdy ładunek musi zostać w miejscu
W maszynie ramieniowej palaeta nie porusza się. Obrotowe ramię, montowane na kolumnie lub na ramie nadstawnej, prowadzi wózek folii po okręgu wokół nieruchomego ładunku. Ponieważ nic nie przyspiesza produktu, nie ma ryzyka przewrócenia przy starcie i nie ma wymogu, by ładunek sam się podpierał podczas obrotu.
Gdzie ramiona wygrywają
Owijarki ramieniowe to właściwy wybór w trzech sytuacjach. Pierwsza to bardzo lekkie lub niestabilne ładunki, które nie mogą bezpiecznie się obracać: wysokie worki, lekka piana, stosy pustych kartonów albo produkty z wysokim środkiem ciężkości. Druga to bardzo ciężkie ładunki, gdzie powtarzane obracanie kilku ton jest niepraktyczne i obciąża napęd stołu. Trzecia to wysoka przepustowość, bo nadstawna maszyna ramieniowa może być zintegrowana liniowo z komórką paletyzacyjną i przenośnikiem łańcuchowym, owijając palety w takt indeksowania bez przekazania wózkiem widłowym. Liniowe systemy ramieniowe utrzymują zwykle 60–100+ palet na godzinę, znacznie powyżej cykli stołowych.
Utrzymywanie ładunku w bezruchu sprawia też, że owinięcie jest bardziej powtarzalne. Napięcie folii przykłada się do ładunku, który nie porusza się względem podłogi, więc siła docisku w narożach jest bardziej spójna cykl do cyklu — a to ma znaczenie, gdy detalista audytuje stabilność ładunku. Nasza szybka liniowa owijarka ramieniowa jest zbudowana pod tę integrację, z prędkością ramienia i podawaniem folii zsynchronizowanymi z indeksowaniem przenośnika.
Gdzie przegrywają
Kompromisy to powierzchnia, wymagania konstrukcyjne i koszt. Wolnostojące ramię potrzebuje ramy wystarczająco dużej, by ominąć największą paletę na promieniu wahania, a maszyna nadstawna wymaga odpowiedniej wysokości sufitu i podłogi zdolnej przejąć obciążenia ramy. Maszyny ramieniowe są mechanicznie bardziej złożone i kosztują więcej niż porównywalna owijarka stołowa. Wolniej się też uzasadniają przy niskich wolumenach: jeśli owijasz dziesięć palet dziennie, płacisz za możliwości, z których nie skorzystasz.
Szczegół, który nabywcy pomijają, polega na tym, że nieruchomy ładunek nadal wymaga zgrzania folii na końcu cyklu, a szybkie maszyny liniowe opierają się na automatycznych jednostkach cięcia i wycierania ogonu, a nie na operatorze. Potwierdź, że maszyna obejmuje automatyczną obróbkę ogona folii — inaczej przewaga przepustowości znika, gdy ktoś kończy każdą paletę ręcznie.
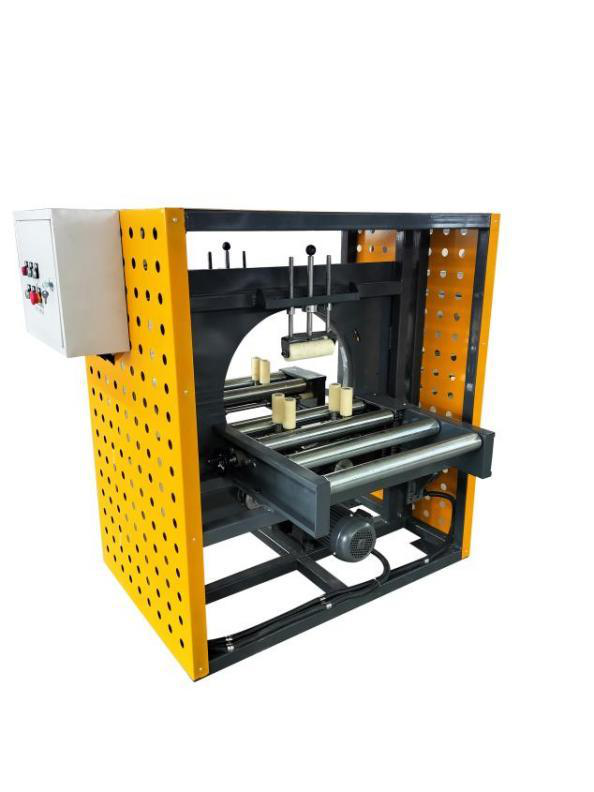
Owijarki orbitalne i pierścieniowe: dla długich i trudnych kształtów
Palety to nie jedyny ładunek owijany do transportu, a maszyna stołowa lub ramieniowa nie owiji tego, co nie mieści się na palecie. Poziome owijarki orbitalne prowadzą produkt wzdłużnie przez obrotowy pierścień, który nakłada stretch lub taśmę tkana wokół niego, gdy produkt się porusza. Produkt przemieszcza się na przenośnikach wchodzącym i wychodzącym, podczas gdy pierścień wiruje, tworząc ciągłe spiralne owinięcie wzdłuż długości.
Te maszyny obsługują drewno i deski, profile plastikowe i metalowe, rury i przewody, meble i panele flat-pack, dywany i tekstylia, izolację w rolkach, drzwi oraz zmontowane komponenty zbyt długie lub zbyt trudne, by je klasycznie paletyzować. Kompaktowa pozioma owijarka orbitalna pasuje do mniejszych warsztatów i krótkich przebiegów, podczas gdy cięższe profile i kształtowniki stalowe wymagają ciężkiej poziomej owijarki orbitalnej ze wzmocnionym pierścieniem i mocniejszym przenośnikiem.
Kluczowym parametrem w pracach orbitalnych jest zależność między prędkością przenośnika a prędkością pierścienia, która wyznacza zakrycie kolejnych zwojów. Zbyt małe zakrycie pozostawia przerwy i słaby docisk; zbyt duże marnuje folię. Średnica pierścienia musi ominąć najszerszy produkt, łącznie z ewentualnym wahaniem przy wchodzeniu nieregularnych odcinków, a przenośnik musi podtrzymywać długie produkty bez ugięcia w punkcie owijania. Ponieważ produkt porusza się w sposób ciągły, owijarki orbitalne mogą być bardzo wydajne, ale są zbudowane celowo pod kształt produktu, a nie jako ogólne rozwiązanie paletowe.
Owijarki promieniowe dla rolek i krążków
Bębny papieru, rolki tkanin i włóknin, rolki folii, opony, drut i krążki stalowe to znów inny problem: wymagają owinięcia wokół cylindrycznej powierzchni, często także przez otwór, i łatwo je uszkodzić klasyczną obsługą. Dedykowana owijarka promieniowa obraca rolkę wokół własnej osi i nakłada folję na obwodzie, chroniąc rolkę przed wilgocią i ścieraniem bez spłaszczania końców. Dla klientów z papieru, włóknin i przetwórstwa określamy promieniową owijarkę walcowych rolek; ciężkie krążki stalowe i owijanie przez otwór wymagają maszyn do krążków i pierścieniowych, a nie owijarki palet. Próba owinięcia bębna pionowo na stole prawie zawsze daje luźną, słabo zgrzaną rolkę i ryzyko przewrócenia.
Parametry, które naprawdę decydują o wydajności
Niezależnie od wybranej rodziny, poniższe parametry odróżniają maszynę, która utrzymuje ładunek, od takiej, która tylko kręci folią wokół niego. Przypisz liczby do każdego na karcie specyfikacji.
Metoda i współczynnik wstępnego rozciągu
Wstępny rozciąg wydłuża folię, zanim dotknie ładunku, wykorzystując elastyczną pamięć folii stretch, by naciągnąć się i ograniczyć zużycie folii. Mechaniczny (zasilany) wstępny rozciąg, gdzie dwie rolki obracają się z różnymi prędkościami, by wydłużyć folię o ustalony procent, jest znacznie bardziej ekonomiczny i powtarzalny niż systemy tarciowe lub „zasilane”, które polegają na napięciu ładunku do rozciągnięcia. Współczynniki 200–300 % są powszechne dla dobrej folii cast; dokładna wartość powinna być dopasowana do gatunku folii. Maszyna bez zasilanego wstępnego rozciągu to najczęstsza przyczyna, dla której koszt folii na paletę pozostaje wysoki.
Siła docisku, a nie tylko napięcie folii
To, co trzyma ładunek w całości, to siła docisku (containment), kumulowane ciśnienie utrzymujące narastające przez wiele zwojów, a nie napięcie pojedynczego pasa. Jest ona regulowana napięciem folii, liczbą obrotów i współczynnikiem wstępnego rozciągu. Określ zwoje wzmacniające na dole (tam, gdzie ładunek styka się z paletą) i u góry oraz opieraj się pokusie redukcji obrotów dla oszczędności folii — bo naroży i górne warstwy przenoszą większość siły stabilizującej.
Napęd i regulacja prędkości
Napędy o zmiennej częstotliwości z miękkim startem i stopem chronią niestabilne ładunki na maszynach stołowych i pozwalają poświęcić odrobinę prędkości na stabilność na trudnych paletach. W maszynach ramieniowych i pierścieniowych szukaj zsynchronizowanej regulacji prędkości między elementem obrotowym, wózkiem folii a przenośnikiem, aby zakrycie i napięcie utrzymywały się stałe wraz ze zmianą przepustowości.
Automatyzacja i integracja
Zdecyduj, czy owijarka jest stanowiskiem samodzielnym zasilanym wózkiem widłowym, czy maszyną liniową zasilaną przenośnikiem łańcuchowym z paletyzatora. Integracja liniowa wymaga zasilanych przenośników rolkowych lub łańcuchowych, czujnika obecności palety, automatycznego zacisku / cięcia / wycierania folii i logiki uzgadniania z górną komórką paletyzacyjną. Kosztuje więcej, ale usuwa obsługę wózkiem widłowym, która dominuje w realnym czasie cyklu. Jeśli ładunki różnią się wysokością, automatyczna fotokomórka rozpoznająca wysokość pozwala unikać ręcznego ustawiania wysokości owinięcia w każdym cyklu.
Folia: zmienny parametr, którego nikt nie określa
Owijarka i jej folia to system, a doskonale dobra maszna będzie niedomagać ze złą folią. Folia cast jest cichsza, bardziej przejrzysta i odwijana gładko, pasuje do większości szybkich prac z wstępnym rozciągiem; folia dmuchana jest twardsza i bardziej odporna na przebicia dla nieregularnych, ostrych ładunków, ale głośniejsza i generalnie droższa. Grubość (lub nowoczesny odpowiednik, wydajność net-wrap) należy dobierać wg wagi ładunku i liczby ostrych narożów, a nie po prostu minimalizować dla cięcia kosztów. Cienka folia, która rwie się na narożach, tworzy więcej odpadów i przeróbek niż nieco grubszy gatunek, który pracuje czysto.
Jeśli chcesz policzyć oszczędność, a nie ją zakładać, nasza metoda obliczania kosztu folii stretch na paletę przepracowuje współczynnik wstępnego rozciągu, liczbę zwojów i cenę folii, by dać koszt na ładunek, który możesz porównać z obsługą ręczną. Ten sam artykuł wyjaśnia, dlaczego najtańsza folia rzadko bywa najtańszą paletą, gdy policzy się zerwania i powtórne owinięcia. Dla zakładów nadal owijających ręcznie, bezpośrednie porównanie w artykule owijarka palet vs owijanie ręczne przedstawia kompromis pracy i folii z realnymi liczbami cyklu.
Typowe problemy rozruchu i ich rozwiązania
Krótka lista problemów, które najczęściej poprawiamy, i ich zwykłej przyczyny, przyda się podczas własnych odbiorów.
- Luźne dolne zwoje. Zbyt mało obrotów bazowych lub folia startuje zbyt wysoko. Dodaj dolne zwoje i potwierdź, że pierwszy pasek wiąże ładunek z podłogą palety.
- Folia rwie się na narożach. Napięcie za wysokie dla grubości folii albo ostre krawędzie kartonów. Zmniejsz napięcie, sprawdź rolki wstępnego rozciągu lub przejdź na twardszą folię dmuchaną.
- Ładunki dryfują lub przechylają się na stole. Z agresywnym startem/stopem na niestabilnym ładunku. Obniż prędkość obrotu, włącz miękki start lub dodaj płytę dociskową; jeśli nadal przechyla się, ładunek należy do ramienia.
- Ogony folii ciągną się po podłodze. Ocięty ogon nie jest wycierany na ładunek albo folia kończy się nisko. Potwierdź funkcję cięcia-wycierania i końcową wysokość owinięcia.
- Zgniecione górne warstwy. Płyta dociskowa ustawiona z zbyt dużym naciskiem w dół albo napięcie folii ciągnące do góry. Zmniejsz nacisk płyty i obniż napięcie górnych zwojów.
- Niespójne owinięcie między operatorami. Ręczne ustawianie liczby zwojów i wysokości. Użyj zapisanych receptur dla typu ładunku i automatycznego rozpoznawania wysokości.
Ścieżka decyzyjna, której możesz użyć
Jeśli szczegóły inżynierskie to więcej, niż potrzebujesz na pierwsze podejście, poniższa ścieżka w większości przypadków wskazuje właściwą rodzinę.
- Czy produkt jest długi, profilowany lub w inny sposób niepaletowy? Wybierz poziomą owijarkę orbitalną albo promieniową owijarkę rolek dla bębnów i krążków.
- Czy to palaeta na tyle stabilna, by się obracać, i przy około 40 paletach na godzinę? Owijarka stołowa to ekonomiczny wybór domyślny; dodaj płytę dociskową, jeśli ładunek jest lekki lub luźny.
- Czy ładunek jest bardzo lekki, bardzo ciężki, niestabilny albo powyżej około 50–60 palet na godzinę? Określ owijarkę ramieniową, liniową jeśli przepustowość uzasadnia integrację z przenośnikiem.
- Czy odbiorca wymaga określonego docisku, przykrycia górnego lub ochrony przed pogodą dla frachtu morskiego? Dodaj przykrycie górne i dodatkowe zwoje wzmacniające do rodziny wybranej według profilu ładunku, i potwierdź, że maszyna nakłada je automatycznie.
Najtańsza maszyna, która utrzymuje Twój ładunek najgorszego przypadku przy przepustowości, z jaką faktycznie pracujesz, to właściwa maszyna — nawet jeśli nie jest najtańsza w ofercie. Owijarka, w której jedna paleta na sto się przechyla lub rozrywa, kosztuje więcej w jednym roszczeniu, niż różnica między rodzinami maszyn.
Umieszczenie tego w specyfikacji
Gdy będziesz gotów określić specyfikację, zebraj profil ładunku, wymiary i masę najgorszego przypadku, liczbę palet na godzinę w szczycie, gatunek folii, którą pracujesz lub zamierzasz pracować, oraz układ, w którym maszyna stanie, łącznie z wysokością sufitu i kierunkiem przenośnika. Z tymi danymi rodzina maszyn oraz wymagane opcje wstępnego rozciągu, docisku i automatyzacji szybko się wyłaniają. Możesz przeglądać pełen asortyment w katalogu maszyn pakujących, a dla ładunków, które nie pasują do żadnego standardowego modelu, rutynowo budujemy zmodyfikowane i celowe owijarki oraz zintegrowane komórki końca linii przez usługę niestandardowej maszyny pakującej. Krótka rozmowa o profilu ładunku zwykle rozstrzyga specyfikację szybciej niż porównywanie kart katalogowych — bo właściwą odpowiedź prowadzi palaeta, a nie metka cenowa.
Zespół inżynierii aplikacji SunAura Packaging Machines w Qingdao. Budujemy i uruchamiamy owijarki stołowe, ramieniowe, orbitalne i promieniowe na rynki eksportowe, a specyfikujemy maszyny pod profil ładunku, a nie pod średnią paletę.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Pełny profil ›