

Większość awarii linii pakujących nie ma charakteru mechanicznego. Maszyna nigdy się nie zepsuła — zawiódł układ. Po latach obserwacji, jak klienci kupić maszynę pakującą po zakupie kolejnych maszyn przykręcają je do posadzki hali i zastanawiają się, dlaczego ogólna efektywność wyposażenia (OEE) utrzymuje się na poziomie 45%, zespół inżynierski SunAura Packaging Machines może z przekonaniem powiedzieć, że dobra maszyna wciśnięta w zły układ daje mniej niż przeciętna maszyna ustawiona prawidłowo. Układ decyduje o tym, czy linia zarabia, czy tylko się tłumaczy.
W tym artykule omawiamy błędy w układzie, które widzimy na realnych halach produkcyjnych, kryjące się za nimi przypadki awarii oraz kontrole inżynierskie, które im zapobiegają. Niezależnie od tego, czy projektują Państwo linię od podstaw, włączają nową owijarkę do istniejącego zakładu, czy po raz pierwszy wybierają producenta maszyn pakujących, koszty błędnego układu narastają przez lata.
Dlaczego układ linii pakującej to problem projektowy, a nie kwestia ustawienia maszyn
Linia pakująca jest systemem sprzężonym. Pakowarka przepływowa, kontrolka wagowa, pakowarka zbiorcza i paletyzator nie są niezależnymi wyspami; łączy je przepływ materiału, praca ludzi, media i przestoje. Gdy każda maszyna jest dobrana do wydajności z własnej broszury, a nikt nie bilansuje całości, linia pracuje z prędkością najwolniejszego ogniwa i czeka na wszystkich pozostałych. W praktyce pakowarka 120 opak./min zasilająca pakowarkę zbiorczą o wydajności 80 opak./min nie daje 120 opak./min. Daje 80 opak./min, 40 opak./min produktu czekającego w kolejce i zdenerwowanego operatora co dwie godziny.
Decyzje o układzie zamykają też przyszłość. Gdy przenośniki są już wspawane, studzienki wylane, a przyłącza zasilania dobrane, zmiana zajmowanej powierzchni oznacza przebudowę budynku. Dlatego osoby, które żałują zakupu linii, prawie nigdy nie żałują marki maszyny; żałują miejsca, w którym ją ustawiono, i sposobu, w jaki ją połączono.
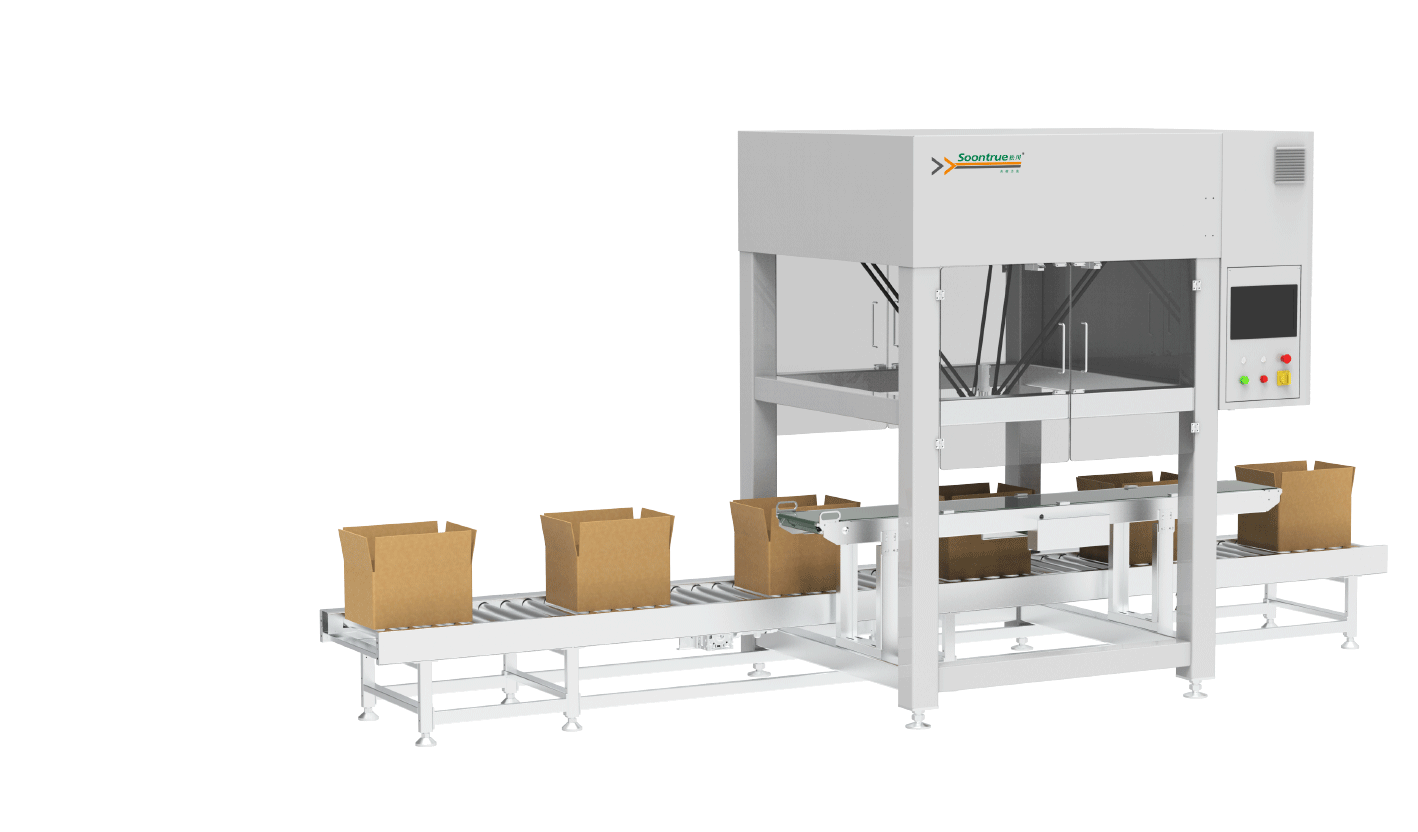
Błąd 1: brak miejsca na serwis i obsługę wokół maszyn
Najczęściej spotykaną awarią, jaką audytujemy, jest linia upakowana tak ciasno, że technik serwisu nie może otworzyć osłony, wyjąć rolki folii ani dostać się do przekładni. Zakłady optymalizują powierzchnię na etapie wyceny, a w pierwszym tygodniu odkrywają, że owijarka potrzebuje 900 mm otwartego boku do wymiany narzędzi formujących — a tam stoi ściana.
Rzeczywisty przypadek awarii: zakład cukierniczy ustawił poziomą pakowarkę przepływową 600 mm od słupa konstrukcyjnego, bo na wydruku CAD plan wyglądał ciasno. W produkcji każda zmiana folii wymagała dwóch operatorów, którzy przechylali wózek z rolką i przeciskali się przez szczelinę. 15-minutowa zmiana folii zamieniła się w 45 minut. Przy trzech rolkach na zmianę i trzech zmianach daje to dwie godziny i 15 minut straconego czasu pracy dziennie, czyli około 12 000 nieopakowanych sztuk tygodniowo — wszystko z powodu 300 mm brakującego prześwitu.
Rozwiązanie: należy zarezerwować minimum 900 mm po stronie operatora na zmiany folii i produktu, 750 mm po stronie nieoperatorskiej na serwis oraz pełny promień otwarcia każdej osłony otwieranej na zewnątrz. SunAura Packaging Machines nanosi te strefy na rysunek zestawieniowy (GA) przed cięciem stali, ponieważ dorabianie prześwitu po instalacji jest kosztowne, a często niemożliwe.
Błąd 2: niedopasowane prędkości linii bez bufora
Inżynierowie zakładów lubią porównywać wydajności nominalne. Budują arkusz „maszyna A 150 opak./min, maszyna B 140 opak./min” i uznają linię za zbilansowaną. Prędkość nominalna mierzona jest na pustej maszynie, z idealnym produktem, świeżą folią i wypoczętym operatorem. Rzeczywista prędkość produkcyjna to 65–80% wartości nominalnej, a każde stanowisko degraduje się w innym tempie.
Gdy dwa stanowiska mają zbliżoną prędkość teoretyczną, ale między nimi nie ma bufora, maszyna zasilająca musi się zatrzymywać za każdym razem, gdy maszyna odbierająca się zacina. Łączenie taśmy, odrzucony pakiet, przesunięta etykieta — każde z tych zdarzeń wywołuje postój całej linii. Bez akumulacji 20-sekundowy postój pakowarki zbiorczej zatrzymuje też owijarkę na 20 sekund, wraz z całą stratą przezbrojenia i odpadami, jakie niesie restart.
Rzeczywisty przypadek awarii: linia piekarnicza pracowała pakowarką przepływową bezpośrednio na pakowarkę zbiorczą do załadunku górnego, z krótką płytką przenoszącą i bez akumulacji na przenośniku. Pakowarka miała 120 opak./min, pakowarka zbiorcza 110 opak./min. Pakowarka zatrzymywała się przy każdym błędnym pobraniu pakowarki zbiorczej. Zmierzone OEE pakowarki wynosiło 58%, ponieważ stała bezczynnie za każdym cyklem pakowarki zbiorczej. Dodanie 3 metrów przenośnika buforowego między stanowiskami podniosło łączne OEE do 81% bez ingerencji w którąkolwiek z maszyn.
Jeśli dobierają Państwo urządzenia, nasz poradnik dotyczący całkowitego kosztu posiadania automatycznych linii pakujących wyjaśnia, dlaczego wartości nominalne należy zdyskontować przed bilansowaniem linii.
Błąd 3: cofanie produktu i wężowe trasy przenośników
Gdy linia jest wbudowywana w istniejącą halę, przenośniki często wędrują tak, aby dopasować się do dostępnych przejść. Produkt jedzie w lewo, potem w prawo, potem zawraca. Każda zmiana kierunku to miejsce, w którym produkt może się zaciąć, narożnik, w którym gromadzi się pył z folii, oraz źródło hałasu, którego operatorzy uczą się ignorować.
Rzeczywisty przypadek awarii: producent przekąsek prowadził produkt przez zakręt 90° i zawrotkę 180°, zanim dotarł do pakowarki zbiorczej. Zaciecia na zakręcie zdarzały się 11 razy na zmianę, a każde wymagało zatrzymania i ręcznego oczyszczenia. Co gorsza, długi przenośnik oznaczał 90-sekundowe opóźnienie produktu między pakowarką a kontrolką wagową, więc wada folii przechodziła niekontrolowana przez 135 pakietów, zanim ktokolwiek zauważył ją na odrzucie. Przeprojektowanie trasy na prosty przenośnik 6 m wyeliminowało zarówno zaciecia, jak i martwy punkt kontroli jakości.
Należy unikać cofania. Prowadzić materiał jednym logicznym przepływem, od surowca do gotowej palety, bez przecinania ciągów komunikacyjnych. Gdy włączają Państwo maszyny pakujące do istniejących linii produkcyjnych, pierwsze ćwiczenie w CAD prawie zawsze polega na usunięciu pętli, a nie na dodaniu maszyny.
Błąd 4: niedowymiarowana linia końcowa (pakowanie zbiorcze i paletyzacja)
Kupujący przepłacają za front linii, a oszczędzają na jej końcu. Owijarka dostaje model z napędem serwo, pakowarka zbiorcza — najtańszą opcję, a paletyzacja zostaje przy dwóch operatorach i ręcznym wózku paletowym. I właśnie tutaj układ traci pieniądze.
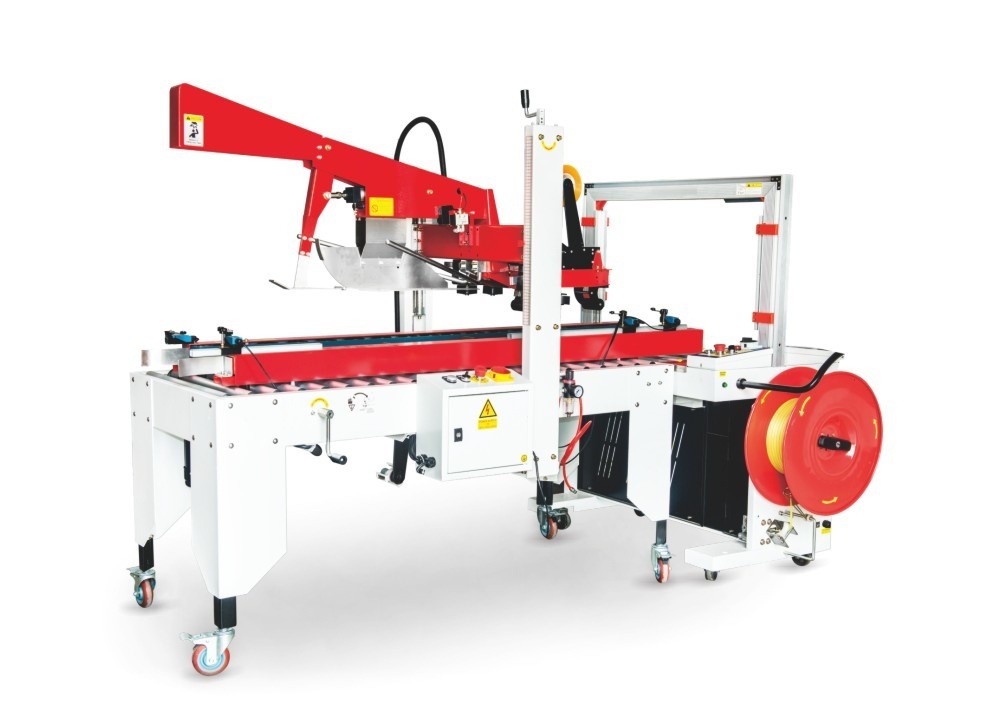
Rzeczywisty przypadek awarii: zakład prowadził trzy owijarki do jednego ręcznego stanowiska pakowania zbiorczego. Sześciu operatorów pakowało kartony ręcznie na dwie zmiany po 8 godzin, przy koszcie pracy, który kontroler uznawał za „normalny”. Gdy zamodelowaliśmy współpracujący robot paletyzujący na wejściu oraz automatyczną pakowarkę zbiorczą zasilającą to stanowisko, okres zwrotu wyniósł poniżej 14 miesięcy. Prawdziwym kosztem ręcznej linii końcowej nigdy nie były wynagrodzenia; była nim niestabilność jakości, absencja i postoje linii za każdym razem, gdy jedna z sześciu osób nie przyszła do pracy.
Nasz poradnik dotyczący wyboru systemu paletyzacji na końcu linii opisuje, jak prawidłowo wymiarować to stanowisko. Odpowiednio dobrana automatyczną zamykarkę do kartonów i paletyzator powinny nadążać za najszybszą linią zasilającą, a nie za najwolniejszym człowiekiem.
Błąd 5: pomijanie ergonomii i rozmieszczenia stanowisk ręcznych
Układ to także człowiek, który obsługuje linię. Stół zasilający na wysokości stojącej, bez podnóżka, rolka folii 1,6 m nad podłogą, pojemnik na odrzuty, do którego operator musi się wyciągać — wydają się drobne, dopóki nie pojawią się absencje i roszczenia z tytułu urazów. Najlepsza zautomatyzowana linia nadal potrzebuje kogoś, kto założy folię, usunie odrzuty i przeprowadzi przezbrojenia.
Stanowiska ręczne należy sytuować na wysokości 750–1050 mm, w zasięgu 500 mm dla często używanych elementów i z wystarczającą przestrzenią na postawę siedzącą lub siedząco-stojącą. Panel HMI ustawić tak, aby operator widział stronę zasilania, dotykając ekranu. Te zasady są tanie na rysunku GA i drogie na działającej linii.
Błąd 6: traktowanie mediów jako dodatku
Sprężone powietrze, odpływ, zasilanie i odciąg są rutynowo umieszczane na końcu, po narysowaniu maszyn. Owijarka potrzebuje czystego, suchego powietrza o określonym ciśnieniu; tunel termokurczliwy — dedykowanego obwodu zasilania i wentylacji; kartoniarka — odpływu do CIP, jeśli styka się z produktem. Jeśli punkt poboru powietrza jest 20 metrów dalej i ma trzy szybkozłącza, każdy zawór pneumatyczny traci ciśnienie, a uszczelnienia, które powinny zadziałać w 0,35 s, dryfują do 0,5 s.
Rzeczywisty przypadek awarii: linia termokurczliwa została ustawiona przy ścianie, bo „pasowała”, ale wymagany kanał wywiewny biegł 12 metrów do najbliższego przepustu dachowego. Tunel nie mógł prawidłowo odpowietrzać, więc ciepło się kumulowało, a folia nadmiernie się kurczyła. Tydzień pracy inżynierów zajął ustalenie, że problemem jest kanał, a nie maszyna. Media należy rozplanować przed obrysem; dostawca maszyny powinien dostarczyć harmonogram pneumatyki, elektryki i serwisu razem z rysunkiem GA.
Błąd 7: brak miejsca na rozwój asortymentu i przezbrojenia
Linia zaprojektowana pod jeden SKU umiera, gdy pojawia się drugi. Układ powinien przewidywać strefę przezbrojenia, miejsce na odstawienie części formatowych oraz szerokość przenośnika wystarczającą dla największego przewidywalnego opakowania. Jeśli następny produkt to karton rodzinny o 40 mm wyższy od dzisiejszego, dolna prowadnica owijarki może wymagać podniesienia o 50 mm; bez zapasu wysokości linia go nie przyjmie.
I tu właśnie dostawca realizujący projekt pod klucz zarabia na siebie. SunAura Packaging Machines projektuje układ GA wokół trzyletniej mapy produktowej, a nie tylko bieżącego zamówienia, i dokumentuje prześwity przezbrojeniowe na rysunku, aby przyszłe SKU były zmianą receptury, a nie projektem budowlanym.
Błąd 8: pomijanie nośności posadzki, odwodnienia i łatwości czyszczenia
Linia pakująca waży znacznie więcej, niż się powszechnie zakłada. Pakowarka przepływowa serwo na ramie to 1,2–1,8 t; pakowarka zbiorcza z bramą to 2,5–4 t; obciążony paletyzator z pełnym magazynem tektury zbliża się do 6 t. Posadzki w starszych budynkach są często przystosowane do lekkiej produkcji, a nie do skupionych obciążeń punktowych. Bez sprawdzenia konstrukcji ciężkie maszyny trafiają na odcinek o niedostatecznej nośności, a w ciągu kilku miesięcy rama się skręca, przenośniki się rozjeżdżają, a łożyska przegrzewają.
Odwodnienie i łatwość czyszczenia mają równie duże znaczenie jak masa. Linie spożywcze i farmaceutyczne wymagają spadków posadzki, wyoblonych narożników i wyposażenia podniesionego na nogach ze stali nierdzewnej, aby mycie ciśnieniowe docierało pod spód. Maszyna ustawiona płasko na posadzce, bez prześwitu, gromadzi resztki produktu, przyciąga szkodniki i nie przechodzi własnego audytu GMP. To samo dotyczy odwodnienia: owijarka wytwarzająca kondensat lub system CIP bez odpływu w podłodze zmusza operatorów do prowadzenia węży przez ciągi komunikacyjne, co jest jednocześnie ryzykiem poślizgnięcia i zanieczyszczenia. SunAura Packaging Machines dostarcza wraz z każdą linią rysunki środka ciężkości i obciążeń punktowych, aby wykonawca robót budowlanych mógł dobrać płytę i odwodnienie przed dostawą stali.
Rachunek kosztów awarii: dlaczego błędy w układzie są drogie
| Błąd | Typowy skutek | Szacowana strata dzienna (zmiana 8-godzinna) |
|---|---|---|
| Niewystarczający prześwit serwisowy | Dłuższe przezbrojenia folii i części | 60–110 minut czasu pracy |
| Brak bufora między stanowiskami | Postoje całej linii przy każdym zakłóceniu | 5–12% straty OEE |
| Przenośnik cofający produkt | Zaciecia i opóźniona kontrola jakości | 2–6 zacieć na zmianę |
| Niedowymiarowana linia końcowa | Wąskie gardło kadrowe, postoje z powodu absencji | 2–4 operatorów uwiązanych na stanowisku |
| Zła ergonomia | Fluktuacja i wolne dochodzenie do wydajności | Ukryte, 3–8% produkcji |
Na linii produkującej 80 opakowań na minutę jedna stracona godzina na zmianę przy wartości produktu 0,60 USD za opakowanie to 2 880 USD utraconej marży dziennie, czyli około 86 400 USD miesięcznie. Korekta układu kosztująca 15 000–40 000 USD zwraca się w kilka dni. Błędy te utrzymują się dlatego, że strata jest niewidoczna, dopóki ktoś nie stanie z sekundomierzem na hali.
Jak dostawca realizujący projekt pod klucz zapobiega tym błędom
Zakupy fragmentaryczne — owijarka od jednego dostawcy, pakowarka zbiorcza od innego, integracja zlecona lokalnemu integratorowi — to dokładnie ten mechanizm, który utrwala błędy w układzie. Każdy dostawca optymalizuje własną maszynę; nikt nie odpowiada za interfejs. Producent maszyn pakujących realizujący projekt pod klucz odpowiada za całą linię, bilansuje prędkości, dobiera akumulację, rozmieszcza media i zatwierdza układ GA jako jeden system.
Gdy są Państwo gotowi określić specyfikację linii, nasza listą kontrolną RFQ do zakupu automatycznych maszyn pakujących zawiera dane o układzie i interfejsach, które powinna obejmować każda oferta. To podejście można też porównać w naszym materiale o montażu własnym a zakupie kompletnych linii pakujących pod klucz i zobaczyć, jak odpowiedzialność za układ zmienia ryzyko projektu. Aby omówić własny plan hali, zapraszamy do kontaktu z zespołem inżynierskim SunAura Packaging Machines lub zapoznać się z szerszą ofertą na stronie przegląd rozwiązań pakujących .
Podsumowanie
Układ linii pakującej to nie aranżacja mebli. To decyzja inżynierska, która przesądza o tym, czy zakupione urządzenia zwrócą koszt, czy staną się bardzo drogim wąskim gardłem. Opisane przypadki nie są egzotyczne; to błędy, które SunAura Packaging Machines koryguje w niemal każdym projekcie ratunkowym, jakiego się podejmuje. Prześwity, bilans prędkości, akumulacja, prosty przepływ materiału, prawidłowo wymiarowana linia końcowa, ergonomiczne stanowiska, rozplanowane media i zapas na rozwój — warto nanieść to na rysunek GA przed zakupem, aby nie płacić za te braki na hali przez następną dekadę.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Pełny profil ›