

실링된 것처럼 보이며 라인을 떠난 케이스가 컨테이너 뒤쪽에서 열리는 것은 포장에서 가장 비싼 작은 고장 중 하나입니다. 터진 카톤 하나가 내용물만 손상시키는 것이 아닙니다 — 소매업체 차지백, 반송, 또는 안의 모든 좋은 제품을 압도하는 고객 불만을 초래합니다. 그런데 엔지니어가 “케이스 실러 머신”, “카톤 실링 머신 판매”, “테이프 대 핫멜트 케이스 실링”을 검색할 때 비교는 보통 가격과 속도에서 멈추고, 카톤이 닫혀 있을지를 실제로 결정하는 질문 — closure 방식, 케이스 정형성, 플랩 지오메트리, 테이프 등급 — 은 묻히고 맙니다.
이 글은 왜 카톤이 실링에 실패하는지, 테이프와 핫멜트 closure를 어떻게 비교하는지, 정형(고정 사이즈)과 랜덤(자동 조정) 케이스 실러 사이를 어떻게 고르는지 설명합니다. SunAura Packaging Machines는 반자동, 전자동, 크로스(H형), 모서리 케이스 실러를 제조하며 관련 기계를 본문에 연결합니다.
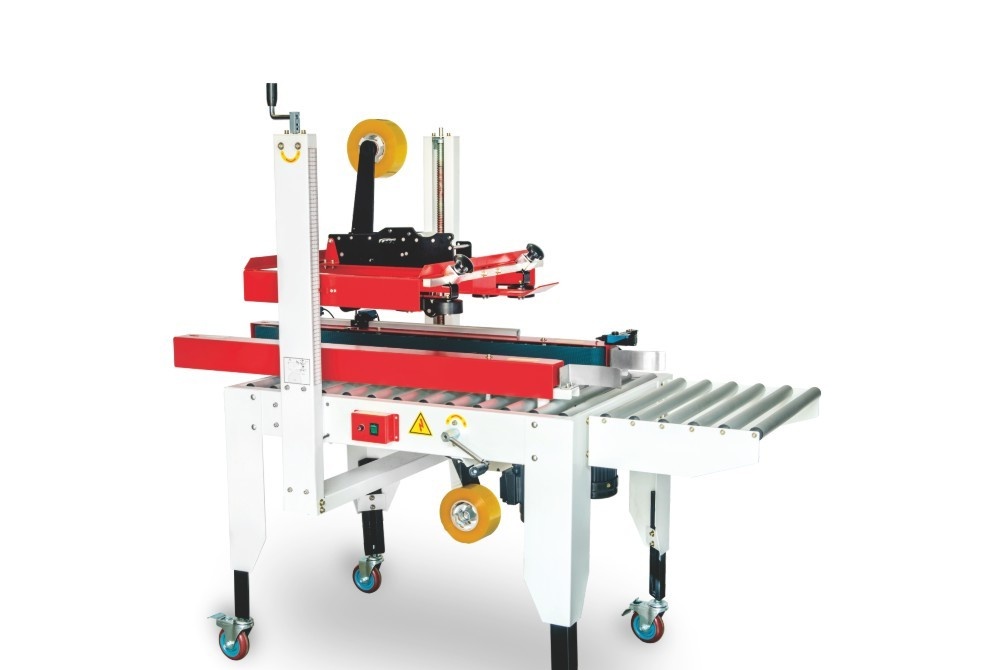
케이스 실러가 카톤을 실제로 닫는 방식
대부분 케이스 실러는 두 일을 순서대로 합니다. 먼저 네 개 윗단 플랩을 접고 — 반자동 유닛에서는 조작자가, 자동 기계에서는 플랩 폴딩 레일과 플라우가 기계적으로 — 카톤을 실링 스테이션으로 통과시키면, 위아래 중심 이음을 따라 테이프(또는 핫멜트 접착제)가 붙습니다. 사이드 벨트가 카톤을 잡아 일정 속도로 나르고, 박스가 테이프 헤드를 지나며 테이프가 깔리고 롤러가 평평하게 눌러 칼이 뒷단에서 자릅니다.
그 단순한 설명이 대부분 고장이 시작하는 지점을 숨깁니다: 실링은 플랩이 깔끔하게 만나는 것, 카톤이 정방형으로 움직이는 것, 테이프가 이음 전체에 완전 접촉하는 것에 의존합니다. 그중 하나라도 어긋나면 — 휜 플랩, 기울어진 박스, 먼지 위에 붙은 테이프 — 이음은 라인에서 받아들일 만해 보여도 부하에서 벗겨집니다. 이래서 실링 단계의 신뢰성은 테이프 헤드에서만큼이나 상류의 케이스 조립·플랩 접힘에서 결정됩니다. 두 기계를 아우르는 전체 그림은 신뢰할 수 있는 케이스 이렉터와 실러 구축 가이드를 참고하십시오.
가장 흔한 실링 결함과 실제 원인
카톤이 실패하면 본능은 테이프나 기계를 탓하는 것입니다. 근본 원인은 보통 다음 중 하나이며 각각 구체적 해법이 있습니다.
1. 끝부분 테이프 들뜸 또는 필
테이프 끝이 평평하게 눌리지 않고 말리면, 보통 앞뒤 테이프 탭이 완전히 눌리기 전에 박스가 풀리거나, 테이프 등급이 카톤 무게에 너무 가볍습니다. 더 무겁고 과충전된 카톤은 적재되는 순간 이음을 당기고, 얇은 테이프는 가장자리에서 풀립니다. 해법은 보통 새 기계가 아니라 더 넓거나 인장 강도가 높은 테이프와 올바른 롤러 압력입니다.
2. 적재 중 중심 이음이 벌어짐
열린 중심 이음은 거의 항상 플랩이 만나지 못했음을 의미합니다 — 박스가 과충전됐거나, 플랩이 습한 보관에서 휘었거나, 플랩 폴딩 레일이 잘못 세팅돼 플랩이 틈을 두고 겹칩니다. 틈 위에 깔린 테이프는 붙을 곳이 없습니다. 과충전을 줄이고, 보드를 조습 처리하며, 폴딩 레일을 재조정하면 해결됩니다; 카톤이 계속 과충전되면 진짜 문제는 제품에 맞지 않는 케이스 사이즈입니다.
3. 삐뚤거나 갈라진 테이프
삐뚤어진 테이프는 박스가 각도로 실러에 들어오거나 테이프 헤드 정렬이 어긋난 것을 가리킵니다. 갈라지거나 찢긴 테이프는 보통 롤 장력이 너무 세거나 칼이 무뎌 끌리는 것입니다. 이것은 조정·마모품 문제입니다; 무딘 칼과 마모된 피드 롤러는 결함을 만든 뒤가 아니라 일정 주기로 교체해야 할 저렴한 부품입니다.
4. 기계에서 카톤 잼 또는 정지
고정 사이즈 실러의 잼은 보통 조정 안 한 박스 사이즈가 공급되고 있음을 의미합니다 — 여러 케이스 사이즈가 한 라인을 쓰는 곳에서 흔한 문제. 랜덤 실러에서는 원인이 더 센서나 사이드 벨트 문제입니다. 어느 쪽이든 반복 잼은 기계 아키텍처가 돌리는 케이스 다양성에 매치되지 않음의 신호입니다.
5. 춥거나 습한 환경에서 실 실패
감압 테이프는 접착제의 밀착에 의존합니다; 매우 추운 조건에서는 차가운 접착제가 젖음이 잘 안 되고, 먼지 많거나 습한 환경에서는 붙어야 할 표면이 오염됩니다. 이런 조건에서는 적용 온도에 맞는 접착 등급을 사양하고 플랩 표면을 깨끗이 유지하는 것이 기계 브랜드보다 중요합니다.
테이프 대 핫멜트 closure
두 지배적 closure 방식은 감압(자기 접착) 테이프와 기계가 적용하는 핫멜트 접착제입니다. 각각 다른 비용과 신뢰성 프로파일을 가집니다.
| 요인 | 감압 테이프 | 핫멜트 접착제 |
|---|---|---|
| 기계 복잡도 | 단순 테이프 헤드, 정비 적음 | 글루 탱크, 펌프, 노즐, 정비 더 많음 |
| 소모품 | 테이프 롤, 교체 쉬움 | 접착제 펠릿; 물량에서 박스당 비용 매우 낮음 |
| 외관 | 보이는 테이프 스트립 | 보이는 테이프 없음, 깔끔한 소매 룩 |
| 최적 적합 | 일반 출하, 다양한 라인, 더 단순한 운영 | 고물량 정형 생산, 레디 투 웨어 케이스 |
| 기동/전환 | 빠름, 기술 최소 | 가열과 노즐 정비 필요 |
실무 가이드는 직접적입니다: 대부분 일반 출하 라인, 특히 여러 케이스 사이즈를 돌리거나 가장 단순한 운영을 원하는 곳에는 테이프가 더 위험 낮고 정비 적은 선택입니다. 깔끔한 테이프 없는 외관이나 가장 낮은 소모품 비용이 중요한, 한두 케이스 사이즈를 도는 고물량 라인에는 핫멜트가 회수됩니다 — 하지만 노즐을 깨끗이 하고 접착제 온도를 유지하는 정비 규율이 갖춰진 경우에만. 방치된 핫멜트 기계는 테이프 기계가 결함을 만드는 속도보다 훨씬 빨리 스트링잉, 미스 도트, 약한 이음을 만듭니다.
정형(고정) 대 랜덤(자동 조정) 케이스 실러
이것이 잼과 결함을 가장 직접적으로 막는 결정이며, 귀하가 도는 케이스 사이즈 수로 귀결됩니다.
정형 케이스 실러
정형 또는 고정 사이즈 실러는 사이드 벨트와 탑 헤드 높이를 한 케이스 치수로 수동 조정한 뒤, 조작자가 바꿀 때까지 그 사이즈를 돕니다. 기계적으로 단순하고, 비용이 더 낮으며, 라인이 진정으로 한 박스를 장기 생산하는 데는 매우 신뢰할 수 있습니다. 반자동 케이스 실러와 전자동 케이스 실러가 전형적입니다. 조작자가 쉬프트마다 사이즈를 여러 번 바꿔야 할 때만 잘못된 선택입니다 — 모든 조정이 다운타임이고 모든 불완전 조정이 잼 또는 삐뚤어진 실이기 때문입니다.
랜덤 케이스 실러
랜덤(또는 자동, 자가 조정) 실러는 각 카톤 높이와 폭을 감지해 벨트와 실 헤드를 즉시 조정하므로, 혼재 케이스 사이즈가 수동 전환 없이 연속으로 돌 수 있습니다. 같은 시간대에 여러 박스 사이즈를 출하하는 풀필먼트·이커머스 라인에 올바른 아키텍처입니다. 고물량 혼재 라인에는 고속 전자동 케이스 실러가 상류 설비에 매치될 속도를 더합니다.
특수 패턴: 크로스(H형)와 모서리 실링
일부 화물은 단일 중심 이음 이상을 필요로 합니다. 크로스 실러는 중심 테이프에 이어 수직 스트립을 하나 더 붙여 H패턴을 만들어 중후하거나 과충전된 카톤을 보강하고 적재 중 플랩 열림을 막습니다. 크로스 케이스 실러 FA500L이 이런 더 무거운 업무용입니다. 모서리(L형) 실러는 중심뿐 아니라 가장자리를 따라 테이프를 붙여, 좁거나 큰 카톤과 모서리 강도가 중요한 이커머스 팩에 맞습니다; L형 모서리 실러 FG500L이 전형적입니다. 중심 테이프가 아니라 접히는 메일러·다이컷 박스에는, 표준 테이프 헤드가 못 다루는 지오메트리를 이커머스 폴드 케이스 실러 FC500DS 같은 전용 유닛이 다룹니다.
실러를 실제 라인 속도에 사이징
모든 포장기와 마찬가지로, 정격 분당 케이스 수는 이상 조건의 이상적 박스를 묘사합니다. 실제 처리량은 상류에서 카톤이 얼마나 빨리 조립·충전되는지, 얼마나 각잡혀 도착하는지, 사이즈 전환에 걸리는 시간으로 정해집니다. 실러를 가장 느린 상류 단계보다 편안하게 빠르게 사이징하고, 고정 기계에서 혼재 배치에 대한 유효 속도가 전환 다운타임을 포함한다는 점을 기억하십시오 — 유사 피크 속도에도 랜덤 실러가 더 빠를 수 있는 지점이 정확히 거깁니다. 실제 처리량 계산법이 여기에 직접 적용됩니다.
테이프 자체 사양: 폭, 등급, 인장 강도
기계는 테이프 closure의 절반일 뿐, 테이프 등급이 다른 절반이며, 능력 있는 실러를 사고도 가장 싼 가벼운 테이프를 돌리면 그 실러를 무력화합니다. 세 변수가 중요합니다: 폭, 필름 바깥층, 접착제. 폭이 가장 단순한 레버 — 중후 카톤은 이음을 가로지르는 접착 면적이 더 크므로 일반적으로 더 넓은 테이프가 맞습니다. 바깥층 인장 강도는 적층 화물이 당길 때 스트립이 쪼개짐에 얼마나 저항하는지를 정하고, 접착제는 보드 등급과 적용 온도에서 얼마나 믿을 수 있게 젖어 붙는지를 정합니다.
일반 출하에는 일반 골판지에 표준 핫멜트 또는 아크릴 포장 테이프면 충분합니다. 중후, 과충전, 또는 습냉 카톤에는 더 넓은 사이즈의 고인장 또는 보강 등급이 이음과 끝탭 풀림을 막습니다. 가정하지 말고 특정 조합을 테스트할 가치가 있습니다: 대표 박스를 실링하고 실제 적재될 방식으로 쌓은 뒤 부하를 받은 후 이음을 점검하십시오. 가벼운 테이프와 능력 있는 테이프의 비용 차이는 카톤당 작지만, 실패한 출하의 비용은 작지 않습니다. 구매자는 기계의 테이프 헤드가 돌리려는 폭을 받는지도 확인해야 합니다. 헤드가 롤과 코어를 중심으로 사이징되기 때문입니다.
기계 유형별 조작자가 실제로 하는 일
조작자 워크플로를 이해하면 실제 인건비 요건이 명확해지고 종종 구매자 선택을 바꿉니다. 반자동 실러에서 조작자는 네 윗단 플랩을 손으로 접고 카톤을 기계에 밀어 넣으면 사이드 벨트가 테이프 스테이션까지 나릅니다. 이것은 손테이핑 대비 진짜 절약이지만, 여전히 한 사람이 접고 먹이는 데 전담됩니다. 전자동 유닛에서는 플랩이 기계적으로 접히고 박스가 지나며 실링되므로, 조작자 역할이 모든 카톤을 다루는 것이 아니라 적재와 모니터링으로 옮아갑니다. 통합 라인 안 무인 랜덤 실러에서는 혼재 박스가 도착해 감지되고, 맞춰 조정되고, 실링되고, 전혀 수동 개입 없이 배출됩니다.
실무적 시사점은 인건비 절약이 각 등급에서 늘지만, 자본 비용과 상류 설비 가동 유지의 중요성도 같이 커진다는 것입니다. 전자동 기계는 케이스 조립과 충전도 자동인 수준에서만 무인입니다; 자동 실러를 수동 패킹 단계와 짝지으면 병목을 없애는 것이 아니라 옮길 뿐입니다.
짧은 계산 예
하루에 약 300개 혼재 사이즈 카톤을 8개 박스 사이즈로 출하하는 풀필먼트 작업을 생각하십시오. 고정 사이즈 실러는 새 사이즈마다 조정을 필요로 합니다 — 시간에 여러 번 전환, 각각 짧은 정지와 미세팅 잼 기회. 랜덤 실러는 그 전환을 없애 혼재 박스가 연속으로 돌게 합니다; 유사 피크 속성에도 불구하고 혼재 배치에 대한 유효 처리량이 더 높고 인건비가 더 낮습니다. 반대로 하루 2,000카톤을 한 케이스 사이즈로 도는 생산자는 랜덤 조정에서 이득이 없고, 더 단순하고 빠른 저비용 고정 기계가 더 낫습니다. 결정 요인은 헤드라인 속도가 아니라 사이즈 다양성과 전환 빈도입니다.
실링 결함을 막는 정비
대부분 케이스 실링 고장은 짧고 규율 있는 루틴으로 예방됩니다: 테이프 헤드와 롤러 청소, 칼 확인과 일정 교체, 벨트 장력과 트래킹 확인, 플랩 폴딩 레일 정렬 유지. 마모품 — 칼, 피드 롤러, 벨트, 테이프 헤드 스프링 — 을 선반에 두십시오. 무딘 칼 하나가 시간 단위 불량 카톤을 만들 수 있습니다. 예방 정비 일정과 예비품 관리 가이드를 따르십시오; 핫멜트 기계에는 노즐 청소와 접착제 온도 확인을 일일 루틴에 더하십시오.
추천 SunAura Packaging Machines 케이스 실러
- 저물량, 조작자 공급: 반자동 케이스 실러
- 한 사이즈 고물량: 전자동 케이스 실러
- 혼재 사이즈, 고속: 고속 전자동 케이스 실러
- 중후 H패턴 보강: 크로스 케이스 실러 FA500L
- 좁음/이커머스 팩 모서리 보강: L형 모서리 실러 FG500L
- 메일러/폴드 박스: 폴드 케이스 실러 FC500DS
귀하 카톤이나 라인이 비표준일 때
특이한 케이스 치수, 매우 무거운 화물, 또는 맞춤 엔드오브라인에 실링 통합이 필요하다면, 표준 카탈로그 유닛이 정답이 아닐 수 있습니다. SunAura Packaging Machines는 맞춤 포장기 페이지에 설명된 대로, 백지에서 시작하지 않고 검증된 플랫폼을 수정합니다 — 실 헤드, 컨베이어, 폴딩 지오메트리 조정. 실제 프로젝트는 사례 연구에 나와 있습니다. 정확한 추천을 받으려면 케이스 치수와 도는 사이즈 수, closure 선호(테이프 또는 핫멜트), 목표 분당 케이스 수, 화물 중량 메모를 보내십시오; 팀은 고객 지원 센터를 통해 연락 가능합니다.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
전체 약력 보기 ›