

SunAura Packaging Machines は、メキシコ中部のボトル飲料メーカー向けに、シュリンクマルチパックと後段包装の自動システムを稼働させたと発表しました。PET ボトルの水・ソフトドリンクを複数のパック形態で運転するラインから、手作業の集品とパレット搬送を置き換えるものです。本設備はボトルをマルチパックにまとめ、印刷または透明フィルムでシュリンク包装し、協働ロボットでパックをパレットに積み、完成した荷を包装します。ラインはレシピによってパック形態を切り替える構成です。
本案件は、SunAura Packaging Machines が中南米で手掛けてきた飲料分野の最新事例です。同社はブラジルとメキシコでスリーブ、製函、パレット包装の特注案件を納入しており、地域の予備部品・試運転サポートで設置を支えています。専用の高速システムに移らずとも、中速の飲料ラインが出力を制限していた手作業ステーションを撤去できることを示す事例です。
ラインが抱えていた課題
飲料のマルチパックは手作業では扱いにくいものです。ボトルは充填機・ラベラーから一列で届き、一般的に 6 本、12 本、15 本、24 本といったパックにまとめ、一つのまとまりとして運べるよう固く包み、さらにパレットへ層ごとに積み上げねばなりません。集品と包装が手作業または半自動だと、ラインはそのステーションの要員に左右され、パックの締まりや外観にばらつきが出ます。しかも中身の入ったマルチパックのパレタイジングは重く反復的な作業で、シフトを通じて要員を確保するのが困難です。緩い・弱いマルチパックは小売店で割れ、手積みのパレットはトラック内で荷崩れし、飲料メーカーが受入れで目にする破損パックや荷の差戻しを生みます。
メーカーが求めたのは、午前に水、午後にソフトドリンクを、複数のマルチパックサイズで、長い機械段取り替えなしに、しかも増産しても人手を増やさずに運転できる柔軟性でした。
構成したラインを工程順に
SunAura Packaging Machines は後段を、充填機に合わせてバランスを取った連続シーケンスとして構成し、工程間に滞留を持たせました。下流で短時間止まっても製品が止まらないようにするためです。ボトルは既設ラインから搬送され、選択したマルチパックパターンへ自動で集品されます。グループはスリーブシュリンク包装機へ送られ、そこでフィルムを巻いて熱風トンネルを通し、フィルムがボトルに密着して収縮します。パックは排出側で冷却され、パレタイジングセルへ運ばれ、協働ロボットが登録済みレシピのインターロックパターンで積み付けます。完成パレットはロータリーアーム式包装機へ進み、陸上流通向けに固定されます。
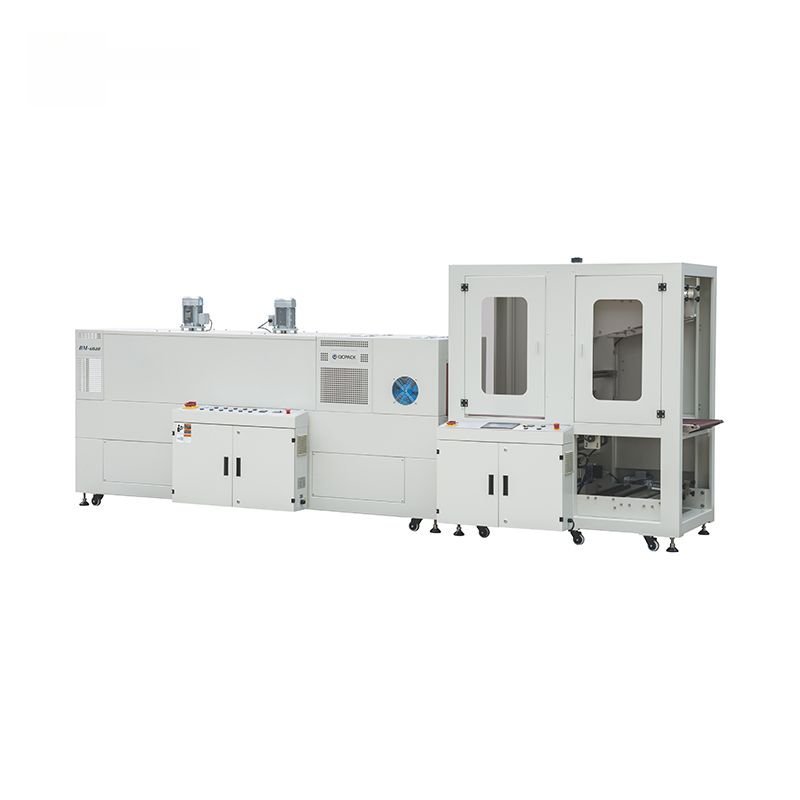
包装工程には、 BTX-6040 スリーブシュリンク包装機クラスの自動スリーブ機を使用します。ボトル、缶、カートンの大量マルチパック向けに設計され、センサー制御のフィルム供給でフィルムロスを抑え、テフロンコートのシール刃と、オペレーター不在での自動供給・包装・シール・収縮・冷却を備えます。小パックの二次結束には、 SP260 二次バンドルパッカークラスのバンドルパッカーも運転でき、包装済み製品を大きな販促用・輸送用バンドルにまとめます。
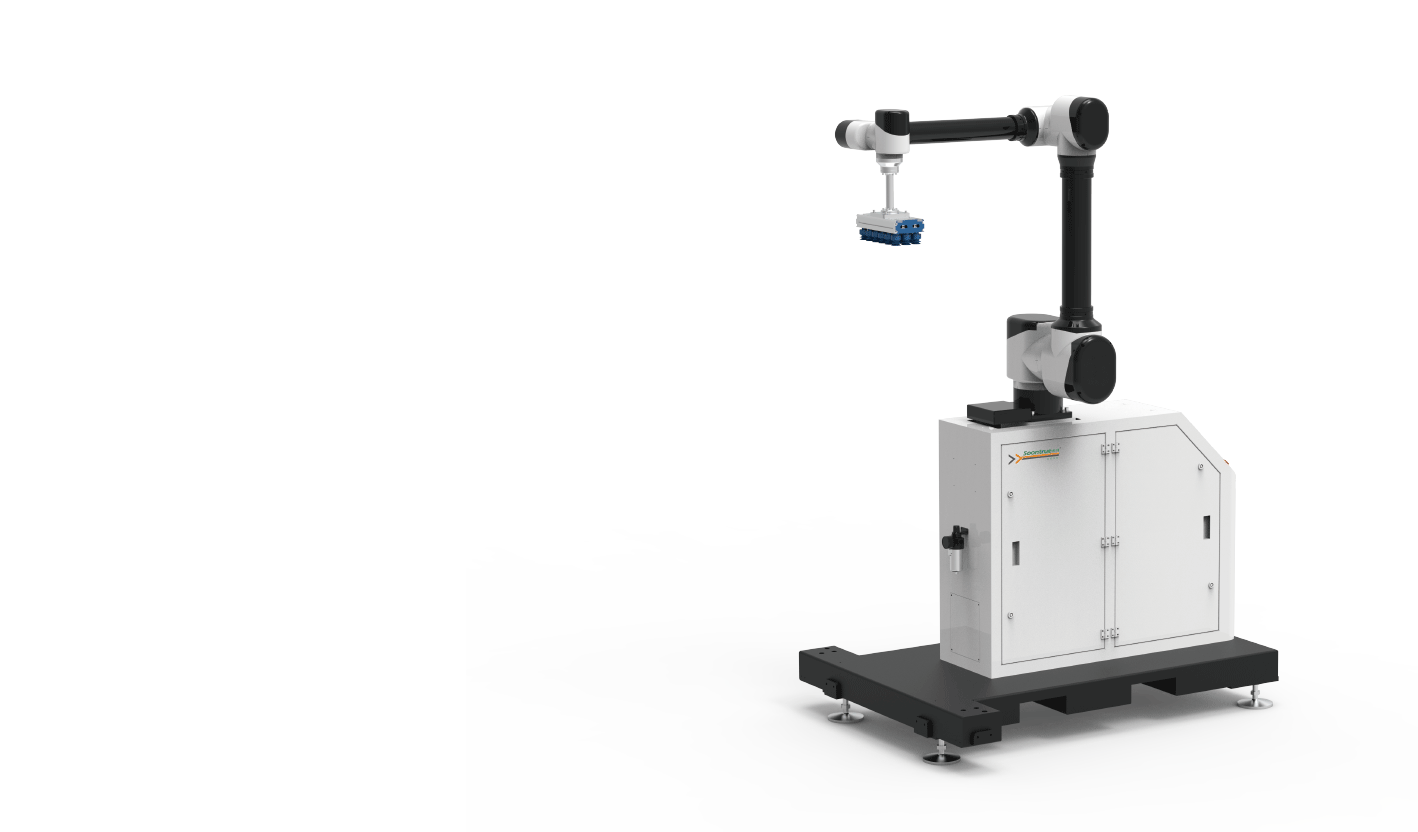
ケージなしでのマルチパックのパレタイジング
中身の入ったマルチパックは剛性のあるケースではないため、パレタイジング工程はそれに合わせて設計しました。 WP-20 協働パレタイジングロボット クラスの協働ロボットが、形状に合ったグリッパーでパックを掴み、インターロックさせた層パターンへ配置します。パック重量、グリッパー、複数同時掴みのサイクルはセルの可搬に対して確認済みで、これは SunAura Packaging Machines が パレタイジングガイドで行っている手順と同じです。各マルチパックサイズのパターンはレシピとして保存され、HMI から呼び出せます。そのため、12 本パックの水パレットから 24 本パックのソフトドリンクパレットへの切替は、機械の段取りではなく数秒で済みます。セルは力覚センシングと、設定されたスキャナまたはガード構成のもとでオペレーターの傍らで運転します。
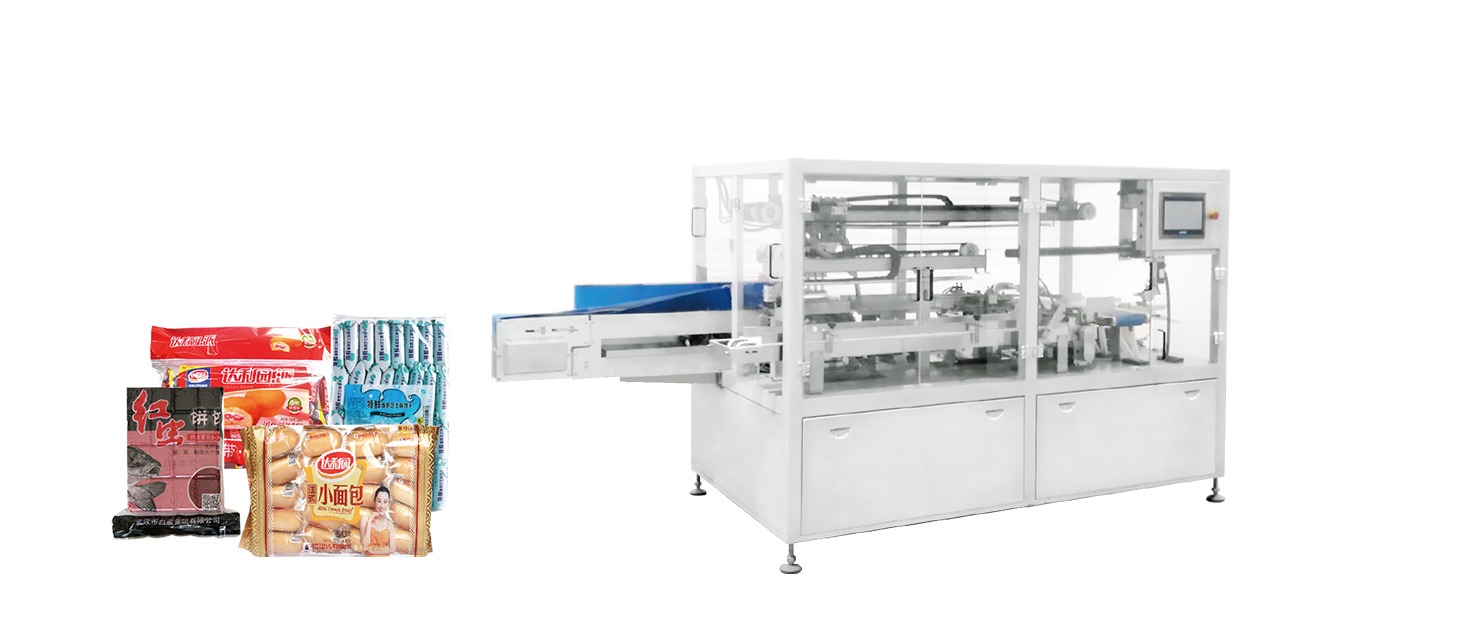
完成パレットは、 インライン・ロータリーアーム式包装機クラスのロータリーアーム機で包装します。荷を回転させずに静止または軽負荷のパレットを包装でき、ターンテーブルでは崩れかねないマルチパックに適し、ラインと連続して運転できるためです。制御されたプリストレッチがフィルム張力と消費量を決め、 ターンテーブル式・ロータリーアーム式・オービタル式包装機.

段取り替えと導入効果
ラインの柔軟性は、メーカーの混在スケジュールをどう扱うかで測れます。マルチパックパターン、フィルム、パレットパターン、包装設定は製品ごとに保存されるため、フォーマット変更はレシピ選択にフィルムと交換部品を添えるだけで、機械を全面的に組み直す必要はありません。これは SunAura Packaging Machines が 段取り替え時間の短縮に関する SMED 手順書でまとめているのと同じ規律です。稼働開始以降、ラインは要員数に左右されない一定の速度で水・ソフトドリンクのマルチパックを運転し、パックは一つのまとまりとして運べる締まりで包装機を出て、インターロックされたパレットは手積みで起きていた荷崩れなしに小売店へ届いています。
SunAura Packaging Machines は現地で据付け・試運転を支援し、レシピと段取り替え手順をオペレーターに研修し、中南米の部品・サービス網を通じてラインを支えています。包装機、ロボット、フィルム搬送の消耗部品は、必要のたびに中国から送るのではなく地域で入手できる体制です。
ラインの一日
変化は、普段のシフトを見ると最もよく分かります。午前は 12 本パックのボトル水から始まります。オペレーターが HMI で水 12 本パックのレシピを呼び出すと、集品パターン、フィルム設定、パレットパターン、包装張力がセットされ、適合するフィルムを装填します。ボトルは充填機から集品部へ流れ、スリーブ機がマルチパックを包装・収縮させ、ロボットが層ごとにパレットを組み、完成パレットはラインを止めずにロータリーアーム機を通過します。昼に 24 本パックのソフトドリンクへ切り替わる際は、オペレーターがそのレシピを呼び出し、フィルムと交換部品を替えるだけで、機械の組み直しではなく別の集品・パレットパターンで運転を再開します。一日を通じてラインは、現場の人数ではなく充填機と包装機が決める速度で動き、シフト終わりのパックとパレットは始めと寸分違わぬ仕上がりです。手作業ステーションでは決して出せない均一さです。
フィルム、消耗品、マルチパックあたりのコスト
飲料メーカーにとってフィルムは一度きりの購入ではなく継続費用であり、包装機はその管理も目的の一つに選定されました。センサー制御のフィルム供給と適正なフィルム幅が、過剰送りやカット不良による屑を減らします。トンネルの温度プロファイルはエネルギーを無駄にせず、ボトルを変形させずにフィルムを収縮させます。パレット側では、制御されたプリストレッチが包装フィルムを使える限界まで伸ばすため、同じ保持力で各パレットのフィルム消費が減ります。SunAura Packaging Machines はお客様とフィルム構成・ゲージを詰め、工場受入試験で確認します。運べる程度に締まりつつ過剰包装にならないことが、競争力あるパック単価と利益を削る単価の分かれ目になるためです。同じ理屈は、 パレットあたりのフィルムコスト.
の算出資料にも記されています。専用の高速ラインにしないのはなぜか?
どの飲料メーカーにも妥当な問いです。なぜ専用の高速システムではなく、レシピ方式の中速ラインなのか。答えはメーカーの生産スケジュールにあります。専用の高速マルチパックラインは、一製品・一パック形態を極めて高い出力で運転し、その能力を途切れなく使う大型の単一ブランド工場に向きます。高価で固定式、変更も遅いという特徴があります。今回のメキシコのメーカーは、週を通じて複数製品・複数パックサイズを、専用ラインを埋められない数量で運転します。だからこそ、スリーブ機、協働セル、ロータリーアーム機からなる柔軟な中速ラインが実需に合い、フォーマット変更が速く、費用もはるかに抑かり、しかも手作業ステーションは撤去できます。将来的には包装機やパレタイジングセルの増設で拡張でき、設備を置き換える必要もありません。
地域サポートとその仕組み
機械は動いていて初めて価値を生むため、ラインを支える体制は後付けではなく案件の一部です。SunAura Packaging Machines は中南米の設置を地域の予備部品・試運転網で支え、包装機、ロボット、フィルム搬送の消耗部品を一品ごとに中国から送らずに入手でき、不具合はラインを構成した同じエンジニアリングチームが診断します。試運転ではメーカーの保全部門に包装機・ロボット・制御の研修を行い、操作研修ではレシピ、フィルム交換、ラインを止めない日次点検を扱います。これは SunAura Packaging Machines が中南米の 部品・試運転サポートの発表で述べているのと同じ地域モデルであり、輸入ラインがメッセージだけに支えられるというありがちなリスクを除きます。
拡張と周辺の計画
設置したラインは、メーカーが検討している周辺の改善も開きます。別のボトルサイズ向けの第二マルチパックラインは、パレタイジングと包装の工程を共有できます。販促用マルチパックや季節限定バンドルは二次バンドルパッカーで運転できます。パレットは同じコンベアと制御で倉庫のさらに先まで搬送できます。セルはモジュール式で、レシピとパターンが機械固定ではなく保存されているため、追加のたびに作り直すのではなくラインを延ばせます。成長を見込むメーカー向けに SunAura Packaging Machines がターンキーシステムを設計する考え方です。同社は稼働中のラインを支えながら、次の段階についてメーカーと協議を続けています。
ボトルだけでなく缶にも
同じ構成は缶飲料も扱え、両方の容器を運転するメーカーはそれを見越して仕様を決めることが多くあります。缶も同じ本数でマルチパックにまとめ、フィルムで包装するか二次バンドル機を通し、缶パックに合わせたグリッパーでパレタイジングします。違いは集品の交換部品、グリッパー、レシピであり、ライン本体ではありません。季節的に缶ラインを追加したり、販促用の缶マルチパックを運転したりする工場では、この柔軟性により、専用設備をもう一式導入せずに一つの後段システムで両方の容器を賄えます。SunAura Packaging Machines はお客様の実際のパックを使い、工場受入試験で両方を確認します。
メーカーが回避できたもの
何を置き換えたのかを記しておく価値があります。代替案は単に人手を増やすことではなかったからです。手作業の集品・包装はばらついたマルチパックを生み、輸送中に割れるほど緩いものもありました。手積みのパレットは荷崩れして破損して届きました。シフトを通じた要員確保は年々難しくなり、ラインの出力は充填機ではなく、そのとき居合わせた人数に上限を握られていました。破損品、差戻し荷、残業、シフトを埋める事務作業といった費用は継続的かつ見えにくい一方、機械は長年支えられる一度きりの購入です。SunAura Packaging Machines が総コストの資料で示している比較です。稼働開始以来、メーカーは後段の人員ではなく充填機を中心に計画を立てており、これが飲料の現場における自動化の実践的な定義といえます。
よくあるご質問
スリーブ機はどのマルチパックサイズに対応できますか?
ボトル・缶の幅広い本数に対応します。集品パターンとフィルムは製品ごとに保存され、レシピで切り替え、適合する交換部品を添えます。
マルチパックをケースのようにパレタイジングできますか?
はい。マルチパックに合ったグリッパーと、登録済みのインターロックパターンを使用します。可搬の確認にはグリッパーと複数同時掴みのサイクルを含めます。
なぜターンテーブル式ではなくロータリーアーム式なのですか?
ロータリーアーム機は荷を回転させずに包装するため、ターンテーブルで崩れかねないマルチパックや軽量パレットに適します。
フォーマット変更はどう行いますか?
マルチパック、パレット、包装の設定は HMI から呼び出す登録済みレシピで、フィルムと交換部品は並行して準備します。
まとめ
メキシコでの事例は、中速の飲料メーカーが専用の高速システムなしにマルチパック後段を自動化する道を示します。自動集品、スリーブシュリンク包装、協働パレタイジング、ロータリーアーム包装が一つのバランスしたラインとして動き、水・ソフトドリンクのフォーマットをレシピで切り替え、地域の部品・サービスがそれを支えます。SunAura Packaging Machines は、カタログ上の構成ではなく、メーカーの実際のボトル、パック、流通要件から出発して、中南米でこうしたシステムを納め続けています。
飲料を包装され、マルチパック搬送を自動化されたい場合は、 SunAura Packaging Machines のアプリケーションエンジニアにご相談ください 。ボトルとパックの仕様を添えてご連絡いただくか、 製品ハブ.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
プロフィールを見る ›