

أعلنت SunAura Packaging Machines عن تشغيل نظام آلي لتغليف العبوات المتعددة بالانكماش الحراري ومرحلة التغليف النهائي لدى منتج مشروبات معبّأة في وسط المكسيك، ليحلّ محل التجميع اليدوي ومناولة الباليتات يدويًا على خط يُنتج مياهًا معدنية ومشروبات غازية في عبوات PET بعدة مقاسات. ويجمع النظام الزجاجات في عبوات متعددة، ويغلّفها بالانكماش الحراري بفيلم مطبوع أو شفاف، ثم يرصّ العبوات على الباليتات بروبوت تعاوني ويغلّف الحمولات الجاهزة، مع ضبط الخط للتنقل بين مقاسات العبوات عبر الوصفات.
يُعد هذا المشروع الأحدث ضمن أعمال SunAura Packaging Machines في قطاع المشروبات بأمريكا اللاتينية، حيث نفّذت الشركة مشاريع مخصّصة للتغليف بالأكمام وتشكيل الكراتين وتغليف الباليتات في البرازيل والمكسيك، وتدعم التركيبات عبر قناتها الإقليمية لقطع الغيار والتشغيل التجريبي. ويُظهر المشروع كيف يُلغي خط مشروبات متوسط السرعة محطات العمل اليدوية التي تحدّ من الإنتاج دون الانتقال إلى نظام عالي السرعة مخصّص.
المشكلة على الخط
يصعب تناول عبوات المشروبات المتعددة يدويًا. فالزجاجات تصل في صف واحد من آلة التعبئة وآلة اللصق، ولا بد من تجميعها في عبوات — غالبًا من ست أو اثنتي عشرة أو خمس عشرة أو أربع وعشرين وحدة — ثم لفّها بإحكام لتُحمَل العبوة كوحدة واحدة، ثم رصّها طبقةً فوق طبقة على الباليتات. وحين يكون التجميع والتغليف يدويين أو شبه آليين، يصبح الخط مقيّدًا بعدد العاملين في المحطة، وتتفاوت العبوات في شدّها ومظهرها، ويغدو تكديس العبوات المتعددة الممتلئة عملًا شاقًا متكررًا يصعب توفير طاقم له على مدار الورديات. والعبوات المفككة أو الضعيفة تنفرط لدى بائع التجزئة، والباليتات المبنية يدويًا تتحرك داخل الشاحنة، فتنتج العبوات التالفة والحمولات المرفوضة التي يراها منتجو المشروبات عند الاستلام.
أراد المنتج مرونة تتيح تشغيل المياه صباحًا والمشروبات الغازية بعد الظهر، عبر عدة مقاسات للعبوات المتعددة، دون تبديلات ميكانيكية طويلة ودون زيادة العمالة مع نمو الحجم.
الخط المُهيّأ، مرحلة بمرحلة
هيّأت SunAura Packaging Machines مرحلة التغليف النهائي كتتابع متصل متوازن مع آلة التعبئة، مع مخزون بين المراحل حتى لا يوقف توقف قصير في مرحلة لاحقة تدفّق المنتج. وتُنقل الزجاجات من الخط القائم وتُجمَّع آليًا وفق نمط العبوة المتعددة المختار؛ ثم تتجه المجموعات إلى ماكينة التغليف بالأكمام الانكماشية التي تغلّف العبوة بالفيلم وتمرّرها عبر نفق الهواء الساخن حيث ينكمش الفيلم بإحكام حول الزجاجات؛ وتبرد العبوات على المخرج وتُنقل إلى خلية التكديس، حيث يرصّها روبوت تعاوني بأنماط متشابكة من وصفات مخزّنة؛ ثم تنتقل الباليتات المكتملة إلى ماكينة تغليف بالذراع الدوّار تؤمّنها للتوزيع البري.
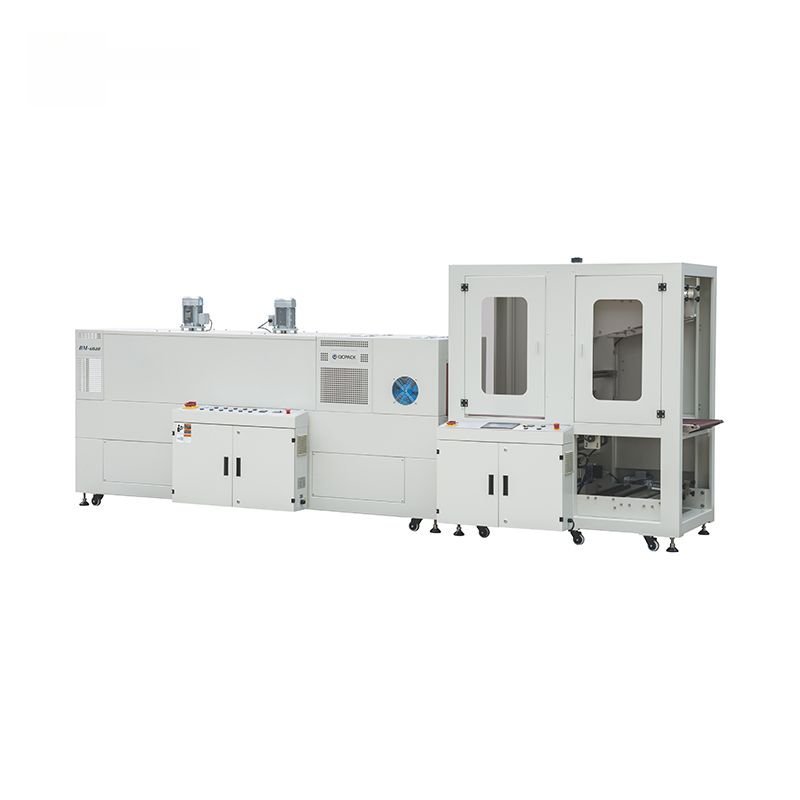
تستخدم مرحلة التغليف ماكينة أكمام آلية من فئة ماكينة التغليف بالأكمام الانكماشية BTX-6040، المصمّمة لعبوات الزجاجات والعلب والكراتين المتعددة عالية الحجم، بتغذية فيلم يتحكم بها حسّاس يقلّل الهدر، وشفرات لحام مطلية بالتيفلون، وتغذية وتغليف ولحام وانكماش وتبريد آلي دون مشغّل. وللتجميع الثانوي للعبوات الأصغر يستطيع الخط أيضًا تشغيل ماكينة تجميع حزم من فئة ماكينة تجميع الحزم الثانوية SP260، التي تجمع المنتج المغلّف في حزم ترويجية أو حزم نقل أكبر.
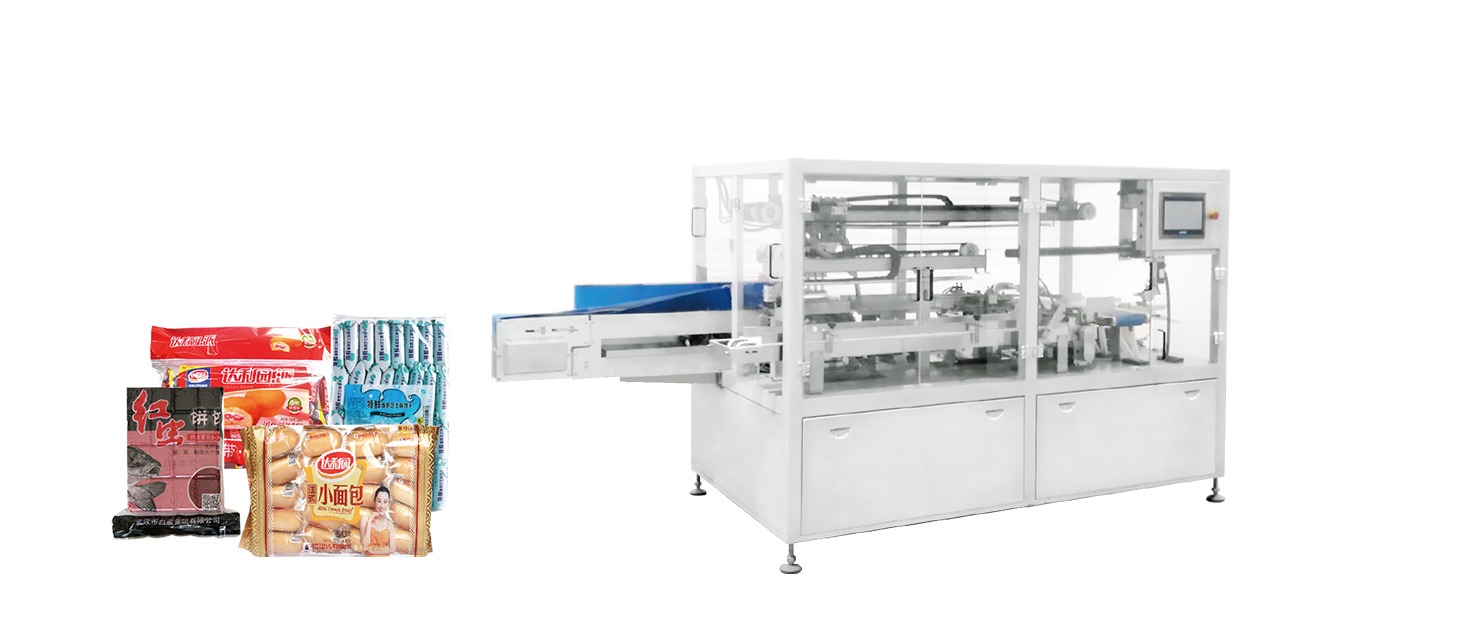
تكديس العبوات المتعددة دون قفص أمان
العبوات المتعددة الممتلئة ليست صناديق صلبة، ولذا خُصّصت مرحلة التكديس وفق ذلك، واختير لها روبوت من طراز روبوت التكديس التعاوني WP-20 يلتقط العبوات بقبّاضة تناسب شكلها ويضعها في أنماط طبقات متشابكة، مع التحقق من وزن العبوة والقبّاضة ودورة الالتقاط المتعدد مقابل الحمولة المسموح بها للخلية، تمامًا كما تفعل SunAura Packaging Machines في دليل التكديس على الباليتاتوتُخزَّن أنماط كل مقاس من العبوات المتعددة كوصفات تُستدعى من شاشة HMI، ولذا يستغرق الانتقال من باليت مياه بعبوات من اثنتي عشرة وحدة إلى باليت مشروبات غازية بأربع وعشرين وحدة ثوانٍ بدل إعداد ميكانيكي، وتعمل الخلية إلى جانب المشغّلين باستشعار القوة وبالماسح أو ترتيب الحماية المُهيّأ.
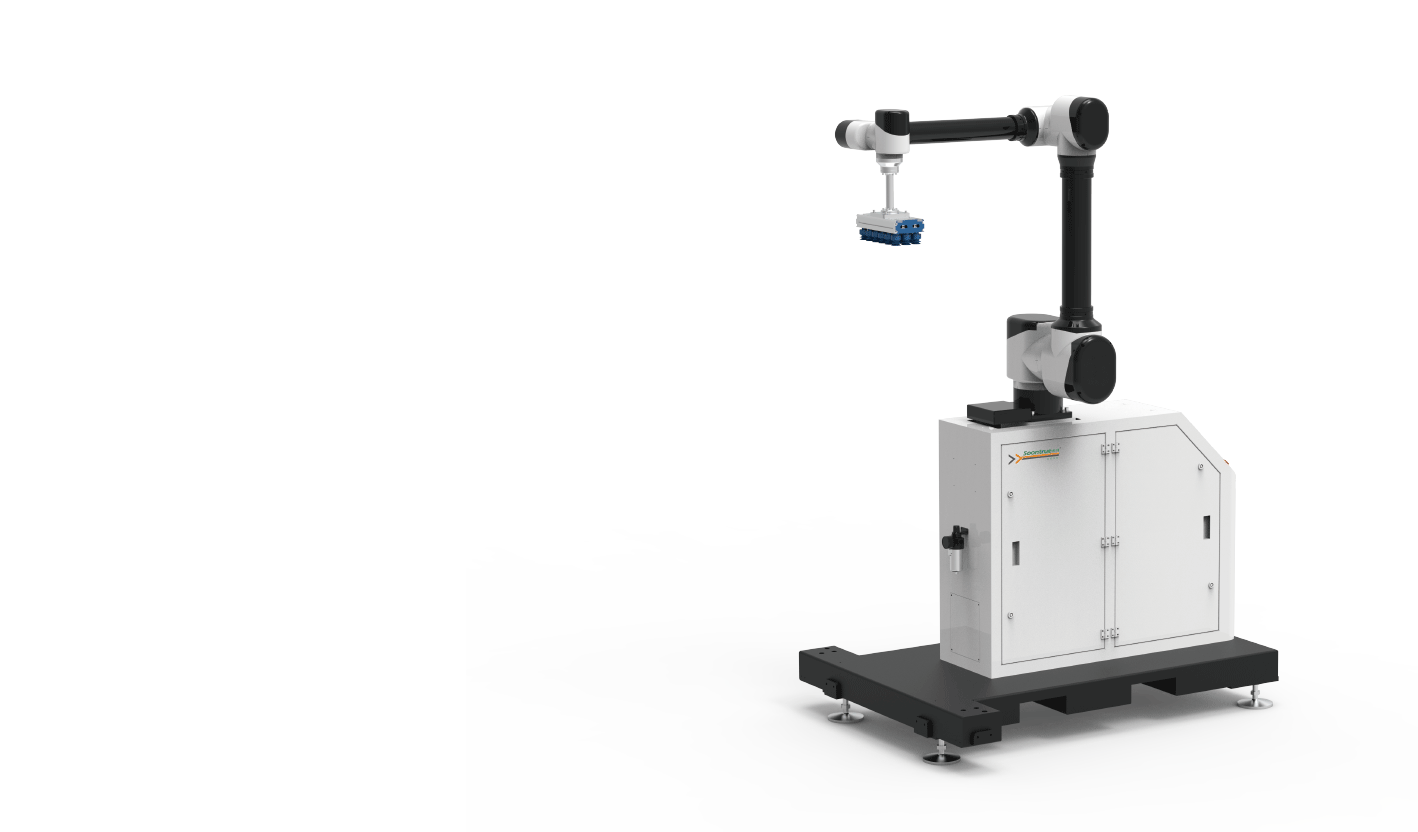
تُغلَّف الباليتات المكتملة بماكينة تغليف من طراز الذراع الدوّار المدمج، واختيرت لأنها تغلّف الباليتات الثابتة أو خفيفة الحمل دون تدوير الحمولة، وهو ما يناسب العبوات المتعددة التي قد تتحرك على قرص دوّار، ولأنها تعمل باستمرار مع الخط. ويضبط الشدّ المسبق المتحكم به شدّ الفيلم واستهلاكه، وفق منطق الاختيار الوارد في مقارنة SunAura Packaging Machines لـ ماكينات التغليف بالقرص الدوّار والذراع الدوّار والمداري.

تبديل المقاس والنتائج
تُقاس مرونة الخط بقدرته على التعامل مع جدول الإنتاج المختلط للمنتج. فنمط العبوة المتعددة والفيلم ونمط الباليت وإعدادات التغليف مخزّنة لكل منتج، ولذا يكون تغيير المقاس اختيار وصفة مع الفيلم وقطع التبديل، لا إعادة ضبط ميكانيكي كامل، وهو الانضباط ذاته الذي توثّقه SunAura Packaging Machines في دليل SMED الخاص بـ تقليل زمن تبديل المقاسومنذ التشغيل التجريبي يعمل الخط بعبوات المياه والمشروبات الغازية المتعددة للمنتج بمعدل ثابت لا يتأثر بعدد العاملين، وتخرج العبوات من الماكينة بالشدّ الكافي لتُحمَل كوحدة واحدة، وتصل الباليتات المتشابكة إلى بائعي التجزئة دون الحمولات المتحركة التي كانت تنتجها الباليتات المبنية يدويًا.
دعمت SunAura Packaging Machines التركيب والتشغيل التجريبي في الموقع، ودرّبت المشغّلين على الوصفات وروتين تبديل المقاس، وتدعم الخط عبر قناتها لقطع الغيار والخدمة في أمريكا اللاتينية، مع توفير قطع البلى للماكينة والروبوت ومناولة الفيلم إقليميًا بدل شحن كل قطعة من الصين.
يوم إنتاج على الخط
يتجلّى التغيّر بوضوح على مدار وردية اعتيادية. تبدأ الوردية الصباحية بمياه معدنية في عبوات من اثنتي عشرة وحدة: يستدعي المشغّل وصفة المياه ذات الاثنتي عشرة عبوة من شاشة HMI، فتضبط نمط التجميع وإعدادات الفيلم ونمط الباليت وشدّ التغليف، ويحمّل الفيلم المطابق. وتتدفق الزجاجات من آلة التعبئة إلى قسم التجميع، فتغلّف ماكينة الأكمام العبوات المتعددة وتُجري انكماشها، ويبني الروبوت الباليتات طبقةً بطبقة، فيما تمرّ الباليتات المكتملة عبر ماكينة التغليف بالذراع الدوّار دون إيقاف الخط. وعند الظهر يتغيّر الجدول إلى مشروبات غازية في عبوات من أربع وعشرين وحدة: يستدعي المشغّل تلك الوصفة، ويبدّل الفيلم وقطع التبديل، فيستأنف الخط بنمط تجميع ونمط باليت مختلفين لا بإعادة بناء ميكانيكية. وطوال اليوم يعمل الخط بمعدل تحدّده آلة التعبئة والماكينة، مستقلًا عن عدد الأفراد في أرض المصنع، وتبدو العبوات والباليتات في نهاية الوردية مطابقة لما كانت عليه في بدايتها — ذلك الاتساق الذي لا توفّره المحطات اليدوية قط.
الفيلم والمواد الاستهلاكية وتكلفة العبوة المتعددة
بالنسبة لمنتجي المشروبات، يُعد الفيلم تكلفة متكررة لا شراءً لمرة واحدة، ولذا خُصّصت الماكينة جزئيًا للتحكم بها. فتغذية الفيلم المتحكم بها بالحسّاسات وعرض الفيلم الصحيح يقلّلان الهدر الناتج عن التغذية الزائدة والقصّ الخاطئ، ويُجري المنحنى الحراري للنفق انكماش الفيلم دون هدر طاقة أو تشويه للزجاجات؛ وعلى الباليت يمدّ الشدّ المسبق المتحكم به فيلم التغليف إلى أقصى حدّ مفيد، فتستهلك كل باليت فيلمًا أقل مقابل التثبيت ذاته. وتدرس SunAura Packaging Machines بنية الفيلم وسماكته مع العميل وتتحقق منهما أثناء القبول المصنعي، لأن العبوة المشدودة بما يكفي للحمل دون تغليف مفرط هي الفارق بين تكلفة تنافسية للعبوة وأخرى تآكل الهامش. ويوثَّق المنطق ذاته في حساب SunAura Packaging Machines لـ تكلفة الفيلم لكل باليت.
لماذا لا خط عالي السرعة مخصّص؟
سؤال مشروع لأي منتج مشروبات: لماذا خط متوسط السرعة قائم على الوصفات بدل نظام عالي السرعة مخصّص؟ والجواب في جدول إنتاج المنتج. فخطوط العبوات المتعددة عالية السرعة المخصّصة تُشغّل منتجًا واحدًا بمقاس عبوة واحد عند إنتاج مرتفع جدًا، وتناسب المصانع الكبيرة ذات العلامة الواحدة التي تشغل تلك السعة باستمرار؛ لكنها مكلفة وثابتة وبطيئة التغيير. أمّا المنتج المكسيكي فيشغّل عدة منتجات ومقاسات عبوات على مدار الأسبوع بأحجام لا تملأ خطًا مخصّصًا، ولذا يطابق الخط المرن متوسط السرعة — ماكينة الأكمام والخلية التعاونية وماكينة التغليف بالذراع الدوّار — الطلب الفعلي، ويبدّل المقاسات سريعًا، ويكلّف أقل بكثير، مع إلغاء المحطات اليدوية في الوقت ذاته. ويمكن توسيع الخط لاحقًا بإضافة ماكينة تغليف ثانية أو خلية تكديس مع نمو الحجم، بدل استبدال المعدات.
الدعم الإقليمي وآلية عمله
لا تُجدِي الآلة نفعًا إلا وهي تعمل، ولذا كان ترتيب الدعم خلف الخط جزءًا من المشروع لا فكرة لاحقة. وتسند SunAura Packaging Machines تركيباتها في أمريكا اللاتينية عبر قناتها الإقليمية لقطع الغيار والتشغيل التجريبي، فتتوفر قطع البلى للماكينة والروبوت ومناولة الفيلم دون شحن كل قطعة من الصين، وتُشخَّص الأعطال عبر فريق الهندسة ذاته الذي هيّأ الخط. وخلال التشغيل التجريبي يُدرَّب طاقم الصيانة لدى المنتج على الماكينة والروبوت وأنظمة التحكم، ويغطي تدريب المشغّلين الوصفات وتغيير الأفلام والفحوص اليومية التي تُبقي الخط دائرًا. وهذا هو النموذج الإقليمي ذاته الذي تصفه SunAura Packaging Machines في إعلانها عن دعم قطع الغيار والتشغيل التجريبيفي أمريكا اللاتينية، وهو يُزيل المخاطر المعتادة للخط المستورد الذي يُدعم بالمراسلات وحدها.
التوسّع والمشاريع المجاورة
يفتح الخط المُركّب أيضًا تحسينات مجاورة يدرسها المنتج. فثمّة خط ثانٍ للعبوات المتعددة بمقاس زجاجة مختلف يمكن أن يتشارك مرحلتي التكديس والتغليف؛ ويمكن تمرير العبوات الترويجية والحزم الموسمية عبر ماكينة تجميع الحزم الثانوية؛ ويمكن نقل الباليتات إلى داخل المستودع بالسيور وأنظمة التحكم ذاتها. ولأن الخلايا وحداتية والوصفات والأنماط مخزّنة لا مثبّتة ميكانيكيًا، فإن كل إضافة توسّع الخط بدل إعادة بنائه، وهو النهج الذي تصمّم به SunAura Packaging Machines أنظمة تسليم مفتاح للمنتجين الذين يتوقّعون نموًا. وتواصل الشركة مناقشة المراحل التالية مع المنتج أثناء دعمها للخط الدائر.
العلب إلى جانب الزجاجات
تتعامل البنية ذاتها مع المشروبات المعلّبة، وكثيرًا ما يراعي المنتجون الذين يشغّلون النوعين ذلك عند التحديد. فالعلب تُجمَّع في عبوات متعددة بالأعداد ذاتها، وتُغلَّف بالفيلم أو تُمرَّر عبر ماكينة تجميع ثانوية، وتُكدَّس بقبّاضة مضبوطة لعبوة العلب؛ وتكمن الفروق في قطع تبديل التجميع والقبّاضة والوصفات، لا في الخط نفسه. وبالنسبة للمصانع التي تضيف خطوط علب موسميًا أو تُشغّل عبوات علب ترويجية، تعني هذه المرونة أن نظامًا واحدًا لمرحلة التغليف النهائي يخدم الحاويتين بدل تركيب مخصّص ثانٍ، وتتحقق SunAura Packaging Machines من كليهما أثناء القبول المصنعي باستخدام عبوات العميل الفعلية.
ما الذي تجنّبه المنتج
تجدر الإشارة إلى ما استُبدل بالتركيب، لأن البديل لم يكن مجرد عمالة أكثر. فالتجميع والتغليف اليدويان أنتجا عبوات متعددة متفاوتة، بلغ بعضها من الارتخاء حدّ الانفراط أثناء النقل؛ والباليتات المبنية يدويًا تحركت ووصلت تالفة؛ وتوفير طاقم للمحطات على مدار الورديات كان يزداد صعوبة؛ كما كان إنتاج الخط مقيّدًا بمن هو متاح لا بآلة التعبئة. وهذه التكاليف — المنتج التالف، والحمولات المرفوضة، والعمل الإضافي، والأعباء الإدارية لتغطية الورديات — متكررة ومخفية، في حين أن الماكينة شراء لمرة واحدة يُدعم لسنوات، وهي المقارنة التي تعرضها SunAura Packaging Machines في أعمالها حول التكلفة الإجمالية. ومنذ التشغيل التجريبي يخطط المنتج حول آلة التعبئة لا حول توفير طاقم لنهاية الخط، وهذا هو التعريف العملي للأتمتة في أرض إنتاج المشروبات.
الأسئلة الشائعة
ما مقاسات العبوات المتعددة التي تستطيع ماكينة الأكمام تشغيلها؟
نطاق واسع من أعداد الزجاجات والعلب، مع تخزين نمط التجميع والفيلم لكل منتج وتغييرهما بالوصفة، إلى جانب قطع التبديل المطابقة.
هل يمكن تكديس العبوات المتعددة كما تُكدَّس الصناديق؟
نعم، بقبّاضة تناسب العبوات المتعددة وأنماط متشابكة مخزّنة؛ ويشمل التحقق من الحمولة القبّاضة وأي دورة التقاط متعدد.
لماذا ماكينة بالذراع الدوّار بدل ماكينة القرص الدوّار؟
تغلّف ماكينات الذراع الدوّار دون تدوير الحمولة، فتناسب العبوات المتعددة والباليتات الأخف التي قد تتحرك على قرص دوّار.
كيف تُجرى تغييرات المقاس؟
إعدادات العبوة المتعددة والباليت والتغليف وصفات مخزّنة تُستدعى من شاشة HMI، مع تجهيز الفيلم وقطع التبديل بالتوازي.
الخلاصة
يُظهر التركيب المكسيكي كيف يُؤتمت منتج مشروبات متوسط السرعة مرحلة التغليف النهائي للعبوات المتعددة دون نظام عالي السرعة مخصّص: فالتجميع الآلي، والتغليف بالأكمام الانكماشية، والتكديس التعاوني، والتغليف بالذراع الدوّار تعمل كخط واحد متوازن، بتبديل مقاس قائم على الوصفات بين مقاسات المياه والمشروبات الغازية، وقطع غيار وخدمة إقليمية خلفه. وتواصل SunAura Packaging Machines تقديم مثل هذه الأنظمة في أمريكا اللاتينية، انطلاقًا من زجاجات المنتج وعبواته ومتطلبات توزيعه الفعلية لا من تشكيلة كتالوجية.
إذا كنت تعبّئ مشروبات وترغب في أتمتة مناولة العبوات المتعددة، فتواصل مع مهندسي التطبيقات في SunAura Packaging Machines بمواصفات زجاجاتك وعبواتك، أو استعرض المعدات في مركز المنتجات.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
السيرة الكاملة ›