

倉庫や後段包装ラインを担当していると、ストレッチ包装機は毎月の消耗品請求書が届くまで見落としがちです。フィルムはロール単価では安く見えますが、2~3 シフトで回すと包装エリアでも最大級の継続費になり、機械本体の割賦支払額を上回ることも珍しくありません。SunAura Packaging Machines のアプリケーションエンジニアには、見た目は同じパレットを巻いている二つの工場でフィルムコストが 30% 以上も違うのはなぜか、という相談が頻繁に寄せられます。答えは見積書の単一の数字ではなく、フィルム仕様、プリストレッチ設定、巻き付けパターン、荷姿、そして機械のコンディションが組み合わさった結果です。
本ガイドでは、ストレッチフィルムの消費量とパレット 1 枚あたりの実際の包装コストの算出方法、フィルムの無駄が出ている箇所の特定方法、そして設定を長期的に維持できる機械の選定方法を解説します。「パレット 1 枚あたりのストレッチ包装コスト」「パレット包装フィルム消費量の計算」「パレット 1 枚に必要なストレッチフィルム量」といった言葉で検索する購入担当者は、カタログ価格の比較ではなく、精度の高い運転予算を作ろうとしているケースがほとんどです。以下に示す方法なら、貴社の現場で測れる数値からその予算を導き出せます。

フィルムコストが機械価格より重要な理由
中級クラスのターンテーブル式包装機は、5 年間の使用で処理量にもよりますが 800~1,500 ロールのフィルムを消費します。産業用価格に換算すると、消耗品費は機械の設備投資額の数倍に達します。だからこそ、効率的なプリストレッチキャリッジと安定したテンション制御を備えたやや高価な機種は初年度で投資回収できる一方、フィルムをうまく伸ばせない安価な機種は慢性的なコスト漏れになります。購入を検討する際に比べるべきは、設備の寿命全体で見た包装パレット 1 枚あたりの総コストであり、機械の請求価格ではありません。
SunAura Packaging Machines のアプリケーションエンジニアは、購入判断の前に必ず両方の数値を試算するよう推奨しています。250% のプリストレッチを安定して出せることは宣伝文句ではなく、荷を保持するために必要なフィルムのグラム数を直接減らします。そして支払いの対象になるのは、まさにそのグラム数です。
基本の計算式:パレット 1 枚あたりのフィルム重量
ストレッチフィルムは重量で販売されるため、消費量を最も確実に求めるには、パレット 1 枚に巻き付けたフィルムの重量を算出します。計算に使う入力は四つです。
- フィルム幅 (一般的には 500 mm、場合により 450 mm または 600 mm)。
- フィルム厚 (ゲージ。単位はマイクロメートル µm。機械用フィルムは延伸前で一般に 17~23 µm)。
- フィルム密度 (直鎖状低密度ポリエチレンは約 0.918 g/cm³)。
- 実際に巻き付けたフィルムの長さプリストレッチ後に荷の周囲へ巻いた長さを指します。
塗布前のフィルム重量は「長さ (m) × 幅 (m) × 厚み(µm を m に換算)× 密度」で求めます。プリストレッチでフィルムが伸びるため、ロール側の元の長さはパレットに巻き付けた長さより短くなります。プリストレッチを 250% に設定したキャリッジは、ロールのフィルム 1 m を荷の上で約 3.5 m に伸ばし、それに比例して薄くします。実際のラインでは、理論設定に頼らずロールの使用量を直接測るのが最も簡単で正確な方法です。
そのまま再現できる計算例
1 日あたり 400 パレットを包装し、幅 500 mm・厚み 20 µm の機械用フィルムを使う現場を例にします。ロール 1 本は 16 kg です。実測したシフトで 400 パレットに対し 20 ロールを消費したとすると、パレット 1 枚あたりのフィルム重量は (20 × 16 kg) ÷ 400 = 0.8 kg になります。フィルムの納入価格をたとえば 1 kg あたり 2.0 とすると、フィルムコストはパレット 1 枚あたり 1.6 です。1 日 400 パレット、年間 250 稼働日なら、フィルムだけで年間 160,000 に達します。同じ荷を、整備不良でプリストレッチが 120% しか出ない機械で巻くと、パレット 1 枚あたり 1.1~1.2 kg が必要になるかもしれません。40% の増加であり、年間で数万単位の差になります。
これらの数値は例示です。フィルム価格やゲージは変動しますので、貴社の仕入先見積と実測使用量に置き換えてください。強調したいのは感度の高さです。塗布フィルム重量のわずかな差が、大量処理ではあっという間に効いてきます。

プリストレッチがコストを下げる仕組み
プリストレッチとは、フィルムが荷に触れる前に 2 本の動力ローラー間で伸ばされる割合です。定格 250% のキャリッジはフィルムを元の長さの 3.5 倍に、300% なら 4 倍に伸ばします。経済的な利点は二つあります。1 回転あたりにロールから引き出すフィルムが減ることと、フィルムが元に戻ろうとする弾性で締め付け力が高まることです。ただしフィルムには物理的な限界があります。機械用キャストフィルムは狙った延伸範囲に合わせて配合されており、それを超えたり、延伸を想定していないフィルムを伸ばしたりすると、ネックダウン(幅が縮む現象)、破断、コーナーの保持力不足を招きます。
適正なプリストレッチは、購入するフィルムに合わせて決まります。信頼できる包装機メーカーなら、キャリッジのギア比をフィルムグレードに合わせ、穴あきを起こさずに公称の延伸率を出せるよう調整を支援します。こうした構成は、機械の お問い合わせ時に確認しておきたい項目です。.
巻き付けパターン・回転数と、フィルムが無駄になる箇所
荷の締め付け力はパレット全体で均一ではありません。安定を保つ力の大半は荷の下部と上部が受け持つため、包装機は底面と上面に余分に巻き付けます。一般的なプログラムは、下部 3~4 回転、決められた回数の上下スパイラル、上部 2~3 回転で構成されます。無駄が出やすいのは次の三箇所です。
- 上・下巻きの過剰な回転数 製品が変わっても見直されなかった旧プログラムがそのまま残っているケース。
- オーバーラップの設定過大 通常は 25~30% で十分なところ、50% にするとフィルム使用量が倍になります。
- 全荷に同じ固定プログラムを使うそのため、軽い一段積みの製品にも、重いドラムの段積みと同じ量のフィルムが使われます。
最近の包装機は複数の巻き付けプログラムを登録でき、オペレーターが製品ごとに適切なものを選べます。各プログラムをその荷に合わせて調整する手間が、新設備を買わずにフィルム消費を減らす最短の方法です。
荷姿:製品に機械を合わせる
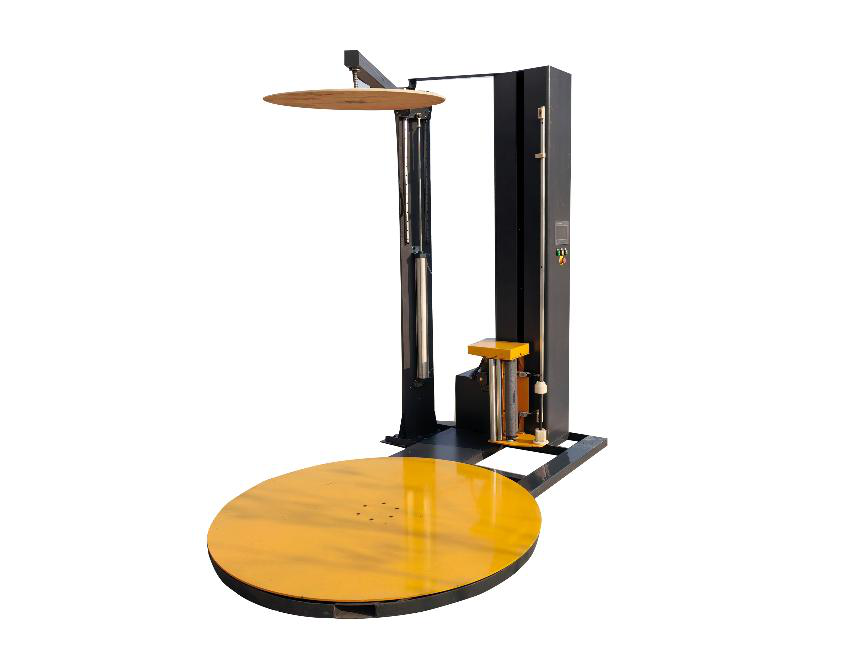
すべての荷がターンテーブルに適するわけではありません。軽量、不安定、あるいは背の高い製品は回転時に倒れやすく、オペレーターはテーブルを減速したり、補うため余分にフィルムを巻いたりせざるを得ません。こうした荷には ロータリーアーム式包装機 が荷を止めたままアームが周回するため、巻き付けを制御しやすく、総使用量が抑えられる傾向があります。一方、非常に重く安定した荷にはハイターンテーブル機が適し、上面が壊れやすい荷には トッププラテン が有効です。包装中に製品を押さえるため、安定に必要な回転数を減らせます。
テンション、コーナー、穴あき
フィルムテンションは、プリストレッチに次ぐ二つ目の調整手段です。テンションを上げると締め付け力は増しますが、直方体の荷の四隅に力が集中します。四隅はフィルムの走行が最も速く、最も薄くなる箇所です。角の鋭い荷にテンションを強くかけすぎると、フィルムが裂けたり穴があいたりし、オペレーターが補うためにプリストレッチを下げ、結果として使用量が増えます。コーナーボード、やや幅広のフィルム、あるいはコーナーで力を緩める電子テンション制御を使えば、不具合なく高いプリストレッチを保てます。電子テンション制御は、日中に荷姿が変わる混在ラインで特に効果を発揮します。
保全:気づかれにくいフィルムの無駄
部品が摩耗すると包装機の効率は少しずつ落ちます。クラッチローラーが滑って設定プリストレッチに届かなくなり、摩耗したガイドローラーが抵抗を増やし、へたったブレーキがサイクル後もフィルムを送り出します。見た目はパレットを巻き続けていても、フィルムを静かに余分に使う機械になります。キャリッジの清掃、ローラーのギアとクラッチの点検、目印を付けたフィルムでプリストレッチを検証し、摩耗パッドを交換する、といった短い予防保全が消費量を当初仕様に保ちます。パレット 1 枚あたりのフィルム量を月に一度測るのが、年間請求書に出る前にこの性能低下を捉える最短の方法です。
機種別の運転コスト比較
| 機種 | 適する荷 | 一般的なプリストレッチ | 運転コストのポイント |
|---|---|---|---|
| ターンテーブル式包装機 | 安定した中・重量荷 | 200–300% | 設備投資は最小。フィルム効率はキャリッジの品質次第 |
| ロータリーアーム式包装機 | 軽量・不安定・背高の荷 | 200–300% | 荷を止めるため補償用のフィルムを削減 |
| トッププラテン付きターンテーブル | 壊れやすい・軽量の段積み荷 | 200–250% | プラテンにより安定化のための余分な巻き付けが不要 |
| インライン高速包装機 | 大量・均一ライン | 250–300% | 高処理量でも設定が安定。パレット単価は最良 |
現場で行うフィルム監査の手順
実務的な監査は一日で終わり、根拠のある数値が得られます。まずフィルム仕様と 1 kg あたりの納入価格を記録します。次に主要製品ごと、パレット数が分かっている範囲で消費したロールを重量または本数で測ります。三番目にパレット 1 枚あたりの kg とコストを算出します。四番目にプリストレッチ、オーバーラップ、上・下の回転数といった機械設定を点検し、フィルムの定格範囲と照らし合わせます。最後にプログラムを一つ調整して再測定し、削減額を記録します。多くの現場では、設備投資をする前の設定と保全だけで二桁台の削減が見つかります。
よくあるご質問
パレット 1 枚に必要なストレッチフィルムは一般的にどのくらいですか?
荷の高さと安定性で大きく変わりますが、設定の良い機械なら標準パレット 1 枚あたりおおむね 0.5~1.0 kg の範囲です。経験則より、貴社のロールを実測する方が正確です。
プリストレッチを上げれば必ずコストが下がりますか?
定格の範囲内であれば下がります。超えるとネックダウン、破断、コーナーの保持力不足を招き、かえってロスが増えます。その延伸率に対応したグレードのフィルムにキャリッジを合わせてください。
動力式プリストレッチキャリッジは割増に見合いますか?
1 日に数パレット以上を処理する機械なら、ほぼ常に見合います。フィルムの削減で割増は短期間で回収でき、その後も機械の寿命を通じて効果が続きます。
フィルム消費量が徐々に増えた理由は何ですか?
多い原因は、摩耗したクラッチローラーが設定プリストレッチを下回って滑る、単発製品向けに調整したプログラムを戻していない、あるいは規定どおり伸びない薄手・安価なフィルムに切り替えた、の三つです。
キャストフィルムとブローンフィルム:コストと性能
機械用ストレッチフィルムの製法は大きく二つです。キャストフィルムはローラーで冷却するため透明で静か、ほどけが滑らかで動力キャリッジからの繰り出しも均一です。高プリストレッチの機械包装では一般的な選択です。ブローンフィルムは空冷で、より強靭で耐突刺性に優れ、保持力も高い反面、曇りやすく、音が大きく、価格もやや高めです。角の鋭い荷や屋外保管では、この耐久性が割増に見合う場合があります。倉庫内の一般的なパレタイジングでは、延伸率・透明性・価格のバランスが最も良いのはたいていキャストフィルムです。最安のフィルムが使用コストも最安とは限りません。目標プリストレッチでネックダウンや破断を起こすフィルムでは、設定を下げてパレット 1 枚あたりの kg を増やす羽目になるためです。
見積を比べる際は、1 kg あたりの納入価格と、貴社のキャリッジで保証される延伸率を併せて比較してください。250% を安定して出せるやや高価なフィルムは、150% どまりの安価なフィルムより包装パレット 1 枚あたりが安くなることがあります。
トップシート、ストレッチフード、そしてストレッチ包装が適さない場合
ストレッチフィルムは荷をまとめますが、上面を防水するわけではありません。屋外保管や雨にさらされる製品では、最後の巻き付け前にパレットへトップシートをかぶせて水を流します。多くの包装機はこれを自動で装着できます。内容物を詰めたドラムのような非常に重く密度の高い荷や、完全な耐候性が求められる製品には、筒状のフィルム 1 枚でパレット全体を覆うストレッチフードの方が適する場合があります。保護を最初に正しく指定しておけば、輸送中の水損というはるかに大きなコストを避けられます。屋外ヤードや港湾荷役がサプライチェーンに含まれるなら、後から手作業で足すのではなく、機械のお問い合わせの段階でお申し出ください。包装機やフード装着設備を正しく構成できます。
おすすめの機種
- 安定した日常的な荷には、当社の 標準ターンテーブル式パレット包装機 (動力式プリストレッチ付き)をおすすめします。
- 軽量・不安定な製品には インライン・ロータリーアーム式包装機;
- 壊れやすい荷や背の高い荷には トッププラテン付きターンテーブル式包装機.
SunAura Packaging Machines は、貴社の実際のパレット寸法、処理能力、フィルムグレードに合わせて機種を選定し、パレット単価の試算を購入判断に組み込むお手伝いをします。 アプリケーションチームへお問い合わせください 荷姿の詳細を添えてご連絡いただくか、当社の設備づくりについては 会社概要ページをご覧ください.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›