

SunAura Packaging Machines cho biết đã chạy thử và nghiệm thu một hệ thống gom lốc co màng và đóng gói cuối công đoạn tự động cho một nhà sản xuất nước đóng chai tại miền trung Mexico, thay thế khâu gom nhóm thủ công và xử lý pallet bằng tay trên một dây chuyền đang sản xuất nước đóng chai PET và nước ngọt với nhiều kiểu lốc hàng. Cụm thiết bị gom các chai thành lốc, co màng bọc bằng màng in hoặc màng trong, xếp các lốc lên pallet bằng robot cộng tác và quấn màng các kiện thành phẩm, trong đó dây chuyền được cấu hình để chuyển đổi giữa các kiểu lốc bằng công thức.
Dự án này là công trình nước giải khát mới nhất của SunAura Packaging Machines tại khu vực Mỹ Latinh, nơi công ty đã bàn giao các dự án máy co màng kiểu lồng, dựng thùng và quấn màng pallet theo yêu cầu tại Brazil và Mexico, và hỗ trợ các công trình thông qua kênh phụ tùng cùng chạy thử nghiệm thu theo khu vực. Công trình cho thấy một dây chuyền nước giải khát tốc độ trung bình có thể loại bỏ những trạm thủ công đang hạn chế sản lượng mà không cần chuyển sang một hệ thống tốc độ cao chuyên dụng.
Vấn đề trên dây chuyền
Lốc hàng nước giải khát rất khó xử lý bằng tay. Chai đi ra từ máy chiết rót và dán nhãn theo từng hàng một và phải được gom thành lốc — thường là sáu, mười hai, mười lăm hoặc hai mươi bốn chai — quấn chặt để cả lốc nâng đi như một khối, rồi xếp từng lớp lên pallet. Ở những nơi khâu gom nhóm và quấn màng còn thủ công hoặc bán tự động, dây chuyền bị giới hạn bởi số người ở trạm, các lốc không đồng đều về độ chặt và ngoại quan, còn việc xếp pallet các lốc đã đầy là công việc nặng nhọc, lặp đi lặp lại, khó bố trí đủ người qua các ca. Lốc lỏng lẻo hoặc yếu sẽ bung ra tại nhà bán lẻ, và pallet xếp tay bị xô lệch trong thùng xe, dẫn tới những lốc hàng hư hỏng và lô hàng bị trả lại mà nhà sản xuất nước giải khát vẫn gặp khi nhập hàng.
Nhà sản xuất muốn có sự linh hoạt để buổi sáng chạy nước, buổi chiều chạy nước ngọt, với nhiều cỡ lốc khác nhau, mà không phải chuyển đổi cơ khí lâu và không phải tăng thêm lao động khi sản lượng tăng.
Dây chuyền được cấu hình, từng công đoạn một
SunAura Packaging Machines cấu hình công đoạn đóng gói cuối nguồn thành một chuỗi liên tục được cân bằng theo máy chiết rót, có vùng tích lũy giữa các công đoạn để một điểm dừng ngắn ở hạ nguồn không làm ngắt dòng sản phẩm. Chai được vận chuyển từ dây chuyền hiện hữu và tự động gom theo sơ đồ multipack đã chọn; các cụm này đi vào máy co màng nhiệt dạng sleeve, nơi màng được quấn quanh gói rồi đưa qua hầm khí nóng để co sát lấy chai; gói hàng nguội dần trên băng ra và được chuyển tới cụm máy xếp pallet, tại đó robot cộng tác xếp chúng theo kiểu đan xen từ các công thức đã lưu; pallet hoàn tất được đưa sang máy quấn màng pallet kiểu cánh tay quay để cố định tải cho khâu phân phối đường bộ.
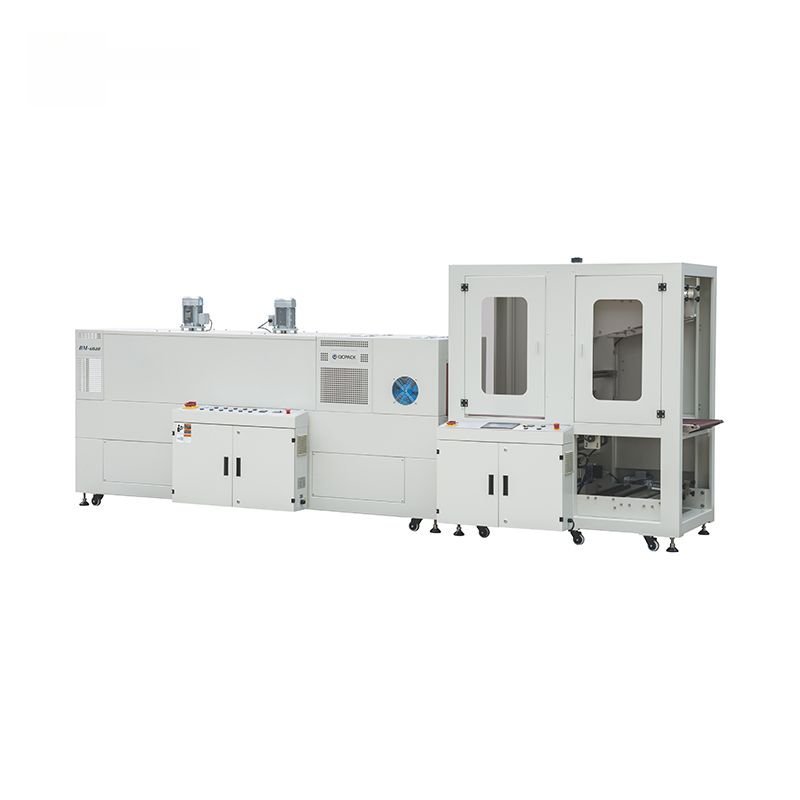
Công đoạn quấn màng sử dụng một máy kiểu lồng tự động thuộc dòng máy co màng kiểu lồng BTX-6040, được chế tạo cho các lốc chai, lon và hộp carton khối lượng lớn, với bộ cấp màng điều khiển bằng cảm biến giúp giảm lãng phí màng, dao hàn phủ Teflon và khả năng tự động cấp, quấn, hàn, co và làm nguội mà không cần người vận hành. Để gom lốc cấp hai cho các kiểu lốc nhỏ hơn, dây chuyền cũng có thể chạy một máy gom lốc thuộc dòng máy gom lốc cấp hai SP260, thiết bị gom sản phẩm đã quấn thành những lốc khuyến mại hoặc lốc vận chuyển lớn hơn.
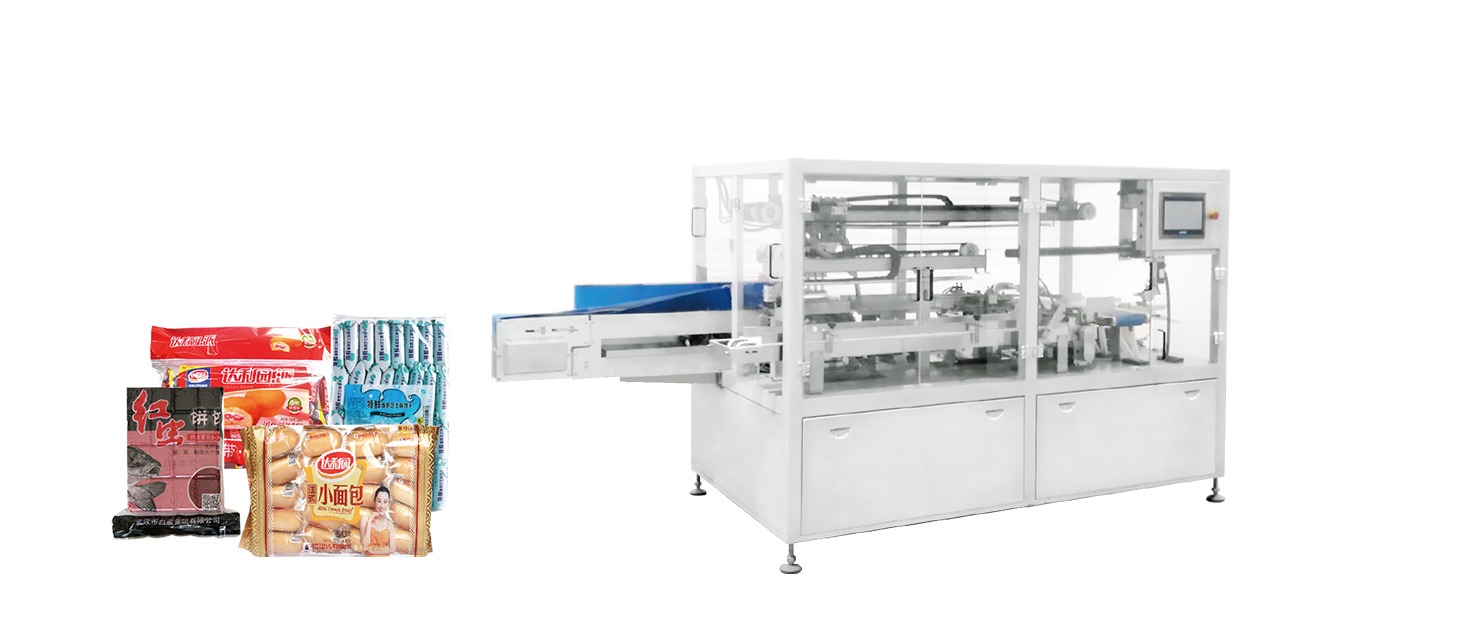
Xếp pallet cho lốc hàng mà không cần lồng bảo vệ
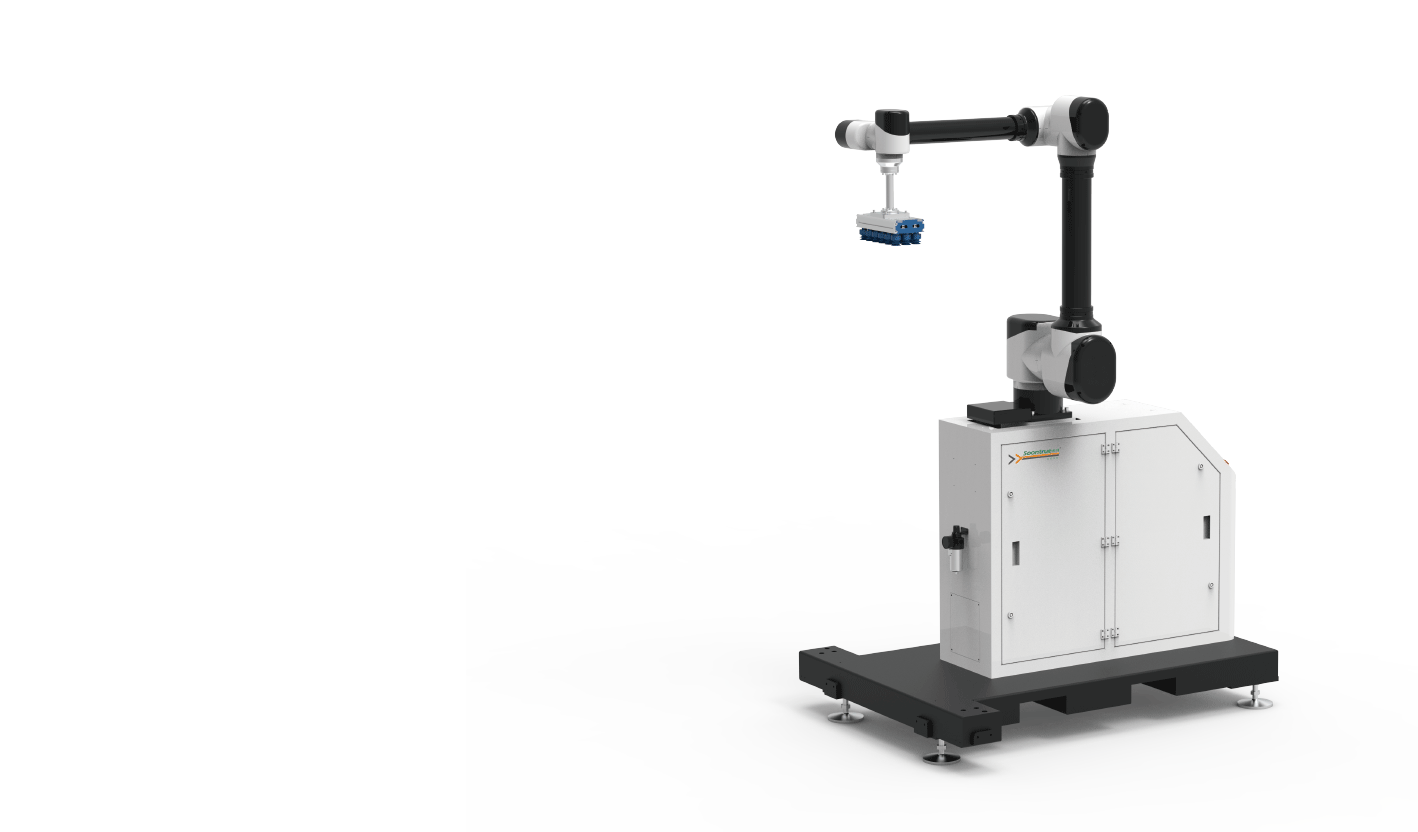
Các lốc đã đầy không phải là thùng cứng, nên công đoạn xếp pallet được chỉ định tương ứng. Một robot cộng tác thuộc dòng robot xếp pallet cộng tác WP-20 gắp các lốc bằng bộ kẹp phù hợp với hình dạng của chúng và đặt theo kiểu lớp đan xen, với khối lượng lốc, bộ kẹp và chu trình gắp nhiều kiện được kiểm tra so với tải trọng của cụm thiết bị đúng như SunAura Packaging Machines thực hiện trong hướng dẫn xếp pallet. Kiểu xếp cho từng cỡ lốc được lưu dưới dạng công thức và gọi lại trên màn hình HMI, vì vậy chuyển từ pallet nước lốc mười hai sang pallet nước ngọt lốc hai mươi bốn chỉ mất vài giây thay vì một lần thiết lập cơ khí, và cụm thiết bị vận hành bên cạnh người lao động nhờ cảm biến lực cùng bố trí máy quét hoặc vỏ bảo vệ đã cấu hình.
Các pallet hoàn thành được quấn màng trên một máy kiểu tay quay thuộc dòng máy quấn màng tay quay trực tuyến, được chọn vì máy quấn được pallet đứng yên hoặc chịu tải nhẹ mà không phải xoay cả kiện hàng — phù hợp với lốc hàng có thể bị xô lệch trên bàn xoay — và máy chạy liên tục cùng dây chuyền. Chế độ tiền kéo giãn có kiểm soát thiết lập lực căng và mức tiêu thụ màng, theo logic lựa chọn trong bài so sánh của SunAura Packaging Machines về máy quấn màng kiểu bàn xoay, tay quay và quỹ đạo.

Chuyển đổi cỡ và kết quả
Tính linh hoạt của dây chuyền được đo bằng cách nó xử lý lịch sản xuất hỗn hợp của nhà sản xuất. Kiểu lốc, loại màng, kiểu xếp pallet và thông số quấn màng được lưu riêng theo sản phẩm, nên chuyển đổi cỡ chỉ là chọn một công thức cùng với màng và chi tiết thay đổi, thay vì thiết lập lại toàn bộ cơ khí — cũng chính là kỷ luật mà SunAura Packaging Machines trình bày trong cẩm nang SMED về rút ngắn thời gian đổi khuôn. Kể từ khi nghiệm thu, dây chuyền chạy các lốc nước và nước ngọt của nhà sản xuất với nhịp ổn định không phụ thuộc vào số người trực ca, các lốc ra khỏi máy đủ chặt để nâng đi như một khối, và những pallet đan xen đến tay nhà bán lẻ mà không còn bị xô lệch như các pallet xếp tay trước đây.
SunAura Packaging Machines đã hỗ trợ lắp đặt và chạy thử nghiệm thu tại chỗ, đào tạo người vận hành về công thức và quy trình chuyển đổi cỡ, đồng thời hỗ trợ dây chuyền thông qua kênh phụ tùng và dịch vụ tại Mỹ Latinh, với các chi tiết hao mòn cho máy co màng, robot và hệ xử lý màng có sẵn trong khu vực thay vì phải chuyển từ Trung Quốc cho mọi nhu cầu.
Một ngày sản xuất trên dây chuyền
Thay đổi này dễ thấy nhất qua một ca làm việc bình thường. Ca sáng bắt đầu với nước đóng chai lốc mười hai: người vận hành gọi công thức nước lốc mười hai trên HMI, công thức này thiết lập kiểu gom nhóm, thông số màng, kiểu xếp pallet và lực căng quấn màng, rồi lắp cuộn màng tương ứng. Chai chảy từ máy chiết rót vào khu vực gom nhóm, máy co màng kiểu lồng quấn và co các lốc, robot xếp pallet từng lớp một, và các pallet hoàn thành đi qua máy quấn màng tay quay mà dây chuyền không phải dừng. Giữa trưa, lịch sản xuất chuyển sang nước ngọt lốc hai mươi bốn: người vận hành gọi công thức đó, thay màng và chi tiết thay đổi, và dây chuyền chạy tiếp với kiểu gom nhóm và kiểu xếp pallet khác thay vì phải tháo lắp cơ khí. Suốt cả ngày, dây chuyền chạy ở nhịp do máy chiết rót và máy co màng quyết định, không phụ thuộc vào số người có mặt trên sàn, và các lốc hàng cùng pallet trông giống hệt nhau ở cuối ca như lúc bắt đầu — sự đồng nhất mà các trạm thủ công không bao giờ tạo ra được.
Màng, vật tư tiêu hao và chi phí trên mỗi lốc
Đối với các nhà sản xuất đồ uống, màng là chi phí phát sinh thường xuyên, không phải khoản mua một lần, và máy co màng nhiệt được lựa chọn một phần để kiểm soát khoản chi phí này. Cơ chế cấp màng điều khiển bằng cảm biến cùng khổ màng phù hợp giúp cắt giảm phế liệu do cấp dư và cắt lệch, còn chế độ nhiệt của hầm co làm màng co sát mà không hao phí năng lượng hay làm biến dạng chai. Trên pallet, kéo giãn trước có kiểm soát kéo màng quấn tới giới hạn sử dụng được, nên mỗi pallet tiêu thụ ít màng hơn mà vẫn giữ chặt tải như cũ. SunAura Packaging Machines cùng Quý khách rà soát cấu trúc và độ dày màng, rồi kiểm chứng trong đợt nghiệm thu tại nhà máy, bởi một cụm multipack đủ chặt để vận chuyển nhưng không bị quấn thừa chính là ranh giới giữa chi phí mỗi gói mang tính cạnh tranh và mức chi phí bào mòn biên lợi nhuận. Cách tính tương tự được trình bày trong tài liệu tính toán của SunAura Packaging Machines về chi phí màng trên mỗi pallet.
Vì sao không dùng dây chuyền tốc độ cao chuyên dụng?
Với bất kỳ nhà sản xuất nước giải khát nào, câu hỏi hợp lý là vì sao chọn một dây chuyền tốc độ trung bình dựa trên công thức thay vì một hệ thống tốc độ cao chuyên dụng, và câu trả lời nằm ở lịch sản xuất của nhà sản xuất. Các dây chuyền gom lốc tốc độ cao chuyên dụng chỉ chạy một sản phẩm, một kiểu lốc, với sản lượng rất lớn, phù hợp với những nhà máy một thương hiệu lớn có thể khai thác hết công suất đó liên tục; chúng đắt, cố định và chậm đổi cỡ. Nhà sản xuất Mexico chạy nhiều sản phẩm và nhiều cỡ lốc trong tuần với sản lượng mà một dây chuyền chuyên dụng sẽ không lấp đầy, nên một dây chuyền tốc độ trung bình linh hoạt — gồm máy co màng kiểu lồng, cụm xếp pallet cộng tác và máy quấn màng tay quay — phù hợp với nhu cầu thực tế, đổi cỡ nhanh và chi phí thấp hơn nhiều, mà vẫn loại bỏ được các trạm thủ công. Dây chuyền cũng có thể mở rộng về sau, thêm một máy co màng hoặc một cụm xếp pallet thứ hai khi sản lượng tăng, thay vì phải thay thế thiết bị.
Hỗ trợ khu vực và cách vận hành
Máy móc chỉ sinh lợi khi còn chạy, và phương án hỗ trợ phía sau dây chuyền là một phần của dự án chứ không phải chuyện nghĩ thêm sau. SunAura Packaging Machines hỗ trợ các công trình tại Mỹ Latinh qua kênh phụ tùng và chạy thử nghiệm thu theo khu vực, nên các chi tiết hao mòn cho máy co màng, robot và hệ xử lý màng đều có sẵn mà không phải chuyển từng món từ Trung Quốc, và sự cố được chẩn đoán bởi chính đội kỹ thuật đã cấu hình dây chuyền. Trong quá trình chạy thử, nhân viên bảo trì của nhà sản xuất được đào tạo về máy co màng, robot và hệ điều khiển, còn chương trình đào tạo vận hành bao gồm công thức, thay màng và các bước kiểm tra hằng ngày giúp dây chuyền chạy liên tục. Đây cũng là mô hình khu vực mà SunAura Packaging Machines mô tả trong thông báo về hỗ trợ phụ tùng và chạy thử nghiệm thu tại Mỹ Latinh, và nó loại bỏ rủi ro thường gặp của một dây chuyền nhập khẩu chỉ được hỗ trợ qua tin nhắn.
Mở rộng và các dự án lân cận
Dây chuyền đã lắp đặt còn mở ra những cải tiến lân cận mà nhà sản xuất đang cân nhắc. Một dây chuyền lốc thứ hai cho cỡ chai khác có thể dùng chung công đoạn xếp pallet và quấn màng; các lốc khuyến mại và lốc mùa vụ có thể chạy qua máy gom lốc cấp hai; và pallet có thể được xử lý sâu hơn vào kho với cùng hệ băng tải và điều khiển. Vì các cụm thiết bị có tính mô-đun và công thức cùng kiểu xếp được lưu lại chứ không cố định bằng cơ khí, mỗi lần bổ sung là mở rộng dây chuyền chứ không phải xây lại, đúng cách SunAura Packaging Machines thiết kế các hệ thống trọn gói (chìa khóa trao tay) cho những nhà sản xuất dự kiến tăng trưởng. Công ty vẫn tiếp tục trao đổi với nhà sản xuất về các giai đoạn tiếp theo trong khi hỗ trợ dây chuyền đang vận hành.
Không chỉ chai mà cả lon
Cùng một kiến trúc cũng xử lý được đồ uống đóng lon, và những nhà sản xuất dùng cả hai loại bao bì thường chỉ định thiết bị với tính toán này. Lon được gom thành lốc với số lượng tương tự, bọc màng hoặc chạy qua máy gom lốc cấp hai, rồi xếp pallet bằng bộ kẹp điều chỉnh cho lốc lon; khác biệt nằm ở chi tiết thay đổi của bộ gom nhóm, ở bộ kẹp và ở công thức, chứ không nằm ở bản thân dây chuyền. Với những nhà máy bổ sung dây chuyền lon theo mùa hoặc chạy lốc lon khuyến mại, tính linh hoạt này có nghĩa là một hệ thống cuối công đoạn phục vụ cả hai loại bao bì thay vì phải có thêm một công trình chuyên dụng thứ hai, và SunAura Packaging Machines kiểm chứng cả hai trong quá trình nghiệm thu tại nhà máy bằng chính các lốc hàng của khách hàng.
Nhà sản xuất đã tránh được điều gì
Cần làm rõ hệ thống này đã thay thế những gì, bởi phương án làm thủ công không đơn thuần là tốn thêm nhân công. Gom nhóm và quấn màng bằng tay tạo ra các cụm multipack không đồng đều, có cụm lỏng đến mức bung ra khi vận chuyển; pallet xếp tay bị xô lệch và hư hỏng khi đến nơi; việc bố trí người trực các công đoạn qua các ca ngày càng khó; và sản lượng dây chuyền bị giới hạn bởi số người có mặt thay vì bởi máy chiết rót. Những chi phí đó — hàng hư hỏng, lô hàng bị từ chối, làm thêm giờ và công tác hành chính điều phối ca kíp — đều tái diễn và khó nhận thấy, trong khi máy là khoản đầu tư một lần được hỗ trợ kỹ thuật suốt nhiều năm, đúng như phép so sánh tổng chi phí sở hữu mà SunAura Packaging Machines đã trình bày. Kể từ khi chạy thử và nghiệm thu, nhà sản xuất lấy máy chiết rót làm gốc để lên kế hoạch thay vì xoay quanh việc bố trí nhân sự ở công đoạn đóng gói cuối nguồn — đó chính là định nghĩa thực tế về tự động hóa trên sàn sản xuất đồ uống.
Câu hỏi thường gặp
Máy co màng kiểu lồng chạy được những cỡ lốc nào?
Rất nhiều số lượng chai và lon khác nhau, với kiểu gom nhóm và loại màng được lưu riêng theo sản phẩm và đổi bằng công thức, cùng các chi tiết thay đổi tương ứng.
Lốc hàng có thể xếp pallet như thùng hàng không?
Được, với bộ kẹp phù hợp cho lốc hàng và các kiểu xếp đan xen đã lưu; bước kiểm tra tải trọng bao gồm cả bộ kẹp và mọi chu trình gắp nhiều kiện.
Vì sao chọn máy quấn màng tay quay thay vì bàn xoay?
Máy kiểu tay quay quấn màng mà không phải xoay kiện hàng, phù hợp với lốc hàng và pallet nhẹ hơn có thể bị xô lệch trên bàn xoay.
Việc chuyển đổi cỡ được xử lý thế nào?
Thông số lốc, pallet và quấn màng là các công thức đã lưu, được gọi lại trên HMI, trong khi màng và chi tiết thay đổi được chuẩn bị song song.
Kết luận
Công trình tại Mexico cho thấy một nhà sản xuất nước giải khát tốc độ trung bình tự động hóa dây chuyền cuối công đoạn cho lốc hàng như thế nào mà không cần hệ thống tốc độ cao chuyên dụng: gom nhóm tự động, co màng kiểu lồng, xếp pallet cộng tác và quấn màng tay quay vận hành như một dây chuyền cân bằng, với việc chuyển đổi cỡ bằng công thức giữa các kiểu nước và nước ngọt, cùng hệ phụ tùng và dịch vụ khu vực phía sau. SunAura Packaging Machines tiếp tục cung cấp những hệ thống như vậy tại khu vực Mỹ Latinh, làm việc dựa trên chính chai, lốc hàng và yêu cầu phân phối thực tế của nhà sản xuất chứ không theo một cấu hình trong catalogue.
Nếu Quý khách đóng gói đồ uống và muốn tự động hóa khâu xử lý lốc hàng, hãy liên hệ với kỹ sư ứng dụng của SunAura Packaging Machines cùng thông số chai và lốc hàng của Quý khách, hoặc xem thiết bị trong trang sản phẩm.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Xem tiểu sử đầy đủ ›