

自動製函機が頻繁に止まったり、ケースシーラーがシフトの途中で「コーナーの開き」を出し始めたりすると、原因は機械だと疑われがちです。しかし SunAura Packaging Machines で後段包装設備の試運転を重ねた経験では、こうした停止の約半分は機械の故障ではありません。段ボールケース側の問題です。罫線を保てないほど弱いボード、許容差を外れた箱、あるいはシーラーが閉じる設計になっていない箱形式。ケースはラインで最もばらつきの大きい入力であり、しかも多くのバイヤーが最後に指定する項目です。
本ガイドでは、段ボールケースを 自動製函機 と 自動ケースシーラーへ滞りなく通すための指定方法を解説します。どのボードグレードを選ぶか、一般的な箱形式には何があるか、寸法許容差は実際にどこまで詰めるべきか、そしてテープシールとホットメルトシールで要件がどう変わるかです。内容は実務に絞り、掲載した数値は青島の工場で試運転エンジニアが実際に使っているものと同じです。
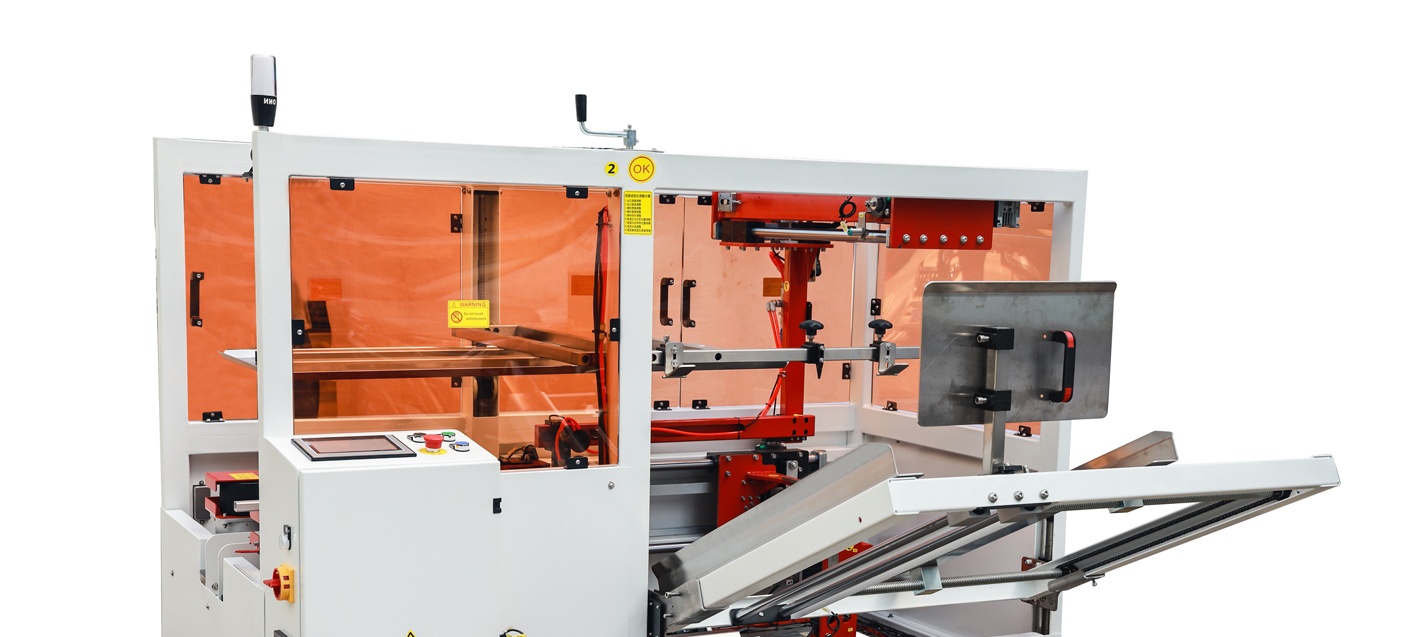
ケースが機械性能を左右する理由
製函機の役割は三つです。マガジンから平たく畳んだケースを取り出し、直方体に開き、底面フラップを折ってシールします。続いてケースシーラーが上面フラップを折り、テープまたは接着剤を貼ります。これらの動作はすべて、ケースが予測どおりに動くことを前提にしています。吸盤で取り出せるだけの剛性が必要ですし、罫線(折り目の線)は決められた位置で正確に折れ、フラップは無理なく突き合わさらなければなりません。
段ボールボードは生き物のような材料です。湿気を吸ったり放出したりし、クランプ圧でつぶれ、保管された状態を記憶しています。同じ抜き型で印刷したケースでも、一方が湿度の高い荷捌き場に一週間置かれていれば挙動が変わります。機械がそのすべてを補えるわけではありません。ケースを正しく指定し、保管方法を管理すれば、ばらつきの大半はラインに届く前に取り除けます。
主な箱形式と、自動化に向く形式
フラップの切り方・配置である箱形式は、バイヤーが思う以上に重要です。自動ラインで主流なのはごく少数の形式です。
- レギュラースロッテッドコンテナ(RSC、FEFCO 0201)。 すべてのフラップが同じ長さで、閉じると外側の 2 枚が中央で突き合わさります。自動後段包装の主力であり、製函機もシーラーもこの形式を前提に設計されています。初めて自動化するなら、可能な限り RSC に統一してください。
- フルオーバーラップコンテナ(HSC/FO、FEFCO 0203)。 外側フラップが完全に重なり、重い製品やばら積み製品への段積み強度が増します。シール性は良好ですが、フラップの移動量が大きい分だけ大型の機械が必要で、重なりも均一でなければなりません。
- ハーフスロッテッドコンテナ(HSC、FEFCO 0202)。 RSC から一方のフラップを省いた形式で、蓋と本体の組で使われることが多くあります。上から製品を入れて蓋をかぶせる製品に一般的です。
- 型抜きトレーと特殊形式(FEFCO 03xx、04xx)。 トレー、テレスコープ箱、ワンタッチ底(クラッシュロック)も自動化できますが、専用の治具と、そのブランク専用に構成した機械が必要です。標準の RSC 製函機にそのまま載せ替えられるものではありません。
実務上の原則は単純です。扱う箱形式が増えるほど段取り替えが増え、リスクも増えます。当社のお客様の多くが、数十の SKU を少数の RSC ケース群に集約しているのは、まさに 1 台の製函機と 1 台のシーラーで全品種を処理するためです。
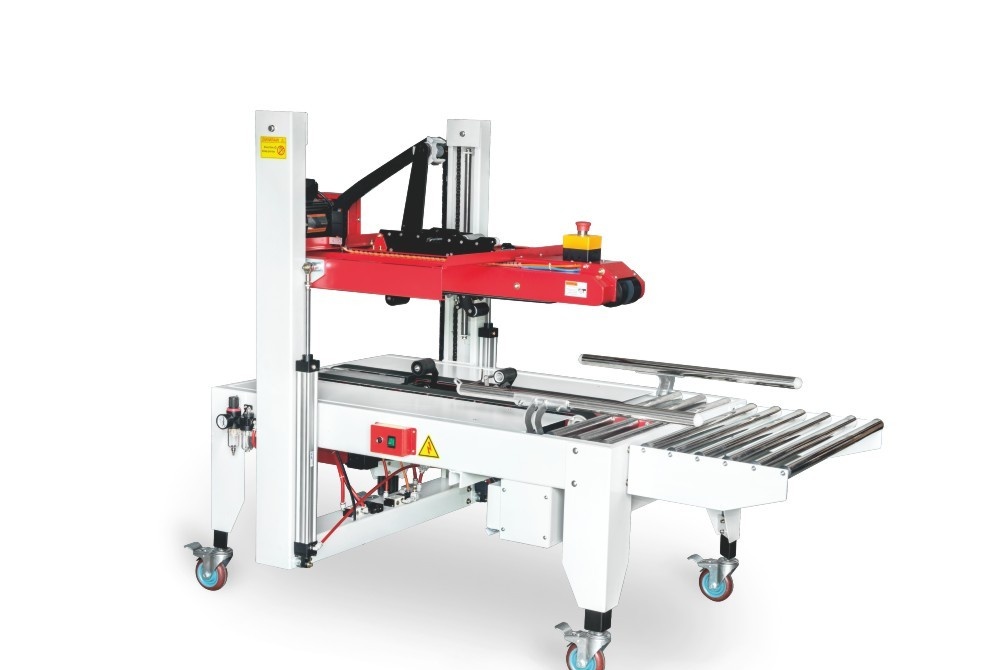
適切なボードグレードの選び方
段ボールは、フルート(波形)の形状とライナー紙の合計坪量で表します。フルートは波状の中芯の層です。B フルートは薄く印刷面が平らで、C フルートは厚くクッション性と段積み強度に優れます。BC 両面段は両者を組み合わせ、最も重い荷に使います。グレードは ECT(エッジクラッシュテスト)値、またはボード合計坪量で示します。たとえば 125/112/125 なら、内ライナー・中芯・外ライナーの坪量を g/m² で並べたものです。
自動化においてボードグレードが直接効くのは二点、段積み強度とマガジン内での挙動です。軽すぎるボードは製函機内で折れたりつぶれたりし、重すぎるボードは硬くて罫線で折れにくく、直角に開かないことがあります。10~25 kg の一般的な輸出カートンなら、ECT 32 前後の C フルート片面段(おおむね 140/110/140)が実用的な出発点です。重い製品やパレット段積みが長い場合は ECT 48 前後の BC 両面段へ移ります。いずれも出発点であり、貴社の製品で段積み計算に代わるものではありません。
| 製品入りケース重量 | 一般的なボード | 一般的な ECT | 備考 |
|---|---|---|---|
| 約 10 kg まで | B または C 片面段 | ECT 24–28 | 軽量製品。マガジン内でのつぶれに注意 |
| 10–25 kg | C 片面段 | ECT 32 | 一般的な輸出カートンの範囲 |
| 25–40 kg | BC 両面段 | ECT 44–48 | 重荷重用の製函機・シーラーが必要 |
| 40 kg 超 | BC/AC 両面段 | ECT 56+ | 機械フレームとフラップ押付力を仕入先と確認 |
ケース単価だけで選ばないでください。1 箱あたり数セントを削れる軽いボードも、ラインの詰まり時間やパレットの不良で、それを大きく上回る損失になることがあります。コスト全体については当社の 総所有コストの分析で扱っています。.
寸法許容差:どこまで厳しくすべきか?
ケースに起因する停止の大半はここから始まります。自動機が許容する範囲は狭く、数ミリの狂いが重なってミスフィード、コーナーの開き、フラップの詰まりになります。ケースを発注する際は、箱仕入先に内寸を長さ・幅・深さの標準順で伝え、次の実務的な許容差を守らせてください。
- 断裁・罫線寸法: 一般的なケースサイズで、片面段はおおむね ±2 mm、両面段は ±3 mm 以内。絶対値より、罫線が揃っていることの方が重要です。
- 直角度: 開いたケースの対角寸法は、おおむね 3~5 mm 以内で一致させます。平行四辺形に歪んだケースは、決して直角にはシールできません。
- 罫線(折り目)の位置合わせ: 罫線はフラップの全幅にわたり同じ直線上になければなりません。罫線のズレが、角の曲がりや耳折れの主因です。
- フラップ長: RSC では、外側フラップが目に見える隙間や無理な重なりなく、きれいに突き合わさる必要があります。隙間は製品を露出させ、長すぎるフラップは折ったときに波打ちます。
箱を安くするため許容差を緩め、なぜ製函機がミスフィードするのかと尋ねるバイヤーがいます。高速運転するなら、抜き型精度にお金を払う価値があります。箱仕入先を替えるときは、本発注の前に試作ロットを機械に通してください。印刷寸法が同じでも、仕入先が違えばボードや抜き型が異なるのは珍しくありません。
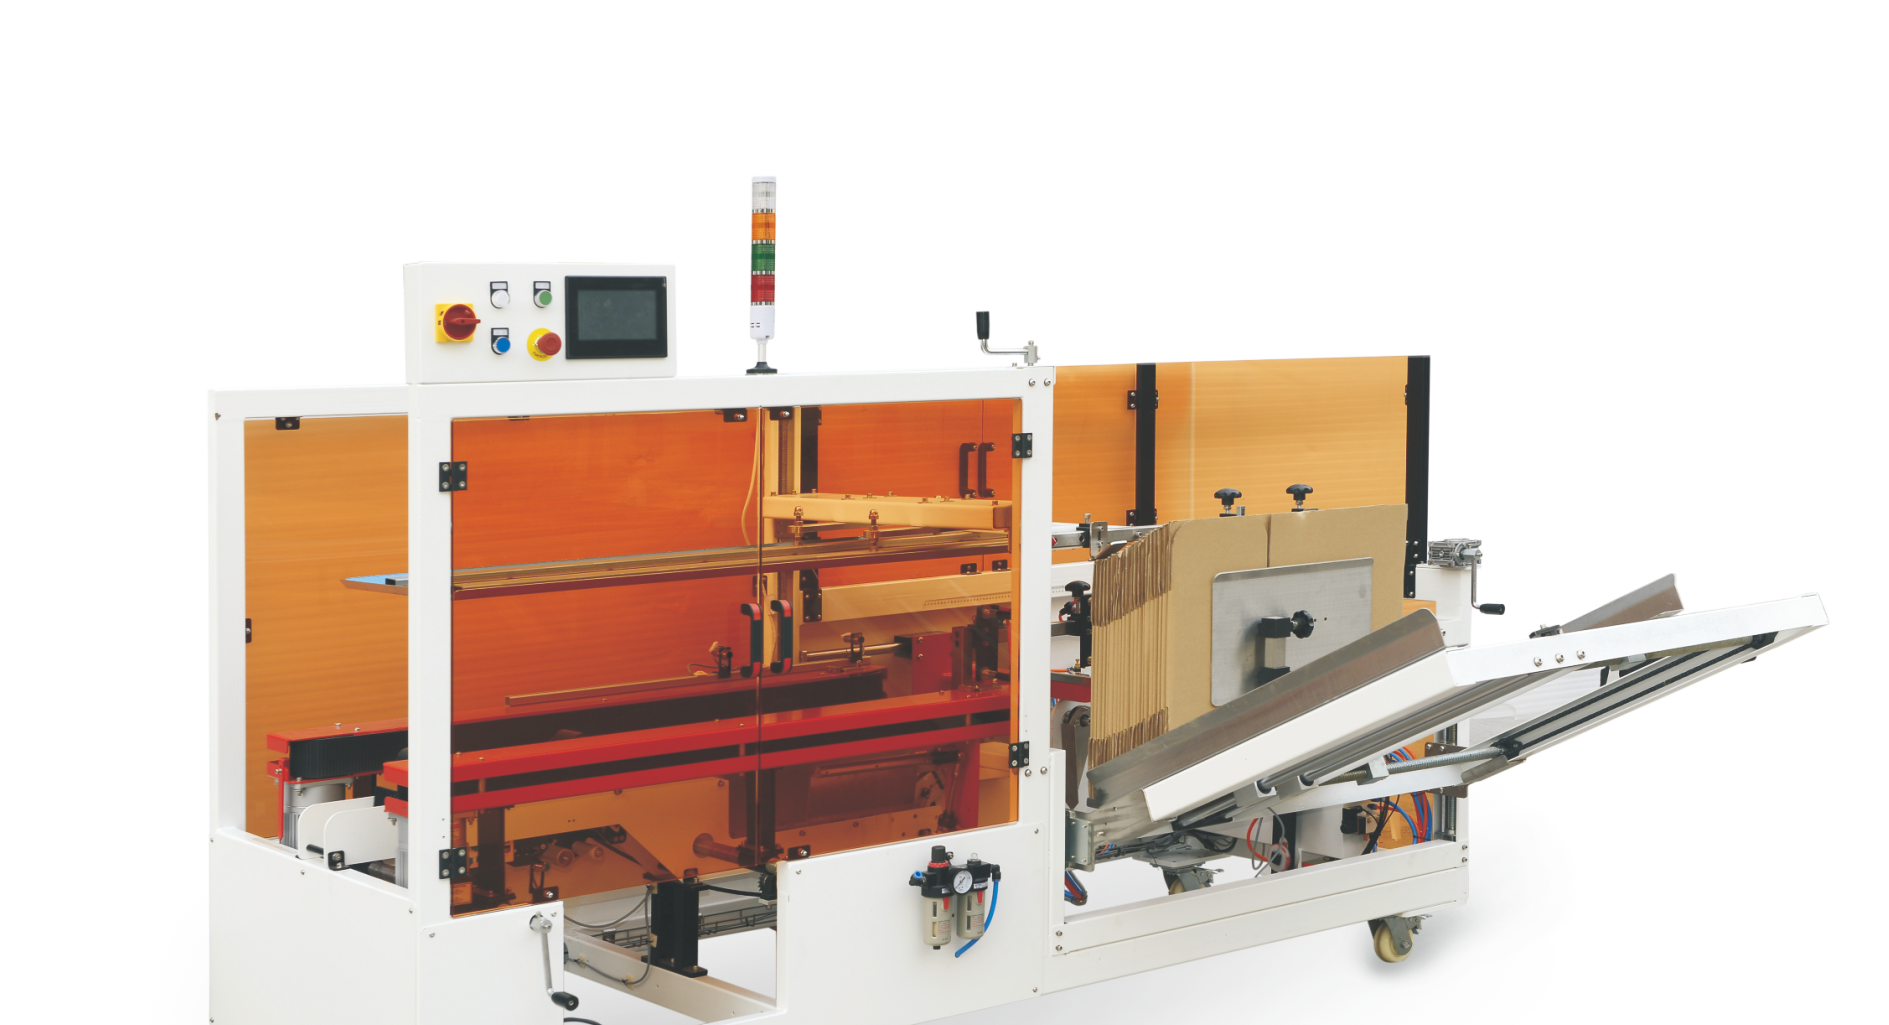
テープシールとホットメルトシール
底面・上面のシールには感圧テープかホットメルト接着剤を使いますが、どちらを選ぶかで機械とケースの指定が変わります。
テープ が標準です。扱いやすく、交換が簡単で、幅広い湿度条件で使えます。ただし食い付くには清潔で乾いたボード表面が必要で、ほこりや再生比率の高いライナーでは接着力が落ちます。テープ幅は標準ケースで 48 mm、重量荷で 72 mm が一般的です。 半自動ケースシーラー は、全自動ラインへ移る前にテープから始める低コストの方法です。
ホットメルト は溶融接着剤をフラップへビード状に塗布し、高速ラインでは速く、テープの剥がし口も残りません。その分、要求は厳しくなります。ボード表面の均一性、ビード位置と温度の管理、そして接着剤が冷えるまでケースを保持することが必要です。ホットメルトを選ぶなら、箱加工業者に必ず伝えてください。表面処理や再生含有率で接着剤の濡れ方が変わります。当社の ホットメルト製函機 はこうした要件を前提に設計しています。両方式の詳しい比較は、 カートンシール不良の記事で扱っています。.
水分・保管と、誰も管理しない条件
段ボールは水分 6~8% 前後で最も良好です。湿度の高い倉庫や海上コンテナでは水を吸って剛性が落ち、反ることがあります。乾燥しすぎてもろくなります。その結果、秋には問題なく流れていたケースが梅雨時にはミスフィードを起こします。天候は変えられませんが、暴露は管理できます。ケースは包装したまま床から離して置き、納入順に使い、必要になるまで結束を解かないこと。輸出品自体が海上輸送されるなら、ケースも製品と同じ湿った道中を耐え抜く必要があることを忘れないでください。
入荷ケースの検査
ケースのパレットが届くたびに 2 分かけるだけで、何時間ものライン停止を防げます。研究室は要りません。巻尺、三角定規、そしてざっと目で見るだけで、実際に機械を止める不良は見つかります。下表は、当社エンジニアが最もよく遭遇する不良、見つけ方、ラインへの影響をまとめたものです。
| 不良 | 確認方法 | 製函機・シーラーへの影響 |
|---|---|---|
| 反った、あるいは「バナナ状」のブランク | 平積みしたケースの端面を目視で通す | 吸盤が外れる、マガジンから 2 枚取りする |
| 端部のフルートつぶれ | 平たく柔らかくなった端部を探す | 開き不良、シールできない柔らかいコーナー |
| 罫線のズレ・浅さ | サンプルを折り、罫線を確認する | 角の曲がり、耳折れ、フラップの折れ位置ズレ |
| フラップ長のばらつき | 複数サンプルでフラップを測定する | シーラーでの隙間、波打ち、無理な重なり |
| ほこり・粉状のライナー | 表面を指でなぞる | テープ・ホットメルトが付着しない |
| 同一ロット内のボード混在 | パレット全体で剛性と印刷を比べる | 原因を特定しにくい断続的な不具合 |
上の数箱だけではなく、パレットの中段・下段からもケースを抜き取ってください。見つけた内容を短く記録しておくと、仕入先が徐々にずれた場合に、一度のクレームよりはるかに役立ちます。ロットが不合格なら、ラインに届く前に隔離してください。不良ケースが 1 枚マガジンに混じるだけで、検査より長時間かかる詰まりを起こすことがあります。
実務的な仕様チェックリスト
自動ライン向けにケースを承認する前に、箱仕入先と機械メーカーへ次を確認してください。
- 箱形式を確定し(望ましくは RSC/0201)、全ケースサイズを一覧化する。
- 内寸を長さ × 幅 × 深さで示し、許容差を ±2 mm(片面段)とする。
- フルートとボードグレードを明記し、製品重量とパレット段積み高さに合わせる。
- 罫線を揃え、フラップを直角に突き合わせ、対角差を 3~5 mm 以内にする。
- シール方式を選び(テープ幅、またはホットメルトのビードパターン)、ボード表面の適合を確認する。
- 水分・保管条件を取り決め、試作ロットを実機に通す。
最も価値があるのは最後の一手です。本物のケースを、本物の機械で、本物の速度で流すこと。SunAura Packaging Machines では、可能な限りお客様自身のケースを使って出荷前に全ラインを試験します。仕様上の問題を、貴社の現場ではなく当社の工場で見つけられるためです。
機械メーカーへ相談すべき時期
新ラインと並行して新しいケース群を設計するなら、ケースが確定した後ではなく、できれば確定前の早い段階で機械メーカーを呼んでください。設計段階のケース変更はほぼ無償ですが、何千枚も印刷した後では高くつきます。当社エンジニアは、選定した製函機・シーラーが受け入れられるケース寸法の範囲を確認し、テープか接着剤かを助言し、製品に必要なボードグレードに合わせてラインを設計できます。製品ラインアップは 製品ページでご覧いただけるほか、より広く扱った 製函機・ケースシーラー選定ガイド を、仕様を確定する前にお読みください。
段ボールケースの指定は地味な作業ですが、後段包装の信頼性に対する投資効果は最も高いものの一つです。形式、グレード、許容差を正しく押さえれば、製函機もシーラーも設計どおりに動きます。シフトを重ねても、誰も張り付く必要はありません。

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
プロフィールを見る ›