

ラインを出るときは封が見えるのにコンテナの後部で開いてしまうケースは、包装において最も高くつく小さな故障のひとつです。たった1つのポップしたカートンが中身を傷めるだけでなく、小売業者のチャージバック、出荷拒否、あるいは中のすべての良い製品を覆い隠す顧客クレームを引き起こし得ます。それでもエンジニアが「封函機」「カートンシール機 販売」「テープ vs ホットメルト封函」を検索すると、比較はたいてい価格と速度で止まり、カートンが閉じたままであるかを実際に決める問い——封緘方式、ケースの均一性、フラップ形状、テープグレード——は問われないままです。
本記事では、なぜカートンが封函に失敗するのか、テープとホットメルト封緘がどう違うのか、そして定寸(固定サイズ)とランダム(自動調整)の封函機をどう選ぶかを解説します。SunAura Packaging Machinesは、半自動、全自動、クロス(H型)、コーナーエッジ封函機を製造しており、該当機械は本文中にリンクしています。
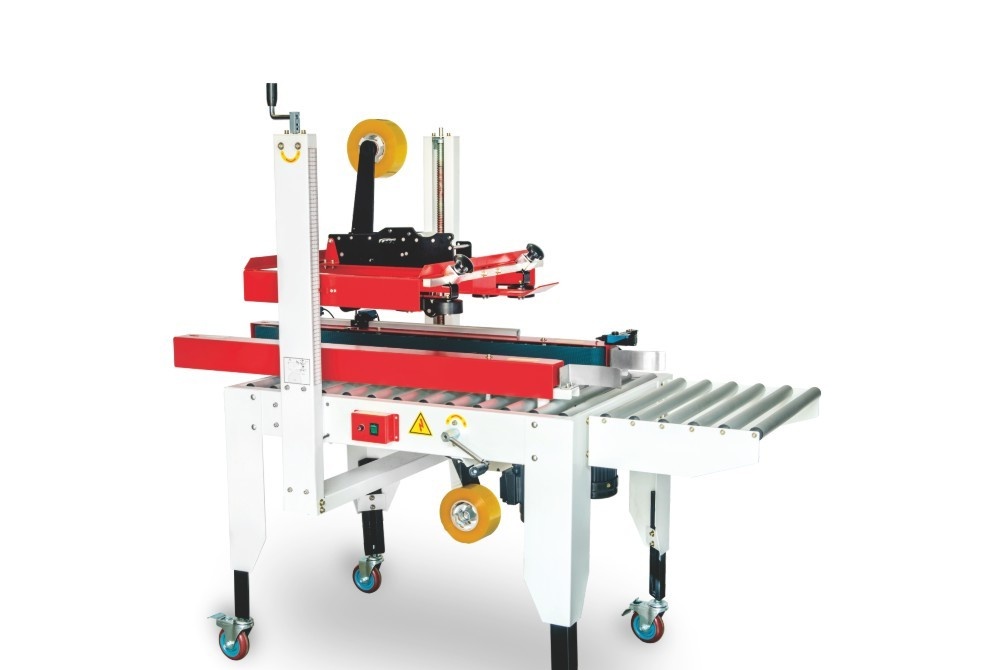
封函機が実際にカートンを閉じる仕組み
大半の封函機は2つの仕事を順に行います。まず4枚の天フラップを折ります——半自動機ではオペレータが手で、自動機ではフラップ折りレールとプラウが機械的に折ります。次にカートンを封緘ステーションに送り込み、中央の継ぎ目に沿って上面(そして通常は下面)にテープ(またはホットメルト接着剤)を掛けます。サイドベルトがカートンをつかみ一定速度で運び、箱がテープヘッドを通過するときにテープが敷かれ、ローラが平らに押し、ブレードが後端で切断します。
この単純な説明は、大半の故障が始まる地点を隠しています。封緘は、フラップがきれいに出会うこと、カートンが直角に進むこと、テープが継ぎ目に沿って全面接触することに依存します。いずれかが外れれば——反ったフラップ、傾いた箱、埃の上に掛けられたテープ——継ぎ目はライン上では許容可能に見えても、荷重下で剥がれます。だからこそ封緘工程の信頼性は、テープヘッドと同じくらい上流のケース起函とフラップ折りで決まります。2台の機械を合わせた全体像については、信頼できるケース製函機と封函機の構築ガイドをご覧ください。
最もよくある封緘不良とその真の原因
カートンが失敗したとき、反射的にテープか機械を責めたくなります。根本原因はたいてい以下のいずれかで、それぞれに具体的な直し方があります。
1. テープ端が浮く、剥がれる
テープ端が平らに座らず丸まるなら、前後のテープタブが完全に押される前に箱を解放していることが多く、あるいはカートン重量に対しテープグレードが軽すぎます。重く過充填のカートンは積み上げた瞬間に継ぎ目を引き、薄いテープは縁から剥がれます。直し方はたいてい、より幅広または高張力のテープと正しいローラ圧であって、新しい機械ではありません。
2. 中央の継ぎ目が積み上げで開く
開いた中央継ぎ目はほぼ常に、フラップが出会っていないことを意味します——箱が過充填、湿気保管でフラップが反った、またはフラップ折りレールの設定が悪くフラップが隙間を残して重なっています。隙間の上に掛けられたテープには接着するものがありません。過充填を減らし、ボール紙を調湿し、折りレールを再調整すれば解決します。カートンが恒常的に過充填なら、真の問題は製品に対しケースサイズが合っていないことです。
3. テープが曲がって掛かる、または割れる
曲がったテープは、箱が角度を付けてシーラーに入っているかテープヘッドの位置がずれていることを示します。割れたり破れたりしたテープは、たいていロール張力が強すぎるかブレードが鈍く引きずっています。これらは調整と摩耗部品の問題です。鈍いブレードと摩耗した送りローラは安価な部品で、不良を生んでからではなく定期的に交換すべきです。
4. カートンが機械内でジャム・停止する
定寸シーラーでのジャムはたいてい、調整していない箱サイズを送り込まれていることを意味し、1つのラインで複数のケースサイズを共有する場所でよくあります。ランダムシーラーでは原因がセンサまたはサイドベルトであることが多いです。いずれにせよ、繰り返すジャムは機械構成が流すケースの多様性に合っていない兆候です。
5. 寒冷または高湿環境で失敗するシール
感圧テープは接着剤の密着接触に依存します。非常に寒い条件では冷たい接着剤が濡れ広がりにくく、埃っぽいまたは湿った環境では、接着すべき表面が汚染されます。こうした条件では、使用温度に合わせた接着剤グレードを指定しフラップ表面を清潔に保つことが、機械ブランドより重要です。
テープ vs ホットメルト封緘
支配的な2つの封緘方式は、感圧(自己粘着)テープと機械が塗布するホットメルト接着剤です。それぞれコストと信頼性のプロファイルが異なります。
| 要因 | 感圧テープ | ホットメルト接着剤 |
|---|---|---|
| 機械の複雑さ | 単純なテープヘッド、保全が少ない | 接着剤タンク、ポンプ、ノズル、保全が多い |
| 消耗品 | テープロール、交換が容易 | 接着剤ペレット。量産時の箱あたりコストは非常に低い |
| 外観 | テープ片が見える | 見えるテープなし、小売向けのきれいな見た目 |
| 最適な用途 | 一般輸送、多様なライン、より単純な操作 | 高量産の定寸生産、小売対応ケース |
| 起動/段取り替え | 速い、技能をほとんど要さない | 昇温とノズル保全を要する |
実務的な指針は単純です。大半の一般輸送ライン、特に複数のケースサイズを流す、または最も単純な操作を望むラインには、テープがより低リスク・低保全の選択です。きれいでテープのない外観または最低の消耗品コストが重要な、1〜2サイズを流す高量産ラインでは、ホットメルトが回収します——ただし、ノズルを清潔に保ち接着剤を温度に保つ保全規律が整っている場合に限ります。放置されたホットメルト機は、糸引き、ドット抜け、弱い継ぎ目を、テープ機が不良を生むよりはるかに速く生み出します。
定寸(固定)vs ランダム(自動調整)封函機
これがジャムと不良を最も直接防ぐ判断であり、流すケースサイズの数に帰着します。
定寸封函機
定寸または固定サイズのシーラーは、サイドベルトと上部ヘッド高さを1つのケース寸法に手動調整し、オペレータが変更するまでそのサイズを走らせます。機械的に単純で、より安く、ラインが長い生産で本当に1つの箱を流す場合は非常に信頼性が高いです。半自動封函機と全自動封函機が典型例です。オペレータがシフトに何度もサイズを替えなければならない場合にのみ不適切です。なぜなら各調整が停止であり、各不完全な調整がジャムまたは曲がったシールになるからです。
ランダム封函機
ランダム(または自動・自己調整)シーラーは、各カートンの高さと幅を検知し、ベルトとシールヘッドをその場で調整するため、手動段取りなしで混在ケースサイズを連続して流せます。これは、同じ1時間に多くの箱サイズを出荷するフルフィルメントとEコマースラインに正しい機構です。高量産の混在ラインには、高速全自動封函機が上流装置に見合うレートを追加します。
特殊パターン:クロス(H型)とコーナーエッジ封緘
一部の荷は、単一の中央継ぎ目以上を必要とします。クロスシーラーは中央テープを掛けた後、垂直方向の第2のテープを掛けてHパターンを作り、重いまたは過充填のカートンを補強し、積み上げ時のフラップ開きを防ぎます。クロス封函機 FA500Lはこれらのより重い作業用に作られています。コーナーエッジ(L型)シーラーは中央だけでなく縁に沿ってテープを掛け、縁の強度が重要な細長いカートンやEコマースパックに適します。L型コーナーエッジシーラー FG500Lが典型例です。折り畳むメーラーやダイカット箱(中央テープではない)には、Eコマース折り畳み封函機 FC500DSのような専用機が、標準テープヘッドでは扱えない形状を扱います。
実ライン速度に封函機を合わせる
あらゆる包装機と同様、定格の毎分ケース数は理想的な条件での理想的な箱を記述します。実スループットは、上流でカートンがどれだけ速く起函・充填されるか、どれだけ直角に到着するか、サイズ替えにかかる時間で決まります。封函機は最も遅い上流工程よりゆとりを持って速いように容量設計し、固定機では混在バッチ全体の実効レートに段取り替え停止が含まれることを忘れないでください——それはまさに、ピーク速度が同程度でもランダムシーラーが速くなり得る点です。実スループット計算方法がここに直接当てはまります。
テープ自体を仕様化する:幅、グレード、引張強度
機械はテープ封緘の半分に過ぎず、テープグレードがもう半分です。能力あるシーラーを買ってから最も安い軽いテープを流せば、それを台無しにします。3つの変数が重要です:幅、フィルム基材、接着剤です。幅は最も単純なレバー——重いカートンは一般に、継ぎ目の接着面積が大きいためより幅広のテープを正当化します。基材の引張強度が、積み上げた荷が引いたときテープが割れにくさを決め、接着剤が、ボール紙グレードと使用温度でどれだけ確実に濡れ広がり保持するかを決めます。
一般輸送には、普通の段ボール箱に標準的なホットメルトまたはアクリル包装テープで十分です。重い、過充填、または冷湿のカートンには、より幅広サイズの高張力または補強グレードが継ぎ目と端部タブの剥がれを防ぎます。推測ではなく具体的な組合せをテストする価値があります——代表的な箱をシールし、実際に積む状態で積み上げ、荷重下で時間を置いた後に継ぎ目を点検してください。軽いテープと能力あるテープのコスト差はカートンあたり小さく、失敗出荷のコストは小さくありません。購入者はまた、機械上のテープヘッドが使用予定の幅を受け付けることを確認すべきです。ヘッドはロールとコアに合わせて設計されているからです。
オペレータは各機種で実際に何をするか
オペレータのワークフローを理解すると、実際の労力要求が明確になり、購入者の選択がしばしば変わります。半自動シーラーでは、オペレータが4枚の天フラップを手で折り、カートンを機械に押し込むと、サイドベルトがテープステーションまで運びます。これは手貼りに対し真の節約ですが、依然として1名が折りと供給に専任です。全自動機では、フラップが機械的に折られ、通過時に箱がシールされるため、オペレータの役割は各カートンを扱うことではなく積み込みと監視に移ります。統合ライン内の無人ランダムシーラーでは、混在箱が到着し、検知され、調整され、シールされ、まったく人手なしで放出されます。
実務的な含意は、各レベルで労力節約が増える一方、設備コストと上流装置を動かし続ける重要性も増すことです。全自動機は、ケース起函と充填も自動である範囲でのみ無人です。自動シーラーを手梱包工程と組み合わせても、ボトルネックを取り除くのではなく移すだけです。
短い実例
1日約300個の混在サイズカートンを8つの箱サイズで出荷するフルフィルメント業務を考えてください。固定サイズシーラーは新しいサイズごとに調整を要し——1時間に数回の段取り替え、それぞれが短い停止であり、設定ミスのジャムの機会です。ランダムシーラーはそれらの段取り替えを取り除き、混在箱を連続運転させます。ピーク速度は同程度でも、混在バッチ全体の実効スループットは高く、労力はより少なくて済みます。対照的に、1日2,000カートンを1サイズで流す生産者は、ランダム調整から恩恵を得ず、より単純で速く安価な固定機の方が向いています。決定要因はヘッドライン速度では決してなく、サイズの多様性と段取り替え頻度です。
封緘不良を防ぐ保全
大半の封函故障は、短く規律あるルーチンで防げます:テープヘッドとローラを清掃し、ブレードを点検し定期的に交換し、ベルト張力とトラッキングを確認し、フラップ折りレールが整列を保つことを確認します。摩耗部品——ブレード、送りローラ、ベルト、テープヘッドばね——を棚に確保してください。たった1枚の鈍いブレードが何時間もの不良カートンを生み出し得るからです。予防保全スケジュールと予備部品管理の指針に従ってください。ホットメルト機については、ノズル清掃と接着剤温度確認を日常ルーチンに追加してください。
推奨するSunAura Packaging Machinesの封函機
- 少量、オペレータ供給:半自動封函機
- 単一サイズを量産:全自動封函機
- 混在サイズ・高速:高速全自動封函機
- 重いHパターン補強:クロス封函機 FA500L
- 細幅/Eコマースパックの縁補強:L型コーナーエッジシーラー FG500L
- メーラー/折り箱:折り畳み封函機 FC500DS
カートンやラインが標準外の場合
特殊なケース寸法、非常に重い荷、または特注エンドオブラインへの封緘統合を必要とするなら、標準カタログ機が正解ではないかもしれません。SunAura Packaging Machinesは、白紙からではなく実証済みプラットフォームを改造し——シールヘッド、コンベヤ、折り形状を調整し——ます。それは特注包装機械のページに記載のとおりで、実案件は事例に示しています。正確な推奨を得るには、ケース寸法と流すサイズ数、封緘の好み(テープまたはホットメルト)、目標の毎分ケース数、荷重量のメモをお送りください。チームにはヘルプ&サポートセンターからご連絡いただけます。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›