

In sintesi. Un esportatore di beni di consumo con sede in Brasile ha ordinato una linea di imballaggio di fine linea personalizzata nel nostro stabilimento di Qingdao, e nel novembre 2026 quella linea ha sostenuto l’ultimo collaudo di accettazione in fabbrica pre-spedizione (FAT) prima dell’imballaggio in cassa e del trasporto marittimo. L’ambito ha riguardato l’alimentazione e la formatura delle scatole, una stazione di sigillatura con nastro, accumulo e buffer, filmaggio estensibile per un lungo viaggio oceanico e pallettizzazione robotica dei carichi di esportazione finiti. Abbiamo fatto girare le stazioni insieme sul nostro piano prova, registrato i risultati di ciclo e di strato, annotato i difetti emersi, li abbiamo corretti nell’area prova e rifatto girare le sezioni interessate prima dell’approvazione del cliente. Questo articolo illustra com’è la linea, come è stato pianificato il FAT, cosa abbiamo rilevato e modificato durante la prova di funzionamento, cosa comprendono i documenti di accettazione, in che modo una linea di esportazione personalizzata differisce da una macchina di catalogo, quali domande l’acquirente dovrebbe porsi prima di approvare una prova e il supporto che resta attivo dopo che l’attrezzatura lascia lo stabilimento. I valori riportati di seguito sono fasce di pianificazione e osservazioni tratte da questa specifica prova, non garanzie di ciclo dichiarate per un altro stabilimento; le prestazioni reali dipendono dal vostro prodotto, dalla geometria delle scatole, dallo schema di pallettizzazione e dall’installazione di riferimento che lavora con la vostra merce.
Di Tom Xu, specialista nell’integrazione e nella messa in servizio di linee di fine linea. Tom ha trascorso 9 anni progettando, cablando e mettendo in servizio celle di sigillatura scatole, reggiatura, filmaggio estensibile e pallettizzazione per clienti del settore alimentare, delle bevande, della chimica domestica e della distribuzione in America Latina, Medio Oriente, Sud-est asiatico e Africa, e ha verificato l’integrità degli strati, la chiusura del nastro, il trattenimento del film di avvolgimento e la temporizzazione dei convogliatori su oltre 90 stazioni di fine linea prima e dopo la spedizione.
L’ordine e di cosa ha realmente bisogno un esportatore a fine linea
Il cliente è un esportatore con sede in Brasile che imballa una gamma di prodotti confezionati in cartone su pallet di legno per la distribuzione interna e il trasporto oltreoceano. Non si è rivolto a noi per una singola macchina autonoma. È venuto da noi perché la parte di confezionamento del suo stabilimento aveva raggiunto il punto in cui la chiusura manuale, l’impilazione a mano e i carichi sciolti rappresentavano il collo di bottiglia, e aveva bisogno di una sequenza collegata che prelevi le scatole riempite e chiuse dall’area di confezionamento, le faccia passare attraverso sigillatura e filmaggio e le impili in pallet stabili pronti per un camion o un container.
Per una spedizione di esportazione, la fine linea svolge due compiti contemporaneamente. Il primo è completare il pacco: chiudere la scatola in modo pulito affinché non si apra in transito, tenere unito il carico affinché uno spostamento su camion o container non lo faccia slittare e formare un pallet che mantenga la forma attraverso molteplici manipolazioni. Il secondo è rendere prevedibile l’intera sequenza: la cadenza di alimentazione corrisponde al lato confezionamento, il buffer assorbe le brevi fermate, le stazioni non si inceppano a vicenda e i pallet finiti escono con una cadenza costante anziché a raffica. Una macchina che va veloce da sola ma è in conflitto con la stazione successiva sulla linea non risolve il problema dell’acquirente.
Lo vediamo in reparto quando uno stabilimento compra una sigillatrice e una filmatrice separatamente, poi scopre che i convogliatori non si allineano, le velocità non corrispondono e nessuno è responsabile del passaggio tra le due. Una linea integrata personalizzata evita questo problema disponendo le stazioni come un’unica sequenza prima della fabbricazione, dimensionando convogliatori e buffer sulla cadenza reale e rendendo coerenti comandi e protezioni tra le celle. Questo ordine per il Brasile è stato definito in questo modo: le stazioni sono state specificate, disegnate e provate come un unico pacchetto di fine linea, non come un cumulo di macchine indipendenti imbullonate insieme dopo la consegna.
Cosa ha specificato il cliente prima che tagliassimo l’acciaio
Prima di costruire qualsiasi telaio, la specifica doveva fissare i dati che determinano il dimensionamento delle stazioni. Sono le stesse domande che si pongono in ogni ordine di fine linea, indipendentemente dalla destinazione.
I dati di prodotto: la famiglia di scatole che circola sulla linea, le dimensioni delle scatole e la scatola più stretta e più larga della gamma, il peso lordo per scatola, se le scatole sono quadrate o rettangolari, quanto è pieno e compatto il contenuto e se qualche scatola è fuori squadra. I dati di cadenza: scatole al minuto che il lato confezionamento può erogare, pallet all’ora richiesti allo scarico, cadenze di punta e medie e quanto carico di punta la linea deve assorbire quando il lato confezionamento a monte si ferma. I dati di carico: tipo e ingombro del pallet, altezza del pallet a pieno carico, numero di strati per pallet, schema di strato, se si usano fogli di interposizione o fogli superiori e quanto è stabile il carico una volta filmato. I dati di sito: lunghezza e larghezza di pavimento disponibili, altezza soffitto, livello del pavimento, come la linea alimenta in ingresso e scarica in uscita e dove devono essere collocate protezioni e porte di accesso. I dati commerciali: tensione e frequenza nello stabilimento di destinazione, comandi e reportistica disponibili, aspettative sui ricambi e chi formerà gli operatori locali.
Per questo ordine per il Brasile l’ambito elettrico è stato adeguato alla rete locale: le macchine sono state cablate per l’alimentazione a 220 V / 60 Hz su cui opera lo stabilimento, e la targa della sigillatrice riflette questa costruzione monofase 60 Hz. La frequenza conta più di quanto gli acquirenti a volte suppongano. Una macchina dimensionata e tarata per un’alimentazione a 50 Hz non si comporta sempre allo stesso modo a 60 Hz; la velocità del convogliatore, lo slittamento dell’azionamento e la temporizzazione del ciclo cambiano tutti, quindi la valutazione elettrica deve corrispondere al Paese di destinazione invece di partire dall’alimentazione dello stabilimento.
La disposizione della linea, stazione per stazione
La disposizione approvata procede da sinistra a destra dall’area di confezionamento allo scarico del pallet filmato in estensibile. Le scatole entrano su un convogliatore di accumulo che attenua le brevi raffiche dal lato confezionamento, passano nella stazione di sigillatura dove i lembi superiori vengono chiusi e nastrati, attraversano una breve sezione di buffer, alimentano la cella di filmaggio estensibile e raggiungono poi la cella di pallettizzazione che costruisce lo strato e scarica un pallet filmato finito su un nastro a rulli di uscita.
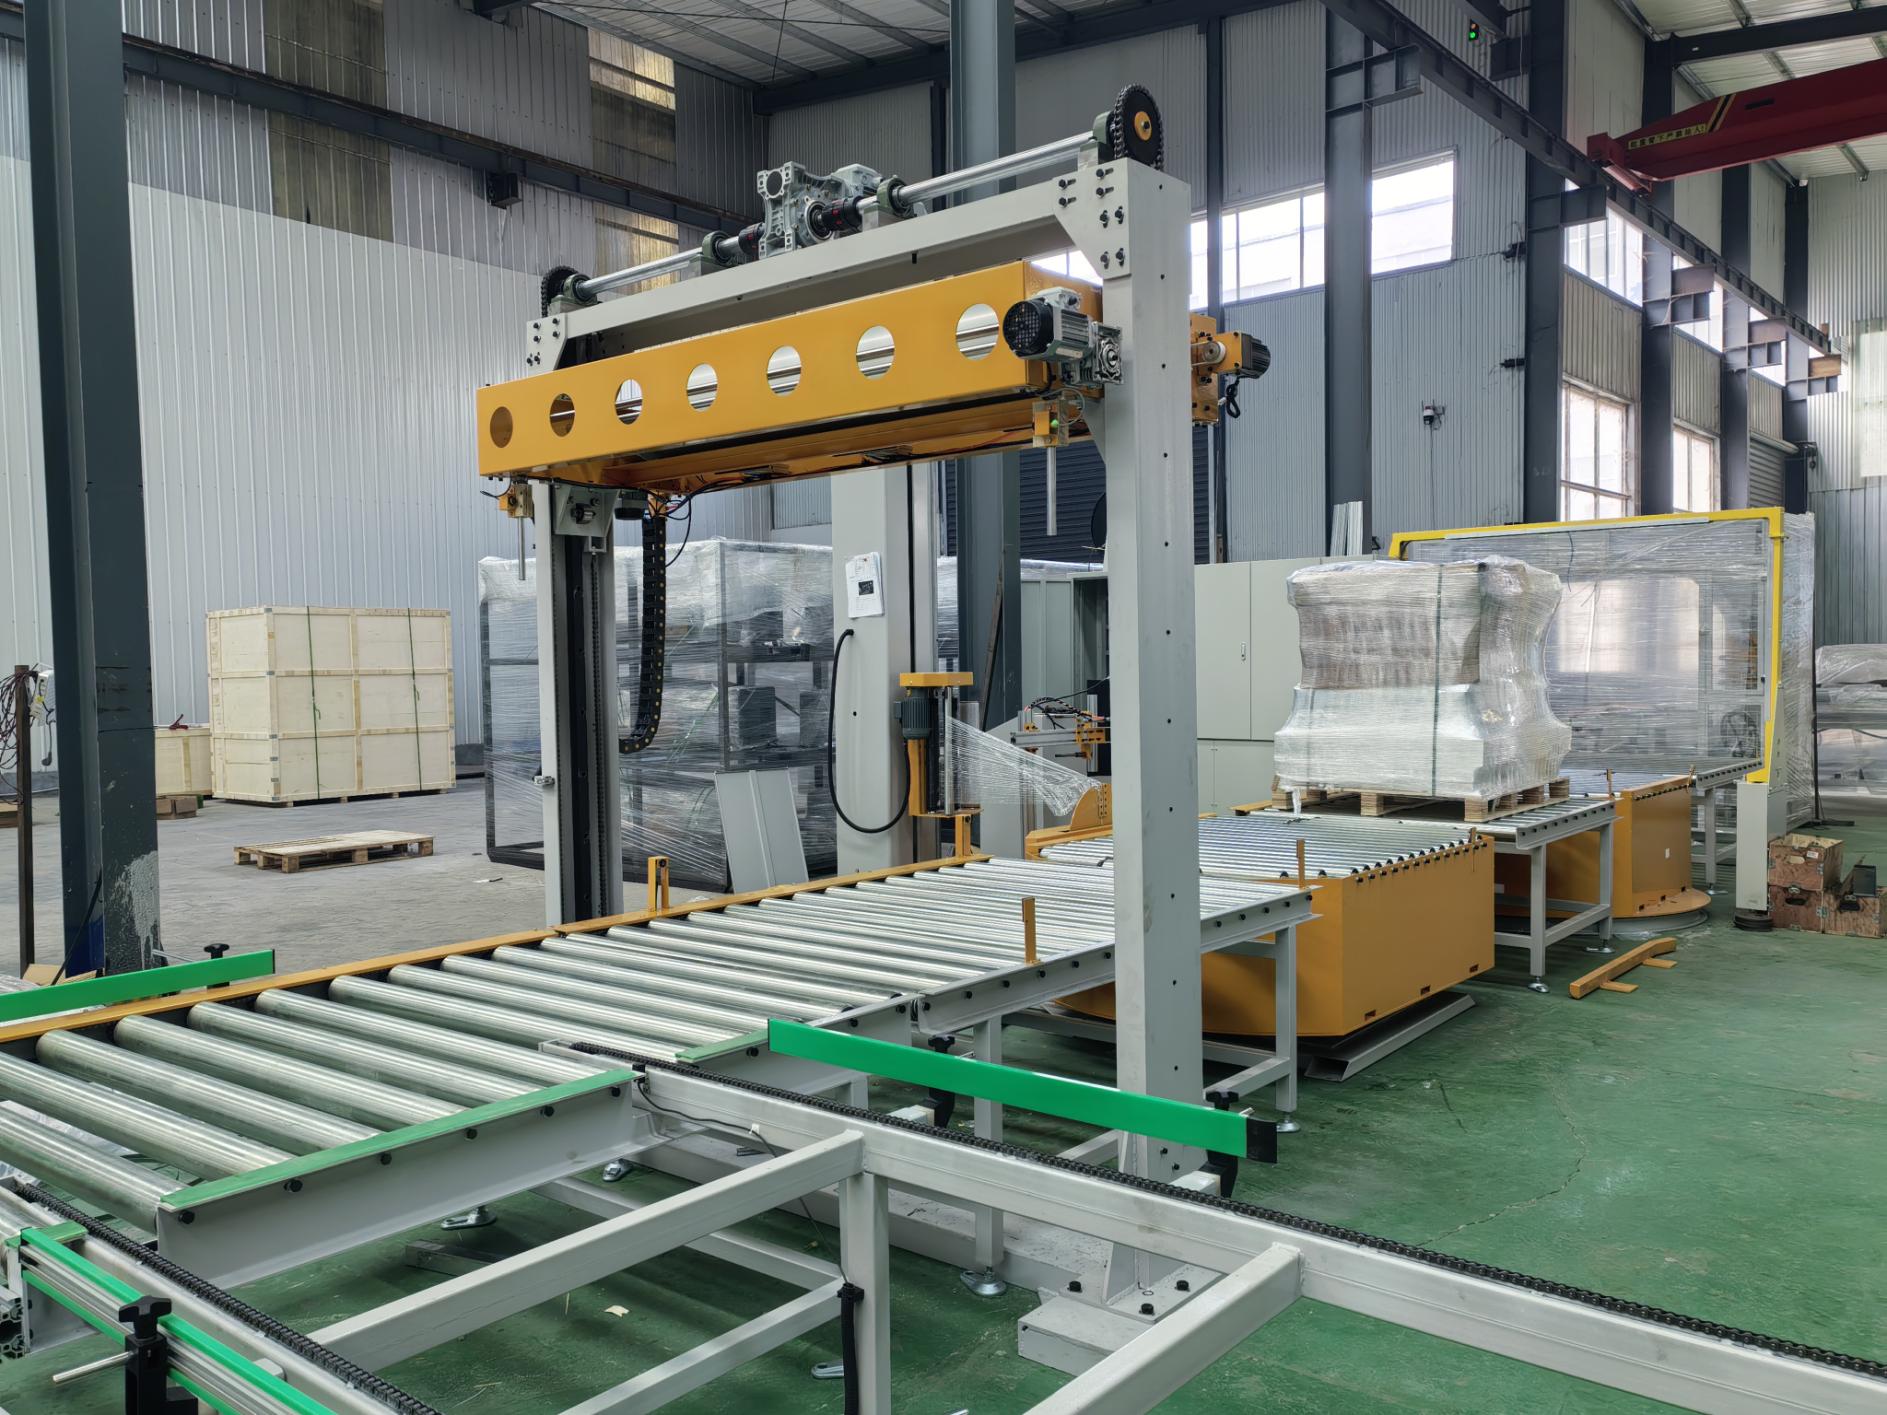
Le stazioni si collocano su un sistema convogliatore a rulli comune affinché il percorso delle scatole resti piano e coerente tra le celle. Dove due celle si incontrano, c’è una breve sezione di trasferimento anziché un giunto di raccolta rigido, il che riduce il disallineamento delle scatole al passaggio. Le protezioni seguono la zona di lavoro: pannelli perimetrali fissi attorno alle celle di pallettizzazione e filmaggio, porte di accesso che fermano la cella interessata quando vengono aperte e barriere fotoelettriche o schermi interbloccati dove un operatore raggiunge l’involucro di lavoro. La disposizione di sicurezza è progettata secondo la pratica di sicurezza macchina di tipo ISO, con protezioni, arresti di emergenza e interblocchi verificati prima dell’accensione.
Accumulo e buffer di alimentazione
Il primo convogliatore dopo il lato confezionamento è di accumulo, non una linea di alimentazione a velocità unica. Il suo compito è lasciare accumulare le scatole in un breve buffer quando il lato sigillatura o pallettizzazione si ferma, e rilasciarle in modo regolare quando la linea è di nuovo pronta. Senza questa sezione, una fermata di un minuto alla cella di filmaggio respinge le scatole direttamente nell’area di confezionamento; con essa, il lato confezionamento può continuare a muoversi per un breve intervallo mentre la cella a valle svuota la sua coda. La lunghezza del buffer è dimensionata sul carico di punta segnalato dallo stabilimento, non su uno standard generico. Troppo corto e l’accumulo non serve a nulla; troppo lungo e la linea spreca superficie e denaro trasportando convogliatore che non si riempie mai.
Carico delle scatole e alimentazione di formatura, dove le scatole entrano in linea
Le scatole su questa linea vengono alimentate chiuse o semi-erette dal lato confezionamento; la stazione che inserisce il prodotto nella scatola si trova a monte del nostro ambito. Alla nostra estremità di linea, le scatole entrano sul convogliatore con un orientamento noto e la stazione di sigillatura rileva altezza e lembi della scatola prima di chiuderli. Dove uno stabilimento usa fusti piegati e forma da sé le scatole, una stazione di formatura si collocherebbe a monte della sigillatrice per aprire il fusto, ripiegare il fondo e alimentare una scatola squadrata in linea. L’impostazione di alimentazione di questo ordine presuppone che le scatole arrivino squadrate e orientate, il che mantiene la stazione di sigillatura concentrata sulla chiusura dei lembi e sul nastro anziché sulla correzione di un fusto deformato.
Sigillatura scatole: la stazione nastrata ZYFC-05
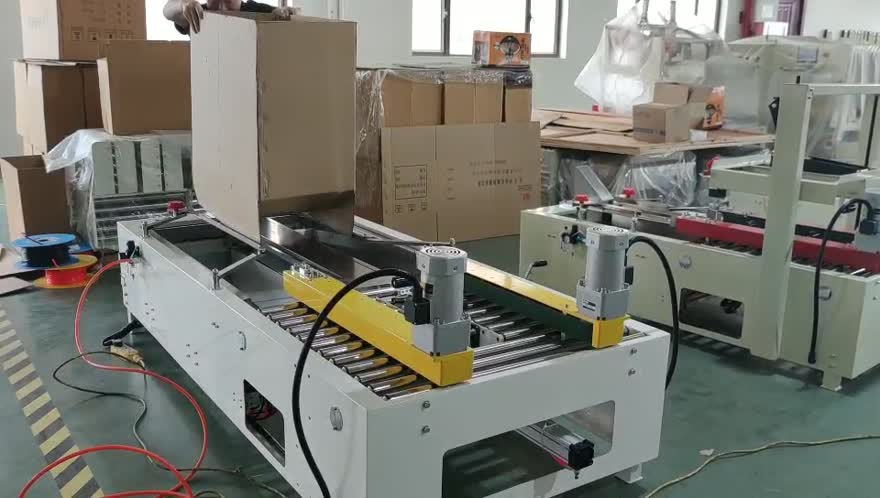
La stazione di sigillatura su questa linea è una sigillatrice automatica per scatole ZYFC-05 con testina di chiusura a nastro. Le scatole scorrono sull’alimentazione a rulli, i lembi superiori vengono ripiegati dal gruppo di chiusura lembi, la testina del nastro stende la striscia sulla cucitura superiore e la tira verso il basso su entrambi i lati, e la scatola sigillata esce verso il buffer. La chiusura a nastro è stata scelta qui perché le scatole adottano un formato regolare di tipo RSC, la geometria dei lembi è coerente e il nastro offre una chiusura superiore rapida e pulita che si presenta bene su un cartone di esportazione.
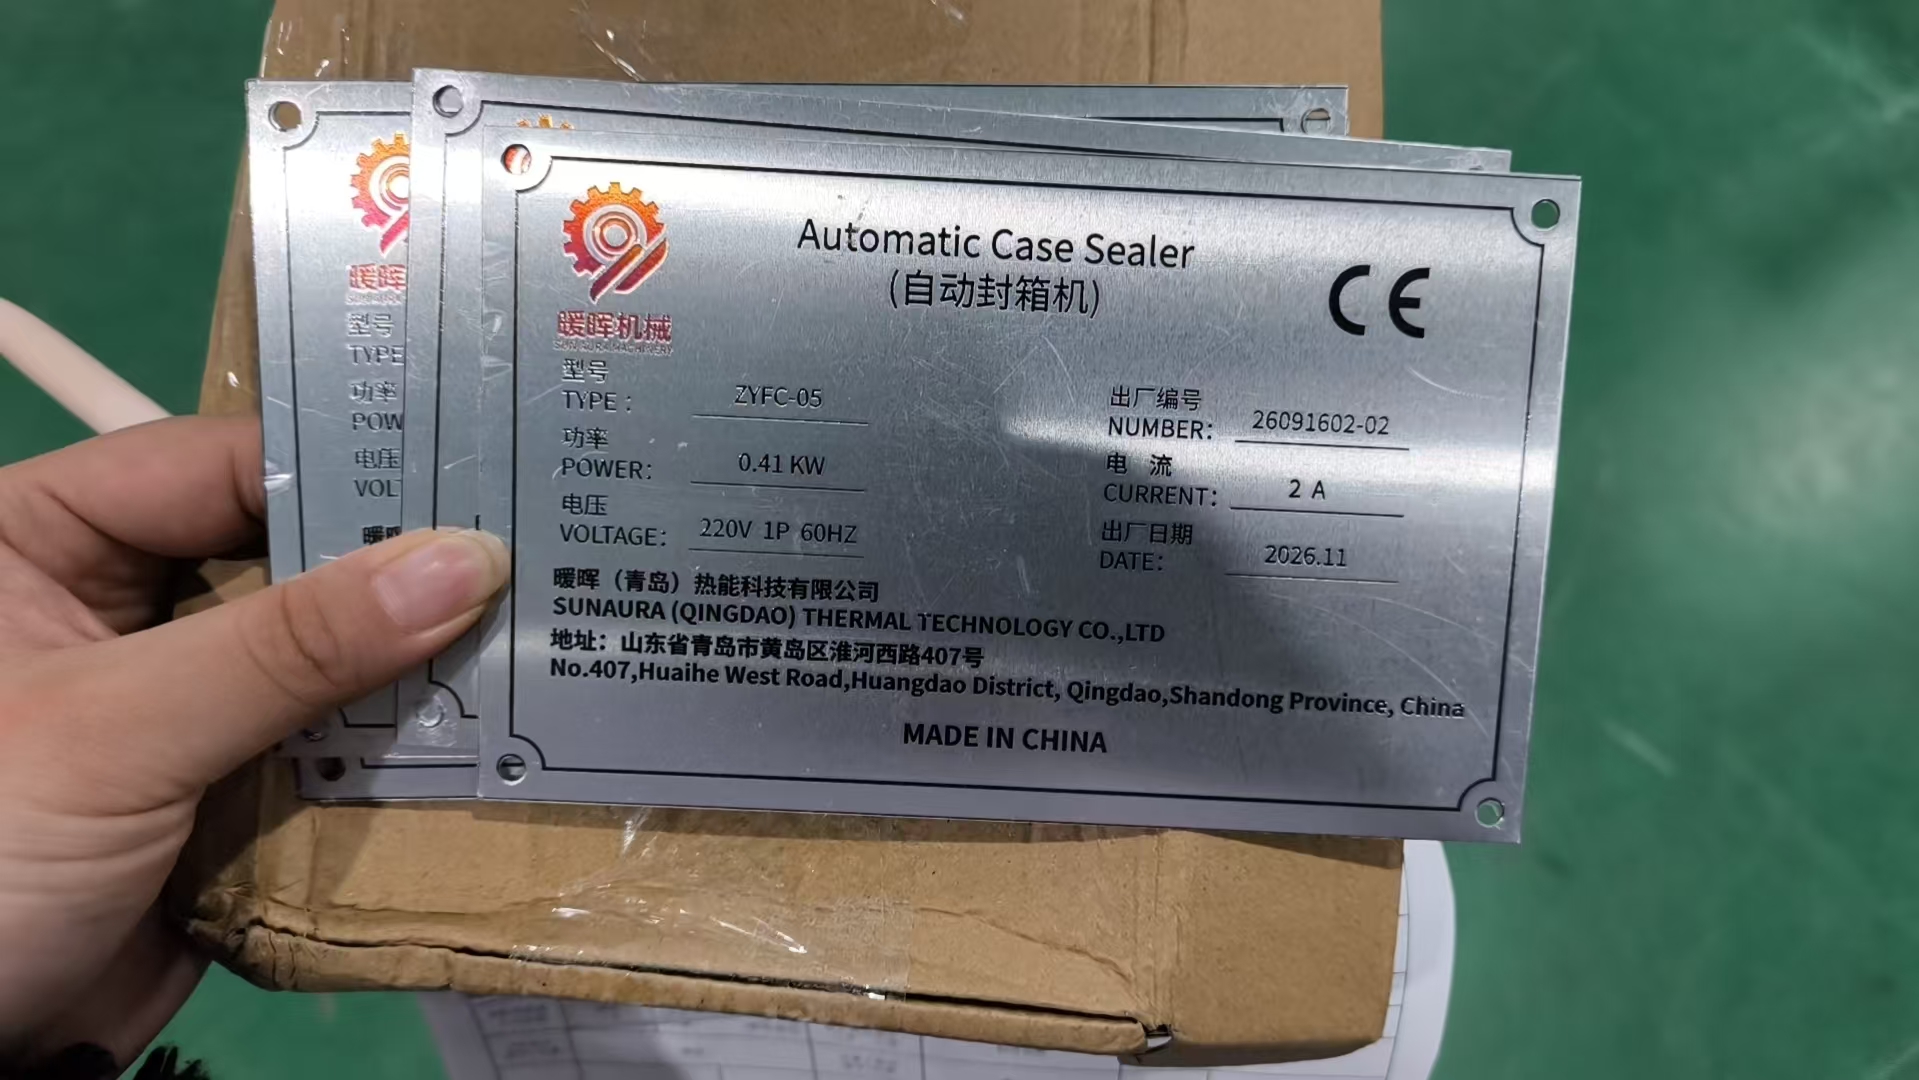
La targa della sigillatrice è il registro permanente di ciò che la macchina è stata costruita per sopportare. Su questa unità la targa riporta tipo ZYFC-05, potenza 0.41 kW, tensione 220 V monofase 60 Hz, corrente 2 A, numero di serie 26091602-02 e data di costruzione 2026.11, con marcatura CE e i dati del costruttore SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. La targa resta sulla macchina per tutta la spedizione e la vita di servizio affinché lo stabilimento, un tecnico e un eventuale rivenditore futuro possano abbinare la valutazione elettrica e l’identità costruttiva all’unità.
Sul versante della sigillatrice, i controlli di accettazione coprono la squadratura dei lembi prima della testina, il contatto dell’adesivo del nastro lungo l’intera cucitura, la sovrapposizione del nastro alle due estremità della scatola, la lunghezza di taglio affinché la striscia finisca a filo invece di sfilare o lasciare un piccolo lembo, e se la scatola esce dritta invece di spostarsi verso una guida laterale. La scelta del nastro e l’impostazione della testina sono un argomento a parte; la nostra guida all’acquisto sulle sigillatrici semiautomatiche, inline e adattative illustra quando nastro, hot melt o colla a freddo si adattano a diversi cartoni e lavori di chiusura.
Perché il nastro è stato la chiusura per questa prova
La chiusura a nastro si adatta a scatole regolari che ripetono lo stesso formato, dove il giunto dei lembi è piano e la scatola percorre una distanza corta o media. Va veloce, la testina è semplice da mantenere e un rotolo di nastro usurato si sostituisce rapidamente in reparto. Dove una scatola è pesante, irregolare oppure richiede una chiusura antimanomissione o completamente incollata, una chiusura hot melt o a colla è spesso la soluzione più adatta. Su questa linea la gamma di cartoni rientrava nella fascia favorevole al nastro, quindi la sigillatrice è stata specificata con testina a nastro anziché un sistema a colla.
Accumulo, buffer e passaggio al filmaggio
Dopo la sigillatura, le scatole attraversano una breve sezione di buffer prima della cella di filmaggio. Questa sezione svolge due compiti. Distanzia le scatole affinché la cella di filmaggio le riceva con un passo costante e fornisce alla stazione di filmaggio una piccola coda nel caso in cui il lato pallettizzazione trattenga un ciclo. I convogliatori qui usano rulli motorizzati o a gravità a seconda della sezione, con guide che mantengono la scatola centrata durante lo spostamento. Il passaggio tra le scatole sigillate e l’alimentazione del filmaggio è uno dei punti che osserviamo con attenzione in ogni FAT: una scatola che arriva leggermente inclinata viene filmata leggermente inclinata, e una scatola leggermente inclinata su un pallet è l’inizio di un carico instabile.
Filmaggio estensibile per un lungo viaggio oceanico
La cella di filmaggio applica il film estensibile attorno al carico di pallet finito o in formazione prima che lasci lo stabilimento. Il trasporto marittimo sottopone un carico a vibrazione, pressione di impilamento, variazioni di umidità e molteplici manipolazioni tra la fabbrica e il magazzino finale, quindi il filmaggio deve tenere le scatole al pallet e proteggere lo strato durante quel movimento invece di apparire ordinato solo nell’area di sosta. La prova di funzionamento del filmaggio verifica la percentuale di stiramento del film, la sovrapposizione del telo superiore e inferiore, la copertura degli angoli, quanto saldamente il film trattiene verso il basso lo strato superiore e se il carico slitta al termine del ciclo della filmatrice.
Tipo e spessore del film seguono il carico: cartoni regolari più leggeri vengono filmati con uno spessore e un livello di stiramento, carichi pesanti o con spigoli vivi necessitano di un telo più pesante e di maggiore protezione angolare. La stazione di filmaggio su questa linea è stata tarata sul peso del cartone e sull’altezza del pallet del cliente, con lo schema di filmaggio impostato per coprire la base, i lati e lo sbalzo superiore. Le prestazioni del film e i dati di mercato del film per imballaggio sono monitorati da fonti di ricerca di settore come i rapporti di mercato sui film per imballaggio di Smithers; gli acquirenti di stabilimento possono usare quei rapporti per confrontare le categorie di film anziché valutare un telo in isolamento.
La pallettizzazione del carico di esportazione finito
La cella di pallettizzazione preleva le scatole filmate o in attesa e le impila nello schema di strato concordato sul pallet. Questo ordine è stato progettato attorno a un braccio robotico articolato su un basamento protetto, con una pinza adatta alla geometria del cartone, al servizio di un convogliatore di alimentazione e di una o due postazioni pallet. Il braccio preleva una scatola, la posiziona nello strato, torna a prendere la successiva e costruisce la pila fino all’altezza concordata prima che il pallet finito scarichi sul nastro di uscita.
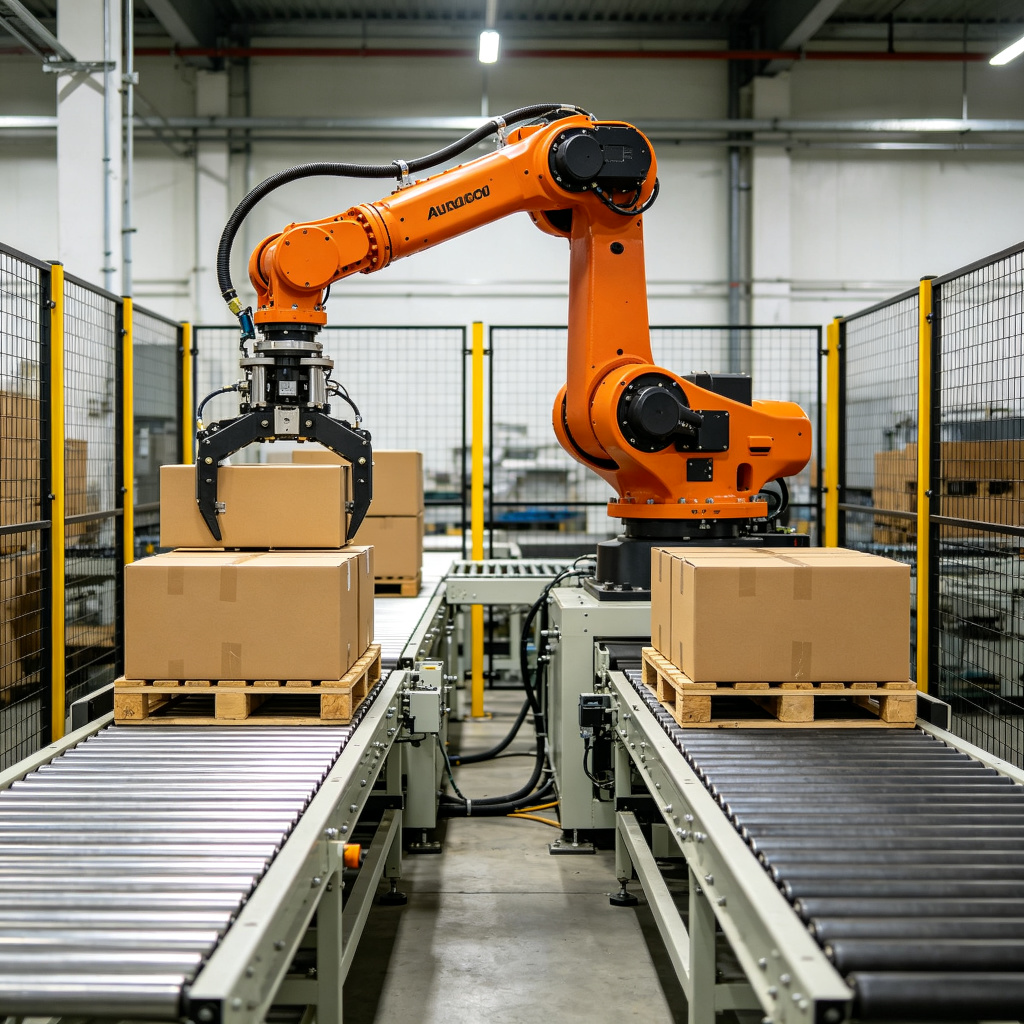
Sul versante della pallettizzazione, i controlli di accettazione coprono la ripetibilità dello schema di strato, l’orientamento della scatola all’interno di ogni strato, l’allineamento degli spazi tra strati, il centraggio del pallet, se il braccio raggiunge ogni postazione pallet in modo costante e come la cella gestisce un pallet vuoto o un foglio di interposizione se lo schema lo richiede. La pressione della pinza e il punto di presa sono tarati sul cartone affinché la scatola sia tenuta saldamente senza schiacciare il lembo o il lato. L’adozione e le tendenze applicative dei robot industriali sono documentate da fonti come l’argomento robotica industriale di Statista, che fornisce contesto di mercato anziché una garanzia di ciclo per una cella specifica.
Perché qui è stato scelto un basamento robotico anziché un portale a telaio fisso
Per questa linea ci si aspettava che la gamma di prodotto si ampliasse un po’ nel tempo, il cliente voleva una cella in grado di servire un paio di postazioni di alimentazione e il carico era regolare ma non vincolato a un unico schema rigido. Questo orienta verso un braccio articolato anziché un portale a rotaia fissa: il polso e la pinza possono orientare una scatola, il basamento può essere disposto per raggiungere più di una stazione e le modifiche di schema si apportano nel programma invece di ricostruire un telaio. Dove uno stabilimento gestisce una gamma ristretta di scatole pesanti e regolari a volume elevato e costante, un portale o una macchina di strato convenzionale spesso trattiene lo strato pesante in modo più rigido; la scelta della piattaforma segue i dati di carico che la specifica ha esposto in precedenza.
Come è stata pianificata la settimana di FAT sul nostro piano prova
Il collaudo di accettazione in fabbrica è l’ultima occasione per far girare l’intera linea insieme prima che lasci lo stabilimento. Una volta che una macchina è stata imballata in cassa e caricata su un container, modificare la lunghezza di un convogliatore, regolare una guida o ritarare uno schema di filmaggio costa diverse volte quanto costa nell’area prova, e lo stabilimento aspetta dall’altra parte. Il FAT su questa linea per il Brasile è stato programmato in tre passaggi anziché un’unica lunga prova.
Il primo passaggio è stato un controllo a secco e per singola stazione. Ogni cella è stata alimentata e azionata in jog da sola: i convogliatori si sono mossi nella direzione corretta, gli azionamenti hanno raggiunto la velocità impostata, protezioni e interblocchi hanno fermato la cella interessata all’apertura, gli arresti di emergenza hanno interrotto l’alimentazione dove dovevano e i comandi hanno portato ogni attuatore attraverso la propria corsa senza prodotto. Questo passaggio individua problemi di cablaggio, orientamento e sicurezza prima che qualsiasi scatola tocchi la linea, quando un problema è ancora facile da ricondurre a una cella.
Il secondo passaggio è stata una prova caricata stazione per stazione. Scatole con le dimensioni e i pesi rappresentativi del cliente sono state fatte passare nelle sezioni di sigillatura, filmaggio e pallettizzazione una alla volta, poi in brevi lotti. Abbiamo osservato la chiusura dei lembi, la cucitura del nastro, la rettilineità di uscita della scatola, il trattenimento del filmaggio e il posizionamento dello strato su ogni stazione, e abbiamo registrato dove una scatola si trovava fuori linea o uno strato fuori centro. Questo passaggio isola un guasto di stazione da un guasto di passaggio: se la sigillatrice invia una scatola dritta ma l’alimentazione del filmaggio la inclina, il problema è la sezione di trasferimento, non la sigillatrice.
Il terzo passaggio è stata la prova di funzionamento della linea collegata. Tutte le stazioni hanno girato insieme su un lotto continuo alla cadenza media pianificata, con brevi fermate e un carico di punta introdotto per verificare accumulo e buffer. È il passaggio che mostra se la sequenza è effettivamente bilanciata: se il buffer si riempie e si svuota, se la cella di filmaggio tiene il ritmo, se il pallettizzatore scarica con cadenza e se qualche stazione diventa il collo di bottiglia che trattiene le altre. La prova collegata mette anche in esercizio gli interblocchi e la sequenza di arresto/avvio che gli operatori dello stabilimento useranno giorno per giorno.
Durante tutta la settimana, i risultati sono stati annotati rispetto ai criteri di accettazione concordati nella specifica: dimensioni e pesi delle scatole provati, ciclo e cadenza osservati, schema di strato verificato, dispositivi di sicurezza provati e ogni difetto registrato con stazione, sintomo, causa e azione intrapresa. Un FAT che si limita a guardare la linea girare per un’ora e la dichiara valida non offre molta protezione allo stabilimento; il valore sta nei controlli registrati e nella riprova dopo ogni correzione.
Cosa abbiamo rilevato e corretto durante la prova di funzionamento
Quasi nessuna linea personalizzata lascia l’area prova senza una manciata di aggiustamenti. L’obiettivo del FAT è far emergere quegli aggiustamenti sul nostro piano, correggerli lì e rifare girare la sezione interessata invece di inviare al cliente un elenco di cose da sistemare dopo la consegna. La tabella seguente elenca i tipi di problemi emersi in questa prova, il sintomo osservato, l’azione intrapresa nell’area prova e come è stata verificata la riprova. I numeri specifici seguono questo prodotto e questa disposizione; considerateli come esempi di ciò che un FAT dovrebbe far emergere, non come risultati garantiti per un altro ordine.
| Stazione | Sintomo osservato | Azione nell’area prova | Risultato del ricontrollo |
|---|---|---|---|
| Sigillatrice scatole | La striscia di nastro è finita leggermente corta su una misura di scatola, lasciando un piccolo lembo all’estremità della cucitura | Regolata la lunghezza di taglio del nastro e la pressione della testina per quell’altezza di scatola; verificata la chiusura dei lembi prima della testina | Rifatta girare la misura di scatola; cucitura chiusa a filo alle due estremità, senza lembo sfilante |
| Trasferimento sigillatura-filmaggio | Alcune scatole sono entrate inclinate nell’alimentazione del filmaggio dopo la sezione di buffer | Centrate le guide di trasferimento e regolata la breve sezione di passo affinché le scatole arrivino a squadra alla cella di filmaggio | Rifatto girare un lotto; le scatole sono entrate centrate nella cella di filmaggio, senza deriva laterale |
| Filmaggio estensibile | Lo strato superiore si è sollevato leggermente agli angoli al termine del ciclo di filmaggio | Aumentata la sovrapposizione del telo superiore e tarato lo stiramento del film affinché le scatole superiori siano trattenute verso il basso durante il ciclo | Rifilmato un pallet; gli angoli sono restati bassi, il carico ha tenuto dopo il rilascio del film |
| Cella di pallettizzazione | Uno strato si è collocato di qualche millimetro fuori centro sul pallet per la misura di scatola più pesante | Corretti il posizionamento di presa e l’offset di strato nel programma per quella geometria di scatola | Ricostruito lo strato; le scatole allineate ai bordi del pallet entro la tolleranza concordata |
| Buffer di accumulo | Il buffer si è riempito troppo rapidamente quando la cella di filmaggio si è fermata, respingendo le scatole verso il lato confezionamento | Impostati la temporizzazione di rilascio e la velocità del convogliatore affinché il buffer assorba la breve fermata senza raggiungere l’alimentazione di confezionamento | Introdotta una fermata controllata; il buffer si è svuotato senza riversare scatole a monte |
| Protezioni e interblocchi | Una porta di accesso fermava solo la propria cella; verificato che la cella di filmaggio adiacente restasse in sicurezza | Riesaminato il cablaggio degli interblocchi e confermato che ogni porta ferma la zona di lavoro che protegge | Aperte ogni porta; la cella interessata si è fermata, nessun movimento imprevisto nella zona protetta |
Sono gli aggiustamenti ordinari che una squadra di messa in servizio si aspetta: una guida leggermente fuori asse, una lunghezza di taglio che necessita di una correzione specifica per la scatola, una tensione di filmaggio che si legge diversamente una volta che le scatole reali attraversano la linea. L’aspetto da sottolineare è che la maggior parte di essi è emersa al passaggio tra stazioni, non all’interno di una singola macchina. Una sigillatrice che chiude una scatola alla perfezione può comunque alimentare una scatola inclinata alla cella successiva se la sezione di trasferimento è fuori asse, ed è per questo che il passaggio della linea collegata conta quanto quello della singola stazione.
Documenti di accettazione e cosa comprende effettivamente l’approvazione
La firma di approvazione del FAT non è una semplice firma su una macchina pulita. È un registro di ciò che è stato provato, rispetto a quali criteri, con quale risultato e quali voci aperte restano prima della spedizione. Per questa linea il pacchetto di accettazione comprendeva i controlli stazione per stazione, i risultati della prova collegata, i test dei dispositivi di sicurezza, la corrispondenza della valutazione elettrica all’alimentazione di destinazione, i registri di strato e di schema e l’elenco delle voci che saranno completate dopo l’arrivo.
I documenti che lo stabilimento deve aspettarsi su una linea di esportazione comprendono: gamma e pesi delle scatole provati, ciclo e cadenza osservati alla pianificazione, schema di pallet e numero di strati, impostazione del film di avvolgimento e sovrapposizione, pressione della pinza e impostazioni di presa, risultati dei test di sicurezza e protezioni, dati di serie e di targa per ogni macchina, elenco ricambi, manuali d’uso e manutenzione, schemi elettrici e documentazione di comando e il referente di messa in servizio responsabile del seguito. Un acquirente che conduce una propria visita di accettazione può usare una lista di controllo FAT e SAT per celle di formatura, sigillatura, filmaggio e pallettizzazione strutturata per assicurarsi che nulla di quell’elenco venga saltato in reparto.
Vale la pena distinguere qui FAT e SAT. Il collaudo di accettazione in fabbrica avviene nel nostro stabilimento, sul nostro piano, con la nostra alimentazione e le nostre scatole di prova. Il collaudo di accettazione in sito avviene allo stabilimento dopo l’installazione, sulla linea di produzione reale, con il prodotto reale e le attrezzature reali a monte e a valle. Alcune voci possono essere verificate solo in sito: come la linea si collega al convogliatore esistente dello stabilimento, come gira rispetto alla cadenza di confezionamento reale, come gli operatori interagiscono con i comandi nel proprio flusso di lavoro e se la disposizione si adatta a corridoi e accessi dello stabilimento. Il FAT chiara ciò che può essere chiarito nell’area prova; il SAT conferma che la linea performa dove girerà realmente.
In che modo una linea di esportazione personalizzata differisce da una macchina di catalogo
Una macchina di catalogo è costruita con un telaio fisso, una lunghezza convogliatore fissa e una banda di velocità fissa, venduta su una configurazione standard. Una linea di fine linea personalizzata è disegnata sul prodotto, sulla cadenza, sulla superficie e sull’alimentazione di destinazione dell’acquirente, e le stazioni, i convogliatori, i buffer e le protezioni sono dimensionati su quell’ambito. Le differenze emergono in alcuni punti concreti.
Lunghezza e disposizione del convogliatore seguono il pavimento dello stabilimento. Le sezioni di alimentazione, buffer, filmaggio e pallettizzazione sono disposte affinché la linea si adatti all’ingombro disponibile e alimenti e scarichi nella direzione corretta, invece di costringere lo stabilimento a riorganizzarsi attorno a un telaio standard. Il buffer è dimensionato sul carico di punta segnalato, non su una lunghezza generica. La costruzione elettrica corrisponde alla rete di destinazione: tensione, frequenza, tipo di spina o morsettiera e standard locali sono impostati per il Paese a cui la macchina viene spedita. Comandi e reportistica sono abbinati a ciò che lo stabilimento può mantenere, e le protezioni seguono la zona di lavoro reale e i punti di accesso.
Il compromesso rispetto a una macchina di catalogo è tempo di consegna e profondità di ingegnerizzazione. Una linea personalizzata necessita di revisione del layout, approvazione della specifica, fabbricazione, integrazione e sequenza del FAT, il che richiede più tempo di ordinare un’unità standard a catalogo. Il recupero sta nel fatto che la linea si adatta al lavoro reale: il convogliatore raggiunge dove serve, il buffer assorbe il carico di punta reale, il filmaggio trattiene il carico reale e il pallettizzatore costruisce lo schema reale. Dove il prodotto e la cadenza dell’acquirente rientrano nella gamma di una macchina standard, un’unità di catalogo è spesso la via più rapida ed economica; dove la disposizione, il mix di prodotto o l’alimentazione di destinazione escono da quella gamma, l’ambito personalizzato ripaga il proprio costo.
Interfaccia a monte e a valle e i dati che la linea riporta
Una linea di fine linea non funziona in isolamento. Riceve le scatole dal lato confezionamento e scarica i pallet al magazzino o all’area container, e i passaggi a entrambe le estremità devono essere concordati prima che la linea venga costruita. A monte, la domanda è come arrivano le scatole: alimentazione costante o a raffica, con quale orientamento, quale cadenza e se il lato confezionamento può fermarsi quando il buffer di fine linea è pieno. A valle, la domanda è come lasciano i pallet finiti: con carrello a mano, con muletto verso un’area di sosta o su camion o container, e quale luce e accesso richiede quello scarico.
Sul fronte dati, una linea moderna può riportare lo stato di marcia, i conteggi di ciclo, gli allarmi di stazione e i conteggi di produzione a un sistema di stabilimento. Il modo in cui quei dati si muovono dipende dai comandi: uscite di segnale di base per stato e allarmi, oppure una connessione di rete come una comunicazione in stile OPC UA verso un WMS o un MES per conteggi, cadenze e dettagli dei guasti. La scelta segue ciò che lo stabilimento usa realmente in sito; una linea che invia telemetria dettagliata a uno stabilimento privo di un sistema in grado di leggerla aggiunge costo senza beneficio. La nostra panoramica sulle macchine di fine linea connesse, integrazione OPC UA, WMS e MES illustra come viene definito l’ambito dell’interfaccia senza sovraingegnerizzare la cella.
Fasce di budget e tempo di consegna per una linea di fine linea personalizzata
Gli acquirenti che chiedono un numero per una linea personalizzata hanno di solito bisogno di una fascia di budget più che di un prezzo singolo, perché il valore finale varia con stazioni, cadenza, livello di automazione e protezioni. Una sezione di fine linea di base con gestione manuale o semiautomatica delle scatole, una sigillatrice standard e un’impostazione di filmaggio manuale o semplice si colloca nella fascia di budget inferiore. Una linea integrata di fascia media con accumulo, sigillatura automatica, filmaggio estensibile e una cella robotica o di pallettizzazione si colloca nella fascia centrale. Una linea ad alta capacità con servizio a più stazioni, carichi più pesanti, controllo avanzato dello schema, reportistica connessa e protezioni complete si colloca nella fascia superiore. Sono intervalli di pianificazione per la discussione, non offerte; un numero definitivo segue la specifica, i campioni di prodotto e una revisione del layout.
Il tempo di consegna segue la stessa forma. Una macchina standard viene spedita in poche settimane; una linea integrata personalizzata attraversa conferma del layout, fabbricazione, integrazione e FAT, il che copre una finestra di costruzione più lunga, con la settimana di FAT come uno degli ultimi cancelli prima dell’imballaggio in cassa. Gli acquirenti che pianificano una data di lancio dovrebbero fissare le tappe del tempo di consegna all’inizio del progetto invece di presumere che si applichi un programma di consegna di una macchina standard. Per vedere come il costo dell’attrezzatura si confronta con il recupero dell’investimento, la guida al costo e al budget di una linea di imballaggio di fine linea suddivide le fasce di budget per configurazione, e il calcolatore ROI e periodo di recupero della linea di imballaggio mostra come le variazioni di resa e di manodopera si riflettono su un periodo di recupero.
Cinque insidie che gli acquirenti incontrano sulle linee di imballaggio di esportazione
Dopo aver seguito la spedizione e l’esercizio di queste celle, gli errori ricorrenti sugli ordini di esportazione si raggruppano tendenzialmente in cinque aree, e la maggior parte di essi è più facile da evitare prima del FAT che dopo la consegna.
1. Specificare la cadenza della macchina, non quella della linea. Una sigillatrice può girare un ciclo rapido da sola, ma la linea si muove solo alla velocità della stazione collegata più lenta, e il buffer deve bilanciare il resto. Acquistare sulla cadenza di punta di una singola macchina sovrastima ciò che la sezione di fine linea eroga realmente e sottodimensiona i passaggi.
2. Ignorare l’alimentazione elettrica di destinazione. Una macchina tarata per una frequenza o una tensione non si trasferisce senza problemi a un’altra. Cablare l’unità alla rete di destinazione, impostare la targa di conseguenza e verificare il comportamento di azionamento e convogliatore sull’alimentazione corretta sono voci del FAT che devono essere confermate prima della spedizione, non diagnosticate dopo l’arrivo.
3. Sottodimensionare il buffer di accumulo. Senza lunghezza di buffer e temporizzazione di rilascio sufficienti, le brevi fermate a valle respingono le scatole nell’area di confezionamento e creano inceppamenti al passaggio. Il dimensionamento del buffer deve seguire il carico di punta segnalato, con un margine per l’eventuale fermata lunga occasionale anziché per la media di funzionamento.
4. Considerare il filmaggio un passo estetico. Il film estensibile su un carico di esportazione tiene le scatole al pallet attraverso vibrazione, impilamento e manipolazioni successive. Spessore del film, livello di stiramento, sovrapposizione e copertura angolare devono essere tarati sul carico reale; un filmaggio leggero che appare ordinato nell’area di sosta può fallire su un lungo viaggio oceanico.
5. Rimandare l’interfaccia di sito a dopo l’arrivo. L’alimentazione a monte, lo scarico a valle, la luce a pavimento, la posizione dell’alimentazione elettrica e i collegamenti di comando devono essere concordati nella specifica. Scoprire il giorno dell’installazione che il convogliatore non raggiunge il lato confezionamento dello stabilimento, oppure che il percorso di scarico è bloccato da una colonna, è il tipo di problema costoso da risolvere in sito.
Dopo la spedizione: installazione, SAT, formazione e ricambi
L’approvazione del FAT chiude l’accettazione dal lato stabilimento, ma la linea deve performare allo stabilimento dopo imballaggio in cassa, trasporto marittimo e installazione. Dopo l’arrivo, le celle vengono disimballate, livellate, collegate all’alimentazione dello stabilimento e agganciate ai percorsi convogliatore e di scarico esistenti. Il passaggio di accettazione in sito fa poi girare la linea contro il prodotto reale e le attrezzature reali a monte e a valle, confermando ciclo, schema, trattenimento del filmaggio e gestione da parte dell’operatore sul piano di produzione.
La formazione riguarda gli operatori che fanno girare la linea giorno per giorno: come alimentare le scatole, passare da una misura di scatola all’altra, sostituire un rotolo di nastro o di film, sbloccare un inceppamento in sicurezza, leggere gli allarmi di stazione e quali controlli eseguire all’inizio del turno. La formazione alla manutenzione riguarda le parti d’usura da ispezionare, gli azionamenti e i cuscinetti da mantenere puliti e le impostazioni che non vanno regolate senza il referente di messa in servizio. I ricambi sono elencati nel pacchetto di accettazione affinché lo stabilimento tenga a magazzino i consumabili e gli elementi d’usura che fermano la linea più rapidamente se si esauriscono.
Il supporto dopo la consegna segue la garanzia e l’accordo di servizio: il referente di messa in servizio che conosce la linea, il canale ricambi che tiene a magazzino gli elementi d’usura e un canale per l’assistenza remota o in sito quando una stazione guasta. Per i clienti di esportazione, la disponibilità dei ricambi e la risposta locale contano tanto quanto la macchina stessa, perché una linea in attesa di un singolo pezzo sostituibile ferma la produzione. La messa in servizio regionale e il supporto ricambi per le linee di imballaggio in America Latina sono qualcosa che il nostro gruppo di servizio pianifica con i clienti prima della costruzione, affinché il percorso di supporto esista prima che l’attrezzatura raggiunga lo stabilimento.
Pianificazione del trasporto di esportazione prima dell’imballaggio in cassa
Una volta registrata l’approvazione del FAT, la linea passa alla fase di preparazione alla spedizione, e questa fase ha una propria lista di controllo separata dalla prova macchina. Telai e convogliatori vengono imballati in cassa o su slitta affinché le superfici di lavoro, gli azionamenti e le testine del nastro siano protetti da impilamento e umidità durante il transito oceanico. Parti sciolte, ricambi e attrezzi sono imballati in casse contrassegnate che corrispondono all’elenco pezzi, affinché la squadra ricevente possa identificare cosa va dove quando inizia l’installazione.
La pianificazione del carico conta per una linea che viene spedita a sezioni. Convogliatori lunghi, il basamento di pallettizzazione e il telaio di filmaggio sono imballati per entrare nel container, con i pezzi più pesanti in basso e le superfici che portano guide o cuscinetti protette dal contatto. La parte ricevente deve conoscere la sequenza delle casse prima che il container arrivi: quale sezione si scarica per prima, quale slitta porta il quadro elettrico e quali casse contengono consumabili e ricambi. Quella sequenza evita che l’installazione si trasformi in una ricerca nel container sul molo.
La documentazione viaggia con la spedizione sia in forma cartacea sia digitale. La lista di imballaggio lega ogni cassa a una macchina o a una sezione, i manuali e gli schemi corrispondono ai numeri di serie sulle targhe e sono inclusi i registri di accettazione del FAT affinché la squadra di sito possa vedere cosa è stato provato e cosa è stato aggiustato nell’area prova. Per un ordine diretto in Brasile, i documenti commerciali e tecnici devono essere allineati a quanto si aspettano la dogana e lo stabilimento ricevente, affinché lo sdoganamento non trattenga la linea dopo l’attracco della nave. Coordiniamo l’insieme di documenti con il cliente prima dell’imballaggio in cassa invece di assemblarlo all’ultimo minuto nel giorno del carico.
C’è anche un punto di tempistica che vale la pena sollevare all’inizio del progetto. Le date di lancio della produzione si collocano di solito a valle di installazione, messa in servizio e formazione degli operatori, non a valle della data di spedizione. Una linea che arriva il primo del mese necessita ancora di disimballaggio, livellamento, collegamento all’alimentazione dello stabilimento, prova SAT, eventuali ritarature finali e un passaggio di formazione prima di produrre alla cadenza obiettivo. Pianificare il lancio attorno a quella sequenza di sito, invece che attorno all’arrivo del container, evita il divario in cui l’attrezzatura ha raggiunto lo stabilimento ma la linea non produce ancora.
Riferimenti e fonti di contesto
Il contesto di mercato e normativo di questo articolo attinge a ricerche di settore pubbliche e a organismi di normazione; i valori e le osservazioni specifici della macchina provengono da questa prova sul piano prova. Gli acquirenti possono usare le fonti seguenti per confrontare i mercati delle macchine per imballaggio, le categorie di film, l’adozione dei robot e la pratica di sicurezza macchina rispetto alla propria specifica.
- Ricerca di mercato PMMI sulle macchine per imballaggio e trasformazione — dati di mercato di settore e contesto del comparto per le attrezzature di imballaggio.
- Rapporti di mercato sui film per imballaggio di Smithers — contesto di categoria e prestazioni per teli estensibili e termoretraibili.
- Argomento robotica industriale di Statista — tendenze di adozione e applicazione dei robot industriali.
- ISO 13849-1 parti dei sistemi di comando relative alla sicurezza — pratica di sicurezza macchina richiamata nella revisione della progettazione di protezioni e interblocchi.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Vedi biografia completa ›