

Quando gli acquirenti immaginano una linea di confezionamento, di solito immaginano le macchine: la formatrice che apre i cartoni con un clic, la sigillatrice che li chiude con il nastro, il robot che impila i pallet. Le macchine sono dove avviene il lavoro visibile, e tendono a ricevere il budget e l’attenzione. Ma camminate su una linea che funziona davvero bene e ciò che la tiene insieme è molto meno glamour — i trasportatori e i sistemi di movimentazione prodotto tra le macchine. Una formatrice veloce che alimenta un trasportatore lento è un cumulo di scatole. Un incartonatore che riceve i prodotti con un passo sbagliato è un inceppamento. Un pallettizzatore affamato da un buco nell’accumulo è un robot fermo. In SunAura Packaging Machines trattiamo la logistica di linea come un pezzo di ingegneria a sé stante, e i progetti che vengono messi in servizio più rapidamente sono quelli in cui i trasportatori sono stati dimensionati prima che le macchine fossero ordinate, non dopo.
Questa guida spiega come scegliere i trasportatori e le apparecchiature di movimentazione che spostano il prodotto attraverso una linea di confezionamento: la differenza tra trasportatori a nastro, a rulli, a palette e a modulo plastico; perché l’accumulo e il buffering decidono se una linea si ferma; come i prodotti vengono allineati, ruotati, fusi e singolarizzati; e come dimensionare altezze di trasferimento, velocità e controlli affinché le macchine passino il prodotto in modo pulito. Esamineremo i sistemi logistici integrati, i sistemi di alimentazione prodotto casuale e le celle di movimentazione automatizzata che sostituiscono il trasporto manuale tra le stazioni. Se state progettando una nuova fine linea o state cercando di capire perché un insieme di macchine altrimenti capace continua a fermarsi, le sezioni seguenti seguono la stessa logica che usano i nostri ingegneri applicativi.
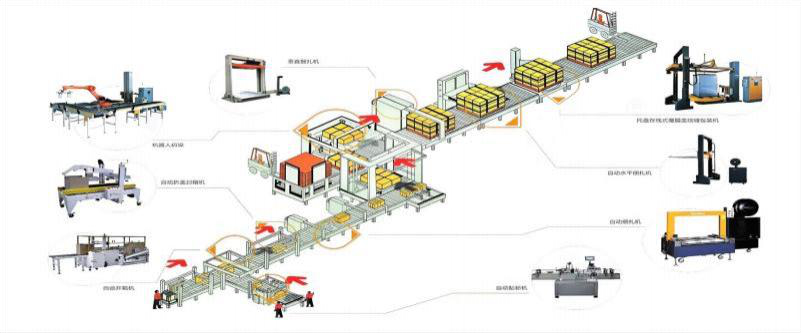
Perché il trasportatore è la linea, non lo spazio tra essa
Una linea di confezionamento è una serie di processi, ciascuno con il proprio tempo ciclo, e il sistema di trasportatori deve assorbire le differenze tra di essi. La formatrice può produrre un cartone ogni due secondi a scatti; l’incartonatore può lavorare in continuo; la sigillatrice e la reggiatrice indicizzano a intervalli fissi; il pallettizzatore si ferma mentre costruisce uno strato e si ferma del tutto mentre un pallet finito viene sostituito. Senza accumulo — sezioni di trasportatore che possono contenere il prodotto e rilasciarlo su richiesta — ognuna di quelle pause si propaga a monte, fermando macchine che altrimenti potrebbero continuare a funzionare. Questo è il principio centrale della logistica di linea: i trasportatori esistono non solo per spostare il prodotto ma per disaccoppiare le macchine, affinché una breve fermata in una stazione non diventi una fermata su tutta la linea.
Quanto accumulo sia sufficiente dipende dalle macchine. Un pallettizzatore che si ferma per trenta secondi mentre cambia strato ha bisogno di abbastanza buffer a monte per contenere trenta secondi di cartoni; uno scambio pallet che richiede due minuti richiede sia una corsia di accumulo di due minuti sia una macchina a monte che può fermarsi senza danni. Le linee con buffer adeguato funzionano più vicino alla loro produzione nominale perché i piccoli disturbi vengono assorbiti piuttosto che amplificati. Le linee senza buffer — macchine imbullonate vicine tra loro con brevi trasportatori di trasferimento — sembrano compatte ed economiche su un disegno di layout e si fermano continuamente sul pavimento.
Tipi di trasportatore e dove va ciascuno
Trasportatori a nastro
I trasportatori a nastro piano spostano i prodotti in modo continuo e delicato, rendendoli la scelta predefinita per prodotti sfusi o irregolari, imballaggi primari e qualsiasi carico che necessiti di una superficie stabile e continua. Si adattano all’alimentazione di incellophanatrici e incartonatrici dove la posizione del prodotto conta, e i nastri inclinati possono alzare o abbassare il prodotto tra i livelli. Un nastro offre una buona trazione e può trasportare prodotti su pendenze modeste con guide o superfici grip, ma è meno indulgente dei rulli per carichi pesanti e rigidi e per l’accumulo, dove i cartoni dovrebbero scorrere o fermarsi piuttosto che trascinarsi contro un nastro in movimento.
Trasportatori a rulli
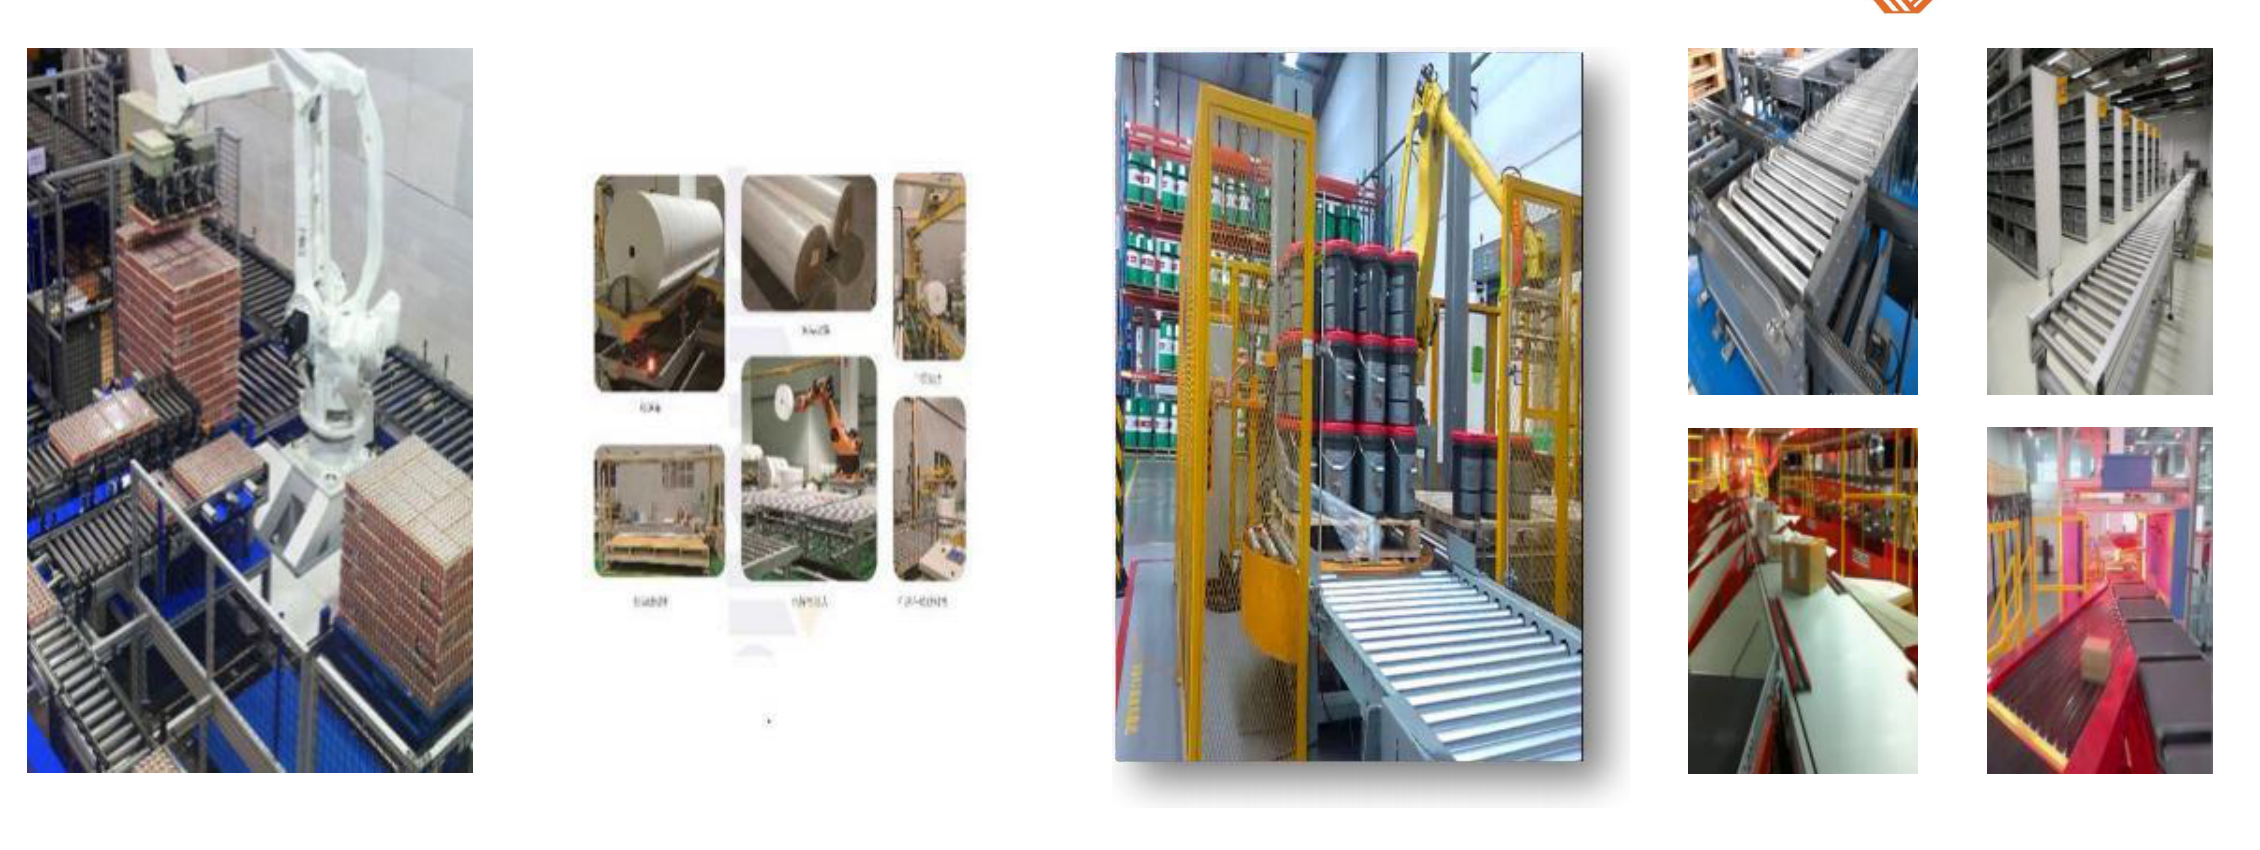
I trasportatori a rulli — a gravità o motorizzati — sono i cavalli di battaglia per cartoni, scatole e carichi su pallet. I cartoni viaggiano sui rulli, possono accumularsi con la trasmissione giusta (l’accumulo a pressione zero utilizza zone che si fermano indipendentemente), e trasferiscono in modo pulito tra le sezioni. I trasportatori a rulli motorizzati gestiscono il movimento costante di cartoni sigillati verso reggiatura e pallettizzazione, mentre i trasportatori a rulli pesanti o a catena spostano i pallet completi. Per un centro di distribuzione o qualsiasi linea che gestisce cartoni uniformi, i trasportatori a rulli sono lo standard perché combinano capacità, accumulo e durata a un costo ragionevole.
Trasportatori a palette e a modulo plastico
I trasportatori a palette e i trasportatori a nastro modulare plastico utilizzano palette ad incastro o moduli di nastro, offrendo una superficie piatta, robusta, positivamente azionata che può fare curve, trasportare prodotti pesanti o caldi, e sopportare lavaggio e ambienti impegnativi. Sono comuni negli stabilimenti alimentari e delle bevande, dove il nastro può essere pulito, e nelle linee che necessitano di prodotti tenuti in posizioni fisse o spostati attraverso curve. I nastri modulari gestiscono anche percorsi a flessione laterale che un nastro piano non può, il che aiuta nelle fabbriche dove la linea deve piegarsi attorno a colonne o apparecchiature esistenti.
Trasportatori a catena e speciali
I carichi su pallet e i prodotti molto pesanti si spostano su trasportatori a catena, piattirotanti e carrozze di trasferimento; la movimentazione specializzata — come la movimentazione di bobine e rotoli nella nostra gamma di avvolgimento — utilizza selle, blocchi a V e rulli motorizzati abbinati a carichi cilindrici. La scelta segue sempre il carico: un trasportatore giusto per un pacco flow-wrap da 300 g non è giusto per un pallet da 1.000 kg, e specificare il tipo sbagliato è la fonte più prevedibile di usura prematura.
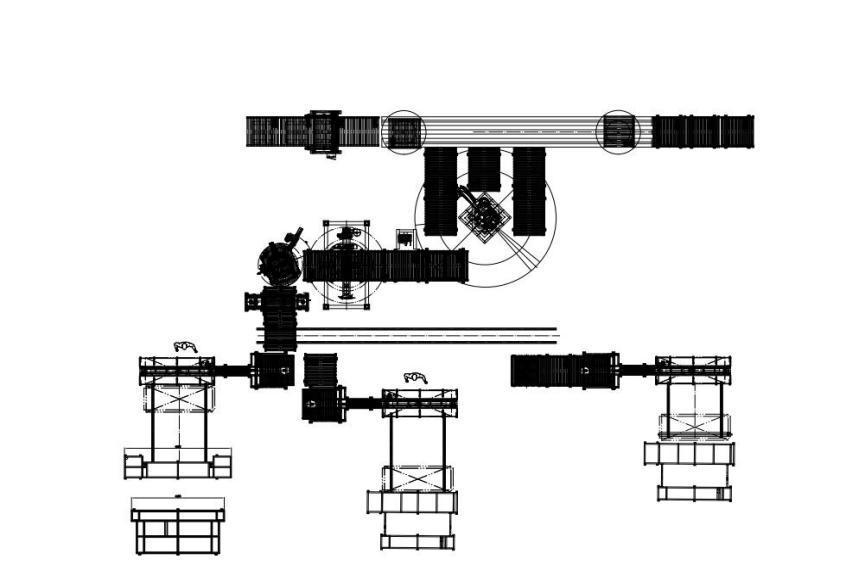
Allineare, alimentare e singolarizzare il prodotto
Portare il prodotto su un trasportatore è un problema; presentarlo a una macchina nell’orientamento e nel passo corretti è un altro. I prodotti arrivano dai processi a monte in file, lotti o ordine casuale, e il sistema di movimentazione deve ruotarli, fonderli, distanziarli e allinearli prima che raggiungano un’incellophanatrice, un incartonatore o una incartonatrice. L’alimentatore di allineamento prodotto casuale WX160 è costruito esattamente per questo: riceve i prodotti in un flusso casuale e li dispone secondo la spaziatura e l’orientamento che la macchina a valle richiede, eliminando l’operatore che altrimenti li posizionerebbe a mano. Per prodotti irregolari o delicati, questo tipo di stazione di alimentazione può essere importante quanto la macchina che alimenta per la produzione della linea.
Diverse operazioni di movimentazione ricorrono nei progetti. La fusione unisce due linee in una — ad esempio, due incellophanatrici che alimentano un’unica incartonatrice. La divisione spezza una linea in due stazioni di imballaggio. La rotazione ruota cartoni o prodotti affinché etichette o cuciture siano rivolte nel verso giusto. La singolarizzazione separa un grumo in singoli articoli a un passo prestabilito. Ciascuna è un piccolo pezzo di automazione, ma quando una qualsiasi manca, un operatore appare in quel punto, e la produttività della linea diventa limitata dalla movimentazione manuale. Decidere tempestivamente quali di queste operazioni automatizzare — sulla base del costo del lavoro e della velocità richiesta — fa parte del dimensionamento dell’intera linea piuttosto che delle sole macchine.

Sistemi logistici integrati e celle automatizzate
Per molti progetti i trasportatori e le apparecchiature di movimentazione vengono fornite come un sistema integrato piuttosto che una collezione di sezioni. Il sistema logistico di linea di produzione automatizzato combina i trasportatori, i trasferimenti, l’accumulo e il controllo necessari per spostare il prodotto attraverso una linea completa, con le zone e i segnali già abbinati alle macchine. Allo stesso modo, il sistema automatizzato di confezionamento per magazzino estende la movimentazione al flusso di distribuzione, e il sistema di trasporto e confezionamento per non tessuto mostra come un sistema di movimentazione sia adattato a un prodotto specifico che è morbido, leggero e difficile da controllare su un trasportatore generico.
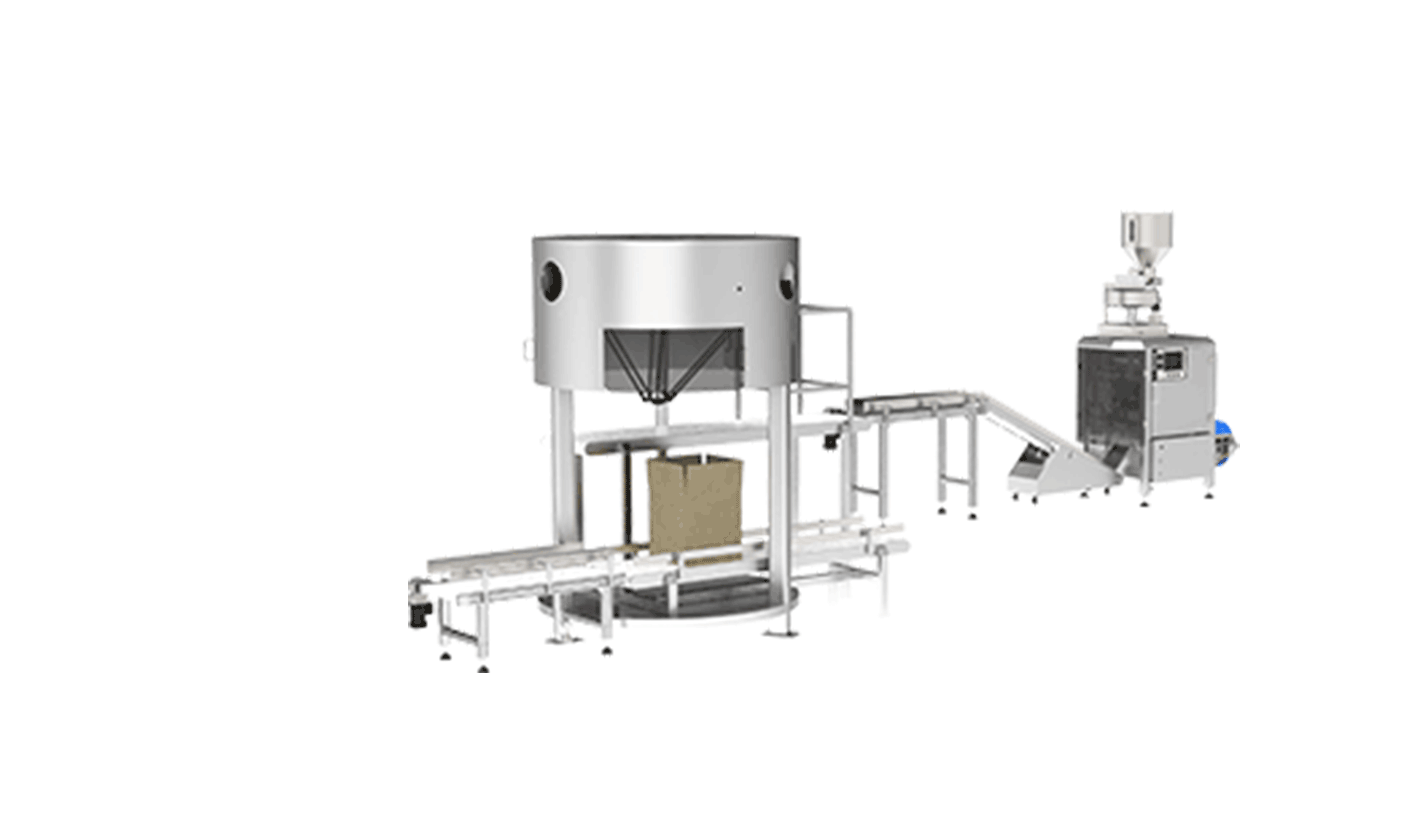
Le celle di movimentazione integrate utilizzano sempre più spesso robot per le fasi che erano manuali — prelevare i prodotti da un nastro, collocarli nei cartoni, o trasferire tra trasportatori. La soluzione di incartonatura per confezionamento verticale combina un robot spider sopra un cartone con i trasportatori che alimentano entrambi, affinché i prodotti si spostino dal nastro alla scatola senza essere maneggiati. Dove un prodotto è difficile da orientare per un trasportatore o una fase varia tra i lotti, un robot offre una flessibilità che la movimentazione fissa non può, e condivide lo stesso sistema di controllo dei trasportatori attorno a esso.
Velocità, trasferimenti e il problema dell’abbinamento
Un trasportatore che sposta il prodotto alla velocità sbagliata causa guasti che sono facili da diagnosticare erroneamente come problemi della macchina. Il prodotto deve entrare in un’incellophanatrice o in un incartonatore al passo della macchina; se il trasportatore gira troppo veloce, i prodotti si ammassano; troppo lento, la macchina aspetta. Ai trasferimenti tra trasportatori — specialmente tra un nastro e i rulli, o attraverso un angolo — i prodotti piccoli o instabili possono impigliarsi, ribaltarsi o cadere, motivo per cui piastre di trasferimento, sezioni a naso e velocità dei nastri abbinate vengono dimensionate piuttosto che improvvisate. Le altezze devono allinearsi affinché i cartoni passino senza un gradino che li ribalti, e le curve devono essere dimensionate al prodotto affinché le scatole non si inceppino contro la guida esterna.
Il sistema di controllo tiene tutto insieme. In una linea moderna, le fotocellule e i sensori di zona rilevano la posizione del prodotto, gli azionamenti a velocità variabile abbinano la velocità del trasportatore alla macchina, e i segnali di handshake dicono a ciascuna sezione quando rilasciare. L’accumulo a pressione zero, l’indicizzazione a un incartonatore e la fusione di due corsie sono tutti problemi di controllo tanto quanto meccanici. Specificare i trasportatori con la loro architettura di controllo fin dall’inizio piuttosto che aggiungere sensori e cablaggio dopo che le sezioni sono installate è la differenza tra una linea che funziona e una che viene continuamente regolata.
Ambiente, sanitizzazione e durata
I trasportatori attraversano gli stessi ambienti delle macchine e devono essere dimensionati di conseguenza. Negli stabilimenti alimentari, i nastri modulari plastici, i telai in acciaio inox e le superfici accessibili supportano pulizia e ispezione; nei mulini polverosi, cuscinetti e azionamenti sigillati resistono alla polvere fine; nei depositi a freddo e nei congelatori, nastri e azionamenti devono sopportare la bassa temperatura e la condensa; nelle celle di lavaggio, gli stessi principi di protezione che trattiamo nella nostra guida agli ambienti freddi e bagnati di fine linea si applicano a ogni sezione di trasportatore. Un trasportatore sottodimensionato per l’ambiente è un costo di manutenzione ricorrente — nastri che scorrono male, cuscinetti che cedono, azionamenti che vanno in allarme — molto prima che le macchine attorno mostrino usura.
Errori comuni di trasportatori e movimentazione
- Nessun accumulo. Ogni pausa al pallettizzatore o alla sigillatrice ferma l’intera linea piuttosto che essere bufferizzata.
- Ordinare le macchine prima del layout. Altezze e percorsi di trasferimento vengono poi forzati attorno ad apparecchiature che non possono muoversi.
- Usare un nastro dove i rulli accumulano meglio. I cartoni trascinano e si inceppano piuttosto che zonizzare in modo pulito.
- Ignorare la stazione di alimentazione. Una macchina veloce viene caricata a mano e gira al ritmo dell’operatore.
- Velocità non abbinate ai trasferimenti. I prodotti si ammassano, ribaltano o aspettano piuttosto che entrare al passo.
- Sottodimensionare per l’ambiente. Lavaggio, polvere e freddo sconfiggono prevedibilmente i trasportatori standard.
- Avvitare sensori dopo. Il retrofit del controllo è più costoso e meno affidabile che progettarlo in origine.
Domande frequenti
Di quanto accumulo trasportatori ho bisogno?
Abbastanza da assorbire la pausa routine più lunga a monte di ciascuna macchina — cambi di strato e scambi di pallet al pallettizzatore, cicli brevi alla sigillatrice, e scatti dalla formatrice. Calcolate dalla durata di pausa della macchina e dalla velocità prodotto della linea piuttosto che usare una lunghezza fissa; quando in dubbio, l’accumulo extra è di solito più economico del tempo morto che previene.
I trasportatori devono essere a nastro o a rullo per cartoni sigillati?
I trasportatori a rulli motorizzati generalmente si adattano ai cartoni sigillati perché accumulano bene e trasferiscono in modo pulito; i nastri si adattano agli imballaggi primari, ai prodotti irregolari e alle pendenze. Molte linee usano entrambi — nastri per prodotto sfuso prima dell’imballaggio, rulli per i cartoni dopo la sigillatura.
Posso automatizzare l’alimentazione prodotto su una linea esistente?
Sì, spesso. Un alimentatore di allineamento o una stazione di prelievo robotizzata può sostituire un punto di movimentazione manuale senza sostituire le macchine, a condizione che il layout dei trasportatori e i controlli possano accoglierlo. Una verifica in sito delle velocità attuali e dei punti di trasferimento determina cosa si adatta.
Come vengono controllati i trasportatori insieme alle macchine?
Le fotocellule, i sensori di zona e gli azionamenti a velocità variabile si collegano al sistema di controllo della linea, con segnali di handshake che rilasciano e trattengono il prodotto man mano che ciascuna macchina è pronta. Accumulo a pressione zero, fusione e indicizzazione sono tutti gestiti attraverso questi segnali piuttosto che dall’operatore.
Un sistema di trasportatori ha bisogno di una costruzione food-grade?
Per prodotti alimentari non imballati o esposti, sì — nastri modulari plastici, telai in acciaio inox o con finitura adeguata e superfici accessibili per la pulizia. Per i cartoni sigillati a valle, la costruzione industriale è spesso sufficiente, il che controlla il costo.
Conclusione
I trasportatori e i sistemi di movimentazione sono dove viene decisa l’affidabilità reale di una linea di confezionamento, perché spostano il prodotto e — cosa più importante — disaccoppiano le macchine affinché le piccole fermate restino piccole. Abbinare il tipo di trasportatore al carico, fornire abbastanza accumulo, automatizzare i punti di allineamento e alimentazione, e dimensionare velocità, trasferimenti e controlli come un unico sistema integrato trasforma un insieme di macchine capaci in una linea che sostiene la sua produzione nominale. Dimensionati tempestivamente e protetti dall’ambiente effettivo, la logistica di linea trasporta silenziosamente l’intera operazione.
Se state pianificando una nuova fine linea o volete rimuovere i punti di trasporto e alimentazione manuale da una esistente, SunAura Packaging Machines può progettare i trasportatori e il sistema di movimentazione attorno ai vostri prodotti, macchine e produttività. Comunicate al nostro team applicativo il vostro prodotto, layout e velocità target, oppure esplorate le apparecchiature di movimentazione e logistica nell’hub prodotti, incluso l’imballatore secondario di fasci SP260 e l’intera gamma di sistemi di confezionamento integrati.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vedi biografia completa ›