

Entrez dans une ligne d’emballage qui produit une douzaine de références et observez-la pendant un poste : le schéma est sans ambiguïté. La machine elle-même est rarement la contrainte. La contrainte, c’est le temps entre deux produits — les vingt minutes passées à chercher la bonne pièce de format, les dix minutes à réétalonner un rail de guidage, les cartons d’essai sacrifiés pour que la tête de ruban s’aligne. Sur les lignes de fin de ligne multi-références, le temps de changement de format grignote en silence une part de la production disponible plus large que ne l’imaginent la plupart des responsables, et presque personne ne le mesure.
Ce guide pratique explique comment réduire ce temps. Il applique la méthode SMED — Single-Minute Exchange of Die, l’approche systématique qui transforme des changements de format longs effectués machine à l’arrêt en opérations courtes, majoritairement réalisées machine en marche — aux machines du fond de ligne : fermeuses de cartons, formeuses de caisses, fardeleuses rétractables à soudure latérale en continu, étuyeuses et cercleuses. L’objectif n’est pas théorique : ramener chaque changement de format sous les dix minutes, et sous les cinq minutes sur les lignes bien préparées.
Pourquoi le temps de changement de format est de la capacité cachée
Le changement de format coûte deux fois. D’abord, la ligne est simplement arrêtée et ne produit rien. Ensuite, la montée en régime qui suit — les premiers cartons passent pendant que l’opérateur ajuste ses réglages — est généralement lente et génère des rebuts. Multipliez par chaque référence, chaque poste, et le temps perdu se cumule. Une ligne qui change six fois par poste à vingt minutes chaque fois perd deux heures de production par poste avant même de compter un seul rebut.
Le calcul vaut la peine d’être fait sur votre propre ligne, car il surprend en général. Comptez les changements de format par poste, chronométrez honnêtement quelques cas représentatifs et extrapolez sur une semaine. Dans la plupart des usines multi-références, le résultat atteint 15 à 25 % du temps de production nominal. C’est de la capacité que vous avez déjà payée en machines et en personnel mais que vous ne touchez jamais. La récupérer coûte souvent moins cher que d’acheter une machine plus rapide — un point que nous développons dans notre guide sur la cadence réelle, et non celle du catalogue.
L’idée SMED en un paragraphe
Le SMED répartit tout ce qui se fait pendant un changement de format en deux catégories. InternalLes tâches internes ne peuvent s’effectuer que machine à l’arrêt — remplacer physiquement une pièce, par exemple.ExternalLes tâches externes peuvent se faire alors que la machine produit encore la référence précédente — rassembler l’outillage, préparer les pièces, récupérer les réglages. La méthode se déroule ensuite en quatre temps : séparer le travail externe du travail interne, convertir autant que possible l’interne en externe, rationaliser ce qui reste interne, puis rationaliser aussi le travail externe. Appliquée sérieusement, elle fait couramment passer des changements d’une demi-heure à quelques minutes. La discipline est identique, que la machine soit une fardeleuse ou une étuyeuse ; seuls les réglages diffèrent.
Étape 1 : observer et séparer l’externe de l’interne
On n’améliore pas un changement de format qu’on n’a pas observé. Prenez un changement de produit représentatif, placez-vous à côté de l’opérateur avec un carnet et notez chaque action avec son temps — y compris les déplacements et les attentes, qui réservent généralement les plus grandes surprises. Puis classez chaque action en interne ou externe. Dans la plupart des changements non optimisés, l’opérateur ne rassemble outils et pièces qu’une fois la machine arrêtée, transformant un travail qui pourrait être externe en temps interne mort.
Le premier gain est presque gratuit : constituez un kit de changement de format et une zone de préparation. Tout ce dont le produit suivant a besoin — pièces de format, film ou ruban, magasin à la bonne dimension — est rassemblé et disposé pendant que la référence en cours tourne encore. Un simple chariot à roulettes, un par ligne, approvisionné à partir d’une liste de changement, supprime l’essentiel des déplacements et des recherches. À ce seul stade, les changements de format diminuent souvent d’un tiers sans toucher à la machine.
Étape 2 : convertir le travail interne en travail externe
C’est là que se trouvent les gains les plus importants, et cela passe en général par la conception de la machine. L’objectif : transformer des réglages qui exigeaient une machine arrêtée et ouverte en opérations préparées à l’avance.
- Utiliser des pièces de format préréglées et interchangeables plutôt que des rails repositionnés. Un rail de guidage qu’on rapproche à la main pour chaque produit est lent et difficile à reproduire. Une pièce de format dédiée, repérée par couleur et venant en appui sur une butée fixe, se remplace en quelques secondes et donne le même résultat à chaque fois. C’est l’investissement le plus rentable sur une ligne de caisses et de cartons.
- Préparer à l’avance film, ruban et flancs de carton au pied de la machine, aux largeurs dont la référence suivante a besoin, pour que le chargement soit un simple échange et non une recherche.
- Sortir les réglages de la machine. Les machines à servo enregistrent des recettes ; rappeler une recette remplace le réglage manuel. Là où les machines ne sont pas à servo, des échelles graduées et des butées fixes permettent à l’opérateur de positionner sans tâtonnement.
- Standardiser les fixations et supprimer l’outillage. Les brides à serrage rapide et les pions de positionnement remplacent boulons et clés ; là où des fixations subsistent, adoptez une seule taille sur toute la ligne pour qu’un unique outil suffise.
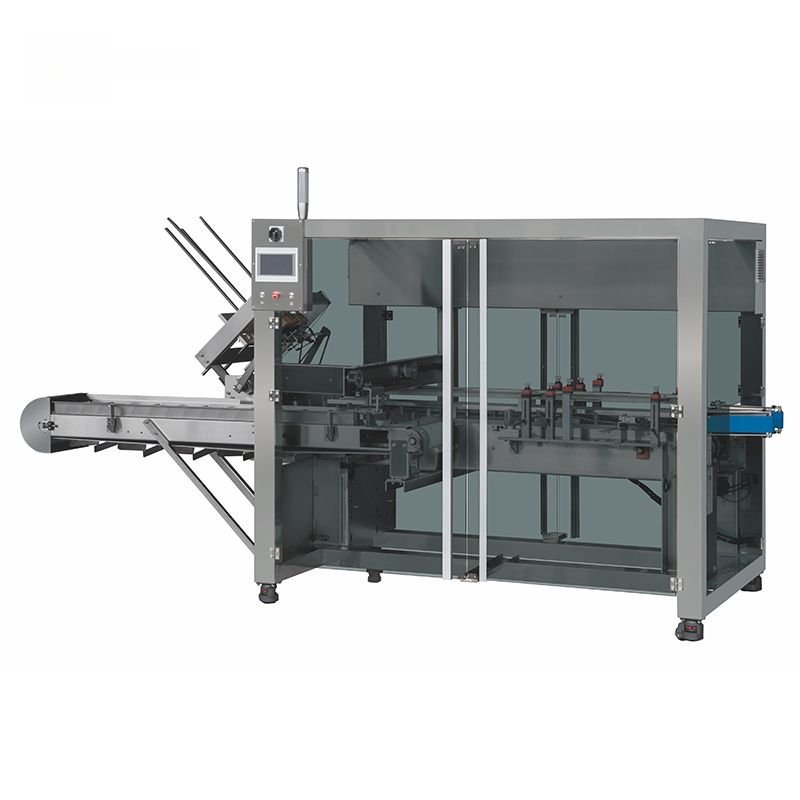
Lors de la spécification d’une machine neuve pour une ligne multi-références, la performance de changement de format doit figurer comme exigence écrite, et non comme une réflexion après coup : demandez au constructeur le temps de changement entre vos deux produits les plus fréquents et la liste des pièces de format nécessaires pour chacun. Les machines conçues pour changer vite, comme les étuyeuses à servo et les fardeleuses à mouvement continu, rentabilisent rapidement leur léger surcoût sur les lignes à forte variété.
Étape 3 : rationaliser le travail interne qui subsiste
Après conversion, il reste un noyau de travail réellement interne. Rationalisez-le en privilégiant la fonction sur la forme : butées et pions de positionnement plutôt que réglage mesuré, serrage en un seul geste, séquencement clair et à l’épreuve des erreurs. Deux principes font l’essentiel du travail.
Le poka-yoke, ou détrompage. Concevez les pièces de format pour qu’elles ne puissent se monter que dans le bon sens et à la bonne place — pions asymétriques, tailles différentes à gauche et à droite. Si une pièce ne peut pas être installée de travers, l’opérateur ne perd jamais de temps à la corriger et ne lance jamais un réglage erroné.Pas de réglage sans repère. Chaque guide mobile doit avoir une échelle, un index ou une butée liée à la recette, pour que la position se règle en lisant un chiffre et non en lançant des cartons d’essai. L’objectif est de supprimer le « doigté » qui rend les changements de format dépendants d’un opérateur expérimenté.
Étape 4 : rationaliser le travail externe
Le travail externe est « gratuit » au sens où il se déroule en parallèle, mais il doit rester fiable. Standardisez-le avec une fiche de changement par référence conservée au pied de la ligne : les pièces, les consommables, le numéro de recette et une note de mise en route d’une ligne. Rangez les pièces de format là où elles servent, étiquetées et silhouettées, pour qu’une pièce manquante saute aux yeux. Un tableau de planification visuel indiquant les deux produits suivants permet à l’opérateur de préparer sans qu’on le lui demande. L’objectif est un changement de format qui suit toujours la même courte séquence, quel que soit l’opérateur aux commandes.
Ce qui change réellement sur chaque machine
Les étapes du SMED sont constantes ; les réglages, eux, sont spécifiques. Connaître les variables de chaque machine aide à spécifier pièces de format et recettes.
| Machine | Principales variables à régler | Levier SMED le plus efficace |
|---|---|---|
| Formeuse de caisses | Format de caisse, largeur du magasin, position de fermeture du fond | Pièces de format préréglées, butées fixes |
| Fermeuse de cartons | Hauteur et largeur de carton, tête de ruban, plieurs de rabats | Vis de largeur rapides, réglages mémorisés |
| Fardeleuse à soudure latérale | Largeur de film, hauteur de soudure, température et vitesse du tunnel | Recette servo, film préparé à l’avance |
| Cartoner | Pas du godet, magasin de cartons, inséreur | Pièces de format dédiées, rappel de recette |
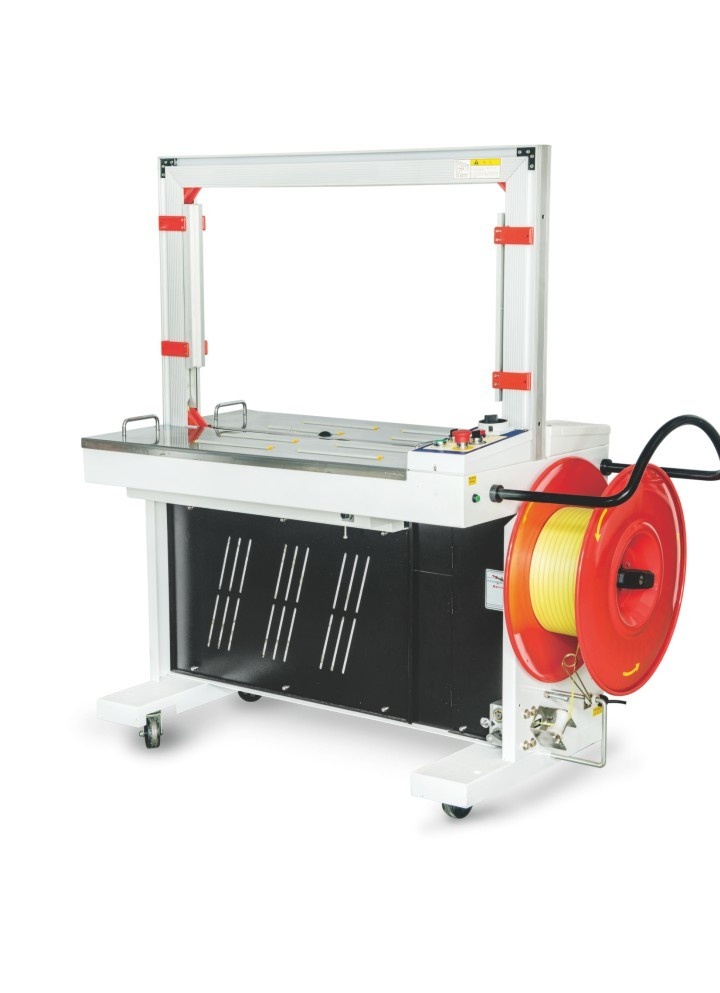
| Cercleuse | Largeur de feuillard, ouverture d’arceau, tension | Tension mémorisée, guides préréglés |
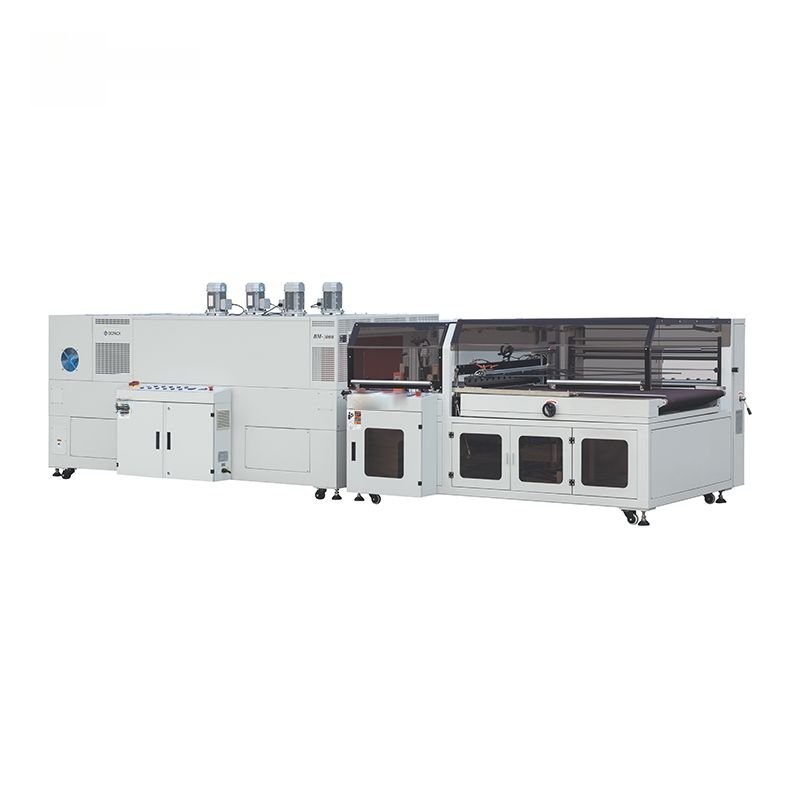
Par exemple, sur une fermeuse de cartons avec pliage à grande vitesse, la hauteur et la largeur qui s’adaptent à chaque carton sont les réglages fréquents ; des volants gradués, munis d’un index et d’une butée par format, transforment un essai mesuré en un réglage rapide. Sur une soudeuse en L automatique, la hauteur de barre de soudure et l’avance de film sont les variables récurrentes, et un profil servo mémorisé supprime l’essentiel des rebuts de montée en régime.
Recettes, réglages et le problème du premier bon carton
Le changement mécanique le plus rapide reste gâché si les dix premiers cartons sont perdus à ajuster températures et positions. Deux mesures y remédient. D’abord, enregistrez une recette validée par référence — chaque position servo, la température du tunnel, le temps de soudure et la tension — et rappelez-la au lieu de la reconstruire. Ensuite, sur les procédés thermiques comme le tunnel de rétraction, admettez que la température ne peut pas changer instantanément ; lorsque le produit suivant exige un autre réglage, lancez cette correction plus tôt ou préparez-la pour que le tunnel soit prêt au début du changement. Les réglages de tunnel et de soudure sont la raison la plus fréquente pour laquelle un changement « rapide » conserve une montée en régime lente.
Un exemple chiffré : de 22 à 6 minutes
Les chiffres ci-dessous sont représentatifs des changements de format que nous observons sur les lignes multi-références de caisses et de fardelage, et ils montrent où le temps part réellement. Le total passe d’environ 22 minutes à 6 minutes sans augmenter la vitesse de la machine — uniquement en réorganisant le travail et en ajoutant des pièces préréglées.
| Activity | Before | After | Ce qui a changé |
|---|---|---|---|
| Recherche des pièces, du film et de l’outillage | 6 | 0 (externe) | Préparé sur un chariot pendant la production |
| Réglage manuel des rails de guidage | 7 | 1.5 | Pièces de format préréglées sur butées fixes |
| Réglage des températures et de la tension | 4 | 1 | Recette mémorisée, préchauffage anticipé du tunnel |
| Cartons d’essai | 5 | 2 | Échelles graduées, pièces détrompées |
| Temps interne total | 22 | ~6 |
Remarquez que le poste le plus long était la recherche des pièces — un travail qui n’avait jamais besoin de se faire machine à l’arrêt. La plupart des changements non optimisés ressemblent à cela : le réglage mécanique n’est pas le problème, la préparation et le tâtonnement le sont. Il vaut aussi la peine de noter qu’après la modification, l’opérateur a signalé bien moins de variation d’une série à l’autre — une fois les positions calées sur des butées fixes et des recettes, le premier bon carton apparaissait presque immédiatement, et le résultat ne dépendait plus de la personne qui réalisait le changement. Cette répétabilité vaut autant que les minutes gagnées, car elle rend la production journalière prévisible et permet de former rapidement de nouveaux collaborateurs au lieu de dépendre d’une seule personne expérimentée.
Erreurs fréquentes lors des changements de format
- Acheter la vitesse sans le changement de format. Une machine rapide qui met une demi-heure à changer de format produit moins, sur une ligne multi-références, qu’une machine un peu plus lente dont le changement prend cinq minutes.
- Laisser les réglages dans la tête d’un seul opérateur. Un « doigté » non documenté crée un risque le jour où cet opérateur est absent, et il ne peut ni se reproduire ni s’enseigner.
- Ajouter des références sans pièces de format. Chaque nouveau produit improvisé sur la ligne érode la séquence standard et allonge tous les changements.
- Négliger le temps de montée en température. Les réglages mécaniques se terminent vite, puis la ligne attend un tunnel froid ou chaud — un retard pris à tort pour un problème mécanique.
- Fixer des objectifs de changement trop serrés sans les pièces. Demander aux opérateurs d’aller plus vite sans outillage préréglé ne produit que des réglages précipités et peu fiables.
Ancrer les gains
Les temps de changement remontent insensiblement à mesure que les pièces s’usent, que des références s’ajoutent et que la discipline se relâche. Trois habitudes suffisent à tenir les gains : garder le temps de changement visible sur la ligne et le rechronométrer régulièrement ; traiter chaque nouvelle référence comme un déclencheur pour réaliser sa pièce de format et sa recette avant le premier passage, au lieu d’improviser ; et entretenir pièces de format et portées d’appui, car des butées usées détruisent la répétabilité en silence. Le sujet est étroitement lié à une bonne maintenance préventive — les mêmes guides usés qui nuisent à la répétabilité provoquent aussi des défauts.
Une séquence d’amélioration du changement de format
- Chronométrez un changement réel et listez chaque action, déplacements et attentes compris.
- Séparez les actions internes des actions externes ; préparez pièces et consommables à l’avance.
- Convertissez l’interne en externe grâce aux pièces préréglées, aux butées fixes et aux recettes.
- Détrompez le travail interne restant pour qu’il ne puisse pas être mal réglé.
- Standardisez le travail externe avec des fiches par référence et un chariot de préparation.
- Mesurez à nouveau, enregistrez la recette et rechronométrez périodiquement pour tenir le gain.
Le retour sur investissement de ce travail est exceptionnellement rapide, puisqu’il récupère une capacité que vous possédez déjà. Sur les lignes que nous mettons en service chez SunAura Packaging Machines, les usines qui traitent le changement de format comme un processus conçu et mesuré — et non comme une compétence d’opérateur — sont celles qui font tourner le plus de références à la plus haute cadence effective. Si vous spécifiez une nouvelle ligne multi-références, indiquez-nous votre gamme de produits et la fréquence actuelle de vos changements : nous pouvons configurer dès le départ les pièces à changement rapide et le système de recettes, plutôt que de les ajouter après coup.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›