

En resumen. Un exportador de bienes de consumo con sede en Brasil encargó una línea de envasado de final de línea personalizada en nuestra planta de Qingdao, y en noviembre de 2026 esa línea superó la última prueba de aceptación en fábrica preembarque (FAT) antes del embalaje en caja y del flete marítimo. El alcance cubrió la alimentación y el formado de las cajas, una estación de sellado con cinta, acumulación y buffer, envoltura estirable para un largo viaje marítimo y paletizado robótico de las cargas de exportación terminadas. Hicimos girar las estaciones juntas en nuestro banco de pruebas, registramos los resultados de ciclo y de capa, anotamos los defectos que aparecieron, los corregimos en la zona de pruebas y volvimos a hacer girar las secciones afectadas antes de la aprobación del cliente. Este artículo recorre cómo es la línea, cómo se planificó el FAT, qué encontramos y cambiamos durante la prueba de funcionamiento, qué cubren los registros de aceptación, en qué se diferencia una línea de exportación personalizada de una máquina de catálogo, qué preguntas debe hacerse el comprador antes de aprobar una prueba y el soporte que permanece activo después de que el equipo abandona la planta. Las cifras que se indican a continuación son bandas de planificación y observaciones de esta prueba concreta, no garantías de ciclo declaradas para otra planta; el rendimiento real depende de su producto, la geometría de las cajas, el patrón de palé y la instalación de referencia que trabaje con su propia mercancía.
Por Tom Xu, especialista en integración y puesta en marcha de líneas de final de línea. Tom lleva 9 años diseñando, cableando y poniendo en marcha células de sellado de cajas, flejado, envoltura estirable y paletizado para clientes del sector alimentario, de bebidas, de química doméstica y de distribución en América Latina, Oriente Medio, Sudeste Asiático y África, y ha revisado la integridad de las capas, el cierre de la cinta, la retención de la película de envoltura y el temporizado de los transportadores en más de 90 estaciones de final de línea antes y después del envío.
El pedido y lo que realmente necesita un exportador al final de la línea
El cliente es un exportador con sede en Brasil que embala una gama de productos en cartón sobre palés de madera para la distribución nacional y el flete al exterior. No acudió a nosotros por una máquina independiente única. Acudió porque el extremo de embalaje de su planta había llegado al punto en que el cierre manual, el apilado a mano y las cargas sueltas eran el cuello de botella, y necesitaba una secuencia conectada que tomara las cajas llenas y cerradas de la zona de embalaje, las enviara por el sellado y la envoltura y las apilara en palés estables listos para un camión o un contenedor.
Para un envío de exportación, el final de la línea cumple dos tareas a la vez. La primera es completar el paquete: cerrar la caja con limpieza para que no se abra en tránsito, mantener unida la carga para que un movimiento en camión o contenedor no la desplace y formar un palé que conserve su forma a través de múltiples manipulaciones. La segunda es hacer predecible toda la secuencia: la cadenza de alimentación coincide con el lado de embalaje, el buffer absorbe las paradas breves, las estaciones no se atascan entre sí y los palés terminados salen a un ritmo constante en lugar de en ráfagas. Una máquina que va rápida por separado pero choca con la estación siguiente de la línea no resuelve el problema del comprador.
Lo vemos en planta cuando una planta compra una selladora y una envolvedora por separado y luego descubre que los transportadores no alinean, las velocidades no coinciden y nadie es responsable del traspaso entre ambas. Una línea integrada personalizada evita esto disponiendo las estaciones como una sola secuencia antes de la fabricación, dimensionando los transportadores y el buffer a la cadenza real y haciendo coherentes los controles y las protecciones entre las células. Este pedido para Brasil se definió así: las estaciones se especificaron, dibujaron y probaron como un único paquete de final de línea, no como un montón de máquinas independientes atornilladas entre sí tras la entrega.
Qué especificó el cliente antes de cortar el acero
Antes de construir ningún bastidor, la especificación debía fijar los datos que deciden el dimensionamiento de las estaciones. Son las mismas preguntas que surgen en cada pedido de final de línea, con independencia del destino.
Los datos de producto: la familia de cajas que circula por la línea, las dimensiones de las cajas y la caja más estrecha y más ancha de la gama, el peso bruto por caja, si las cajas son cuadradas o rectangulares, qué tan llena y compacta está la carga y si alguna caja está fuera de escuadra. Los datos de cadenza: cajas por minuto que el lado de embalaje puede entregar, palés por hora requeridos a la descarga, cadenzas de punta y medias, y cuánto pico debe absorber la línea cuando el lado de embalaje aguas arriba se detiene. Los datos de carga: tipo y huella del palé, altura del palé a plena carga, número de capas por palé, patrón de capa, si se utilizan láminas intermedias o láminas superiores y qué tan estable es la carga una vez envuelta. Los datos de sitio: longitud y anchura de suelo disponibles, altura de techo, nivel del suelo, cómo entra y sale la línea, y dónde deben situarse las protecciones y las puertas de acceso. Los datos comerciales: tensión y frecuencia en la planta de destino, controles e informes disponibles, expectativas de repuestos y quién formará a los operadores locales.
Para este pedido para Brasil, el alcance eléctrico se adaptó a la red local: las máquinas se cablearon para el suministro de 220 V / 60 Hz con el que funciona la planta, y la placa de características de la selladora refleja esta construcción monofásica 60 Hz. La frecuencia importa más de lo que a veces suponen los compradores. Una máquina dimensionada y ajustada para un suministro de 50 Hz no siempre se comporta igual a 60 Hz; la velocidad del transportador, el patinaje del accionamiento y el temporizado del ciclo cambian todos, por lo que la valoración eléctrica debe coincidir con el país de destino en lugar de partir del suministro de la planta.
El trazado de la línea, estación por estación
El trazado aprobado va de izquierda a derecha desde la zona de embalaje hasta la descarga del palé envuelto en estirable. Las cajas entran en un transportador de acumulación que suaviza las breves ráfagas del lado de embalaje, pasan a la estación de sellado donde se cierran y encintan las solapas superiores, continúan por una breve sección de buffer, alimentan la célula de envoltura estirable y luego van a la célula de paletizado que forma la capa y descarga un palé envuelto terminado sobre una pista de rodillos de salida.
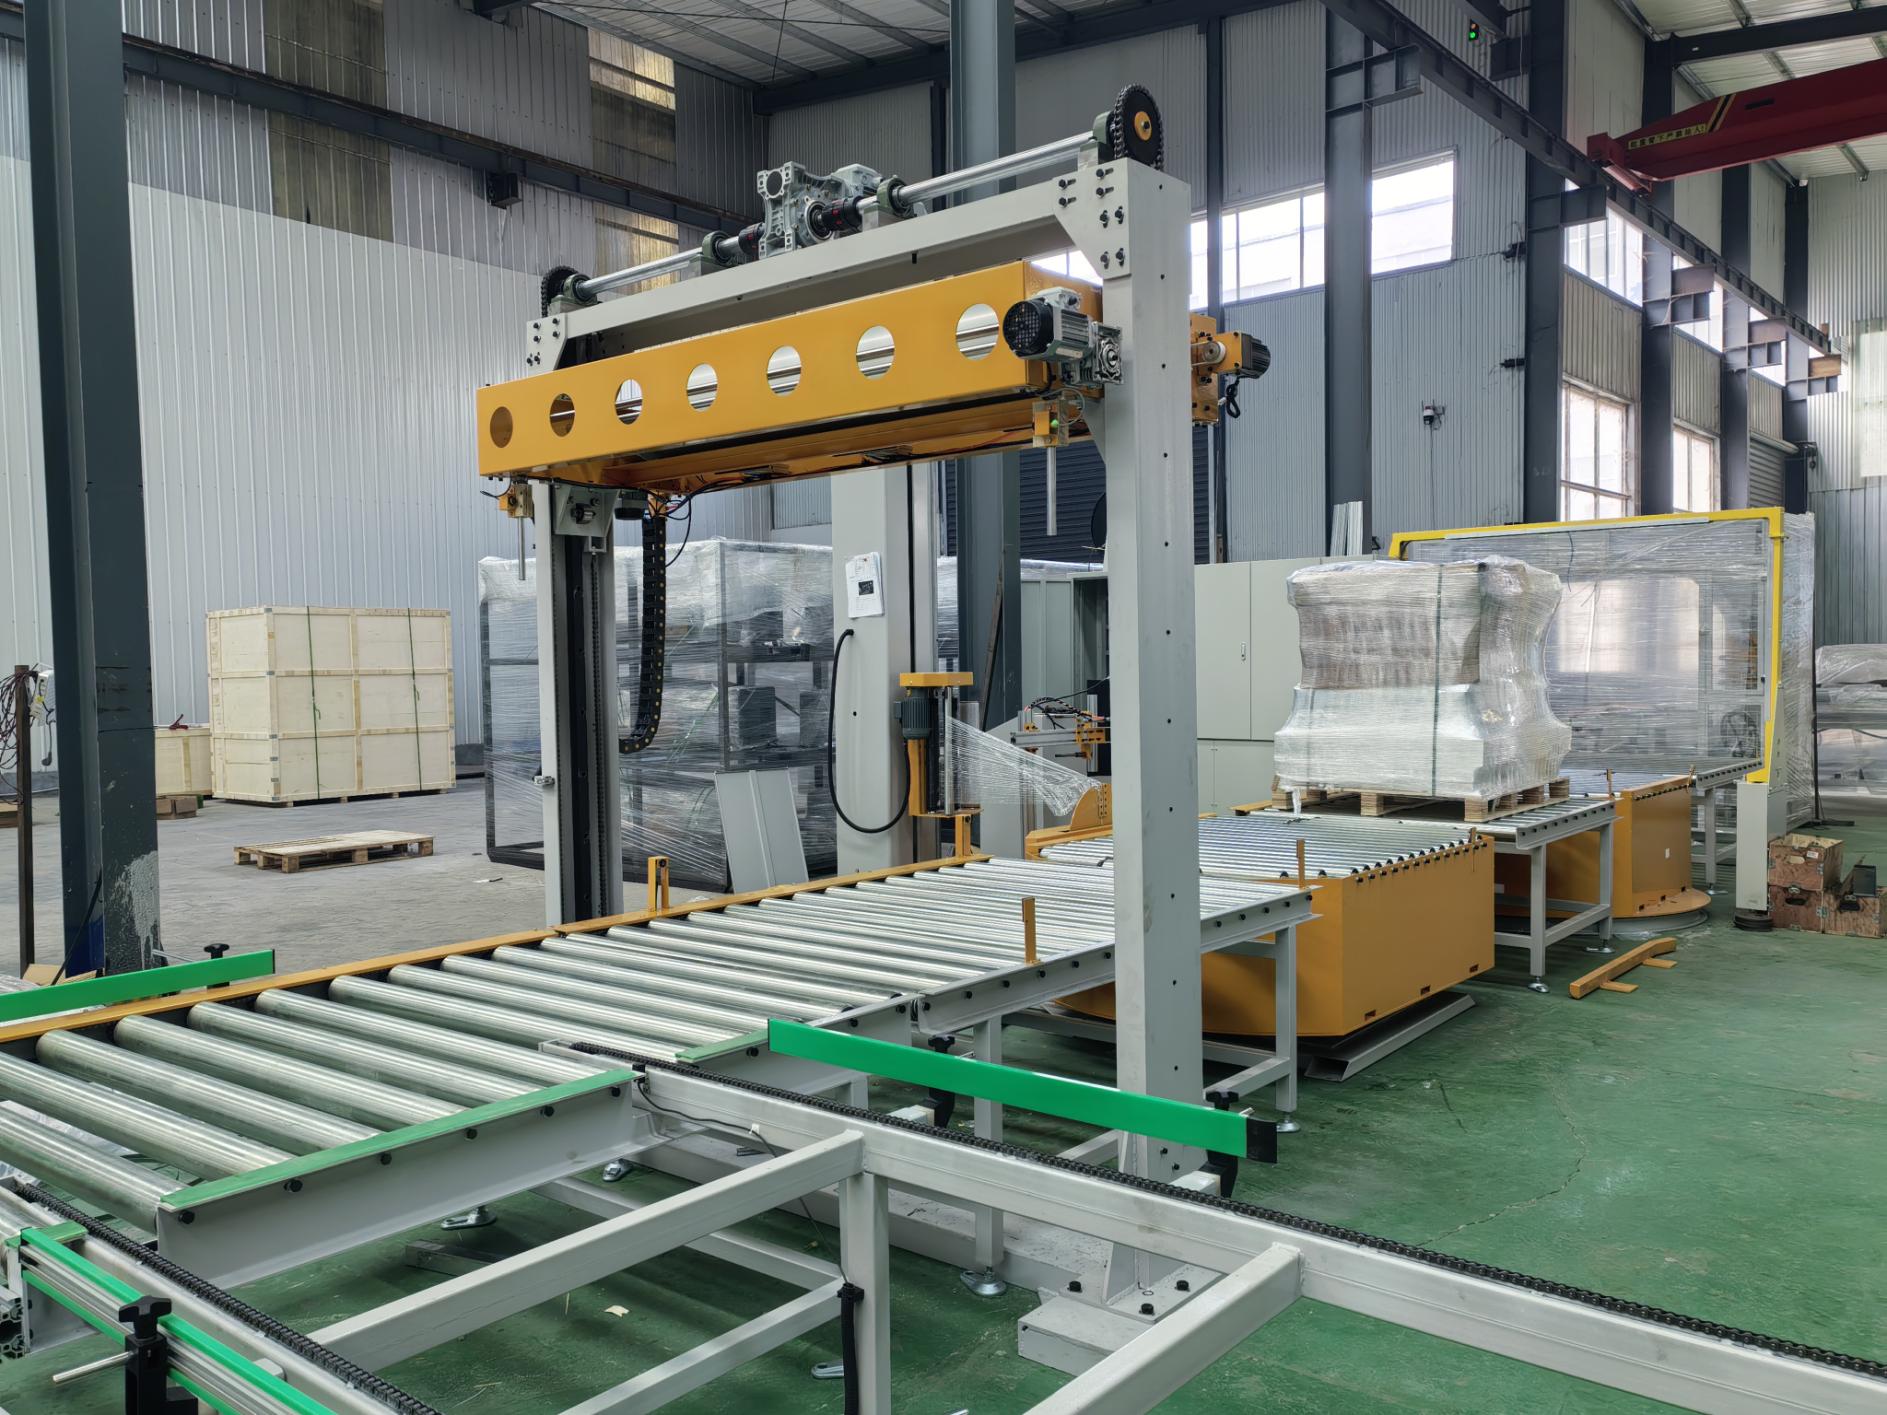
Las estaciones se sitúan sobre un sistema común de transportador de rodillos para que el recorrido de las cajas se mantenga nivelado y coherente entre células. Donde dos células se encuentran, hay una breve sección de transferencia en lugar de una unión rígida a tope, lo que reduce la desalineación de las cajas en el traspaso. Las protecciones siguen la zona de trabajo: paneles perimetrales fijos alrededor de las células de paletizado y envoltura, puertas de acceso que detienen la célula correspondiente al abrirse y cortinas de luz o barreras con enclavamiento donde un operador alcanza el envoltorio de trabajo. El trazado de seguridad se diseña según la práctica de seguridad de máquina tipo ISO, con protecciones, paradas de emergencia y enclavamientos revisados antes de la puesta bajo tensión.
Acumulación y buffer de alimentación
El primer transportador después del lado de embalaje es de acumulación, no una línea de alimentación de velocidad única. Su función es dejar que las cajas se acumulen en un breve buffer cuando el lado de sellado o paletizado se detiene, y soltarlas con suavidad cuando la línea vuelve a estar lista. Sin esta sección, una parada de un minuto en la célula de envoltura devuelve las cajas directamente a la zona de embalaje; con ella, el lado de embalaje puede seguir moviéndose durante un breve intervalo mientras la célula aguas abajo vacía su cola. La longitud del buffer se dimensiona al pico que informa la planta, no a un estándar genérico. Demasiado corto y la acumulación no sirve de nada; demasiado largo y la línea desperdicia superficie y dinero transportando un transportador que nunca se llena.
Carga de cajas y alimentación de formado, donde las cajas entran en la línea
Las cajas de esta línea se alimentan cerradas o semiformadas desde el lado de embalaje; la estación que coloca el producto en la caja queda aguas arriba de nuestro alcance. En nuestro extremo de la línea, las cajas entran en el transportador con una orientación conocida y la estación de sellado lee la altura y las solapas de la caja antes de cerrarlas. Donde una planta utiliza cartón plano y forma sus propias cajas, una estación de formado se situaría delante de la selladora para abrir el cartón plano, doblar el fondo y alimentar una caja escuadrada a la línea. La configuración de alimentación de este pedido supone que las cajas llegan escuadradas y orientadas, lo que mantiene la estación de sellado centrada en el cierre de solapas y la cinta en lugar de corregir un cartón plano deformado.
Sellado de cajas: la estación con cinta ZYFC-05
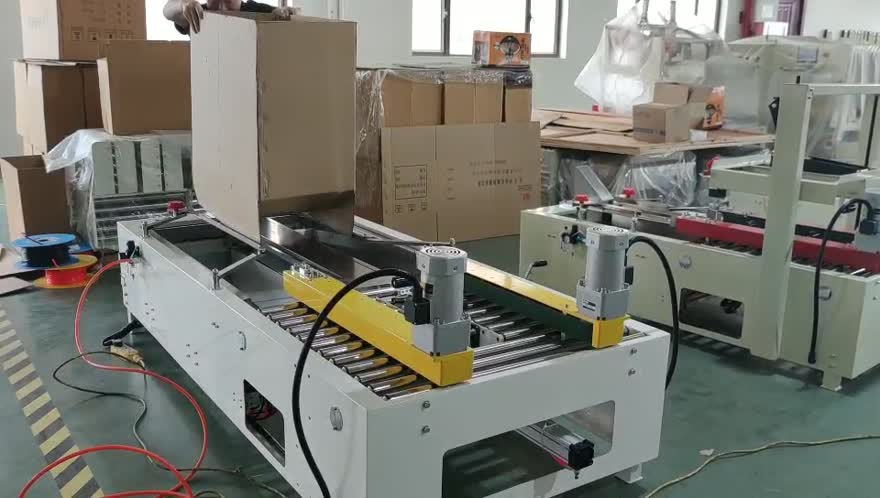
La estación de sellado de esta línea es una selladora automática de cajas ZYFC-05 con cabezal de cierre por cinta. Las cajas circulan por la alimentación de rodillos, el conjunto de cierre de solapas pliega hacia abajo las solapas superiores, el cabezal de cinta extiende la tira sobre la junta superior y la tira hacia abajo por ambos lados, y la caja sellada sale hacia el buffer. El cierre por cinta es el elegido aquí porque las cajas siguen un formato regular tipo RSC, la geometría de las solapas es coherente y la cinta ofrece un cierre superior rápido y limpio que se presenta bien en un cartón de exportación.
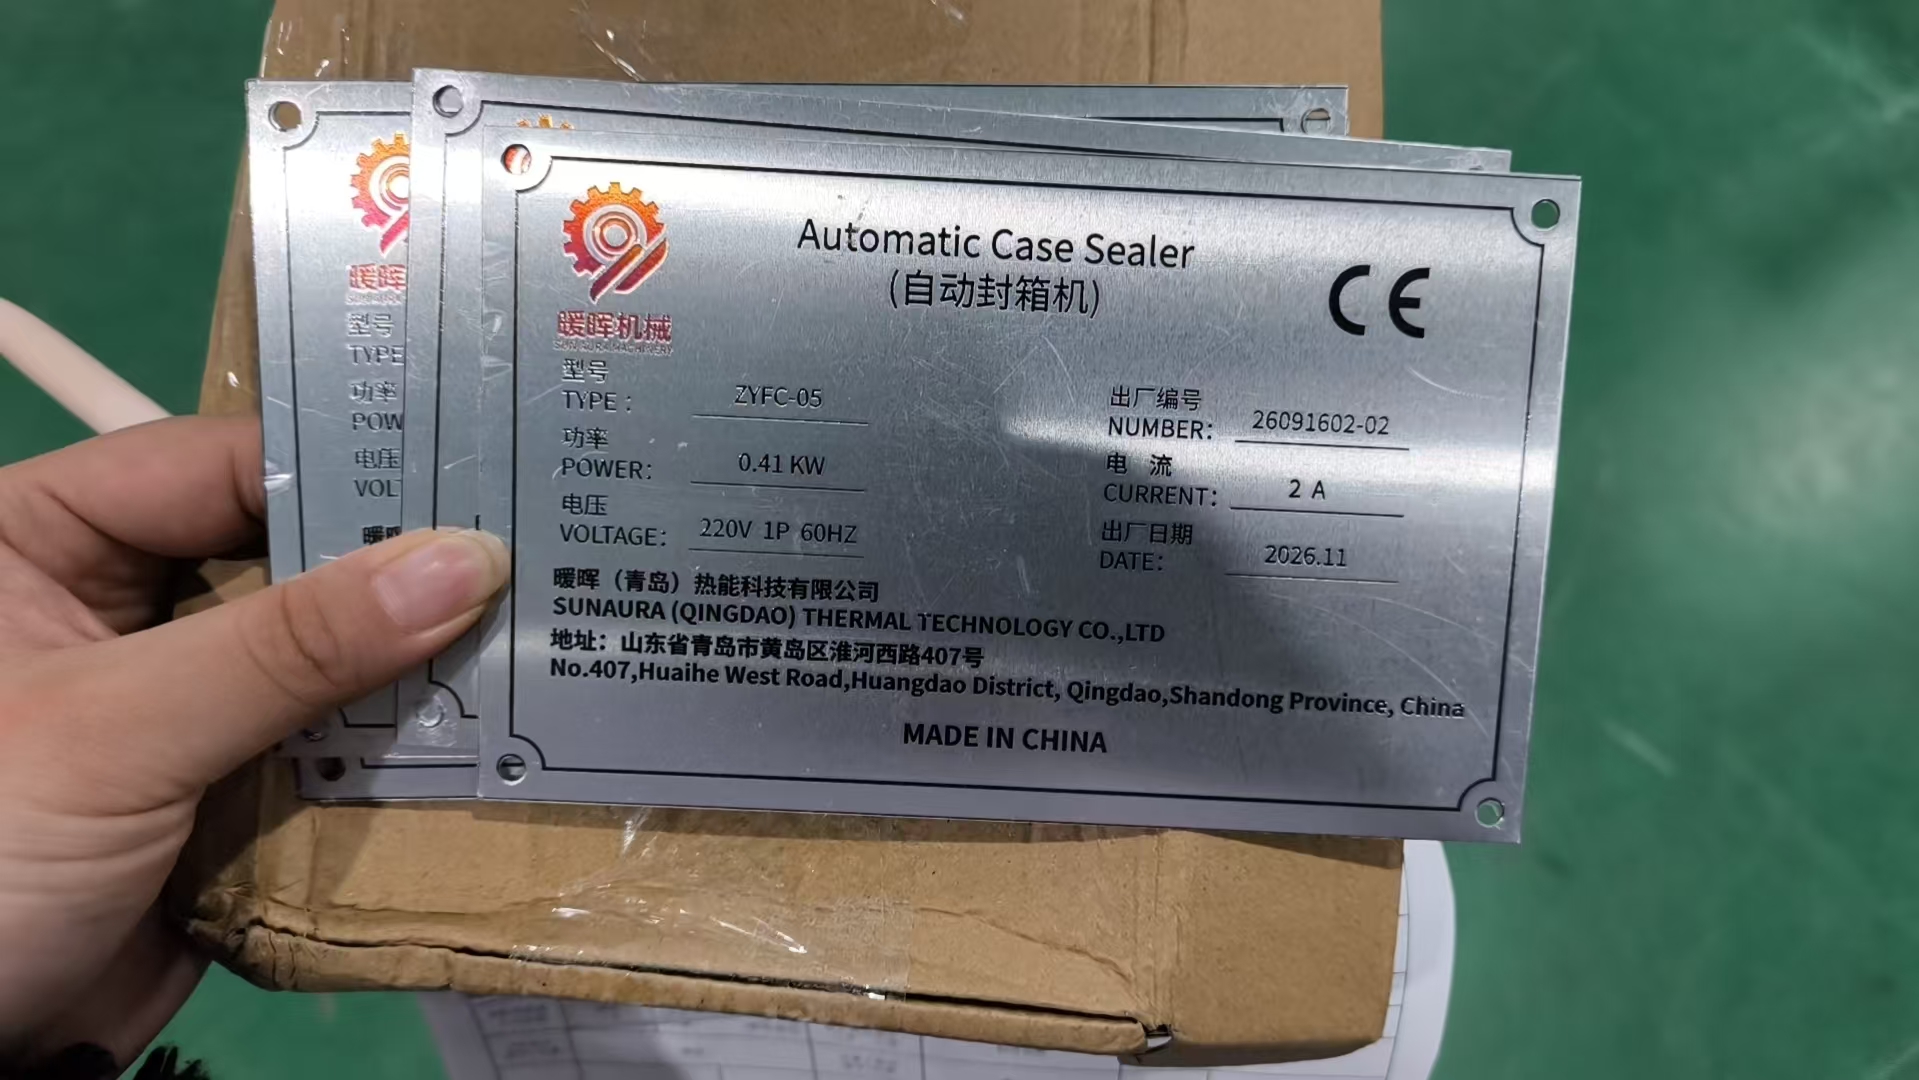
La placa de características de la selladora es el registro permanente de lo que la máquina se construyó para soportar. En esta unidad la placa indica tipo ZYFC-05, potencia 0.41 kW, tensión 220 V monofásica 60 Hz, corriente 2 A, número de serie 26091602-02 y fecha de fabricación 2026.11, con marcado CE y los datos del fabricante SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. La placa permanece en la máquina durante todo el envío y la vida de servicio para que la planta, un técnico y cualquier futuro revendedor puedan emparejar la valoración eléctrica y la identidad de construcción con la unidad.
En el lado de la selladora, los controles de aceptación cubren la escuadra de las solapas antes del cabezal, el contacto del adhesivo de la cinta a lo largo de toda la junta, el solape de la cinta en ambos extremos de la caja, la longitud de corte para que la tira termine a ras en lugar de arrastrarse o dejar una pestaña corta, y si la caja sale recta en lugar de desviarse hacia una guía lateral. La elección de la cinta y la configuración del cabezal son un tema aparte; nuestra guía de compra sobre selladoras semiautomáticas, inline y adaptativas recorre cuándo la cinta, el hot melt o el pegamento en frío convienen a distintos cartones y trabajos de cierre.
Por qué la cinta fue el cierre para esta prueba
El cierre por cinta conviene a cajas regulares que repiten el mismo formato, donde la junta de solapas es plana y la caja recorre una distancia corta o media. Va rápido, el cabezal es sencillo de mantener y un rollo de cinta desgastado se cambia rápidamente en planta. Donde una caja es pesada, irregular o necesita un cierre inviolable o totalmente encolado, un cierre hot melt o de cola suele ser el ajuste mejor. En esta línea la gama de cartones quedaba dentro de la banda favorable a la cinta, por lo que la selladora se especificó con cabezal de cinta en lugar de un sistema de cola.
Acumulación, buffer y traspaso a la envoltura
Tras el sellado, las cajas cruzan una breve sección de buffer antes de la célula de envoltura. Esta sección cumple dos tareas. Espacia las cajas para que la célula de envoltura las reciba con un paso constante y da a la estación de envoltura una pequeña cola por si el lado de paletizado retiene un ciclo. Los transportadores aquí usan rodillos motorizados o por gravedad según la sección, con guías que mantienen la caja centrada al moverse. El traspaso entre las cajas selladas y la alimentación de la envoltura es uno de los puntos que vigilamos de cerca en cualquier FAT: una caja que llega ligeramente torcida se envuelve ligeramente torcida, y una caja ligeramente torcida sobre un palé es el comienzo de una carga inestable.
Envoltura estirable para un largo viaje marítimo
La célula de envoltura aplica la película estirable alrededor de la carga de palé terminada o en formación antes de que abandone la planta. El flete marítimo somete una carga a vibración, presión de apilamiento, cambios de humedad y múltiples manipulaciones entre la fábrica y el almacén final, por lo que la envoltura debe sujetar las cajas al palé y proteger la capa durante ese movimiento en lugar de lucir ordenada solo en el patio. La prueba de funcionamiento de la envoltura verifica el porcentaje de estiramiento de la película, el solape del tejuelo superior e inferior, la cobertura de esquinas, qué tan firmemente la película retiene hacia abajo la capa superior y si la carga se desplaza al terminar el ciclo de la envolvedora.
El tipo y el grosor de la película siguen la carga: cartones regulares más ligeros se envuelven con un grosor y un nivel de estiramiento, cargas pesadas o con aristas vivas necesitan un tejuelo más pesado y más protección de esquinas. La estación de envoltura de esta línea se ajustó al peso del cartón y a la altura del palé del cliente, con el patrón de envoltura fijado para cubrir la base, los laterales y el voladizo superior. El rendimiento de la película y los datos de mercado de la película de envasado los siguen fuentes de investigación sectorial como los informes de mercado de películas de envasado de Smithers; los compradores de planta pueden usar esos informes para comparar categorías de película en lugar de valorar un tejuelo de forma aislada.
Paletizado de la carga de exportación terminada
La célula de paletizado toma las cajas envueltas o en espera y las apila en el patrón de capa acordado sobre el palé. Este pedido se construyó alrededor de un brazo robótico articulado sobre un pedestal protegido, con una pinza adecuada a la geometría del cartón, al servicio de un transportador de alimentación y de una o dos posiciones de palé. El brazo toma una caja, la coloca en la capa, vuelve por la siguiente y construye la pila hasta la altura acordada antes de que el palé terminado descargue en la pista de salida.
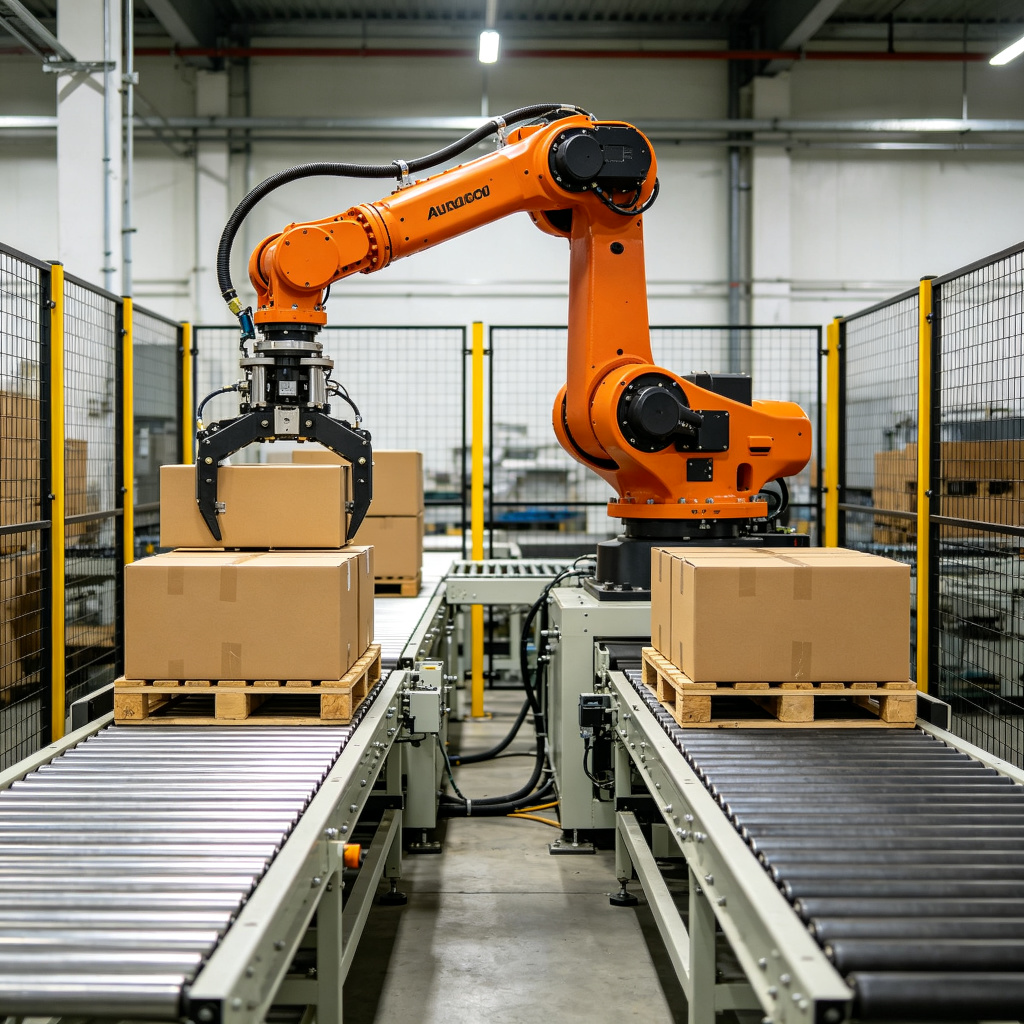
En el lado del paletizado, los controles de aceptación cubren la repetibilidad del patrón de capa, la orientación de la caja dentro de cada capa, la alineación de huecos entre capas, el centrado del palé, si el brazo alcanza cada posición de palé de forma constante y cómo la célula gestiona un palé vacío o una lámina intermedia si el patrón la requiere. La presión de la pinza y el punto de toma se ajustan al cartón para que la caja quede sujeta con firmeza sin aplastar la solapa ni el lateral. La adopción y las tendencias de aplicación de los robots industriales las documentan fuentes como el tema de robótica industrial de Statista, que aporta contexto de mercado en lugar de una garantía de ciclo para una célula concreta.
Por qué se eligió un pedestal robótico en lugar de un pórtico de bastidor fijo
Para esta línea se esperaba que la gama de producto se ampliara algo con el tiempo, el cliente quería una sola célula capaz de dar servicio a un par de posiciones de alimentación y la carga era regular pero no estaba fijada a un único patrón rígido. Esto apunta a un brazo articulado en lugar de un pórtico de raíl fijo: la muñeca y la pinza pueden orientar una caja, el pedestal puede disponerse para alcanzar más de una estación y los cambios de patrón se hacen en el programa en lugar de reconstruir un bastidor. Donde una planta maneja una gama estrecha de cajas pesadas y regulares a alto volumen constante, un pórtico o una máquina de capa convencional suele retener la capa pesada con más rigidez; la elección de la plataforma sigue los datos de carga que la especificación fijó antes.
Cómo se planificó la semana de FAT en nuestro banco de pruebas
La prueba de aceptación en fábrica es la última oportunidad de hacer girar toda la línea junta antes de que abandone la planta. Una vez que una máquina va en caja y sobre un contenedor, cambiar la longitud de un transportador, ajustar una guía o reajustar un patrón de envoltura cuesta varias veces lo que cuesta en la zona de pruebas, y la planta espera al otro lado. El FAT de esta línea para Brasil se programó en tres pasadas en lugar de una única prueba larga.
La primera pasada fue una comprobación en seco y por estación individual. Cada célula se puso bajo tensión y se movió en jog por sí sola: los transportadores se movieron en la dirección correcta, los accionamientos alcanzaron la velocidad fijada, las protecciones y los enclavamientos detuvieron la célula correspondiente al abrirse, las paradas de emergencia cortaron el suministro donde debían y los controles movieron cada actuador por su recorrido sin producto. Esta pasada detecta problemas de cableado, orientación y seguridad antes de que alguna caja toque la línea, cuando un problema todavía es fácil de rastrear hasta una sola célula.
La segunda pasada fue una prueba cargada estación por estación. Cajas con las dimensiones y los pesos representativos del cliente se hicieron pasar por las secciones de sellado, envoltura y paletizado de una en una y luego en lotes breves. Observamos el cierre de solapas, la junta de cinta, la rectitud de salida de la caja, la retención de la envoltura y la colocación de la capa en cada estación, y registramos dónde una caja quedó fuera de línea o una capa fuera de centro. Esta pasada aísla un fallo de estación de un fallo de traspaso: si la selladora envía una caja recta pero la alimentación de la envoltura la tuerce, el problema es la sección de transferencia, no la selladora.
La tercera pasada fue la prueba de funcionamiento de la línea conectada. Todas las estaciones giraron juntas en un lote continuo a la cadenza media planificada, con paradas breves y un pico introducido para probar la acumulación y el buffer. Es la pasada que muestra si la secuencia realmente se equilibra: si el buffer se llena y se vacía, si la célula de envoltura mantiene el ritmo, si el paletizador descarga con cadenza y si alguna estación se convierte en el cuello de botella que retiene al resto. La prueba conectada ejercita además los enclavamientos y la secuencia de parada/arranque que los operadores de la planta usarán día a día.
Durante toda la semana, los resultados se registraron frente a los criterios de aceptación acordados en la especificación: dimensiones y pesos de las cajas probados, ciclo y cadenza observados, patrón de capa comprobado, dispositivos de seguridad probados y cualquier defecto registrado con su estación, síntoma, causa y la acción tomada. Un FAT que solo mira la línea girar durante una hora y la da por buena no ofrece mucha protección a la planta; el valor está en los controles registrados y en la repetición tras cada corrección.
Qué encontramos y corregimos durante la prueba de funcionamiento
Casi ninguna línea personalizada sale de la zona de pruebas sin un puñado de ajustes. El objetivo del FAT es sacar esos ajustes a nuestro banco, corregirlos allí y repetir la sección afectada en lugar de enviar al cliente una lista de cosas a corregir tras la entrega. La tabla siguiente recoge los tipos de problemas que surgieron en esta prueba, el síntoma observado, la acción tomada en la zona de pruebas y cómo se comprobó la repetición. Las cifras concretas siguen a este producto y este trazado; tómelas como ejemplos de lo que un FAT debe sacar a la luz, no como resultados garantizados para otro pedido.
| Estación | Síntoma observado | Acción en la zona de pruebas | Resultado de la recomprobación |
|---|---|---|---|
| Selladora de cajas | La tira de cinta terminó ligeramente corta en una medida de caja, dejando una pequeña pestaña al extremo de la junta | Ajustada la longitud de corte de la cinta y la presión del cabezal para esa altura de caja; comprobado el cierre de solapas antes del cabezal | Repetida la medida de caja; junta cerrada a ras en ambos extremos, sin pestaña arrastrada |
| Transferencia sellado-envoltura | Algunas cajas entraron torcidas en la alimentación de la envoltura tras la sección de buffer | Centradas las guías de transferencia y ajustada la breve sección de paso para que las cajas lleguen a escuadra a la célula de envoltura | Repetido un lote; las cajas entraron centradas en la célula de envoltura, sin desviación lateral |
| Envoltura estirable | La capa superior se levantó ligeramente en las esquinas al terminar el ciclo de envoltura | Aumentado el solape del tejuelo superior y ajustado el estiramiento de la película para que las cajas superiores queden retenidas durante el ciclo | Reenvuelto un palé; las esquinas se mantuvieron bajas, la carga aguantó tras soltar la película |
| Célula de paletizado | Una capa quedó unos milímetros fuera de centro sobre el palé en la medida de caja más pesada | Corregida la colocación de toma y el desplazamiento de capa en el programa para esa geometría de caja | Reconstruida la capa; las cajas alineadas con los bordes del palé dentro de la tolerancia acordada |
| Buffer de acumulación | El buffer se llenó demasiado rápido cuando la célula de envoltura se detuvo, devolviendo las cajas hacia el lado de embalaje | Fijados el temporizado de soltura y la velocidad del transportador para que el buffer absorba la breve parada sin llegar a la alimentación de embalaje | Introducida una parada controlada; el buffer se vació sin derramar cajas aguas arriba |
| Protecciones y enclavamientos | Una puerta de acceso detenía solo su propia célula; comprobado que la célula de envoltura adyacente se mantenía segura | Revisado el cableado de los enclavamientos y confirmado que cada puerta detiene la zona de trabajo que protege | Abertas todas las puertas; la célula correspondiente se detuvo, sin movimiento imprevisto en la zona protegida |
Son los ajustes ordinarios que espera un equipo de puesta en marcha: una guía ligeramente fuera de sitio, una longitud de corte que necesita un retoque específico de la caja, una tensión de envoltura que se lee distinto una vez que las cajas reales circulan por la línea. El patrón que conviene señalar es que la mayoría apareció en el traspaso entre estaciones, no dentro de una sola máquina. Una selladora que cierra una caja a la perfección puede todavía alimentar una caja torcida a la célula siguiente si la sección de transferencia está fuera de sitio, y por eso la pasada de línea conectada importa tanto como la de estación individual.
Registros de aceptación y qué cubre realmente la aprobación
La firma de aprobación del FAT no es una simple firma sobre una máquina limpia. Es un registro de lo que se probó, frente a qué criterios, con qué resultado y qué asuntos abiertos quedan antes del envío. Para esta línea, el paquete de aceptación cubrió los controles estación por estación, los resultados de la prueba conectada, las pruebas de los dispositivos de seguridad, la correspondencia de la valoración eléctrica con el suministro de destino, los registros de capa y patrón, y la lista de los asuntos que se completarán tras la llegada.
Los documentos que la planta debe esperar en una línea de exportación incluyen: la gama y los pesos de caja probados, el ciclo y la cadenza observados a la cadenza planificada, el patrón de palé y el número de capas, la configuración de la película de envoltura y los ajustes de solape, la presión de la pinza y los ajustes de toma, los resultados de las pruebas de seguridad y protecciones, los datos de serie y de placa de cada máquina, la lista de repuestos, los manuales de uso y mantenimiento, los esquemas eléctricos y la documentación de controles, y el contacto de puesta en marcha responsable del seguimiento. Un comprador que realice su propio recorrido de aceptación puede usar una lista de comprobación FAT y SAT para células de formado, sellado, envoltura y paletizado estructurada para asegurarse de que nada de esa lista se salta en planta.
Conviene separar aquí el FAT del SAT. La prueba de aceptación en fábrica ocurre en nuestra planta, en nuestro banco, con nuestro suministro y nuestras cajas de prueba. La prueba de aceptación en sitio ocurre en la planta del cliente tras la instalación, sobre la línea de producción real, con el producto real y los equipos reales aguas arriba y abajo. Algunos asuntos solo pueden comprobarse en sitio: cómo enlaza la línea con el transportador existente de la planta, cómo se desenvuelve frente a la cadenza de embalaje real, cómo interactúan los operadores con los controles en su propio flujo de trabajo y si el trazado encaja con los pasillos y accesos de la planta. El FAT despeja lo que puede despejarse en la zona de pruebas; el SAT confirma el rendimiento donde la línea funcionará realmente.
En qué se diferencia una línea de exportación personalizada de una máquina de catálogo
Una máquina de catálogo se construye sobre un bastidor fijo, una longitud de transportador fija y una banda de velocidad fija, vendida sobre una configuración estándar. Una línea de final de línea personalizada se diseña según el producto, la cadenza, el espacio de suelo y el suministro de destino del comprador, y las estaciones, los transportadores, el buffer y las protecciones se dimensionan a ese alcance. Las diferencias aparecen en unos pocos puntos concretos.
La longitud y el trazado del transportador siguen el suelo de la planta. Las secciones de alimentación, buffer, envoltura y paletizado se disponen para que la línea encaje en la huella disponible y entre y salga en la dirección correcta, en lugar de obligar a la planta a reorganizarse alrededor de un bastidor estándar. El buffer se dimensiona al pico informado, no a una longitud genérica. La construcción eléctrica coincide con la red de destino: tensión, frecuencia, tipo de clavija o bornera y normas locales se fijan al país al que se envía la máquina. Los controles y los informes se adaptan a lo que la planta puede mantener, y las protecciones siguen la zona de trabajo real y los puntos de acceso.
El compromiso frente a una máquina de catálogo es el plazo de entrega y la profundidad de ingeniería. Una línea personalizada necesita revisión de trazado, aprobación de la especificación, fabricación, integración y la secuencia del FAT, lo que lleva más tiempo que pedir una unidad estándar de catálogo. La recompensa es que la línea encaja con el trabajo real: el transportador llega a donde debe, el buffer absorbe el pico real, la envoltura retiene la carga real y el paletizador forma el patrón real. Donde el producto y la cadenza del comprador quedan dentro de la gama de una máquina estándar, una unidad de catálogo suele ser la vía más rápida y barata; donde el trazado, el mix de producto o el suministro de destino quedan fuera de esa gama, el alcance personalizado justifica su coste.
Interfaz aguas arriba y abajo, y los datos que reporta la línea
Una línea de final de línea no funciona en aislamiento. Recibe las cajas del lado de embalaje y descarga los palés al almacén o a la zona de contenedores, y los traspasos en ambos extremos deben acordarse antes de construir la línea. Aguas arriba, la pregunta es cómo llegan las cajas: alimentación constante o ráfaga, con qué orientación, qué cadenza y si el lado de embalaje puede detenerse cuando el buffer de final de línea está lleno. Aguas abajo, la pregunta es cómo salen los palés terminados: con transpaleta manual, con carretilla a una zona de espera o a un camión o contenedor, y qué holgura y acceso necesita esa descarga.
En el frente de datos, una línea moderna puede reportar el estado de marcha, los conteos de ciclo, las alarmas de estación y los conteos de producción a un sistema de planta. Cómo se mueven esos datos depende de los controles: salidas de señal básicas para estado y alarmas, o una conexión de red como una comunicación estilo OPC UA hacia un WMS o un MES para conteos, cadenzas y detalles de fallos. La elección sigue lo que la planta usa realmente en sitio; una línea que envía telemetría detallada a una planta sin sistema que la lea añade coste sin beneficio. Nuestra panorámica sobre máquinas de final de línea conectadas, integración OPC UA, WMS y MES recorre cómo se define el alcance de la interfaz sin sobrecargar de ingeniería la célula.
Bandas de presupuesto y plazo de entrega de una línea de final de línea personalizada
Los compradores que piden un número para una línea personalizada suelen necesitar una banda de presupuesto más que un precio único, porque la cifra final se mueve con las estaciones, la cadenza, el nivel de automatización y las protecciones. Una sección de final de línea básica con manipulación manual o semiautomática de cajas, una selladora estándar y una configuración de envoltura manual o sencilla se sitúa en la banda presupuestaria inferior. Una línea integrada de gama media con acumulación, sellado automático, envoltura estirable y una célula robótica o de paletizado se sitúa en la banda central. Una línea de alta capacidad con servicio a varias estaciones, cargas más pesadas, control avanzado de patrón, informes conectados y protecciones completas se sitúa en la banda superior. Son rangos de planificación para el debate, no ofertas; una cifra firme sigue a la especificación, las muestras de producto y una revisión del trazado.
El plazo de entrega sigue la misma forma. Una máquina estándar se envía en semanas; una línea integrada personalizada recorre la confirmación del trazado, la fabricación, la integración y el FAT, lo que abarca una ventana de construcción más larga, con la semana de FAT como una de las últimas puertas antes del embalaje en caja. Los compradores que planifican una fecha de lanzamiento deben fijar los hitos de plazo al principio del proyecto en lugar de asumir que aplica un calendario de entrega de máquina estándar. Para ver cómo se alinea el coste del equipo con la recuperación de la inversión, la guía de coste y presupuesto de la línea de envasado de final de línea desglosa las bandas presupuestarias por configuración, y la calculadora de ROI y periodo de recuperación de la línea de envasado muestra cómo los cambios de rendimiento y mano de obra se reflejan en un periodo de recuperación.
Cinco trampas en las que caen los compradores en líneas de envasado de exportación
Tras observar el envío y la puesta en marcha de estas células, los errores recurrentes en los pedidos de exportación suelen agruparse en cinco áreas, y la mayoría son más fáciles de evitar antes del FAT que después de la entrega.
1. Especificar la cadenza de la máquina, no la de la línea. Una selladora puede correr un ciclo rápido por separado, pero la línea solo avanza a la velocidad de la estación conectada más lenta, y el buffer debe equilibrar el resto. Comprar según la cadenza de punta de una sola máquina sobreestima lo que la sección de final de línea entrega realmente y subdimensiona los traspasos.
2. Ignorar el suministro eléctrico de destino. Una máquina ajustada a una frecuencia o tensión no se traslada limpiamente a otra. Cablear la unidad a la red de destino, valorar la placa en consecuencia y comprobar el comportamiento de accionamiento y transportador sobre el suministro correcto son asuntos del FAT que deben confirmarse antes del envío, no diagnosticarse tras la llegada.
3. Subdimensionar el buffer de acumulación. Sin suficiente longitud de buffer y temporizado de soltura, las breves paradas aguas abajo devuelven las cajas a la zona de embalaje y crean atascos en el traspaso. El dimensionamiento del buffer debe seguir el pico informado, con margen para la ocasional parada larga en lugar de para el funcionamiento medio.
4. Tratar la envoltura como un paso cosmético. La envoltura estirable sobre una carga de exportación sujeta las cajas al palé a través de vibración, apilamiento y manipulaciones posteriores. El grosor de la película, el nivel de estiramiento, el solape y la cobertura de esquinas deben ajustarse a la carga real; una envoltura ligera que luce ordenada en el patio puede fallar en un largo viaje marítimo.
5. Dejar la interfaz de sitio para después de la llegada. La alimentación aguas arriba, la descarga aguas abajo, la holgura de suelo, la ubicación del suministro eléctrico y las conexiones de control deben acordarse en la especificación. Descubrir el día de la instalación que el transportador no llega al lado de embalaje de la planta, o que el recorrido de descarga está bloqueado por una columna, es el tipo de problema costoso de resolver en sitio.
Tras el envío: instalación, SAT, formación y repuestos
La aprobación del FAT cierra la aceptación del lado de planta, pero la línea debe rendir en la planta tras el embalaje en caja, el flete marítimo y la instalación. Tras la llegada, las células se desembalan, nivelan, conectan al suministro de la planta y enganchan a los recorridos de transportador y descarga existentes. La pasada de aceptación en sitio hace girar luego la línea contra el producto real y los equipos reales aguas arriba y abajo, confirmando ciclo, patrón, retención de la envoltura y manejo por el operador en el suelo de producción.
La formación cubre a los operadores que manejan la línea día a día: cómo alimentar las cajas, cambiar entre medidas de caja, sustituir un rollo de cinta o de película, desatascar con seguridad, leer las alarmas de estación y qué controles ejecutar al inicio de turno. La formación de mantenimiento cubre las piezas de desgaste a inspeccionar, los accionamientos y rodamientos a mantener limpios y los ajustes que no deben modificarse sin el contacto de puesta en marcha. Los repuestos se listan en el paquete de aceptación para que la planta conserve los consumibles y los elementos de desgaste que detendrían la línea más rápido si se agotan.
El soporte tras la entrega sigue la garantía y el acuerdo de servicio: el contacto de puesta en marcha que conoce la línea, el canal de repuestos que almacena los elementos de desgaste y un canal de ayuda remota o en sitio cuando falla una estación. Para los clientes de exportación, la disponibilidad de repuestos y la respuesta local importan tanto como la máquina misma, porque una línea en espera de una sola pieza reemplazable se detiene en producción. La puesta en marcha regional y el soporte de repuestos para líneas de envasado en América Latina son algo que nuestro equipo de servicio planifica con los clientes antes de la construcción, para que el camino de soporte exista antes de que el equipo llegue a la planta.
Planificación del traslado de exportación antes del embalaje en caja
Una vez registrada la aprobación del FAT, la línea pasa a la etapa de preparación del envío, y esta etapa tiene su propia lista de comprobación separada de la prueba de máquina. Los bastidores y los transportadores se embalan en caja o sobre patín para que las superficies de trabajo, los accionamientos y los cabezales de cinta queden protegidos contra el apilamiento y la humedad durante el tránsito marítimo. Las piezas sueltas, los repuestos y el utillaje se embalan en cajas marcadas que coinciden con la lista de piezas, para que el equipo receptor pueda identificar qué va dónde cuando empiece la instalación.
La planificación de la carga importa en una línea que se envía por secciones. Los transportadores largos, el pedestal de paletizado y el bastidor de envoltura se embalan para encajar en el contenedor, con las piezas más pesadas abajo y las superficies que portan guías o rodamientos protegidas del contacto. La parte receptora debe conocer la secuencia de cajas antes de que llegue el contenedor: qué sección se descarga primero, qué patín lleva el cuadro eléctrico y qué cajas guardan consumibles y repuestos. Esa secuencia evita que la instalación se convierta en una búsqueda por el contenedor en el muelle.
La documentación viaja con el envío tanto en papel como en formato digital. La lista de embalaje vincula cada caja a una máquina o sección, los manuales y los esquemas coinciden con los números de serie de las placas, y se incluyen los registros de aceptación del FAT para que el equipo de sitio vea qué se probó y qué se ajustó en la zona de pruebas. Para un pedido con destino a Brasil, los documentos comerciales y técnicos deben alinearse con lo que esperan la aduana y la planta receptora, para que el despacho no retenga la línea después del atraque del buque. Coordinamos el conjunto de documentos con el cliente antes del embalaje en caja en lugar de reunirlo a última hora el día de carga.
Hay además un punto de temporalidad que conviene plantear al principio del proyecto. Las fechas de lanzamiento de producción suelen situarse aguas abajo de la instalación, la puesta en marcha y la formación de operadores, no aguas abajo de la fecha de embarque. Una línea que llega el día primero del mes todavía necesita desembalaje, nivelación, conexión al suministro de la planta, la prueba SAT, los ajustes finales que procedan y una pasada de formación antes de producir a la cadenza objetivo. Planificar el lanzamiento alrededor de esa secuencia en sitio, en lugar de alrededor de la llegada del contenedor, evita el hueco en el que el equipo ya llegó a la planta pero la línea todavía no produce.
Referencias y fuentes de contexto
El contexto de mercado y normas de este artículo se apoya en investigación sectorial pública y en organismos de normalización; las cifras y observaciones específicas de la máquina proceden de esta prueba en el banco de pruebas. Los compradores pueden usar las siguientes fuentes para comparar los mercados de maquinaria de envasado, las categorías de película, la adopción de robots y la práctica de seguridad de máquina con su propia especificación.
- Investigación de mercado de PMMI sobre maquinaria de envasado y transformación — datos de mercado sectorial y contexto del sector para equipos de envasado.
- Informes de mercado de películas de envasado de Smithers — contexto de categoría y rendimiento para tejuelos estirables y retráctiles.
- Tema de robótica industrial de Statista — adopción y tendencias de aplicación de robots industriales.
- ISO 13849-1 partes de los sistemas de mando relativas a la seguridad — práctica de seguridad de máquina referida al revisar el diseño de protecciones y enclavamientos.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Ver biografía completa ›