

Cuando los compradores visualizan una línea de embalaje, suelen ver las máquinas: el encartonador que abre las cajas con un clic, la selladora que las cierra con cinta, el robot que apila palés. Las máquinas concentran el trabajo visible y acaparan el presupuesto y la atención. Pero al recorrer una línea que funciona bien de verdad, lo que la cohesionna es mucho menos glamuroso: los transportadores y los sistemas de manipulación de producto entre máquina y máquina. Un encartonador rápido alimentando un transportador lento es una pila de cajas. Un enfundador que recibe el producto con el paso incorrecto es un atasco. Un paletizador que se queda sin producto por un hueco en la acumulación es un robot parado. En SunAura Packaging Machines tratamos la logística de línea como una ingeniería en sí misma, y los proyectos que arrancan más rápido son aquellos en los que los transportadores se especificaron antes de pedir las máquinas, no después.
Esta guía explica cómo elegir los transportadores y equipos de manipulación que desplazan el producto por una línea de embalaje: la diferencia entre transportadores de banda, de rodillos, de tablillas y de módulos de plástico; por qué la acumulación y el amortiguamiento deciden si una línea se para o no; cómo se alinea, gira, fusiona y singula el producto; y cómo dimensionar alturas de transferencia, velocidades y controles para que las máquinas se entreguen el producto con limpieza. Veremos los sistemas de logística integrada, los alimentadores aleatorios y las células de manipulación automatizada que sustituyen el transporte manual entre puestos. Si está diseñando una nueva línea final o intenta entender por qué un conjunto de máquinas, por lo demás capaz, se detiene continuamente, las secciones siguientes siguen la misma lógica que aplican nuestros ingenieros de aplicación.
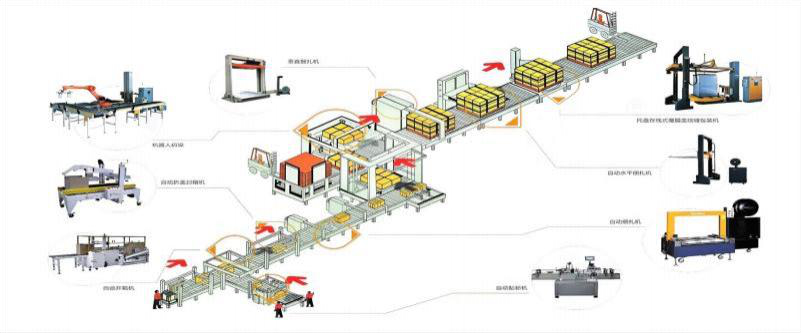
Por qué el transportador es la línea, no el espacio entre máquinas
Una línea de embalaje es una serie de procesos, cada uno con su propio ciclo, y el sistema de transportadores debe absorber las diferencias entre ellos. El encartonador puede producir una caja cada dos segundos en ráfagas; el enfundador puede trabajar de forma continua; la selladora y la flejadora arrancan a intervalos fijos; el paletizador hace pausas mientras forma una capa y se detiene por completo mientras se cambia un palé terminado. Sin acumulación —tramos de transportador que pueden retener producto y liberarlo a demanda—, cada una de esas pausas se propaga aguas arriba y detiene máquinas que podrían seguir funcionando. Este es el principio central de la logística de línea: los transportadores existen no solo para mover producto, sino para desacoplar las máquinas, de modo que una parada breve en un puesto no se convierta en una parada de toda la línea.
Cuánta acumulación es suficiente depende de las máquinas. Un paletizador que se detiene treinta segundos mientras cambia de capa necesita un amortiguador aguas arriba capaz de retener treinta segundos de cajas; un cambio de palé que dura dos minutos exige o bien un carril de acumulación de dos minutos, o bien una máquina aguas arriba a la que se le permite parar sin consecuencias. Las líneas con amortiguación adecuada trabajan más cerca de su producción nominal, porque las pequeñas perturbaciones se absorben en lugar de amplificarse. Las líneas sin amortiguación —máquinas atornilladas muy juntas con transportadores de transferencia cortos— parecen compactas y económicas sobre un plano y se detienen sin parar en el suelo.
Tipos de transportador y dónde encaja cada uno
Transportadores de banda
Los transportadores de banda plana desplazan el producto de forma continua y suave, lo que los convierte en la opción por defecto para productos sueltos o irregulares, envases primarios y cualquier carga que necesite una superficie estable y continua. Se adaptan a la entrada de enfundadoras y enfardadoras donde la posición del producto importa, y las bandas inclinadas pueden subir o bajar el producto entre niveles. Una banda ofrece buena tracción y puede elevar productos por pendientes moderadas con tablillas o superficies de agarre, pero es menos tolerante que los rodillos para cargas rígidas pesadas y para la acumulación, donde las cajas deben deslizarse o detenerse en lugar de arrastrarse contra una banda en movimiento.
Transportadores de rodillos
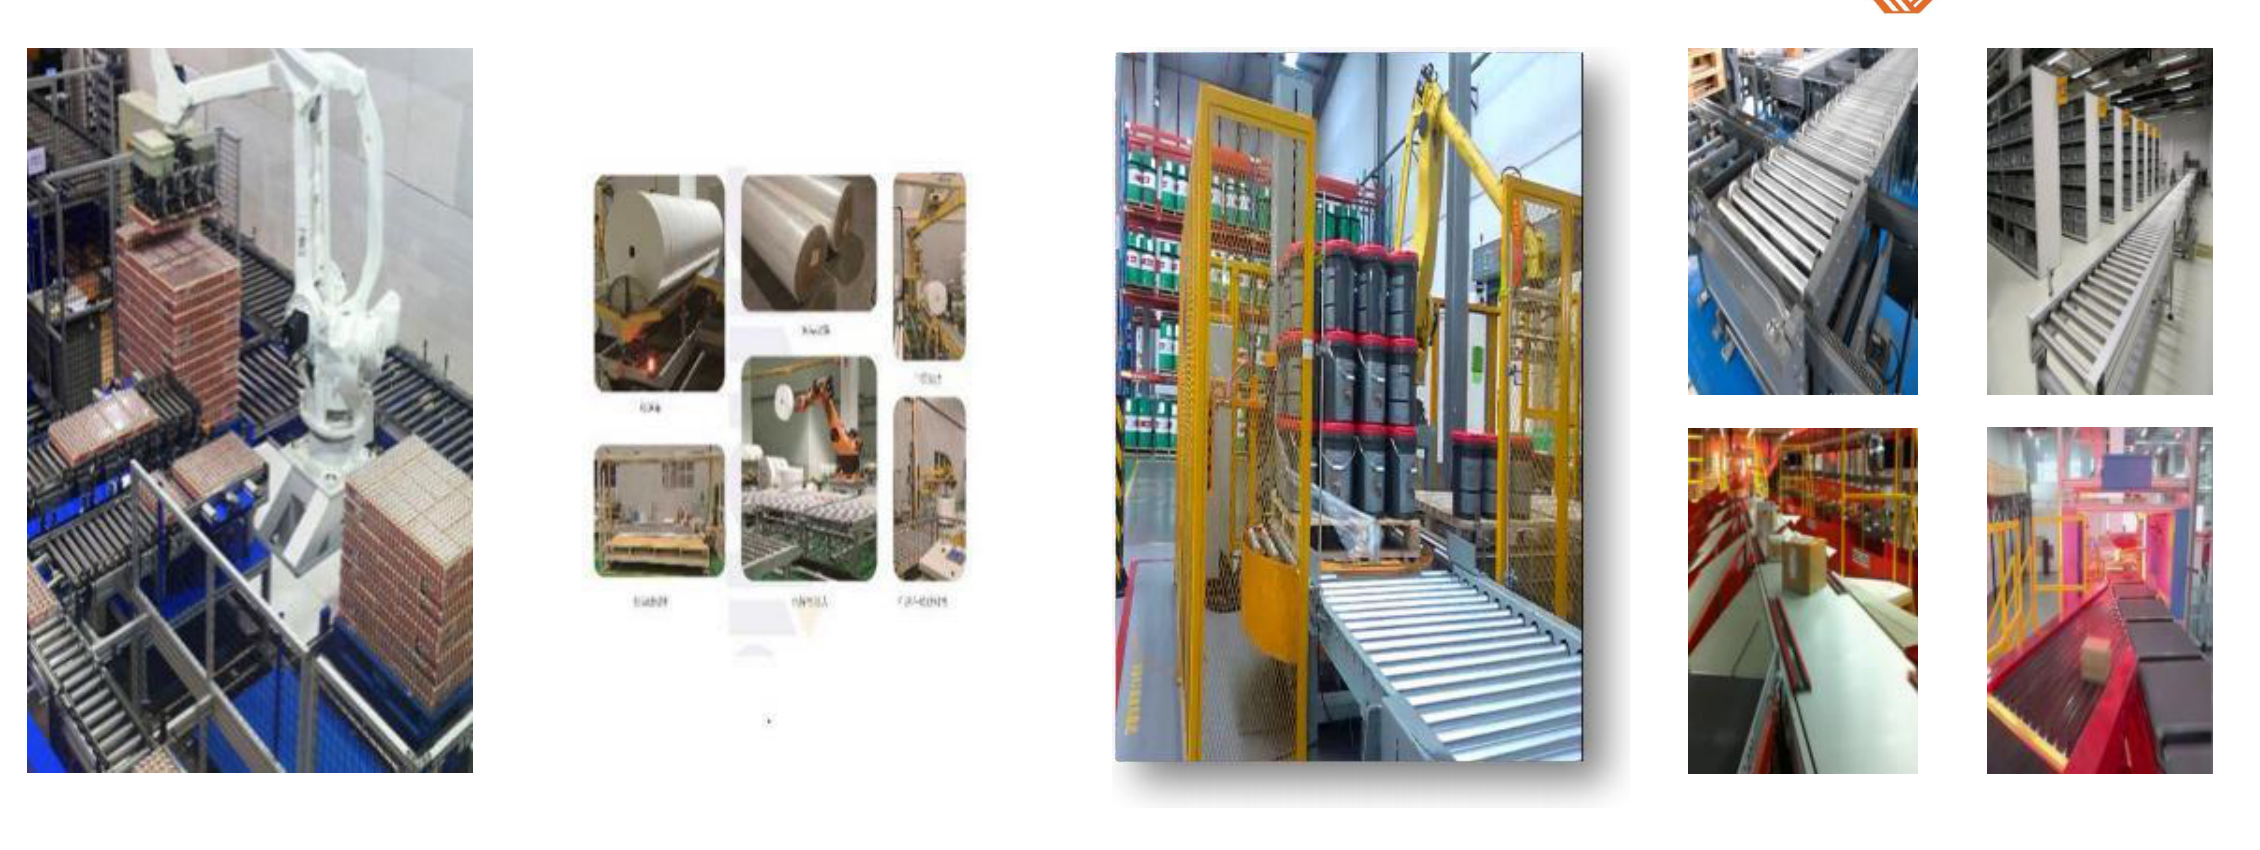
Los transportadores de rodillos —por gravedad o motorizados— son los caballos de batalla para cajas, estuches y cargas paletizadas. Las cajas circulan sobre rodillos, pueden acumularse con el accionamiento adecuado (la acumulación a presión cero utiliza zonas que se detienen de forma independiente) y se transfieren con limpieza entre tramos. Los transportadores de rodillos motorizados manejan el movimiento constante de cajas selladas hacia el flejado y el paletizado, mientras que los rodillos pesados o los transportadores de cadena desplazan palés completos. Para un centro de distribución o cualquier línea que maneje cajas uniformes, los transportadores de rodillos son la norma porque combinan capacidad, acumulación y durabilidad a un coste razonable.
Transportadores de tablillas y de módulos de plástico
Los transportadores de tablillas y los de banda modular de plástico utilizan tablillas entrelazadas o módulos de banda, ofreciendo una superficie plana, robusta y de accionamiento positivo que puede tomar curvas, transportar productos pesados o calientes y tolerar el lavado y los entornos exigentes. Son habituales en plantas de alimentación y bebidas, donde la banda puede limpiarse, y en líneas que necesitan que los productos se mantengan en posiciones fijas o atraviesen curvas. Las bandas modulares también manejan trayectos de flexión lateral que una banda plana no puede, lo que ayuda en fábricas donde la línea debe sortear columnas o equipos existentes.
Transportadores de cadena y especiales
Las cargas paletizadas y los productos muy pesados se desplazan sobre transportadores de cadena, mesas giratorias y carros de transferencia; la manipulación especializada —como la manipulación de bobinas y rollos de nuestra gama de enfardado— utiliza asientos, bloques en V y rodillos motorizados adaptados a cargas cilíndricas. La elección siempre sigue a la carga: un transportador adecuado para un envase flow-wrap de 300 g no lo es para un palé de 1.000 kg, y especificar el tipo equivocado es la fuente más predecible de desgaste prematuro.
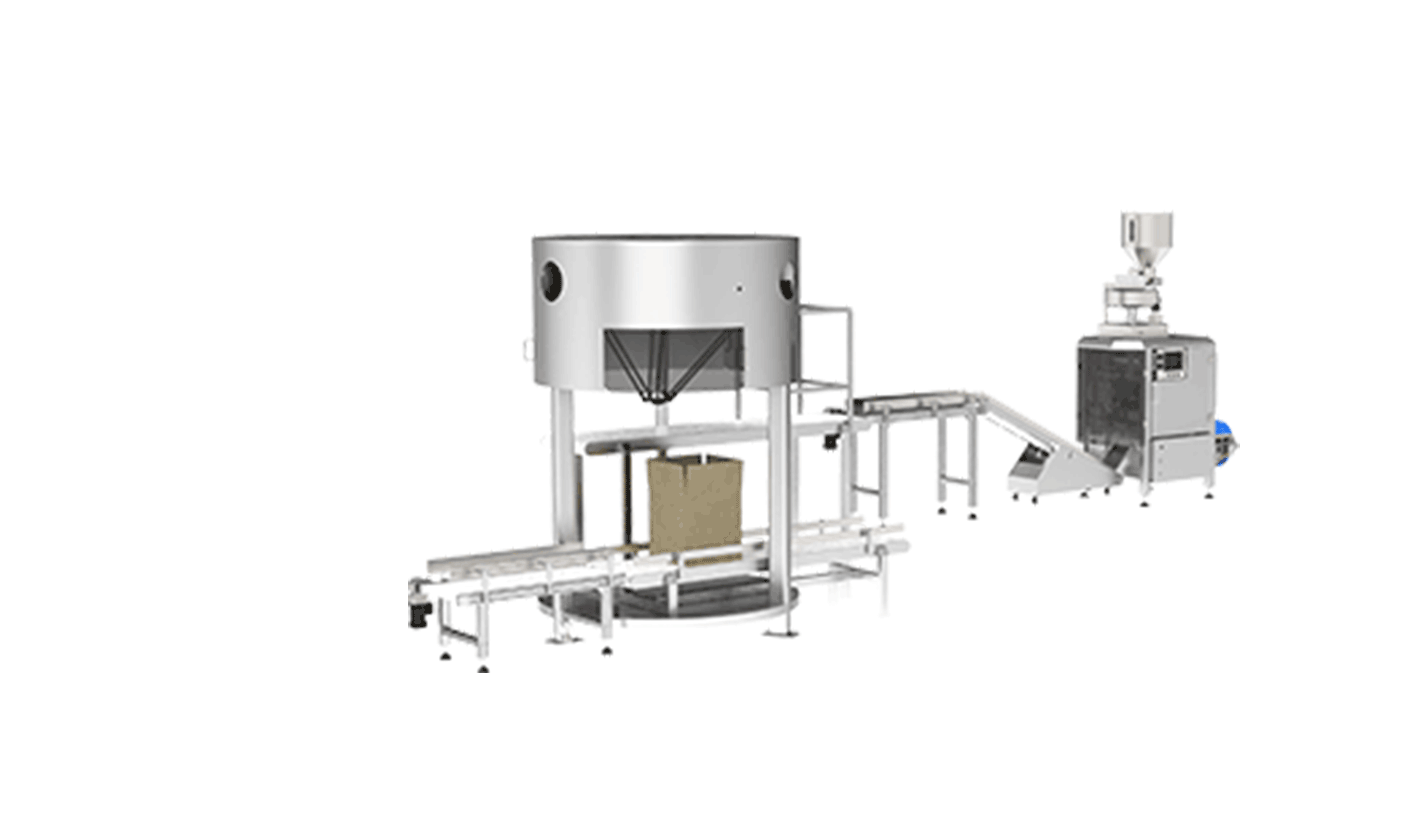
Alineación, alimentación y singularización del producto
Conseguir que el producto suba a un transportador es un problema; presentarlo a una máquina con la orientación y el paso correctos es otro. Los productos llegan de los procesos aguas arriba en filas, lotes u orden aleatorio, y el sistema de manipulación debe girarlos, fusionarlos, espaciarlos y alinearlos antes de que lleguen a una enfundadora, un enfardador o una encartonadora. El alimentador de alineación aleatoria de producto WX160 está construido precisamente para esto: recibe productos en un flujo aleatorio y los dispone con el espaciado y la orientación que exige la máquina aguas abajo, eliminando al operario que, de otro modo, los colocaría a mano. Para productos irregulares o delicados, este tipo de puesto de alimentación puede ser tan importante para la producción de la línea como la propia máquina que abastece.
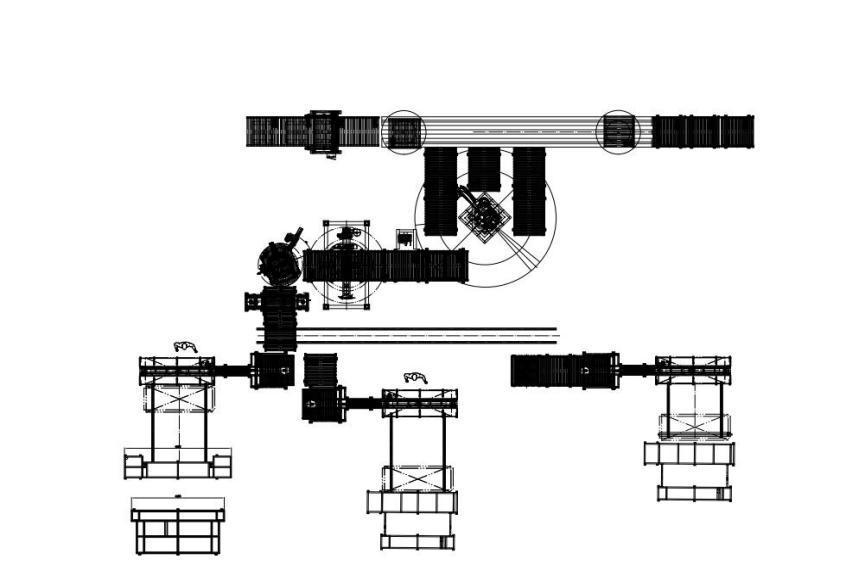
Varias operaciones de manipulación se repiten en todos los proyectos. La fusión une dos líneas en una sola —por ejemplo, dos enfundadoras alimentando una única encartonadora. La división separa una línea en dos puestos de embalaje. El giro rota cajas o productos para que las etiquetas o las solduras queden orientadas correctamente. La singularización separa un conjunto en unidades individuales con un paso fijo. Cada una es una pequeña pieza de automatización, pero cuando falta alguna, aparece un operario en ese punto y el rendimiento de la línea queda limitado por la manipulación manual. Decidir pronto cuál de estas operaciones automatizar —en función del coste de mano de obra y de la velocidad requerida— forma parte del dimensionamiento de toda la línea, no solo de las máquinas.

Sistemas de logística integrada y células automatizadas
En muchos proyectos, los transportadores y equipos de manipulación se suministran como un sistema integrado en lugar de una colección de tramos. El sistema automatizado de logística de línea de producción combina los transportadores, las transferencias, la acumulación y el control necesarios para desplazar el producto por una línea completa, con las zonas y señales ya adaptadas a las máquinas. Del mismo modo, el sistema automatizado de embalaje para almacén extiende la manipulación al flujo de distribución, y el sistema de transporte y embalaje para no tejidos muestra cómo un sistema de manipulación se adapta a un producto específico que es blando, ligero y difícil de controlar sobre un transportador genérico.
Las células de manipulación integradas utilizan cada vez más robots para los pasos que antes eran manuales —recoger productos de una banda, colocarlos en cajas o transferirlos entre transportadores. La solución vertical de encajonado para embalaje combina un robot araña sobre una caja con los transportadores que alimentan ambos, de modo que el producto pasa de la banda a la caja sin ser manipulado. Allí donde un producto es difícil de orientar para un transportador o un paso varía entre lotes, un robot ofrece una flexibilidad que la manipulación fija no puede, y comparte el mismo sistema de control que los transportadores a su alrededor.
Velocidades, transferencias y el problema del emparejamiento
Un transportador que mueve el producto a la velocidad equivocada provoca fallos que se diagnostican fácilmente como problemas de máquina. El producto debe entrar en una enfundadora o enfardador con el paso de la máquina; si el transportador va demasiado rápido, los productos se agrupan; si va demasiado lento, la máquina espera. En las transferencias entre transportadores —especialmente entre banda y rodillos, o a través de una esquina—, los productos pequeños o inestables pueden engancharse, volcar o caer, y por eso se especifican placas de transferencia, tramos de nariz de acceso y velocidades de banda emparejadas, en lugar de improvisarlas. Las alturas deben alinearse para que las cajas se entreguen sin un escalón que las vuelque, y las curvas deben dimensionarse según el producto para que las cajas no atasquen contra el carril exterior.
El sistema de control es quien mantiene todo unido. En una línea moderna, las fotocélulas y los sensores de zona detectan la posición del producto, los variadores de frecuencia adaptan la velocidad del transportador a la máquina, y las señales de handshaking indican a cada tramo cuándo liberar. La acumulación a presión cero, el posicionamiento respecto a un enfardador y la fusión de dos carriles son tanto problemas de control como problemas mecánicos. Especificar los transportadores con su arquitectura de control desde el principio —en lugar de añadir sensores y cableado después de instalados los tramos— es la diferencia entre una línea que funciona y otra que se ajusta continuamente.
Entorno, saneamiento y durabilidad
Los transportadores recorren los mismos entornos que las máquinas y deben especificarse en consecuencia. En plantas de alimentación, las bandas modulares de plástico, los bastidores de acero inoxidable y las superficies accesibles favorecen la limpieza y la inspección; en molinos con polvo, los rodamientos y accionamientos sellados resisten el polvo fino; en cámaras frías y congeladores, las bandas y accionamientos deben tolerar bajas temperaturas y condensación; en células de lavado, los mismos principios de protección que recogemos en nuestra guía sobre entornos fríos y húmedos de línea final se aplican a cada tramo del transportador. Un transportador mal dimensionado para el entorno es un coste de mantenimiento recurrente —bandas que se desvían, rodamientos que fallan, accionamientos que saltan— mucho antes de que las máquinas de alrededor muestren desgaste.
Errores frecuentes en transportadores y manipulación
- Sin acumulación. Cada pausa en el paletizador o la selladora detiene toda la línea en lugar de amortiguarse.
- Pedir las máquinas antes que la disposición. Las alturas de transferencia y los recorridos se fuerzan entonces alrededor de un equipo que no puede moverse.
- Usar una banda donde los rodillos acumulan mejor. Las cajas se arrastran y atascan en lugar de zonificarse con limpieza.
- Ignorar el puesto de alimentación. Una máquina rápida se carga a mano y funciona al ritmo del operario.
- Velocidades desiguales en las transferencias. Los productos se agrupan, vuelcan o esperan en lugar de entrar con el paso adecuado.
- Dimensionar por debajo del entorno. El lavado, el polvo y el frío derrotan de forma predecible a los transportadores estándar.
- Atornillar sensores después. El control retrofitado es más caro y menos fiable que diseñarlo desde el principio.
Preguntas frecuentes
¿Cuánta acumulación de transportador necesito?
La suficiente para absorber la pausa rutinaria más larga aguas arriba de cada máquina —cambios de capa y cambios de palé en el paletizador, ciclos cortos en la selladora y ráfagas del encartonador—. Calcule a partir de la duración de pausa de la máquina y del ritmo de producto de la línea, en lugar de usar una longitud fija; en caso de duda, la acumulación adicional suele ser más barata que el tiempo de inactividad que evita.
¿Debo usar transportadores de banda o de rodillos para cajas selladas?
Los transportadores de rodillos motorizados suelen adaptarse a las cajas selladas porque acumulan bien y transfieren con limpieza; las bandas se adaptan a envases primarios, productos irregulares y pendientes. Muchas líneas utilizan ambos: bandas para producto suelto antes del embalaje, rodillos para cajas después del sellado.
¿Puedo automatizar la alimentación de producto en una línea existente?
Sí, con frecuencia. Un alimentador de alineación o un puesto de picking robótico puede sustituir un punto de manipulación manual sin reemplazar las máquinas, siempre que la disposición de los transportadores y los controles lo admitan. Una revisión in situ de las velocidades actuales y los puntos de transferencia determina qué cabe.
¿Cómo se controlan los transportadores junto con las máquinas?
Las fotocélulas, los sensores de zona y los variadores de frecuencia se conectan al sistema de control de la línea, con señales de handshaking que liberan y retienen el producto según cada máquina está preparada. La acumulación a presión cero, la fusión y el posicionamiento se gestionan todas mediante estas señales, no por el operario.
¿Necesita un sistema de transportadores una construcción de calidad alimentaria?
Para producto alimentario sin envasar o expuesto, sí —bandas modulares de plástico, bastidores de acero inoxidable o con acabado adecuado y superficies accesibles para la limpieza. Para cajas selladas aguas abajo, la construcción industrial suele ser suficiente, lo que controla el coste.
Conclusión
Los transportadores y los sistemas de manipulación son donde se decide la fiabilidad real de una línea de embalaje, porque desplazan el producto y —lo que es más importante— desacoplan las máquinas para que las pequeñas paradas sigan siendo pequeñas. Adaptar el tipo de transportador a la carga, aportar acumulación suficiente, automatizar los puntos de alineación y alimentación, y especificar velocidades, transferencias y controles como un único sistema integrado convierte un conjunto de máquinas capaces en una línea que sostiene su producción nominal. Especificados pronto y protegidos contra el entorno real, la logística de línea sostiene en silencio toda la operación.
Si está planificando una nueva línea final o quiere eliminar los puntos de transporte manual y alimentación de una existente, SunAura Packaging Machines puede diseñar los transportadores y el sistema de manipulación en torno a sus productos, máquinas y producción. Cuente a nuestro equipo de aplicación su producto, su disposición y su ritmo objetivo, o explore los equipos de manipulación y logística en el centro de productos, incluido el empaquetador secundario de fardo SP260 y toda la gama de sistemas de embalaje integrados.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografía completa ›