

Kurz gesagt. Ein in Brasilien ansässiger Exporteur von Konsumgütern hat bei unserem Werk in Qingdao eine maßgefertigte End-of-Line-Verpackungslinie in Auftrag gegeben, und im November 2026 durchlief diese Linie die abschließende werksinterne Abnahmeprüfung (FAT) vor dem Verschlagen und dem Seeversand. Der Umfang umfasste Kartonzuführung und Aufrichter-Vorschub, eine Klebeband-Verschließstation, Stau- und Pufferförderung, Stretchwickeln für eine lange Seereise sowie die Roboter-Paletierung der fertigen Exportladungen. Wir haben die Stationen auf unserer Prüffläche gemeinsam betrieben, Takt- und Lagenergebnisse erfasst, die aufgetretenen Mängel protokolliert, in der Halle behoben und die betroffenen Abschnitte erneut durchlaufen lassen, bevor der Kunde die Abnahme unterzeichnete. Dieser Bericht zeigt, wie die Linie aufgebaut ist, wie die FAT geplant wurde, was wir beim Probelauf gefunden und geändert haben, was die Abnahmeprotokolle abdecken, wie sich eine maßgefertigte Exportlinie von einer Katalogmaschine unterscheidet, welche Fragen ein Käufer vor der Freigabe eines Tests stellen sollte, und welche Unterstützung nach dem Verlassen der Werkhalle bestehen bleibt. Die nachfolgenden Zahlen sind Planungsbereiche und Beobachtungen aus diesem konkreten Probelauf, keine garantierten Taktzusagen für ein anderes Werk; die tatsächliche Leistung hängt von Ihrem Produkt, der Kartongeometrie, dem Palettenmuster und der Referenzinstallation mit Ihren eigenen Gütern ab.
Von Tom Xu, Spezialist für End-of-Line-Integration und Inbetriebnahme. Tom arbeitet seit neun Jahren daran, Verschließ-, Umreifungs-, Stretchwickel- und Palettierzellen für Lebensmittel-, Getränke-, Haushaltschemie- und Distributionskunden in Lateinamerika, dem Nahen Osten, Südostasien und Afrika zu planen, zu verdrahten und in Betrieb zu nehmen, und hat vor und nach dem Versand Lagenintegrität, Bandverschluss, Filmandruck und Förderzeitablauf an mehr als 90 End-of-Line-Stationen beobachtet.
Der Auftrag und was ein Exporteur am Linienende wirklich braucht
Der Kunde ist ein in Brasilien ansässiger Exporteur, der eine Reihe von kartonierten Gütern auf Holzpaletten für den Inlandsvertrieb und den Überseefrachtverkehr packt. Er ist nicht wegen einer einzelnen Einzelmaschine zu uns gekommen. Er kam, weil das Packende seines Werks an den Punkt gelangt war, an dem manuelles Verschließen, handisches Stapeln und lose Ladungen den Engpass bildeten, und er brauchte eine zusammenhängende Abfolge, die befüllte und geschlossene Kartons aus dem Packbereich übernimmt, durch Verschließen und Wickeln führt und sie zu stabilen Paletten stapelt, die für einen Lkw oder einen Container bereitstehen.
Für eine Exportladung trägt das Linienende gleichzeitig zwei Aufgaben. Erstens das Paket fertigstellen: den Karton sauber verschließen, damit er auf dem Transportweg nicht aufgeht, die Ladung zusammenhalten, damit eine Lkw- oder Containerbewegung sie nicht verschiebt, und eine Palette bilden, die ihre Form bei mehrfachem Umschlag behält. Zweitens die gesamte Abfolge berechenbar machen: die Zulaufgeschwindigkeit passt zur Packseite, der Puffer nimmt kurze Stillstände auf, die Stationen blockieren sich nicht gegenseitig, und die fertigen Paletten treten in gleichmäßigem Rhythmus aus statt in Schüben. Eine Maschine, die isoliert schnell läuft, aber mit der nächsten Station an der Linie kämpft, löst das Problem des Käufers nicht.
Wir sehen das auf der Halle, wenn ein Werk eine Verschließmaschine und eine Wickelmaschine getrennt einkauft und dann feststellt, dass die Förderer nicht fluchtend stehen, die Geschwindigkeiten nicht zusammenpassen und niemand die Übergabe zwischen den beiden übernimmt. Eine maßgefertigte integrierte Linie vermeidet das, indem die Stationen vor der Fertigung als eine Abfolge angeordnet, die Förderer und Puffer an die reale Rate dimensioniert und die Steuerungen und Schutzeinrichtungen über alle Zellen hinweg einheitlich ausgelegt werden. Dieser Brasilien-Auftrag wurde so spezifiziert: Die Stationen wurden als ein End-of-Line-Paket festgelegt, gezeichnet und getestet, nicht als Haufen unabhängiger Maschinen, die nach der Lieferung zusammengeschraubt werden.
Was der Kunde spezifizierte, bevor wir Stahl schneiden
Bevor ein Rahmen gebaut wurde, mussten die Fakten festliegen, die die Stationendimensionierung bestimmen. Das sind dieselben Fragen, die bei jedem End-of-Line-Auftrag auftreten, unabhängig vom Bestimmungsort.
Die Produktfakten: die Kartonfamilie, die auf der Linie läuft, die Kartonabmessungen und der engste bzw. weiteste Karton der Reihe, das Bruttogewicht pro Karton, ob die Kartons quadratisch oder rechteckig sind, wie voll und fest die Packung ist, und ob ein Karton schief steht. Die Ratenfakten: Kartons pro Minute, die die Packseite liefern kann, Paletten pro Stunde am Austritt, Spitzen- und Durchschnittsraten, und welchen Anstieg die Linie aufnehmen muss, wenn die vorgelagerte Packseite pausiert. Die Ladungsfakten: Palettentyp und Fußabdruck, Palettenhöhe im befüllten Zustand, Schichten pro Palette, Lagenmuster, ob Zwischen- oder Decklagen verwendet werden, und wie stabil die Ladung nach dem Wickeln ist. Die Standortfakten: verfügbare Hallenlänge und -breite, Deckenhöhe, Bodenebene, wie die Linie einläuft und austritt, und wo Schutzeinrichtungen und Zugangstore stehen müssen. Die kaufmännischen Fakten: Spannung und Frequenz am Zielwerk, verfügbare Steuerung und Berichterstattung, Ersatzteilvorstellungen und wer die lokalen Bediener einweist.
Für diesen Brasilien-Auftrag wurde der elektrische Umfang auf das lokale Netz abgestimmt: Die Maschinen wurden für die 220 V / 60 Hz-Versorgung verkabelt, mit der das Werk läuft, und das Typenschild des Kartonverschließers spiegelt diesen einphasigen 60 Hz-Aufbau wider. Die Frequenz spielt eine größere Rolle, als Käufer manchmal annehmen. Eine für eine 50 Hz-Versorgung dimensionierte und abgestimmte Maschine verhält sich an 60 Hz nicht immer gleich; Fördergeschwindigkeit, Antriebsschlupf und Zykluszeitablauf verschieben sich, daher muss die elektrische Bewertung zum Bestimmungsland passen und darf nicht standardmäßig auf die Hallenversorgung ausgelegt werden.
Der Linienaufbau, Station für Station
Der freigegebene Aufbau läuft von links nach rechts vom Packbereich zum austretenden, stretchgewickelten Paletten. Die Kartons laufen auf einem Stauförderer ein, der kurze Schübe von der Packseite glättet, gelangen in die Verschließstation, in der die oberen Klappen geschlossen und beklebt werden, durchlaufen einen kurzen Pufferabschnitt, speisen die Stretchwickelzelle und gehen dann in die Palettierzelle, die die Lage aufbaut und eine fertige gewickelte Palette auf einer Auslaufrollenbahn abgibt.
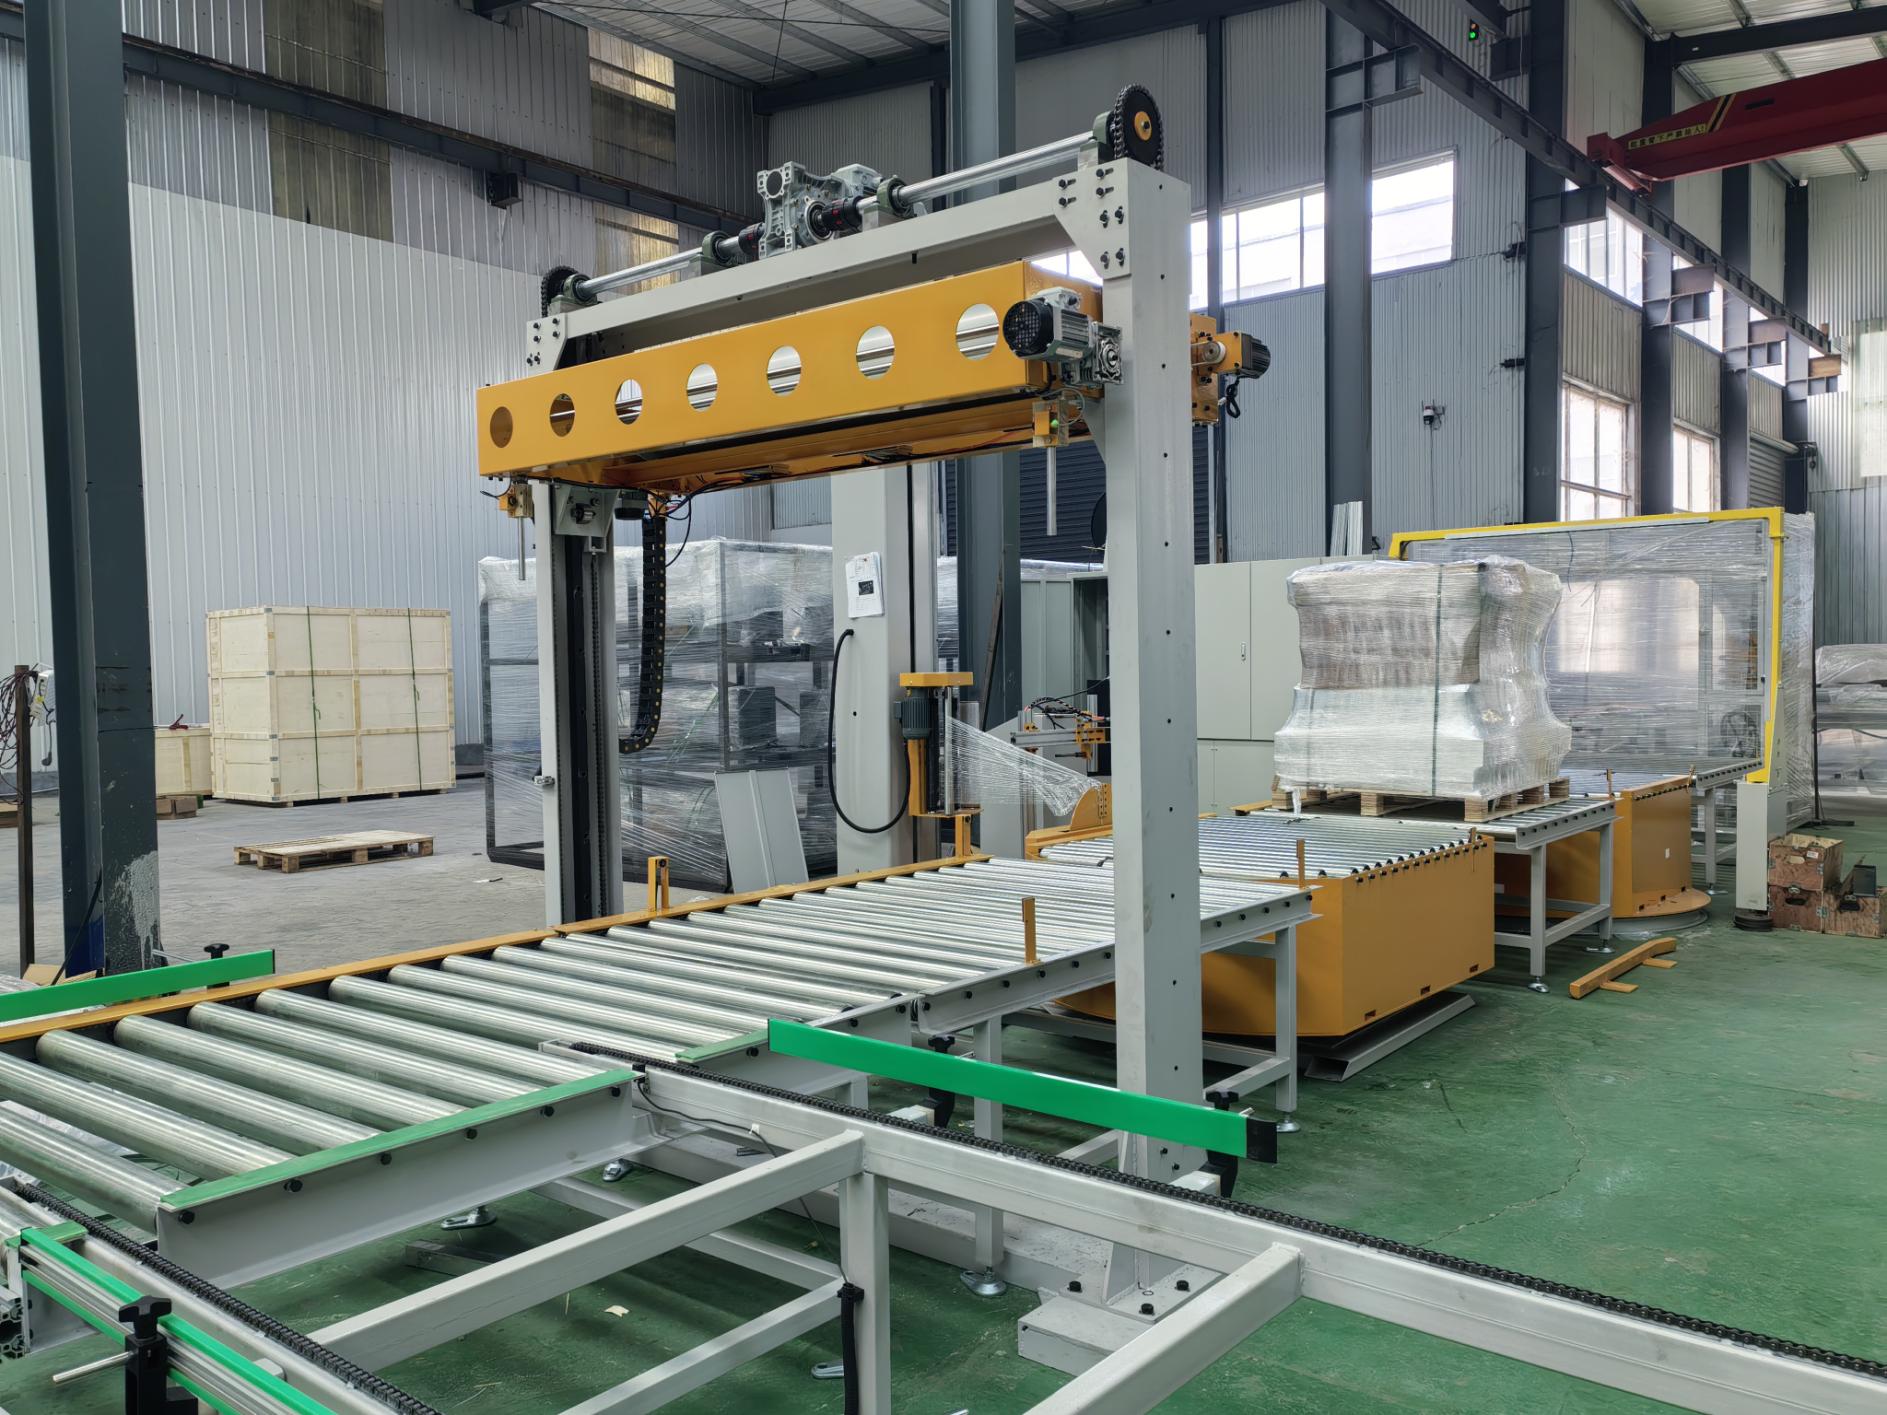
Die Stationen stehen auf einem gemeinsamen Rollenfördersystem, sodass der Kartonweg über alle Zellen hinweg eben und gleichmäßig bleibt. Wo zwei Zellen aufeinandertreffen, gibt es einen kurzen Übergangsabschnitt statt einer starren Stoßverbindung, was die Kartonverstellung an der Übergabe reduziert. Die Schutzeinrichtungen folgen der Arbeitszone: feste Umfassungspaneele um die Palettier- und Wickelzellen, Zugangstore, die die jeweilige Zelle beim Öffnen stillsetzen, und Lichtvorhänge oder verriegelte Barrieren dort, wo ein Bediener in die Arbeitsraum greift. Der Sicherheitsaufbau folgt der maschinensicherheitstechnischen Praxis nach ISO-Praxis, wobei Schutzeinrichtungen, Not-Halt-Schalter und Verriegelungen vor dem Einschalten geprüft werden.
Stau- und Zulaufpufferung
Der erste Förderer nach der Packseite ist ein Stauförderer, keine einspurige Vorschubleitung. Seine Aufgabe ist es, Kartons in einem kurzen Puffer aufzustauen, wenn die Verschließ- oder Palettierseite pausiert, und sie gleichmäßig abzugeben, wenn die Linie wieder bereit ist. Ohne diesen Abschnitt schiebt ein einminütiger Stillstand an der Wickelzelle die Kartons direkt in den Packbereich zurück; mit ihm kann die Packseite kurz weiterlaufen, während die nachgelagerte Zelle ihre Schlange abarbeitet. Die Pufferlänge wird an den vom Werk gemeldeten Anstieg dimensioniert, nicht an einen generischen Standard. Zu kurz, und die Stauung bringt nichts; zu lang, und die Linie verbraucht Hallenfläche und Geld für Förderer, die nie gefüllt werden.
Kartonzuführung und Aufrichter-Vorschub, wo die Kartons auf die Linie gelangen
Die Kartons auf dieser Linie werden von der Packseite geschlossen oder halb aufgerichtet zugeführt; die Station, die das Produkt in den Karton legt, liegt außerhalb unseres Umfangs. An unserem Ende der Linie treten die Kartons in bekannter Ausrichtung auf den Förderer ein, und die Verschließstation erfasst Kartonhöhe und Klappen, bevor sie diese schließt. Wo ein Werk flache Zuschnitte verwendet und seine Kartons selbst aufrichtet, würde vor dem Verschließer eine Aufrichterstation stehen, die den Zuschnitt öffnet, den Boden falzt und einen quadratischen Karton auf die Linie führt. Die Zuführung für diesen Auftrag geht davon aus, dass die Kartons quadratisch und ausgerichtet ankommen, sodass sich die Verschließstation auf Klappenschluss und Klebeband konzentriert, statt einen unförmigen Zuschnitt zu korrigieren.
Kartonversiegelung: die beklebte Station ZYFC-05
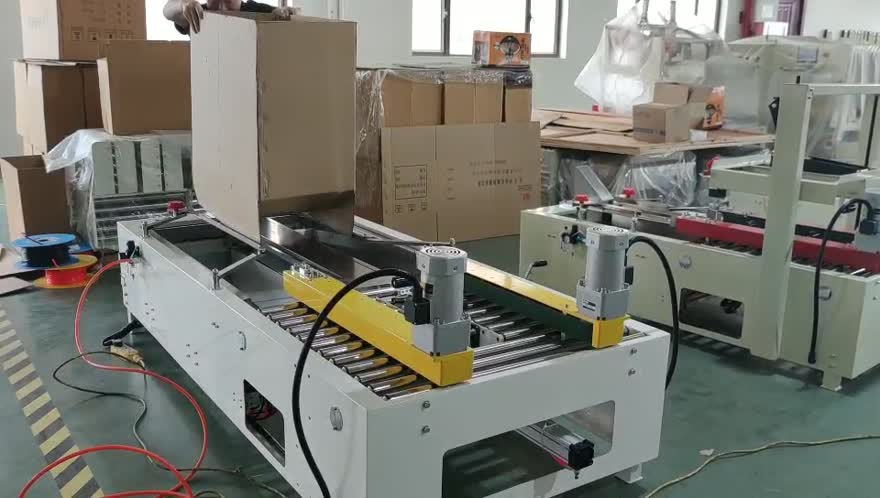
Die Verschließstation auf dieser Linie ist ein automatischer Kartonverschließer ZYFC-05 mit Klebeband-Verschließkopf. Die Kartons laufen auf dem Rollenzulauf ein, die oberen Klappen werden von der Klappenschlusseinrichtung heruntergefaltet, der Klebekopf legt den Streifen über die obere Fuge und zieht ihn an beiden Seiten herunter, und der verschlossene Karton tritt zum Puffer aus. Klebebandverschluss wurde hier gewählt, weil die Kartons ein regelmäßiges RSC-Format fahren, die Klappengeometrie konsistent ist und das Band einen schnellen, sauberen Topfsiegel liefert, der auf einem Exportkarton gut lesbar ist.
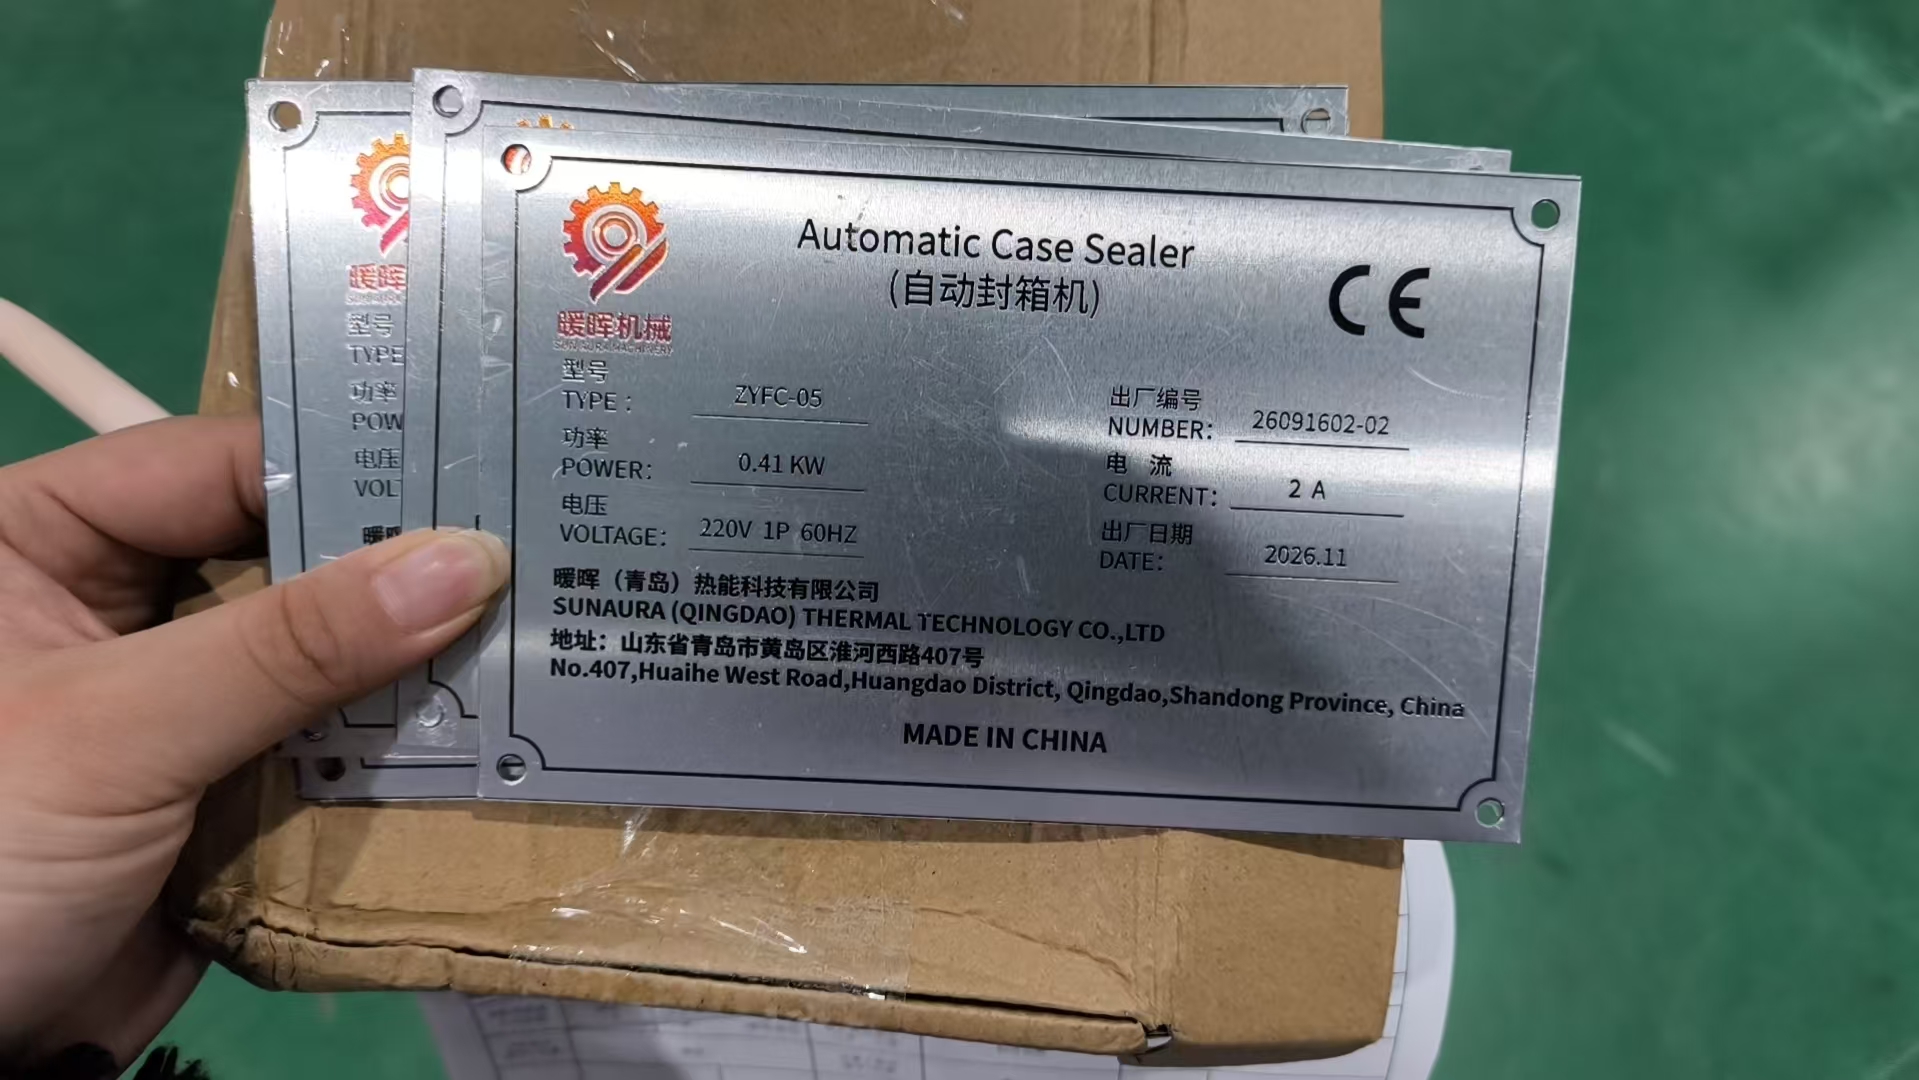
Das Typenschild des Verschließers ist der bleibende Nachweis dafür, wofür die Maschine gebaut wurde. Auf diesem Gerät steht auf dem Schild Typ ZYFC-05, Leistung 0.41 kW, Spannung 220 V einphasig 60 Hz, Strom 2 A, Seriennummer 26091602-02, Baujahr 2026.11, mit CE-Kennzeichnung und den Herstellerangaben für SUNAURA (QINGDAO) THERMAL TECHNOLOGY CO., LTD, No.407, Huaihe West Road, Huangdao District, Qingdao, Shandong Province, China. Das Schild bleibt während des Versands und der gesamten Nutzungsdauer an der Maschine, damit das Werk, ein Techniker und ein späterer Wiederverkäufer die elektrische Bewertung und Bauidentität dem Gerät zuordnen können.
An der Verschließseite decken die Abnahmeprüfungen das Klappensquadrat vor dem Kopf, den Klebebandhaftkontakt entlang der gesamten Fuge, die Bandüberlappung an beiden Kartonenden, die Schnittlänge, sodass der Streifen bündig endet statt nachzustehen oder einen kurzen Lappen zu lassen, und ob der Karton gerade austritt statt zu einer Schiene zu driften. Bandwahl und Klebekopf-Einstellung sind ein separates Thema; unser Kaufleitfaden zu halbautomatischen, inline angeordneten und adaptiven Kartonverschließern erläutert, wann Band, Hotmelt oder Kaltleim zu verschiedenen Karton- und Verschlussaufgaben passen.
Warum Band bei diesem Lauf der gewählte Verschluss war
Bandverschluss passt zu regelmäßigen Kartons, die immer dasselbe Format wiederholen, bei denen die Klappenfuge eben ist und der Karton eine kurze bis mittlere Strecke zurücklegt. Er läuft schnell, der Kopf ist einfach zu warten, und eine abgenutzte Bandrolle ist auf der Halle schnell gewechselt. Wo ein Karton schwer, unregelmäßig oder manipulationssicher oder vollflächig verklebt verschlossen werden muss, ist ein Hotmelt- oder Leimverschluss oft die bessere Wahl. Auf dieser Linie lag das Kartonsortiment im bandtauglichen Bereich, daher wurde der Verschließer mit Klebekopf statt mit Leimsystem spezifiziert.
Stauung, Pufferung und die Übergabe zum Wickeln
Nach dem Verschließen durchqueren die Kartons einen kurzen Pufferabschnitt vor der Wickelzelle. Dieser Abschnitt übernimmt zwei Aufgaben. Er verteilt die Kartons gleichmäßig, sodass die Wickelzelle sie in gleichmäßigem Abstand erhält, und er gibt der Wickelstation eine kleine Schlange, falls die Palettierseite einen Zyklus hält. Die Förderer verwenden hier je nach Abschnitt angetriebene oder Schwerkraftrollen mit Führungen, die den Karton während der Bewegung zentrieren. Die Übergabe zwischen verschlossenen Kartons und dem Wickelzulauf ist einer der Punkte, die wir bei jeder FAT genau beobachten: Ein leicht schief ankommender Karton wird leicht schief gewickelt, und ein leicht schiefer Karton auf der Palette ist der Beginn einer instabilen Ladung.
Stretchwickeln für eine lange Seereise
Die Wickelzelle bringt Stretchfolie um die fertige oder im Aufbau befindliche Palettenladung auf, bevor diese das Werk verlässt. Die Seefracht setzt einer Ladung Vibrationen, Stapeldruck, Feuchtewechsel und mehrfaches Umladen zwischen Werk und endgültigem Lagerhaus aus, daher muss die Folie die Kartons auf der Palette halten und die Lage während dieser Bewegung schützen, statt im Hof nur ordentlich auszusehen. Der Wickel-Probelauf prüft Folienreckgrad, Überlappung von oberer und unterer Bahn, Eckabdeckung, wie fest die Folie die obere Lage nach unten hält, und ob sich die Ladung verschiebt, wenn der Wickelzyklus endet.
Folientyp und Folienstärke folgen der Ladung: leichte reguläre Kartons werden mit einer Stärke und einem Reckgrad gewickelt, schwere oder scharfkantige Ladungen brauchen eine schwerere Bahn und mehr Eckschutz. Die Wickelstation auf dieser Linie wurde auf das Kartongewicht und die Palettenhöhe des Kunden abgestimmt, wobei das Wickelmuster so eingestellt war, dass Grundfläche, Seiten und oberer Überhang abgedeckt werden. Folienleistung und Verpackungsfolien-Marktdaten werden von Branchenforschungsquellen wie den Verpackungsfolien-Marktberichten von Smithers erfasst; Werkskäufer können diese Berichte nutzen, um Folienkategorien zu benchmarken, statt eine Bahn isoliert zu bepreisen.
Palettierung der fertigen Exportladung
Die Palettierzelle übernimmt gewickelte oder wartende Kartons und stapelt sie im vereinbarten Lagenmuster auf der Palette. Dieser Auftrag war um einen mehrachsigen Roboterarm auf einem geschützten Sockel herum aufgebaut, mit einem Greifer, der zur Kartongeometrie passt, und bedient einen Zuführförderer sowie eine oder zwei Palettenpositionen. Der Arm nimmt einen Karton, positioniert ihn in der Lage, kehrt für den nächsten zurück und baut den Stapel auf die vereinbarte Höhe auf, bevor die fertige Palette auf der Auslaufbahn austritt.
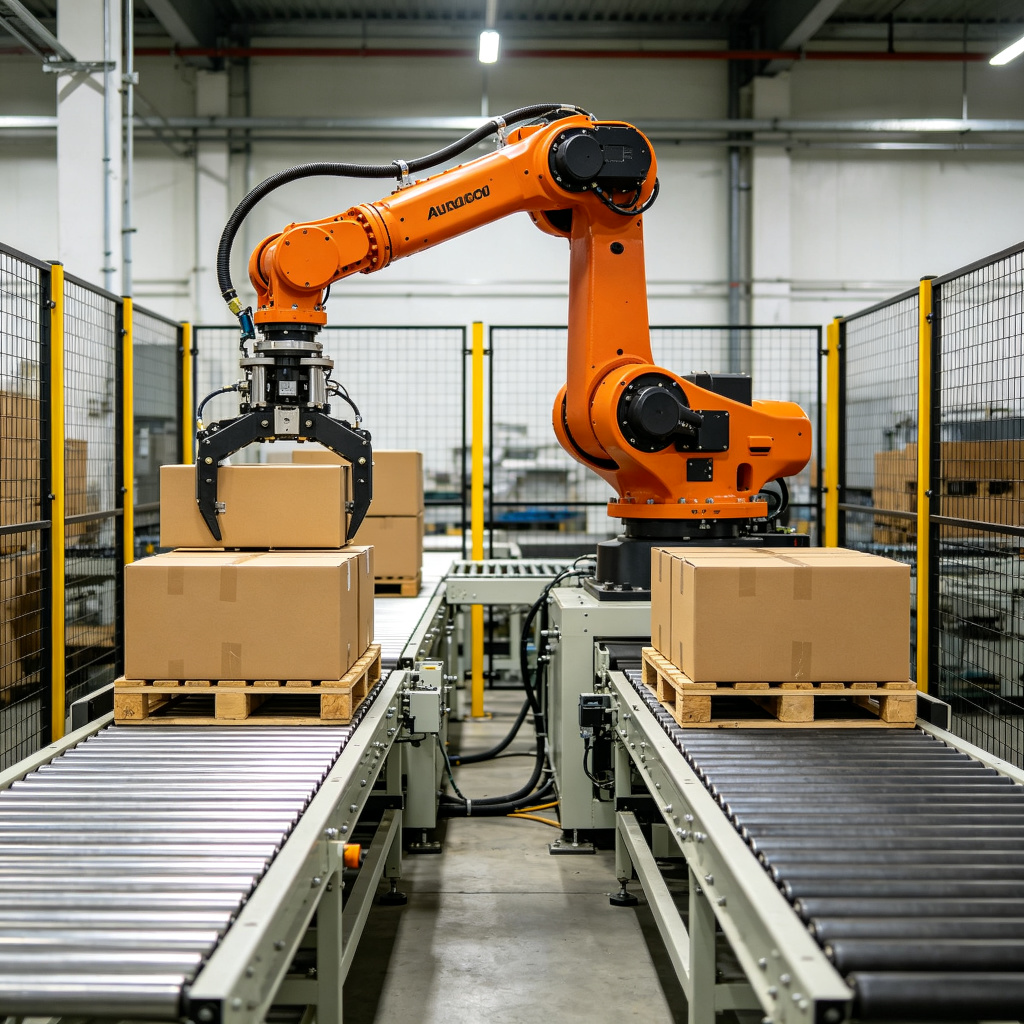
An der Palettierseite decken die Abnahmeprüfungen die Wiederholgenauigkeit des Lagenmusters, die Kartonausrichtung innerhalb jeder Lage, die Spaltausrichtung zwischen den Lagen, die Palettenzentrierung, ob der Arm jede Palettenposition konstant erreicht, und wie die Zelle eine Leerpalette oder eine Zwischenlage handhabt, falls das Muster eine vorsieht. Greiferdruck und Pickpunkt werden auf den Karton abgestimmt, sodass der Karton fest gehalten wird, ohne Klappe oder Seite zu quetschen. Robotereinsatz und Anwendungstrends werden von Quellen wie dem Statista-Themenbereich Industrieroboter dokumentiert, der Marktkontext liefert statt einer Taktgarantie für eine spezifische Zelle.
Warum hier ein Robotersockel statt eines festrahmigen Portals gewählt wurde
Für diese Linie wurde erwartet, dass das Produktsortiment sich über die Zeit etwas verbreitert, der Kunde wollte eine Zelle, die mehrere Zuführpositionen bedienen kann, und die Ladung war regelmäßig, aber nicht an ein einziges starres Muster gebunden. Das spricht für einen mehrachsigen Arm statt eines festen Schienenportals: Handgelenk und Greifer können einen Karton ausrichten, der Sockel kann so angeordnet werden, dass er mehr als eine Station erreicht, und Musterwechsel erfolgen im Programm statt durch Umbau eines Rahmens. Wo ein Werk ein enges Sortiment schwerer regulärer Kartons bei stetig hohem Volumen fährt, hält ein Portal oder eine konventionelle Lageneinlegemaschine die schwere Lage oft starrer; die Plattformwahl folgt den Ladungsfakten, die die Spezifikation zuvor festgelegt hat.
Wie die FAT-Woche auf unserer Prüffläche geplant wurde
Die werksinterne Abnahmeprüfung ist die letzte Gelegenheit, die gesamte Linie gemeinsam zu betreiben, bevor sie das Werk verlässt. Sobald eine Maschine verschlagen und auf einen Container geladen ist, kostet das Ändern einer Fördererlänge, das Anpassen einer Führung oder das Neuabstimmen eines Wickelmusters ein Mehrfaches dessen, was es in der Halle kostet, und das Werk wartet am anderen Ende. Die FAT auf dieser Brasilien-Linie wurde in drei Durchgängen statt einem langen Lauf geplant.
Der erste Durchgang war ein trockener, einstationsweiser Check. Jede Zelle wurde einzeln bestromt und im Tippbetrieb bewegt: Förderer liefen in die richtige Richtung, Antriebe erreichten die eingestellte Geschwindigkeit, Schutzvorrichtungen und Verriegelungen setzten die jeweilige Zelle beim Öffnen still, Not-Halt-Schalter schalteten dort, wo sie sollten, und die Steuerung bewegte jeden Aktor ohne Produkt durch seinen Hubbereich. Dieser Durchgang findet Verkabelungs-, Ausrichtungs- und Sicherheitsprobleme, bevor ein Karton die Linie berührt, wenn ein Fehler noch leicht auf eine Zelle zurückzuführen ist.
Der zweite Durchgang war ein beladener stationsweiser Lauf. Kartons in den vom Kunden repräsentativen Abmessungen und Gewichten wurden nacheinander durch die Verschließ-, Wickel- und Palettierabschnitte geführt, dann in kurzen Chargen. Wir beobachteten Klappenschluss, Bandfuge, Geradeauslauf des Kartons, Folienandruck und Lagenplatzierung an jeder Station und protokollierten, wo ein Karton seitlich lag oder eine Lage außermittig stand. Dieser Durchgang isoliert einen Stationsfehler von einem Übergabefehler: Wenn der Verschließer einen geraden Karton abgibt, der Wickelzulauf ihn aber verstellt, liegt das Problem am Übergangsabschnitt, nicht am Verschließer.
Der dritte Durchgang war der verbundene Linien-Probelauf. Alle Stationen liefen gemeinsam in einer kontinuierlichen Charge bei der geplanten Durchschnittsrate, mit kurzen Pausen und einem eingeleiteten Anstieg, um Stauung und Pufferung zu testen. Das ist der Durchgang, der zeigt, ob die Abfolge tatsächlich ausbalanciert ist: ob der Puffer füllt und leert, ob die Wickelzelle nachkommt, ob der Palettierer im Rhythmus abgibt und ob eine Station zum Engpass wird, der den Rest zurückhält. Der verbundene Lauf beansprucht außerdem die Verriegelungen und die Stop-/Start-Abfolge, die die Werkbediener täglich verwenden werden.
Während der Woche wurden die Ergebnisse gegen die in der Spezifikation vereinbarten Abnahmekriterien protokolliert: getestete Kartonabmessungen und -gewichte, beobachteter Takt und Rhythmus, geprüftes Lagenmuster, geprüfte Sicherheitseinrichtungen sowie jeder Mangel mit Station, Symptom, Ursache und ergriffener Maßnahme dokumentiert. Eine FAT, die die Linie nur eine Stunde laufen lässt und für gut befindet, gibt dem Werk wenig Schutz; der Wert liegt in den protokollierten Prüfungen und dem Wiederlauf nach jeder Korrektur.
Was wir beim Probelauf gefunden und behoben haben
Kaum eine maßgefertigte Linie verlässt die Halle ohne eine Handvoll Einstellungen. Das Ziel der FAT ist es, diese Einstellungen auf unserer Fläche sichtbar zu machen, sie dort zu beheben und den betroffenen Abschnitt erneut zu laufen, statt dem Kunden nach der Lieferung eine Liste mit zu korrigierenden Punkten zu schicken. Die folgende Tabelle listet die Arten von Problemen auf, die bei diesem Probelauf auftraten, das beobachtete Symptom, die in der Halle ergriffene Maßnahme und wie der Wiederlauf geprüft wurde. Die spezifischen Zahlen folgen diesem Produkt und diesem Aufbau; behandeln Sie sie als Beispiele dafür, was eine FAT sichtbar machen sollte, nicht als garantierte Ergebnisse für einen anderen Auftrag.
| Station | Beobachtetes Symptom | Maßnahme in der Halle | Wiederprüfungsergebnis |
|---|---|---|---|
| Kartonverschließer | Der Bandstreifen endete bei einer Kartongröße leicht zu kurz und ließ einen kleinen Lappen am Ende der Fuge zurück | Schnittlänge und Kopfdruck für diese Kartonhöhe angepasst; Klappenschluss vor dem Kopf geprüft | Kartongröße erneut gelaufen; Fuge an beiden Enden bündig geschlossen, kein nachstehender Lappen |
| Übergabe Verschließung zu Wickelung | Einige Kartons traten nach dem Pufferabschnitt schief in den Wickelzulauf ein | Übergangsführungen zentriert und kurzer Abstandsabschnitt eingestellt, damit die Kartons quadratisch zur Wickelzelle ankommen | Charge erneut gelaufen; Kartons traten zentriert in die Wickelzelle ein, kein Seitendrift |
| Stretchwickeln | Obere Lage hob sich nach Ende des Wickelzyklus an den Ecken leicht ab | Obere Bahnüberlappung erhöht und Folienreckgrad abgestimmt, damit die oberen Kartons während des Zyklus unten gehalten werden | Palette erneut gewickelt; Ecken blieben unten, Ladung hielt nach Folienabgabe |
| Palettierzelle | Eine Lage saß bei der schwereren Kartongröße wenige Millimeter außermittig auf der Palette | Pickplatzierung und Lagenversatz im Programm für diese Kartongeometrie korrigiert | Lage neu aufgebaut; Kartons innerhalb der vereinbarten Toleranz an den Palettenkanten ausgerichtet |
| Staupuffer | Der Puffer füllte sich zu schnell, wenn die Wickelzelle pausierte, und drückte Kartons zur Packseite zurück | Abgabetiming und Fördergeschwindigkeit so eingestellt, dass der Puffer den kurzen Stillstand aufnimmt, ohne den Packzulauf zu erreichen | Geplanter Stillstand eingeleitet; Puffer leerte sich, ohne Kartons nach oben zu drücken |
| Schutzeinrichtungen und Verriegelungen | Ein Zugangstopp stoppte nur seine eigene Zelle; geprüft, ob die benachbarte Wickelzelle sicher gehalten wurde | Verriegelungsverdrahtung geprüft und bestätigt, dass jedes Tor die von ihm geschützte Arbeitszone stillsetzt | Jedes Tor geöffnet; relevante Zelle stoppte, keine unerwartete Bewegung im geschützten Bereich |
Das sind die üblichen Einstellungen, die ein Inbetriebnahmeteam erwartet: eine Führung, die um ein Haar versetzt steht, eine Schnittlänge, die eine kartonspezifische Feinstellung braucht, eine Wickelspannung, die anders abliest, sobald echte Kartons durchlaufen. Das bemerkenswerte Muster ist, dass die meisten an der Übergabe zwischen Stationen auftauchten, nicht innerhalb einer einzelnen Maschine. Ein Verschließer, der einen Karton perfekt schließt, kann der nächsten Zelle trotzdem einen schiefen Karton zuführen, wenn der Übergangsabschnitt nicht stimmt, weshalb der verbundene Linien-Durchgang ebenso wichtig ist wie der einstationsweise Durchgang.
Abnahmeprotokolle und was die Freigabe tatsächlich abdeckt
Die FAT-Freigabe ist keine Unterschrift an einer sauberen Maschine. Sie ist ein Nachweis darüber, was gegen welche Kriterien mit welchem Ergebnis geprüft wurde und welche offenen Punkte vor dem Versand noch bleiben. Für diese Linie umfasste das Abnahmepaket die stationsweisen Prüfungen, die Ergebnisse des verbundenen Probelaufs, die Sicherheitseinrichtungs-Prüfungen, die Übereinstimmung der elektrischen Bewertung mit der Zielversorgung, die Lage- und Musterprotokolle sowie die Liste aller Punkte, die nach der Ankunft fertiggestellt werden.
Zu den Protokollen, die ein Werk bei einer Exportlinie erwarten sollte, gehören: das getestete Kartonsortiment und die Gewichte, beobachteter Takt und Rhythmus bei geplanter Rate, Palettenmuster und Lagenanzahl, Folienaufbau und Überlappungseinstellungen, Greiferdruck und Pick-Einstellungen, Sicherheits- und Schutzeinrichtungs-Prüfergebnisse, Serien- und Typenschildangaben jeder Maschine, Ersatzteilliste, Betriebs- und Wartungsanleitungen, Elektroschaltpläne und Steuerungsdokumentation sowie der Inbetriebnahmekontakt, der die Nachverfolgung trägt. Ein Käufer, der seinen eigenen Abnahme-Rundgang durchführt, kann eine strukturierte FAT- und SAT-Checkliste für Aufricht-, Verschließ-, Wickel- und Palettierzellen verwenden, damit auf der Halle nichts von dieser Liste übersehen wird.
Es lohnt sich, hier FAT von SAT zu trennen. Die werksinterne Abnahme findet in unserem Werk, auf unserer Fläche, mit unserem Strom und unseren Testkartons statt. Die Abnahme vor Ort findet nach der Installation im Werk statt, auf der realen Produktionslinie, mit dem realen Produkt und der realen vorgelagerten und nachgelagerten Ausrüstung. Einige Punkte lassen sich nur vor Ort prüfen: wie die Linie an den bestehenden Werksförderer angebunden wird, wie sie gegen die tatsächliche Packrate läuft, wie Bediener mit der Steuerung in ihrem eigenen Arbeitsablauf umgehen, und ob der Aufbau in die Gänge und Zugänge des Werks passt. Die FAT klärt, was sich in der Halle klären lässt; die SAT bestätigt die Leistung dort, wo die Linie tatsächlich laufen wird.
Wie sich eine maßgefertigte Exportlinie von einer Katalogmaschine unterscheidet
Eine Katalogmaschine ist auf einen festen Rahmen, eine feste Fördererlänge und ein festes Geschwindigkeitsband gebaut und wird in Standardkonfiguration verkauft. Eine maßgefertigte End-of-Line-Linie wird an Produkt, Rate, Hallenfläche und Zielversorgung des Käufers angeordnet, und Stationen, Förderer, Puffer und Schutzeinrichtungen werden auf diesen Umfang dimensioniert. Die Unterschiede zeigen sich an wenigen konkreten Stellen.
Fördererlänge und Aufbau folgen der Werkshalle. Zulauf, Puffer, Wickel- und Palettierabschnitte werden so angeordnet, dass die Linie in den verfügbaren Fußabdruck passt und in der richtigen Richtung ein- und austritt, statt das Werk zu zwingen, sich um einen Standardrahmen herum umzustellen. Die Pufferung wird an den gemeldeten Anstieg dimensioniert, nicht an eine generische Länge. Der elektrische Aufbau passt zum Zielnetz: Spannung, Frequenz, Stecker- oder Klemmenart und lokale Normen werden auf das Land eingestellt, in das die Maschine versandt wird. Steuerung und Berichterstattung werden an das angepasst, was das Werk warten kann, und die Schutzeinrichtungen folgen der tatsächlichen Arbeitszone und den Zugangspunkten.
Der Kompromiss gegen eine Katalogmaschine sind Lieferzeit und Engineering-Tiefe. Eine maßgefertigte Linie braucht Layoutprüfung, Spezifikationsfreigabe, Fertigung, Integration und die FAT-Abfolge, was länger dauert als die Bestellung eines Standardgeräts aus dem Regal. Der Ausgleich ist, dass die Linie zur realen Aufgabe passt: Der Förderer erreicht, wohin er muss, der Puffer nimmt den realen Anstieg auf, die Wickelung hält die reale Ladung, und der Palettierer baut das reale Muster auf. Wo Produkt und Rate eines Käufers im Bereich einer Standardmaschine liegen, ist ein Kataloggerät oft der schnellere und günstigere Weg; wo Aufbau, Produktmix oder Zielversorgung außerhalb dieses Bereichs liegen, rechnet sich der maßgefertigte Umfang.
Vor- und nachgelagerte Schnittstelle und die Daten, die die Linie meldet
Eine End-of-Line-Linie läuft nicht isoliert. Sie erhält Kartons von der Packseite und gibt Paletten an das Lager oder den Containerbereich ab, und die Übergaben an beiden Enden müssen vereinbart sein, bevor die Linie gebaut wird. Vorgelagert geht es darum, wie die Kartons ankommen: stetiger Zulauf oder Schub, welche Ausrichtung, welche Rate, und ob die Packseite pausieren kann, wenn der End-of-Line-Puffer voll ist. Nachgelagert geht es darum, wie fertige Paletten abgehen: per Handhubwagen, Stapler zur Stellfläche oder auf einen Lkw oder Container, und welche Freiräume und Zugänge dieser Austritt braucht.
Auf der Datenseite kann eine moderne Linie Betriebszustand, Zykluszählungen, Stationsalarme und Produktionszahlen an ein Werkssystem melden. Wie diese Daten übertragen werden, hängt von der Steuerung ab: einfache Signalausgänge für Status und Alarme oder eine Netzwerkverbindung wie eine OPC-UA-artige Kommunikation zu einem WMS oder MES für Zahlen, Raten und Fehlerdetails. Die Wahl folgt dem, was das Werk vor Ort tatsächlich einsetzt; eine Linie, die detaillierte Telemetrie an ein Werk sendet, das kein System zum Auslesen hat, fügt Kosten ohne Nutzen hinzu. Unsere Übersicht zu verbundenen End-of-Line-Maschinen, OPC UA sowie WMS- und MES-Integration behandelt, wie die Schnittstelle bemessen wird, ohne die Zelle zu überkonstruieren.
Budgetbereiche und Lieferzeit für eine maßgefertigte End-of-Line-Linie
Käufer, die eine Zahl für eine maßgefertigte Linie anfragen, brauchen meist einen Budgetbereich mehr als einen Einzelpreis, denn die Endzahl bewegt sich mit Stationen, Rate, Automatisierungsgrad und Schutzeinrichtungen. Ein einfacher End-of-Line-Abschnitt mit manueller oder halbautomatischer Kartonhandhabung, einem Standardverschließer und einem manuellen oder einfachen Wickelaufbau liegt im unteren Budgetbereich. Eine integrierte Mittellinie mit Stauung, automatischer Verschließung, Stretchwickelung und einer Roboter- oder Palettierzelle liegt in der Mitte. Eine hochkapazitative Linie mit Mehrstationsbedienung, schwereren Nutzlasten, fortgeschrittener Mustersteuerung, vernetzter Berichterstattung und voller Schutzeinrichtung liegt im oberen Bereich. Dies sind Planungsbereiche zur Besprechung, keine Angebote; eine feste Zahl folgt der Spezifikation, Produktmustern und einer Layoutprüfung.
Die Lieferzeit folgt demselben Schema. Eine Standardmaschine wird in Wochen versandt; eine maßgefertigte integrierte Linie durchläuft Layoutbestätigung, Fertigung, Integration und FAT, was ein längeres Baufenster spannt, wobei die FAT-Woche eines der letzten Tore vor dem Verschlagen ist. Käufer, die einen Starttermin planen, sollten die Meilensteine der Lieferzeit früh im Projekt festlegen, statt einen Standardmaschinen-Lieferplan anzunehmen. Für einen Blick darauf, wie die Gerätekosten zum payback stehen, gliedert der Kosten- und Budgetleitfaden für End-of-Line-Verpackungslinien die Budgetbereiche nach Konfiguration auf, und der ROI- und Amortisationsrechner für Verpackungslinien zeigt, wie Durchsatz- und Arbeitskräfteänderungen in einen Amortisationszeitraum zurückfließen.
Fünf Fallstricke, denen Käufer bei Export-Verpackungslinien begegnen
Nachdem wir diese Zellen versandt und laufen gesehen haben, sammeln sich die wiederkehrenden Fehler bei Exportaufträgen in fünf Bereichen, und die meisten lassen sich vor der FAT leichter vermeiden als nach der Lieferung.
1. Die Maschinenrate statt die Linienrate spezifizieren. Ein Verschließer kann isoliert einen schnellen Zyklus fahren, aber die Linie bewegt sich nur so schnell wie die langsamste verbundene Station, und der Puffer muss den Rest ausbalancieren. Nach der Spitzenrate einer Einzelmaschine einzukaufen, überzeichnet, was der End-of-Line-Abschnitt tatsächlich liefert, und unterdimensioniert die Übergaben.
2. Die Zielversorgung des Standorts ignorieren. Eine auf eine Frequenz oder Spannung abgestimmte Maschine lässt sich nicht sauber auf eine andere übertragen. Das Gerät an das Zielnetz verdrahten, das Schild passend bewerten und Antriebs- und Förderverhalten an der richtigen Versorgung prüfen, sind FAT-Punkte, die vor dem Versand bestätigt und nicht nach der Ankunft diagnostiziert werden sollten.
3. Den Stau-Puffer zu klein dimensionieren. Ohne ausreichende Pufferlänge und Abgabetiming drücken kurze Stillstände nachgelagerter Seite Kartons in den Packbereich zurück und erzeugen Staus an der Übergabe. Die Pufferdimensionierung sollte dem gemeldeten Anstieg folgen, mit Marge für den gelegentlichen langen Stillstand statt für den Durchschnittslauf.
4. Die Wickelung als kosmetischen Schritt behandeln. Die Stretchfolie einer Exportladung hält die Kartons durch Vibration, Stapeln und Umladen auf der Palette. Folienstärke, Reckgrad, Überlappung und Eckabdeckung müssen an die reale Ladung abgestimmt werden; eine leichte Wickelung, die im Hof ordentlich aussieht, kann auf einer langen Seereise versagen.
5. Die Standortschnittstelle bis nach der Ankunft stehen lassen. Vorgelagerter Zulauf, nachgelagerter Austritt, Bodenfreiraum, Stromort und Steuerungsverbindungen sollten in der Spezifikation vereinbart sein. Am Installationstag festzustellen, dass der Förderer die Packseite des Werks nicht erreicht oder der Austrittsweg von einer Säule blockiert ist, ist die teure Art eines Problems, das vor Ort zu beheben ist.
Nach dem Versand: Installation, SAT, Training und Ersatzteile
Die FAT-Freigabe schließt die werksseitige Abnahme ab, aber die Linie muss nach Verschlagung, Seefracht und Installation im Werk laufen. Nach der Ankunft werden die Zellen ausgepackt, nivelliert, an die Werkversorgung angeschlossen und in die bestehenden Förder- und Austrittswege eingebunden. Der Abnahmedurchgang vor Ort führt dann die Linie gegen das reale Produkt und die reale vor- und nachgelagerte Ausrüstung und bestätigt Zyklus, Muster, Folienandruck und Bedienerhandling auf der Produktionsfläche.
Das Training deckt die Bediener ab, die die Linie täglich fahren: wie Kartons zugeführt, zwischen Kartongrößen gewechselt, eine Band- oder Filmrolle ersetzt, ein Stau sicher beseitigt, die Stationsalarme abgelesen und welche Prüfungen zu Schichtbeginn ausgeführt werden. Das Instandhaltungstraining deckt die Verschleißteile ab, die zu prüfen sind, die Antriebe und Lager, die sauber zu halten sind, und die Einstellungen, die ohne den Inbetriebnahmekontakt nicht verstellt werden sollten. Ersatzteile sind im Abnahmepaket gelistet, damit das Werk die Verbrauchs- und Verschleißteile vorhält, die die Linie am schnellsten stillstehen lassen, wenn sie ausgehen.
Der Support nach der Übergabe folgt Gewährleistung und Servicevertrag: der Inbetriebnahmekontakt, der die Linie kennt, der Teilekanal, der die Verschleißteile vorrätig hält, und ein Kanal für Fern- oder Vor-Ort-Hilfe bei einem Stationsfehler. Für Exportkunden zählen Ersatzteilverfügbarkeit und lokale Antwort ebenso viel wie die Maschine selbst, denn eine Linie, die auf ein einzelnes Ersatzteil wartet, steht in der Produktion still. Regionale Inbetriebnahme- und Ersatzteilunterstützung für Verpackungslinien in ganz Lateinamerika plant unser Serviceteam vor dem Bau mit den Kunden ab, damit der Supportweg existiert, bevor die Ausrüstung das Werk erreicht.
Den Exporttransport vor dem Verschlagen planen
Sobald die FAT-Freigabe protokolliert ist, tritt die Linie in die Versandvorbereitung ein, und dieser Abschnitt hat seine eigene Checkliste, getrennt vom Maschinentest. Die Rahmen und Förderer werden verschlagen oder auf Kufen gebunden, damit Arbeitsflächen, Antriebe und Klebeköpfe vor Stapeln und Feuchte während des Seetransports geschützt sind. Lose Teile, Ersatzteile und Werkzeug werden in gekennzeichneten Kisten verpackt, die mit der Teileliste übereinstimmen, damit das Empfangsteam zu Beginn der Installation erkennt, wohin jeder Teil gehört.
Die Ladungsplanung zählt bei einer Linie, die in Abschnitten versandt wird. Lange Förderer, der Palettier-Sockel und der Wickelrahmen werden so verpackt, dass sie in den Container passen, mit den schwersten Stücken unten und den Flächen, die Führungen oder Lager tragen, vor Kontakt geschützt. Die Empfangsseite sollte die Kistenreihenfolge kennen, bevor der Container ankommt: welcher Abschnitt zuerst entladen wird, welche Kufe das elektrische Schaltschrank trägt, und welche Kisten Verbrauchsmittel und Ersatzteile halten. Diese Reihenfolge verhindert, dass die Installation zu einer Suche im Container am Dock wird.
Die Dokumentation reist sowohl in Papier- als auch in digitaler Form mit der Sendung. Die Packliste bindet jede Kiste an eine Maschine oder einen Abschnitt, die Anleitungen und Schaltpläne stimmen mit den Seriennummern auf den Typenschildern überein, und die Abnahmeprotokolle aus der FAT sind beigefügt, damit das Vor-Ort-Team sieht, was geprüft und was in der Halle eingestellt wurde. Bei einem Brasilien-Auftrag sollten die kaufmännischen und technischen Dokumente mit dem übereinstimmen, was Zoll und Empfangswerk erwarten, damit die Zollabfertigung die Linie nach dem Anlegen des Schiffs nicht aufhält. Wir stimmen den Dokumentensatz vor dem Verschlagen mit dem Kunden ab, statt ihn am Ladetag in letzter Minute zusammenzustellen.
Es gibt außerdem einen zeitlichen Punkt, der früh im Projekt angesprochen werden sollte. Produktionsstarttermine liegen meist nach Installation, Inbetriebnahme und Bedienertraining, nicht nach dem Versanddatum. Eine Linie, die am Ersten des Monats ankommt, braucht noch Auspacken, Nivellieren, Anschluss an die Werkversorgung, den SAT-Lauf, allenfalls Endabstimmung und einen Trainingsdurchgang, bevor sie mit Zielleistung produziert. Den Start um diese Vor-Ort-Abfolge zu planen statt um die Containerankunft, schließt die Lücke, in der die Ausrüstung das Werk erreicht hat, die Linie aber noch nicht produziert.
Referenzen und Hintergrundquellen
Der Markt- und Normenkontext dieses Artikels stützt sich auf öffentliche Branchenforschung und Normungsorganisationen; maschinenspezifische Zahlen und Beobachtungen stammen aus diesem Probelauf auf der Prüffläche. Käufer können die folgenden Quellen nutzen, um Verpackungsmaschinenmärkte, Folienkategorien, Robotereinsatz und Maschinensicherheitspraxis gegen die eigene Spezifikation zu benchmarken.
- PMMI-Marktforschung zu Verpackungs- und Verarbeitungsmaschinen — Branchenmarktdaten und Sektorkontext für Verpackungsausrüstung.
- Smithers-Verpackungsfolien-Marktberichte — Kategorie- und Leistungshintergrund für Stretch- und Schrumpfbahnen.
- Statista-Themenbereich Industrieroboter — Einsatz und Anwendungstrends von Industrierobotern.
- ISO 13849-1 sicherheitsbezogene Teile von Steuerungen — Maschinensicherheitspraxis, auf die bei der Prüfung von Schutz- und Verriegelungsdesign verwiesen wird.

Tom programs and commissions the control layer that links separate machines into a coordinated end-of-line: PLC logic, sensor placement, conveyor synchronization, speed matching, HMI screens, alarms and safety interlocks. His articles explain control architecture, signal handover between machines and how automation affects line reliability.
Vollständiges Profil ›