

Wenn sich Einkäufer eine Verpackungslinie vorstellen, stellen sie sich normalerweise die Maschinen vor: der Kartonaufrichter, der Boxen klickend öffnet, der Verschließer, der sie mit Klebeband schließt, der Roboter, der Paletten stapelt. An den Maschinen geschieht die sichtbare Arbeit, und sie neigen dazu, Budget und Aufmerksamkeit zu bekommen. Aber gehen Sie auf eine Linie, die wirklich gut läuft, dann ist das, was sie zusammenhält, weit weniger glamourös — die Förderer und Produkthandhabungssysteme zwischen den Maschinen. Ein schneller Aufrichter, der einen langsamen Förderer speist, ist ein Stapel Boxen. Ein Packer, der Produkte im falschen Pitch erhält, ist ein Stau. Ein Palettierer, der durch eine Lücke in der Akkumulation ausgehungert wird, ist ein Roboter im Stillstand. Bei SunAura Packaging Machines behandeln wir die Linienlogistik als ein eigenständiges Engineering-Element, und die Projekte, die am schnellsten in Betrieb genommen werden, sind diejenigen, bei denen die Förderer spezifiziert wurden, bevor die Maschinen bestellt wurden — nicht danach.
Dieser Leitfaden erklärt, wie Sie die Förderer und Handhabungsgeräte wählen, die Produkt durch eine Verpackungslinie bewegen: den Unterschied zwischen Gurt-, Rollen-, Stollen- und modulkunststoff-Förderern; warum Akkumulation und Pufferung entscheiden, ob eine Linie stoppt; wie Produkte ausgerichtet, gedreht, zusammengeführt und einzeln vereinzelt werden; und wie Sie Übergangshöhen, Geschwindigkeiten und Steuerungen dimensionieren, sodass Maschinen Produkt sauber übergeben. Wir werden uns integrierte Logistiksysteme, Zuführungen für zufällige Produkte und die automatisierten Handhabungszellen ansehen, die manuelles Tragen zwischen Stationen ersetzen. Wenn Sie eine neue End-of-Line planen oder versuchen zu verstehen, warum ein ansonsten fähiger Maschinensatz ständig stoppt, folgen die Abschnitte unten derselben Logik, die unsere Anwendungstechniker verwenden.
Warum der Förderer die Linie ist, nicht der Raum dazwischen
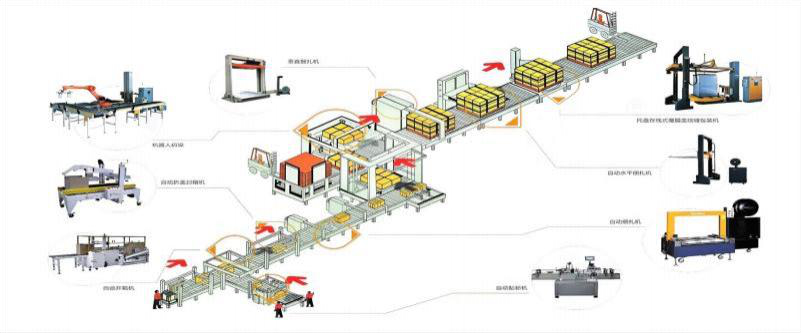
Eine Verpackungslinie ist eine Reihe von Prozessen, jeder mit seiner eigenen Taktzeit, und das Förderersystem muss die Unterschiede zwischen ihnen absorbieren. Der Aufrichter kann alle zwei Sekunden in Bursts einen Karton produzieren; der Packer kann kontinuierlich arbeiten; der Verschließer und die Umreifung takten in festen Intervallen; der Palettierer pausiert, während er eine Lage baut, und stoppt vollständig, wenn eine fertige Palette gewechselt wird. Ohne Akkumulation — Förderabschnitte, die Produkt halten und bei Bedarf freigeben können — pflanzt sich jede dieser Pausen nach oben fort und stoppt Maschinen, die ansonsten weiterlaufen könnten. Dies ist das zentrale Prinzip der Linienlogistik: Förderer existieren nicht nur, um Produkt zu bewegen, sondern um die Maschinen zu entkoppeln, sodass ein kurzer Stopp an einer Station nicht zu einem Stopp über die gesamte Linie wird.
Wie viel Akkumulation genug ist, hängt von den Maschinen ab. Ein Palettierer, der dreißig Sekunden pausiert, während er Lagen wechselt, braucht genug Puffer nach oben, um dreißig Sekunden Kartons zu halten; ein Palettenwechsel, der zwei Minuten dauert, braucht entweder eine Zwei-Minuten-Akkumulationsspur oder eine nachgeschaltete Maschine, die ohne Schaden stoppen darf. Linien mit ausreichendem Puffer laufen näher an ihrer Nennleistung, weil kleine Störungen absorbiert statt verstärkt werden. Linien ohne Puffer — Maschinen, die eng beieinander mit kurzen Übergangsförderern verschraubt sind — sehen auf einer Anordnungszeichnung kompakt und wirtschaftlich aus und stoppen ständig vor Ort.
Förderertypen und wohin jeder gehört
Gurtförderer
Flachgurtförderer bewegen Produkte kontinuierlich und sanft, was sie zum Standard für lose oder unregelmäßige Produkte, Primärpackungen und jede Last macht, die eine stabile, kontinuierliche Oberfläche benötigt. Sie eignen sich für den Einlegebereich zu Wicklern und Packern, wo die Produktposition wichtig ist, und geneigte Gurte können Produkte zwischen Ebenen heben oder senken. Ein Gurt gibt gute Traktion und kann Produkte mit moderaten Neigungen mittels Mitnehmern oder Griffoberflächen tragen, aber er ist weniger nachgiebig als Rollen für schwere, starre Lasten und für die Akkumulation, wo Kartons gleiten oder stoppen sollten statt gegen einen laufenden Gurt zu ziehen.
Rollenförderer
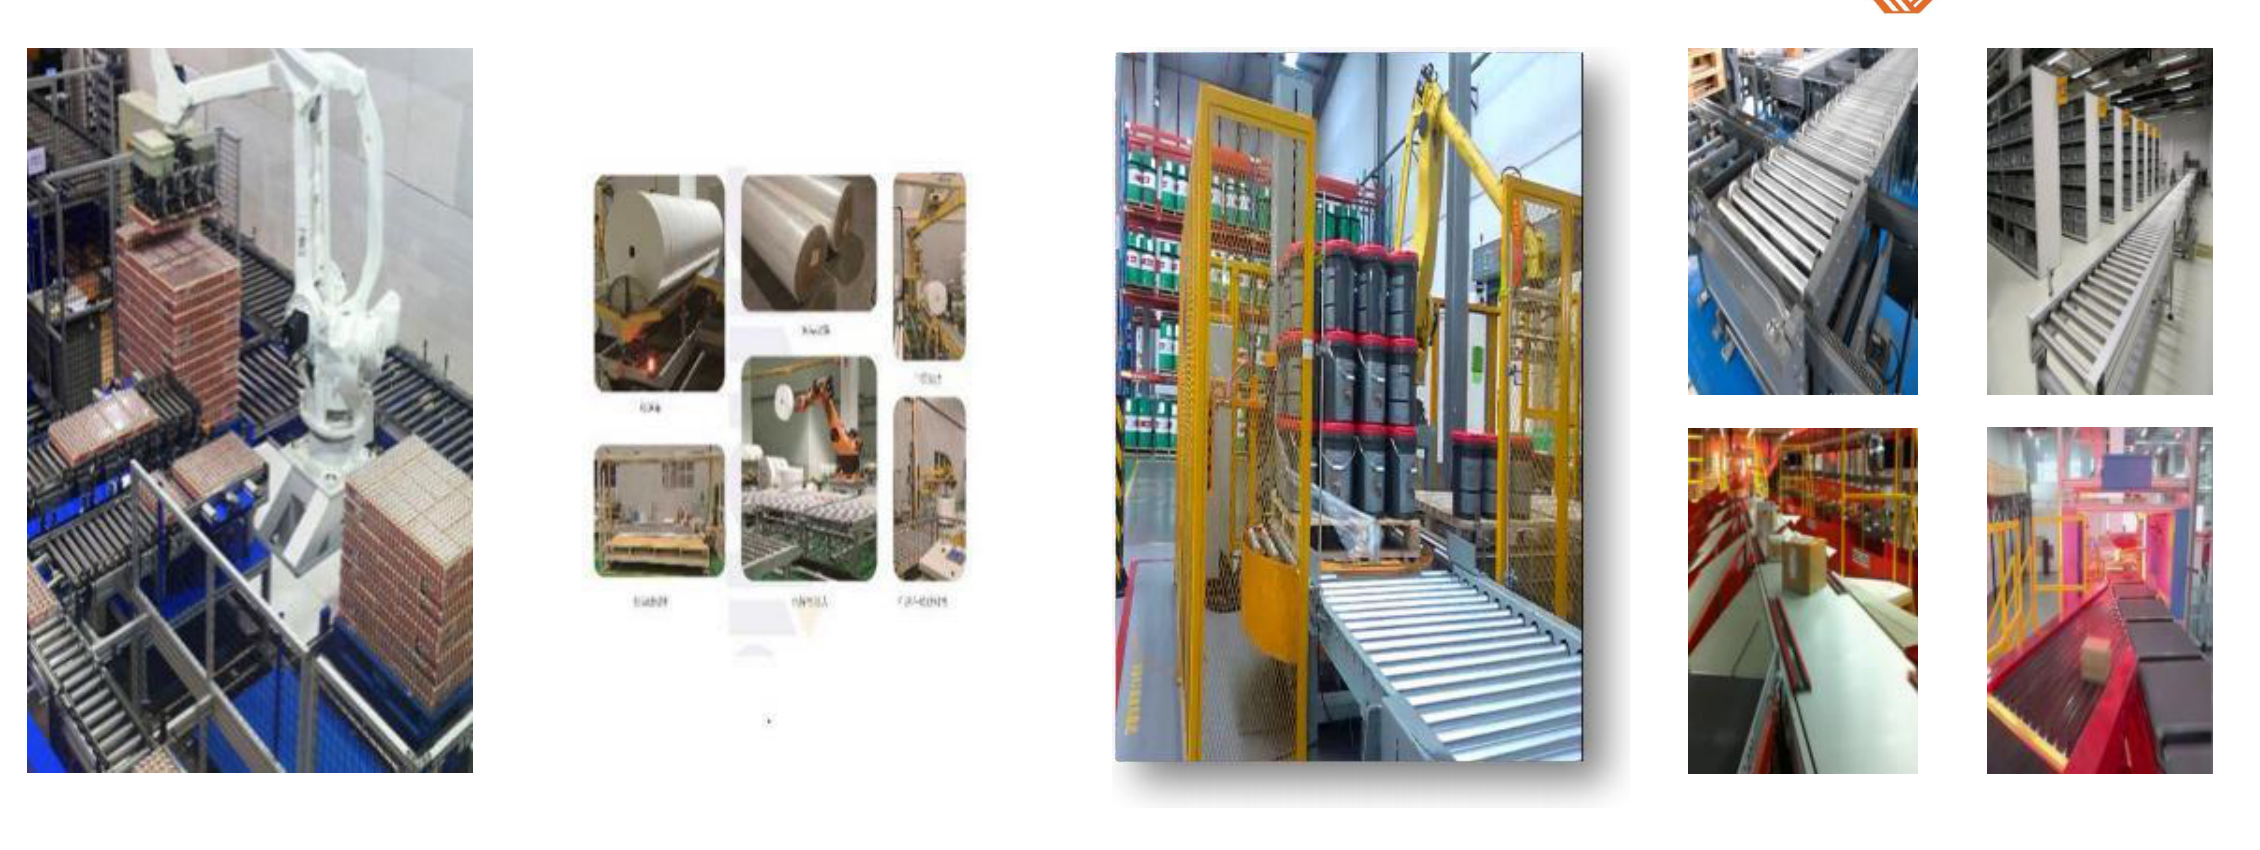
Rollenförderer — Schwerkraft oder angetrieben — sind die Arbeitspferde für Kartons, Boxen und Palettenladungen. Kartons fahren auf Rollen, können mit dem richtigen Antrieb akkumulieren (Null-Druck-Akkumulation verwendet Zonen, die unabhängig stoppen) und werden sauber zwischen Abschnitten übergeben. Angetriebene Rollenförderer handhaben den stetigen Transport von versiegelten Kartons zur Umreifung und Palettierung, während schwere Rollen- oder Kettenförderer komplette Paletten bewegen. Für ein Distributionszentrum oder jede Linie, die einheitliche Kartons handhabt, sind Rollenförderer der Standard, weil sie Kapazität, Akkumulation und Haltbarkeit zu einem vernünftigen Kosten verbinden.
Stollen- und Modulkunststoff-Förderer
Stollenförderer und Modulkunststoffgurt-Förderer verwenden ineinandergreifende Stollen oder Gurtmodule, was eine flache, robuste, formschlüssig angetriebene Oberfläche ergibt, die Ecken drehen, schwere oder heiße Produkte tragen und Abwaschung und anspruchsvolle Umgebungen tolerieren kann. Sie sind üblich in Lebensmittel- und Getränkebetrieben, wo der Gurt gereinigt werden kann, und in Linien, die Produkte in festen Positionen halten oder durch Kurven bewegen müssen. Modulare Gurte handhaben auch seitlich flexible Wege, die ein Flachgurt nicht kann, was in Fabriken hilft, wo die Linie um Säulen oder vorhandene Ausrüstung herumbiegen muss.
Ketten- und Sonderförderer
Palettenladungen und sehr schwere Produkte bewegen sich auf Kettenförderern, Drehtellern und Transferwagen; spezialisierte Handhabung — wie die Coil- und Rollenhandhabung in unserer Wickelpalette — verwendet Sattel, V-Blöcke und angetriebene Rollen, die auf zylindrische Ladungen abgestimmt sind. Die Wahl folgt immer der Last: ein Förderer, der für eine 300-g-Schlauchbeutelpackung richtig ist, ist nicht für eine 1.000-kg-Palette richtig, und die Spezifizierung des falschen Typs ist die vorhersehbarste Quelle vorzeitigen Verschleißes.
Ausrichten, Zuführen und Vereinzeln von Produkt
Produkt auf einen Förderer zu bringen ist ein Problem; es einer Maschine in der korrekten Ausrichtung und dem richtigen Pitch zu präsentieren ist ein anderes. Produkte kommen von vorgeschalteten Prozessen in Reihen, Chargen oder zufälliger Reihenfolge an, und das Handhabungssystem muss sie drehen, zusammenführen, beabstanden und ausrichten, bevor sie einen Wickler, Packer oder Kartonierer erreichen. Der WX160 Zuführer zur Ausrichtung zufälliger Produkte ist genau dafür gebaut: er empfängt Produkte in einem zufälligen Strom und arrangiert sie im Abstand und der Ausrichtung, die die nachgeschaltete Maschine benötigt, und entfernt den Bediener, der sie sonst per Hand platzieren würde. Für unregelmäßige oder empfindliche Produkte kann diese Art von Zuführstation für den Linienertrag ebenso wichtig sein wie die Maschine, die sie speist.
Mehrere Handhabungsoperationen wiederholen sich in Projekten. Zusammenführung bringt zwei Linien in eine — zum Beispiel zwei Wickler, die einen einzelnen Kartonierer speisen. Teilung splittet eine Linie in zwei Packstationen. Drehung rotiert Kartons oder Produkte, sodass Etiketten oder Nähte in die richtige Richtung zeigen. Vereinzelung trennt einen Klumpen in einzelne Artikel mit festem Pitch. Jede ist ein kleines Stück Automatisierung, aber wenn eine fehlt, erscheint an dieser Stelle ein Bediener, und der Linien-Durchsatz wird durch manuelle Handhabung begrenzt. Früh zu entscheiden, welche dieser Operationen automatisiert werden soll — basierend auf den Arbeitskosten und der erforderlichen Geschwindigkeit — ist Teil der Dimensionierung der ganzen Linie statt nur der Maschinen.

Integrierte Logistiksysteme und automatisierte Zellen
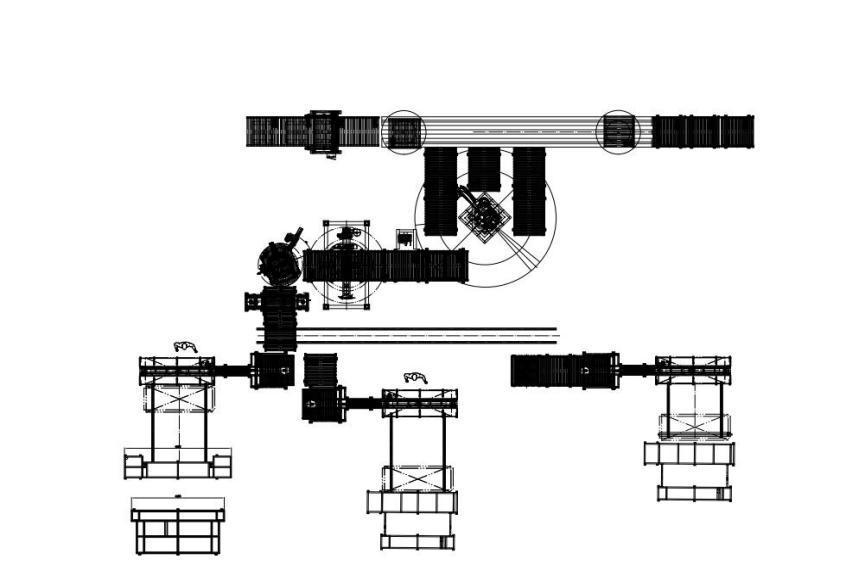
Für viele Projekte werden die Förderer und Handhabungsgeräte als integriertes System geliefert statt als Sammlung von Abschnitten. Das automatisierte Produktionslinien-Logistiksystem kombiniert die Förderer, Übergänge, Akkumulation und Steuerung, die nötig sind, um Produkt durch eine komplette Linie zu bewegen, mit den Zonen und Signalen, die bereits auf die Maschinen abgestimmt sind. Ähnlich erweitert das automatisierte Lagerverpackungssystem die Handhabung in den Distributionsfluss, und das Vliesstoff-Förder- und Verpackungssystem zeigt, wie ein Handhabungssystem auf ein spezifisches Produkt zugeschnitten wird, das weich, leicht und auf einem allgemeinen Förderer schwer zu kontrollieren ist.
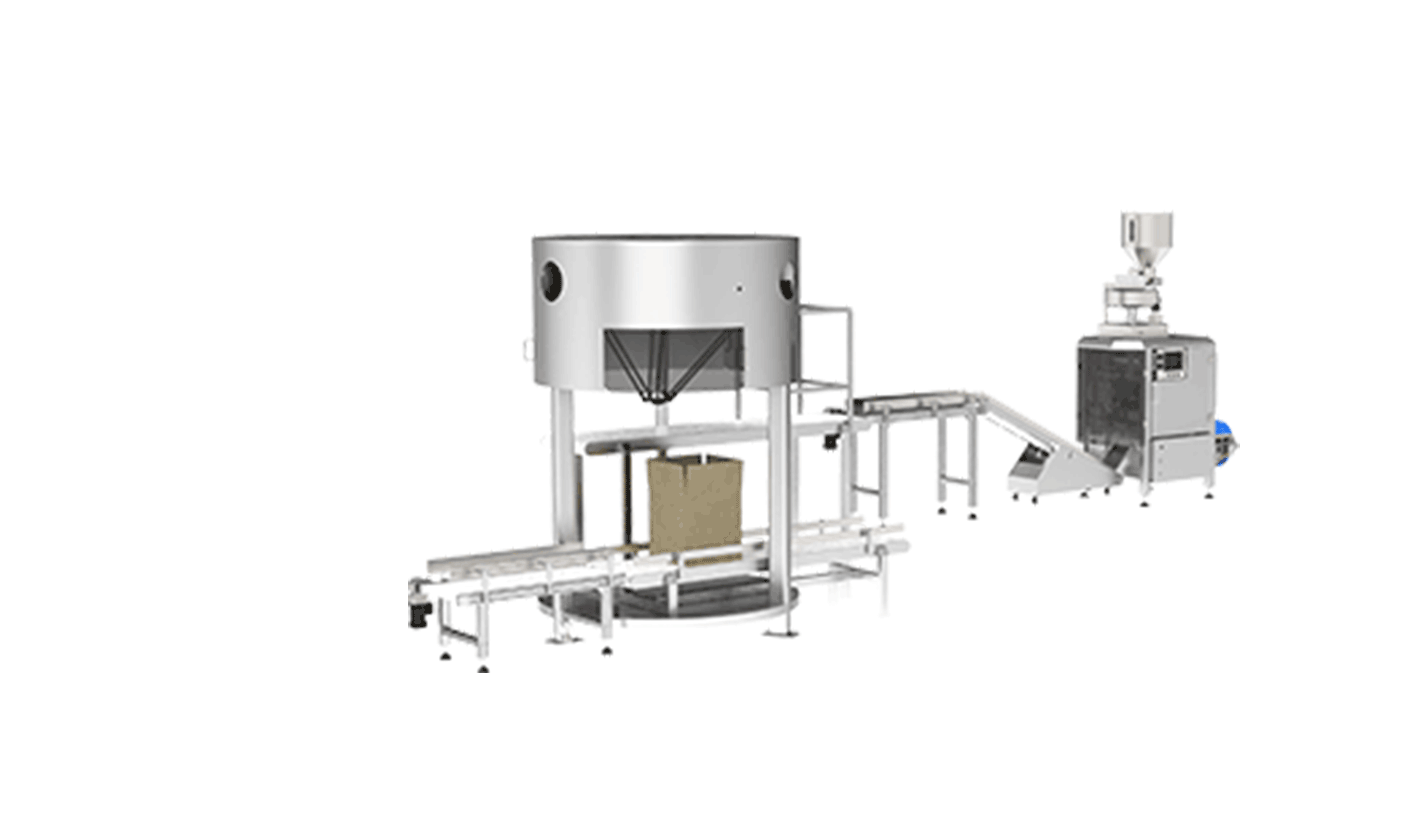
Integrierte Handhabungszellen verwenden zunehmend Roboter für die Schritte, die manuell waren — Produkte von einem Gurt zu nehmen, sie in Kartons zu legen oder zwischen Förderern zu übergeben. Die vertikale Case-Packing-Lösung kombiniert einen Spider-Roboter über einem Karton mit den Förderern, die beide speisen, sodass Produkte vom Gurt in die Box bewegt werden, ohne angefasst zu werden. Wo ein Produkt für einen Förderer schwer auszurichten ist oder ein Schritt zwischen Chargen variiert, bietet ein Roboter Flexibilität, die feste Handhabung nicht kann, und er teilt dasselbe Steuerungssystem wie die Förderer um ihn herum.
Geschwindigkeiten, Übergänge und das Anpassungsproblem
Ein Förderer, der Produkt mit der falschen Geschwindigkeit bewegt, verursacht Fehler, die leicht als Maschinenprobleme fehldiagnostiziert werden. Produkt muss in dem Pitch in einen Wickler oder Packer eintreten, den die Maschine verlangt; wenn der Förderer zu schnell läuft, stauen sich die Produkte; zu langsam, wartet die Maschine. An Übergängen zwischen Förderern — besonders zwischen einem Gurt und Rollen oder über eine Ecke hinweg — können kleine oder instabile Produkte hängen bleiben, kippen oder fallen, weshalb Übergangsplatten, Nasenübergänge und abgestimmte Gurtgeschwindigkeiten spezifiziert statt improvisiert werden. Höhen müssen ausgerichtet sein, damit Kartons ohne Stufe übergeben werden, die sie kippt, und Kurven müssen auf das Produkt dimensioniert sein, damit Boxen nicht gegen die Außenschiene stauen.
Das Steuerungssystem hält dies zusammen. In einer modernen Linie erkennen Lichttaster und Zonensensoren die Produktposition, drehzahlgeregelte Antriebe passen die Fördergeschwindigkeit an die Maschine an, und Handshake-Signale teilen jedem Abschnitt mit, wann er freigibt. Null-Druck-Akkumulation, Takten zu einem Packer und das Zusammenführen von zwei Spuren sind alles Steuerungsprobleme ebenso wie mechanische. Die Förderer mit ihrer Steuerungsarchitektur von Anfang an zu spezifizieren — statt Sensoren und Verkabelung nach der Installation der Abschnitte hinzuzufügen — ist der Unterschied zwischen einer Linie, die läuft, und einer, die ständig nachjustiert wird.
Umgebung, Hygiene und Haltbarkeit
Förderer laufen durch dieselben Umgebungen wie die Maschinen und müssen entsprechend spezifiziert werden. In Lebensmittelbetrieben unterstützen Modulkunststoffgurte, Edelstahlrahmen und zugängliche Oberflächen Reinigung und Inspektion; in staubigen Mühlen widerstehen abgedichtete Lager und Antriebe Feinstaub; in Kühlhäusern und Gefrieranlagen müssen Gurte und Antriebe niedrige Temperatur und Kondensation tolerieren; in Abwaschzellen gelten dieselben Schutzprinzipien, die wir in unserem Leitfaden zu kalten und nassen End-of-Line-Umgebungen behandeln, für jeden Förderabschnitt. Ein Förderer, der für die Umgebung unter-spezifiziert ist, ist wiederkehrende Wartungskosten — Gurte, die schlecht laufen, Lager, die ausfallen, Antriebe, die auslösen — lange bevor die Maschinen um ihn herum Verschleiß zeigen.
Häufige Förderer- und Handhabungsfehler
- Keine Akkumulation. Jede Pause am Palettierer oder Verschließer stoppt die ganze Linie, statt gepuffert zu werden.
- Maschinen bestellen vor der Anordnung. Übergangshöhen und -wege werden dann um Ausrüstung herum gezwungen, die nicht bewegt werden kann.
- Einen Gurt verwenden, wo Rollen besser akkumulieren. Kartons ziehen und stauen statt sauber zu zonieren.
- Die Zuführstation ignorieren. Eine schnelle Maschine wird per Hand beladen und läuft im Tempo des Bedieners.
- Nicht zusammenpassende Geschwindigkeiten an Übergängen. Produkte stauen, kippen oder warten statt im Pitch einzutreten.
- Für die Umgebung unter-spezifizieren. Abwaschung, Staub und Kälte schlagen Standardförderer vorhersehbar.
- Sensoren nachträglich verschrauben. Steuerung nachzurüsten ist teurer und weniger zuverlässig als sie zu integrieren.
Häufig gestellte Fragen
Wie viel Förder-Akkumulation brauche ich?
Genug, um die längste routinemäßige Pause nach jeder Maschine oben zu absorbieren — Lagenwechsel und Palettenwechsel am Palettierer, kurze Zyklen am Verschließer und Bursts vom Aufrichter. Berechnen Sie von der Pausendauer der Maschine und der Produktrate der Linie statt eine feste Länge zu verwenden; im Zweifel ist zusätzliche Akkumulation normalerweise billiger als der Stillstand, den sie verhindert.
Soll Förderer Gurt oder Rolle für versiegelte Kartons sein?
Angetriebene Rollenförderer eignen sich im Allgemeinen für versiegelte Kartons, weil sie gut akkumulieren und sauber übergeben; Gurte eignen sich für Primärpackungen, unregelmäßige Produkte und Neigungen. Viele Linien verwenden beide — Gurte für loses Produkt vor dem Packen, Rollen für Kartons nach der Versiegelung.
Kann ich Produktzuführung auf einer vorhandenen Linie automatisieren?
Ja, oft. Ein Ausrichtzuführer oder eine Roboter-Pickstation kann einen manuellen Handhabungspunkt ersetzen, ohne die Maschinen zu ersetzen, vorausgesetzt die Förderanordnung und Steuerungen können es aufnehmen. Eine Vor-Ort-Prüfung der aktuellen Geschwindigkeiten und Übergangspunkte bestimmt, was passt.
Wie werden Förderer neben den Maschinen gesteuert?
Lichttaster, Zonensensoren und drehzahlgeregelte Antriebe verbinden sich mit dem Liniensteuerungssystem, mit Handshake-Signalen, die Produkt freigeben und halten, wenn jede Maschine bereit ist. Null-Druck-Akkumulation, Zusammenführung und Taktung werden alle durch diese Signale statt durch den Bediener gehandhabt.
Braucht ein Fördersystem lebensmittelechte Konstruktion?
Für unverpacktes oder exponiertes Lebensmittelprodukt, ja — Modulkunststoffgurte, Edelstahl oder geeignet veredelte Rahmen und zugängliche Oberflächen für die Reinigung. Für versiegelte Kartons nachgeschaltet ist Industriekonstruktion oft ausreichend, was die Kosten kontrolliert.
Schlussfolgerung
An den Förderern und Handhabungssystemen wird die wahre Zuverlässigkeit einer Verpackungslinie entschieden, weil sie Produkt bewegen und — noch wichtiger — die Maschinen entkoppeln, sodass kleine Stoppe klein bleiben. Den Förderertyp an die Last anzupassen, genug Akkumulation vorzusehen, die Ausricht- und Zuführpunkte zu automatisieren und Geschwindigkeiten, Übergänge und Steuerungen als ein integriertes System zu spezifizieren, macht aus einem Satz fähiger Maschinen eine Linie, die ihre Nennleistung hält. Früh spezifiziert und gegen die tatsächliche Umgebung geschützt, trägt die Linienlogistik still den ganzen Betrieb.
Wenn Sie eine neue End-of-Line planen oder die manuellen Trag- und Zuführpunkte aus einer vorhandenen entfernen wollen, kann SunAura Packaging Machines die Förderer und das Handhabungssystem um Ihre Produkte, Maschinen und Ihren Durchsatz herum entwerfen. Teilen Sie unserem Anwendungsteam Ihr Produkt, Ihre Anordnung und Ihre Zielrate mit, oder erkunden Sie die Handhabungs- und Logistikausrüstung im Produktzentrum, einschließlich des SP260 Sekundär-Bündelpackers und der kompletten Palette integrierter Verpackungssysteme.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›