

حين يرسم المشترون خط تعبئة في أذهانهم، عادة ما يرسمون الماكينات: مُشكِّل الكراتين وهو يفتح الصناديق بنقرة، والمُحكم وهو يُلصقها، والروبوت وهو يرص الباليتات. الماكينات حيث يحدث العمل المرئي، وهي تنال الميزانية والاهتمام. ولكن امشِ على خط يعمل جيداً فعلاً، فإن الشيء الذي يربطه معاً أقل بريقاً بكثير — السيور وأنظمة مناولة المنتجات بين الماكينات. فمُشكِّل سريع يُغذي سيراً بطيئاً هو كومة صناديق. ومُعبئ يستقبل المنتجات على نسق خاطئ هو انحشار. ومخزّن آلي يُجوّعه فراغ في التراكم هو روبوت واقف عاطل. ولدى SunAura Packaging Machines نتعامل مع لوجستيات الخط كقطعة هندسية بحد ذاتها، والمشاريع التي تُشغَّل أسرع هي التي خُططت فيها السيور قبل طلب الماكينات، لا بعدها.
يشرح هذا الدليل كيف تختار السيور ومعدات المناولة التي تنقل المنتج عبر خط تعبئة: الفرق بين سيور الأحزمة، والأسطوانات، والألواح، والبلاستيك المعياري؛ ولماذا يقرر التراكم والتخزين المؤقت ما إذا كان الخط سيتوقف؛ وكيف تُوجَّه المنتجات وتُدار وتُدمج وتُفرد؛ وكيف تُحجَّم ارتفاعات الانتقال والسرعات والتحكم بحيث تسلم الماكينات المنتج بنظافة. وسنلقي نظرة على أنظمة اللوجستيات المتكاملة، والمغذيات ذات التغذية العشوائية، وخلايا المناولة الآلية التي تستبدل الحمل اليدوي بين المحطات. إذا كنت تخطط لنهاية خط جديدة أو تحاول فهم لماذا مجموعة قادرة من الماكينات تتوقف باستمرار، فإن الأقسام أدناه تتبع نفس المنطق الذي يستخدمه مهندسو التطبيقات لدينا.
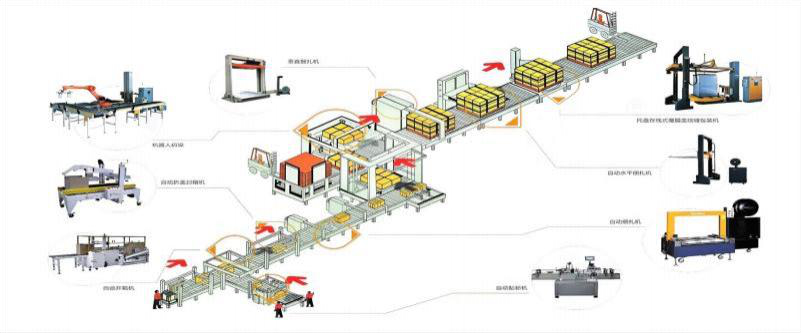
لماذا السير هو الخط، لا الفراغ بينه
خط التعبئة هو سلسلة عمليات، لكل منها زمن دورة خاص، ونظام السير يجب أن يمتص الفروق بينها. قد ينتج المُشكِّل كرتوناً كل ثانيتين في دفعات؛ وقد يعمل المُعبئ باستمرار؛ ويُفهرس المُحكم والـرابط بفترات ثابتة؛ ويتوقف المخزّن الآلي أثناء بناء طبقة، ويتوقف تماماً عند تبديل باليتة جاهزة. بدون تراكم — مقاطع سير تستطيع الاحتفاظ بالمنتج وتحريره عند الطلب — فإن كل تلك الفترات من التوقف تمتد في المنبع، مُوقفة ماكينات كان بإمكانها الاستمرار. هذا هو المبدأ المركزي للوجستيات: السيور موجودة ليس فقط لنقل المنتج بل لفصل الماكينات، بحيث لا يصبح توقف قصير عند محطة توقفاً عبر الخط كله.
كم التراكم كافٍ يعتمد على الماكينات. فالمخزّن الآلي الذي يتوقف ثلاثين ثانية لتغيير الطبقة يحتاج تخزيناً مؤقتاً في المنبع يكفي لاستيعاب ثلاثين ثانية من الكراتين؛ وتبديل باليتة يستغرق دقيقتين يحتاج إما مسار تراكم دقيقتين أو ماكينة منبع يُسمح لها بالتوقف دون ضرر. والخطوط ذات التخزين المؤقت الكافي تعمل أقرب لخرجها المُصنّف لأن الاضطرابات الصغيرة تُمتص لا تُضخَّم. أما الخطوط بلا تخزين مؤقت — ماكينات مُثبتة بقرب بعضها بسيور انتقال قصيرة — فتبدو مدمجة واقتصادية على ورقة التخطيط وتتوقف باستمرار على الأرض.
أنواع السيور وأين ينتمي كل منها
سيور الأحزمة المسطحة
تنقل سيور الأحزمة المسطحة المنتجات باستمرار ورفق، مما يجعلها الافتراضي للمنتجات السائبة أو غير المنتظمة، والرزم الأولية، وأي حمولة تحتاج سطحاً مستقراً مستمراً. وهي تلائم وحدة الإدخال إلى ماكينات التغليف والتعبئة حيث يهم موضع المنتج، ويمكن للأحزمة المائلة رفع أو خفض المنتج بين المستويات. ويمنح الحزام جرّاً جيداً ويستطيع حمل المنتجات فوق انحدارات معتدلة برفوف أو أسطح مُمسكة، ولكنه أقل تسامحاً من الأسطوانات للأحمال الصلبة الثقيلة وللتراكم، حيث ينبغي أن تنزلق الكراتين أو تتوقف بدلاً من السحب على حزام متحرك.
سيور الأسطوانات
سيور الأسطوانات — الجاذبية أو ذاتية الحركة — هي خيول العمل للكراتين والصناديق وأحمال الباليتات. تركب الكراتين على الأسطوانات، ويمكنها التراكم مع وحدة الدفع الصحيحة (التراكم عديم الضغط يستخدم مناطق تتوقف بشكل مستقل)، وتنتقل بنظافة بين المقاطع. وتتولى سيور الأسطوانات الذاتية الحركة الحركة المطردة للكراتين المُحكمة نحو الربط والتخزين الآلي، بينما تنقل سيور الأسطوانات الثقيلة أو الجنزيرية الباليتات الكاملة. وبالنسبة لمركز توزيع أو أي خط يتعامل مع كراتين منتظمة، فإن سيور الأسطوانات هي المعيار لأنها تجمع بين السعة والتراكم والمتانة بتكلفة معقولة.
سيور الألواح والبلاستيك المعياري
تستخدم سيور الألواح وأحزمة البلاستيك المعيارية ألواحاً متداخلة أو وحدات حزام متشابكة، مما يمنح سطحاً مسطحاً متيناً مدفوعاً إيجابياً يستطيع أخذ المنعطفات، وحمل المنتجات الثقيلة أو الساخنة، وتحمّل الغسيل والبيئات القاسية. وهي شائعة في مصانع الأغذية والمشروبات حيث يمكن غسل الحزام، وفي الخطوط التي تحتاج المنتجات ممسوكة في مواضع ثابتة أو منقولة عبر منحنيات. كما تتعامل الأحزمة المعيارية مع المسارات منحنية الجانب التي لا يستطيعها الحزام المسطح، مما يساعد في المصانع حيث يجب أن يلتف الخط حول الأعمدة أو المعدات القائمة.
السيور الجنزيرية والخاصة
تُنقل أحمال الباليتات والمنتجات الثقيلة جداً على السيور الجنزيرية والطاولات الدوارة وعربات الانتقال؛ والمناولة المتخصصة — مثل مناولة اللفائف والبكرات في مجموعة التغليف لدينا — تستخدم المذاودات وكتل V والأسطوانات الذاتية الحركة المُكيّفة مع الأحمال الأسطوانية. والاختيار يتبع الحمولة دائماً: فالسير الذي يناسب رزيمة 300 غرام مغلفة بالتدفق لا يناسب باليتة 1,000 كجم، وتخصيص النوع الخاطئ هو المصدر الأكثر قابلية للتنبؤ للتآكل المبكر.
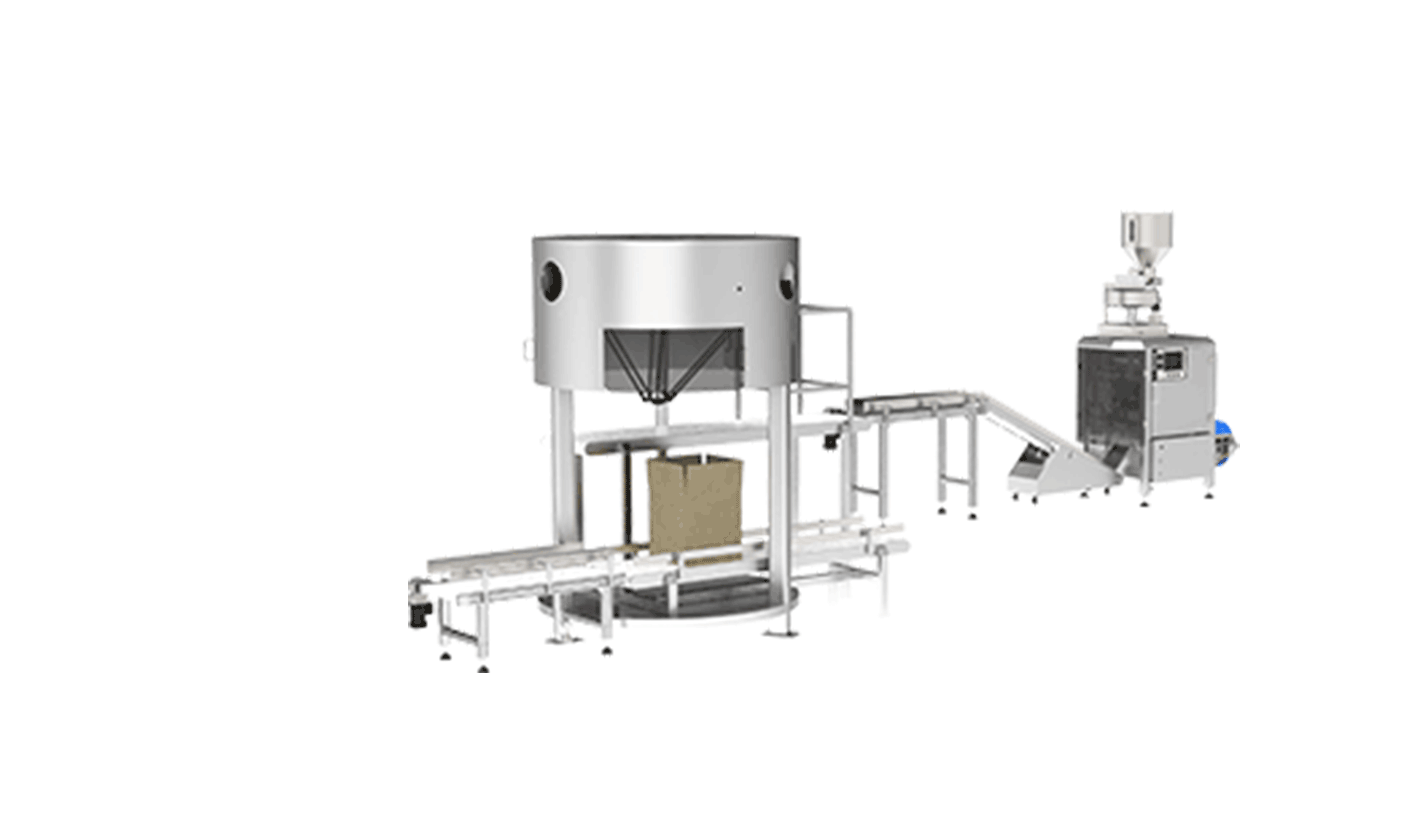
محاذاة المنتج وتغذيته وتفريده
وضع المنتج على السير مشكلة؛ وتقديمه إلى ماكينة بالاتجاه والنسق الصحيحين مشكلة أخرى. تصل المنتجات من العمليات المنبعية في صفوف أو دفعات أو ترتيب عشوائي، وعلى نظام المناولة أن يُدير ويُدمج ويُباعد ويُحاذي قبل أن تصل إلى ماكينة تغليف أو تعبئة أو كرتونة. وإن المغذي WX160 لمحاذاة المنتج العشوائي مبني لهذا الغرض بالضبط: يستقبل المنتجات في تيار عشوائي ويرتبها على التباعد والاتجاه الذي تتطلبه الماكينة النازلة، مُزيلاً المشغّل الذي كان سيضعها يدوياً. وبالنسبة للمنتجات غير المنتظمة أو الدقيقة، يمكن لمحطة التغذية هذه أن تكون مهمة لخرج الخط بقدر الماكينة التي تغذيها.
تتكرر عدة عمليات مناولة عبر المشاريع. الدمج يجمع خطين في واحد — مثلاً ماكينتا تغليف تغذيان ماكينة كرتونة واحدة. التقسيم يفصل خطاً واحداً إلى محطتي تعبئة. التدوير يُدير الكراتين أو المنتجات بحيث تواجه الملصقات أو الدرزات الاتجاه الصحيح. التفريد يفصل كتلة إلى عناصر مفردة على نسق محدد. كل منها قطعة صغيرة من الأتمتة، ولكن حين يغيب أي منها، يظهر مشغّل عند تلك النقطة، ويصبح رشيف الخط محدوداً بالمناولة اليدوية. وتحديد أي العمليات يُؤتمت مبكراً — بناءً على تكلفة العمالة والسرعة المطلوبة — هو جزء من تحجيم الخط كله لا مجرد الماكينات.

أنظمة اللوجستيات المتكاملة والخلايا الآلية
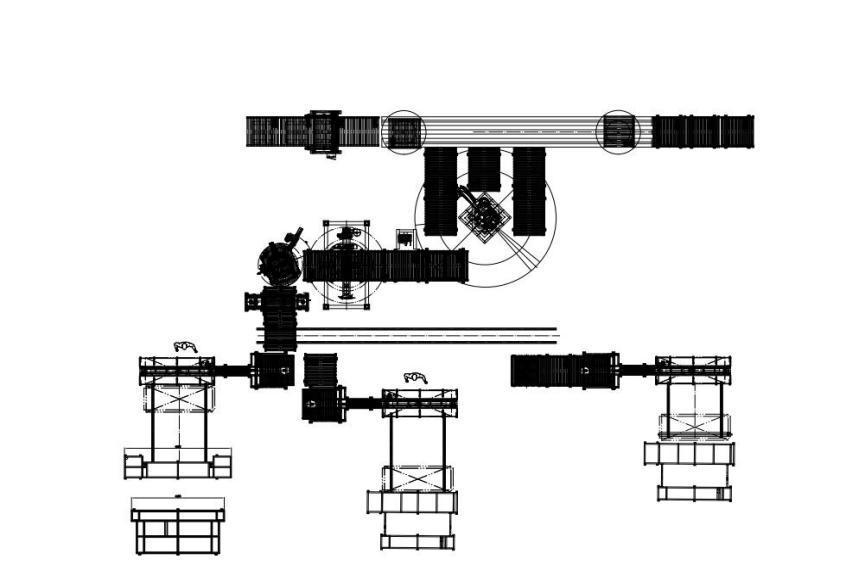
في كثير من المشاريع، تُورَّد السيور ومعدات المناولة كنظام متكامل لا كمجموعة مقاطع. وإن نظام لوجستيات خط الإنتاج الآلي يجمع السيور والانتقالات والتراكم والتحكم اللازم لنقل المنتج عبر خط كامل، مع المناطق والإشارات المُطابقة مسبقاً للماكينات. وبالمثل، فإن نظام التعبئة والتغليف المؤتمت للمستودعات يمد المناولة في تدفق التوزيع، ونظام نقل وتغليف الأقمشة غير المنسوجة يُظهر كيف يُكيَّف نظام مناولة حول منتج محدد يكون ناعماً وخفيفاً وصعب الضبط على سير عام.
تستخدم خلايا المناولة المتكاملة الروبوتية بشكل متزايد للخطوات التي كانت يدوية — التقاط المنتجات من حزام، ووضعها في الكراتين، أو الانتقال بين السيور. وإن حل تعبئة الكراتين للتغليف الرأسي يجمع روبوت عنكبوتياً فوق كرتونة مع السيور التي تغذي كليهما، بحيث ينتقل المنتج من الحزام إلى الصندوق دون مناولة. حيثما يكون المنتج صعب التوجيه بالنسبة لسير أو تختلف خطوة بين الدفعات، يقدم الروبوت مرونة لا تستطيعها المناولة الثابتة، ويتشارك نظام التحكم نفسه مع السيور حوله.
السرعات والانتقالات ومشكلة المطابقة
السير الذي ينقل المنتج بسرعة خاطئة يسبب أعطالاً يسهل تشخيصها خطأً كمشكلات ماكينة. يجب أن يدخل المنتج ماكينة تغليف أو تعبئة على نسق الماكينة؛ إذا جرى السير أسرع من اللازم، تكدست المنتجات؛ وأبطأ، انتظرت الماكينة. وعند الانتقالات بين السيور — خاصة بين حزام وأسطوانات، أو عبر زاوية — يمكن للمنتجات الصغيرة أو غير المستقرة أن تعلق أو تميل أو تقع، ولهذا تُحدَّد ألواح الانتقال ومقاطع الأنف الأمامي وسرعات الأحزمة المُطابقة لا تُرتجل. ويجب أن تتحاذى الارتفاعات بحيث تُسلّم الكراتين دون درج يقلبها، ويجب أن تُحجَّم المنحنيات للمنتج بحيث لا تنحشر الصناديق ضد القضيب الخارجي.
نظام التحكم يربط هذا معاً. في خط حديث، تكشف أعين ضوئية وحساسات منطقة موضع المنتج، وتُطابق محركات السرعة المتغيرة سرعة السير مع الماكينة، وتخبر إشارات المصافحة كل مقطع متى يُحرر. فالتراكم عديم الضغط، والفهرسة إلى مُعبئ، ودمج مسارين، كلها مشكلات تحكم بقدر ما هي مشكلات ميكانيكية. تخصيص السيور ببنية تحكمها منذ البداية — بدلاً من إضافة حساسات وأسلاك بعد تثبيت المقاطع — هو الفرق بين خط يعمل وخط يُعدَّل باستمرار.
البيئة والصحة الصناعية والمتانة
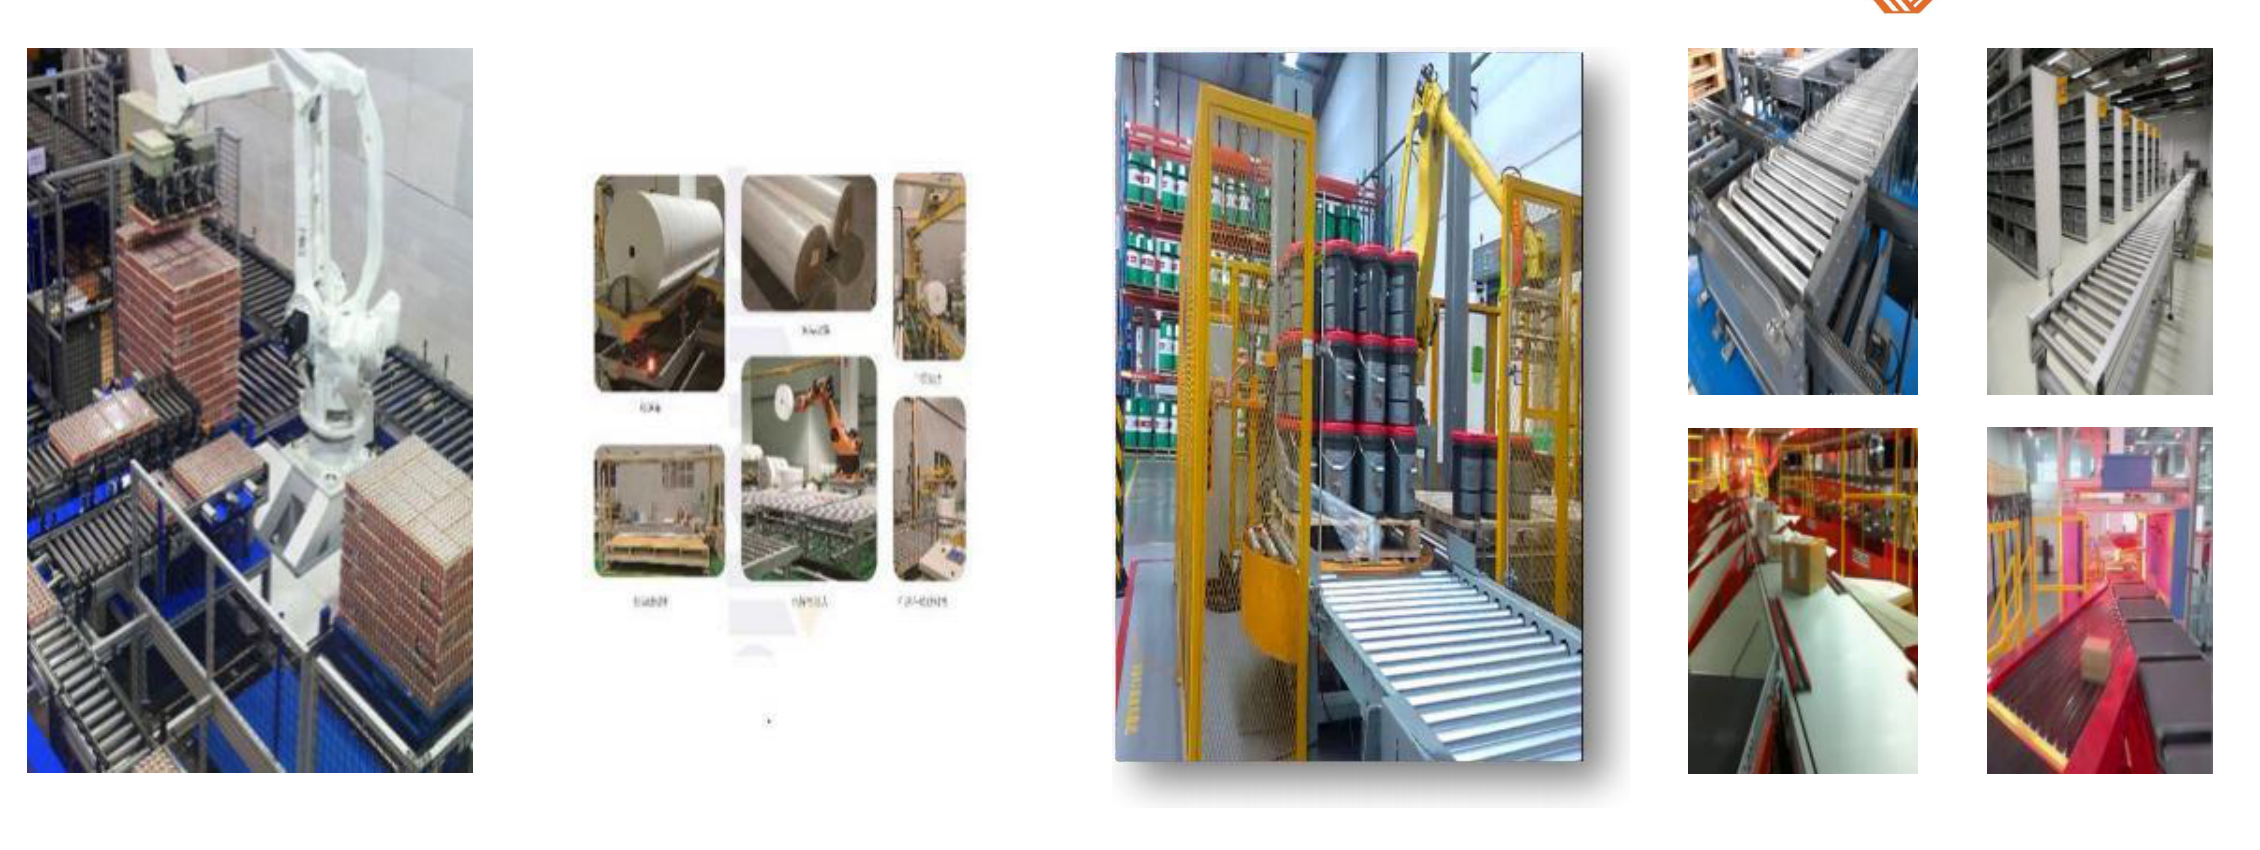
السيور تعبر نفس بيئات الماكينات ويجب تخصيصها وفقاً لذلك. في مصانع الأغذية، تدعم الأحزمة البلاستيكية المعيارية والإطارات الستانلس والأسطح القابلة للوصول التنظيف والفحص؛ في المطاحن المليئة بالغبار، تقاوم المحامل والمحركات المحكمة المسحوق الدقيق؛ في المخازن الباردة والمجمدات، يجب أن تتحمل الأحزمة والمحركات الحرارة المنخفضة والتكثف؛ في خلايا الغسيل، تنطبق مبادئ الحماية نفسها التي يغطيها دليلنا حول بيئات نهاية الخط الباردة والرطبة على كل مقطع سير. والسير المُخصَّص بمواصفات أدنى من البيئة هو تكلفة صيانة متكررة — أحزمة تتعقب بشكل سيئ، محامل تفشل، محركات تنطلق — قبل وقت طويل من ظهور التآكل على الماكينات حوله.
أخطاء السيور والمناولة الشائعة
- لا تراكم. كل توقف عند المخزّن الآلي أو المُحكم يوقف الخط كله بدلاً من تخزينه مؤقتاً.
- طلب الماكينات قبل التخطيط. تُفرض بعدها ارتفاعات ومسارات الانتقال حول معدات لا يمكن تحريكها.
- استخدام حزام حيث تتراكم الأسطوانات بشكل أفضل. تُسحب الكراتين وتنحشر بدلاً من التقسيم النظيف.
- تجاهل محطة التغذية. ماكينة سريعة تُحمَّل يدوياً وتعمل بإيقاع المشغّل.
- عدم تطابق السرعات عند الانتقالات. تتكدس المنتجات أو تميل أو تنتظر بدلاً من الدخول على النسق.
- تخصيص أدنى من البيئة. الغسيل والغبار والبرودة تهزم السيور القياسية بشكل متوقع.
- تثبيت حساسات بأثر رجعي. تركيب التحكم لاحقاً أكثر كلفة وأقل موثوقية من تصميمه.
الأسئلة المتكررة
كم تراكم سير أحتاج؟
ما يكفي لامتصاص أطول توقف روتيني في المنبع من كل ماكينة — تغييرات الطبقة وتبديلات الباليتة عند المخزّن الآلي، الدورات القصيرة عند المُحكم، والدفعات من المُشكِّل. احسب من مدة توقف الماكينة ومعدل منتج الخط بدلاً من استخدام طول ثابت؛ عند الشك، يكون التراكم الإضافي عادة أرخص من التوقف الذي يمنعه.
هل ينبغي أن تكون السيور بأحزمة أم أسطوانات للكراتين المُحكمة؟
تناسب سيور الأسطوانات الذاتية الحركة عموماً الكراتين المُحكمة لأنها تتراكم جيداً وتنتقل بنظافة؛ والأحزمة تناسب الرزم الأولية، والمنتجات غير المنتظمة، والانحدارات. وكثير من الخطوط يستخدم كليهما — أحزمة للمنتج السائب قبل التعبئة، وأسطوانات للكراتين بعد الإحكام.
هل يمكنني أتمتة تغذية المنتج على خط قائم؟
نعم، غالباً. يمكن لمغذي محاذاة أو محطة التقاط روبوتية أن تحل محل نقطة مناولة يدوية دون استبدال الماكينات، شريطة أن يستوعب تخطيط السير والتحكم ذلك. ومراجعة موقع للسرعات الحالية ونقاط الانتقال تحدد ما يلائم.
كيف تُتحكم بالسيور إلى جانب الماكينات؟
تتصل الأعين الضوئية وحساسات المناطق ومحركات السرعة المتغيرة بنظام تحكم الخط، مع إشارات مصافحة تحرر وتمسك المنتج حين تكون كل ماكينة جاهزة. فالتراكم عديم الضغط، والدمج، والفهرسة، كلها تُدار عبر هذه الإشارات لا من المشغّل.
هل يحتاج نظام السيور إلى بناء غذائي غذائي؟
بالنسبة للمنتج الغذائي غير المعبأ أو المكشوف، نعم — أحزمة بلاستيكية معيارية، وإطارات ستانلس أو منجزة بشكل مناسب، وأسطح قابلة للوصول للتنظيف. وبالنسبة للكراتين المُحكمة في المجرى النزولي، غالباً ما يكون البناء الصناعي كافياً، مما يضبط التكلفة.
خلاصة
السيور وأنظمة المناولة هي حيث تُحدد موثوقية خط التعبئة الحقيقية، لأنها تنقل المنتج — والأهم من ذلك — تفصل الماكينات بحيث تبقى التوقفات الصغيرة صغيرة. مطابقة نوع السير للحمل، وتوفير تراكم كافٍ، وأتمتة نقاط المحاذاة والتغذية، وتخصيص السرعات والانتقالات والتحكم كنظام متكامل واحد، يحوّل مجموعة ماكينات قادرة إلى خط يحافظ على خرجه المُصنّف. وإذا خُططت مبكراً وحُميت من البيئة الفعلية، فإن لوجستيات الخط تحمل العمل كله بهدوء.
إذا كنت تخطط لنهاية خط جديدة أو تريد إزالة نقاط الحمل والتغذية اليدوية من خط قائم، يمكن لـ SunAura Packaging Machines تصميم السيور ونظام المناولة حول منتجاتك وماكيناتك ورشيفك. أخبر فريق التطبيقات لدينا بمنتجك وتخطيطك والمعدل المستهدف، أو استكشف معدات المناولة واللوجستيات في مركز المنتجات، بما في ذلك رازم الرزم الثانوية SP260 والمجموعة الكاملة من أنظمة التعبئة والتغليف المتكاملة.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
السيرة الكاملة ›