

أغلب إخفاقات خطوط التغليف ليست ميكانيكية؛ فالماكينة لم تتعطّل، بل التخطيط هو الذي فشل. وبعد سنوات من متابعة عملاء شراء ماكينة تغليف بعد أن يشتروا ماكينة تغليف، يثبّتوها على أرض المصنع، ثم يتساءلون لماذا تستقر الفعالية الكلية للمعدات (OEE) عند 45%؛ يستطيع فريق هندسة SunAura Packaging Machines أن يؤكد لهم أن ماكينة ممتازة محشورة في تخطيط سيّئ تنتج أقل من ماكينة متواضعة موضوعة في موضعها الصحيح. التخطيط هو الفارق بين خط يربح المال وخط يبرّر الأعطال.
تستعرض هذه المقالة أخطاء التخطيط التي نراها على أرض المصانع الحقيقية، وحالات الفشل الكامنة خلفها، والفحوص الهندسية التي تقي منها. وسواء كنت تصمّم خطًّا من الصفر، أو تدمج مغلّفة جديدة في مصنع قائم، أو تختار شركة مصنّعة لماكينات التغليف للمرة الأولى، فإن تكلفة خطأ التخطيط تتراكم لسنوات.
لماذا تخطيط خط التغليف مسألة تصميم لا مسألة مواضع
خط التغليف منظومة مترابطة؛ فماكينة التغليف الانسيابي وميزان الفحص وماكينة تعبئة الصناديق والمكدّس ليست جزرًا مستقلة، بل تتشارك تدفّق المواد والعمالة والمرافق وأزمنة التوقّف. وحين تُحسب سعة كل ماكينة وفق أرقام كتيّبها وحدها دون موازنة المنظومة كلها، يعمل الخط بسرعة أبطأ محطة وينتظر فيما عداها. وعمليًا، مغلّفة بقدرة 120 عبوة/دقيقة تغذّي معبّئة صُنّفت لـ80 عبوة/دقيقة لا تنتج 120، بل 80 عبوة/دقيقة، مع 40 عبوة/دقيقة متراكمة ومشغّل محبَط كل ساعتين.
قرارات التخطيط تُقيّد مستقبلك أيضًا. فمتى لحُمت النواقل وصُبّت حُفر الأرضية وحُدّدت مقاسات نقاط التغذية الكهربائية، فإن تغيير المساحة يعني إعادة قطع المبنى. ولهذا يندر أن يندم أصحاب الخطوط على ماركة الماكينة التي اشتروها؛ بل يندمون على موضعها وعلى طريقة ربطها ببعضها.
الخطأ 1: غياب فراغ الصيانة وحركة المشغّل حول الماكينات
أكثر ما نراه من إخفاقات في عمليات التدقيق خط مكدّس بازدحام لا يستطيع معه فني الصيانة فتح حاجز أو سحب لفّة فيلم أو الوصول إلى علبة تروس. تُحسّن المصانع استغلال المساحة عند مرحلة العروض، ثم تكتشف في الأسبوع الأول أن المغلّفة تحتاج جهة مفتوحة بـ900 مم لتبديل أدوات التشكيل — وإذا بجدار في مكانها.
حالة فشل حقيقية: ركّب مصنع حلويات ماكينة تغليف انسيابي أفقية على بُعد 600 مم من عمود إنشائي لأن المخطط بدا مزدحمًا على طبعة CAD. وفي الإنتاج كان كل تبديل للفيلم يحتاج مشغّلين لإمالة عربة اللفّة والمناورة في الفراغ، فتحوّل التبديل من 15 دقيقة إلى 45 دقيقة. ومع ثلاث لفّات في الوردية وثلاث ورديات، ضاع يوميًا ساعتان و15 دقيقة من زمن التشغيل، أي نحو 12,000 عبوة ناقصة أسبوعيًا، وكل ذلك بسبب 300 مم من فراغ الخلوص المفقود.
الحل: احجز 900 مم على الأقل في جهة المشغّل لتبديل الفيلم والمنتج، و750 مم في الجهة المقابلة للصيانة، ونطاق دوران كامل حول أي حاجز يُفتح للخارج. وتحدّد SunAura Packaging Machines هذه المناطق على المخطط العام (GA) قبل قصّ الحديد، لأن استحداث فراغ الخلوص بعد التركيب مكلف وغالبًا مستحيل.
الخطأ 2: تفاوت سرعات الخط بلا مخزن تجميعي
يحبّ مهندسو المصانع مقارنة أرقام اللوحات الاسمية: يبنون جدولًا يقول «الماكينة أ 150 عبوة/دقيقة، والماكينة ب 140 عبوة/دقيقة» ثم يعلنون الخط متوازنًا. لكن سرعة اللوحة الاسمية تُقاس على ماكينة فارغة بمنتج مثالي وفيلم جديد ومشغّل مرتاح؛ أمّا السرعة الحقيقية في الإنتاج فهي 65 إلى 80% من رقم اللوحة، وتتراجع كل محطة بمعدّل مختلف.
حين تتقارب محطتان في السرعة النظرية ولا توجد بينهما أي سعة تخزين مؤقّت، تضطر الماكينة السابقة إلى التوقّف كلما تعثّرت اللاحقة: وصلة فيلم، أو عبوة مرفوضة، أو خطأ في تغذية الملصق — أيّها يُطلق توقّفًا للخط كله. ومن دون تجميع، فإن توقّفًا 20 ثانية عند معبّئة الصناديق يوقف المغلّفة 20 ثانية كذلك، بكل ما يترتب على إعادة التشغيل من فقد تبديل وهدر.
حالة فشل حقيقية: في خط أحد المخابز، كانت ماكينة التغليف الانسيابي تصبّ مباشرة في ماكينة تعبئة الصناديق من الأعلى عبر لوح انتقال قصير وبلا أي تجميع على الناقل. قدرة المغلّفة 120 عبوة/دقيقة، والمعبّئة 110 عبوة/دقيقة، فكانت المغلّفة تتعطّل عند كل خطأ في التقاط العبوات. وقيس OEE للمغلّفة فكان 58% لأنها تظل خاملة كلما نفّذت المعبّئة دورة. وإضافة 3 أمتار من ناقل تجميعي مخزّن بين المحطتين رفعت OEE الإجمالي إلى 81% دون المساس بأي من الماكينتين.
إن كنت بصدد تحديد سعة المعدّات، فدليلنا حول تكلفة الملكية الإجمالية لخطوط التغليف الأوتوماتيكية يوضّح لماذا ينبغي خصم أرقام اللوحة الاسمية قبل موازنة الخط.
الخطأ 3: عودة المنتج للخلف ومسارات النواقل المتعرّجة
حين يُدخل خط إلى غرفة قائمة بالتعديل، كثيرًا ما تتعرّج النواقل لتناسب الأبواب المتاحة: يذهب المنتج يسارًا ثم يمينًا ثم يعود أدراجه. وكل تغيير في الاتجاه موضع يمكن أن ينحشر فيه المنتج، وزاوية يتراكم فيها غبار الفيلم، ومصدر ضجيج يتعلّم المشغّلون تجاهله.
حالة فشل حقيقية: مرّر مصنّع وجبات خفيفة الإنتاج حول زاوية 90 درجة ثم عبر عودة 180 درجة قبل الوصول إلى ماكينة تعبئة الصناديق. فحدثت الانحشارات عند الزاوية 11 مرة في الوردية، وكل مرة تتطلّب إيقافًا وتفريغًا يدويًا. والأسوأ أن طول الناقل فرض تأخيرًا 90 ثانية بين المغلّفة وميزان الفحص، فمرّ عيب في الفيلم دون رصد عبر 135 عبوة قبل أن يظهر في مسار الرفض. وإعادة التوجيه إلى ناقل مستقيم بطول 6 أمتار قضت على الانحشارات وعلى بقعة الجودة العمياء معًا.
تجنّب العودة إلى الخلف. صمّم مسار المادة في تدفّق منطقي واحد، من المادة الخام إلى الباليتة الجاهزة، دون تقاطع مع ممرات العمالة. وحين دمج ماكينات التغليف في خطوط الإنتاج القائمة، فإن أول تمرين على CAD يكون غالبًا إزالة لفّة زائدة لا إضافة ماكينة.
الخطأ 4: تقليل سعة مرحلة التغليف النهائي (تعبئة الصناديق والتكديس)
يفرط المشترون في الإنفاق على مقدّمة الخط ويُقصّرون في مؤخّرته: المغلّفة تحصل على الطراز السيرفو، ومعبّئة الصناديق على الخيار الأرخص، والتكديس يُترك لمشغّلين وعربة باليتات يدوية. هنا بالضبط ينزف التخطيط المال.
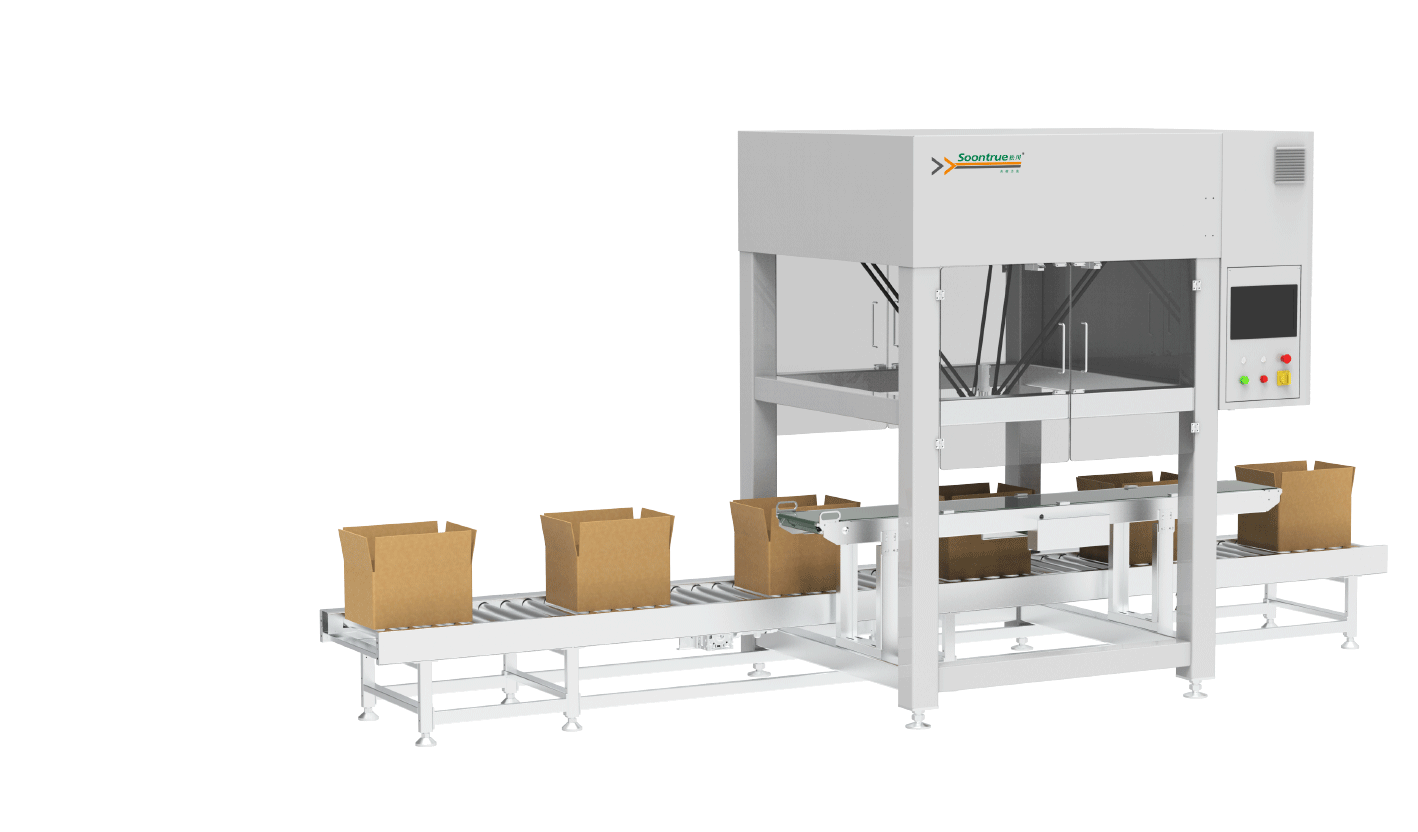
حالة فشل حقيقية: شغّل أحد المصانع ثلاث ماكينات تغليف نحو محطة تعبئة يدوية واحدة، حيث كان ستة مشغّلين يعبّئون الصناديق باليد على ورديتين من 8 ساعات، بتكلفة عمالة كان المراقب المالي يعدّها «طبيعية». وحين وضعنا نموذجًا لـ روبوت تكديس تعاوني في المرحلة السابقة و معبّئ صناديق أوتوماتيكي لتغذيته، فكان الاسترداد في أقل من 14 شهرًا. فالتكلفة الحقيقية للتغليف النهائي اليدوي لم تكن يومًا الأجور، بل عدم الانتظام والغياب وتوقّف الخط كلما تغيّب واحد من العاملين الستة.
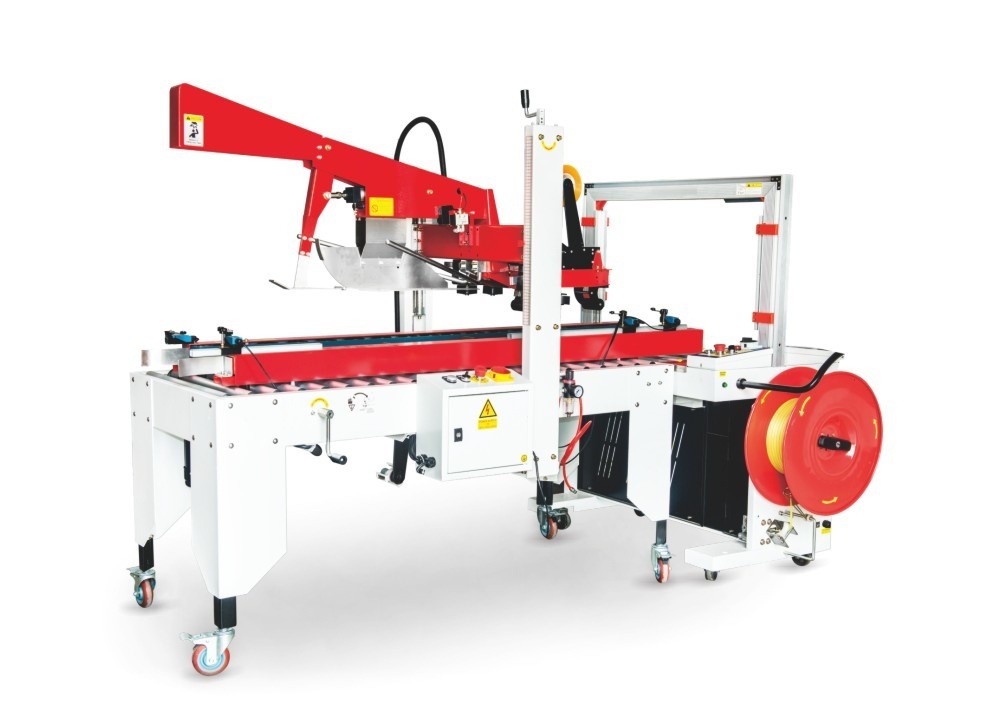
دليل الاختيار لدينا حول اختيار منظومة تكديس مرحلة التغليف النهائي يشرح كيف تُحدَّد سعة هذه المحطة بشكل صحيح. ومتى كان التوصيف ماكينة لصق كراتين أوتوماتيكية ويجب أن يتماشى ثنائي ماكينة اللصق والمكدّس مع أسرع خط في المرحلة السابقة، لا مع أبطأ عامل.
الخطأ 5: إهمال الراحة الوظيفية وموضع محطات العمل اليدوية
التخطيط يخصّ أيضًا من يُشغّل الخط: طاولة تغذية يدوية على ارتفاع الوقوف بلا مسند للقدم، ولفّة فيلم على ارتفاع 1.6 متر من الأرض، وصندوق رفض يضطر المشغّل للتمدّد إليه — كلها تبدو صغائر حتى تظهر حالات الغياب ومطالبات الإصابات. فأفضل خط مؤتمت يظل بحاجة إلى من يحمّل الفيلم ويُزيل المرفوضات ويدير تبديل المقاسات.
ضع المحطات اليدوية على ارتفاع بين 750 مم و1050 مم، ضمن نطاق وصول 500 مم للأشياء كثيرة الاستخدام، وبمساحة تكفي للجلوس أو التناوب بين الجلوس والوقوف. ورُكّز HMI بحيث يستطيع المشغّل مراقبة التغذية وهو يلمس الشاشة. هذه القواعد رخيصة على المخطط العام (GA) وباهظة على الخط الدائر.
الخطأ 6: التعامل مع المرافق كأمر لاحق
كثيرًا ما تُوضع تغذية الهواء المضغوط والصرف والكهرباء وشفط الهواء في المرتبة الأخيرة، بعد أن تكون الماكينات قد رُسمت على المخطط. والمغلّفة تحتاج هواءً نظيفًا جافًّا بضغط محدّد، ونفق الانكماش يحتاج دائرة كهربائية مخصّصة وتهوية، وماكينة تعبئة العلب تحتاج مصرفًا لـ CIP إن كانت تلامس المنتج. فإن بُعدت نقطة الهواء 20 مترًا وتخلّلتها ثلاث وصلات سريعة، فقد كل صمام هوائي ضغطه، وتحوّل اللصق الذي يجب أن يستغرق 0.35 ثانية إلى انزياح 0.5 ثانية.
حالة فشل حقيقية: وُضع خط انكماش حراري قرب جدار لأنه «كان يناسب» المكان، لكن قناة العادم المطلوبة امتدت 12 مترًا حتى أقرب فتحة سقف. فلم يكن النفق يُصرّف الهواء كما يجب، فتراكمت الحرارة وانكمش الفيلم أكثر من اللازم. واستغرق الأمر أسبوعًا من العمل الهندسي لإدراك أن العلة في التمديدات لا في الماكينة. حدّد مسارات المرافق قبل تثبيت المساحة، وليسلّم المورّد مع المخطط العام (GA) جدولًا بالهواء المضغوط والكهرباء ونقاط الخدمة.
الخطأ 7: عدم حجز مجال لنمو الأصناف وتبديل المقاسات
الخط المصمّم لصنف واحد (SKU) يتعطّل عند وصول الصنف الثاني. لذا يجب أن يحجز التخطيط منطقة للتبديل، وموضعًا لتجهيز قطع المقاسات، وعرض ناقل كافٍ لاستيعاب أكبر عبوة متوقّعة. فإن كان منتجك التالي علبة عائلية أطول بـ40 مم من الحالية، فقد يحتاج الحاجز المنخفض في المغلّفة إلى الارتفاع 50 مم؛ وحين لا يتوفر فراغ رأسي، لا يستطيع الخط استقباله.
هنا يثبت مورّد الحل المتكامل بتسليم مفتاح جدارته: تصمّم SunAura Packaging Machines المخطط العام (GA) حول خارطة منتجات لثلاث سنوات لا حول طلبية اليوم وحدها، وتُثبّت فراغات التبديل على المخطط فتغدو الأصناف المستقبلية تبديل وصفة لا مشروع أعمال مدنية.
الخطأ 8: إهمال أحمال الأرضية والصرف وقابلية التنظيف
وزن خط التغليف أكبر بكثير مما يُفترض: مغلّفة انسيابية سيرفو على هيكلها تزن 1.2 إلى 1.8 طن، ومعبّئة صناديق بجسر تزن 2.5 إلى 4 أطنان، ومكدّس محمَّل بمخزن ممتلئ بالكرتون المموج يقارب 6 أطنان. وكثيرًا ما تكون بلاطات الأرضية في المباني القديمة مصنّفة لصناعات خفيفة لا لأحمال نقطية مركّزة. ومن دون فحص إنشائي تستقر الماكينات الثقيلة على حافة، فخلال أشهر يلتوي الهيكل وتخرج النواقل عن المحاذاة وتسخن المحامل.
الصرف وقابلية التنظيف لا تقلّان أهمية عن الوزن. فخطوط الأغذية والأدوية تحتاج ميولًا في الأرضية وزوايا مقوّسة ورفع المعدّات على قوائم من الستانلس ستيل ليصل الغسيل بالضغط إلى تحتها. والماكينة الموضوعة مباشرة على البلاطة بلا فراغ تحبس بقايا المنتج وتجذب الحشرات وتسقط في تدقيق GMP الخاص بها. والأمر نفسه مع الصرف: فالمغلّفة التي تُنتج مكثّفات أو منظومة CIP بلا مصرف أرضي قريب تُجبر المشغّلين على مدّ خراطيم عبر الممرات، في خطر انزلاق وخطر تلوث معًا. وتسلّم SunAura Packaging Machines مع كل خط مخططات مركز الثقل والأحمال النقطية ليُقدّر مقاول الأعمال المدنية سماكة البلاطة والصرف قبل وصول الحديد.
حساب تكلفة الفشل: لماذا أخطاء التخطيط مكلفة
| الخطأ | النتيجة المعتادة | الخسارة اليومية المقدَّرة (وردية 8 ساعات) |
|---|---|---|
| فراغ صيانة غير كافٍ | تبديل أطول للفيلم/القطع | زمن تشغيل 60–110 دقيقة |
| لا تخزين مؤقّت بين المحطات | توقّف الخط كله عند كل عارض صغير | فقد 5–12% من OEE |
| ناقل بالعودة إلى الخلف | الانحشارات وتأخّر الجودة | 2–6 انحشارات في الوردية |
| تقليل سعة مرحلة التغليف النهائي | عنق زجاجة في العمالة، وتوقّفات بسبب الغياب | 2–4 مشغّلين مقيّدين بالخط |
| ضعف الراحة الوظيفية | دوران العمالة وبطء التعافي | خفيّ، 3–8% من الإنتاج |
في خط ينتج 80 عبوة/دقيقة، تعني ساعة ضائعة واحدة في الوردية عند قيمة منتج $0.60 للعبوة خسارة $2,880 يوميًا من هامش المساهمة، أي نحو $86,400 شهريًا. وتصحيح تخطيطي تتراوح تكلفة تنفيذه بين $15,000 و$40,000 يستردّ نفسه في أيام. والسبب في استمرار هذه الأخطاء أن الخسارة تظل غير مرئية حتى يضع أحدهم ساعة توقيف على أرض المصنع.
كيف يقيك مورّد الحل المتكامل بتسليم مفتاح من هذه الأخطاء
الشراء المجزّأ — مغلّفة من مورّد، ومعبّئة صندوقية من آخر، والتكامل مُسند إلى شركة محلية — هو بالضبط ما يُرسّخ أخطاء التخطيط: كل مورّد يحسّن ماكينته وحدها، ولا أحد يملك مسؤولية الواجهة بينها. أمّا الشركة المصنّعة للحل المتكامل بتسليم مفتاح فتتولّى الخط كله، وتوازن السرعات، وتُقدّر التجميع، وتضع المرافق، وتعتمد المخطط العام (GA) كمنظومة واحدة.
متى كنت مستعدًا لتحديد مواصفات خط، فإن قائمة تحقق لطلب عروض أسعار ماكينات التغليف الأوتوماتيكية يسرد بيانات التخطيط والواجهة الواجب تضمينها في كل عرض. ويمكنك أيضًا مقارنة هذا النهج في مراجعتنا لـ التجميع الداخلي مقابل شراء خطوط تغليف متكاملة بتسليم مفتاح، وتعرّف على كيف يغيّر تولّي التخطيط مخاطر المشروع. ولمناقشة مخطط مصنعك، تواصل مع فريق هندسة SunAura Packaging Machines أو استكشف التشكيلة الأوسع في صفحة حلول التغليف الصفحة.
الخلاصة
تخطيط خط التغليف ليس ترتيب أثاث، بل هو القرار الهندسي الذي يحدّد ما إذا كانت معدّاتك الرأسمالية ستستردّ تكلفتها أم ستتحوّل إلى عنق زجاجة باهظ. وحالات الفشل المذكورة ليست غريبة؛ فهي الأخطاء التي تصحّحها SunAura Packaging Machines في كل مشروع إنقاذ تقريبًا تتولّاه: فراغ الخلوص، وتوازن السرعات، والتجميع، وتدفّق المواد المستقيم، وتقدير سعة مرحلة التغليف النهائي، ومحطات مريحة للمشغّل، والمرافق المحدّدة على المخطط، وهامش للتوسّع — أثبتها على المخطط العام (GA) قبل الشراء، تتجنّب دفع ثمنها على أرض المصنع لعقد قادم.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›