

Мало какие решения в проекте линии финальной упаковки разделяют инженеров так предсказуемо, как выбор между роботизированной ячейкой паллетирования и традиционным послойным паллетайзером. Оба годами надёжно укладывают короба, но предъявляют совершенно разные требования к площади, персоналу, переналадке и капитальному бюджету. В SunAura Packaging Machines мы видим, что покупатели ищут «роботизированный паллетайзер против традиционного», «окупаемость робота-паллетайзера» и «автоматический паллетайзер для небольшого завода», когда доходят до обоснования автоматизации. Правильный ответ зависит не столько от технологии, сколько от профиля производства — числа SKU, требуемого темпа, характеристик коробов и того, как будет укомплектована ячейка.
Это руководство сравнивает роботизированное и традиционное паллетирование по параметрам, которые реально влияют на совокупную стоимость, и даёт схему выбора для линий средней производительности. Оно адресовано начальникам производства и инженерам, которым нужно обоснованное решение, а не предпочтение отдела продаж.

Что делает каждая технология
Традиционный (послойный) паллетайзер принимает короба на верхнем или нижнем уровне, собирает из них полный слой на формующей плите и переносит слой на паллету. Это механически непрерывная система, построенная под фиксированную схему, поэтому на одном продукте она держит очень высокий устойчивый темп. Роботизированный паллетайзер работает многоосевой рукой (или коллаборативным роботом) с захватом, спроектированным под короб, и укладывает изделия по заданным программам. Робот изначально перенастраиваем: смена продукта — это по сути выбор новой программы и, при необходимости, замена рабочего органа.
Ни одна из технологий не лучше во всех случаях. Послойный паллетайзер выигрывает по чистой скорости и стабильности на одном массовом SKU; робот — по гибкости, занимаемой площади и способности обслуживать несколько линий или схем в одной ячейке.
Аргумент гибкости подробно
Современное упаковочное производство редко выпускает один продукт вечно. Ячейка, которая паллетирует три линии, обслуживает частые акции или переключается между демонстрационными и стандартными паллетами, существенно выигрывает от робота. Смены схем, которые на традиционной машине потребовали бы механической регулировки или сменной оснастки, у робота делаются в программе, часто за секунды. Роботы также собирают смешанные и «радужные» паллеты, автоматически укладывают прокладочные и разделительные листы и обслуживают несколько позиций паллет в одной ячейке. Для производств с сезонно меняющимся ассортиментом именно эта перенастраиваемость становится решающим фактором.
SunAura Packaging Machines регулярно настраивает роботизированные ячейки на отбор более чем с одной подачи и автоматический вызов разных схем по поступающему продукту — это снижает затраты на переналадку, которых требуют традиционные ячейки.

Скорость и производительность: где традиционная схема ещё лидирует
На одном массовом SKU при непрерывной работе высокоуровневый послойный паллетайзер может превзойти одного робота по устойчивому числу коробов в минуту: слой формируется параллельно, а не последовательными циклами «взял — поставил». Роботизированные ячейки сокращают этот разрыв двумя путями: более быстрой рукой с оптимизированной траекторией либо несколькими роботами или несколькими точками захвата. На средних темпах, типичных для большинства пищевых, косметических и хозяйственных линий — примерно 5–25 коробов в минуту, — правильно подобранный робот уверенно держит темп с запасом. Явное преимущество традиционная технология сохраняет лишь на самых высоких непрерывных скоростях или с очень тяжёлыми коробами.
Как всегда, важен реальный темп, который линия держит с учётом остановок и переналадок, а не пиковый каталожный показатель. Робот с чуть меньшим пиком, но без простоев на переналадку выдаёт больше коробов за смену.
Занимаемая площадь и монтаж
Роботизированные ячейки обычно компактнее равного по классу послойного паллетайзера, особенно высокоуровневых машин, которым требуется подъём коробов. Робот можно встроить в существующий упаковочный цех с небольшой высотой, питать напрямую от машины для заклейки коробов и при изменении планировки переставить ячейку. Традиционные паллетайзеры, особенно высокоуровневые, требуют больше места по высоте, более длинных подач и более тяжёлых строительных работ. Для заводов, модернизирующих старое здание, меньшая площадь и простая интеграция роботизированной ячейки часто и становятся практической причиной выбора.
Характеристики коробов и рабочий орган
Пригодность робота начинается с захвата. Вакуумные захваты хорошо берут ровные заклеенные короба; вилочные или зажимные — мешки, пачки или открытые короба; регулируемая оснастка покрывает диапазон размеров. Недозаполненные, мягкие или неровные короба сложны для любой системы, но робот можно настроить на мягкую траекторию и подобрать захват там, где жёсткая послойная машина заклинит. Важно испытать ваши реальные короба — включая самый слабый, наименее заполненный образец — на этапе проектирования. Добросовестный поставщик прогонит продукт на предлагаемом захвате и подтвердит результат до изготовления.
Персонал и вопрос рабочей силы
Обе технологии убирают однообразную ручную укладку, которая вызывает усталость и травмы, но влияют на персонал по-разному. Традиционный паллетайзер после настройки работает почти без внимания оператора, а роботизированная ячейка настолько легко переназначается, что часто вбирает работу, ранее распределённую по нескольким ручным участкам. Коллаборативные роботы, способные работать рядом с людьми при упрощённом ограждении и меньшем темпе, снижают порог автоматизации для небольших заводов, которым не оправдать полностью ограждённую традиционную линию. Экономию по труду следует считать по конкретным убранным ролям: укладчики на конце линии, рейсы погрузчика между паллетайзером и обмотчиком, переделка неустойчивых паллет, собранных вручную.
Обслуживание и надёжность
Современный многоосевой робот — зрелое, малообслуживаемое устройство с длительными межсервисными интервалами и хорошо обеспеченными запасными частями; при заказе у признанных производителей его надёжность в целом сопоставима с традиционными машинами. В послойных паллетайзерах больше механики — ролики, подъёмники, формующие плиты, — которая изнашивается, но зачастую понятна штатным механикам. Роботы требуют уверенной работы с системами управления и программированием, хотя повседневная эксплуатация этого не требует. SunAura Packaging Machines рекомендует учесть, какими навыками обслуживания уже владеет ваша команда, и включить обучение и комплекты запасных частей в закупку, а не оставлять их на потом.
Сравнение капитальных и эксплуатационных затрат
На средних темпах роботизированные ячейки часто обходятся дешевле традиционного послойного паллетайзера по стоимости смонтированного комплекса, если учесть строительные работы, подъём и ограждение; коллаборативные роботы опускают эту планку до очень скромной производительности. Традиционные машины могут быть экономичнее на очень больших объёмах, где их скорость используется полностью. Честное финансовое сравнение — это стоимость смонтированного комплекса, делённая на число коробов, которое ячейка реально обработает за срок службы, плюс сэкономленный труд и устранённая переделка. Гибкий робот, остающийся полезным при смене ассортимента, к тому же защищает инвестиции от будущего сдвига SKU, который обесценил бы машину под одну схему.
| Параметр | Роботизированный паллетайзер | Традиционный послойный паллетайзер |
|---|---|---|
| Гибкость / смена SKU | Отличная — схемы в программе | Ограниченная — механическая переналадка |
| Пиковая устойчивая скорость | Хорошая; отличная с двумя роботами | Отличная для одного SKU |
| Площадь / высота помещения | Компактная, небольшая высота | Больше, высокоуровневой машине нужен подъём |
| Смешанные / «радужные» паллеты | Да | Как правило, нет |
| Лучшее применение | Линии средней скорости с множеством SKU | Массовый одиночный продукт |
Интеграция с остальной линией
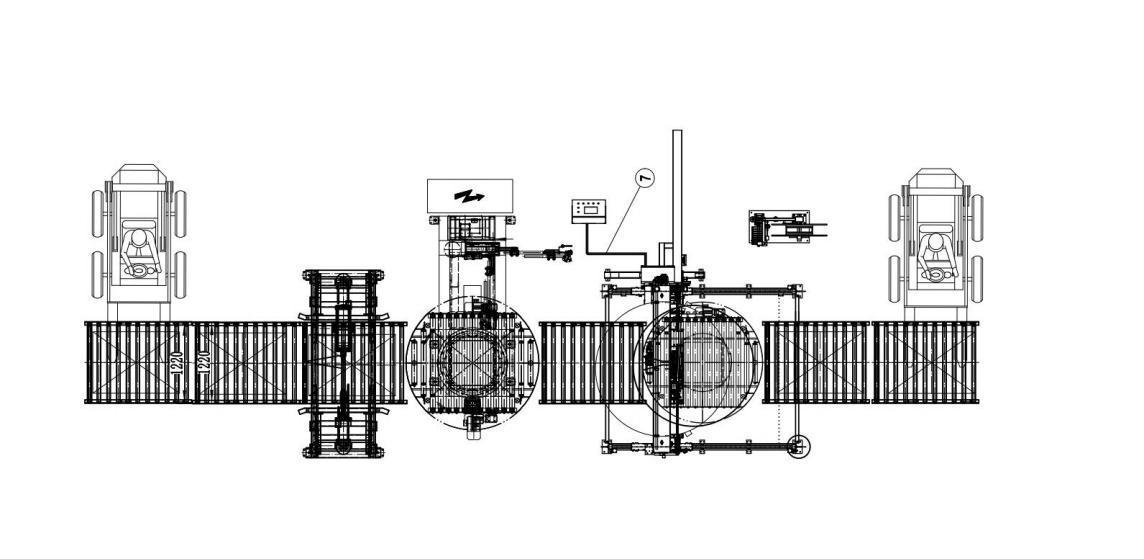
Паллетирование не работает изолированно. Короба приходят с машины для заклейки коробов, нужно подавать пустые паллеты, а готовые грузы — обматывать. Магазин паллет и подача готовой паллеты прямо в систему обмотки и стреппинга убирают этап с вилочным погрузчиком, который иначе создаёт узкие места и риски для безопасности. Наибольший прирост эффективности даёт отношение к этим операциям как к одной связанной линии финальной упаковки, а не к трём разрозненным закупкам.
Один робот на несколько подач
Одну из возможностей роботизированной ячейки часто недоиспользуют: паллетирование с нескольких производственных линий на разные позиции паллет внутри одного ограждённого контура. Вместо отдельной машины на каждую линию робот может поочерёдно брать продукт с разных подач, используя паузу накопления на одной линии, чтобы обслужить другую. Такая схема делит капитал, ограждение и работу с паллетами между линиями и зачастую полностью убирает необходимость во второй или третьей машине. Она требует честного расчёта темпа — суммарная нагрузка должна укладываться в цикл робота — и достаточного накопления, чтобы продукт никогда не простаивал. Когда цифры сходятся, объединение нескольких скромных линий на одном грамотно запланированном роботе — одна из самых экономичных конфигураций автоматизации для многопродуктового завода.
Схема выбора для линий средней скорости
Начните с реального устойчивого темпа и числа SKU. Если у вас один доминирующий продукт при большом непрерывном объёме, рассматривайте традиционный послойный паллетайзер. Если продуктов несколько, нужны смешанные паллеты, ограничена площадь или ожидается смена ассортимента, обычно сильнее и перспективнее роботизированная ячейка. Ниже примерно 8–10 коробов в минуту при операторе рядом оцените коллаборативного робота. Любой вариант подтверждайте испытанием ваших реальных коробов и самых слабых образцов на предлагаемой оснастке до принятия решения.
Часто задаваемые вопросы
Успеет ли робот за моей машиной для заклейки коробов?
На типичных средних темпах — да, с запасом. Укажите устойчивое число коробов в минуту с вашей линии, и робота подберут — или удвоят — под этот темп с учётом остановок и переналадок.
Безопасны ли коллаборативные роботы без ограждения?
Коботы снижают требования к ограждению на малых скоростях и усилиях, но окончательную компоновку всё равно определяет полноценная оценка рисков — особенно вокруг подающих конвейеров и зоны паллет.
Что дешевле смонтировать?
На средней скорости роботизированная ячейка часто дешевле, если учесть строительные работы и подъём; традиционные машины могут выиграть на самых больших объёмах, где их скорость используется полностью.
Насколько сложно менять схемы укладки паллет у робота?
Схемы хранятся и выбираются в программе, новые добавляются без изменения «железа». Прокладочные и разделительные листы тоже можно укладывать автоматически.
Магазины паллет, прокладочные листы и периферия
Робот — видимая часть ячейки, но работает ли она без присмотра, определяет периферия. Магазин паллет автоматически подаёт пустые паллеты с запасом на смену и более; диспенсеры прокладочных и разделительных листов укладывают защиту между слоями или под груз. Конвейеры должны накапливать полные и пустые паллеты, не блокируя робот, а готовый груз — автоматически уходить на обмотку. Недостаточная периферия — частая причина, по которой ячейку, проданную как автоматическую, всё равно приходится обслуживать человеку. SunAura Packaging Machines подбирает всю ячейку — магазин, диспенсеры, накопление и выдачу — под заданное время автономной работы, чтобы робот никогда не ждал ручной операции.
Безопасность и оценка рисков ячейки
Любая ячейка паллетирования перемещает значительную массу и должна рассматриваться как ограждённое оборудование. В ограждённых ячейках у проёма оператора стоят световые завесы или сканеры безопасности, и робот безопасно останавливается при входе человека. Коллаборативные роботы снижают потребность в физическом ограждении на малых скоростях и нагрузках, но конвейеры, стопка паллет и захват всё равно могут требовать защиты, и оценивается вся система, а не только рука. Результат оценки рисков — чёткий набор зон: где машина работает на полной скорости, где замедляется, где останавливается. Продумать эти зоны вместе с планировкой на раннем этапе дешевле, чем потом переделывать маршрут оператора, который прошёл через рабочую зону робота.
Обоснование инвестиций
Убедительное обоснование паллетирования складывается из четырёх статей: прямой труд, убранный с ручной укладки; сокращение рейсов погрузчика при подключении обмотки; снижение переделки из-за нестабильных паллет, собранных вручную; предотвращение затрат на травмы и отсутствие персонала из-за однообразного подъёма грузов. Им противостоят стоимость смонтированного комплекса, обучение операторов и скромный резерв на обслуживание. Большинство ячеек средней скорости окупаются за несколько лет только на экономии труда и становятся ещё привлекательнее, когда робот забирает работу более чем с одной линии. Реальные замеры — коробов за смену, минут труда на паллету, текущий процент переделки — дают цифру, которую защитит ваш финансовый отдел; добросовестный поставщик поможет их собрать, а не подсунет общий расчёт окупаемости.
Рекомендуемые решения
- Гибкие линии с множеством SKU: наша роботизированная система паллетирования;
- Для невысоких темпов рядом с персоналом: коллаборативный робот-паллетайзер;
- Связанная линия финальной упаковки: интегрированная система обмотки и стреппинга.
SunAura Packaging Machines оценит ваши короба, схемы и производительность и подберёт подходящий способ паллетирования в составе готовой линии финальной упаковки. Обсудите с нашими инженерамиили изучите всю линейку в разделе продукции.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Полная биография ›