

Rares sont les décisions d’un projet de fin de ligne qui divisent les ingénieurs aussi régulièrement que le choix entre une cellule de palettisation robotisée et un palettiseur à couches conventionnel. Les deux peuvent empiler des caisses de manière fiable pendant des années, mais ils imposent des demandes très différentes sur l’espace au sol, la main-d’œuvre, les routines de changement et le budget d’investissement. Chez SunAura Packaging Machines, nous voyons les acheteurs chercher « palettiseur robotisé vs conventionnel », « ROI robot de palettisation » et « machine de palettisation automatique pour petite usine » lorsqu’ils arrivent au point de justifier l’automatisation. La bonne réponse dépend moins de la technologie que de votre profil de production — le nombre de références, la cadence requise, les caractéristiques des caisses et la façon dont la cellule sera pourvue en personnel.
Ce guide compare la palettisation robotisée et conventionnelle sur les dimensions qui affectent réellement le coût total, et donne un cadre pour choisir sur les lignes à cadence moyenne. Il est écrit pour les responsables production et ingénieurs qui ont besoin d’une recommandation défendable plutôt que d’une préférence commerciale.

Ce que chaque technologie fait réellement
Un palettiseur conventionnel (à couches) reçoit les caisses en haut ou bas niveau, les forme en une couche complète sur une plaque de formage, et dépose cette couche sur la palette. C’est un système mécaniquement continu construit autour d’un schéma fixe, raison pour laquelle il atteint de très hautes cadences soutenues avec un seul produit. Un palettiseur robotisé utilise un bras multi-axes (ou un robot collaboratif) avec une pince conçue pour la caisse, prélevant et plaçant les produits selon des schémas programmés. Le robot est intrinsèquement reconfigurable : changer de produit revient largement à sélectionner un nouveau programme et, si besoin, à changer l’outil en bout de bras.
Aucun n’est universellement supérieur. Le palettiseur à couches l’emporte sur la vitesse brute et la régularité pour une référence à grand volume ; le robot l’emporte sur la flexibilité, l’empreinte et la capacité à gérer plusieurs lignes ou schémas dans une même cellule.
L’argument de la flexibilité en détail
Les opérations d’emballage modernes tournent rarement un seul produit indéfiniment. Une cellule qui palettise trois lignes, gère de fréquentes promotions, ou bascule entre palettes display et schémas standard bénéficie énormément d’un robot. Les changements de schéma qui nécessiteraient un réglage mécanique — ou une pièce de changement — sur une machine conventionnelle sont faits dans le logiciel, souvent en quelques secondes. Les robots peuvent aussi construire des palettes multi-références ou arc-en-ciel, placer des intercalaires et feuilles de couche automatiquement, et gérer plusieurs positions de palettes dans une même cellule. Pour les opérations dont la gamme change saisonnièrement, cette reconfigurabilité est le facteur décisif.
SunAura Packaging Machines configure couramment des cellules robotiques pour prélever sur plusieurs amenées et appeler automatiquement différents schémas selon le produit qui arrive, ce qui réduit la main-d’œuvre de changement que nécessitent les cellules conventionnelles.

Vitesse et débit : où le conventionnel mène encore
Pour une seule référence à grand volume tournant en continu, un palettiseur à couches haut niveau peut surpasser un seul robot en caisses par minute soutenues, parce que la formation de couche se fait en parallèle plutôt que par des cycles séquentiels de pick-and-place. Les cellules robotiques ferment cet écart de deux façons : en utilisant un bras plus rapide à mouvement optimisé, ou en déployant plusieurs robots ou plusieurs positions de prélèvement. Aux cadences moyennes typiques de la plupart des lignes agroalimentaires, cosmétiques et produits d’entretien — environ 5 à 25 caisses par minute — un robot bien choisi atteint la cadence confortablement avec marge. C’est surtout aux plus hautes cadences continues, ou avec des caisses très lourdes, que la technologie conventionnelle garde un avantage net.
Comme toujours, le chiffre qui compte est le débit réel que votre ligne soutient, arrêts et changements inclus, et non le pic catalogue. Un robot qui tourne à un pic légèrement inférieur mais supprime les arrêts de changement peut livrer plus de caisses par poste.
Empreinte et installation
Les cellules robotiques sont généralement plus compactes que le palettiseur à couches équivalent, surtout les machines haut niveau qui nécessitent une élévation des caisses. Un robot peut être installé dans un hall d’emballage existant à hauteur sous plafond limitée, alimenté directement depuis la fermeuse de caisses, et la cellule peut être déplacée si l’agencement change. Les palettiseurs conventionnels, surtout les versions haut niveau, exigent plus d’espace vertical, des amenées plus longues et des travaux de génie civil plus lourds. Pour les usines rénovant l’automatisation dans un bâtiment ancien, l’empreinte plus petite et l’intégration plus simple d’une cellule robotisée sont souvent la raison pratique de la choisir.
Caractéristiques des caisses et l’outil en bout de bras
L’adéquation d’un robot commence par la pince. Les outils à vide gèrent bien les cartons scellés uniformes ; les outils à fourche ou pince conviennent aux sacs, faisceaux ou caisses ouvertes ; et l’outillage réglable peut couvrir une plage de dimensions. Les caisses sous-remplies, molles ou irrégulières sont plus difficiles pour tout système, mais un robot peut être réglé avec un mouvement doux et un outil adapté là où une machine à couches fixe coincerait. Il est important de tester vos caisses réelles — y compris l’échantillon le plus faible, le moins rempli — pendant la phase de conception. Un fournisseur réputé fera tourner le produit sur l’outil proposé et confirmera les performances avant fabrication.
Main-d’œuvre et la question des effectifs
Les deux technologies suppriment l’empilage manuel répétitif qui cause fatigue et blessures, mais elles affectent la main-d’œuvre différemment. Un palettiseur conventionnel a tendance à tourner avec une attention opérateur minimale une fois réglé, tandis qu’une cellule robotisée est si facile à reconfigurer qu’elle absorbe souvent du travail précédemment réparti sur plusieurs postes manuels. Les robots collaboratifs, qui peuvent opérer aux côtés des personnes avec des protections réduites à plus faible cadence, abaissent le seuil d’automatisation pour les petites usines qui ne peuvent justifier une ligne conventionnelle entièrement protégée. Le dossier de main-d’œuvre doit être construit sur les rôles spécifiques supprimés — empileurs de fin de ligne, mouvements de chariot entre palettiseur et filmeuse, et reprise liée aux palettes instables construites à la main.
Maintenance et fiabilité
Un robot multi-axes moderne est un dispositif mature et peu exigeant en maintenance avec de longs intervalles de service et des pièces de rechange bien supportées ; la fiabilité est globalement comparable à celle des machines conventionnelles lorsque les deux sont spécifiées par des fabricants établis. Les palettiseurs à couches conventionnels contiennent plus de mouvement mécanique — rouleaux, élévateurs, plaques de formage — qui peuvent s’user mais sont souvent simples à comprendre pour les mécaniciens internes. Les robots demandent une aisance avec les commandes et la programmation, bien que le fonctionnement quotidien ne le demande pas. SunAura Packaging Machines recommande que le choix tienne compte des compétences de maintenance que votre équipe détient déjà, et que la formation et les kits de pièces de rechange fassent partie de l’achat plutôt qu’une pensée après coup.
Coût d’investissement et de fonctionnement comparés
À cadence moyenne, les cellules robotiques portent souvent un coût installé plus bas qu’un palettiseur à couches conventionnel une fois inclus les travaux de génie civil, l’élévation et les protections, et les robots collaboratifs étendent cela jusqu’à des débits très modestes. Les machines conventionnelles peuvent être plus économiques à très grand volume là où leur vitesse est pleinement utilisée. La comparaison financière honnête est le coût installé total divisé par les caisses que la cellule traitera réellement sur sa vie, plus la main-d’œuvre et la reprise évitées. Un robot flexible qui reste utile à mesure que les produits chang protège aussi l’investissement contre un futur changement de références qui laisserait une machine à schéma unique orpheline.
| Dimension | Palettiseur robotisé | Palettiseur à couches conventionnel |
|---|---|---|
| Flexibilité / changements de références | Excellente — schémas logiciels | Limitée — changement mécanique |
| Vitesse de pointe soutenue | Bonne ; excellente avec robots doubles | Excellente pour une référence |
| Empreinte / hauteur sous plafond | Compact, faible hauteur | Plus grand, le haut niveau nécessite une élévation |
| Palettes mixtes/arc-en-ciel | Oui | Généralement non |
| Meilleur ajustement | Lignes multi-références à cadence moyenne | Produit unique à grand volume |
Intégration avec le reste de la ligne
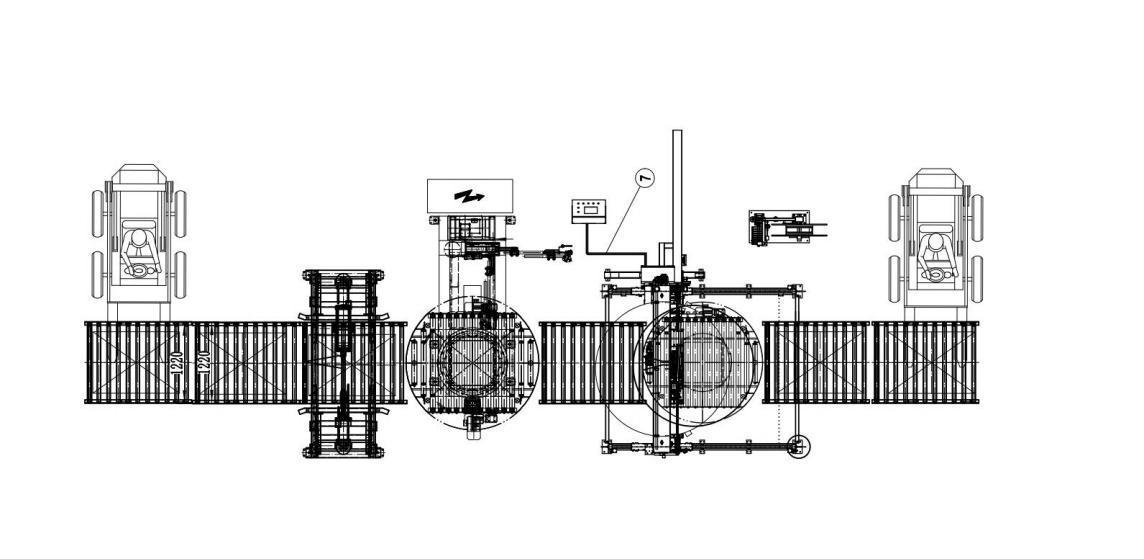
La palettisation ne se suffit pas à elle-même. Les caisses arrivent de la fermeuse de cartons, les palettes vides doivent être présentées, et les charges finies nécessitent du filmage. Intégrer un magasin à palettes et alimenter la palette complète directement vers un système de filmage et cerclage supprime l’étape chariot qui crée autrement des goulots et des risques sécurité. Traiter ceux-ci comme une seule fin de ligne connectée — plutôt que trois achats isolés — est là où apparaissent les plus grands gains d’efficacité.
Un robot desservant plusieurs amenées
Une capacité fréquemment sous-utilisée d’une cellule robotisée est la possibilité de palettiser depuis plusieurs lignes de production vers des positions de palettes séparées dans une même enceinte protégée. Au lieu de dédier une machine par ligne, un robot peut alterner entre les amenées à mesure que le produit arrive, utilisant le temps d’attente pendant qu’une ligne accumule pour en desservir une autre. Cet agencement partage l’investissement, les protections et la manutention de palettes entre les lignes et supprime souvent entièrement le besoin d’une seconde ou troisième machine. Cela demande une modélisation honnête des cadences — la demande combinée doit rester dans la capacité cyclique du robot — et une accumulation adéquate afin que le produit n’attende jamais. Lorsque les chiffres conviennent, consolider plusieurs lignes modestes sur un seul robot bien planifié est parmi les configurations d’automatisation les plus rentables pour une usine multi-produits.
Un cadre de sélection pour les lignes à cadence moyenne
Partez de votre cadence soutenue réelle et de votre nombre de références. Si vous tournez un produit dominant à haut volume continu, modélisez un palettiseur à couches conventionnel. Si vous tournez plusieurs produits, avez besoin de palettes mixtes, avez un espace au sol limité ou prévoyez que la gamme changera, une cellule robotisée sera généralement le choix le plus fort et le plus pérenne. En dessous d’environ 8 à 10 caisses par minute avec un opérateur à proximité, évaluez un robot collaboratif. Confirmez chaque option en testant vos caisses réelles et vos échantillons les plus faibles sur l’outillage proposé avant de vous engager.
Foire aux questions
Un robot peut-il suivre ma fermeuse de caisses ?
Aux cadences moyennes typiques, oui avec marge. Fournissez les caisses par minute soutenues de votre ligne et le robot pourra être dimensionné — ou doublé — pour correspondre, arrêts et changements inclus.
Les robots collaboratifs sont-ils sûrs sans protection ?
Les cobots réduisent les exigences de protection à plus faible vitesse et force, mais une analyse de risques complète détermine encore l’agencement final, en particulier autour des convoyeurs d’amenée et de la zone de palettes.
Lequel est le moins cher à installer ?
À cadence moyenne, une cellule robotisée est souvent moins chère une fois inclus les travaux de génie civil et l’élévation ; les machines conventionnelles peuvent l’emporter aux plus hauts volumes où leur vitesse est pleinement utilisée.
Est-ce difficile de changer les schémas de palettes sur un robot ?
Les schémas sont mémorisés et sélectionnés dans le logiciel, et de nouveaux schémas peuvent être ajoutés sans matériel. Les intercalaires et feuilles de couche peuvent aussi être placés automatiquement.
Magasins à palettes, intercalaires et périphériques
Le robot est la partie visible de la cellule, mais les périphériques déterminent si elle tourne sans surveillance. Un magasin à palettes présente automatiquement les palettes vides, en retenant assez pour un poste ou plus, tandis que les dérouleurs d’intercalaires et de feuilles de couche placent une protection entre les couches ou sous la charge. Les convoyeurs doivent accumuler les palettes pleines et vides sans bloquer le robot, et la charge finie doit transférer automatiquement vers le filmage. Sous-dimensionner ces périphériques est une raison courante pour laquelle une cellule vendue comme automatique nécessite encore une personne debout à côté. SunAura Packaging Machines dimensionne toute la cellule — magasin, dérouleurs, accumulation et évacuation — autour du temps de fonctionnement sans surveillance visé afin que le robot n’attende jamais une tâche manuelle.
Sécurité et l’analyse de risques de la cellule
Toute cellule de palettisation déplace une masse significative et doit être traitée comme une machine protégée. Les cellules clôturées utilisent des rideaux immatériels ou scanners de sécurité à l’ouverture opérateur, le robot s’arrêtant en sécurité lorsqu’une personne entre. Les robots collaboratifs réduisent le besoin de protection physique à plus faible vitesse et charge utile, mais les convoyeurs, l’empilement de palettes et la pince peuvent encore nécessiter une protection, et l’ensemble du système — et pas seulement le bras — est évalué. Le résultat de l’analyse de risques doit être un ensemble clair de zones : où la machine tourne à pleine vitesse, où elle ralentit, et où elle s’arrête. Planifier ces zones avec l’agencement tôt évite la reprise coûteuse de découvrir que le parcours d’accès de l’opérateur traverse l’enveloppe de travail du robot.
Construire la justification financière
Un dossier commercial de palettisation défendable combine quatre postes : la main-d’œuvre directe supprimée de l’empilage manuel, la réduction des mouvements de chariot lorsque le filmage est connecté, la chute de la reprise liée aux palettes manuelles irrégulières, et l’évitement des coûts de blessure et d’absence associés au levage répétitif. En regard de cela s’inscrivent le coût installé, toute formation opérateur et une modeste provision de maintenance. La plupart des cellules à cadence moyenne récupèrent leur coût en quelques années par la seule main-d’œuvre, et deviennent plus attrayantes lorsque le robot absorbe du travail de plus d’une ligne. Utiliser des cadences réelles mesurées — caisses par poste, minutes de main-d’œuvre par palette, pourcentage de reprise actuel — produit un chiffre que votre équipe finance peut défendre, et un fournisseur réputé vous aidera à les recueillir plutôt que de présenter une affirmation générique de retour.
Solutions recommandées
- Lignes flexibles multi-références : notre système de palettisation robotisée ;
- Opérations à plus faible cadence à côté du personnel : le robot de palettisation collaboratif ;
- Fin de ligne connectée : un système intégré de filmage et cerclage.
SunAura Packaging Machines peut évaluer vos caisses, schémas et débit et recommander la bonne approche de palettisation dans le cadre d’une fin de ligne complète. Parlez à nos ingénieurs, ou explorez la gamme complète dans la section produits.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Voir la biographie complète ›