

Poche decisioni su un progetto di fine linea dividono gli ingegneri in modo così prevedibile quanto la scelta tra una cella di palettizzazione robotizzata e un pallettizzatore a strati convenzionale. Entrambi possono impilare le casse in modo affidabile per anni, ma fanno richieste molto diverse allo spazio a pavimento, alla manodopera, alle routine di cambio formato e al budget di capitale. In SunAura Packaging Machines vediamo gli acquirenti cercare “robot di palettizzazione vs convenzionale”, “ROI del robot di palettizzazione” e “macchina di palettizzazione automatica per piccola fabbrica” quando raggiungono il punto di giustificare l’automazione. La risposta giusta dipende meno dalla tecnologia che dal vostro profilo di produzione — il numero di SKU, la cadenza richiesta, le caratteristiche della cassa e come la cella sarà presidiata.
Questa guida confronta la palettizzazione robotizzata e quella convenzionale sulle dimensioni che realmente influenzano il costo totale, e fornisce un quadro per scegliere sulle linee a media velocità. È scritta per responsabili di produzione e ingegneri che hanno bisogno di una raccomandazione difendibile anziché una preferenza di vendita.

Cosa fa realmente ciascuna tecnologia
Un pallettizzatore (a strati) convenzionale riceve le casse a livello alto o basso, le forma in uno strato completo su una piastra di formatura, e deposita quello strato sul pallet. È un sistema meccanicamente continuo costruito attorno a uno schema fisso, ed è per questo che raggiunge cadenze sostenute molto alte con un singolo prodotto. Un pallettizzatore robotizzato utilizza un braccio multi-asse (o un robot collaborativo) con un gripper progettato per la cassa, che preleva e posiziona i prodotti secondo schemi programmati. Il robot è intrinsecamente riconfigurabile: cambiare prodotto è in gran parte una questione di selezionare un nuovo programma e, se necessario, cambiare l’end-of-arm tool.
Nessuno dei due è universalmente superiore. Il pallettizzatore a strati vince sulla velocità pura e sulla consistenza per un singolo SKU ad alto volume; il robot vince sulla flessibilità, l’ingombro e la capacità di gestire più linee o schemi in un’unica cella.
L’argomento della flessibilità nel dettaglio
Le operazioni di confezionamento moderne raramente gestiscono un solo prodotto per sempre. Una cella che palettizza tre linee, gestisce promozioni frequenti, o passa tra pallet da esposizione e schemi standard beneficia enormemente di un robot. I cambi di schema che su una macchina convenzionale richiederebbero una regolazione meccanica — o un cambio parte — vengono fatti nel software, spesso in secondi. I robot possono anche costruire pallet misti a SKU o arcobaleno, posizionare automaticamente fogli di separazione e fogli di strato, e gestire più posizioni pallet all’interno di una cella. Per le operazioni la cui gamma cambia stagionalmente, questa riconfigurabilità è il fattore decisivo.
SunAura Packaging Machines configura abitualmente celle robotizzate per prelevare da più di un’alimentazione e per chiamare automaticamente schemi diversi in base al prodotto che arriva, il che riduce la manodopera di cambio che le celle convenzionali richiedono.

Velocità e produttività: dove il convenzionale è ancora leader
Per un singolo SKU ad alto volume in funzione continua, un pallettizzatore a strati a livello alto può superare un singolo robot sulle casse al minuto sostenute, perché la formazione dello strato avviene in parallelo anziché attraverso cicli sequenziali di pick-and-place. Le celle robotizzate colmano questo divario in due modi: utilizzando un braccio più veloce con moto ottimizzato, oppure dispiegando più robot o più posizioni di pick. Alle cadenze a media velocità tipiche della maggior parte delle linee alimentari, cosmetiche e di prodotti per la casa — all’incirca da 5 a 25 casse al minuto — un robot ben selezionato raggiunge la cadenza comodamente con margine. È principalmente alle cadenze continue più alte, o con casse molto pesanti, che la tecnologia convenzionale mantiene un vantaggio netto.
Come sempre, il dato che conta è la reale produttività che la vostra linea sostiene, inclusi fermi e cambi, non il numero di picco da catalogo. Un robot che gira a un picco leggermente inferiore ma elimina il fermo da cambio può consegnare più casse per turno.
Ingombro e installazione
Le celle robotizzate sono generalmente più compatte dell’equivalente pallettizzatore a strati, specialmente le macchine a livello alto che richiedono l’innalzamento delle casse. Un robot può essere installato in un salone di imballaggio esistente con margine in altezza limitato, alimentato direttamente dalla nastratrice di casse, e la cella può essere rilocata se la disposizione cambia. I pallettizzatori convenzionali, in particolare le versioni a livello alto, richiedono più spazio verticale, alimentazioni più lunghe e opere civili più pesanti. Per le fabbriche che retrofittano l’automazione in un edificio più vecchio, l’ingombro minore e l’integrazione più semplice di una cella robotizzata sono spesso la ragione pratica per sceglierla.
Caratteristiche della cassa e l’end-of-arm tool
L’idoneità di un robot inizia con il gripper. Gli utensili a vuoto gestiscono bene i cartoni sigillati uniformi; gli utensili a forchetta o a pinza si adattano a sacchi, fasci o casse aperte; e l’attrezzatura regolabile può coprire una gamma di dimensioni. Le casse sotto-riempite, morbide o irregolari sono più difficili per qualsiasi sistema, ma un robot può essere tarato con moto delicato e un utensile su misura laddove una macchina a strati fatica andrebbe in inceppamento. È importante testare le vostre casse effettive — incluso il campione più debole e meno riempito — durante la fase di design. Un fornitore affidabile farà girare il prodotto sull’utensile proposto e confermerà le prestazioni prima della produzione.
Manodopera e la questione della forza lavoro
Entrambe le tecnologie rimuovono l’impilamento manuale ripetitivo che causa fatica e infortuni, ma influenzano la manodopera in modo diverso. Un pallettizzatore convenzionale tende a girare con minima attenzione dell’operatore una volta impostato, mentre una cella robotizzata è così facile da riassegnare che spesso assorbe lavoro prima sparso su diverse stazioni manuali. I robot collaborativi, che possono operare accanto alle persone con protezioni ridotte a cadenze inferiori, abbassano la soglia dell’automazione per le piccole fabbriche che non possono giustificare una linea convenzionale completamente protetta. Il caso della manodopera dovrebbe essere costruito sui ruoli specifici rimossi — impilatori di fine linea, movimenti di muletto tra pallettizzatore e fasciatrice, e rilavorazioni da pallet costruiti a mano instabili.
Manutenzione e affidabilità
Un moderno robot multi-asse è un dispositivo maturo e a bassa manutenzione con lunghi intervalli di servizio e ricambi ben supportati; l’affidabilità è sostanzialmente comparabile alle macchine convenzionali quando entrambe sono specificate da produttori affermati. I pallettizzatori a strati convenzionali contengono più moto meccanico — rulli, elevatori, piastre di formatura — che può usurarsi ma è spesso semplice da capire per i meccanici interni. I robot richiedono confidenza con i controlli e la programmazione, sebbene il funzionamento quotidiano no. SunAura Packaging Machines raccomanda che la scelta consideri quali competenze di manutenzione il vostro team già possiede, e che la formazione e i kit di ricambi siano parte dell’acquisto anziché un ripensamento.
Costo di capitale e operativo a confronto
A media velocità, le celle robotizzate spesso comportano un costo installato inferiore rispetto a un pallettizzatore a strati convenzionale una volta incluse le opere civili, l’innalzamento e le protezioni, e i robot collaborativi estendono questo fino a produttività molto modeste. Le macchine convenzionali possono essere più economiche a volumi molto alti dove la loro velocità è pienamente utilizzata. Il confronto finanziario onesto è il costo installato totale diviso per le casse che la cella realmente gestirà nella sua vita, più la manodopera e le rilavorazioni evitate. Un robot flessibile che rimane utile man mano che i prodotti cambiano protegge anche l’investimento contro un futuro spostamento di SKU che lascerebbe in asso una macchina a schema singolo.
| Dimensione | Pallettizzatore robotizzato | Pallettizzatore a strati convenzionale |
|---|---|---|
| Flessibilità / cambi SKU | Eccellente — schemi software | Limitato — cambio meccanico |
| Velocità di picco sostenuta | Buona; eccellente con doppio robot | Eccellente per un singolo SKU |
| Ingombro / margine in altezza | Compatto, basso margine in altezza | Più grande, il livello alto necessita di innalzamento |
| Pallet misti/arcobaleno | Sì | Generalmente no |
| Impiego migliore | Linee multi-SKU a media velocità | Singolo prodotto ad alto volume |
Integrazione con il resto della linea
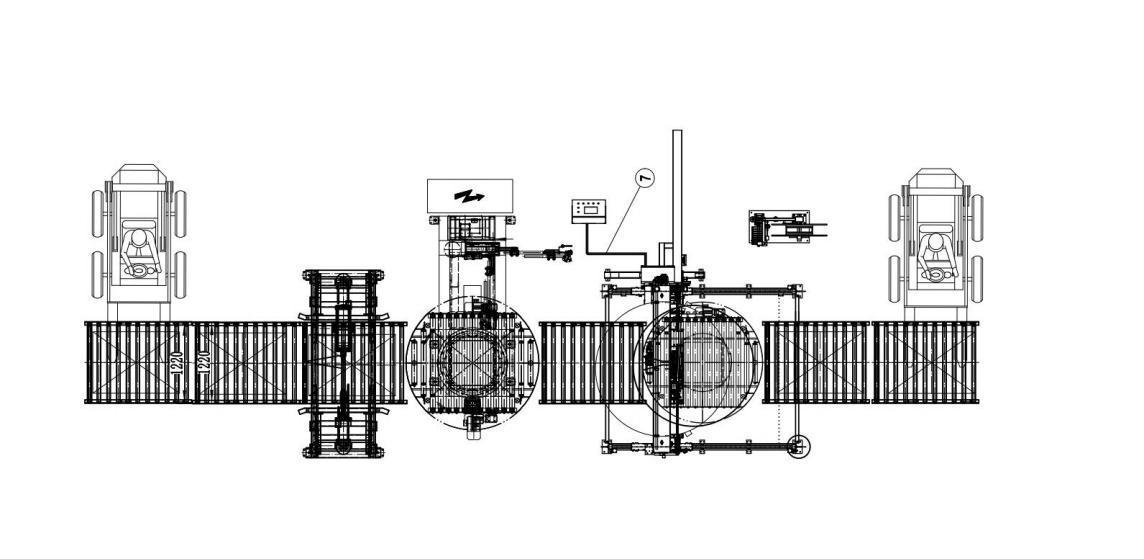
La palettizzazione non sta da sola. Le casse arrivano dalla nastratrice di cartoni, i pallet vuoti devono essere presentati, e i carichi finiti necessitano di avvolgimento. Integrare un magazzino pallet e alimentare il pallet completato direttamente in un sistema di avvolgimento e reggiatura rimuove la tappa del muletto che altrimenti crea colli di bottiglia e rischi di sicurezza. Trattare questi come un’unica fine linea connessa — anziché tre acquisti isolati — è dove compaiono i maggiori guadagni di efficienza.
Un robot al servizio di più alimentazioni
Una capacità spesso sottoutilizzata di una cella robotizzata è la possibilità di palettizzare da più di una linea di produzione in posizioni pallet separate all’interno di un unico inviluppo protetto. Invece di dedicare una macchina per linea, un robot può alternare tra le alimentazioni man mano che il prodotto arriva, utilizzando il tempo di attesa mentre una linea accumula per servire un’altra. Questa disposizione condivide il capitale, le protezioni e l’handling dei pallet tra le linee e spesso rimuove del tutto la necessità di una seconda o terza macchina. Richiede una modellazione onesta delle cadenze — la domanda combinata deve restare entro la capacità di ciclo del robot — e un accumulo adeguato così il prodotto non attende mai. Quando i numeri tornano, consolidare diverse linee modeste su un unico robot ben pianificato è tra le configurazioni di automazione più economiche per una fabbrica multi-prodotto.
Un quadro di selezione per linee a media velocità
Partite dalla vostra reale cadenza sostenuta e dal conteggio SKU. Se gestite un prodotto dominante ad alto volume continuo, modellate un pallettizzatore a strati convenzionale. Se gestite più prodotti, necessitate di pallet misti, avete spazio a pavimento limitato o prevedete che la gamma cambi, una cella robotizzata sarà di solito la scelta più forte e a prova di futuro. Sotto gli 8–10 casi al minuto circa con un operatore nelle vicinanze, valutate un robot collaborativo. Confermate ogni opzione testando le vostre casse effettive e i campioni più deboli sull’attrezzatura proposta prima di impegnarvi.
Domande frequenti
Un robot può stare al passo con la mia nastratrice di casse?
Alle tipiche cadenze a media velocità, sì con margine. Fornite le casse al minuto sostenute dalla vostra linea e il robot può essere dimensionato — o raddoppiato — per abbinarle, inclusi fermi e cambi.
I robot collaborativi sono sicuri senza protezioni?
I cobot riducono i requisiti di protezione a velocità e forze inferiori, ma una valutazione del rischio completa determina comunque la disposizione finale, in particolare attorno ai trasportatori di alimentazione e all’area pallet.
Quale è più economico da installare?
A media velocità una cella robotizzata è spesso più economica una volta incluse le opere civili e l’innalzamento; le macchine convenzionali possono vincere ai volumi più alti dove la loro velocità è pienamente utilizzata.
Quanto è difficile cambiare gli schemi di pallet su un robot?
Gli schemi sono memorizzati e selezionati nel software, e si possono aggiungere nuovi schemi senza hardware. I fogli di separazione e di strato possono anche essere posizionati automaticamente.
Magazzini pallet, fogli di separazione e periferiche
Il robot è la parte visibile della cella, ma le periferiche determinano se gira incustodito. Un magazzino pallet presenta automaticamente i pallet vuoti, tenendone abbastanza per un turno o più, mentre i distributori di fogli di separazione e di strato posizionano la protezione tra gli strati o sotto il carico. I trasportatori devono accumulare pallet pieni e vuoti senza bloccare il robot, e il carico finito dovrebbe trasferirsi automaticamente verso l’avvolgimento. Sottodimensionare queste periferiche è una ragione comune per cui una cella venduta come automatica ha comunque bisogno di una persona in piedi accanto. SunAura Packaging Machines dimensiona l’intera cella — magazzino, distributori, accumulo e scarico — attorno al tempo di funzionamento incustodito previsto così il robot non attende mai un compito manuale.
Sicurezza e valutazione del rischio della cella
Qualsiasi cella di palettizzazione muove una massa significativa e deve essere trattata come macchinario protetto. Le celle recintate utilizzano barriere fotoelettriche o scanner di sicurezza all’apertura dell’operatore, con il robot che si ferma in sicurezza quando una persona entra. I robot collaborativi riducono la necessità di protezione fisica a velocità e carichi utili inferiori, ma i trasportatori, lo stack di pallet e il gripper possono ancora richiedere protezione, e l’intero sistema — non solo il braccio — è valutato. L’output della valutazione del rischio dovrebbe essere un insieme chiaro di zone: dove la macchina gira a piena velocità, dove rallenta, e dove si ferma. Pianificare queste zone con la disposizione all’inizio evita la costosa rilavorazione di scoprire che il percorso di accesso dell’operatore attraversa l’inviluppo di lavoro del robot.
Costruire la giustificazione finanziaria
Un caso aziendale di palettizzazione difendibile combina quattro voci: la manodopera diretta rimossa dall’impilamento manuale, la riduzione dei movimenti di muletto quando l’avvolgimento è connesso, la flessione delle rilavorazioni da pallet costruiti a mano inconsistenti, e l’evitamento dei costi di infortunio e assenteismo associati al sollevamento ripetitivo. Compensati su questi ci sono il costo installato, l’eventuale formazione dell’operatore e un modesto accantonamento di manutenzione. La maggior parte delle celle a media velocità recupera il proprio costo entro pochi anni sulla sola manodopera, e diventa più attraente quando il robot assorbe lavoro da più di una linea. Utilizzare cadenze reali misurate — casse per turno, minuti di manodopera per pallet, percentuale di rilavorazione attuale — produce un dato che il vostro team finanziario può difendere, e un fornitore affidabile vi aiuterà a raccoglierli anziché presentare una generica affermazione di payback.
Soluzioni raccomandate
- Linee flessibili multi-SKU: il nostro sistema di palettizzazione robotizzata;
- Operazioni a bassa cadenza accanto al personale: il robot di palettizzazione collaborativo;
- Fine linea connessa: un sistema integrato di avvolgimento e reggiatura.
SunAura Packaging Machines può valutare le vostre casse, schemi e produttività e raccomandare l’approccio di palettizzazione giusto come parte di una fine linea completa. Parlate con i nostri ingegneri, oppure esplorate la gamma completa nella sezione prodotti.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vedi biografia completa ›