

Экспортёр кофе из колумбийского «Кофейного треугольника» запустил линию SunAura Packaging Machines для укладки в короба и паллетирования: она принимает наполненные клапанные мешки с зелёным и обжаренным кофе прямо с фасовочно-весового участка, группирует их в гофрокороба, заклеивает короба и формирует готовые паллеты без ручного подъёма. Установка заменила участок, где операторы вручную укладывали мешки в короба, вручную заклеивали клапаны лентой и собирали паллеты ручной тележкой, — узкое место, которое стало критичным после расширения экспорта обжарщика в Европу и Северную Америку.
Линия работает с двумя основными форматами: розничными клапанными мешками 250 г и 500 г, а также пакетами-стойками 1 кг для молотого кофе. Короба — стандартные из гофрокартона RSC; ячейка рассчитана примерно на 8–10 коробов в минуту на самой частой схеме укладки, с переналадкой по рецептам между двумя типами мешков. Проект — первая пусконаладка кофейной линии SunAura Packaging Machines в Колумбии и часть растущей работы компании в Латинской Америке после прежних проектов по напиткам и мультипакам в Мексике и Бразилии.
Зачем экспортёру кофе понадобилась линия укладки в короба и паллетирования
Кофейные мешки неудобно укладывать в короба вручную. Клапанные мешки после наполнения держат форму и бывают слегка неровными; пакеты-стойки мягкие, и их надо подавать в короб в строго одинаковой ориентации, иначе он не закроется. На старой ручной линии в пик сезона за фасовочной машиной не поспевали три оператора, а четвёртый собирал паллеты. Усталость во второй половине смены давала нестабильный счёт мешков в коробе, перекосы и порой порванные пакеты — всё это оборачивалось претензиями в порту назначения.
Задание заказчика для SunAura Packaging Machines было конкретным: убрать четыре ручных рабочих места, принимать оба формата мешков на одной ячейке, сохранить компактную площадь (помещение реконструируют, а не строят с нуля) и обойтись на участке паллетирования без сплошного промышленного ограждения между ячейкой и существующим проходом.
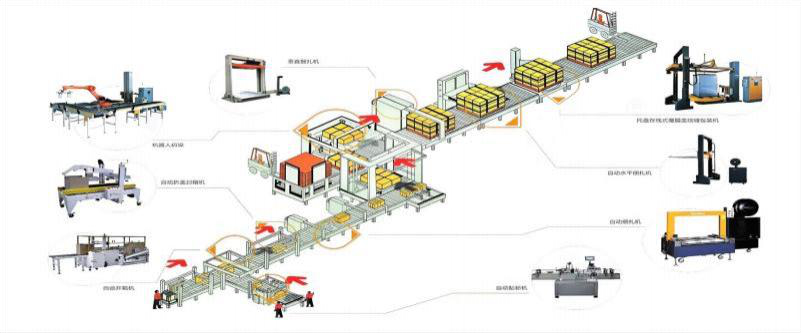
Компоновка линии
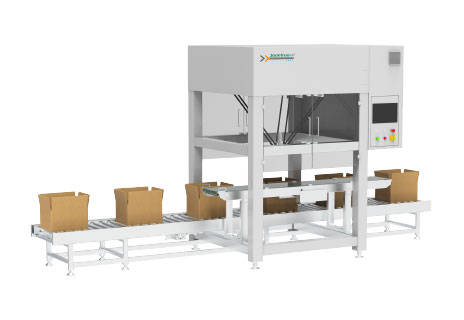
SunAura Packaging Machines скомпоновала ячейку компактной П-образной линией вдоль существующего помещения. Наполненные мешки уходят с весового участка на наклонный конвейер и попадают на участок сбора и ориентации. Спайдер-робот затем берёт мешки и укладывает их в короба, сформированные выше по потоку сервоприводным эректором. Упакованные короба проходят через машину для заклейки лентой, позицию этикетирования и выходят на участок паллетирования, где коллаборативный робот набирает схему груза. Паллетообмотчик с поворотным столом затем фиксирует готовую паллету перед отправкой на склад.
Все основные машины взяты из типового каталога SunAura Packaging Machines — заказчик настоял на этом, чтобы запасные части и навыки локального сервиса было легко поддерживать:
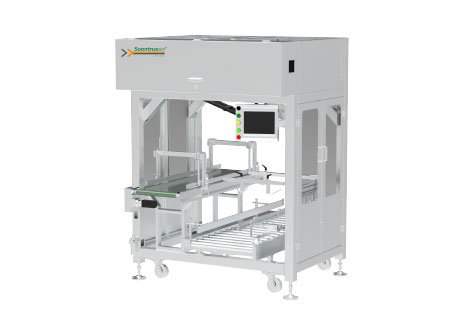
- Сервоприводные картоноформовочная машина и машина для заклейки дна: формируют заготовки RSC и проклеивают дно лентой до подачи мешков.
- Спайдер-робот станция укладки в короба с захватом по техническому зрению для более изменчивых пакетов-стоек.
- Машина для заклейки коробов одного типоразмера: заклеивает верхние клапаны лентой на постоянной высоте.
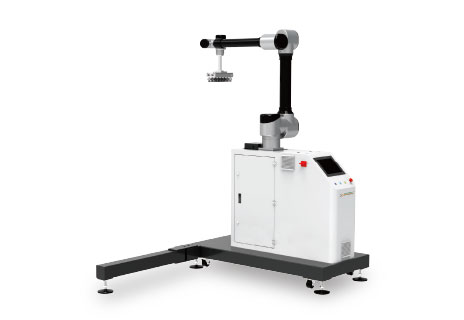
- Коллаборативный робот-штабелёр, питающий проходной или поворотный паллетообмотчик.
- Короткий накопительный конвейер между машиной для заклейки и паллетайзером развязывает две машины и не даёт единичной остановке раскатиться вверх по потоку.
Формирование коробов: тихая часть проекта
Заказчик сначала думал, что сложнее всего будет робот-укладчик. В итоге больше всего настройки потребовала картоноформовочная машина. Колумбийский гофрокартон различается от комбината к комбинату, а короба обжарщика приходили с чуть разной гофрой и влажностью в зависимости от сезона. Машина, безупречно формировавшая короба в сухую неделю, в дождливую могла заклинить.
SunAura Packaging Machines выбрала сервоприводную картоноформовочную машину а не самую дешёвую пневматическую именно потому, что сервоприводные движения можно подстроить с панели HMI под сопротивление клапанов и усилие удержания прямоугольности. При пусконаладке инженеры зафиксировали три варианта заготовок и создали отдельные параметры формирования короба для каждого, так что оператор линии выбирает активный тип картона, а не прогоняет все заготовки через одну настройку.
Роботизированная укладка гибких мешков в короба
Машина для укладки в короба — техническое сердце линии. Клапанные мешки берут из выровненного ряда и укладывают по 6 или 12 штук в зависимости от короба. Пакеты-стойки берут поштучно и ставят в короб вертикально: здесь нужен более мягкий захват и больший ход укладки. Захват работает вакуумными присосками, подобранными под плёнку пакета, и лёгким прижимом, который держит мешок, не сдавливая односторонний клапан.
У SunAura Packaging Machines спайдер-станция укладки в короба работает с клапанными мешками, а рецепт для пакетов использует ту же ячейку с другим рабочим органом и сниженной скоростью. Переналадка — это сохранённый рецепт, а не механическая переборка: оператор выбирает SKU на панели HMI, и точки захвата, тип захвата и счёт мешков в коробе обновляются автоматически.

Паллетирование без сплошного ограждения
Поскольку линия проходит через реконструированное помещение с соседним пешеходным проходом, заказчик хотел обойтись без обычной ограждённой промышленной ячейки. SunAura Packaging Machines подобрала коллаборативного робота-штабелёра под массу коробов (упакованные кофейные короба укладываются в грузоподъёмность и в ограничения кобота по усилию и скорости). Редактор схем укладки позволяет заводу задать две-три схемы груза — по одной под каждый паллетный стандарт экспортного рынка — и переключаться между ними при смене заказов.
Собственные рекомендации команды по выбору коллаборативной машины изложены в её руководстве по коллаборативным роботам-штабелёрам. Для кофейной линии кобот подошёл: короба лёгкие, темп умеренный, площадь ограничена. При бо́льших массах или более высоком темпе компания перешла бы к обычной роботизированной паллетирующей системе.
Стрейч-обмотка под долгий морской переход
Кофе уходит из Колумбии контейнером на многонедельный морской переход, поэтому паллетообмотчик важен. Разболтавшийся в контейнере груз мнёт короба и рвёт мешки. SunAura Packaging Machines задала поворотный обмотчик с повышенным предварительным растяжением и усиленным нижним витком, а жгутовый рисунок добавляет вертикальную фиксацию верхних слоёв. Настройки обмотчика задокументированы для заказчика: толщина плёнки и рекомендуемое число верхних и нижних витков.
Закупщикам, подбирающим обмотчик под себя, стоит сравнить поворотный и кареточный форматы в руководстве по выбору паллетообмотчика, а расход плёнки разобрать в материалах компании по стоимости стрейч-плёнки.

Результаты и передача линии
После пусконаладки и обучения операторов ячейку обслуживает один оператор: он подаёт заготовки коробов, следит за панелью HMI и отвозит готовые паллеты. Четыре ручных рабочих места, связанных с укладкой в короба и паллетированием, перевели на обжарку и в отдел качества. На заводе отмечают стабильный счёт мешков в коробе и заметное снижение повреждений пакетов; экспортные паллеты теперь уходят со склада с задокументированным рисунком обмотки, а не с грузом, собранным вручную как придётся.
Сервисная команда SunAura Packaging Machines передала документацию на машину на испанском, оставила при ячейке электросхемы и перечень запасных частей и назначила повторный визит после первых 30 суток работы, чтобы проверить настройки плёнки, параметры формирования короба и повторяемость робота в реальных условиях цеха.
График пусконаладки и заводская приёмка (FAT)
Проект шёл по стандартной схеме SunAura Packaging Machines для экспортной линии «под ключ». Когда размеры коробов и мешков зафиксировали, а компоновку согласовали, ячейку собрали и смонтировали на заводе в Циндао, куда пригласили заказчика на заводские приёмочные испытания с двумя форматами мешков и образцом заготовок коробов. На FAT линия отработала по полной паллете каждого формата, проверили повторяемость робота и настройки обмотчика и закрыли короткий перечень замечаний до разборки ячейки и отправки в колумбийский порт Буэнавентура.
На площадке пусконаладку вели в два этапа: сначала механический и электрический монтаж, затем пробный выпуск реальной продукции; инженер SunAura Packaging Machines по пусконаладке работал вместе с ремонтной службой заказчика. Финальный этап важнее всего — ячейку подстраивают под фактические условия цеха, под реальный гофрокартон и плёнку, которые никогда не совпадают с заводскими. Три параметра формирования короба скорректировали на первой неделе, как сказано выше, а предварительное растяжение обмотчика выставили после подтверждения выбранной заказчиком толщины плёнки.
Обучение, запасные части и документация
При передаче провели обучение операторов и ремонтников на испанском. Операторов учили смене рецептов, загрузке заготовок коробов, последовательности пуска и останова и действиям при типовых сообщениях об останове; ремонтную службу — регулировкам картоноформовочной машины, осмотру вакуумных присосок и захвата, обслуживанию запайной головки и плёночной каретки обмотчика. При ячейке есть рекомендуемый перечень запасных частей именно по тем позициям, чей отказ останавливает линию, — присоски, лентопротяжная головка, датчики, запайные элементы и узлы плёночной каретки, — а не длинный общий список.
Электросхема, чертежи машины, руководство по HMI и перечень запасных частей поставили вместе с машиной и оставили на площадке. Документация намеренно использует те же обозначения моделей, что и каталог, чтобы заказчик мог заказать части без разночтений: артикул вести проще, чем словесное описание. Для обжарщика, раньше работавшего на ручном участке, именно эта документация позволяет обслуживать новую линию силами собственного персонала, а не зависеть от стороннего наладчика.
Чем кофе отличался от других проектов финальной упаковки
SunAura Packaging Machines запускала линии напитков, снеков, замороженных продуктов и химии, и кофе принёс свои детали. Односторонний клапан на розничном кофейном мешке — самое чувствительное место: он выпускает газ, не впуская кислород, и захват укладчика не должен его смять или перекрыть. Продукт ещё и относительно лёгкий, поэтому укладчик работает с лёгким мешком и мягким ходом укладки, но сами мешки поштучно неровные — именно поэтому спайдер-ячейка берёт их из выровненного, сориентированного ряда, а не из свободной кучи.
Линия должна работать и с экспортным мешком — жёстким клапанным, — и с гибким пакетом-стойкой. Два формата мешков на одной ячейке — это требование, которое на менее гибкой линии вынудило бы добавить ручной участок или вторую ячейку. Решение SunAura Packaging Machines — один робот и два рецепта, где захват и точки взятия выбираются автоматически. Решение вертикальной укладки в короба служит ориентиром, когда гибкий мешок опускают в короб вертикально, а не укладывают плашмя.
Уроки для других экспортёров, работающих с мешками
Колумбийский проект даёт несколько практических уроков любому экспортёру кофе, чая, зерна, орехов или кондитерских изделий, который присматривает похожую модернизацию:
- Сначала наладьте картоноформовочную машину. При реконструкции и нестабильном гофрокартоне сервоприводный эректор с регулируемыми параметрами формирования стоит своей разницы с самой дешёвой пневматикой.
- Один укладчик в короба с двумя рецептами обычно лучше двух станций укладки, когда форматы мешков идут партиями, а не одновременно.
- Коллаборативный паллетайзер — реальный вариант для лёгких коробов и умеренного темпа, но только когда ячейку под это оценили; это не универсальный способ обойтись без ограждения.
- Подбирайте паллетообмотчик под фактический морской переход и практику обращения с паллетами в стране назначения, а не под номинальную настройку плёнки.
- Развяжите ячейку накопителем, чтобы короткая остановка паллетайзера не глушила укладчик и эректор.
Для экспортёров кофе, фасовщиков чая, переработчиков зерна и орехов и других производств с мешками, взвешивающих похожую модернизацию, команда комплексных упаковочных линий компании разбирает размеры коробов и мешков, паллетные стандарты и чертежи площадки до предложения компоновки. Колумбийский проект — наглядный ориентир: реконструированное помещение, два формата мешков и требование паллетирования без ограждения закрываются типовыми машинами, если эректор, укладчик в короба и паллетайзер спроектированы как одна ячейка.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›