

Un esportatore di caffè nel Triangolo del Caffè colombiano ha commissionato una linea di casetta e palettizzazione SunAura Packaging Machines che prende i sacchi a valvola riempiti di caffè verde e tostato direttamente dalla stazione di insaccaggio e pesatura, li raggruppa in master case in cartone ondulato, sigilla le casse e costruisce pallet finiti senza sollevamento manuale. L’installazione sostituisce una sezione dell’impianto dove gli operatori impilavano a mano i sacchi nelle casse, applicavano a mano il nastro sui lembi e costruivano i pallet con un transpallet a mano — un collo di bottiglia che è diventato acuto dopo che il torrefattore ha espanso le esportazioni in Europa e Nordamerica.
La linea gestisce due formati di confezione primari: sacchi a valvola retail da 250 g e 500 g, e bustine stand-up da 1 kg per caffè macinato. Le casse sono scatole RSC standard in cartone ondulato, e la cella è dimensionata per girare intorno alle 8–10 casse al minuto sullo schema di conteggio più comune, con cambio basato su ricetta tra i due tipi di sacco. Il progetto è la prima messa in servizio di caffè di SunAura Packaging Machines in Colombia, parte della crescente attività dell’azienda in America Latina dopo precedenti installazioni di beverage e multipack in Messico e Brasile.
Perché un esportatore di caffè aveva bisogno di una linea di casetta e palettizzazione
I sacchi di caffè sono scomodi da inscatolare a mano. I sacchi a valvola sono riempiti in modo rigido e possono essere di forma leggermente irregolare; le bustine stand-up sono flosce e devono essere presentate alla cassa in un orientamento coerente altrimenti la cassa non si chiude. Sulla vecchia linea manuale, servivano tre operatori per stare al passo con la insaccatrice durante l’alta stagione, e una quarta persona costruiva i pallet. La fatica nel turno pomeridiano produceva conteggi delle casse non uniformi, sacchi disallineati e occasionalmente bustine lacerate, che si presentavano come reclami dei clienti al porto di destinazione.
Il brief del cliente a SunAura Packaging Machines era specifico: rimuovere le quattro posizioni manuali, accettare entrambi i formati di sacco sulla stessa cella, mantenere compatto l’ingombro a pavimento (il locale è una retrofitting, non un edificio greenfield), e fornire una sezione di palettizzazione che non richiedesse una recinzione industriale completa tra la cella e il corridoio esistente.
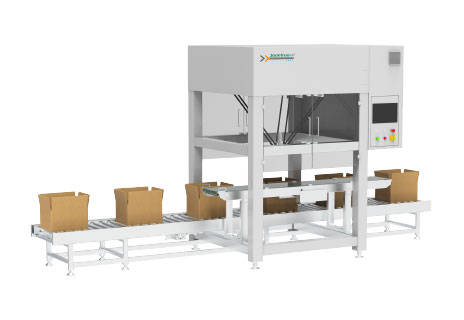
La disposizione della linea
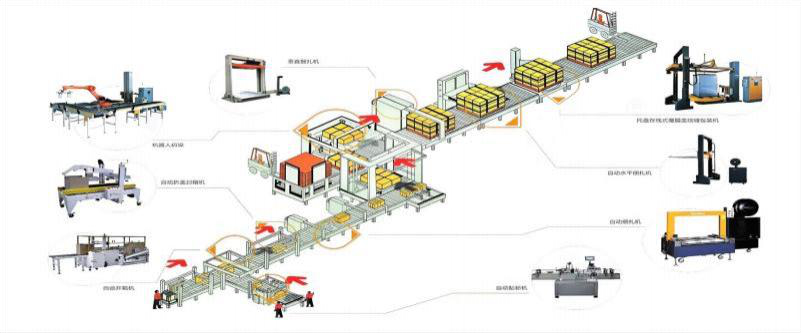
SunAura Packaging Machines ha configurato la cella in una compatta U che segue il locale esistente. I sacchi riempiti lasciano la stazione di pesatura su un trasportatore inclinato ed entrano in una sezione di raccolta e orientamento. Una stazione di casetta con spider robot quindi preleva e posiziona i sacchi nelle casse che sono state formate a monte da una formatrice di casse servoassistita. Le casse imballate viaggiano attraverso una nastratrice, una posizione di etichettatura e sulla sezione di palettizzazione, dove un robot collaborativo costruisce lo schema di carico. Una fasciatrice a piattaforma girevole quindi stabilizza il pallet finito prima che venga spostato al magazzino.
I principali gruppi macchina sono tutti estratti dal catalogo standard di SunAura Packaging Machines, che il cliente ha richiesto specificamente così che i ricambi e la conoscenza del servizio locale sarebbero stati facili da mantenere:
- Una formatrice di casse e sigillatrice sul fondo servoassistita che forma i blank RSC e applica il nastro sul fondo prima che arrivino i sacchi.
- Una stazione di casetta con spider robot con pick assistito da visione per le bustine stand-up più variabili.
- Una nastratrice di casse uniforme che applica il nastro sui lembi superiori a un’altezza costante.
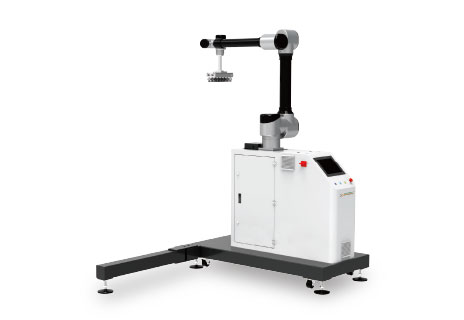
- Un robot di palettizzazione collaborativo che alimenta una fasciatrice per pallet inline o a piattaforma girevole.
- Un breve trasportatore di accumulo tra la nastratrice e il pallettizzatore per disaccoppiare le due macchine e prevenire che un singolo fermo si propaghi a monte.
La formatura delle casse: la parte silenziosa del progetto
Il cliente inizialmente si aspettava che la casetta robotizzata fosse la parte più difficile della cella. Alla fine, la formatrice di casse ha richiesto la massima taratura. La fornitura di cartone ondulato colombiano varia tra le cartiere, e le casse del torrefattore arrivavano con flauto del cartone e condizioni di umidità leggermente diversi a seconda della stagione. Una macchina che formava le casse perfettamente in una settimana asciutta poteva incepparsi in una settimana piovosa.
SunAura Packaging Machines ha selezionato una formatrice di casse servoassistita anziché il modello pneumatico più economico proprio perché i moti servoassistiti potevano essere regolati per la resistenza dei lembi e la pressione di tenuta squadrata dall’HMI. Durante la messa in servizio, gli ingegneri hanno registrato tre varianti di blank e creato parametri di formatura cassa separati per ciascuna, così l’operatore di linea può selezionare il tipo di cartone attivo anziché forzare ogni blank attraverso un’unica impostazione.
Casetta robotizzata per sacchi flessibili
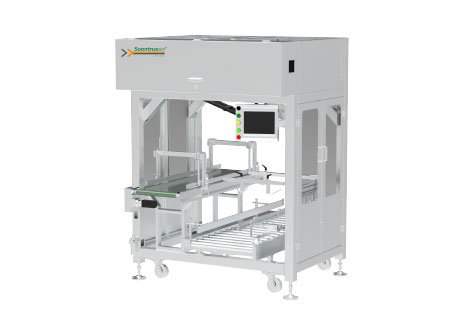
La casetta è il cuore tecnico della linea. I sacchi a valvola vengono prelevati da una fila collazionata e posizionati in una disposizione da 6 o 12 a seconda della cassa. Le bustine stand-up vengono prelevate singolarmente e messe in piedi nella cassa, il che richiede un gripper più delicato e una corsa di posizionamento più lunga. Il gripper utilizza ventose selezionate per il film della bustina e una leggera pinza che tiene il sacco senza schiacciare la valvola unidirezionale.
La stazione di casetta spider di SunAura Packaging Machines gestisce i sacchi a valvola, mentre la ricetta per bustine utilizza la stessa cella con un end-of-arm tool diverso e una velocità ridotta. Il cambio è una ricetta memorizzata, non una ricostruzione meccanica — l’operatore seleziona lo SKU sull’HMI e i punti di pick, la selezione del gripper e il conteggio delle casse si aggiornano automaticamente.

Palettizzazione senza recinzione completa
Poiché la linea attraversa un locale retrofittato con un corridoio pedonale adiacente, il cliente voleva evitare una cella industriale convenzionale recintata. SunAura Packaging Machines ha specificato un robot di palettizzazione collaborativo per i pesi delle casse coinvolti (le casse di caffè imballate restano entro il carico utile e i limiti di forza e velocità del cobot). L’editor di schemi del robot consente all’impianto di costruire due o tre schemi di carico — uno per ogni standard di pallet utilizzato dal mercato di export — e di passare da uno all’altro man mano che gli ordini cambiano.
La guida del team sulla scelta di una macchina collaborativa è esposta nella sua guida al robot di palettizzazione collaborativo. Per la linea del caffè, un cobot era la scelta giusta perché le casse erano leggere, la cadenza era moderata e lo spazio a pavimento era limitato. A pesi più alti o cadenze più veloci, l’azienda passerebbe invece al sistema di palettizzazione robotizzato convenzionale.
Avvolgimento in estensibile per una lunga traversata marittima
Il caffè lascia la Colombia in container per una traversata marittima di diverse settimane, così la fasciatrice in estensibile conta. Un carico sciolto che si sposta nel container può schiacciare le casse e lacerare i sacchi. SunAura Packaging Machines ha specificato una fasciatrice a piattaforma girevole con un’impostazione di pre-stretch più alta e un avvolgimento base rinforzato, con lo schema di roping che aggiunge contenimento verticale per gli strati superiori. Le impostazioni della fasciatrice sono documentate per il cliente, inclusi il gauge del film e il numero raccomandato di giri in alto e in basso.
Gli acquirenti che dimensionano la propria fasciatrice possono confrontare i formati a piattaforma girevole e a braccio rotante nella guida alla selezione della fasciatrice per pallet, e calcolare il consumo di film nel materiale sui costi del film estensibile dell’azienda.

Risultati e handover
Dopo la messa in servizio e la formazione degli operatori, la cella gira con un unico operatore il cui ruolo è alimentare i blank delle casse, monitorare l’HMI e spostare i pallet finiti. Le quattro posizioni manuali legate alla casetta e alla palettizzazione sono state ridistribuite alla torrefazione e alle aree qualità. L’impianto riporta conteggi delle casse uniformi e un netto calo dei danni alle bustine, e i pallet di export ora lasciano il magazzino con uno schema di avvolgimento documentato anziché un carico costruito a mano variabile.
Il team di servizio di SunAura Packaging Machines ha consegnato la documentazione della macchina in spagnolo, ha tenuto i schemi elettrici e l’elenco ricambi con la cella, e ha commissionato una visita di follow-up dopo i primi 30 giorni di produzione per verificare le impostazioni del film, i parametri di formatura cassa e la ripetibilità del robot nelle reali condizioni ambientali.
Programma della messa in servizio e il FAT
Il progetto ha seguito la sequenza standard SunAura Packaging Machines per una linea di export chiavi in mano. Una volta bloccate le dimensioni di casse e sacchi e approvata la disposizione, la cella è stata costruita e assemblata nello stabilimento di Qingdao, dove il cliente è stato invitato a un test di accettazione in fabbrica utilizzando i due formati di sacco e un campione dei blank di cassa. Il FAT ha fatto girare la linea attraverso un pallet completo di ogni formato, verificato la ripetibilità del robot e le impostazioni della fasciatrice, e chiuso una breve punch list prima che la cella fosse smontata e spedita al porto colombiano di Buenaventura.
On site, la messa in servizio è stata completata in due tappe: installazione meccanica ed elettrica seguita da una corsa di produzione live, con l’ingegnere di messa in servizio di SunAura Packaging Machines che lavorava insieme al team di manutenzione del cliente. La tappa finale è la più importante — la cella è tarata sulle reali condizioni ambientali e sulla reale fornitura di cartone e film nell’impianto, che non sono mai identiche alle condizioni di fabbrica. Tre parametri di formatura cassa sono stati aggiustati nella prima settimana, come notato sopra, e il pre-stretch della fasciatrice è stato impostato una volta confermato il gauge del film scelto dal cliente.
Formazione, ricambi e documentazione
L’handover includeva formazione di operatori e manutenzione in spagnolo. Gli operatori sono stati formati sul cambio ricetta, il caricamento dei blank di cassa, la sequenza di avvio e spegnimento, e come rispondere ai messaggi di fermo comuni; il team di manutenzione è stato formato sulle regolazioni della formatrice di casse, l’ispezione delle ventose e del gripper, la manutenzione della testa di saldatura e il carrello portafilm della fasciatrice. La cella porta un elenco ricambi consigliato che copre gli elementi che causano un fermo se si guastano — ventose, una testa di nastro, sensori, elementi di saldatura e componenti del carrello portafilm — anziché un lungo elenco generico.
Lo schema elettrico, i disegni della macchina, il manuale HMI e l’elenco ricambi sono stati consegnati con la macchina e lasciati on site. La documentazione segue deliberatamente gli stessi numeri di modello della macchina del catalogo, così il cliente può ordinare i ricambi senza ambiguità; un codice parte è più facile da mantenere di una descrizione verbale. Per un torrefattore che aveva precedentemente gestito una sezione manuale, questa documentazione è ciò che consente alla nuova linea di essere mantenuta dal personale dell’impianto anziché dipendere da un montatore esterno.
Cosa rendeva il caffè diverso dagli altri progetti di fine linea
SunAura Packaging Machines ha messo in servizio linee di beverage, snack, surgelati e chimici, e il caffè presentava il proprio insieme di dettagli. La valvola unidirezionale su un sacco di caffè retail è il punto più sensibile: è lì per lasciare uscire il gas senza far entrare ossigeno, e il gripper della casetta non può schiacciarla o bloccarla. Il prodotto è anche relativamente leggero, così la casetta lavora con un sacco leggero e una corsa di posizionamento delicata, ma i sacchi sono individualmente irregolari, ed è per questo che la cella spider utilizza una sezione di raccolta e orientamento anziché prelevare da un mucchio sciolto.
La linea di confezionamento deve anche gestire sia il sacco di export, che è un sacco a valvola rigido, sia la bustina, che è un formato stand-up flessibile. Due formati di sacco su una cella è il tipo di requisito che, in una linea meno flessibile, forzerebbe una tappa manuale o una seconda cella. La soluzione SunAura Packaging Machines utilizza un robot e due ricette, con il gripper e i punti di pick selezionati automaticamente. La soluzione verticale di casetta è il riferimento quando il sacco flessibile viene calato verticalmente nella cassa anziché posizionato piano.
Lezioni per altri esportatori che gestiscono sacchi
Il progetto colombiano offre alcune lezioni pratiche per qualsiasi esportatore di caffè, tè, cereali, frutta secca o dolciario che consideri un simile ammodernamento:
- Fate bene la formatrice di casse. In una retrofitting con fornitura di cartone ondulato variabile, una formatrice servoassistita con parametri di formatura regolabili vale la differenza sul modello pneumatico più economico.
- Una casetta con due ricette è di solito meglio di due stazioni di imballaggio quando i formati di sacco girano in lotti anziché simultaneamente.
- Un pallettizzatore collaborativo è un’opzione reale per casse leggere e cadenze moderate, ma solo quando la cella è valutata per esso; non è un’opzione generica senza recinzione.
- Specificate la fasciatrice in estensibile in base all’effettivo viaggio marittimo e alla pratica di handling del pallet a destinazione, non su un’impostazione nominale del film.
- Disaccoppiate la cella con accumulo così un fermo minore al pallettizzatore non ferma la casetta e la formatrice.
Per gli esportatori di caffè, i confezionatori di tè, i processori di cereali e frutta secca e altre operazioni di handling sacchi che valutano un simile ammodernamento, il team delle linee di confezionamento integrate esamina le dimensioni di casse e sacchi, gli standard di pallet e i disegni di pavimento prima di proporre una disposizione. Il progetto colombiano è un punto di riferimento utile: mostra che un locale retrofittato, due formati di sacco e un requisito di palettizzazione senza recinzione possono essere soddisfatti con macchine standard, a condizione che la formatrice di casse, la casetta e il pallettizzatore siano ingegnerizzati come un’unica cella.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›