

يُعدّ تقليب حمولة تزن أكثر مما تستطيع رافعة شوكية تدويره بأمان حدثاً يومياً في مصانع تشغيل المعادن، وكثيراً ما يُنجز على نحو رديء. فاللفائف تصل أفقيةً ولا بد أن تُقام عموديةً لآلة فكّ اللفّ، والقوالب تُشغَّل بوضع وتُخزَّن أو تُركَّب بوضع آخر، وباليتات البضائع الجاهزة تحتاج إلى تبديل دون إنزال الحمولة، والهياكل الملحومة تُصنَّع أفقياً وتُركَّب رأسياً. وحين تعتمد المصانع على السلاسل والحبال ومناورة مرتجلة بالرافعة الشوكية، تصبح العملية بطيئة وغير منضبطة وخطر سحقٍ دائم، وتتوقّف كلياً على مَن يقود الرافعة في تلك اللحظة. أمّا ماكينة التقليب أو الإمالة المصمّمة للغرض فتُزيل الارتجال، ويشرح هذا الدليل كيف تُحدَّد مقاساتها، ويُختار المحرّك والتثبيت، وتُحسب الدورة، وتُدمَج بأمان.
تورّد SunAura Packaging Machines نطاقاً قياسياً من ماكينات التقليب بزاوية 90 درجة وماكينات الإمالة بزاوية 180 درجة بسعات من ثلاثة إلى خمسين طناً؛ وقد تناول إعلان الإطلاق الماكينات نفسها، أمّا هذا المقال فيستعرض القرارات الهندسية التي يتخذها المشتري عند تحديدها لللفائف والقوالب والقوالب المعدنية والباليتات الثقيلة.
أولاً: حدّدوا الحمولة بدقة
تُحدَّد مقاسات كل ماكينة تقليب من الحمولة، والخطأ الأول هو وصف المتوسط بدل الحالة الأسوأ. ومدخلات المواصفة هي أثقل حمولة مفردة يُراد تقليبها شاملةً باليتها أو مثبّتها، وأكبر غلاف في كل بُعد، وما إذا كانت الحمولة أسطوانية أم مسطّحة، وموضع مركز ثقلها بالنسبة لمحور الدوران، وكيف ستُوضَع وتُرفَع — برافعة شوكية أو ونش أو ناقل. ومواصفة اللفّة تحتاج القطر الخارجي والقطر الداخلي والعرض والوزن؛ ومواصفة القالب تحتاج أبعاده مغلقاً ووزنه؛ ومواصفة حمولة الباليتة تحتاج مساحة القاعدة والارتفاع وما إذا كانت مستقرّة عند الإمالة.
يهمّ مركز الثقل لأنه يغيّر العزم الذي يجب أن يولّده المحرّك: فالحمولة الطويلة غير المتماثلة تُولّد عزم دوران أكبر بكثير في منتصف الدورة من مكعّب مدمج بالوزن نفسه، ويُحدَّد الهيكل والمحرّك على أساس ذلك العزم لا على الوزن الساكن. وتعمل SunAura Packaging Machines من صور أو رسومات للحمولات الفعلية وتحدّد المقاسات تحفّظاً على أساس الحالة الأثقل، ولهذا يطلب نموذج طلب العرض (RFQ) الحمولة القصوى لا حمولة نموذجية.
نطاق الماكينات المعتمد، بالأرقام
| الماكينة | الزاوية | السعة | الدورة (اتجاه واحد) | المحرّك / التثبيت |
|---|---|---|---|---|
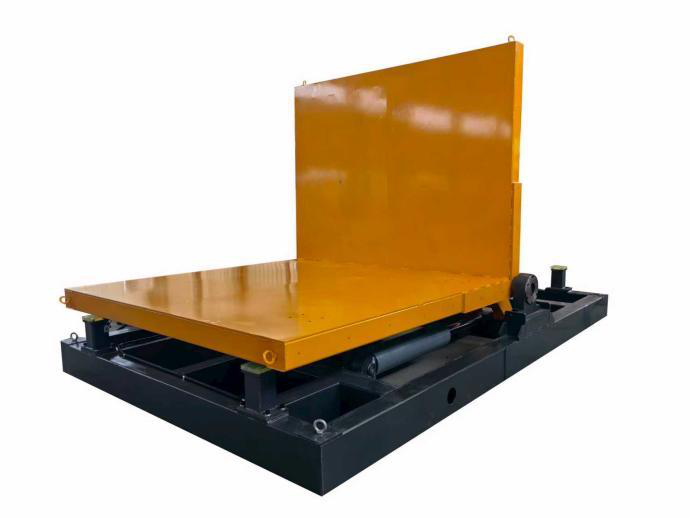
| ماكينة تقليب ميكانيكية 90° | 0–90°، توقف عند أي زاوية | حتى 50 طناً | 30–50 s | ميكانيكية، بدء/إيقاف تدريجي بتردّد متغيّر (VFD) |
| ماكينة تقليب هيدروليكية 90° | 0–90°، توقف عند أي زاوية | حتى 50 طناً | 30–50 s | هيدروليكية، دوران سلس |
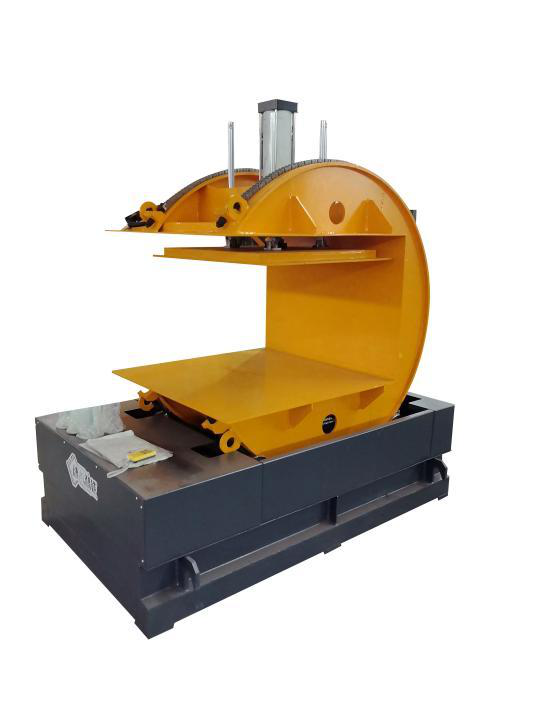
| ماكينة إمالة ميكانيكية 180° | 0–180°، توقف عند أي زاوية | حتى 10 أطنان | 60–120 s | ميكانيكية، تثبيت هوائي/هيدروليكي |
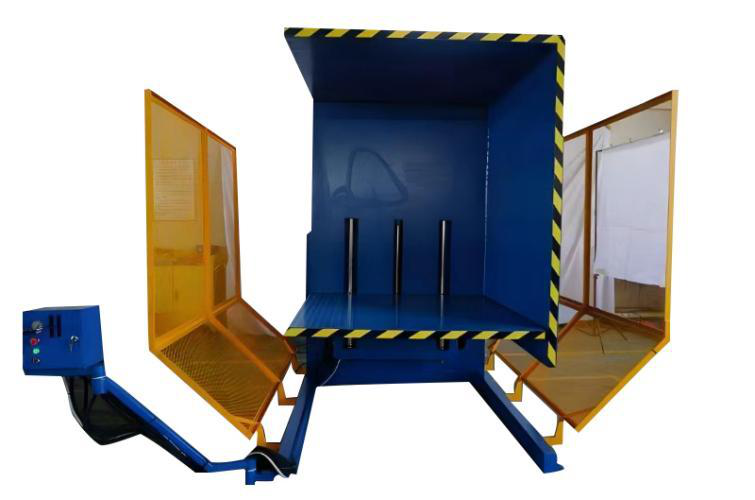
| ماكينة إمالة 180° مغلقة بالكامل | 0–180° | حتى 3 أطنان | 60–120 s | محميّة بالكامل، أبواب متشابكة |
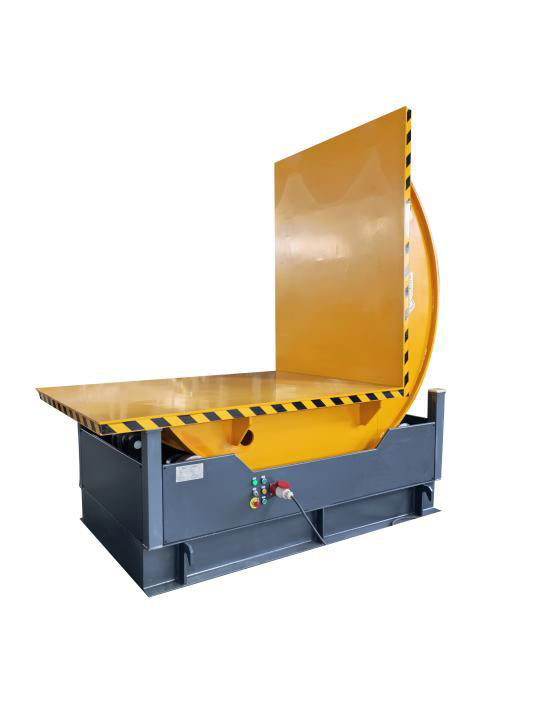
تستقبل ماكينات 90° القياسية أغلفة إمالة من 500–2000 مم على كل جانب، وحمولات أسطوانية بقطر 500–2000 مم وبعرض لفافة ضمن 2000 مم، بقدرة مركّبة من 1 إلى 22 كيلوواط بحسب الحمولة؛ أمّا الأغلفة غير القياسية فتُصمَّم على رسومات العميل.
محرّك ميكانيكي أم هيدروليكي
كلا المحرّكين يبلغ خمسين طناً وكلاهما يتوقف عند أي زاوية، فالاختيار ليس مسألة سعة. فماكينات التقليب الميكانيكية تستخدم مجموعة نقل بمحرّك بتردّد متغيّر (VFD) مع بدء وإيقاف تدريجيّين، يحميان الحمولة والتروس من الصدمات، وتناسب الدورات المحدّدة المتكرّرة في بيئات الإنتاج التي اعتادت صيانتها التعامل مع المحرّكات الكهربائية. أمّا الماكينات الهيدروليكية فتدور بسلاسة تحت عزم عالٍ وتمتصّ صدمة الدوران، وتناسب الأحمال الأثقل والمصانع التي تشغّل أصلاً وحدات قدرة هيدروليكية وصيانة هيدروليكية. ويتوقّف القرار على ملف الدورة وخبرة قسم الصيانة القائمة: فماكينة هيدروليكية في مصنع بلا خبرة هيدروليكية تُخدَم على مضض، وماكينة ميكانيكية في ورشة هيدروليكية تفقد السلاسة التي دفعت إلى اختيارها.
التثبيت: الجزء الذي لا يجوز التخمين فيه
الدوران آمن فقط إذا لم تتحرّك الحمولة، والتثبيت هو المكوّن الأكثر تخصيصاً. فاللفائف تستقرّ في سروج وتُثبّت مقابل الصفيحة، والحمولات المسطّحة تُثبّت بين طاولتين أو تمسكها أذرع هوائية أو هيدروليكية، وحمولات الباليتات قد تُقلّب مع الباليتة على أن يمسك المثبّت المجموعة بإحكام قبل تحرّك المنصّة. وتستخدم ماكينات الإمالة 180° تثبيتاً هوائياً أو هيدروليكياً تحديداً لأن الحمولة المقلوبة في أعلى الدورة لا يمسكها شيء سواه، وتُربط قوّة التثبيت وتسلسله بالدوران بحيث لا تبدأ دورة قبل تأمين الحمولة. والمصانع التي تقلّب حمولات مختلطة تحدّد تثبيتاً قابلاً للضبط ومواضع محفوظة كوصفات، أمّا الخطوط المخصّصة فتستخدم مثبّتات ثابتة أسرع في التحميل.
حساب الدورة الحقيقية والطاقة الإنتاجية
تغطّي الدورة المعلنة — 30–50 ثانية في الاتجاه الواحد لماكينات 90°، و60–120 ثانية لماكينات 180° — الدوران وحده، أمّا الطاقة الإنتاجية العملية فتشمل التحميل والتثبيت والدوران والتحرير والإخراج. فلفّة تُقلَّب في أربعين ثانية لكن تُحمَّل وتُرفَع بالرافعة الشوكية في دقيقتين إضافيتين تعطي دورة أقرب إلى ثلاث دقائق للحمولة، وعلى التخطيط أن يستخدم هذا الرقم الكامل لا زمن الدوران. وقلّما تكون الماكينة عنق الزجاجة؛ بل الرافعة الشوكية أو الونش الذي يضع الحمولة، ولذلك تُدمج المصانع عالية الحجم ماكينة التقليب في سريانٍ بالنواقل تُدخل فيه الحمولات وتُخرجها دون شاحنة مخصّصة. وكما في سائر معدّات التغليف والمناولة، يُخطَّط الخط على دورات قابلة للتحقيق لا على أرقام الحالة المثلى، وهو المنهج الوارد في دليل SunAura Packaging Machines حول الطاقة الإنتاجية الفعلية.
السلامة: لماذا يقف المشغّل بعيداً
كامل مبرّر ماكينة التقليب المصمّمة للغرض هو فارق السلامة مقارنةً بالتجهيز بالحبال، ويتبع التصميم مجموعة مبادئ قصيرة. تُثبَّت الحمولة بإحكام قبل الدوران؛ ويشغّل المشغّل الدورة لاسلكياً من خارج منطقة العمل، مما يقضي على عادة توجيه حمولة متأرجحة باليد؛ وتُركَّب إيقافات طوارئ عند الهيكل ووحدات التحكم؛ ويمنع البدء والإيقاف التدريجيّان تأرجح الحمولة عند طرفَي الدوران؛ وتضيف الماكينة 180° المغلقة بالكامل أبواباً متشابكة فلا تعمل دورة وبابٌ مفتوح. وتُتحقَّق هذه الوسائل عند التشغيل التجريبي والاستلام وتُختبر وفق جدول صيانة، لأن تجاوز مشبك بيني يعيد العملية إلى الحالة التي اشتُريت الماكينة لإزالتها. ويطابق منطق الحواجز ما تناوله دليل اختيار معدّات مرحلة التغليف النهائي لدى SunAura Packaging Machines من إرشادات الغسيل والخدمة الشاقة.
تركيب مستقل أم مدمج في الخط
تُركَّب ماكينات التقليب على ترتيبين، ويتبع الاختيار الحجم. فالخلايا المستقلة في المستودعات وورش القوالب تخدم ماكينة واحدة، وتُجلب الحمولات بالرافعة الشوكية ويشغل الهيكل مساحة صغيرة مخصّصة؛ وهذا يناسب ورش العمل بالطلبات والإنتاج المختلط. أمّا الماكينات المدمجة في الخط في مراكز خدمة المعادن ومصانع الختم فتقع ضمن نواقل بكرات أو عربات لفائف، تقلّب الحمولات كمحطة واحدة في سريان متصل وتغذّي آلة فكّ اللفّ أو آلة الشقّ أوتوماتيكياً. وتدمج SunAura Packaging Machines كلا الترتيبين مع النواقل ومناولة اللفائف ومعدّات مرحلة التغليف النهائي التي تورّدها، اتباعاً لمبادئ التخطيط في دليلها حول النواقل ومناولة المنتجات، وتتبادل وحدة PLC وشاشة HMI الإشارات مع الخط المحيط فلا يعمل الدوران إلا حين تكون المحطات السابقة واللاحقة جاهزة.
مثال عملي: مركز خدمة الصلب
يتّضح تحديد المقاسات أكثر بحالة ملموسة. مركز خدمة يشقّ الصلب المدلفن على الساخن يستقبل لفائف حتى خمسة وعشرين طناً، بقطر خارجي 1900 مم وعرض حتى 1600 مم، تصل بعينها أفقيةً لتغذّي آلة فكّ اللفّ بعينها عموديةً. وتستقرّ اللفّة الأشدّ سوءاً مائلةً قليلاً على السرج، فيبتعد مركز ثقلها عن محور الدوران في منتصف الدورة، ويُحدَّد المحرّك على أساس ذلك العزم لا على اللفّة وهي مسطّحة فحسب. ويُختار ماكينة تقليب هيدروليكية 90° لدوران سلس عالي العزم، وتُبنى الصفيحة والسرج على الأقطار الفعلية للفّة، وتستغرق الدورة نحو أربعين ثانية دوراناً — لكن الدورة الكاملة، بما يشمل وضع عربة اللفائف للحمولة والتثبيت والتقليب والتحرير في آلة فكّ اللفّ، تُخطَّط على عدة دقائق لأن العربة تخدم محطات أخرى. وتُدمج الماكينة في الخط مع نواقل بكرات وعربات لفائف بدل هيكل مستقل، وتربط وحدة PLC الدوران بموضع العربة.
أمّا ورشة قوالب بالميزانية نفسها فتحدّد مواصفة مختلفة: ماكينة ميكانيكية مستقلة 90° أو 180°، بتثبيت قابل للضبط لمقاسات قوالب مختلطة، وتحكم لاسلكي وتحميل بالرافعة الشوكية، لأن حمولاتها تتغيّر يومياً ولا تصل أبداً على ناقل. الفئة الوزنية نفسها، وتكوين مختلف كلياً.
أخطاء المواصفات الشائعة
الإخفاقات التي تراها SunAura Packaging Machines في الاستفسارات تتبع نمطاً قصيراً. يحدّد المشترون المقاسات على الحمولة المتوسطة ثم يقلّبون أثقل منها، فيُحمّلون الهيكل ومجموعة النقل فوق طاقتهما؛ ويتجاهلون مركز الثقل ويكتفون بالوزن الساكن، فيُقلّلون عزم منتصف الدورة؛ ويفترضون أن مثبّتاً من ماكينة سابقة يناسب شكل حمولة جديد، وهكذا تزلق الحمولات أثناء القلب؛ ويخطّطون الطاقة الإنتاجية على زمن الدوران بدل دورة التحميل والإخراج الكاملة؛ ويطلبون ماكينة دون تأكيد كيف ستُحمَّل، فلا يبقى مكان للرافعة الشوكية أو الونش. وكل خطأ يُصلَح في مرحلة المواصفة ويُكلّف كثيراً بعد التصنيع، ولهذا تطلب SunAura Packaging Machines الرسومات وتُنجز التخطيط قبل تسعير الهيكل.
الأساسات والموقع والصيانة
ماكينة بخمسين طناً تقلّب حمولةً بخمسين طناً تحتاج أرضيةً تحملها، ويُتحقّق من حمل الأساس بالرجوع إلى بلاطة المبنى لا بالافتراض من مساحة قاعدة الماكينة. ويُثبَّت الهيكل على بلاطة مستوية منبسطة، مع مساحة حوله لمعدّات التحميل، وللنواقل وعربات اللفائف في الماكينات المدمجة. والصيانة مباشرة: تُفحَص مجموعات النقل الميكانيكية وتُشحَّم وفق جدول، وتُحفظ خزائن VFD وPLC نظيفة ومهوّاة، وتُفحَص الأنظمة الهيدروليكية من حيث الحالة والتسرّب حيث رُكّبت، وتُصان أسطح التثبيت فلا تنزلق الحمولة. وتُختبر وسائل السلامة — إيقافات الطوارئ والمشابك البينية وأجهزة التحكم اللاسلكية — بانتظام، لأن سلامة عملها هي ما يُبقي المشغّل بعيداً. وكما في سائر المعدّات الثقيلة، يحول روتين قصير موثّق ومخزون صغير من قطع التآكل العملية دون الأعطال التي تُكلّف ورديةً كاملة، وفق إرشادات SunAura Packaging Machines حول إدارة قطع الغيار.
لماذا تستبدل المصانع الأساليب المرتجلة
كثيراً ما تشتري المصانع ماكينة تقليب بعد حادث لا قبله: لفّة تأرجحت على الحبال، أو قالب دُفع بشوكات رافعة، أو باليتة قُلبت فانزلقت الحمولة. وعندها تكون قيمة الماكينة واضحة. فهي تزيل التأرجح غير المنضبط وعادة توجيه الحمولات باليد، وتقلّب كل حمولة بالدورة القابلة للتكرار نفسها، وتسجّل العملية عبر وحدة التحكم، وتُبقي المشغّل خارج منطقة العمل. وهي تحمي المنتج نفسه أيضاً، إذ تتلف اللفّة أو القالب الذي ينزلق أثناء تقليب مرتجل قبل أن يصل إلى الماكينة التي اشتُري من أجلها، وتقترب تكلفة حادث واحد من ثمن الماكينة. وبالنسبة للمصانع التي تتناول هذه الحمولات يومياً، قلّما يكون السؤال: هل الماكينة مبرَّرة؟ بل: لماذا صُبر على الأسلوب المرتجل كل هذه المدّة؟
الأسئلة الشائعة
أيّ سعة أحدّدها؟
أثقل حمولة فعلية لديكم شاملةً الباليتة أو المثبّت، مع تحديد الهيكل والمحرّك على عزم مركز الثقل في منتصف الدورة، لا على الحمولة المتوسطة.
محرّك ميكانيكي أم هيدروليكي؟
كلاهما يبلغ خمسين طناً؛ اختر الميكانيكي للدورات المحدّدة المتكرّرة، والهيدروليكي للدوران السلس عالي العزم، واسترشد بخبرة الصيانة لديكم.
كم حمولة في الساعة يمكنني تقليبها؟
يستغرق الدوران 30–120 ثانية بحسب الطراز، لكن الدورة الكاملة تشمل التحميل والإخراج بالرافعة الشوكية، وهو ما يحدّد عادةً المعدّل العملي عند حمولة إلى عدة حمولات لكل دقيقة مكافئة؛ أمّا الترتيبات المدمجة في الخط فأسرع بكثير.
هل يمكن تناول حمولات غير قياسية؟
نعم. تُصمَّم الهياكل والتثبيت والجهد واتجاه الدوران على رسوماتكم، مع مثبّتات قابلة للضبط ووصفات للإنتاج المختلط.
الخاتمة
تحلّ ماكينة التقليب المصمّمة للغرض محلّ دورانٍ مرتجل وخطير بالرافعة الشوكية بدورة قابلة للتكرار: تُحدَّد الحمولة وتُثبَّت، فيديرها المحرّك الميكانيكي أو الهيدروليكي بتسعين أو بمئة وثمانين درجة مع بدء وإيقاف تدريجيّين، ويشغّل المشغّل الماكينة لاسلكياً من موضع آمن خارج منطقة العمل. ومتى حُدّدت المقاسات من أثقل حمولة ومركز ثقلها، ومع التثبيت الصحيح ودورة واقعية وتركيب مستقل أو مدمج، فإن هذه الماكينات تحمي الأفراد والمنتج على السواء في مناولة اللفائف والقوالب والقوالب المعدنية والباليتات، وتُبنى على سعات مُثبَتة لا على ادّعاءات الكتالوجات.
إذا كنتم بحاجة إلى تقليب حمولات ثقيلة، فتواصلوا مع مهندسي التطبيقات في SunAura Packaging Machines بأبعاد حمولاتكم وأوزانها واتجاهاتها، أو استعرضوا الماكينات الأربع في مركز المنتجات.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
السيرة الكاملة ›