

Retourner une charge trop lourde pour être balancée sans risque au chariot élévateur est une opération quotidienne dans les usines de mécanique, et elle est généralement mal exécutée. Les bobines arrivent à plat et doivent être dressées pour le dérouleur ; les moules sont usinés dans une orientation et stockés ou montés dans une autre ; les palettes sous les produits finis doivent être échangées sans poser la charge ; les ensembles soudés horizontalement sont installés verticalement. Là où l’on recourt à des chaînes, des élingues et une manœuvre improvisée au chariot, l’opération est lente, non maîtrisée et source permanente d’écrasement, et elle dépend entièrement du conducteur présent. Un retourneur dédié supprime l’improvisation ; ce guide explique comment le dimensionner, choisir l’entraînement et le serrage, calculer le cycle et l’intégrer en sécurité.
SunAura Packaging Machines propose une gamme standardisée de retourneurs à 90° et de basculeurs à 180° de trois à cinquante tonnes ; l’annonce de lancement présentait les machines elles-mêmes, et cet article détaille les décisions d’ingénierie qu’un acheteur doit prendre pour les bobines, les moules, les matrices et les palettes lourdes.
D’abord, définir correctement la charge
Tout retourneur est dimensionné à partir de la charge, et la première erreur consiste à décrire une moyenne plutôt que le cas le plus défavorable. Les données d’entrée sont : la charge unitaire la plus lourde à retourner, palette ou montage compris ; le plus grand encombrement dans chaque dimension ; la forme de la charge, cylindrique ou plane ; la position de son centre de gravité par rapport à l’axe de rotation ; et la façon dont elle sera posée puis reprise — chariot, pont roulant ou convoyeur. Une bobine exige le diamètre extérieur, le diamètre intérieur, la largeur et le poids ; un moule, ses dimensions fermées et son poids ; une charge palettisée, son empreinte au sol, sa hauteur et sa stabilité en position inclinée.
Le centre de gravité compte parce qu’il modifie le couple que doit produire l’entraînement : une charge haute et excentrée exerce un moment de renversement bien plus fort à mi-rotation qu’un cube compact de même poids, et le châssis comme l’entraînement sont dimensionnés sur ce moment, pas sur le poids statique. SunAura Packaging Machines travaille à partir de photos ou de plans des charges réelles et dimensionne prudemment sur le cas le plus lourd, ce qui explique que la demande de devis exige la charge maximale et non la charge typique.
La gamme vérifiée, en chiffres
| Machine | Angle | Capacity | Cycle (aller simple) | Entraînement / serrage |
|---|---|---|---|---|
| Retourneur mécanique 90° | 0–90°, arrêt à toute position | jusqu’à 50 t | 30–50 s | Mécanique, démarrage et arrêt progressifs par variateur |
| Retourneur hydraulique 90° | 0–90°, arrêt à toute position | jusqu’à 50 t | 30–50 s | Hydraulique, rotation fluide |
| Basculeur mécanique 180° | 0–180°, arrêt à toute position | jusqu’à 10 t | 60–120 s | Mécanique, serrage pneumatique ou hydraulique |
| Basculeur 180° fermé | 0–180° | jusqu’à 3 t | 60–120 s | Entièrement caréné, portes verrouillées |
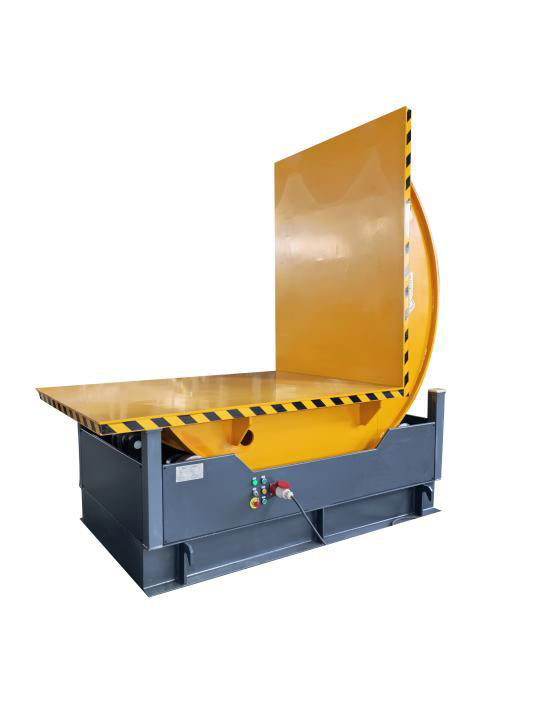
Les machines standard à 90° acceptent des enveloppes de 500 à 2000 mm par côté et des charges cylindriques de 500 à 2000 mm de diamètre pour une largeur de bande jusqu’à 2000 mm, avec une puissance installée de 1 à 22 kW selon la charge ; les enveloppes hors standard sont étudiées d’après les plans du client.
Mécanique ou hydraulique
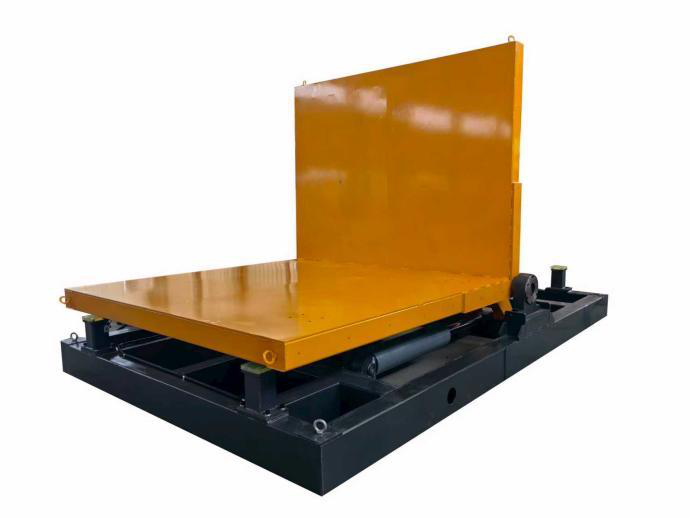
Les deux entraînements atteignent cinquante tonnes et s’arrêtent à tout angle : le choix ne porte donc pas sur la capacité. Les retourneurs mécaniques utilisent une chaîne cinématique à variateur avec démarrage et arrêt progressifs, qui protège la charge et les engrenages des chocs, et conviennent aux cycles définis et répétitifs dans les environnements de production où la maintenance travaille déjà avec des variateurs. Les retourneurs hydrauliques tournent en douceur sous couple élevé et amortissent le mouvement : ils conviennent aux charges les plus lourdes et aux sites déjà équipés de centrales hydrauliques et d’une maintenance hydraulique. La décision dépend du profil de cycle et de la compétence existante du service maintenance : une machine hydraulique dans une usine sans expérience hydraulique est entretenue à contrecœur, tandis qu’une machine mécanique dans un atelier hydraulique perd la douceur qui avait motivé le choix.
Le serrage : la partie qu’on ne doit pas deviner
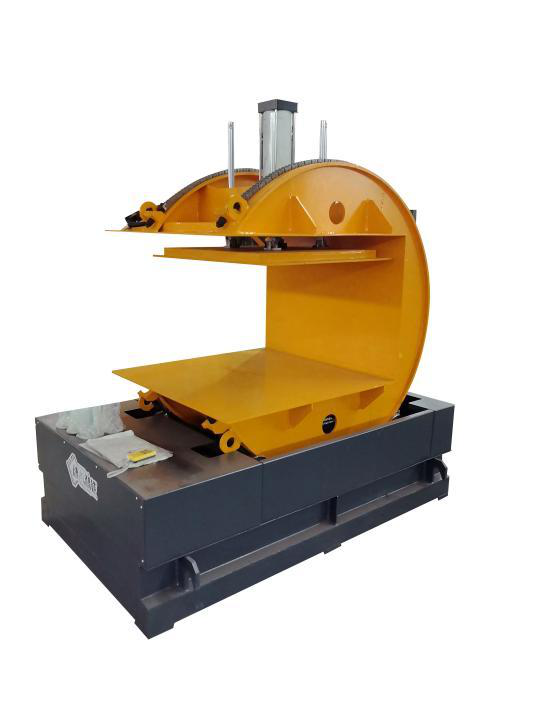
La rotation n’est sûre que si la charge ne peut pas bouger, et le serrage est l’élément le plus souvent personnalisé. Les bobines reposent dans des berceaux et sont retenues contre le plateau ; les charges planes sont serrées entre les tables ou maintenues par des bras pneumatiques ou hydrauliques ; les charges palettisées peuvent être retournées avec leur palette, la pince saisissant l’ensemble de façon positive avant le mouvement du plateau. Les basculeurs 180° utilisent un serrage pneumatique ou hydraulique précisément parce qu’une charge retournée en haut du cycle n’est retenue par rien d’autre ; la force et la séquence de serrage sont verrouillées avec la rotation, pour qu’un cycle ne puisse pas démarrer avant que la charge soit sécurisée. Les sites qui retournent des charges mixtes spécifient un serrage réglable avec positions mémorisées en recette, tandis que les lignes dédiées utilisent des montages fixes plus rapides à charger.
Calculer le cycle et le débit réels
Le cycle publié — 30 à 50 secondes par sens pour les machines à 90°, 60 à 120 secondes pour les 180° — ne couvre que la rotation ; le débit réel inclut le chargement, le serrage, le retournement, le desserrage et la reprise. Une bobine retournée en quarante secondes mais chargée et reprise au chariot en deux minutes de plus donne un cycle proche de trois minutes par charge, et la planification doit retenir ce chiffre complet plutôt que le temps de rotation. La machine est rarement le goulot : c’est le chariot ou le pont qui dépose la charge, et les sites à fort débit intègrent donc le retourneur dans un flux sur convoyeurs où les charges entrent et sortent sans chariot dédié. Comme pour tout équipement d’emballage et de manutention, la ligne doit se planifier sur des cycles atteignables et non sur des chiffres optimistes, méthode décrite dans notre guide sur le débit réel.
Sécurité : pourquoi l’opérateur reste à distance
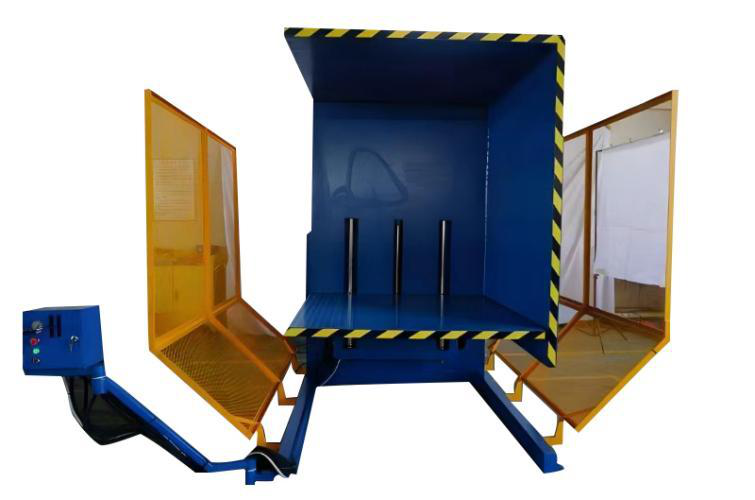
Toute la justification d’un retourneur dédié tient à l’écart de sécurité par rapport à l’élingage, et la conception suit quelques principes simples. La charge est serrée de façon positive avant la rotation ; l’opérateur commande le cycle par radiocommande depuis l’extérieur de la zone de travail, ce qui fait disparaître l’habitude de guider à la main une charge balancée ; des arrêts d’urgence sont prévus sur le châssis et sur la commande ; le démarrage et l’arrêt progressifs évitent que la charge ne se balance en fin de course ; et la machine 180° entièrement carénée ajoute des portes verrouillées pour qu’un cycle ne puisse pas tourner porte ouverte. Ces dispositifs sont vérifiés à la mise en service et testés selon un calendrier de maintenance, car un verrouillage shunté ramène l’opération à la situation que la machine devait éliminer. Cette logique de protection rejoint les recommandations pour environnements lavables et service intensif de notre guide de sélection de fin de ligne work.
Autonome ou intégré en ligne
Les retourneurs s’installent selon deux configurations, et le choix suit le volume. Les cellules autonomes dans les entrepôts et les ateliers de matrices desservent une seule machine, les charges arrivant au chariot et le châssis occupant une petite surface dédiée : cela convient aux ateliers à façon et aux productions mixtes. Les machines en ligne des centres de service de l’acier et des ateliers d’emboutissage s’inscrivent dans des convoyeurs à rouleaux ou des chariots porte-bobines, retournant les charges comme un poste d’un flux continu et alimentant automatiquement le dérouleur ou la refendeuse. SunAura Packaging Machines intègre les deux avec les convoyeurs, la manutention de bobines et les équipements de fin de ligne qu’elle fournit, selon les principes d’implantation de son guide sur les convoyeurs et la manutention des produits, et l’automate et l’IHM échangent des signaux avec la ligne environnante pour que la rotation ne s’exécute que lorsque les postes amont et aval sont prêts.
Un exemple concret : un centre de service de l’acier
Le dimensionnement s’éclaire avec un cas concret. Un centre de service qui refend de l’acier laminé à chaud reçoit des bobines jusqu’à vingt-cinq tonnes, de 1900 mm de diamètre extérieur et 1600 mm de largeur, arrivant à plat et alimentant un dérouleur en position verticale. La bobine du cas le plus défavorable repose légèrement en déport sur son berceau, ce qui écarte son centre de gravité de l’axe de rotation à mi-course : l’entraînement est dimensionné sur ce moment, et non sur la bobine simplement posée à plat. On retient un retourneur hydraulique 90° pour une rotation fluide à fort couple, le plateau et le berceau sont réalisés aux diamètres réels des bobines, et la rotation dure environ quarante secondes — mais le cycle complet, avec le chariot porte-bobines qui dépose la charge, le serrage, le retournement et le transfert vers le dérouleur, est planifié sur plusieurs minutes, car ce chariot dessert d’autres postes. La machine est intégrée en ligne avec les convoyeurs à rouleaux et les chariots plutôt qu’en châssis autonome, et l’automate verrouille la rotation sur la position du chariot.
Un atelier de matrices avec le même budget spécifierait différemment : une machine mécanique autonome 90° ou 180°, un serrage réglable pour des moules de tailles variables, une commande par radiocommande et un chargement au chariot, car ses charges varient chaque jour et n’arrivent jamais par convoyeur. Même classe de poids, configuration entièrement différente.
Les erreurs de spécification courantes
Les défaillances constatées dans les demandes suivent un schéma récurrent. Les acheteurs dimensionnent sur la charge moyenne puis retournent une charge plus lourde, en surchargeant châssis et transmission ; ils ignorent le centre de gravité et spécifient sur le seul poids statique, sous-dimensionnant le couple à mi-rotation ; ils supposent qu’une pince d’une machine précédente convient à une nouvelle forme de charge, d’où des glissements pendant le retournement ; ils planifient le débit sur le temps de rotation plutôt que sur le cycle complet de chargement et de reprise ; et ils commandent sans confirmer la façon dont la machine sera chargée, sans place pour le chariot ou le pont. Chacune de ces erreurs se corrige à l’étape de la spécification et coûte cher après fabrication : c’est pourquoi SunAura Packaging Machines demande les plans et étudie l’implantation avant de chiffrer un châssis.
Fondations, site et maintenance
Une machine de cinquante tonnes qui retourne une charge de cinquante tonnes a besoin d’un sol qui la porte, et la charge de fondation se vérifie sur la dalle du bâtiment au lieu d’être déduite de l’empreinte de la machine. Le châssis est ancré sur une dalle plane et de niveau, avec de la place autour pour l’engin de chargement et, sur les machines en ligne, pour les convoyeurs et les chariots porte-bobines. La maintenance est simple : les transmissions mécaniques sont inspectées et graissées selon un calendrier, les armoires variateurs et automate restent propres et ventilées, les circuits hydrauliques sont contrôlés sur leur état et l’absence de fuite le cas échéant, et les surfaces de serrage entretenues pour que la charge ne puisse pas glisser. Les dispositifs de sécurité — arrêts d’urgence, verrouillages, radiocommandes — sont testés régulièrement, car c’est leur bon fonctionnement qui maintient l’opérateur à distance. Comme pour tout équipement lourd, une routine courte et documentée et un petit stock de pièces d’usure pratiques évitent les pannes qui coûtent une équipe, selon les recommandations de SunAura Packaging Machines sur la gestion des pièces de rechange.
Pourquoi les usines abandonnent les méthodes improvisées
Les usines achètent généralement un retourneur après un incident plutôt qu’avant : une bobine balancée sur des élingues, un moule poussé aux fourches du chariot, une palette retournée avec la charge qui glisse. La valeur de la machine devient alors évidente. Elle supprime le balancement non maîtrisé et l’habitude de guider les charges à la main, retourne chaque charge dans le même cycle reproductible, journalise l’opération via la commande et maintient l’opérateur hors de la zone de travail. Elle protège aussi le produit lui-même : une bobine ou un moule qui glisse lors d’un retournement improvisé est abîmé avant d’atteindre la machine pour laquelle il était destiné, et le coût d’un seul de ces incidents approche le prix de la machine. Pour les sites qui manutentionnent ces charges quotidiennement, la question n’est donc guère de savoir si la machine se justifie, mais pourquoi la méthode improvisée a été tolérée aussi longtemps.
Questions fréquentes
Quelle capacité faut-il spécifier ?
Votre charge réelle la plus lourde, palette ou montage compris, avec un châssis et un entraînement dimensionnés sur le moment du centre de gravité à mi-rotation, et non sur la charge moyenne.
Entraînement mécanique ou hydraulique ?
Les deux atteignent cinquante tonnes ; choisissez le mécanique pour des cycles répétitifs définis et l’hydraulique pour un retournement fluide à fort couple, selon l’expérience de votre maintenance.
Combien de charges par heure puis-je retourner ?
La rotation prend 30 à 120 secondes selon le modèle, mais le cycle complet inclut le chargement et la reprise au chariot, ce qui fixe généralement la cadence pratique à l’équivalent d’une à plusieurs charges par minute ; les configurations en ligne sont bien plus rapides.
Les charges hors standard sont-elles prises en charge ?
Oui. Châssis, serrage, tension et orientation sont étudiés d’après vos plans, avec pinces réglables et recettes pour les productions mixtes.
Conclusion
Un retourneur dédié remplace un retournement improvisé et dangereux au chariot par un cycle reproductible : la charge est définie et serrée, l’entraînement mécanique ou hydraulique la fait pivoter de quatre-vingt-dix ou cent quatre-vingts degrés avec démarrage et arrêt progressifs, et l’opérateur commande la machine par radiocommande depuis l’extérieur de la zone. Spécifiées d’après la charge la plus lourde et son centre de gravité, avec le bon serrage, un cycle réaliste et une intégration autonome ou en ligne, ces machines protègent personnes et produits dans la manutention des bobines, moules, matrices et palettes, et sont construites selon des capacités vérifiées plutôt que des promesses de catalogue.
Si vous devez retourner des charges lourdes, contactez les ingénieurs d’application de SunAura Packaging Machines avec les dimensions, les poids et l’orientation de vos charges, ou consultez les quatre machines de l’espace produits.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›