

Para um número surpreendente de fábricas de volume médio, o estrangulamento não é a enchedora, a envolvedora ou a encartuchadora — é o fim da linha. As caixas saem do equipamento de embalagem mais depressa do que dois ou três operadores conseguem empilhá-las em paletes, e toda a linha abranda ao ritmo da equipa de paletização. Comprar uma nova embaladora de fluxo para aumentar a produção em 20% é desperdício se o posto de paletização continuar a limitá-la a 400 caixas por hora. Este guia explica como uma fábrica de volume médio — tipicamente entre 500 e 2 000 caixas por hora, um a três turnos — deve escolher um sistema de paletização de fim de linha adequado ao seu produto, ao espaço disponível e aos planos de crescimento, sem investir em excesso numa célula robótica de alto volume que não consegue alimentar. A escolha errada aqui é cara em duas direções: automatizar de menos deixa um estrangulamento de mão de obra, automatizar de mais deixa capital parado.
Porque o volume médio é a faixa mais difícil de especificar
Os extremos são fáceis. Uma operação de acondicionamento de baixo volume, abaixo de 400 caixas por hora, é geralmente melhor servida por paletização manual; o capital da automatização não se justifica. Uma fábrica de alto volume, acima de 1 500 caixas por hora, ou com cargas pesadas ou instáveis, precisa claramente de um pórtico dedicado ou de uma célula robótica industrial de seis eixos com proteção de segurança própria. A faixa de volume médio intermédia é onde os compradores cometem erros dispendiosos: ou mantêm a paletização manual até ela ditar o teto de produção da linha, ou compram uma célula industrial pesada que fica parada à espera de caixas e custa mais do que o problema que resolve. Este guia dirige-se precisamente a essa faixa, em que um robot de paletização colaborativo ou uma estação compacta de pórtico são, regra geral, a escolha mais racional.
As quatro arquiteturas de paletização e onde cada uma se encaixa
Paletização manual. Continua a ser a resposta certa abaixo de cerca de 400 a 500 caixas por hora, sobretudo com tamanhos de caixa muito variáveis e séries curtas. É flexível, barata de instalar e não exige proteções. As suas fragilidades são o risco de lesões ergonómicas, padrões de camada inconsistentes e um teto de produção que só sobe acrescentando pessoas.
Estação de paletização colaborativa (cobot). Um robot colaborativo de seis eixos sobre pedestal fixo, geralmente integrado com um programa simples de empilhamento por camadas, uma ferramenta de vácuo ou pinça e um dispositivo de posicionamento da palete. As células com cobot não exigem proteção integral se a carga e a velocidade se mantiverem dentro de limites seguros, o que poupa espaço e tempo de instalação. São ideais entre 400 e cerca de 1 200 caixas por hora, com geometria de caixa regular. O robot de paletização colaborativo WP-40 e o mais pequeno robot de paletização colaborativo WP-20 representam esta arquitetura: área ocupada reduzida, implantação rápida e ensino de padrões simples.
Paletizador compacto de camadas em pórtico. Um pórtico, ou pórtico cartesiano, empilha camadas completas recolhidas de uma mesa de formação de camadas. São mais rápidos e lidam com caixas mais pesadas, mas exigem mais espaço e um transportador de acumulação de camadas. Adaptam-se ao limite superior do volume médio, cerca de 800 a 1 500 caixas por hora.
Célula robótica industrial de seis eixos. A resposta para alto volume, com grande alcance, velocidade elevada e proteção dedicada. É sobredimensionada para a maioria dos compradores de volume médio, a menos que a carga seja pesada, a cadência esteja no topo da faixa ou o crescimento futuro seja certo. Comprar uma «por precaução» deixa-a, muitas vezes, subaproveitada.
Os seis números que determinam a arquitetura
Especifique com dados, não com desejos. Reúna estes antes de pedir propostas.
1. Caixas reais por hora. Use a produção sustentada real da linha, não a de chapa. Um paletizador dimensionado pela velocidade de catálogo da envolvedora, e não pela sua cadência real de primeira passagem, ficará com falta ou com excesso de caixas. O nosso guia sobre calcular a produtividade real em vez da velocidade nominal de catálogo aplica-se com a mesma força aqui.
2. Dimensões, peso e formato da caixa. O comprimento, a largura e a caixa mais pesada definem o tamanho da pinça e a carga útil necessária. Caixas frágeis ou vazias exigem manuseamento suave; caixas pesadas exigem um robot mais robusto e uma pinça mais rígida.
3. Padrão de palete e número de camadas. O padrão de camada determina quantas caixas a célula tem de colocar por camada e se é necessário um formador de camadas. O empilhamento quadrado simples exige ferramentas menos complexas do que padrões entrelaçados ou mistos de vários SKU.
4. Área da palete e altura de empilhamento. Paletes GMA ou EUR standard e uma altura de empilhamento de 1 600 a 1 800 mm definem o alcance necessário do robot. O alcance é uma especificação rígida; um robot que não consegue colocar a camada superior com folga ou chegar ao bordo mais distante da palete não é pechincha.
5. Espaço no piso e altura do teto. As células com cobot ocupam a menor área; os pórticos e as células industriais precisam de acumulação e de corredores de entrada e saída de paletes. Meça o vão realmente disponível, incluindo a posição de portas e pilares. Evite as armadilhas de disposição descritas na nossa nota sobre erros de disposição da linha de embalagem que causam falhas na fábrica.
6. Número de turnos e crescimento. Uma operação de um turno tolera intervenções manuais mais lentas nas pausas; uma linha de três turnos exige entrada e saída automáticas de paletes, abastecimento de paletes vazias e descarga de cargas completas, para que a célula nunca espere por um operador.
A integração é onde os projetos de volume médio ganham ou perdem
O robot de paletização raramente é a parte arriscada. O fluxo de material à sua volta é que é. É preciso um transportador de entrada que apresente as caixas numa orientação previsível, uma forma de acumular uma reserva curta para o robot continuar a trabalhar durante uma paragem breve a montante, abastecimento de paletes vazias e um percurso de saída para as cargas acabadas. Para linhas de volume médio, uma solução compacta que encaminha as caixas diretamente para um cobot sobre pedestal fixo — sem um sistema completo de acumulação de camadas — é muitas vezes o ponto ideal: simples de instalar, fácil de compreender e mantém o orçamento de capital honesto.
Não se esqueça da segurança na transferência. Mesmo um robot colaborativo precisa de um envelope de trabalho definido, paragens de emergência nos pontos de carga e descarga e sinalização clara. Integrar a célula com o sistema de controlo da linha de embalagem existente — para que uma linha parada suspenda o robot de forma controlada e uma carga completa dispare a descarga — vale a pena pagar explicitamente na proposta.
Fixação da carga: a segunda metade do fim de linha
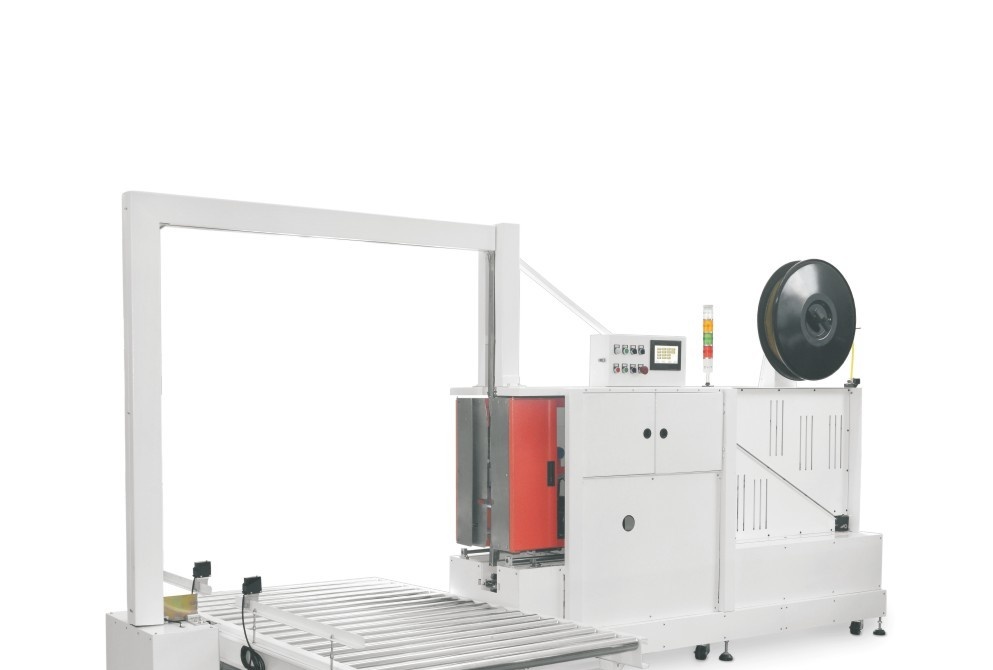
Uma palete perfeitamente empilhada continua a ser um problema logístico se a carga não estiver fixada para o transporte. A maioria das fábricas de volume médio combina a paletização com envolvimento em filme estirável ou cintagem, e cada vez mais com ambos. Uma envolvedora de paletes de braço rotativo como a FG2000B aplica filme estirável à volta da carga a partir de um anel fixo ou braço rotativo, o que é rápido e consistente. Para cargas que também precisam de contenção vertical, uma combinação integrada de envolvimento e cintagem como o sistema de envolvimento e cintagem de paletes AO77B/FG2000B aplica filme e cinta num só posto. Os compradores subestimam muitas vezes o custo dos danos no transporte causados por uma fixação inconsistente; a nossa comparação do custo total de envolvedora de paletes versus envolvimento manual mostra como um envolvimento consistente se paga depressa, com menos devoluções e reclamações.
Custo e retorno da paletização de volume médio
Uma estação de paletização colaborativa custa uma fração de uma célula robótica industrial completa e pode ser instalada em dias, e não semanas. O retorno vem da substituição da mão de obra de empilhamento manual, da eliminação do absentismo por causas ergonómicas e — geralmente o fator mais pesado — da subida da produção sustentada da linha até acompanhar o equipamento de embalagem a montante. Uma linha antes limitada a 70% da velocidade da envolvedora por congestionamento na paletização consegue, muitas vezes, laborar a 90 a 95% quando um robot trata das caixas. Quando se pesa essa produção recuperada face ao custo de capital e manutenção, uma estação com cobot amortiza-se tipicamente entre dezoito e trinta meses. O quadro completo, incluindo energia, consumíveis e manutenção, deve ser aferido pelo custo total de propriedade de linhas de embalagem automáticas, não apenas pelo preço de compra. Peça aos fornecedores um valor-alvo de disponibilidade e como é medido; uma célula de volume médio bem integrada deve sustentar 90% ou mais de disponibilidade depois de os operadores estarem formados, e qualquer valor materialmente inferior aponta, regra geral, para um estrangulamento nos transportadores envolventes ou na transferência, e não para o robot — o que convém questionar antes de assinar a encomenda.
A lista de verificação para a escolha
Antes de comparar orçamentos, confirme que tem resposta para todas estas questões: cadência real e sustentada de caixas por hora; dimensões, peso e fragilidade das caixas; tipo de palete e altura de empilhamento; disposição das camadas pretendida; espaço e alcance disponíveis no pavimento; necessidade de alimentação automática de paletes vazias e de descarga da carga; forma como a célula entrega a palete à envolvedora de paletes ou à cintadeira; integração com os controlos da linha a montante; mudanças de formato previstas entre produtos; e nível técnico da equipa de manutenção na sua fábrica. Os fornecedores que, perante este nível de pormenor, respondem com uma configuração à medida — e não com uma tabela de preços genérica — são os que reúnem melhores condições para entregar uma célula que funcione desde o primeiro dia. Peça também uma recomendação de peças sobressalentes: os componentes de desgaste de uma célula de paletização — almofadas da pinça, correias transportadoras, filtros de vácuo e relés de segurança — devem vir listados com os respetivos prazos de entrega, para que uma peça gasta nunca se transforme numa paragem imprevista de oito horas.
Pinça e ferramenta de extremidade do braço: escolha-a para a caixa, não para o robot
O braço robótico ocupa as manchetes; a pinça é que decide se a célula funciona de facto. Três ferramentas de extremidade comuns servem a paletização de volume médio. Uma pinça de vácuo eleva por ventosas e adapta-se a caixas rígidas e a conjuntos em filme retraível com topo plano e sem pó; é rápida e flexível, mas falha em caixas porosas, flexíveis ou poeirentas, onde o vácuo não agarra. Uma pinça de garfo ou de folha deslizante desliza sob a caixa e adapta-se a produtos que não toleram pressão no topo, como tabuleiros abertos ou embalagens de pastelaria delicadas. Uma pinça de aperto ou de agarre lateral segura a caixa entre duas palhetas e adapta-se a caixas instáveis ou cheias em excesso, que se esmagariam sob vácuo. Muitas células de volume médio são especificadas com uma única ferramenta de vácuo genérica que depois não serve metade dos SKU do cliente, causando quedas de caixas e perda de tempo. Confirme a pinça face a todos os formatos de caixa que produz, e preveja no orçamento uma troca de ferramenta ou uma pinça capaz de mudar entre SKU sem reajuste manual.
Erros comuns na paletização de volume médio
Há três erros que se repetem. O primeiro é dimensionar a célula pela velocidade nominal da envolvedora em vez da sua cadência real de primeira passagem, o que deixa um robot caro com falta de caixas ou o faz transbordar. O segundo é esquecer a transferência de paletes vazias e de cargas completas: um robot brilhante que espera que um empilhador traga paletes ou retire cargas cheias pouco melhor é do que o empilhamento manual. O terceiro é ignorar futuras mudanças de formato entre SKU; uma célula que empilha um padrão na perfeição mas não consegue mudar para um segundo sem a visita de um engenheiro depressa se torna um passivo numa linha multiproduto. Reservar memória de padrões no pendente de ensino, trocas rápidas de pinça e recuperação de receitas na compra inicial sai muito mais barato do que adaptá-las mais tarde.
Como a SunAura Packaging Machines aborda a paletização de volume médio
A SunAura Packaging Machines fornece robots de paletização colaborativos, estações compactas de pórtico, envolvedoras de paletes e sistemas integrados de envolvimento e cintagem a fábricas de volume médio de alimentos, bebidas e bens de consumo. A nossa equipa de engenharia parte da cadência real de caixas e da geometria real do produto, recomenda a arquitetura mais pequena que elimina o estrangulamento e desenha depois a entrada, a acumulação e a transferência para fixação da carga, para que todo o fim de linha avance em sintonia. Preferimos instalar hoje um cobot e reservar a interface para uma célula mais rápida amanhã, em vez de empurrar o comprador para um investimento pesado antes de o volume o justificar.
Se deseja uma configuração de fim de linha de volume médio adequada às suas caixas, paletes e velocidade de linha, contacte a equipa de engenharia da SunAura Packaging Machines com as dimensões das caixas, as caixas por hora pretendidas e o estrangulamento atual, e proporemos uma disposição faseada de paletização e fixação de carga.
Em resumo
Escolher um sistema de paletização de fim de linha é um exercício de correspondência: faça corresponder a velocidade, a carga útil e o alcance do robot à sua cadência real de caixas, à geometria das caixas e à altura da palete, e faça corresponder os transportadores envolventes, o abastecimento de paletes e a fixação da carga ao modo como a sua linha realmente labora. Para fábricas de volume médio, uma estação de paletização colaborativa com envolvimento em filme estirável ou cintagem integrados é, na maioria dos casos, o caminho intermédio racional — suficientemente rápida para eliminar o estrangulamento de produção, suficientemente compacta para caber no piso existente e suficientemente modesta para se amortizar depressa sem prender o comprador a uma automatização sobredimensionada. Reúna os seis números de funcionamento, adapte-lhes a arquitetura, desenhe com honestidade a entrada e a transferência para fixação da carga, e o fim da sua linha deixará de ditar a produção de toda a fábrica.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Ver biografia completa ›