

Turning a load that weighs more than a forklift can safely swing is a daily event in metalworking plants, and it is usually done badly. Coils arrive on the flat and must stand for the uncoiler; moulds are machined in one orientation and stored or mounted in another; pallets under finished goods have to be exchanged without setting the load down; fabrications are welded horizontally and installed vertically. Where plants rely on chains, slings and an improvised forklift manoeuvre, the operation is slow, uncontrolled and a standing crush risk, and it depends entirely on whoever happens to be driving. A purpose-built upender or tilter removes the improvisation, and this guide explains how to size one, choose the drive and clamping, calculate the cycle and integrate it safely.
SunAura Packaging Machines oferuje ujednolicony zakres obrotnic 90 stopni i przechylaków 180 stopni o udźwigu od trzech do pięćdziesięciu ton; komunikat o wprowadzeniu na rynek dotyczył samych maszyn, natomiast ten artykuł omawia decyzje inżynieryjne, jakie podejmuje nabywca, dobierając je do zwojów, form, matryc i ciężkich palet.
Po pierwsze, zdefiniuj ładunek prawidłowo
Every upender is sized from the load, and the first mistake is describing an average rather than the worst case. The specification inputs are the heaviest single load to be turned including its pallet or fixture, the largest envelope in each dimension, whether the load is cylindrical or flat, how its centre of gravity sits relative to the rotation axis, and how it will be placed and removed — forklift, crane or conveyor. A coil specification needs the outside diameter, inside diameter, width and weight; a mould needs its closed dimensions and weight; a pallet load needs the footprint, height and whether it is stable when tilted.
Środek ciężkości ma znaczenie, ponieważ zmienia moment obrotowy, jaki musi wytworzyć napęd: wysoki ładunek o przesuniętym środku ciężkości wywiera w połowie obrotu znacznie większy moment skręcający niż zwarta bryła o tej samej masie, a rama i napęd są wymiarowane na ten moment, a nie na masę statyczną. SunAura Packaging Machines pracuje na podstawie zdjęć lub rysunków rzeczywistych ładunków i dobiera parametry z zapasem względem najcięższego przypadku — dlatego w zapytaniu ofertowym prosimy o ładunek maksymalny, a nie typowy.
Zweryfikowany zakres maszyn w liczbach
| Maszyna | Kąt | Udźwig | Cykl (w jedną stronę) | Napęd / mocowanie |
|---|---|---|---|---|
| Obrotnica mechaniczna 90° | 0–90°, zatrzymanie w dowolnym położeniu | do 50 t | 30–50 s | Mechaniczny, łagodny rozruch i hamowanie falownikiem |
| Obrotnica hydrauliczna 90° | 0–90°, zatrzymanie w dowolnym położeniu | do 50 t | 30–50 s | Hydrauliczny, płynny obrót |
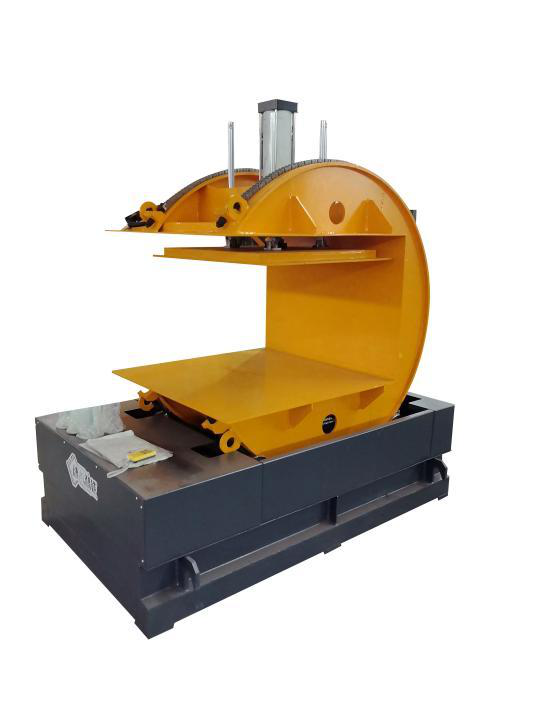
| Przechylak mechaniczny 180° | 0–180°, zatrzymanie w dowolnym położeniu | do 10 t | 60–120 s | Mechaniczny, docisk pneumatyczny/hydrauliczny |
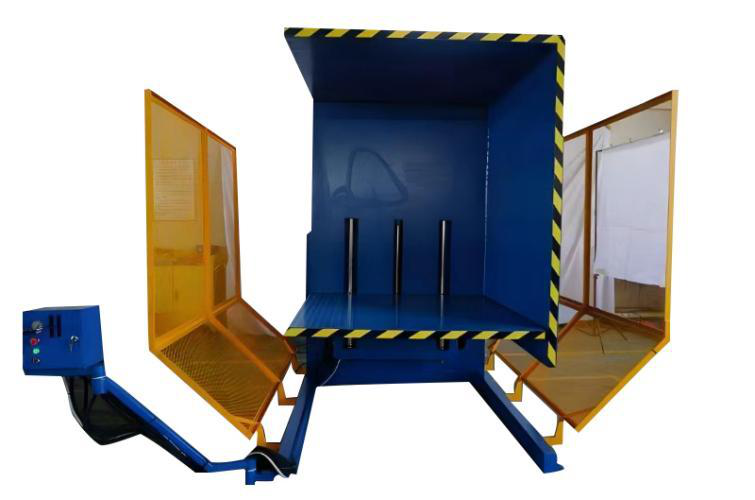
| Przechylak zabudowany 180° | 0–180° | do 3 t | 60–120 s | Pełne osłony, drzwi z blokadą |
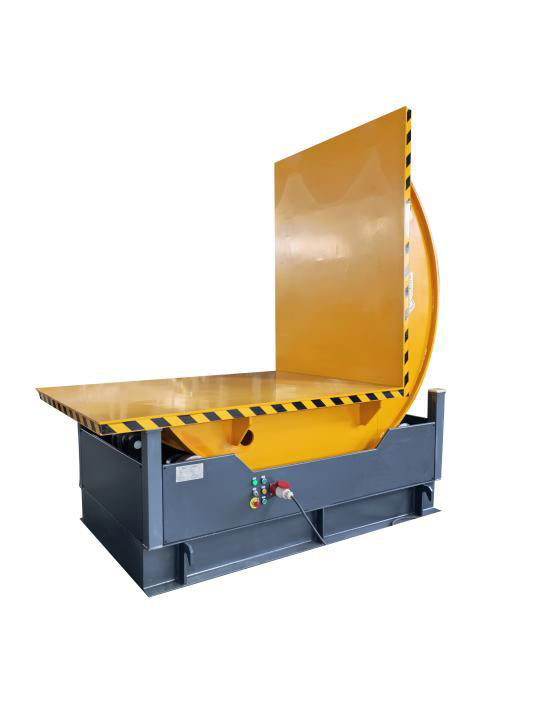
Standardowe maszyny 90° przyjmują ładunki o gabarytach 500–2000 mm na każdym boku oraz ładunki cylindryczne o średnicy 500–2000 mm i szerokości wstęgi do 2000 mm, przy mocach zainstalowanych od 1 do 22 kW w zależności od ładunku; gabaryty niestandardowe projektuje się według rysunków klienta.
Napęd mechaniczny a hydrauliczny
Oba napędy osiągają pięćdziesiąt ton i oba zatrzymują się pod dowolnym kątem, więc wybór nie dotyczy udźwigu. Obrotnice mechaniczne wykorzystują układ napędowy z falownikiem o łagodnym rozruchu i hamowaniu, co chroni ładunek i przekładnie przed wstrząsami, i sprawdzają się w powtarzalnych, zdefiniowanych cyklach w zakładach, których służby utrzymania ruchu pracują już z napędami elektrycznymi. Obrotnice hydrauliczne obracają płynnie przy dużym momencie i łagodzą ruch, dzięki czemu pasują do najcięższych ładunków oraz zakładów mających już agregaty hydrauliczne i serwis hydrauliki. Decyzja zależy od profilu cyklu i kompetencji działu utrzymania ruchu: maszynę hydrauliczną w zakładzie bez doświadczenia hydraulicznego serwisuje się niechętnie, a maszyna mechaniczna w zakładzie hydraulicznym traci płynność, która przesądziła o wyborze.
Mocowanie: element, którego nie wolno zgadywać
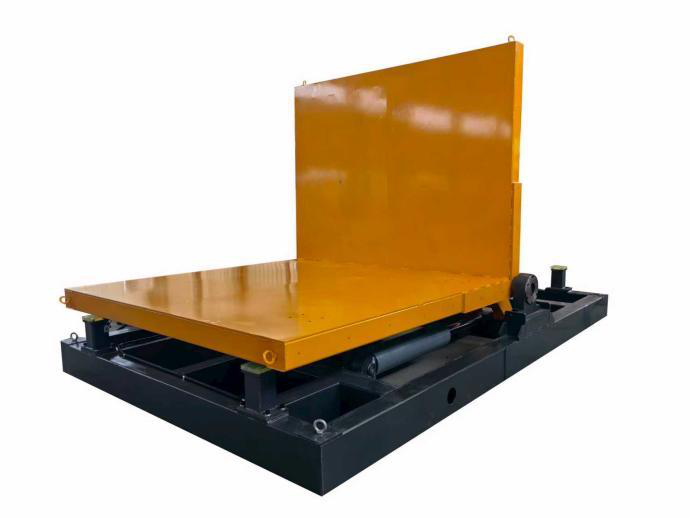
Obrót jest bezpieczny tylko wtedy, gdy ładunek nie może się przesunąć, a mocowanie to podzespół najczęściej dostosowywany indywidualnie. Zwoje osadza się w siodłach i dociska do płyty; ładunki płaskie są dociskane między stołami lub przytrzymywane ramionami pneumatycznymi albo hydraulicznymi; ładunki paletowe można obracać razem z paletą, przy czym docisk musi pewnie uchwycić cały zestaw, zanim platforma ruszy. Przechylaki 180° stosują docisk pneumatyczny lub hydrauliczny właśnie dlatego, że ładunek odwrócony w szczycie cyklu nie jest podtrzymywany przez nic innego; siła i sekwencja docisku są zablokowane z obrotem, więc cykl nie może się rozpocząć, dopóki ładunek nie zostanie zabezpieczony. Zakłady obsługujące ładunki mieszane wybierają mocowanie regulowane i położenia zapisywane jako receptury, natomiast linie dedykowane stosują stałe uchwyty, które szybciej się obsługuje.
Obliczanie rzeczywistego cyklu i wydajności
Podawany cykl — 30–50 sekund w jedną stronę dla maszyn 90° i 60–120 sekund dla 180° — obejmuje wyłącznie obrót, natomiast realna wydajność uwzględnia załadunek, zamocowanie, obrót, zwolnienie i zdjęcie ładunku. Zwój obracany w czterdzieści sekund, ale załadowywany i zdejmowany wózkiem widłowym przez kolejne dwie minuty, daje cykl bliższy trzech minut na ładunek i planowanie powinno opierać się na tej pełnej wartości, a nie na czasie obrotu. Maszyna rzadko jest wąskim gardłem — jest nim wózek widłowy lub suwnica, która ustawia ładunek, dlatego zakłady o dużej skali włączają obrotnicę w przepływ przenośnikowy, w którym ładunki wjeżdżają i wyjeżdżają bez dedykowanego wózka. Jak w przypadku wszystkich urządzeń pakujących i przeładunkowych, linię należy planować na cyklach osiągalnych, a nie na wartościach optymistycznych; metoda opisana jest w przewodniku SunAura Packaging Machines dotyczącym rzeczywistej wydajności.
Bezpieczeństwo: dlaczego operator stoi poza strefą pracy
The entire justification for a purpose-built upender is the safety difference versus rigging, and the design follows a short set of principles. The load is positively clamped before rotation; the operator runs the cycle wirelessly from outside the working area, which removes the habit of guiding a swinging load by hand; emergency stops are fitted at the frame and controls; soft start and stop prevent the load swinging at the ends of the turn; and the fully enclosed 180° machine adds interlocked doors so a cycle cannot run with a door open. These devices are verified at commissioning and tested on a maintenance schedule, because a bypassed interlock returns the operation to the condition the machine was bought to eliminate. The guarding logic matches the washdown and heavy-duty guidance in SunAura Packaging Machines’ wider dobór końcowego etapu pakowania do pracy.
Integracja samodzielna a wbudowanie w linię
Obrotnice montuje się w dwóch układach, a wybór zależy od wolumenu. Samodzielne komórki w magazynach i narzędziowniach obsługują pojedynczą maszynę; ładunki dowozi wózek widłowy, a rama zajmuje niewielką, wydzieloną powierzchnię — to rozwiązanie dla zakładów o produkcji jednostkowej i mieszanej. Maszyny wbudowane w linię w centrach serwisowych stali i zakładach tłoczenia pracują w ciągu przenośników rolkowych lub wózków do zwojów, obracając ładunki jako jedno stanowisko w przepływie ciągłym i automatycznie zasilając rozwijarkę lub noże wzdłużne. SunAura Packaging Machines integruje oba warianty z dostarczanymi przenośnikami, systemami transportu zwojów i urządzeniami końcowego etapu pakowania, zgodnie z zasadami układu opisanymi w przewodniku dotyczącym przenośników i transportu produktów, a sterownik PLC i panel HMI wymieniają sygnały z otaczającą linią, dzięki czemu obrót odbywa się tylko wtedy, gdy stanowiska przed i za maszyną są gotowe.
Przykład obliczeniowy: centrum serwisowe stali
Dobór parametrów najłatwiej pokazać na konkretnym przypadku. Centrum serwisowe cięcia stali walcowanej na gorąco przyjmuje zwoje o masie do dwudziestu pięciu ton, średnicy zewnętrznej 1900 mm i szerokości do 1600 mm, dostarczane w ułożeniu poziomym (osią równolegle do podłoża) i zasilające rozwijarkę w ułożeniu pionowym (osią prostopadle do podłoża). Najgorszy przypadek to zwój lekko przesunięty w siodle, którego środek ciężkości odsuwa się w połowie obrotu od osi obrotu — napęd dobiera się na ten moment, a nie na zwój po prostu leżący płasko. Wybrano obrotnicę hydrauliczną 90° ze względu na płynny obrót przy dużym momencie, płytę i siodło wykonano pod rzeczywiste średnice zwojów, a sam obrót trwa około czterdziestu sekund. Pełny cykl, obejmujący ustawienie ładunku wózkiem do zwojów, zamocowanie, obrót i przekazanie do rozwijarki, planowany jest jednak na kilka minut, ponieważ wózek obsługuje też inne stanowiska. Maszynę wbudowano w linię z przenośnikami rolkowymi i wózkami do zwojów, zamiast stosować ją jako samodzielną ramę, a sterownik PLC blokuje obrót z położeniem wózka.
Narzędziownia z takim samym budżetem dobrałaby maszynę zupełnie inaczej: samodzielną maszynę mechaniczną 90° lub 180°, z regulowanym mocowaniem pod różne rozmiary form, sterowaniem bezprzewodowym i załadunkiem wózkiem widłowym, ponieważ jej ładunki zmieniają się codziennie i nigdy nie przyjeżdżają przenośnikiem. Ta sama klasa udźwigu, całkowicie odmienna konfiguracja.
Najczęstsze błędy w specyfikacji
The failures SunAura Packaging Machines sees in enquiries follow a short pattern. Buyers size to the average load and then turn a heavier one, overloading the frame and drivetrain; they ignore the centre of gravity and specify by static weight alone, under-sizing the torque at mid-rotation; they assume a clamp from a previous machine suits a new load shape, which is how loads shift during inversion; they plan throughput on the rotation time rather than the complete loading and removal cycle; and they order a machine without confirming how it will be loaded, leaving no room for the forklift or crane. Each is fixed in the specification stage and expensive after manufacture, which is why SunAura Packaging Machines requests drawings and works the layout before quoting a frame.
Fundamenty, miejsce pracy i utrzymanie ruchu
Maszyna o udźwigu pięćdziesięciu ton, obracająca pięćdziesięciotonowy ładunek, wymaga posadzki, która go przeniesie; obciążenie fundamentu sprawdza się względem płyty fundamentowej budynku, a nie zakłada na podstawie obrysu maszyny. Rama jest zakotwiczona w płaskiej, poziomej posadzce, z zapasem miejsca wokół na sprzęt załadunkowy, a w maszynach wbudowanych w linię — na przenośniki i wózki do zwojów. Utrzymanie ruchu jest proste: napędy mechaniczne są przeglądane i smarowane zgodnie z harmonogramem, szafy falowników i sterowników PLC utrzymywane w czystości i wentylowane, układy hydrauliczne — tam gdzie występują — kontrolowane pod kątem stanu i nieszczelności, a powierzchnie dociskowe konserwowane tak, aby ładunek nie mógł się przesunąć. Urządzenia bezpieczeństwa — wyłączniki awaryjne, blokady, sterowanie bezprzewodowe — są rutynowo testowane, bo to ich prawidłowe działanie utrzymuje operatora poza strefą pracy. Podobnie jak w innych urządzeniach ciężkich, krótka, udokumentowana procedura i niewielki zapas praktycznych części zużywających się zapobiegają awariom, które kosztują całą zmianę — zgodnie z wytycznymi SunAura Packaging Machines dotyczącymi gospodarki częściami zamiennymi.
Dlaczego zakłady rezygnują z metod doraźnych
Zakłady kupują obrotnicę zwykle po zdarzeniu, a nie przed nim: zwój rozbujany na zawiesiach, forma popchnięta zębami wózka widłowego, paleta obrócona z przesuwającym się ładunkiem. Wartość maszyny jest wtedy oczywista. Eliminuje ona niekontrolowane rozbujanie i nawyk przytrzymywania ładunków rękami, obraca każdy ładunek w tym samym powtarzalnym cyklu, rejestruje operację w układzie sterowania i utrzymuje operatora poza strefą pracy. Chroni także sam produkt, ponieważ zwój lub forma, które obsuną się podczas doraźnego obrotu, ulegają uszkodzeniu, zanim dotrą do maszyny, dla której je kupiono — a koszt jednego takiego zdarzenia zbliża się do ceny maszyny. Dla zakładów przenoszących takie ładunki codziennie pytanie rzadko dotyczy tego, czy maszyna jest uzasadniona, ale dlaczego metoda doraźna była tolerowana tak długo.
Najczęściej zadawane pytania
Jaki udźwig należy przyjąć w specyfikacji?
Najcięższy rzeczywisty ładunek, wraz z paletą lub uchwytem, przy czym rama i napęd są wymiarowane na moment od środka ciężkości w połowie obrotu, a nie na ładunek średni.
Napęd mechaniczny czy hydrauliczny?
Oba osiągają pięćdziesiąt ton; napęd mechaniczny należy wybrać do zdefiniowanych cykli powtarzalnych, a hydrauliczny do płynnego obrotu przy dużym momencie — kierując się doświadczeniem Państwa działu utrzymania ruchu.
Ile ładunków na godzinę można obrócić?
Obrót trwa 30–120 sekund w zależności od modelu, ale pełny cykl obejmuje załadunek i zdjęcie wózkiem widłowym, co zwykle ustala realne tempo na poziomie kilku ładunków na kilka minut; układy wbudowane w linię pracują znacznie szybciej.
Czy można obsługiwać ładunki niestandardowe?
Tak. Rama, mocowanie, napięcie zasilania i orientacja są projektowane według Państwa rysunków, z regulowanymi dociskami i recepturami dla produkcji mieszanej.
Podsumowanie
Celowo zaprojektowana obrotnica zastępuje doraźny, niebezpieczny obrót wózkiem widłowym powtarzalnym cyklem: ładunek jest zdefiniowany i zamocowany, napęd mechaniczny lub hydrauliczny obraca go o dziewięćdziesiąt lub sto osiemdziesiąt stopni z łagodnym rozruchem i hamowaniem, a operator steruje maszyną bezprzewodowo z bezpiecznej odległości od strefy pracy. Dobrane na podstawie najcięższego ładunku i jego środka ciężkości, z odpowiednim mocowaniem, realnym cyklem oraz integracją samodzielną lub w linii, maszyny te chronią ludzi i produkt w obsłudze zwojów, form, matryc i palet, a ich parametry wynikają ze zweryfikowanych wartości, a nie z deklaracji katalogowych.
Jeśli muszą Państwo obracać ciężkie ładunki, prosimy skontaktować się z inżynierami aplikacyjnymi SunAura Packaging Machines , podając wymiary, masy i orientację ładunków, albo zapoznać się z czterema maszynami w katalogu produktów.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Pełny profil ›