

Słowo „servo” jest najczęściej nadużywanym terminem w kartach katalogowych pakowarek przepływowych. Kupujący je słyszą, zakładają, że oznacza nowoczesność, precyzję i szybkość, i przestają zadawać pytania. Tymczasem dostawcy rywalizują na liczbę serwomotorów, a nie na sposób ich konfiguracji, strojenia i sterowania. Efektem jest rynek pełen maszyn, które na papierze wyglądają identycznie, a na linii zachowują się zupełnie różnie. W tym artykule zespół inżynierski SunAura Packaging Machines wyjaśnia osiem najczęstszych nieporozumień dotyczących konfiguracji serwomotorów w pakowarkach przepływowych i wskazuje, co menedżer zakupów powinien faktycznie porównywać, gdy dwie oferty mówią „full servo”.
Po pierwsze: co serwa w pakowarce przepływowej naprawdę robią
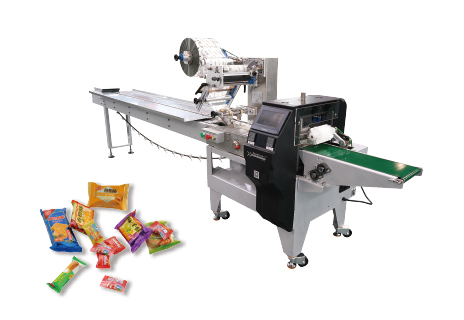
A horizontal flow wrapper performs a small number of critical motions. The film unwinds from a reel and is drawn forward; it passes through a former that wraps it around the product; longitudinal sealing wheels fuse the fin seal; a rotating or reciprocating cross-seal jaw cuts and seals the ends; and the finished pack is discharged. On a traditional mechanical wrapper, one main motor drives all of these through a gearbox, line shaft, chains and camboxes, and changeovers require manual adjustment of cams and gears. On a servo wrapper, each major motion has its own motor — typically the film-feed/pull-wrap rollers, the longitudinal seal rollers and the cross-seal jaw — coordinated by an electronic cam inside the controller. Some machines add a fourth and fifth servo for the infeed lug chain, the product tracking (colour-mark) correction and the discharge.
Zrozumienie, którym ruchem steruje każde serwo, jest warunkiem oceny konfiguracji. Gdy to wiadomo, większość typowych nieporozumień staje się oczywista.
Nieporozumienie 1: „Więcej serw oznacza lepszą maszynę”
Materiały sprzedażowe uwielbiają wysoką liczbę serw: „serwo pięcioosiowe”, „pełne serwo siedmioosiowe”. Kupujący odczytują większą liczbę osi jako większe możliwości. W rzeczywistości liczba serw opisuje które ruchy są napędzane niezależnie, a nie jest oceną jakości. Pakowarka z trzema serwami (podawanie folii, zgrzewanie wzdłużne, zgrzewanie poprzeczne) jest optymalnym rozwiązaniem dla szerokiej gamy produktów. Maszyna z pięcioma lub siedmioma serwami dodaje niezależne sterowanie listwami podającymi, pozycjonowaniem produktu i ruchem posuwisto-zwrotnym, co naprawdę się przydaje przy dużej prędkości lub przy delikatnych produktach o nieregularnym kształcie — ale jest zbędnym wydatkiem, jeśli produktem jest zwykłe ciastko pakowane z prędkością 60 paczek na minutę.
Co gorsza, dodatkowe serwo do ruchu, który doskonale sprawdzał się mechanicznie, dodaje kolejny punkt awarii, kolejny kabel, kolejny enkoder i kolejny parametr do dostrojenia. Właściwa liczba serw to najmniejszy zestaw, który niezależnie steruje ruchami rzeczywiście zmieniającymi się w obrębie Państwa gamy produktów. Porównujcie funkcję każdego serwa, a nie ich liczbę. Ta sama zasada dotyczy ogólnej oceny automatyzacji; nasz materiał o zwrotu z inwestycji w maszyny pakujące z napędami serwo pokazuje, gdzie dodatkowe osie się zwracają, a gdzie nie.
Nieporozumienie 2: „Serwo automatycznie oznacza płynniejszą i cichszą pracę”
Serwonapędy zapewniają precyzyjny, programowalny ruch, ale o gładkości gotowej paczki decyduje mechanika współpracująca z serwem: sztywność ramy, jakość przekładni, wyważenie szczęk zgrzewających oraz — co najważniejsze — dostrojenie profili krzywek elektronicznych. Dobrze dostrojona pakowarka z trzema serwami pracuje ciszej i daje staranniejsze paczki niż źle dostrojona maszyna z siedmioma serwami, w której krzywki elektroniczne walczą ze sobą. Serwonapędy eliminują sprzętu ograniczenia ruchu; nie zwalniają z inżynierskiej oceny trajektorii, przyspieszeń i czasów docisku zgrzewania.
Właśnie dlatego uruchomienie i dostrojenie w ramach serwisu posprzedażowego mają znaczenie. Maszyna wysłana z ogólnymi profilami ruchu może wibrować, znaczyć folię lub zgrzewać nieprawidłowo przy prędkości Państwa produktu, mimo że każda specyfikacja serw z oferty została spełniona. Warto zapytać dostawcę, czy profile ruchu są dostrajane dla każdej receptury produktu podczas odbioru fabrycznego (FAT) i czy zmiany można wprowadzać zdalnie.
Nieporozumienie 3: Katalogowa prędkość „do” to prędkość, którą Państwo uzyskają
To najdroższe z nieporozumień. Pakowarka przepływowa oferowana z prędkością „do 200 paczek na minutę” mierzy ją w warunkach idealnych: jeden sztywny produkt, doskonała rejestracja, brak postojów, świeża folia i operator, który nie dotyka linii. Przy rzeczywistych produktach, zmienności folii i realnych przezbrojeniach wydajność przy pierwszym przelocie jest znacznie niższa — zazwyczaj 55 do 75% szczytu katalogowego. Sterowanie serwo pomaga, bo rejestracja elektroniczna i śledzenie produktu odzyskują część strat, ale nie sprawia, że wartość katalogowa staje się prawdziwa.
Pisaliśmy o tym szeroko w naszym poradniku dotyczącym obliczania rzeczywistej wydajności automatycznych urządzeń pakujących zamiast korzystania z katalogowej prędkości znamionowej. Praktyczny wniosek dla konfiguracji serw: wybierzcie pakowarkę, której prędkość znamionowa z zapasem przewyższa realny cel produkcyjny, ponieważ osie serwo tracą bardzo niewiele zapasu przy rozsądnej prędkości pracy, a ten margines będzie potrzebny na postoje, sklejanie folii i przezbrojenia.
Nieporozumienie 4: „Wszystkie serwa są takie same, a marka to tylko marketing”
Marka i klasa serwonapędu mają znaczenie, ale nie z powodu, który przychodzi do głowy większości kupujących. Nie chodzi o to, że markowy serwomotor lepiej zgrzewa. Chodzi o to, że serwo układ — silnik, przetwornica, enkoder i oprogramowanie sterownika — decyduje o powtarzalności, gospodarce energetycznej, a przede wszystkim o dostępności części zamiennych i wsparcia technicznego przez cały dwudziestoletni okres eksploatacji maszyny. Pakowarka zbudowana na rozdrobnionej, niewspieranej platformie serwo może po dziesięciu latach stać się nienaprawialna, gdy producent wycofa elektronikę napędową.
Porównując oferty, pytajcie, jakie marki serw zastosowano na każdej osi, i potwierdźcie, że dostawca ma na miejscu lub potrafi szybko sprowadzić drogą lotniczą zapasowe przetwornice i silniki. Maszyna oparta na powszechnie dostępnych platformach serwo jest tańsza w utrzymaniu — niezależnie od tego, czy sam silnik jest najwyższą opcją na rynku. Dlatego właśnie planowanie części zamiennych ma znaczenie; nasz artykuł o zarządzaniu częściami zamiennymi maszyn pakujących w celu ograniczenia nieplanowanych przestojów opisuje, jak powiązać zakupy serw i układów sterowania z realną strategią części zamiennych.
Nieporozumienie 5: „Krzywki elektroniczne eliminują całą regulację mechaniczną”
Maszyny serwo zastępują krzywki mechaniczne profilami krzywek w oprogramowaniu, co jest prawdziwym skokiem w elastyczności przezbrojeń. Nie eliminują jednak całej regulacji mechanicznej. Formier folii, prowadnice, geometria składania, wzajemne ustawienie szczęk względem formiera i dostrojenie temperatury zgrzewania to nadal regulacje fizyczne, zmieniające się wraz z produktem i folią. Serwa sprawiają, że synchronizacja i przesunięcie fazowe między ruchami są powtarzalne i przywoływane recepturą — więc po powrocie do produktu synchronizacja jest już ustawiona, ale nadal trzeba założyć właściwy formier i ustawić temperaturę zgrzewania.
Kupujący, którzy oczekują działania „wciśnij jeden przycisk i gotowe”, bywają rozczarowani pierwszym przezbrojeniem. Właściwe oczekiwanie jest takie: synchronizacja ruchu jest zapisana, natomiast forma mechaniczna i temperatura są ustawiane raz na dane narzędzie, a potem tylko kontrolowane. Świadomość tego pozwala zaplanować właściwy czas operatora i właściwy zestaw narzędzi.
Nieporozumienie 6: „Większe serwa są bezpieczniejsze, lepiej dać zapas”
Nadwymiarowanie serwa ma niewielki, ale realny koszt. Zbyt duże silniki pobierają więcej prądu jałowego, reagują ospalej i mogą wręcz pogorszyć ostrość szybkich ruchów zgrzewania, ponieważ rośnie niedopasowanie bezwładności silnika i obciążenia. Układy serwo są najsprawniejsze i najszybciej reagujące wtedy, gdy bezwładność silnika jest dopasowana do bezwładności obciążenia w rozsądnym stosunku. Doświadczony inżynier automatyki dobiera każdą oś pod rzeczywisty moment i bezwładność napędzanego ruchu — szczęka zgrzewania poprzecznego wymaga szybkiego, kontrolowanego przyspieszenia, a ciągnięcie folii stałego momentu o niskiej wartości. Nadmiarowy zapas na każdej osi nie kupuje niezawodności; kupuje straty energii i gorsze dostrojenie.
Nieporozumienie 7: Rejestracja elektroniczna oznacza, że jakość folii przestaje mieć znaczenie
Serwowa pakowarka przepływowa z rejestracją optyczną lub po znaku nadruku w sposób ciągły koryguje fazę folii, aby zgrzew wypadał w zamierzonym miejscu, nawet gdy folia rozciąga się i przesuwa. To naprawdę użyteczne, ale skłania kupujących do założenia, że można bez konsekwencji stosować tańszą, nierówną folię. Tak nie jest. Rejestracja elektroniczna koryguje fazy błędu fazy — czyli położenia cięcia zgrzewu względem znaku nadrukowanego — ale nie skoryguje folii rozciągającej się nierównomiernie na szerokości, folii o zmiennym oporze farby ani folii, której grubość wykracza poza okno temperatury zgrzewania. Źle dostrojony układ serwo będzie gonił dryfujący znak, dając niestabilne długości paczek i przegrzane zgrzewy, gdy szczęka „szuka”. Pętla rejestracji jest kompensatorem, a nie lekarstwem na zły surowiec. Kupujący nadal powinni zamawiać folię w tolerancji zalecanej przez dostawcę i traktować jakość znaku jako warunek konieczny — szczególnie w przypadku folii laminowanych stosowanych w kosmetyce i mrożonkach.
Nieporozumienie 8: Platforma serwo nie wymaga konserwacji
Serwa nie mają szczotek i mają niewiele części zużywalnych, co skłania kupujących do przekonania, że nie wymagają żadnej konserwacji. W praktyce uwagi wymagają: tor sprzężenia enkodera, wentylatory chłodzące przetwornic, smar w przekładniach stopni wyjściowych oraz uszczelnienia w miejscu styczności silnika z gorącym otoczeniem szczęk zgrzewających. Serwo szczęki zgrzewania poprzecznego pracuje szczególnie blisko rozgrzanego oprzyrządowania, a prowadniki kablowe wyginają się miliony cykli; przewody elastyczne i przewody enkoderów na ruchomej osi należą do pierwszych elementów ulegających awarii w zaniedbanej maszynie. Realistyczny harmonogram profilaktyczny — przegląd prowadników kablowych, analiza logów błędów przetwornic, weryfikacja kalibracji enkoderów i okresowe smarowanie przekładni — zapobiega nieplanowanym zatrzymaniom, których maszyny serwo mają w założeniu nie powodować. To dokładnie ta dyscyplina utrzymania, którą opisujemy w naszej nocie o konserwacji zapobiegawczej szybkich urządzeń pakujących.
Jak wygląda rozsądna konfiguracja serw
Dla większości zastosowań flow pack w branży spożywczej, piekarniczej i kosmetycznej o średniej wydajności SunAura Packaging Machines zaleca dobrze dostrojoną architekturę serwo o trzech do pięciu osiach. trójserwowa pakowarka przepływowa SZ-350 pokrywa typowy przypadek produktów o średniej szerokości przy umiarkowanej częstotliwości przezbrojeń. Przy wyższych prędkościach lub dla produktów wymagających precyzyjnego posuwisto-zwrotnego ruchu cięcia pakowarka posuwisto-zwrotna full-servo SW-60E dodaje niezależnie sterowane szczęki posuwisto-zwrotne, które obsługują produkty wymagające dłuższego czasu docisku zgrzewania. Dla najszybszych środowisk z wieloma SKU przeznaczona jest pięcioserwowa pakowarka przepływowa SZ-580 dokłada śledzenie produktu i koordynację podawania. Istotą jest dopasowanie architektury do produktu i prędkości, a nie wybór pod najbardziej imponującą kartę katalogową. Jeśli Państwo dopiero ustalają, która klasa maszyny pasuje do produktu, nasz poradnik wyboru poziomej pakowarki przepływowej dla produktów spożywczych i kosmetycznych omawia dopasowanie produktu do maszyny, które powinno poprzedzić dyskusję o serwach.
Pytania, które warto zadać na piśmie przy każdej ofercie maszyny serwo
Aby przebić się przez marketing, warto zadać każdemu dostawcy ten sam zestaw pytań i porównać odpowiedzi obok siebie:
- Ile jest niezależnych osi serwo i którym konkretnym ruchem steruje każda z nich?
- Jakie marki serwomotorów i przetwornic są stosowane i jaki jest udokumentowany czas dostawy części zamiennych?
- Jaka jest prędkość przy pierwszym przelocie dla Państwa rzeczywistego produktu i folii, a nie szczytowa wartość katalogowa?
- Czy profile krzywek elektronicznych są dostrajane podczas odbioru fabrycznego dla Państwa receptur produktowych i czy można je korygować zdalnie?
- Jakie regulacje mechaniczne pozostają przy przezbrojeniu i ile trwa pełne przezbrojenie z zapisaną recepturą?
- Jaka gwarancja obejmuje przetwornice serwo i jakich materiałów eksploatacyjnych lub części zużywalnych należy oczekiwać rocznie?
Jak SunAura Packaging Machines dobiera serwowe pakowarki przepływowe
W SunAura Packaging Machines konfigurację serw wyceniamy pod konkretny produkt i profil pracy, a nie według jednego uniwersalnego szablonu. Prosimy o wymiary produktu, specyfikację folii, docelową rzeczywistą liczbę paczek na godzinę, częstotliwość przezbrojeń i delikatność produktu, a następnie rekomendujemy najprostszą architekturę serw, która z zapasem pokrywa ten zakres — przy zachowaniu możliwości dołożenia osi w przyszłości, gdy wzrosną wolumeny. Każda maszyna jest uruchamiana z produktem klienta podczas odbioru fabrycznego przed wysyłką, a profile ruchu są dokumentowane i zapisywane, dzięki czemu uruchomienie na miejscu jest potwierdzeniem, a nie strojeniem.
Jeśli chcą Państwo porównać konfigurację pakowarki z trzema serwami, z pięcioma serwami oraz posuwisto-zwrotnej dla własnej gamy produktów, skontaktuj się z zespołem inżynierskim SunAura Packaging Machines — wystarczy przesłać rysunki produktu, specyfikację folii i cel godzinowy. Powiemy wprost, ile serw jest Państwu naprawdę potrzebne.
Podsumowanie
Konfiguracja serwomotorów w pakowarkach przepływowych to decyzja inżynierska, a nie marketingowe pole do odhaczenia. Więcej osi nie znaczy automatycznie lepiej, prędkości katalogowe nie są prędkościami rzeczywistymi, a krzywki elektroniczne nie eliminują regulacji mechanicznej. Porównujcie funkcję każdej osi, wsparcie stojące za platformą serwo, dostrojoną prędkość pierwszego przelotu z Państwa produktem oraz realistyczny czas przezbrojenia. Przy takim podejściu kupowana pakowarka serwo sprawdzi się w dniu uruchomienia — a nie tylko w dniu wyceny.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Pełny profil ›