

Слово «серво» в спецификации горизонтальной упаковочной машины заезжено до дыр. Покупатель слышит его, решает, что это современно, точно и быстро, и перестаёт задавать вопросы. Поставщики же соревнуются числом серводвигателей, а не тем, как они сконфигурированы, настроены и управляются. Итог — рынок, где машины на бумаге неотличимы, а на линии ведут себя совсем по-разному. Инженеры SunAura Packaging Machines разбирают восемь самых частых заблуждений о конфигурации сервоприводов горизонтальных упаковочных машин, и объясняют, что на самом деле должен сравнивать менеджер по закупкам, когда в двух коммерческих предложениях значится «полный сервопривод».
Сначала: что на самом деле делают сервоприводы в горизонтальной упаковочной машине
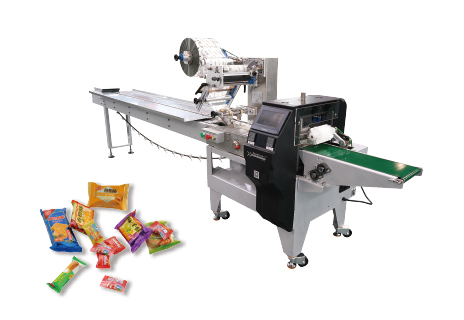
Горизонтальная упаковочная машина выполняет несколько ключевых движений. Плёнка разматывается с рулона и протягивается вперёд; она проходит через формующий воротник, который оборачивает её вокруг продукта; ролики продольной запайки сваривают продольный шов; вращающиеся или возвратно-поступательные губки поперечной запайки отрезают и запечатывают концы; готовая упаковка выходит из машины. В традиционной механической машине один главный двигатель приводит всё это через редуктор, трансмиссионный вал, цепи и кулачковые механизмы, а переналадка требует ручной подстройки кулачков и шестерён. В сервоприводной машине у каждого основного движения свой двигатель — обычно это ролики подачи и протяжки плёнки, ролики продольной запайки и губки поперечной запайки, — согласованные электронным кулачком в контроллере. Некоторые машины добавляют четвёртый и пятый сервопривод для цепи подающих упоров, коррекции слежения за продуктом по цветной метке и выгрузки.
Понять, какое движение обслуживает каждый сервопривод, — необходимое условие, чтобы оценить конфигурацию. Зная это, большинство частых заблуждений становятся очевидными.
Заблуждение 1: «Больше сервоприводов — лучше машина»
Рекламные буклеты обожают крупные числа: «пятиосевой сервопривод», «семиосевой полный сервопривод». Покупатель читает «больше осей» как «больше возможностей». На деле число сервоприводов описывает какие движения приводятся независимо, а не оценку качества. Три сервопривода — подача плёнки, продольная и поперечная запайка — оптимум для широкого круга продуктов. Пять или семь добавляют независимое управление подающими упорами, позиционированием продукта и возвратно-поступательным движением: это реально ценно на высокой скорости и с хрупкими продуктами неправильной формы, но пустая трата денег, если вы фасуете обычное печенье на 60 упаковках в минуту.
Хуже того, лишний сервопривод на движении, которое и так отлично работало механически, — это ещё одна точка отказа, ещё один кабель, ещё один энкодер и ещё один параметр для настройки. Правильное число сервоприводов — минимальный набор, который независимо управляет движениями, действительно меняющимися в вашем ассортименте. Сравнивайте назначение каждой оси, а не их количество. Тот же принцип работает, когда покупатель прикидывает автоматизацию в целом: наш материал об окупаемости сервоприводных упаковочных машин показывает, где дополнительные оси окупаются, а где нет.
Заблуждение 2: «Сервопривод сам по себе означает мягче и тише»
Сервопривод даёт точное программируемое движение, но плавность готовой упаковки зависит от механики поверх него: жёсткости рамы, качества редукторов, балансировки запайных губок и — что важнее всего — настройки профилей электронного кулачка. Хорошо настроенная трёхосевая машина работает тише и делает аккуратнее упаковки, чем плохо настроенная семиосевая, где электронные кулачки конфликтуют друг с другом. Сервопривод снимает механические ограничения движения; но не отменяет инженерного расчёта траектории, ускорений и выдержки при запайке.
Поэтому важны пусконаладка и последующая настройка. Машина с типовыми профилями движения может вибрировать, тянуть плёнку или давать непропай на вашей скорости, хотя все параметры сервоприводов в коммерческом предложении соблюдены. Спросите поставщика, настраиваются ли профили под рецепт каждого продукта на заводской приёмке и можно ли вносить изменения удалённо.
Заблуждение 3: скорость «до…» из каталога — это то, что вы получите
Это самое дорогое заблуждение. Скорость «до 200 упаковок в минуту» измеряют в идеальных условиях: один жёсткий продукт, идеальная приводка, ни одной остановки, свежая плёнка и оператор, который ни разу не касается линии. С реальными продуктами, реальным разбросом плёнки и реальными переналадками фактическая выработка с первого прохода куда ниже — обычно 55–75 % от каталожного максимума. Сервоуправление здесь помогает: электронная приводка и слежение за продуктом возвращают часть потерь, но не делают каталожную цифру реальной.
Подробно мы разобрали это в руководстве по расчёту реальной производительности автоматического упаковочного оборудования вместо паспортной скорости из каталога. Практический вывод для конфигурации сервоприводов: берите машину с запасом по паспортной скорости над вашей реальной целью — на разумной скорости сервооси почти не теряют в запасе, а этот резерв нужен на остановки, склейку плёнки и переналадки.
Заблуждение 4: «Все сервоприводы одинаковы, бренд — просто маркетинг»
Марка и класс сервопривода важны, но не по той причине, что чаще всего думают. Дело не в том, что дорогой серводвигатель делает лучше шов. Дело в том, что сервосистема — двигатель, привод, энкодер и прошивка контроллера — определяет повторяемость, энергопотребление и, главное, доступность запасных частей и технической поддержки на всём двадцатилетнем сроке службы машины. Машина на разрозненной, не поддерживаемой сервоплатформе может стать неремонтопригодной через десять лет, когда приводную электронику снимут с производства.
Сравнивая коммерческие предложения, спрашивайте, какие марки сервоприводов стоят на каждой оси, и подтвердите, что поставщик держит или может быстро доставить сменные приводы и двигатели на месте либо авиапоставкой. Машина на широко распространённых сервоплатформах дешевле в обслуживании, даже если сам двигатель не самый топовый на рынке. Поэтому важно и планирование запасных частей: наш материал об управлении запасными частями упаковочных машин для сокращения внеплановых простоев описывает, как увязать закупку сервоприводов и систем управления с рабочей стратегией по запасным частям.
Заблуждение 5: «Электронные кулачки убирают всю механическую настройку»
Сервомашины заменяют механические кулачки программными профилями — это реальный скачок в гибкости переналадки. Но механическую настройку они не отменяют полностью. Формующий воротник, направляющие, геометрия фальцовки, соосность губок и воротника, настройка температуры запайки — всё это физические регулировки, которые меняются с продуктом и плёнкой. Сервопривод делает воспроизводимыми и сохраняемыми в рецепте временные и фазовые соотношения движений: вернувшись к продукту, вы уже имеете готовую синхронизацию, но корректный воротник всё равно ставите, а температуру запайки задаёте.
Покупатели, ждущие «нажал одну кнопку — и готово», разочаровываются на первой же переналадке. Правильное ожидание: синхронизация движений сохранена, механическая оснастка и нагрев выставляются один раз под инструмент и затем проверяются. Поймите это — и заложите верное время оператора и верный набор оснастки.
Заблуждение 6: «Мощнее — надёжнее, лучше взять с запасом»
Завышение сервопривода имеет небольшую, но реальную цену. Двигатель с избытком мощности потребляет больший ток на холостом ходу, отзывается вялее и может сделать высокочастотное движение запайки менее чётким из-за растущего рассогласования моментов инерции двигателя и нагрузки. Сервосистема всего эффективнее и отзывчивее, когда момент инерции двигателя согласован с моментом инерции нагрузки в разумном соотношении. Опытный инженер по управлению подбирает каждую ось под реальный момент и инерцию её движения: губкам поперечной запайки нужно быстрое управляемое ускорение, протяжке плёнки — ровный момент с малым натяжением. Завышать все оси — не купить надёжность, а купить перерасход энергии и худшую настройку.
Заблуждение 7: электронная приводка означает, что качество плёнки больше не важно
Сервоприводная горизонтальная машина с оптической приводкой или приводкой по печатной метке непрерывно корректирует фазу плёнки, чтобы шов попадал в заданное положение даже при растяжении и уводе плёнки. Это действительно полезно и подталкивает покупателя думать, что можно безнаказанно брать дешёвую нестабильную плёнку. Нельзя. Электронная приводка исправляет фазовую ошибку — где шов отрезает относительно печатной метки, — но не исправит плёнку, неравномерно тянущуюся по ширине, плёнку с переменным трением краски и плёнку, чья толщина вне температурного окна запайки. Плохо настроенный сервопривод начнёт гнаться за уплывающей меткой: длина упаковки задёргается, губки перегреются в поисках. Контур приводки — компенсатор, а не лекарство от плохого сырья. Покупателю по-прежнему следует задавать плёнку в рекомендованном поставщиком допуске и считать качество метки входным требованием — особенно для ламинированных плёнок в косметике и заморозке.
Заблуждение 8: сервоплатформа не требует обслуживания
У серводвигателей нет щёток и мало изнашивающихся частей, поэтому покупатели считают их необслуживаемыми. На деле внимания требуют цепь обратной связи энкодера, вентиляторы охлаждения приводов, смазка редукторов на выходных ступенях и уплотнения там, где двигатель соседствует с жаром запайных губок. Сервопривод поперечных губок работает рядом с нагретой оснасткой, а кабельные цепи гнутся миллионы циклов: гибкие кабели и провода энкодера подвижной оси — одни из первых отказов на запущенной машине. Реалистичный регламент — осмотр кабельных цепей, проверка журналов ошибок приводов, сверка калибровки энкодеров и замена смазки редукторов в предписанные заводом сроки — предотвращает внеплановые остановки, которых от сервомашины как раз и не ждут. Именно этой дисциплине посвящён наш материал о плановом обслуживании высокоскоростного упаковочного оборудования.
Как выглядит разумная конфигурация сервоприводов
Для большинства задач фасовки продуктов питания, выпечки и косметики на средних скоростях SunAura Packaging Machines рекомендует хорошо настроенную архитектуру на три–пять сервоосей. Модель SZ-350 с тремя сервоприводами закрывает типовой случай продуктов средней ширины с умеренными переналадками. Для более высокой скорости или продуктов, требующих точного возвратно-поступательного реза, полносервоприводная машина SW-60E с возвратно-поступательными губками добавляет независимо управляемые губки, работающие с продуктами, которым нужна большая выдержка шва. Для самых быстрых линий с множеством SKU пятиосевая машина SZ-580 добавляет слежение за продуктом и согласование подачи. Суть в том, что архитектуру подбирают под продукт и скорость, а не под самую эффектную спецификацию. Если вы ещё выбираете класс машины под свой продукт, наше руководство по выбору горизонтальной упаковочной машины для пищевых и косметических продуктов проводит по сопоставлению продукта и машины, которое должно предшествовать спору о сервоприводах.
Вопросы, которые стоит зафиксировать письменно в каждом предложении по сервоприводам
Чтобы отсечь маркетинг, задайте каждому поставщику одни и те же вопросы и сравните ответы рядом:
- Сколько независимых сервоосей и какое именно движение обслуживает каждая?
- Какие марки серводвигателей и приводов используются и каков документально подтверждённый срок поставки сменных?
- Какова скорость с первого прохода на вашем реальном продукте и плёнке, а не каталожный максимум?
- Настраиваются ли профили электронных кулачков на заводской приёмке под рецепты ваших продуктов и можно ли править их удалённо?
- Какие механические регулировки остаются при переналадке и сколько занимает полная переналадка с сохранённым рецептом?
- Какая гарантия действует на сервоприводы и какой расход быстроизнашивающихся частей ожидается за год?
Как SunAura Packaging Machines задаёт конфигурацию сервоприводов для flow-pack машин
В SunAura Packaging Machines конфигурацию сервоприводов считают под продукт и режим работы, а не по универсальной спецификации. Мы запрашиваем габариты продукта, спецификацию плёнки, целевую реальную выработку в упаковках в час, частоту переналадок и хрупкость продукта, а затем рекомендуем минимальную архитектуру, которая с запасом перекрывает этот диапазон, — оставляя аппаратуру управления способной добавить ось позже, если объёмы вырастут. Каждую машину прогоняют на продукте заказчика на заводской приёмке перед отгрузкой, а профили движения документируют и сохраняют, чтобы пусконаладка на площадке стала подтверждением, а не настройкой с нуля.
Если хотите сравнить конфигурации трёх-, пятиосевой и возвратно-поступательной сервомашин под свой ассортимент, обратитесь в инженерную команду SunAura Packaging Machines с чертежами продукта, спецификацией плёнки и часовой целью. Мы честно скажем, сколько сервоосей вам действительно нужно.
Итог
Конфигурация сервоприводов в горизонтальных упаковочных машинах — инженерное решение, а не галочка в маркетинговом буклете. Больше осей не значит автоматически лучше, каталожные скорости — не реальные, электронные кулачки не отменяют механическую настройку. Сравнивайте назначение каждой оси, поддержку сервоплатформы, настроенную скорость с первого прохода на вашем продукте и реальное время переналадки. При таком подходе купленная машина покажет себя в день пусконаладки, а не только в день коммерческого предложения.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Полная биография ›