

« Servo » est le mot le plus galvaudé d’une fiche technique de flow-pack. L’acheteur l’entend, en déduit un équipement moderne, précis et rapide, et cesse de poser des questions. Pendant ce temps, les fournisseurs rivalisent sur le nombre de servomoteurs plutôt que sur la façon dont ces moteurs sont configurés, réglés et pilotés. Il en résulte un marché plein de machines identiques sur le papier mais très différentes sur la ligne. Dans cet article, l’équipe d’ingénierie de SunAura Packaging Machines fait le point sur les huit malentendus les plus courants concernantla configuration des servomoteurs des flow-packs, et explique ce qu’un responsable achats doit réellement comparer lorsque deux devis annoncent tous deux du « full servo ».
D’abord : à quoi servent réellement les servos d’un flow-pack
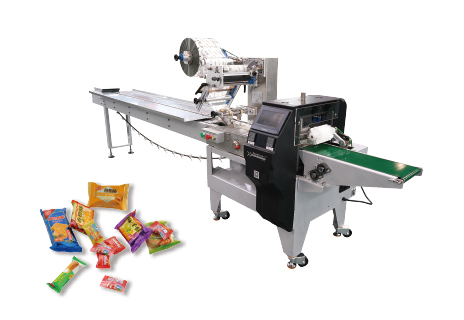
Un flow-pack horizontal réalise un petit nombre de mouvements critiques. Le film se déroule de la bobine et est tiré vers l’avant ; il passe dans un formeur qui l’enroule autour du produit ; des molettes de soudure longitudinale réalisent la soudure en ailette ; une mâchoire transversale rotative ou alternative coupe et soude les extrémités ; le pack fini est évacué. Sur une fardeleuse mécanique classique, un seul moteur principal entraîne tout cela par un réducteur, un arbre de transmission, des chaînes et des boîtes à cames, et les changements de format imposent des réglages manuels des cames et des pignons. Sur une fardeleuse servo, chaque mouvement majeur possède son propre moteur — généralement les rouleaux d’entraînement et d’étirage du film, les rouleaux de soudure longitudinale et la mâchoire transversale — coordonnés par une came électronique dans l’automate. Certaines machines ajoutent un quatrième et un cinquième servo pour la chaîne à doigts d’amenage, la correction de repérage produit (repère couleur) et l’évacuation.
Comprendre quel mouvement chaque servo pilote est la condition préalable pour juger une configuration. Une fois ce point acquis, la plupart des malentendus courants deviennent évidents.
Malentendu n° 1 : « Plus de servos, meilleure machine »
Les plaquettes commerciales adorent afficher un nombre élevé de servos : « servo 5 axes », « full servo 7 axes ». L’acheteur y lit davantage de capacités. En réalité, le nombre de servos décritquels mouvements sont entraînés indépendamment, et non une note de qualité. Une fardeleuse à trois servos (entraînement film, soudure longitudinale, soudure transversale) constitue l’optimum pour une large gamme de produits. Une fardeleuse à cinq ou sept servos ajoute le pilotage indépendant des doigts d’amenage, du positionnement produit et du mouvement alternatif, ce qui est réellement précieux à grande vitesse ou avec des produits délicats et irréguliers — mais c’est un surcoût inutile si votre produit est un biscuit régulier à 60 packs par minute.
Pire : un servo supplémentaire ajouté à un mouvement qui fonctionnait parfaitement mécaniquement crée un point de défaillance de plus, un câble de plus, un codeur de plus et un paramètre de plus à régler. Le bon nombre de servos est le plus petit ensemble qui pilote indépendamment les mouvements qui varient réellement dans votre gamme de produits. Comparez la fonction de chaque servo, pas leur nombre. Le même principe s’applique à l’automatisation en général ; notre article sur leretour sur investissement des machines d’emballage à servomoteursindique dans quels cas les axes supplémentaires sont rentabilisés et dans quels cas ils ne le sont pas.
Malentendu n° 2 : « Servo veut automatiquement dire plus fluide et plus silencieux »
Les servos assurent un mouvement précis et programmable, mais la qualité du pack fini dépend de la mécanique portée par le servo : la rigidité du châssis, la qualité des réducteurs, l’équilibrage des mâchoires de soudure et — surtout — le réglage du profil de came électronique. Une fardeleuse à trois servos bien réglée fait moins de bruit et produit des packs plus nets qu’une machine à sept servos mal réglée, dont les cames électroniques se contrarient. Les servos suppriment leshardwarelimités par la mécanique ; ils ne dispensent pas d’un jugement d’ingénieur sur la trajectoire, les accélérations et les temps de maintien en soudure.
C’est pourquoi la mise en service et le réglage après-vente comptent. Une machine livrée avec des profils de mouvement génériques peut vibrer, marquer le film ou souder incorrectement à la vitesse de votre produit, alors même que toutes les caractéristiques servo du devis sont respectées. Demandez au fournisseur si les profils de mouvement sont réglés par recette produit lors de la réception en usine, et si les modifications peuvent être réalisées à distance.
Malentendu n° 3 : la vitesse « jusqu’à » du catalogue est celle que vous obtiendrez
C’est le malentendu le plus coûteux. Un flow-pack annoncé « jusqu’à 200 packs par minute » atteint cette vitesse dans des conditions idéales : un seul produit rigide, un repérage parfait, aucun arrêt, du film neuf et un opérateur qui ne touche jamais la ligne. Avec des produits réels, des variations de film réelles et de vrais changements de format, le rendement au premier passage est bien inférieur — généralement 55 à 75 % du pic catalogue. Le pilotage servo aide en la matière, car le repérage électronique et le suivi produit récupèrent une partie des pertes, mais il ne rend pas le chiffre du catalogue réel.
Nous avons traité ce point en détail dans notre guide pourcalculer la cadence réelle d’un équipement d’emballage automatique au lieu d’utiliser la vitesse nominale du catalogue. Leçon pratique pour la configuration servo : choisissez une fardeleuse dont la vitesse nominale dépasse confortablement votre cible réelle, car les axes servo perdent très peu de marge lorsque vous tournez à une vitesse raisonnable, et vous aurez besoin de cette marge pour les arrêts, les raccords de bobine et les changements de format.
Malentendu n° 4 : « Tous les servos se valent, la marque n’est que du marketing »
La marque et la catégorie du servo comptent, mais pas pour la raison que croient la plupart des acheteurs. Ce n’est pas qu’un servomoteur haut de gamme réalise de meilleures soudures. C’est que lasystem— moteur, variateur, codeur et firmware de l’automate — détermine la répétabilité, le comportement énergétique et, surtout, la disponibilité des pièces de rechange et du support technique sur les vingt ans de vie de la machine. Une fardeleuse construite sur une plateforme servo fragmentée et non soutenue peut devenir irréparable en dix ans, à l’arrêt de production de l’électronique de puissance.
Quand vous comparez des devis, demandez quelles marques de servos sont utilisées pour chaque axe et confirmez que le fournisseur détient ou peut se procurer rapidement, localement ou par fret aérien, les variateurs et moteurs de rechange. Une machine bâtie sur des plateformes servo largement disponibles coûte moins cher à entretenir, que le moteur lui-même soit ou non le modèle le plus haut de gamme du marché. C’est aussi pourquoi la planification des pièces détachées compte ; notre article sur lagestion des pièces détachées pour réduire les arrêts imprévusdécrit comment lier l’achat des servos et des commandes à une stratégie de pièces viable.
Malentendu n° 5 : « Les cames électroniques suppriment tout réglage mécanique »
Les machines servo remplacent les cames mécaniques par des profils de came logiciels, ce qui constitue un vrai saut en souplesse de changement de format. Mais elles n’éliminent pas totalement les réglages mécaniques. Le formeur de film, les rails de guidage, la géométrie de pliage, l’alignement mâchoire-formeur et le réglage de la température de soudure restent des ajustements physiques qui varient avec le produit et le film. Ce que font les servos, c’est rendre la synchronisation et la relation de phase entre les mouvements répétables et rappelables par recette : lorsque vous revenez à un produit, la synchronisation est déjà réglée, mais vous montez toujours le bon formeur et réglez la température de soudure.
Les acheteurs qui attendent une expérience « un bouton et c’est fait » sont déçus au premier changement de format. La bonne attente est la suivante : la synchronisation des mouvements est enregistrée, la forme mécanique et la chaleur sont réglées une fois par outillage puis contrôlées. Comprenez-le, et vous budgétiserez le bon temps opérateur et le bon jeu d’outillage.
Malentendu n° 6 : « Un servo plus gros est plus sûr ; mieux vaut surdimensionner »
Le surdimensionnement d’un servo a un coût faible mais réel. Des moteurs surdimensionnés absorbent davantage de courant à vide, réagissent plus mollement et peuvent même rendre les mouvements de soudure à haute fréquence moins francs, car le déséquilibre d’inertie entre le moteur et la charge augmente. Les systèmes servo sont les plus efficaces et les plus réactifs lorsque l’inertie du moteur est accordée à celle de la charge dans un rapport raisonnable. Un ingénieur en automatismes expérimenté dimensionne chaque axe selon le couple et l’inertie réels du mouvement qu’il entraîne : la mâchoire transversale a besoin d’une accélération rapide et maîtrisée ; l’étirage du film, d’un couple régulier et de faible tension. Surdimensionner chaque axe n’achète pas de fiabilité, mais du gaspillage d’énergie et un réglage moins bon.
Malentendu n° 7 : le repérage électronique rend la qualité du film secondaire
Un flow-pack servo doté d’un repérage optique ou par repères imprimés corrige en continu la phase du film afin que la soudure tombe à la position prévue, même lorsque le film s’étire et dérive. C’est réellement utile, et cela peut faire croire qu’un film moins cher et moins régulier peut être utilisé sans conséquence. C’est faux. Le repérage électronique corrige l’phase— la position de la soudure par rapport au repère imprimé — mais il ne peut pas corriger un film qui s’étire irrégulièrement sur sa largeur, un film dont l’encre oppose une résistance variable ou un film dont l’épaisseur sort de la fenêtre de température de soudure. Un servo mal piloté poursuit un repère qui dérive, ce qui produit des longueurs de pack instables et des soudures surchauffées à mesure que la mâchoire corrige. La boucle de repérage est un compensateur, pas un remède à une matière première de mauvaise qualité. L’acheteur doit toujours spécifier un film conforme à la tolérance recommandée par le fournisseur et considérer la qualité du repère comme une exigence bloquante, en particulier pour les complexes utilisés en cosmétique et en surgelé.
Malentendu n° 8 : la plateforme servo ne demande aucun entretien
Les servos n’ont pas de balais et peu de pièces d’usure, ce qui laisse croire à un entretien nul. En pratique, la chaîne de retour du codeur, les ventilateurs de refroidissement des variateurs, la lubrification des réducteurs en sortie et les étanchéités là où le moteur affronte l’environnement thermique hostile des mâchoires de soudure demandent tous attention. Le servo de la mâchoire transversale travaille notamment près d’un outillage chauffé, et les chaînes porte-câbles se déforment des millions de cycles ; les câbles souples et les fils de codeur de l’axe mobile figurent parmi les premiers composants à lâcher sur une machine négligée. Un plan préventif réaliste — inspection des chaînes porte-câbles, consultation des journaux d’erreurs des variateurs, vérification de la calibration du codeur et regraissage des réducteurs aux intervalles constructeur — évite les arrêts imprévus que les machines servo sont censées écarter. C’est exactement la discipline d’entretien détaillée dans notre note sur lamaintenance préventive des équipements d’emballage à grande vitesse.
À quoi ressemble une configuration servo pertinente
Pour la majorité des applications flow-pack à cadence moyenne en agroalimentaire, boulangerie industrielle et cosmétique, SunAura Packaging Machines recommande une architecture servo de trois à cinq axes bien réglée. Lafardeleuse flow-pack trois servos SZ-350couvre le cas courant des produits de largeur moyenne avec des changements de format modérés. Pour des cadences plus élevées ou des produits nécessitant un mouvement de coupe alternatif précis, l’enrouleuse à mouvement alternatif full-servo SW-60Eajoute des mâchoires alternatives pilotées indépendamment, adaptées aux produits qui demandent un temps de soudure plus long. Pour les environnements multi-références les plus rapides, lafardeleuse flow-pack cinq servos SZ-580y superpose le suivi produit et la coordination de l’amenage. L’essentiel est que l’architecture soit adaptée au produit et à la cadence, et non choisie pour la fiche technique la plus impressionnante. Si vous hésitez encore sur la classe de machine adaptée à votre produit, notre guide pourchoisir un flow-pack horizontal pour l’agroalimentaire et la cosmétiquedétaille la mise en correspondance produit-machine qui doit précéder le débat sur les servos.
Questions à inscrire par écrit sur chaque devis servo
Pour passer outre le marketing, posez le même jeu de questions à chaque fournisseur et comparez les réponses côte à côte :
- Combien y a-t-il d’axes servo indépendants, et quel mouvement précis chacun pilote-t-il ?
- Quelles marques de servomoteurs et de variateurs sont utilisées, et quel est le délai de remplacement documenté ?
- Quelle est la vitesse au premier passage avecyourles produits et films réels, plutôt que le pic catalogue ?
- Les profils de came électronique sont-ils réglés lors de la réception en usine pour vos recettes produit, et peuvent-ils être ajustés à distance ?
- Quels réglages mécaniques de changement de format subsistent, et combien de temps prend un changement complet avec une recette mémorisée ?
- Quelle garantie s’applique aux variateurs servo, et quelles pièces consommables ou d’usure faut-il prévoir par an ?
Comment SunAura Packaging Machines spécifie ses flow-packs servo
Chez SunAura Packaging Machines, nous chiffrons la configuration servo selon le produit et le mode d’exploitation, et non selon une spécification unique. Nous demandons les dimensions du produit, la spécification du film, le nombre réel de packs par heure visé, la fréquence des changements de format et la fragilité du produit, puis nous recommandons l’architecture servo la plus petite qui couvre confortablement ce domaine — tout en conservant un matériel de commande capable d’accepter un axe supplémentaire si les volumes augmentent. Chaque machine tourne avec le produit du client lors de la réception en usine avant expédition, et les profils de mouvement sont documentés et enregistrés, afin que la mise en service sur site soit un exercice de confirmation et non de réglage.
Si vous souhaitez une comparaison de configuration entre une fardeleuse trois servos, une fardeleuse cinq servos et une fardeleuse servo alternative pour votre gamme,contactez l’équipe d’ingénierie de SunAura Packaging Machinesavec vos plans de produit, votre spécification de film et votre cible horaire. Nous vous dirons honnêtement de combien de servos vous avez réellement besoin.
L’essentiel
La configuration des servomoteurs d’un flow-pack est une décision d’ingénierie, pas une affirmation marketing à cocher. Plus d’axes n’est pas automatiquement meilleur, les vitesses catalogue ne sont pas des vitesses réelles, et les cames électroniques ne suppriment pas les réglages mécaniques. Comparez la fonction de chaque axe, le support derrière la plateforme servo, la vitesse réglée au premier passage avec votre produit et le temps de changement de format réaliste. Ainsi mené, le choix d’une fardeleuse servo vous donnera les résultats promis le jour de sa mise en service, et pas seulement le jour du devis.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Voir la biographie complète ›