

コロンビアのコーヒー生産地帯「コーヒートライアングル」に拠点を置くコーヒー輸出商が、このたびSunAura Packaging Machinesのケース詰め・パレタイジングラインを導入しました。本ラインは、袋詰め・計量ステーションから出てきた充填済みのグリーンコーヒーおよび焙煎コーヒーのバルブ袋をそのまま受け取り、段ボールの輸送用マスターケースへの整列、封函、パレット積みまでを、人手による持ち上げ作業なしで一貫して行います。従来は作業者が袋を手で段ボールに詰め、フラップを手で貼り、ハンドパレットトラックでパレットを組んでいた工程を置き換えるもので、欧州・北米向けの輸出拡大後、この工程が慢性的なボトルネックとなっていました。
ラインが扱うのは、主に2種類のパッケージフォーマットです。ひとつは小売用250 g・500 gのバルブ袋、もうひとつはレギュラーコーヒー向け1 kgのスタンドアップパウチです。ケースは標準的なRSC段ボールを採用し、最も使用頻度の高い収納パターンで毎分8〜10ケースの処理能力を目標にセルを設計しています。2種類の袋の切り替えは、レシピ呼出しによる段取り替えで行います。本プロジェクトは、SunAura Packaging Machinesとしてコロンビア初のコーヒー案件であり、メキシコ・ブラジルでの飲料・マルチパックライン納入実績に続く、中南米での事業拡大の一環です。
なぜコーヒー輸出業者がケース詰め・パレタイズラインを必要としたのか
コーヒー袋は手作業でのケース詰めが非常に難しい製品です。バルブ袋は充填後に形状がやや硬く膨らみ、形が多少不揃いになります。一方、スタンドアップパウチは柔らかく腰がないため、一定の向きでケース内に投入しないとフラップが閉じません。旧来の手作業ラインでは、ピーク時に袋詰め機の速度に追いつくため3名の作業者が必要で、さらにパレット積み専任として1名を配置していました。午後の勤務帯には疲労からケース詰め数のばらつき、袋の向き不良、パウチの破れが発生し、仕向港での客苦情として顕在化していました。
お客様からSunAura Packaging Machinesへの要件は明確でした。すなわち、(1) 人手4工程を撤廃すること、(2) 同じセルで2種類の袋フォーマットを扱えること、(3) 既存室内への改造設置(新築ではない)であるため床占有面積をコンパクトに抑えること、(4) 既設の廊下に面しているため、セルと廊下の間に全面的な安全柵を設けないパレタイジング方式とすること、の4点です。
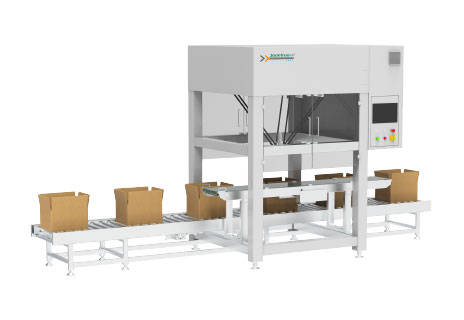
ラインレイアウト
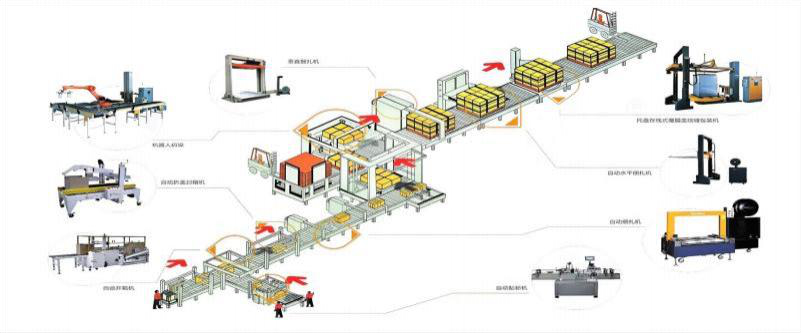
SunAura Packaging Machinesは、既存室の形状に沿ってコンパクトなU字レイアウトでセルを構成しました。充填済みの袋は計量ステーションから傾斜コンベヤで排出され、整列・方向決めセクションへ流入します。次にスパイダーロボット式ケース詰めステーションが、上流のサーボ式製函機で成形済みのケースに袋をピック&プレースします。袋を詰められたケースはテープシーラー、ラベリング位置を経てパレタイジングセクションへ搬送され、協働ロボットが荷姿パターンを構成します。最後にターンテーブル式ストレッチ包装機が仕上がったパレットを固定し、倉庫へ送り出されます。
主要ユニットはすべてSunAura Packaging Machinesの標準カタログ機から選定しています。お客様が「補修部品の入手と現地サービス体制を維持しやすいこと」を明示的に希望されたためです。
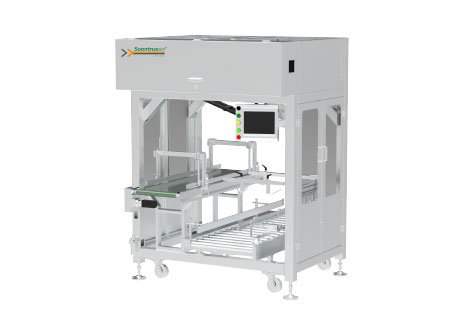
- サーボ駆動のケース製函機兼底部封函機。RSCブランクを成形し、袋が到着する前に底面をテープ封函します。
- スパイダーロボット式ケース詰めステーション。形状のばらつきやすいスタンドアップパウチには画像補助ピックを併用します。
- 固定式ケースシーラー。一定の高さで天面フラップをテープ貼りします。
- 協働ロボット式パレタイザー。インライン式またはターンテーブル式パレットラッパーへ接続します。
- シーラーとパレタイザーの間に設けた短いアキュームコンベヤ。両機を分断し、片側の停止が上流へ連鎖しないようにします。
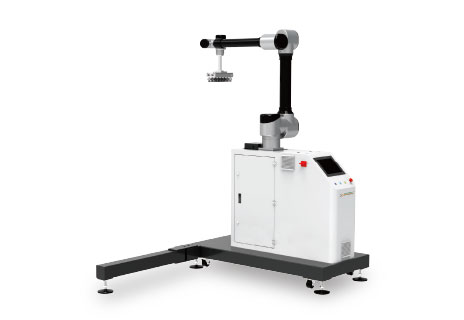
製函機――プロジェクトの隠れた主役
お客様は当初、セルで最も難易度が高いのはロボット式ケース詰め機だと想定していました。実際に最も調整を要したのは、製函機でした。コロンビアの段ボール原紙はメーカー・抄紙ロットによってばらつきがあり、焙煎業者のケースも季節によって中しん段の形状や含水率がわずかに異なる状態で入荷していました。乾燥した週には完璧に成形できる機械が、雨天の週にはジャムを起こす――そういう現場でした。
SunAura Packaging Machinesが最も安価な空圧式ではなく、あえてケース製函機のサーボ駆動モデルを選定したのは、HMIからフラップ抵抗と直角保持圧を調整できるサーブ動作が不可欠だったからです。立上げ時には、3種類のブランク仕様を登録し、それぞれに個別の製函パラメータを作成しました。これによりオペレータはHMIから使用中の原紙種を選択するだけでよく、すべてのブランクを同一設定で無理に通す必要がなくなりました。
柔軟袋向けロボット式ケース詰め
ケース詰め機はラインの技術的中核です。バルブ袋は整列トレイからまとめてピックし、ケース仕様に応じて6個または12個詰めの配列で投入します。スタンドアップパウチは個別にピックし、ケース内で直立させるため、より柔らかいグリッパーと長めのプレースストロークが必要です。グリッパーにはパウチフィルムに合わせて選定した真空カップと、一方向バルブを潰さない軽クランプを組み合わせています。
SunAura Packaging Machinesのスパイダー式ケース詰めステーションがバルブ袋を担当し、パウチ用レシピは同じセルをEOAT(エンドオブアームツール)を交換し、速度を落として使用します。段取り替えはレシピ呼出しであり、機械的な再組立ては不要です。オペレータがHMIからSKUを選択すると、ピックポイント、グリッパー選択、ケース詰め個数が自動で更新されます。

全面柵なしのパレタイジング
本ラインは改造室を通り、隣接する歩廊に面しているため、お客様は従来型の柵囲い産業用セルを避けたいと考えていました。SunAura Packaging Machinesは、対象ケース重量が協働ロボットの可搬質量・出力・速度制限に収まる範囲であることを確認したうえで、協働ロボットパレタイザーを指定しました。ロボットのパターンエディタにより、輸出市場が使用するパレット規格ごとに2〜3種類の荷姿パターンを登録し、受注内容に応じて切り替え可能です。
協働ロボットの選定指針については、当社の協働パレタイザー選定ガイドで詳しく解説しています。本コーヒーラインの場合は、ケースが軽量・処理速度が中程度・床スペースが制約されている、という条件が揃っていたため、協働ロボットが最適解でした。より重量が大きい場合や高速処理が必要な場合は、従来型のロボットパレタイジングシステムへの振り替えを推奨しています。
長期航海に耐えるストレッチ包装
コーヒーはコンテナ船でコロンビアから出荷され、数週間にわたる海上輸送を経て仕向地に到着します。そのためストレッチ包装機の選定が重要です。コンテナ内で荷崩れした荷姿は、ケースの圧壊や袋の破損を引き起こします。SunAura Packaging Machinesは、高めのプレストレッチ設定と補強したベース巻きを備えたターンテーブル式ラッパーを指定し、最上層には縦方向の荷崩れ防止としてローピング巻きを追加しました。フィルム厚み、上下巻き回数の推奨値など、ラッパー設定はすべて文書化してお客様に引き渡しています。
自社でラッパーを選定されるお客様は、ターンテーブル式とロータリーアーム式の比較をパレットラッパー選定ガイドで、フィルム使用量の試算は当社のストレッチフィルムコスト資料でご確認いただけます。

稼働結果と引き渡し
立上げとオペレータ訓練の完了後、セルは1名のオペレータで運用されています。その役割は、ケースブランクの投入、HMI監視、仕上がったパレットの移動です。ケース詰め・パレタイジングに充てられていた4名の人手工程は、焙煎工程と品質管理エリアへ再配置されました。工場側の報告では、ケース詰め数のばらつきが解消され、パウチ破損が大幅に減少しました。輸出用パレットは、手積みで荷姿が変動していた従来と異なり、文書化された包装パターンを携えて倉庫を出発します。
SunAura Packaging Machinesのサービスチームは、スペイン語で機械ドキュメントを提供し、電気回路図と補修部品リストをセルと共に現場に保管し、生産開始30日後にフォロー訪問を実施しました。フィルム設定、製函パラメータ、実環境下でのロボット繰返し精度を確認するためです。
立上げ工程とFAT(工場検収)
本プロジェクトは、ターンキー輸出ラインとしてSunAura Packaging Machinesの標準工程に沿って進められました。ケースと袋の寸法確定、レイアウト承認を経て、青島工場でセルを組み立てました。お客様には工場へお越しいただき、2種類の袋フォーマットとケースブランクサンプルを用いたFAT(工場受入検査)を実施しました。FATでは、各フォーマットについてパレット1枚分を全通し運転し、ロボットの繰返し精度とラッパー設定を確認し、短い是正項目をクローズしたうえで、セルを分解してコロンビアのブエナベントラ港へ向けて出荷しました。
現地での立上げは2段階で行いました。機械・電気の据付後、実生産運転に進み、SunAura Packaging Machinesの立上げ技術者がお客様のメンテナンスチームと並走しました。最終段階が最も重要です。工場出荷時の状態ではなく、現地の実環境、実際に供給される段ボール原紙とフィルムに合わせてセルを調整する必要があり、工場内と同一条件になることはありえないからです。前述のとおり、第1週に3つの製函パラメータを調整し、お客様が選定したフィルム厚みが確定した時点で、ラッパーのプレストレッチを再設定しました。
訓練、補修部品、ドキュメント
引き渡しには、スペイン語によるオペレータ訓練とメンテナンス訓練を含みました。オペレータには、レシピ切替、ケースブランク投入、起動・停止シーケンス、代表的な停止メッセージへの対応を訓練し、メンテナンスチームには、製函機の調整、真空カップ・グリッパー点検、シールヘッドの保守、ラッパーのフィルム搬送部を訓練しました。補修部品リストは、汎用的な長いリストではなく、故障時にライン停止を引き起こす部品――真空カップ、テープヘッド一式、センサー、シール部品、フィルム搬送部品――に絞った推奨リストを提供しています。
電気回路図、機械図面、HMIマニュアル、補修部品リストは機械と共に現場に常備されています。ドキュメントは意図的にカタログと同一の機型式・部品番号を使用し、お客様が曖昧なく発注できるようにしています。口頭の説明よりも部品番号の方がはるかに保守が容易だからです。従来人手工程だった焙煎業者にとって、このドキュメント整備が、外部メンテナンス業者に依存せず、自社スタッフだけで新ラインを保守することを可能にしています。
コーヒー案件が他の後工程プロジェクトと異なった点
SunAura Packaging Machinesは、飲料、スナック、冷凍食品、化学製品の各ラインを手がけてきましたが、コーヒーにはコーヒー固有の留意点がありました。小売用コーヒー袋の一方向バルブは最も繊細な部位です。バルブは内圧ガスを逃がし、酸素の浸入を防ぐために存在し、ケース詰め機のグリッパーがこれを潰したり塞いだりしてはなりません。製品自体は比較的軽量であるため、ケース詰め機は軽い袋を柔らかいプレースストロークで扱う必要がありますが、袋ごとに形状が不揃いであるため、バラ積みからのピックは避け、整列・方向決めセクションを経由するスパイダーセル構成を採用しています。
さらに本ラインは、剛性のある輸出用バルブ袋と、柔らかいスタンドアップパウチの両フォーマットを扱う必要があります。1つのセルで2種袋を扱うという要件は、柔軟性の低いラインであれば、人手工程か第2セルを強いられるところです。SunAura Packaging Machinesのソリューションは、1台のロボットと2レシピでこれを実現し、グリッパーとピックポイントを自動選択します。柔軟袋をケース内に直立落下させる方式には、縦型ケース詰めソリューションを参考事例としています。
袋物を扱う輸出業者への教訓
コロンビアのプロジェクトは、コーヒー・紅茶・穀物・ナッツ・菓子類の輸出業者で同様の自動化をご検討中の方に、いくつかの実務的な教訓を示しています。
- 製函機を最優先で設計する。既存改造現場で原紙が多様に変動する場合、成形パラメータを調整可能なサーボ式製函機は、最も安価な空圧式との差額に十分見合います。
- 2種類の袋フォーマットを同時に扱わずバッチ運用するのであれば、レシピを2本持つ1台のケース詰め機が、2台のステーションよりも一般に有利です。
- 協働パレタイザーは、軽量ケース・中程度の処理速度に対する真の選択肢です。ただし、セル側で適合評価を行った場合に限ります。柵なしの万能策ではありません。
- ストレッチ包装機の仕様は、名目上のフィルム設定値ではなく、実際の航海距離と仕向地のパレット荷役慣習に合わせて決定してください。
- アキュームコンベヤでセルを分断し、パレタイザーの軽微な停止がケース詰め機や製函機を止めないようにしてください。
コーヒー輸出業者、紅茶パッカー、穀物・ナッツ加工業者など、同様のアップグレードをご検討中の袋物作業現業のお客様には、当社の統合包装ラインチームが、ケース・袋寸法、パレット規格、床図面をレビューしたうえでレイアウトをご提案します。コロンビアのプロジェクトは有用な参考事例です。改造室、2種類の袋フォーマット、柵なしパレタイジング要求が、製函機・ケース詰め機・パレタイザーを1つのセルとして設計することで、標準機で成立することを示しています。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›