

「サーボ」は、フローパック機の仕様書で最も使い古された言葉です。購入担当はこの一言で最新・高精度・高速だと判断し、それ以上質問しなくなります。一方メーカーは、モーターの構成・調整・制御の良さではなく、搭載数で競い合っています。結果として、紙の上では同じに見えても、ライン上ではまったく違う動きをする機械が市場に溢れています。本稿では SunAura Packaging Machines の設計チームが、 フローパック機のサーボモーター構成に関するよくある誤解を 8 つ整理し、2 社の見積りがどちらも「フルサーボ」と書いてあるときに、購買担当が本当に比べるべき点を解説します。
まずは、フローパック機のサーボが実際に何をしているか
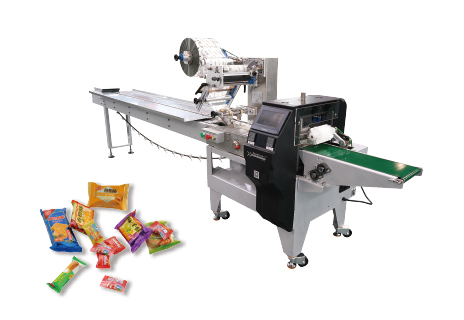
横型ピロー包装機が担う重要な動作は、それほど多くありません。フィルムがリールから繰り出されて前方へ送られ、フォーマーを通って製品の周りに巻き付けられます。縦シールホイールが合掌シールを融着し、回転式または往復式の横シールジョーが両端をシール・カットして、完成パックが排出されます。従来の機械式包装機では、1 台の主モーターがギアボックス、ラインシャフト、チェーン、カムボックスを介してこれら全部を駆動し、段取り替えにはカムやギアの手動調整が必要でした。サーボ機では、各主要動作に専用のモーター、一般的にはフィルム送り・引出しローラー、縦シールローラー、横シールジョーを割り当て、コントローラー内の電子カムで協調させます。機種によっては、供給ラグチェーン、製品追従(カラーマーク補正)、排出に 4 軸目・5 軸目を追加します。
どのサーボがどの動作を制御しているかを押さえることが、構成を評価する前提です。ここが分かれば、よくある誤解の大半は自ずと見えてきます。
誤解 1:サーボが多いほど良い機械である
カタログは軸数の多さを強調します。「5 軸サーボ」「7 軸フルサーボ」といった謳い文句です。購入担当は軸が多いほど高機能だと読みがちですが、実際のサーボ数とは どの動作を独立駆動しているかを示すだけで、品質の得点ではありません。3 サーボ機(フィルム送り・縦シール・横シール)は、幅広い製品で最もバランスの良い構成です。5 軸・7 軸機は供給ラグ、製品位置決め、往復動作の独立制御を追加します。高速運転やデリケートで不定形な製品には確かに有効ですが、60 パック/分で形状の揃ったビスケットを流すなら無駄なコストになります。
さらに困ったことに、機械式で十分だった動作にサーボを足すと、故障箇所、ケーブル、エンコーダー、調整パラメーターがひとつずつ増えます。適正な軸数とは、貴社の製品範囲で実際に変わる動作を独立制御できる最小の構成です。比べるべきは軸数ではなく、各サーボが果たす役割です。自動化全般の費用対効果を考える際も同じです。当社の記事「 サーボ駆動包装機の投資回収 」は、追加の軸が費用に見合う場合と、見合わない場合を具体的に示しています。
誤解 2:サーボなら自動的に滑らかで静かになる
サーボは精密でプログラム可能な動作を実現しますが、仕上がりの滑らかさを決めるのは、その上に載る機械部分です。フレームの剛性、ギアボックスの品質、シールジョーのバランス、そして決め手となる電子カムプロファイルの調整です。調整の行き届いた 3 サーボ機は、電子カム同士が干渉する調整不良の 7 サーボ機より静かに回り、仕上がりもきれいです。サーボが取り除くのは ハードウェア 側の動作制約であり、軌道・加減速度・シール滞留時間における技術的判断まで不要になるわけではありません。
試運転と納入後の調整が重要になる理由はここにあります。汎用の動作プロファイルのまま出荷された機械は、見積り上のサーボ仕様をすべて満たしていても、貴社の製品速度で振動したり、フィルムに跡を付けたり、シール不良を起こしたりします。工場受入試験で製品レシピごとに動作プロファイルを調整するか、遠隔で変更できるかをメーカーに確認してください。
誤解 3:カタログの「最大」速度がそのまま出る
最も代償の大きい誤解です。「最大 200 パック/分」と謳われる速度は、理想的な条件下での値です。剛性のある単一製品、完璧な位置合わせ、停止なし、新しいフィルム、そしてラインに一切触れないオペレーターが揃って初めて出ます。実際の製品、実際のフィルムばらつき、実際の段取り替えが入ると、初回合格率は大きく下がり、カタログピークの 55〜75% 程度が一般的です。電子位置合わせと製品追従で損失の一部を取り戻せる点でサーボ制御は役立ちますが、カタログ値が現実になるわけではありません。
この点は、ガイド「 カタログ定格ではなく自動包装設備の実処理能力を算出する方法」で詳しく解説しています。サーボ構成への実務的な教訓はこうです。実目標より十分に余裕のある定格速度の機種を選ぶこと。常識的な速度で運転する分にはサーボ軸の余裕はほとんど減りませんし、停止、フィルム継ぎ、段取り替えにその余裕が必要になるからです。
誤解 4:サーボはどれも同じで、ブランドは宣伝文句にすぎない
サーボのブランドと等級は確かに重要ですが、多くの購入担当が考える理由ではありません。高級なサーボモーターが良いシールを作る、という話ではないのです。重要なのは、サーボ システム 、すなわちモーター、ドライブ、エンコーダー、コントローラーのファームウェアが、再現性、消費電力の挙動、そして何より機械の 20 年寿命にわたる交換部品と技術支援の入手性を左右します。サポートの途切れた寄せ集めのサーボ基盤で組んだ包装機は、ドライブ電子部品が製造終了になった時点で、10 年で修理不能になりかねません。
見積りを比べる際は、軸ごとにどのサーボブランドを使うかを尋ね、交換用ドライブ・モーターを現地で在庫しているか、航空便で速やかに手配できるかを確認してください。広く流通したサーボ基盤で組んだ機械は、モーター自体が市場最上位でなくても維持費が安く上がります。予備部品の計画が効いてくるのもこのためです。当社の記事「 計画外停止を減らす包装機の予備部品管理 」では、サーボ・制御機器の調達を実効ある部品戦略に結び付ける方法を解説しています。
誤解 5:電子カムなら機械段取りが一切不要になる
サーボ機は機械カムをソフトウェアのカムプロファイルに置き換え、段取り替えの柔軟性を確かに大きく広げました。ただし機械段取りが完全になくなるわけではありません。フィルムフォーマー、ガイドレール、折り込み形状、ジョーとフォーマーの位置合わせ、シール温度の調整は、今も製品・フィルムに応じた物理的な調整として残ります。サーボが担うのは、動作間のタイミングと位相関係を再現可能にし、レシピで呼び出せるようにすることです。同じ製品に戻ればタイミングは既に決まっていますが、正しいフォーマーを取り付け、シール温度を設定する作業は残ります。
「ボタン一つで完了」を想定していると、最初の段取り替えでがっかりします。正しい見方はこうです。動作タイミングは保存され、機械形状と温度は治具ごとに一度設定して確認する、というものです。ここを理解していれば、必要なオペレーター時間と治具の点数を正しく見積もれます。
誤解 6:大きめのサーボなら安心で、過剰仕様が得策だ
サーボを大きくしすぎることには、小さいながら確かな代償があります。過大なモーターは無負荷電流が増え、応答が鈍くなり、モーターと負荷の慣性ミスマッチが広がる分、高頻度のシール動作がかえってキレを失います。サーボ系が最も効率よく応答するのは、モーター慣性と負荷慣性が妥当な比率で釣り合っているときです。熟練した制御エンジニアは、各軸が駆動する動作の実際のトルク・慣性に合わせて軸を選定します。横シールジョーには素早く制御された加速が、フィルム引出しには安定した低張力トルクが必要です。全軸を過剰仕様にしても信頼性は買えません。買えるのは電力の無駄と調整のしにくさです。
誤解 7:電子位置合わせがあればフィルム品質は問われない
光学式・印刷マーク式の位置合わせを備えたサーボピロー包装機は、フィルムが伸びたり蛇行したりしても、シールが所定の位置に来るようフィルム位相を絶えず補正します。確かに有効な機能ですが、そのせいで「安くばらつきのあるフィルムでも問題ない」と考えがちです。しかし、そうはいきません。電子位置合わせが補正できるのは 位相 誤差、つまり印刷マークに対するカット位置のずれまでです。幅方向に不均一に伸びるフィルム、インキ抵抗がばらつくフィルム、厚みがシール温度域から外れるフィルムは補正できません。制御の甘いサーボは漂うマークを追いかけ続け、ジョーが探り動作を繰り返してパック長が揺れ、シールが過熱します。位置合わせループは補償装置であって、悪い原材料を直すものではありません。フィルムはメーカー推奨公差で指定し、マーク品質は必須条件として扱ってください。化粧品や冷凍食品で使うラミネートフィルムでは特に重要です。
誤解 8:サーボ基盤は保全フリーである
サーボにはブラシがなく消耗部品も少ないため、保全は一切不要だと思われがちです。実際には、エンコーダーの帰還経路、ドライブの冷却ファン、出力段ギアボックスの潤滑、そしてシールジョーの高温環境に接するモーター部のシールに、いずれも手入れが必要です。とりわけ横シールジョーのサーボは加熱治具の近くで働き、ケーブルキャリアは数百万サイクル屈曲を繰り返します。保全を怠った機械では、移動軸の可動ケーブルとエンコーダー線が最初に故障する部品の筆頭に挙がります。ケーブルキャリアの点検、ドライブのエラーログ確認、エンコーダー校正の検証、メーカー指定間隔でのグリース再充填、といった現実的な予防スケジュールが、サーボ機なら本来避けられるはずの計画外停止を防ぎます。この保全の考え方は、当社の記事「 高速包装設備の予防保全」で扱っている規律そのものです。.
妥当なサーボ構成とは
中速の食品・ベーカリー・化粧品向けピロー包装では、大半の用途で調整の行き届いた 3〜5 軸構成を推奨しています。標準的な構成を担うのは SZ-350 3 サーボピロー包装機 です。中幅の製品で段取り替えが比較的少ない場合に最も一般的な選択です。より高速な運転や、精密な往復カット動作が必要な製品には、 SW-60E フルサーボ往復式包装機 が、独立制御の往復ジョーで長いシール滞留時間が必要な製品に対応します。最も高速な多品種環境には、 SZ-580 5 サーボピロー包装機 が製品追従と供給協調を積み重ねます。要点は、構成を見栄えの良い仕様書ではなく、製品と速度に合わせて選ぶということです。どのクラスが自社製品に合うかまだ判断中であれば、ガイド「 食品・化粧品向け横型ピロー包装機の選び方 」で、サーボ構成の議論より先に済ませるべき製品と機械の対応付けを順に解説しています。
サーボの見積りごとに書面で確認したい質問
宣伝文句を見抜くには、各メーカーに同じ質問を投げ、回答を横並びで比べるのが一番です。
- 独立したサーボ軸は何軸あり、それぞれがどの動作を制御していますか?
- 使用しているサーボモーターとドライブのブランドは?交換品の納期は書面で何日と示されていますか?
- 初回合格速度については、カタログのピーク値ではなく、 貴社の 実製品・実フィルムで実際にどの程度になりますか?
- 電子カムプロファイルは、工場受入試験で貴社の製品レシピに合わせて調整されますか?遠隔で変更できますか?
- 機械側の段取り調整はどれだけ残りますか?登録レシピを使った一通りの段取り替えに何分かかりますか?
- サーボドライブの保証内容は?年間で見込む消耗品・摩耗部品はどれですか?
SunAura Packaging Machines がサーボフローパック機の仕様を決める方法
SunAura Packaging Machines では、サーボ構成を一律の仕様ではなく、製品と運転パターンから見積もります。製品寸法、フィルム仕様、目標の実パック数/時、段取り替え頻度、製品のデリケートさを伺い、その範囲を無理なく覆える最小のサーボ構成をご提案します。その際、将来数量が伸びたときに軸を追加できるよう、制御ハードウェアには余裕を持たせます。出荷前には全機をお客様の実製品で工場受入試験にかけ、動作プロファイルを文書化・保管します。現地での試運転を、調整作業ではなく確認作業にするためです。
貴社の製品範囲について、3 サーボ・5 サーボ・往復サーボ機の構成比較をご希望でしたら、 SunAura Packaging Machines の設計チームへご相談ください 。製品図面、フィルム仕様、時間あたり目標数を添えていただければ、本当に必要な軸数を率直にお伝えします。
結論
フローパック機のサーボモーター構成は、チェックボックスを埋める宣伝項目ではなく、設計上の判断です。軸が多ければ自動的に良いわけでも、カタログ速度が実速度になるわけでも、電子カムで機械段取りが消えるわけでもありません。比べるべきは各軸の役割、サーボ基盤の背後にある支援体制、自社製品で調整した初回合格速度、そして現実的な段取り替え時間です。そう選べば、購入したサーボ包装機は見積りの日だけでなく、試運転を迎えた当日から力を発揮します。

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
プロフィールを見る ›