

«Servo» è la parola più abusata su una scheda tecnica di flow pack. L’acquirente la legge, pensa a moderno, preciso e veloce, e smette di fare domande. Intanto i costruttori competono sul numero di servomotori invece che su come quei motori sono configurati, tarati e controllati. Il risultato è un mercato pieno di macchine identiche sulla carta ma molto diverse in linea. In questo articolo il team tecnico di SunAura Packaging Machines fa chiarezza sugli otto malintesi più diffusi in tema di configurazione dei servomotori sulle confezionatrici flow pack, e spiega che cosa un responsabile acquisti dovrebbe davvero confrontare quando due preventivi dichiarano entrambi «full servo».
Prima cosa: che cosa fanno davvero i servo su una flow pack
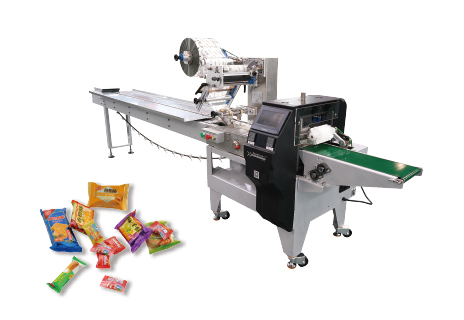
A horizontal flow wrapper performs a small number of critical motions. The film unwinds from a reel and is drawn forward; it passes through a former that wraps it around the product; longitudinal sealing wheels fuse the fin seal; a rotating or reciprocating cross-seal jaw cuts and seals the ends; and the finished pack is discharged. On a traditional mechanical wrapper, one main motor drives all of these through a gearbox, line shaft, chains and camboxes, and changeovers require manual adjustment of cams and gears. On a servo wrapper, each major motion has its own motor — typically the film-feed/pull-wrap rollers, the longitudinal seal rollers and the cross-seal jaw — coordinated by an electronic cam inside the controller. Some machines add a fourth and fifth servo for the infeed lug chain, the product tracking (colour-mark) correction and the discharge.
Capire quale movimento controlla ciascun servo è il presupposto per giudicare una configurazione. Una volta chiarito questo, la maggior parte dei malintesi comuni diventa ovvia.
Malinteso 1: «Più servo significa macchina migliore»
La letteratura commerciale ama i conteggi alti: «servo a cinque assi», «full servo a sette assi». L’acquirente legge più assi come più capacità. In realtà il numero di servo descrive quali movimenti sono azionati in modo indipendente, non una misura di qualità. Una confezionatrice a tre servo (trascinamento film, saldatura longitudinale, saldatura trasversale) è il punto di equilibrio per un’ampia gamma di prodotti. Una macchina a cinque o sette servo aggiunge il controllo indipendente delle catene di alimentazione, del posizionamento prodotto e del movimento alternativo: valore reale ad alta velocità o con prodotti delicati e irregolari, ma costo sprecato se il vostro prodotto è un biscotto regolare a 60 pacchetti al minuto.
Peggio: un servo in più per un movimento che meccanicamente funzionava benissimo aggiunge un punto di guasto, un cavo, un encoder e un parametro da tarare. Il numero giusto di servo è l’insieme minimo che controlla in modo indipendente i movimenti che variano davvero nella vostra gamma prodotti. Confrontate la funzione di ogni servo, non il conteggio. Lo stesso principio vale quando si valuta l’automazione in generale: il nostro articolo sul ritorno sull’investimento delle confezionatrici servoassistite mostra dove gli assi aggiuntivi si ripagano e dove no.
Malinteso 2: «Servo significa automaticamente più fluido e silenzioso»
I servo garantiscono un movimento preciso e programmabile, ma la fluidità del pacchetto finito dipende dalla meccanica che sta sopra al servo: rigidità del telaio, qualità dei riduttori, bilanciamento della ganascia di saldatura e — punto cruciale — la taratura del profilo della camma elettronica. Una confezionatrice a tre servo ben tarata è più silenziosa e produce pacchetti più ordinati di una macchina a sette servo mal regolata, dove le camme elettroniche si contrastano a vicenda. I servo eliminano i vincoli fisici del movimento; non eliminano la necessità di giudizio tecnico su traiettoria, accelerazioni e tempi di permanenza della saldatura.
Ecco perché messa in servizio e taratura post-vendita contano. Una macchina spedita con profili di movimento generici può vibrare, segnare il film o saldare male alla velocità del vostro prodotto, anche se ogni specifica servo del preventivo è stata rispettata. Chiedete al fornitore se i profili di movimento vengono tarati per ricetta prodotto al collaudo in fabbrica e se le modifiche si possono fare da remoto.
Malinteso 3: la velocità «fino a» del catalogo è quella che otterrete
È il malinteso più costoso di tutti. Una flow pack dichiarata «fino a 200 pacchetti al minuto» misura quella velocità in condizioni ideali: un solo prodotto rigido, registrazione perfetta, nessun arresto, film nuovo e un operatore che non tocca mai la linea. Con prodotti reali, variabilità reale del film e cambi formato reali, la resa al primo passaggio è molto più bassa, tipicamente il 55-75% del picco di catalogo. Il controllo servo aiuta, perché la registrazione elettronica e il tracciamento prodotto recuperano parte delle perdite, ma non rende reale il numero di catalogo.
Ne abbiamo scritto diffusamente nella nostra guida per calcolare la capacità produttiva reale degli impianti di confezionamento automatici invece di usare la velocità nominale di catalogo. La lezione pratica per la configurazione servo: scegliete una confezionatrice la cui velocità nominale sia comodamente sopra il vostro obiettivo reale, perché gli assi servo perdono pochissimo margine quando lavorate a una velocità sensata, e quel margine vi servirà per arresti, giunte e cambi formato.
Malinteso 4: «I servo sono tutti uguali; il marchio è solo marketing»
Il marchio e la classe del servo contano, ma non per il motivo che pensa la maggior parte degli acquirenti. Non è che un servomotore premium faccia saldature migliori. È che sistema servo — motore, drive, encoder e firmware del controllore — determina ripetibilità, comportamento energetico e, soprattutto, la disponibilità di ricambi e supporto tecnico lungo i vent’anni di vita della macchina. Una confezionatrice costruita su una piattaforma servo frammentata e senza supporto può diventare irreparabile in dieci anni, quando l’elettronica di azionamento esce di produzione.
Quando confrontate i preventivi, chiedete quali marche di servo sono usate per ogni asse e verificate che il fornitore tenga a magazzino o possa reperire rapidamente, anche per via aerea, drive e motori di ricambio. Una macchina basata su piattaforme servo largamente diffuse costa meno da mantenere, indipendentemente dal fatto che il motore sia l’opzione più alta del mercato. È anche per questo che la pianificazione dei ricambi conta; il nostro articolo sulla gestione dei ricambi delle macchine confezionatrici per ridurre i fermi non pianificati spiega come legare gli acquisti di servo e controlli a una strategia ricambi sostenibile.
Malinteso 5: «Le camme elettroniche eliminano tutta la regolazione meccanica»
Le macchine servo sostituiscono le camme meccaniche con profili software: un vero salto di flessibilità nel cambio formato. Ma non eliminano del tutto la regolazione meccanica. Il formatore del film, le guide, la geometria delle pieghe, l’allineamento ganascia-formatore e la taratura della temperatura di saldatura restano regolazioni fisiche che cambiano con prodotto e film. Ciò che i servo fanno è rendere ripetibile e richiamabile da ricetta la relazione di fase e di tempo tra i movimenti: quando tornate su un prodotto, la sincronizzazione è già impostata, ma dovete comunque montare il formatore corretto e impostare la temperatura di saldatura.
Chi si aspetta un’esperienza «premo un pulsante ed è fatto» resta deluso al primo cambio formato. L’aspettativa corretta è questa: la sincronizzazione dei movimenti è memorizzata, la formatura meccanica e il calore si impostano una volta per attrezzaggio e poi si verificano. Capito questo, metterete in budget il tempo operatore e il set di attrezzaggi giusti.
Malinteso 6: «Servo più grandi sono più sicuri; meglio sovradimensionare»
Sovradimensionare un servo ha un costo piccolo ma reale. Motori sovradimensionati assorbono più corrente a vuoto, rispondono più lentamente e possono persino rendere meno nitido il movimento di saldatura ad alta frequenza, perché il disallineamento d’inerzia tra motore e carico aumenta. I sistemi servo sono più efficienti e reattivi quando l’inerzia del motore è accoppiata a quella del carico entro un rapporto sensato. Un progettista di controlli esperto dimensiona ogni asse sulla coppia e sull’inerzia reali del movimento che aziona: la ganascia trasversale richiede accelerazioni rapide e controllate, il trascinamento film una coppia costante a bassa tensione. Sovradimensionare ogni asse non compra affidabilità: compra spreco energetico e una taratura peggiore.
Malinteso 7: con la registrazione elettronica la qualità del film non conta più
Una flow pack servo con registrazione ottica o su marcatura stampata corregge continuamente la fase del film, così la saldatura cade nella posizione voluta anche quando il film si allunga e si sposta. È davvero utile, e induce l’acquirente a credere che si possa usare film più economico e irregolare senza conseguenze. Non è così. La registrazione elettronica corregge l’ errore di fase — dove taglia la saldatura rispetto al riferimento stampato — ma non può correggere un film che si allunga in modo disuniforme lungo la larghezza, un film con trascinamento d’inchiostro variabile o uno spessore fuori dalla finestra di temperatura di saldatura. Un servo mal controllato inseguirà un riferimento che si sposta, producendo lunghezze irregolari e saldature surriscaldate mentre la ganascia va a caccia. L’anello di registrazione è un compensatore, non la soluzione a una materia prima scadente. L’acquirente deve comunque specificare il film entro la tolleranza consigliata dal fornitore e trattare la qualità del riferimento come requisito vincolante, soprattutto per i film accoppiati usati in cosmetici e surgelati.
Malinteso 8: la piattaforma servo è esente da manutenzione
I servo non hanno spazzole e hanno pochi organi soggetti a usura, il che porta a credere che siano a manutenzione zero. In pratica richiedono attenzione il circuito di retroazione dell’encoder, le ventole di raffreddamento dei drive, la lubrificazione dei riduttori sugli stadi di uscita e le tenute nel punto in cui il motore incontra l’ambiente caldo delle ganasce di saldatura. Il servo della ganascia trasversale, in particolare, lavora vicino a utensili riscaldati, e le catene portacavi flettono milioni di cicli: i cavi flessibili e i fili degli encoder sull’asse in movimento sono tra i primi componenti a cedere in una macchina trascurata. Un piano preventivo realistico — ispezione dei portacavi, lettura dei log di errore dei drive, verifica della calibrazione encoder e reingrassaggio dei riduttori agli intervalli indicati dal costruttore — evita i fermi non pianificati che dalle macchine servo ci si aspetta comunque di non avere. È esattamente la disciplina di manutenzione trattata nella nostra nota sulla manutenzione preventiva degli impianti di confezionamento ad alta velocità.
Come si riconosce una configurazione servo sensata
Per la maggior parte delle applicazioni flow pack a velocità media nel food, nella panificazione e nella cosmetica, SunAura Packaging Machines consiglia un’architettura servo ben tarata a tre-cinque assi. La flow pack a tre servo SZ-350 copre il caso comune dei prodotti di larghezza media con cambi formato moderati. Per velocità superiori o per prodotti che richiedono un taglio alternativo preciso, la confezionatrice full servo alternativa SW-60E aggiunge ganasce alternative a controllo indipendente, adatte ai prodotti che richiedono una permanenza di saldatura più lunga. Per gli ambienti multi-SKU più rapidi, la flow pack a cinque servo SZ-580 somma il tracciamento prodotto e il coordinamento dell’alimentazione. Il punto è che l’architettura si adatta a prodotto e velocità, non si sceglie per la scheda tecnica più impressionante. Se state ancora decidendo quale classe di macchina sia adatta al vostro prodotto, la nostra guida alla scelta di una flow pack orizzontale per prodotti alimentari e cosmetici ripercorre l’abbinamento prodotto-macchina che dovrebbe precedere il dibattito sui servo.
Le domande da mettere per iscritto su ogni preventivo servo
Per tagliare fuori il marketing, fate a ogni fornitore le stesse domande e confrontate le risposte una accanto all’altra:
- Quanti assi servo indipendenti ci sono e quale movimento specifico controlla ciascuno?
- Quali marche di servomotori e drive sono impiegate e qual è il tempo di consegna documentato per i ricambi?
- Qual è la velocità al primo passaggio con il vostro prodotto e film reali, invece del picco di catalogo?
- I profili delle camme elettroniche vengono tarati al collaudo in fabbrica sulle vostre ricette prodotto e possono essere regolati da remoto?
- Quali regolazioni meccaniche di cambio formato restano e quanto dura un cambio completo con ricetta memorizzata?
- Che garanzia copre i drive servo e quali parti di consumo o soggette a usura sono previste all’anno?
Come SunAura Packaging Machines specifica le flow pack servo
In SunAura Packaging Machines quotiamo la configurazione servo in base al prodotto e al regime di funzionamento, non su una specifica unica per tutti. Chiediamo dimensioni del prodotto, specifica del film, pacchetti reali all’ora, frequenza dei cambi formato e delicatezza del prodotto, e poi consigliamo l’architettura servo più piccola che copre con margine questo perimetro, mantenendo l’hardware di controllo in grado di aggiungere un asse in seguito se i volumi crescono. Ogni macchina viene provata con il prodotto del cliente al collaudo in fabbrica prima della spedizione, e i profili di movimento sono documentati e archiviati, così la messa in servizio in sito è una verifica e non una taratura.
Se desiderate un confronto di configurazione tra una confezionatrice a tre servo, una a cinque servo e una alternativa servo per la vostra gamma, contattate il team tecnico di SunAura Packaging Machines con i disegni del prodotto, la specifica del film e l’obiettivo orario. Vi diremo con onestà di quanti servo avete davvero bisogno.
In sintesi
La configurazione dei servomotori su una flow pack è una decisione di ingegneria, non un’affermazione di marketing da spuntare. Più assi non sono automaticamente meglio, le velocità di catalogo non sono velocità reali e le camme elettroniche non eliminano la regolazione meccanica. Confrontate la funzione di ogni asse, il supporto dietro la piattaforma servo, la velocità tarata al primo passaggio con il vostro prodotto e il tempo di cambio formato realistico. Fatto così, la confezionatrice servo che acquistate darà i risultati il giorno della messa in servizio, non solo il giorno del preventivo.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vedi biografia completa ›