

После того как продукт уложен в картонную пачку или пакет, кто-то — или что-то — должен поместить эти пачки в транспортные короба. На этом шаге, укладке в короба, многие в остальном эффективные линии первичной упаковки теряют скорость: участок часто оставляют ручным либо задают ему неверную архитектуру. Выбор между машиной верхней загрузки, боковой загрузки и роботизированной ячейкой влияет на темп, время переналадки, площадь и диапазон продукции, с которой справится одна машина. Инженеры, ищущие «типы машин укладки в короба», «верхняя против боковой загрузки» или «роботизированная укладка», обычно пытаются подобрать машину под разнообразную номенклатуру и стеснённую компоновку.
Это руководство сравнивает три основные архитектуры укладки в короба, объясняет, какие продукты подходят каждой, и показывает, как SunAura Packaging Machines решает задачу подбора в составе интегрированной линии финальной упаковки. Оно написано для производственных и инженерных команд, которым нужно обосновать конкретную конфигурацию.

Три архитектуры: определения
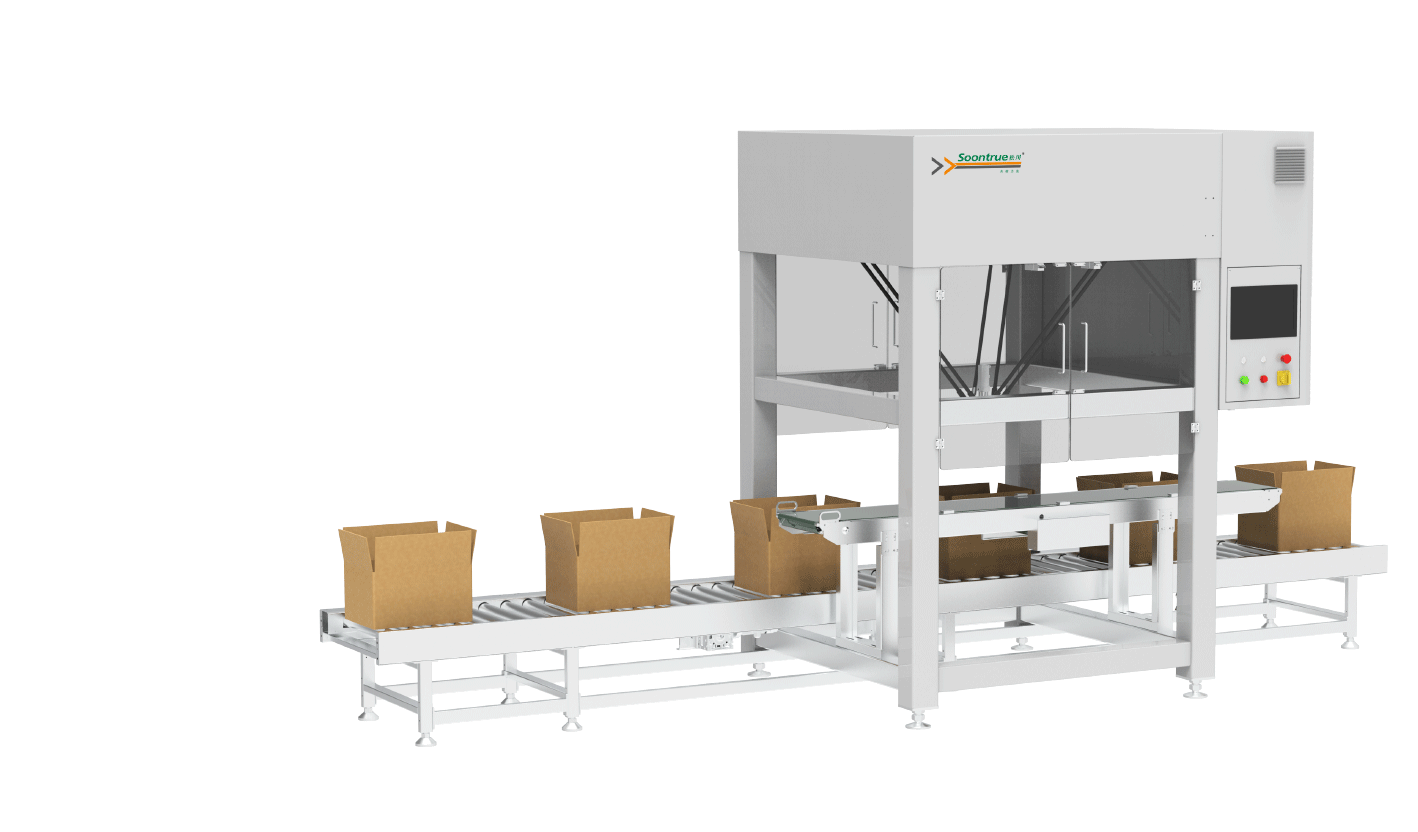
Машины верхней загрузки в короба раскрывают или подают открытый короб под загрузочным узлом, собирают продукцию в нужную раскладку и опускают либо проталкивают её в короб вертикально. Машины боковой (горизонтальной) загрузки формируют группу и проталкивают её горизонтально через открытый бок короба, после чего створки закрывают и заклеивают. Роботизированные машины укладки в короба используют дельта-робота, шарнирный манипулятор или портальный робот с подобранным захватом, чтобы брать сгруппированную или штучную продукцию и укладывать её в короб, нередко совмещая группирование и загрузку в одном движении. Границы размыты — многие современные машины верхней загрузки имеют роботизированную ось, — но полезными различиями остаются ориентация груза и способ обращения с продуктом.
Ориентация продукта — отправная точка
Главный вопрос — как продукт переносит перемещение. Стоячие пачки, бутылки и жёсткие коробки, которые должны оставаться вертикально, подходят машине верхней загрузки: их группируют в вертикальном положении и опускают прямо вниз. Пакеты, саше, батончики во flow-упаковке и плоские пачки, лежащие на ребре или плашмя, удобно группировать горизонтально и загружать сбоку. Хрупкой продукции — мягкой выпечке, декорированной косметике, воздушным снекам — нужен роботизированный захват, который берёт бережно и не сжимает толкателем. Определив до сравнения машин ориентацию, жёсткость и хрупкость продукта, вы отсечёте большинство неверных выборов.
SunAura Packaging Machines всегда испытывает реальные образцы, включая самые мягкие и самые неудобные по форме, потому что машина, которая уверенно берёт средний продукт, но спотыкается на самом слабом образце, в итоге работает вручную.
Скорость и характер группирования
Темп укладки в короба определяется не столько механизмом загрузки, сколько скоростью, с которой продукцию удаётся собрать в точную раскладку под короб. Непрерывные машины боковой загрузки и высокоскоростные дельта-роботы хороши на однородной массовой продукции — снек-батончиках, саше, — где группирование идёт без пауз. Шарнирные роботы и сервомашины верхней загрузки работают чуть медленнее за цикл, но охватывают более широкий диапазон при минимуме сменных частей и умеют укладывать несколько схем. На средних скоростях, а это большинство линий, гибкость сервоприводного роботизированного укладчика обычно ценнее небольшой разницы в пиковом темпе: она не останавливает линию при смене продукта ради механической подстройки.
Переналадка и цена разнообразия
Именно здесь архитектуры сильнее всего расходятся по реальным эксплуатационным затратам. Обычная машина боковой или механической верхней загрузки зависит от сменных частей — направляющих, воронок-бункеров, толкателей, — чтобы перейти на другой размер: это отнимает время и замораживает капитал в комплектах оснастки под каждый SKU. Роботизированный укладчик с серворегулировкой и захватом, перекрывающим диапазон размеров, переналаживается в основном выбором рецепта, без специальной оснастки для многих продуктов. Для производств с частыми акциями или широким каталогом роботизированный подход убирает и простои на переналадке, и риск потерять или повредить сменные части. Если номенклатура узка и стабильна, экономичнее может быть более простая механическая машина.
Формовка, укладка и заклейка коробов как единая система
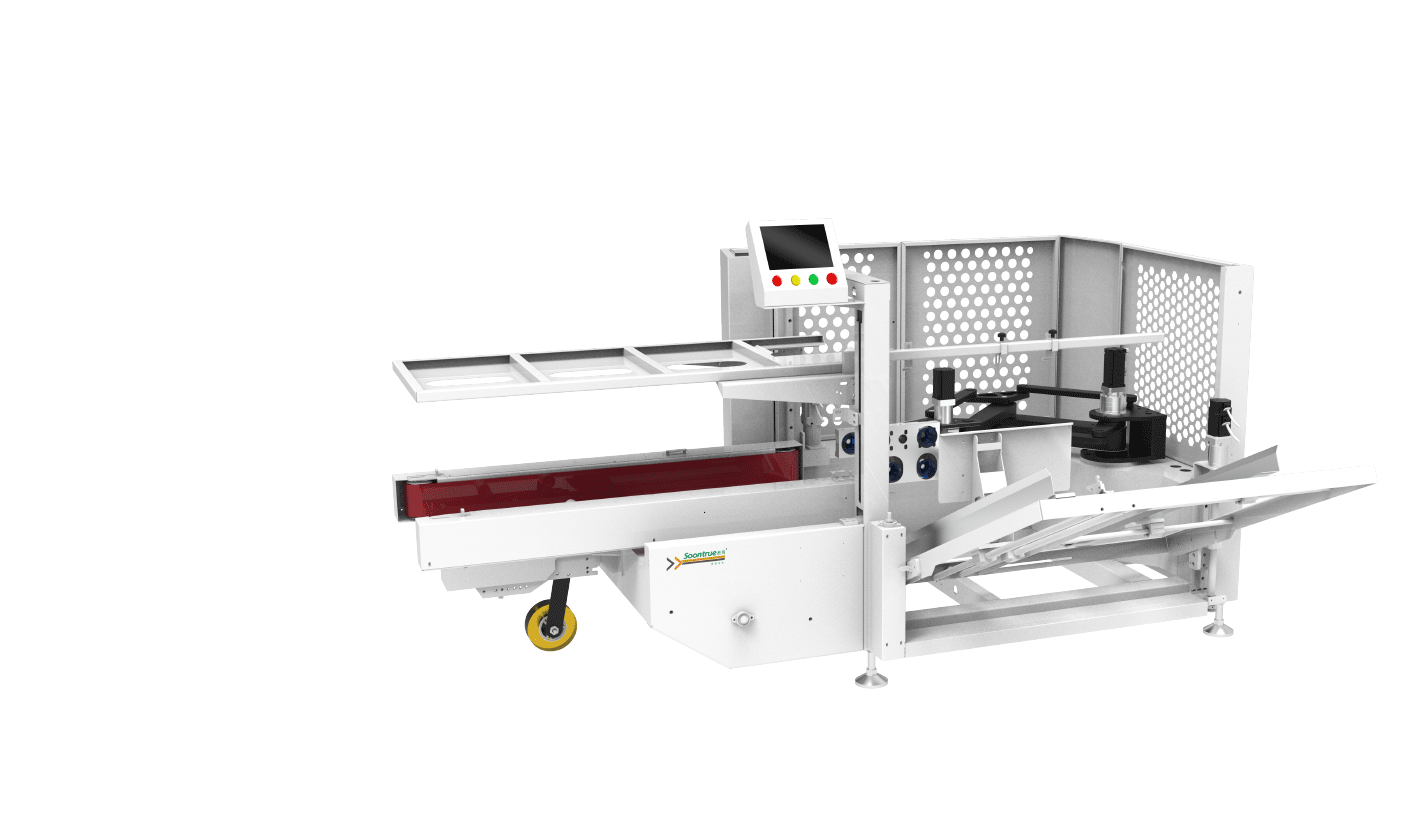
Машина укладки в короба — лишь один этап. Пустые короба нужно раскрыть и заклеить дно, загрузить продукцию, а наполненный короб закрыть и заклеить верх. Покупая всё это связанной системой — роботизированный эректор коробов , питающий укладчик, который, в свою очередь, питает заклейщик коробов — вы гарантируете работающие стыки и уходите от типичной ситуации, когда три купленные по отдельности машины не держат общий ритм. SunAura Packaging Machines рассматривает формовку, укладку и заклейку как сбалансированную линию, рассчитанную на одну реальную производительность, поэтому ни один участок не становится хроническим узким местом.
Площадь и компоновка
Машины боковой загрузки обычно длиннее: группирование и горизонтальная загрузка вытягиваются в прямую линию, тогда как ячейки верхней и роботизированной загрузки компактнее по высоте и их можно расположить вокруг доступного конвейера. Дельта-роботы монтируются сверху и освобождают площадь под собой — это выручает там, где дорог каждый квадратный метр. При встраивании укладки в действующий цех часто выигрывает компактная роботизированная ячейка верхней загрузки: она принимает продукт с существующего конвейера и выдаёт его к действующему заклейщику. Ограничения по площади стоит зафиксировать заранее, желательно масштабным планом, чтобы выбранная архитектура действительно встала, а не потребовала дорогой перетрассировки.
Бережное обращение и премиальная продукция
Для премиальных и хрупких товаров способ загрузки — вопрос качества не меньше, чем эффективности. Толкающая загрузка может поцарапать декорированные пачки, помять мягкую выпечку или сдвинуть бутылки, порождая переделки и жалобы клиентов. Робот с мягким захватом и управляемым ускорением ставит продукцию без удара и способен даже проложить между рядами разделительные листы или перегородки. Если продукт продаёт внешний вид, затраты на бережное обращение легко окупаются даже при небольшой доле повреждённых единиц; стоит задать датчики отбраковки и контроля раскладки, чтобы в короб попадала только полная и правильная группа.
Уровень автоматизации и путь наращивания
Далеко не каждому производству нужна полностью автоматическая линия с первого дня. Разумный путь для растущего бренда — автоматизировать самый монотонный и лимитирующий участок, чаще всего формовку коробов или загрузку, оставив на другом месте короткое, но грамотно устроенное ручное рабочее место, а следующий модуль добавить по мере роста объёмов. Модульные роботизированные ячейки это поддерживают: их можно задать с запасом мощности и позже подключить к дополнительным подачам. Цель — линия, соответствующая текущему объёму без переинвестиций, но не подлежащая замене, когда выпуск вырастет.
| Архитектура | Оптимальные продукты | Сильная сторона | На что обратить внимание |
|---|---|---|---|
| Машина верхней загрузки | Вертикальные пачки, бутылки, жёсткие коробки | Сохраняет вертикальное положение; компактна | Требует подачи раскрытого короба снизу |
| Машина боковой загрузки | Пакеты, батончики, плоские саше | Высокая непрерывная скорость | Большая длина; сменные части |
| Роботизированная машина укладки | Смешанная, хрупкая, разнообразная номенклатура | Бережная, быстрая переналадка, гибкая | Пик чуть ниже, чем у специализированной высокоскоростной |
Пример по производительности: балансировка типовой линии
Возьмём линию, где пачки приходят с первичной упаковки по 40 штук в минуту, а в короб укладывают по 12. Значит, укладчику нужно чуть больше трёх коробов в минуту, эректор выше по потоку должен подавать эти короба, а заклейщик ниже — закрывать их в том же темпе. Если задать каждый участок по чужому пику без накопления, мгновенная остановка тут же каскадом пройдёт по линии, и реальный выпуск за смену упадёт заметно ниже паспортной цифры. Небольшой запас накопления до и после укладчика развязывает эти короткие остановки и позволяет каждой машине держать свой ровный ритм. Тогда реальную производительность задаёт действительно самый медленный процесс, а не каждый мелкий сбой — обычно это заметный прирост коробов за смену, хотя ни одну машину не ускоряли.
Планирование персонала на время перехода
Автоматизация укладки меняет роль людей на линии, а не просто убирает ставку. Ручные укладчики, которые знают продукт и типичные неисправности, часто лучше всего подходят на роль операторов ячейки — отвечать за подачу материалов, переналадку, контроль качества и реакцию первого уровня. Если спланировать это перераспределение до монтажа, включая обучение на этапе заводской приёмки, переход пройдёт мягче и сохранит те рабочие знания, что держат на ходу линию с разнообразной номенклатурой. Стоимость автоматизации стоит подать команде как снятие монотонной укладки и повышение роли: машина держит темп, оператор — решения и исключения.
Управление, контроль и данные
Сервоприводные укладчики дают больше, чем гибкость: повторяемую траекторию, меньший механический износ и данные по циклам, остановкам и отбракованным раскладкам, на которых строятся обслуживание и расчёт OEE. Добавьте проверку счёта коробов, штрихкод или машинное зрение — и нужный продукт попадёт в нужный короб в нужном количестве, чего всё чаще требуют крупные розничные сети. Задавая ячейку, сразу определите нужный контроль и отчётность: встроить зрение и сбор данных на этапе проектирования намного дешевле, чем дооснащать потом.
Часто задаваемые вопросы
Какая машина укладки лучше для пакетов и саше?
Плоские пакеты и саше обычно группируют и загружают сбоку на высокой скорости либо отбирают дельта-роботом; стоячие пакеты с дном подходят ячейке верхней загрузки. Решает ориентация вашего продукта.
Нужны ли роботизированным укладчикам сменные части под каждый SKU?
Многие диапазоны размеров перекрываются серворегулировкой и одним общим захватом при переналадке по рецептам. Специфическая оснастка может понадобиться лишь для необычной формы.
Может ли укладчик питать мой существующий заклейщик?
Да, при совпадении высоты выгрузки и шага коробов. Надёжнее всего связанная линия «эректор — укладчик — заклейщик».
Как защитить хрупкую продукцию при загрузке?
Выберите роботизированную ячейку с мягким захватом и управляемой траекторией, добавьте датчики контроля раскладки и, при необходимости, разделительные листы — так вы уйдёте от удара толкающей загрузки.
Устойчивость и упаковка, готовая к выкладке на полку
Розничные сети всё чаще просят короба, которые аккуратно вскрываются и сразу идут на полку, и вообще требуют меньше вторичной упаковки. Машина укладки влияет на оба пункта: точная укладка позволяет обойтись коробом с меньшим расходом материала и без внутренних перегородок, а роботизированная загрузка берётся за более лёгкие короба и свободные раскладки, к которым приводят устойчивые конструкции. Здесь есть техническое противоречие: тонкие короба и отсутствие перегородок менее терпимы при загрузке, и именно тут управляемое движение робота выигрывает у жёсткого толчка. Если ваши заказчики публикуют требования к готовой к полке упаковке или сокращению материалов, сообщите их на этапе проектирования — тогда укладчик, конструкция короба и схема группирования будут разработаны вместе, а не машину заставят работать с коробом, под который её никогда не считали.
Типичные ошибки подбора машины укладки
Ошибки повторяются от проекта к проекту. Первая — считать по номинальному темпу продукта, а не по тому, который линия реально держит после остановок и переналадок: укладчик получается либо с избытком, либо на голодном пайке. Вторая — не учитывать самый мягкий, самый неполный или новый промо-продукт, который потом не идёт автоматически. Третья — покупать формовку, укладку и заклейку по отдельности, без баланса, создавая хроническое узкое место на самом медленном участке. Четвёртая, менее очевидная, — забыть накопительные конвейеры: короткая остановка выше по потоку сразу глушит укладчик, а остановка ниже его блокирует. Небольшое накопление и расчёт каждого участка под одну реальную производительность убирают большинство этих проблем.
Что передать поставщику для точного расчёта
Чтобы корректно задать машину укладки, соберите габариты и вес продукта по всему диапазону, размеры коробов и схемы укладки, требуемую скорость в коробах в минуту и ориентацию, которую продукт должен сохранять. Добавьте образцы самых хрупких и самых нестандартных изделий, материал плёнки или картона, требования к готовой к полке упаковке и точный масштабный план доступной площади с направлениями подачи и выгрузки. С этими данными поставщик подтвердит архитектуру, определит, нужны ли сменные части, и испытает ваши образцы до изготовления. Расчёт по одной фотографии или одному номеру модели — оттуда начинаются несостыковки; короткий этап испытания образцов — недорогая страховка от ячейки, которая не справится с реальной номенклатурой.
Рекомендуемое оборудование
- Гибкая верхняя загрузка: двухосевой роботизированный укладчик в короба;
- Высокоскоростная укладка мелкой продукции: станция укладки с роботом-пауком;
- Подача на входе: серво-робоэректор коробов.
SunAura Packaging Machines подберёт подходящую архитектуру укладки по вашим образцам, габаритам коробов и целевой производительности, увязав её с формовкой и заклейкой. Свяжитесь с нашей командойили посмотрите смежное оборудование в разделе продукции.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›